
Um suporte parece ser a peça mais simples em uma montagem. Geralmente é a última coisa a ser projetada, a primeira a ser otimizada em termos de custo-benefício e a peça na qual ninguém quer gastar dinheiro.
É também, e com uma frequência desproporcional, a parte que falha.
Não por quebra — suportes usinados raramente quebram. Eles falham por afrouxamento. Os parafusos perdem a pré-carga e o conjunto se desalinha. Uma superfície de montagem que parecia plana na máquina de medição por coordenadas (MMC) assenta em três pontos em vez de quatro e torce todo o conjunto quando apertado com o torque correto. Um suporte de motor atinge sua primeira frequência natural exatamente na faixa de operação do inversor, transformando uma máquina silenciosa em uma máquina barulhenta.
Cada uma dessas falhas remonta a uma especificação de usinagem. Geralmente não a que consta no desenho, mas sim a que deveria estar lá.
Este guia aborda suportes e fixadores usinados por CNC sob a perspectiva do fabricante: como decidir se vale a pena usiná-los, quais materiais realmente representam uma vantagem, como a rigidez e a frequência natural influenciam a geometria, o que a junta aparafusada exige da peça, como especificar os padrões de furos para a montagem e onde realmente se concentra o custo. Inclui dados reais de tolerância e processo de dois programas de fabricação de suportes que executamos — uma peça aeroespacial de magnésio e uma peça fina de aço cromado — porque detalhes específicos são mais úteis do que alegações de capacidade.
Suportes e fixadores não são a mesma peça.
A maioria dos artigos usa os dois termos como sinônimos. Não deveriam. As prioridades de engenharia são suficientemente diferentes, e tratá-las como uma única categoria resulta em uma peça com especificações excessivas que encarecem o produto e com especificações insuficientes nos aspectos que realmente importam.
Suportes: Conectores estruturais que transferem carga
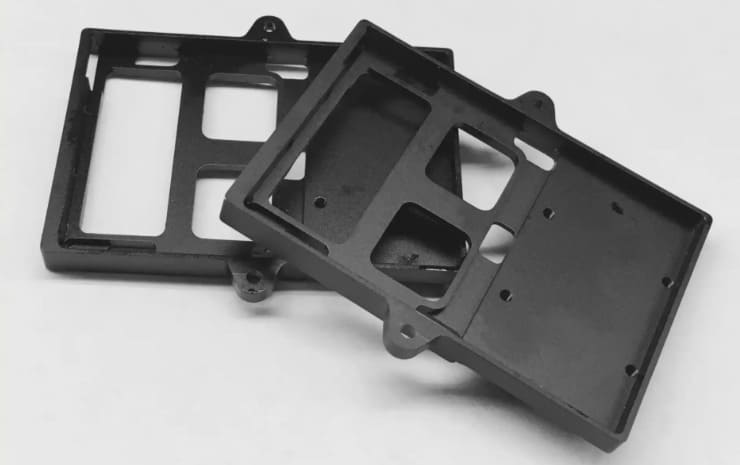
A função de um suporte é transportar carga de um lugar para outro. Um suporte de prateleira, um suporte com reforço lateral, um suporte em L que fixa um painel a uma estrutura — todos eles são, antes de tudo, caminhos de carga.
O que determina o desempenho de um suporte é a resistência e a rigidez sob carga . Ele suportará a carga projetada sem ceder? Ele sofrerá deflexão superior à tolerância do conjunto? Ele resistirá aos ciclos de fadiga? A precisão dimensional é importante, mas geralmente no nível de "os furos precisam estar alinhados", e não em micrômetros.
Suportes: Interfaces que posicionam, alinham ou isolam
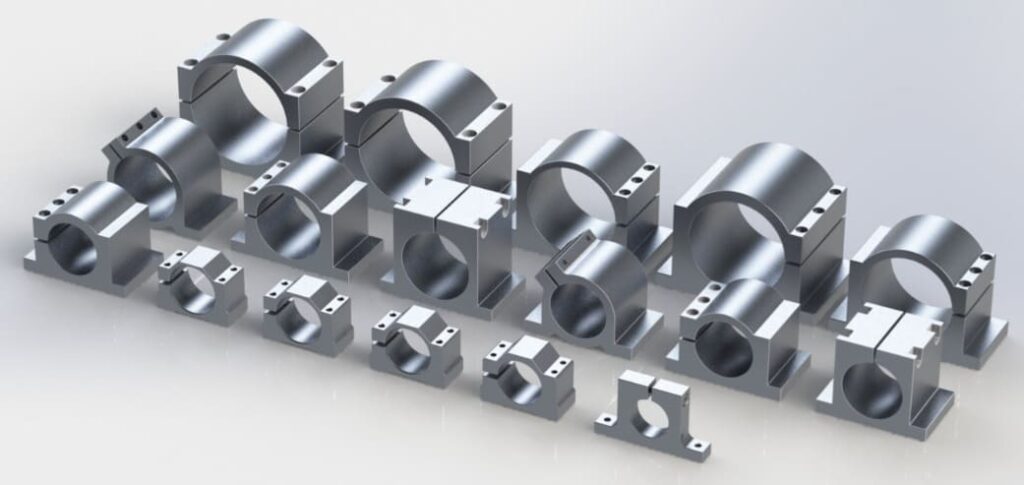
A função de um suporte é manter algo em uma posição definida e em uma relação dinâmica. Suportes de motor, suportes de sensor, suportes ópticos, suportes de isolamento — o caminho da carga é frequentemente trivial em comparação com a necessidade de posicionamento.
O que determina o desempenho de uma montagem é a precisão do alinhamento e o comportamento dinâmico . O motor é concêntrico ao que aciona? O sensor está posicionado conforme sua calibração? A frequência natural da montagem permanece acima da excitação que ela receberá? A resistência costuma ser a parte mais fácil.
Por que a distinção altera sua especificação
Considere um caso simples: um suporte de aço suportando uma carga de 200 N versus um suporte de alumínio segurando uma câmera.
O suporte precisa ter o módulo de seção correto no local adequado, parafusos de tamanho apropriado e furos bem posicionados para a montagem. Uma planicidade de ±0.2 mm provavelmente é suficiente. O custo por peça é o fator mais importante.
O suporte precisa de uma interface de montagem plana e coplanar para que não se deforme quando parafusado, furos posicionados com precisão suficiente para que a câmera fique onde a calibração espera, e um primeiro modo de vibração bem acima da frequência de vibração da máquina. Ele pode não suportar quase nenhuma carga — e ainda assim ser a peça mais difícil de fabricar.
Especifique o suporte como um braçadeira e ele será parafusado corretamente, mas nunca ficará exatamente na posição correta. Especifique o braçadeira como um suporte e você pagará três vezes mais do que o necessário.
Referência rápida: Prioridades de requisitos por tipo de peça
| Tipo de peça | Motorista primário | Secundário | Geralmente superespecificado | Geralmente subespecificado |
|---|---|---|---|---|
| Suporte estrutural | Força, rigidez | Custo | Acabamento da superfície, posição dos furos | Dimensionamento de fixadores, distância da borda |
| Suporte do motor/atuador | Concentricidade, alinhamento | rigidez | dimensões totais | planicidade da face de montagem |
| Suporte do sensor/óptico | Estabilidade de posição | Estabilidade térmica | Capacidade de carga | Coplanaridade, definição de datum |
| Suporte de isolamento | Correspondência de rigidez, amortecimento | A durabilidade | Precisão | alvo de separação de frequência |
| Placa adaptadora | Precisão do padrão de furos | Planicidade | Grau de material | Tolerância de posição e pontos de referência |
Em que situações os colchetes realmente falham?
Reformular o problema, porque isso determina tudo o que vem depois.
A maioria das falhas em suportes são falhas nas juntas.
Quando um suporte "falha" em serviço, a peça geralmente está intacta. O que falhou foi a junta que ele sustentava — a pré-carga diminuiu, a interface deslizou, o alinhamento se desviou ou o conjunto entrou em ressonância.
Por isso, um desenho de suporte que especifica apenas o material, as dimensões e os tamanhos dos furos é uma especificação incompleta. A função da peça é manter uma conexão rígida, alinhada e pré-tensionada. Nada nesse desenho descreve essa função, e as características que realmente a controlam — planicidade da superfície de apoio, coplanaridade entre as faces de montagem, profundidade de engate da rosca, acabamento superficial sob a cabeça do fixador — muitas vezes ficam a critério da oficina, conforme a necessidade.
Perda de pré-carga: a falha que não se parece em nada.
Uma junta aparafusada funciona porque o fixador é esticado, prendendo as peças juntas. Essa força de aperto é o produto. O parafuso é apenas o dispositivo que a fornece.
A pré-carga se perde de maneiras que não deixam evidências visíveis. As asperezas da superfície sob a cabeça do parafuso e na interface da junta se achatam sob a carga, e cada mícron desse achatamento representa uma perda de alongamento para o parafuso — um efeito chamado de embutimento, que normalmente custa de 5 a 10% da pré-carga instalada , às vezes mais em superfícies ásperas ou revestidas. A ciclagem térmica adiciona relaxamento à medida que a expansão diferencial trabalha a junta. Nada gira, nada parece errado e a junta silenciosamente para de desempenhar sua função.
A relação com a usinagem é direta: superfícies de apoio mais ásperas e menos planas acumulam mais material. Um suporte cuja face de montagem foi deixada com rugosidade Ra de 3.2 μm e um erro de planicidade de 0.3 mm perderá substancialmente mais pré-carga do que um suporte acabado plano e liso — mesmo com o mesmo parafuso e o mesmo torque.
Desalinhamento e Desvio de Posição
O segundo modo de falha é posicional. A montagem ocorre, funciona inicialmente e depois se desloca.
Às vezes, trata-se de perda de pré-carga que se manifesta como deslizamento na interface. Outras vezes, é um suporte que estava plano quando medido em sua posição livre, mas se deforma ao ser parafusado a uma superfície irregular. E, em alguns casos, é um padrão de furos que estava dentro da tolerância no papel, mas apresentou um alinhamento inadequado com a peça de acoplamento.
Para suportes, esse modo de falha é crucial. Um suporte de sensor que se desloca 0.1 mm após ciclos térmicos invalida sua calibração.
Ressonância: Quando o suporte amplifica em vez de sustentar.
O terceiro modo, e o mais incompreendido. Um suporte tem massa e rigidez, portanto possui frequências naturais. Se uma delas estiver próxima de uma frequência de excitação em serviço, o suporte não apenas transmite a vibração — ele a amplifica.
Os sintomas são ruído, afrouxamento acelerado dos fixadores, fissuras por fadiga nas junções e desempenho prejudicado do componente que o suporte sustenta. O diagnóstico costuma ser lento, pois o suporte parece estar em boas condições e o problema é atribuído ao motor, ao rolamento ou ao controlador.
Voltaremos a este assunto com números, porque a resposta do projeto costuma ser o oposto do que a intuição sugere.
O que isso significa para a forma como você especifica um colchete
Quatro características merecem especificação explícita em praticamente todos os desenhos de suportes e estão rotineiramente ausentes:
- Planicidade das superfícies de apoio aparafusadas, porque controla a incorporação e, portanto, a retenção da pré-carga.
- Coplanaridade entre faces de montagem separadas, porque faces não coplanares distorcem a peça quando submetidas a torque.
- Acabamento superficial sob as cabeças dos fixadores e nas interfaces das juntas, pela mesma razão que a planicidade
- Profundidade de engate da rosca onde as roscas são cortadas no suporte, especialmente em alumínio.
Nenhuma dessas opções tem um custo elevado se forem especificadas antecipadamente. Todas elas, porém, são caras para descobrir posteriormente.
A Decisão do Processo: Cinco Maneiras de Fazer um Bracket
Antes de mais nada, decida se o suporte deve ser usinado. A usinagem muitas vezes é a resposta certa, mas muitas vezes não, e uma comparação honesta é mais útil do que uma discussão superficial.
Fabricamos suportes de ambas as maneiras.
Vale a pena deixar isso bem claro, pois muda a forma como você deve ler esta seção: Richconn executa ambos usinagem CNC e fabricação de chapas metálicasNão temos nenhum motivo comercial para direcioná-lo para qualquer um dos processos.
A maioria das comparações de processos que você encontrará no site de uma oficina mecânica conclui que a usinagem é superior, enquanto a maioria das comparações no site de um fabricante conclui o oposto. Ambas estão respondendo a uma pergunta sobre a utilização da sua própria capacidade produtiva, e não sobre a sua peça.
Fabricação de Chapas Metálicas
Peça plana, cortada a laser ou por punção, dobrada no formato desejado.
Pontos fortes: Menor custo por uma ampla margem em grandes volumes. Ciclos de produção rápidos. Excelente aproveitamento do material — um bom encaixe das peças normalmente desperdiça apenas 15-25% da chapa. Naturalmente leve, já que a peça é fina por natureza. Soldagens e inserções de componentes eletrônicos ampliam as possibilidades de redução de peso.
Pontos fracos: Geometria limitada ao que se desdobra a partir de um padrão plano. Cada dobra acarreta retorno elástico, um raio interno mínimo (normalmente cerca de 1 vez a espessura do material) e acúmulo de tolerâncias. As tolerâncias de posição dos furos ao longo das dobras são difíceis de manter com precisão inferior a ±0.3 mm. Espessura de parede uniforme apenas. Espessura localizada para um rolamento ou elemento roscado não está disponível sem operações secundárias.
Janela realista: Geometria simples a moderada, tolerâncias de furos de ±0.3 mm ou mais folgadas, quantidades acima de aproximadamente algumas centenas.
Perfil extrudado com usinagem
Uma rota pouco explorada. Comece com um perfil de alumínio extrudado — extrusão estrutural padrão ou uma matriz personalizada — e usine apenas os detalhes que exigem precisão.
Vantagens: A extrusão proporciona a geometria da seção transversal, incluindo nervuras e canais internos, a um custo por unidade de comprimento praticamente nulo. A usinagem se restringe às faces de montagem, furos e interfaces. O aproveitamento do material é muito superior ao da usinagem a partir de tarugos. Para suportes com seção transversal constante, isso pode reduzir drasticamente os custos em comparação com a usinagem a partir de um bloco sólido.
Pontos fracos: Funciona apenas para geometrias de seção constante. Matrizes personalizadas acarretam custos de ferramental e prazos de entrega. As tolerâncias de extrusão são amplas, portanto, qualquer detalhe de precisão ainda precisa ser usinado. A têmpera e a estrutura granular da extrusão diferem das chapas.
Janela realista: suportes e trilhos com perfil consistente, volume moderado a alto, onde a seção transversal desempenha uma função estrutural real.
Fabricação soldada
A chapa ou o tubo são cortados, soldados até adquirirem o formato desejado e, em seguida, usinados onde a precisão é necessária.
Vantagens: Excelente aproveitamento de material para suportes grandes ou volumosos. Permite trabalhar com geometrias que exigiriam tarugos enormes. As peças soldadas de aço são baratas em termos absolutos.
Pontos fracos: A soldagem introduz distorção e tensão residual, o que exige alívio de tensões e usinagem pós-soldagem em faces críticas. A qualidade da solda varia. O desempenho à fadiga na região da solda é significativamente inferior ao do material base. A soldagem de alumínio degrada severamente a resistência da zona afetada pelo calor — um suporte soldado de alumínio 6061-T6 é substancialmente mais frágil na solda do que o material base.
Janela realista: Grandes suportes de aço, reforços estruturais robustos, volume baixo a moderado, onde o tamanho da peça torna a usinagem de tarugos impraticável.
Formação do elenco
O metal fundido é colocado em um molde e, em seguida, usinado para criar características funcionais.
Pontos fortes: Excelente custo por peça em grandes volumes. Geometria tridimensional complexa com nervuras e saliências é produzida sem custos adicionais. Bom aproveitamento de material.
Pontos fracos: Custo e prazo de entrega das ferramentas. As propriedades mecânicas das peças fundidas são inferiores às das peças forjadas, e pode ocorrer porosidade em seções espessas — uma preocupação real para suportes sujeitos a fadiga. As tolerâncias dimensionais são amplas, portanto, os detalhes de precisão ainda exigem usinagem. Alterações no projeto implicam em novas ferramentas.
Janela realista: Milhares de unidades anualmente com um design padronizado.
Usinado a partir de tarugo
Material removido de uma placa ou barra sólida.
Vantagens: Sem necessidade de ferramentas. Propriedades de material totalmente forjado, sem porosidade ou zonas afetadas pelo calor. Qualquer tolerância que você esteja disposto a pagar — ±0.02 mm ou menos em qualquer detalhe. Espessura localizada exatamente onde a carga é necessária. Alterações no projeto custam apenas tempo de reprogramação, nada mais. Detalhes de precisão e detalhes estruturais são processados da mesma forma.
Pontos fracos: O custo por peça permanece praticamente constante com o volume. O desperdício de material é significativo — um suporte usinado complexo pode consumir de três a quatro vezes o seu peso final em tarugo. Suportes grandes consomem muito tempo de usinagem.
Janela realista: Protótipos em volumes baixos a moderados, além de qualquer quantidade em que a tolerância, as propriedades do material ou a geometria inviabilizem as alternativas.
A Rota Híbrida: Corte a Laser Mais Usinagem
Uma opção que muitas vezes é esquecida, mas que usamos com frequência em trabalhos com suportes.
Corte o perfil externo a laser, deixe uma margem de usinagem nas partes que precisam de precisão e usine apenas essas partes. Você obtém a eficiência do material da chapa metálica no perfil principal e a precisão da usinagem onde é necessário, sem pagar por nenhum dos dois em toda a peça.
Este é exatamente o processo que utilizamos no suporte de automação SS400 descrito abaixo: perfil externo cortado a laser, com uma tolerância de 0.5 mm nas cavidades internas, seguido de fresagem CNC até a dimensão final. Para um suporte plano ou quase plano com contorno irregular e alguns detalhes de precisão, este método frequentemente supera os dois processos convencionais.
Onde exatamente ocorre o crossover
Para um suporte típico, a usinagem e a chapa metálica se sobrepõem em torno de 250 a 400 peças . Abaixo disso, a usinagem geralmente representa o menor custo total, mesmo antes de se considerar a flexibilidade — a chapa metálica ainda exige o desenvolvimento do padrão plano, a dedução de dobras, o aninhamento e a validação da sequência de dobras, mesmo para uma única peça, e esse tempo de engenharia não se amortiza em baixas quantidades.
Acima do ponto de cruzamento, a economia da chapa metálica muda decisivamente. O processo de nesting permite acondicionar muitas peças por chapa, os ciclos de corte duram segundos e a dobra é realizada de forma repetível.
Considere esse intervalo como um ponto de partida, e não como uma regra. Ele varia consideravelmente com a complexidade da geometria, a espessura do material e a quantidade de detalhes de precisão que a peça possui.
Critérios de decisão: seis perguntas que resolvem a questão.
- A geometria se desdobra a partir de um padrão plano? Em caso afirmativo, a chapa metálica é uma opção. Em caso negativo, a usinagem ou a fundição são necessárias.
- Existe alguma tolerância de furo ou interface inferior a ±0.15 mm? Em caso afirmativo, usinagem ou um método híbrido com características de precisão usinadas.
- A peça precisa de espessura localizada? Rebaixos para mancais, seções roscadas, espessamento do caminho de carga — a chapa metálica não consegue fazer isso sem operações secundárias.
- O projeto está finalizado? Caso contrário, evite qualquer coisa que exija ferramentas.
- Qual é a quantidade anual? Algumas centenas de impulsos levam à usinagem; milhares puxam em direção a processos com ferramentas.
- A peça é crítica em termos de fadiga? Nesse caso, tenha cautela com peças fundidas e soldadas — a porosidade e as zonas de transição entre soldas são pontos de início de trincas.
Dois programas de suporte e o que eles exigiam
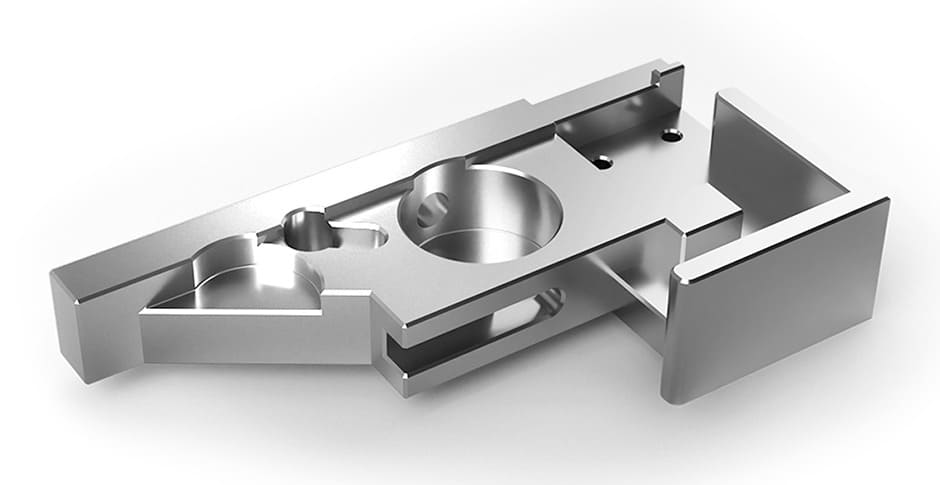
Orientações abstratas são fáceis. Aqui estão dois exemplos reais de fabricação de suportes com os números exatos, porque o que é realmente difícil de encontrar são os detalhes de tolerância e processo.
Suporte aeroespacial de magnésio: furos H7, espaçamento js6, deformação de 0.05 mm
Suporte lateral modular em liga de magnésio para aplicação aeroespacial. Quantidade mínima: uma peça.
Os requisitos eram exigentes para uma peça sem volume de produção garantido. Todas as superfícies de referência foram usinadas com acabamento. Furos de precisão H7. Tolerância js6 no espaçamento dos furos-pino. Deformação total controlada em 0.05 mm. A peça tinha um perfil quadrado amplo, o que tornava a planicidade o principal risco — grandes áreas planas em magnésio são exatamente onde a tensão residual se manifesta.
O processo que levou a isso:
- Desbastar o perfil externo, deixando folga de 0.5 mm para acabamento
- Recozer após o desbaste para liberar a tensão interna antes do trabalho de precisão
- Terminar com O desvio da ferramenta foi controlado dentro de 0.01 mm. para suportar usinagem estável de furos H7
- Inspeção completa durante o processo verificando furos, espaçamento e deformação à medida que a peça progredia.
Um detalhe que vale a pena destacar: as marcas da ferramenta de usinagem foram preservadas sem polimento secundário. Enquanto um cliente pode especificar automaticamente o polimento por questões estéticas, um acabamento adicional em uma peça como essa pode comprometer a consistência dimensional e a textura superficial já obtida. Às vezes, a melhor opção é não realizar nenhum acabamento.
Suporte de automação SS400: 5 mm de espessura, cromado, 0.05 mm plano
Suporte em aço SS400 para equipamentos de automação. Composto por três peças, 5 mm de espessura , perfil externo irregular com cavidades internas, planicidade de até 0.05 mm e acabamento cromado.
Suportes de aço finos são rotineiramente subestimados. Com 5 mm de espessura, a peça tem muito pouca rigidez contra a força de corte, e cada operação — corte a laser, fresagem, revestimento — representa uma chance de introduzir distorção.
O percurso:
- Corte a laser o perfil externo para estabelecer a forma aproximada de forma eficiente
- Deixar folga de 0.5 mm nas cavidades internas para fresagem final
- Fresamento de pórtico CNC do perfil externo e cavidades até as dimensões finais
- Correção manual de planicidade para trazer a peça dentro de 0.05 mm
- Cromagem conforme a exigência de superfície
- Correção pós-revestimento — A planicidade foi corrigida novamente após o revestimento.
- Inspeção dimensional e de aparência em cada peça.
A sexta etapa é a que a maioria das especificações ignora completamente, e voltaremos a ela na seção de tratamento de superfície. O revestimento não é uma operação dimensionalmente neutra. Presumir que uma peça que era plana antes do revestimento continuará plana depois é o que leva ao descumprimento dos requisitos de planicidade em peças fabricadas corretamente.
O que ambos tinham em comum
Dois materiais diferentes, duas indústrias diferentes, duas rotas de processo diferentes. A mesma estratégia subjacente:
Organize o trabalho em etapas, estabilize no meio e termine por último.
Ambas as peças foram usinadas em desbaste com uma tolerância deliberada de 0.5 mm. Ambas passaram por uma etapa de estabilização antes ou depois da usinagem final — recozimento em um caso, correção manual no outro. A precisão final de ambas foi definida após a peça ter se estabilizado, e não antes. Ambas foram inspecionadas durante a produção, e não apenas ao final.
Essa sequência é a solução geral para distorções em suportes. A etapa específica de estabilização varia de acordo com o material e a geometria, mas o formato do processo de usinagem permanece o mesmo. Um suporte usinado diretamente da matéria-prima até as dimensões finais em uma única passada manterá a tolerância até que a tensão no material determine o contrário.
Geometrias de suportes e o que cada uma exige
Suportes em L e suportes angulares
A forma mais simples, e geralmente a mais adequada para ser feita em chapa metálica. Usinar um suporte em L a partir de um bloco sólido faz sentido quando o canto precisa ser realmente rígido (sem pontos fracos na curvatura), quando é necessária espessura localizada nos pontos de fixação ou quando as tolerâncias dos furos são mais restritas do que a dobra permite.
A questão da usinagem é que uma peça em formato de L a partir de um tarugo desperdiça a maior parte do bloco. Se a geometria for simples e a quantidade significativa, considere calcular o preço de ambas as maneiras.
Suportes com reforço e nervuras
Reforços e nervuras aumentam a rigidez sem adicionar muita massa — a solução estrutural mais eficaz disponível para um suporte.
Considerações sobre usinagem: espessuras de nervuras abaixo de aproximadamente 1.5 mm em alumínio começam a causar problemas de vibração e deflexão. Cantos internos onde as nervuras encontram as paredes precisam de um raio pelo menos igual ao raio da ferramenta, o que significa especificar raios de canto que você realmente consiga usinar. Um raio de canto de 0.5 mm requer uma ferramenta de 1 mm, o que é lento e frágil em qualquer usinagem que não seja em superfícies rasas.
Suportes flangeados e multiplanos
Suportes com faces de montagem em mais de um plano são casos em que a usinagem supera decisivamente a conformação — e onde a estratégia de preparação determina tanto o custo quanto a precisão.
Se as faces puderem ser usinadas em uma única configuração, a relação entre elas será limitada apenas pela precisão da máquina. Se precisarem de configurações separadas, cada relação face a face herdará o erro de fixação entre as configurações. Para um suporte cuja função principal é manter dois objetos em uma relação definida, essa diferença é importante.
Este é o principal argumento a favor da usinagem de 5 eixos em suportes: não se trata de geometria exótica, mas sim de obter todas as faces funcionais em uma única configuração.
Suportes de motor e atuador
Os suportes do motor são peças de alinhamento. O diâmetro piloto que posiciona o motor, sua concentricidade com o que o motor aciona e a planicidade da superfície de montagem determinam se a transmissão funciona corretamente.
Requisitos típicos: furo piloto de acordo com H7, concentricidade em relação ao eixo acionado dentro de 0.02 a 0.05 mm, dependendo do tipo de acoplamento, planicidade da face de montagem dentro de 0.05 mm e tolerância de posição do padrão de parafusos em torno de ±0.05 mm. Os suportes do motor também são expostos diretamente à excitação operacional da máquina, portanto, a frequência natural merece atenção.
Suportes para sensores e componentes ópticos
A categoria mais exigente em relação à sua aparente simplicidade. A função de um suporte de sensor é manter um dispositivo na posição pressuposta por uma calibração e continuar a mantê-lo nessa posição mesmo sob ciclos térmicos e vibrações.
As características que importam são: planicidade da superfície de montagem (um sensor aparafusado a uma superfície não plana fica numa posição imprevisível), tolerância de posição do padrão de montagem em relação a um datum funcional e estabilidade térmica do material e da geometria. A capacidade de carga geralmente é irrelevante.
Placas adaptadoras e suportes de transição
As placas adaptadoras existem para conectar dois padrões de furos que não coincidem. Sua função principal é a precisão do posicionamento dos furos, e elas representam um exercício puro de GD&T (Dimensionamento e Tolerância Geométrica) — dois padrões em uma peça, cada um referenciado à sua própria interface de acoplamento, com a relação entre eles controlada.
Usinamos muitas dessas peças como placas de ferramentas personalizadas e bases de dispositivos de fixação, onde a mesma lógica se aplica em maior escala.
Isolamento e montagens amortecidas
Suportes que incorporam isoladores elastoméricos ou de mola representam um problema de projeto diferente: o isolador proporciona a flexibilidade, e a peça usinada deve ser rígida o suficiente para não interferir nesse processo.
A falha mais comum é um suporte usinado cuja frequência natural se encontra dentro da faixa para a qual o isolador foi selecionado. O isolador cumpre sua função, o suporte entra em ressonância e o conjunto vibra mais do que vibraria se estivesse montado rigidamente. As estruturas de montagem usinadas em sistemas isolados devem ser substancialmente mais rígidas do que a frequência de isolamento — um fator de cinco ou mais na separação de frequência é um objetivo inicial razoável.
Rigidez, massa e frequência natural
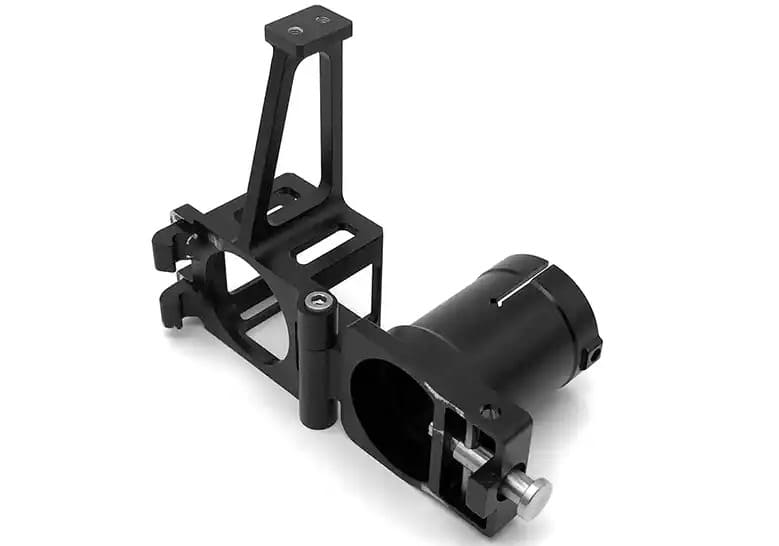
O conteúdo técnico que a maioria dos artigos sobre suportes omite, e a parte que geralmente determina se um suporte funciona.
Por que a rigidez é mais importante que a resistência na maioria dos suportes?
Os suportes raramente têm sua resistência limitada. Considere um suporte típico de alumínio usinado, suportando algumas centenas de newtons — calcule os valores de tensão e você geralmente encontrará fatores de segurança na faixa de cinco a quinze. A peça está longe de sofrer deformação plástica.
O problema pode ser que seja flexibilidade excessiva. A deflexão sob carga movimenta o que quer que o suporte esteja segurando. Baixa rigidez significa baixa frequência natural, o que introduz a ressonância na faixa de operação. E um suporte flexível passa por ciclos de deformação maiores, o que representa um risco de fadiga mesmo sob baixa tensão.
Projetar suportes que sejam rígidos e resistentes geralmente se resolve por si só. Projetar visando apenas a resistência resultará em peças fortes, flexíveis e decepcionantes.
Rigidez específica: por que alumínio, aço e titânio são quase idênticos
Eis um fato que surpreende a maioria dos engenheiros na primeira vez que o verificam.
A rigidez específica — módulo de elasticidade dividido pela densidade — é notavelmente semelhante entre os metais estruturais comuns:
| Material | Módulo de elasticidade E (GPa) | Densidade ρ (g/cm³) | Rigidez específica E/ρ |
|---|---|---|---|
| 6061-T6 alumínio | 68.9 | 2.70 | 25.5 |
| 7075-T6 alumínio | 71.7 | 2.81 | 25.5 |
| Aço (todos os tipos) | ~ 200 | 7.85 | 25.5 |
| Ti-6Al-4V titânio | 113.8 | 4.43 | 25.7 |
| Magnésio AZ31 | 45 | 1.77 | 25.4 |
Todos eles diferem entre si em cerca de 1%. Isso não é coincidência — reflete a física fundamental das ligações atômicas dos metais.
A implicação é significativa e contra-intuitiva: com a mesma massa e geometria, todos esses materiais oferecem a mesma rigidez. Escolher aço em vez de alumínio para um suporte mais rígido não funciona se a massa for mantida constante, pois a versão em aço terá um terço da espessura.
A diferença reside no fato de que o alumínio, com a mesma massa, oferece três vezes mais volume — o que significa seções muito mais espessas. E a rigidez da seção à flexão é proporcional ao cubo da espessura. Um suporte de alumínio com 30 mm de espessura é consideravelmente mais rígido do que um suporte de aço com 10 mm de espessura e a mesma massa, não porque o alumínio seja mais rígido, mas sim porque é necessário usar uma quantidade maior dele.
Essa é a verdadeira razão pela qual o alumínio domina os suportes que exigem rigidez crítica. Não o material em si, mas a geometria que o material permite criar.
O aço ainda se destaca onde a espessura é limitada pelo espaço disponível, onde a resistência é realmente crucial, onde a resistência ao desgaste importa ou onde a expansão térmica precisa ser compatível com a de uma estrutura de aço.
Seção: Geometria é melhor que Seleção de Materiais
Dando sequência ao exposto acima: em um suporte com rigidez controlada, as decisões geométricas predominam amplamente sobre as decisões de material.
A rigidez à flexão é proporcional ao segundo momento de área, que, para uma seção retangular, é proporcional ao cubo da espessura. Dobrar a altura de uma seção multiplica sua rigidez à flexão por oito. Nenhum material substituto disponível se compara a essa vantagem.
Consequências práticas:
- Profundidade supera largura. Aumentar a profundidade do suporte na direção da curvatura é muito mais eficaz do que aumentá-la.
- O material nos extremos realiza o trabalho. O material próximo ao eixo neutro praticamente não contribui para a rigidez à flexão — razão pela qual perfis I e estruturas nervuradas são eficientes, enquanto blocos maciços não o são.
- Os bolsos são praticamente gratuitos. Remover material do meio de uma seção resulta em pouca perda de rigidez e economiza massa real e tempo de usinagem.
- Seções fechadas vencem as abertas em torção., por uma ordem de grandeza ou mais.
Frequência Natural e Alvos de Separação de Frequência
A primeira frequência natural de um colchete segue a relação já conhecida:
f = (1/2π) × √(k/m)
Rigidez aumenta, frequência aumenta. Massa aumenta, frequência diminui. Ambos os fatores são importantes e atuam em direções opostas quando se adiciona material — é por isso que "torná-lo mais robusto" não é uma solução confiável para um problema de ressonância. Adicionar uma placa espessa aumenta a massa e pode levar a uma queda na frequência, piorando a situação.
A estratégia correta é quase sempre aumentar a rigidez sem adicionar muita massa — nervuras, reforços, seções mais profundas, vãos sem suporte mais curtos, condições de contorno mais bem definidas.
Para alvos de separação, mantenha o primeiro modo do suporte bem acima da frequência de excitação significativa mais alta. Um fator de dois é um mínimo comum; três ou mais é confortável. Quando uma máquina aumenta a velocidade gradualmente, o suporte precisa ultrapassar o limite superior dessa faixa, e não apenas o ponto de operação.
Fontes de excitação que vale a pena verificar: velocidade de funcionamento do motor e seus harmônicos, frequência de engrenamento, frequência de passagem da pá ou da palheta, largura de banda do servo e modos estruturais do objeto ao qual o suporte está fixado.
Estratégia de Entalhes: Onde o Material Realmente Ganha Sua Massa
As nervuras são a ferramenta de reforço mais eficiente disponível, mas apenas quando posicionadas corretamente.
- Alinhe as nervuras com o caminho da carga. Uma nervura perpendicular à direção da flexão contribui muito pouco.
- A altura supera a espessura. Uma costela alta e fina é muito mais rígida por unidade de massa do que uma costela curta e grossa, até o limite de flambagem.
- Triangule os cantos. Os reforços na junção de dois planos são o elemento de maior valor de rigidez na maioria dos suportes.
- Respeite a usinabilidade. Espessuras de nervuras inferiores a cerca de 1.5 mm em alumínio favorecem vibrações. Relações entre altura e espessura das nervuras superiores a aproximadamente 8:1 exigem um trabalho cuidadoso no percurso da ferramenta.
- As intersecções das costelas precisam de raios. Cantos internos vivos representam tanto uma concentração de tensão quanto são impossíveis de usinar.
Quando o amortecimento importa mais do que a rigidez
Ocasionalmente, não é possível mover a frequência natural para fora da faixa de excitação — a excitação é de banda larga ou o envelope não permite maior rigidez. Nesses casos, a solução é o amortecimento.
Os metais possuem amortecimento intrínseco muito baixo, e as diferenças entre eles são pequenas em termos absolutos (magnésio e ferro fundido são um pouco melhores que alumínio ou aço, mas não o suficiente para resolver um problema por si só). Geralmente, é necessário adicionar amortecimento efetivo: tratamentos de amortecimento de camada restrita, elementos de interface elastoméricos ou amortecedores de massa sintonizados.
A consequência do projeto para uma peça usinada é o fornecimento de meios de montagem — superfícies planas de ligação para tratamentos de amortecimento, recursos de fixação para amortecedores sintonizados, interfaces definidas para elementos elastoméricos.
A junta aparafusada: o que seu suporte realmente está segurando.
Cada suporte termina em parafusos, e é aqui que a especificação de usinagem encontra a função real da peça.
A pré-carga é o produto, não o fixador.
Uma junta aparafusada bem projetada suporta a carga por meio do atrito entre os elementos fixados, e não por meio do cisalhamento do parafuso. A função do parafuso é gerar e manter a força de fixação que torna esse atrito possível.
Isso redefine o que o suporte precisa oferecer. O suporte deve fornecer superfícies que permitam que a pré-carga seja gerada com precisão e mantida ao longo do tempo. Tudo o que se segue decorre disso.
Planicidade da superfície de apoio e relaxamento do embutimento
Nenhuma superfície usinada é verdadeiramente plana em escala microscópica. Sob pré-carga, os pontos altos se deformam, e cada mícron dessa deformação representa uma perda de elasticidade para o parafuso.
O embutimento ocorre rapidamente — a maior parte durante o aperto e nos primeiros ciclos de carga ou térmicos — e normalmente custa de 5 a 10% da pré-carga instalada , sendo mais em superfícies rugosas ou revestidas. Adicionando-se o relaxamento térmico e a fluência, uma perda de pré-carga de 10% é uma suposição comum de projeto.
A vantagem da usinagem é simples: superfícies de apoio mais lisas e planas apresentam menor embutimento. Para juntas onde a retenção da pré-carga é importante, especifique a superfície de apoio, não apenas a peça. Uma rugosidade Ra de 1.6 μm ou melhor sob as cabeças dos fixadores e nas interfaces de fixação é uma meta razoável, com a planicidade especificada na área de apoio, e não na peça inteira.
Coplanaridade e base macia em montagens multiponto
A falha que afeta mais conjuntos do que qualquer outra nesta lista.
Quando um suporte é parafusado em três ou mais pontos, essas faces de montagem precisam ser coplanares. Se uma delas ficar saliente, o suporte oscilará sobre as outras — e o aperto dos parafusos deformará a peça. Isso é o equivalente, em termos de máquinas, a "pé mole" na instalação de equipamentos rotativos.
As consequências: o suporte é pré-tensionado para um estado de flexão antes mesmo de ser submetido à carga de serviço, a distorção se propaga para tudo o que ele suporta, o alinhamento se altera à medida que os fixadores são apertados em sequência e a distribuição da pré-carga ao longo do padrão torna-se imprevisível.
Duas coisas resolvem o problema. Especifique a coplanaridade como uma tolerância de perfil em todas as faces de montagem simultaneamente , e não a planicidade em cada face individualmente — faces planas em alturas diferentes ainda não são coplanares. E, quando a estrutura de acoplamento não puder ser considerada plana, projete levando isso em conta: menos pontos de montagem, arruelas esféricas ou regiões propositalmente flexíveis entre as almofadas de montagem.
Engate da rosca em alumínio: a regra de 1.5 a 2×
Quando um parafuso de aço é rosqueado em alumínio, a rosca de alumínio é o elemento frágil. O tempo de rosqueamento deve ser suficiente para que a resistência ao cisalhamento da rosca no alumínio exceda a resistência à tração do parafuso — caso contrário, a peça se danifica antes que o parafuso ceda, e a junta nunca atingirá a pré-carga projetada.
A regra prática para soldar aço em alumínio é de 1.5 a 2 vezes o diâmetro nominal de contato , enquanto que para soldar aço em aço é aproximadamente 1 vez. Magnésio e plásticos exigem uma quantidade ainda maior.
Em termos práticos: um parafuso M6 em alumínio requer de 9 a 12 mm de engate da rosca. Um M4 requer de 6 a 8 mm. Esta é uma limitação real de projeto em suportes finos, e é aqui que muitos desenhos especificam algo inatingível — um furo roscado M6 em um suporte de 6 mm de espessura não consegue fornecer o engate necessário para o parafuso.
Pontos relacionados que são igualmente importantes: não conte a primeira ou as duas primeiras roscas, que suportam pouca carga. Chanfre as entradas dos furos roscados. E em furos cegos, certifique-se de que a profundidade da perfuração acomode a ponta do macho.
Insertos roscados: quando o material base não é suficiente
Nos casos em que a seção transversal é muito fina para um encaixe adequado, ou quando a junta será desmontada repetidamente, os insertos roscados movem a rosca para um material mais resistente.
Opções em ordem aproximada de frequência: insertos helicoidais (baratos, eficazes, necessitam de um furo roscado específico), insertos com encaixe por chaveta (maior resistência, melhores para montagem repetida), insertos de pressão e auto-fixantes (rápidos, necessitam de um furo controlado e material adequado ao redor) e insertos termofixados (para plásticos).
Todos eles exigem um furo controlado e material de apoio adequado ao redor. Especifique o inserto no desenho em vez de deixar isso para a montagem — a preparação do furo varia conforme o tipo e não é intercambiável.
Requisitos de rebaixo e faceamento
Características pequenas, efeito desproporcional.
A cabeça de um fixador apoiada em uma superfície não usinada, angulada ou arredondada gera pré-carga desigual e cargas laterais no fixador. Em qualquer superfície de suporte que não seja plana e perpendicular ao eixo do furo — superfícies fundidas, faces angulares, perfis curvos — especifique uma face plana.
Requisitos importantes: diâmetro da face de contato de pelo menos 1.5 vezes o diâmetro da cabeça do parafuso, perpendicular ao eixo do furo com uma tolerância de aproximadamente 0.5°, acabamento superficial Ra de 1.6 μm ou melhor e ausência de rebarbas na borda do furo. Uma rebarba sob a cabeça do parafuso é um risco iminente de embutimento.
Dispersão da pré-carga e por que o controle de torque não é preciso.
O uso de chaves dinamométricas é o método padrão para ajustar a pré-carga, mas é muito menos preciso do que a maioria das pessoas imagina. Como a maior parte do torque aplicado é usada para vencer o atrito sob a cabeça do parafuso e nas roscas, e os coeficientes de atrito variam bastante com o acabamento da superfície, revestimento, lubrificação e limpeza, uma variação de pré-carga de ±25-30% é típica com o controle de torque, mesmo usando ferramentas calibradas.
A solução de projeto é deixar uma margem — assumir que a pré-carga pode ficar bem abaixo do valor nominal e verificar se a junta ainda funciona, e bem acima do valor nominal e verificar se não há deformação plástica.
A resposta da usinagem é que um acabamento superficial e um revestimento consistentes produzem um atrito consistente, o que gera menos dispersão. Este é um caso em que uma especificação aparentemente estética acaba desempenhando um papel estrutural.
Especificando a planicidade como um requisito de pré-carga
Reunindo esta seção em um exercício de desenho.
Para um suporte cuja função depende da manutenção da pré-carga, o desenho deve conter:
- Planicidade em cada superfície de apoio aparafusada, tipicamente de 0.05 a 0.1 mm na área de apoio.
- Tolerância de perfil que controla a coplanaridade em todas as faces de montagem como um grupo
- Acabamento superficial sob as cabeças dos fixadores e nas interfaces fixadas, Ra 1.6 μm ou melhor
- A profundidade de engate da rosca é explicitamente indicada, com chamadas de inserção onde necessário.
- Requisitos de faceamento em qualquer assento de fixador que não seja plano ou perpendicular.
- Uma nota que a planicidade se aplica depois de qualquer tratamento de superfície
Esse último item importa mais do que parece, como demonstrou o caso do SS400. A galvanoplastia e o revestimento alteram a planicidade, e uma especificação que não mencione esse ponto será interpretada como aplicável ao estado em que o fornecedor fizer a medição.
Materiais para suportes e fixadores
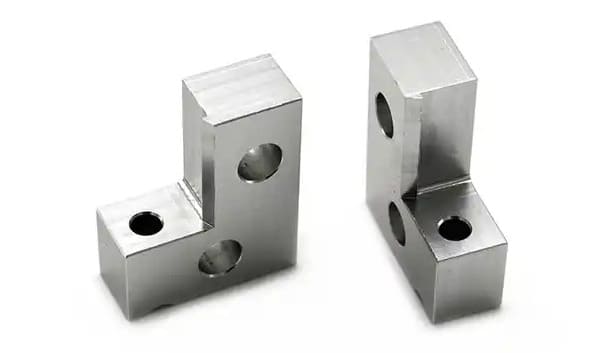
6061-T6: O padrão e por que geralmente é o mais escolhido
O alumínio 6061-T6 é a resposta correta para a maioria dos suportes, e com folga. Possui limite de escoamento em torno de 276 MPa, excelente usinabilidade, boa resistência à corrosão, está facilmente disponível em chapas e barras, e a anodização é consistente.
Combinando isso com a rigidez específica mencionada acima — a vantagem do alumínio é que a mesma massa proporciona uma seção transversal muito maior — o aço 6061 atende à maioria das necessidades de suportes com o menor custo total.
Use outra coisa quando tiver um motivo específico, não por padrão.
7075-T6: Quando a resistência justifica o custo
O aço 7075-T6 praticamente dobra a resistência ao escoamento do 6061, mantendo essencialmente a mesma densidade e rigidez. Isso permite seções mais finas em áreas com resistência limitada, o que é importante quando o espaço disponível é limitado.
As desvantagens: maior custo do material, menor resistência à corrosão, soldabilidade deficiente e aparência inconsistente da anodização devido ao teor de zinco. E observe que isso não aumenta a rigidez — o módulo é praticamente o mesmo. Se o seu suporte for limitado pela rigidez, e não pela resistência, o aço 7075 custa mais e não faz diferença.
Aço e aço inoxidável: onde o alumínio acaba
O aço justifica sua utilização quando as dimensões da estrutura restringem a espessura a tal ponto que o alumínio não consegue atingir a seção necessária, quando a resistência ao desgaste ou à abrasão é importante, quando a expansão térmica precisa ser compatível com a de uma montagem de aço, ou quando o custo absoluto por peça é o fator determinante e o aumento de massa é aceitável.
As classes de aço mais comuns para suportes incluem aços estruturais gerais como o SS400 (como no suporte de automação acima), o 1045 para maior resistência e os aços inoxidáveis 304 ou 316, onde a resistência à corrosão é necessária. O 17-4 PH é adequado para aplicações que exigem alta resistência e resistência à corrosão.
Os suportes de aço são usinados mais lentamente do que os de alumínio e, consequentemente, são mais caros por unidade de tempo de usinagem — porém, o custo do material é menor, o que às vezes compensa essa desvantagem em geometrias simples.
Titânio: Raramente justificado, ocasionalmente essencial
A liga Ti-6Al-4V possui excelente relação resistência/densidade e excepcional resistência à corrosão. Sua rigidez específica, como mostrado acima, é a mesma do alumínio — portanto, as próteses de titânio devem priorizar resistência, fadiga, temperatura ou corrosão, e nunca rigidez.
O custo de usinagem é aproximadamente três a quatro vezes maior que o do alumínio para uma geometria equivalente. Justificado em aplicações aeroespaciais, médicas, navais e de alta temperatura. Raramente justificado em outros setores.
Magnésio: a opção mais leve, com reais requisitos de manuseio.
As ligas de magnésio são aproximadamente 30% mais leves que o alumínio, apresentando rigidez específica essencialmente idêntica, boa capacidade de amortecimento de vibrações e baixas forças de corte.
A principal limitação é a segurança. As limalhas de magnésio são combustíveis e a poeira fina representa um risco real de incêndio e explosão, o que exige a seleção adequada de fluido refrigerante, manuseio específico das limalhas, sistema de extinção de incêndio Classe D na máquina e operadores treinados. Comparativamente, poucas empresas oferecem essa infraestrutura.
Usinamos componentes de suporte em magnésio na produção — o suporte lateral do módulo aeroespacial descrito anteriormente era de magnésio, fixado com furos H7 e deformação de 0.05 mm. Se você estiver avaliando fornecedores para trabalhos em magnésio, pergunte qual fluido de corte eles usam e como os cavacos são tratados; as respostas diferenciam rapidamente a capacidade real da capacidade declarada.
Plásticos de engenharia e suportes de isolamento térmico
Ocasionalmente, essa é a resposta correta. Os plásticos são usados em suportes onde o isolamento elétrico, o isolamento térmico, a resistência à corrosão ou a redução de peso são mais importantes do que a rigidez.
Opções comuns: acetal (dimensionalmente estável, usinabilidade excelente), PEEK (alta resistência e capacidade de suportar altas temperaturas, caro) e náilons com carga de vidro (boa rigidez para um polímero, abrasivo para ferramentas). Observe que todos os polímeros têm módulos de elasticidade uma a duas ordens de magnitude menores que os metais, portanto, os suportes de plástico são flexíveis em comparação e sofrem fluência sob carga sustentada.
Seleção de materiais de acordo com os requisitos vigentes
| Requisito regulamentador | Primeira escolha | Alternative | Evitar |
|---|---|---|---|
| Rigidez em um envelope irrestrito | 6061-T6 | Magnésio AZ31 | Aço com massa igual |
| Força em um envelope compacto | 7075-T6 | Aço, Ti-6Al-4V | 6061-T6 |
| Massa mínima | Magnésio AZ31 | 7075-T6 | Aço |
| Custo mais baixo, volume moderado | Aço (SS400 ou similar) | 6061-T6 | Titânio |
| Resistência à corrosão | 316 inoxidável | Ti-6Al-4V, anodizado 6061 | Magnésio (sem proteção) |
| Ajuste térmico à montagem de aço | Aço | 17-4 PH | alumínio |
| Isolamento elétrico | PEEK, acetal | Náilon com enchimento de vidro | Qualquer metal |
| Fadiga crítica | Ti-6Al-4V | 7075-T6 | Fundidos, conjuntos soldados |
Padrões de furos, tolerâncias e GD&T
Os suportes são, funcionalmente, padrões de furos com material conectando-os. A forma como esses furos são especificados determina se a peça pode ser montada e qual será o seu custo.
Tolerância de posição versus dimensionamento por coordenadas
O dimensionamento por coordenadas — X e Y com tolerâncias de ± — produz uma zona de tolerância quadrada. A tolerância de posição real produz uma zona circular.
A diferença não é meramente acadêmica. Uma tolerância de coordenadas de ±0.1 mm permite um erro diagonal de até 0.141 mm nos cantos da zona, enquanto rejeita um erro puramente em X de 0.11 mm. O requisito funcional — o furo estar suficientemente próximo de sua posição nominal — não leva em consideração a direção. Portanto, a tolerância por coordenadas rejeita simultaneamente peças aceitáveis e aceita peças com valores marginais.
O posicionamento preciso com uma zona de tolerância circular corresponde à função e oferece cerca de 57% mais área de tolerância utilizável para o mesmo desvio máximo. Isso representa uma margem de fabricação gratuita para uma alteração de projeto.
Seleção de referência: por que a face de montagem geralmente é a referência A.
Os datums definem como a peça é medida e, idealmente, como ela é usada. O padrão para um suporte é:
- Dado A: a face de montagem principal — a superfície que se encaixa na estrutura de acoplamento
- Dado B: um elemento de localização dentro dessa face, geralmente um furo para pino ou o próprio centro do padrão
- Dado C: uma característica secundária que controla a rotação
O princípio é que os datums devem replicar como a peça é restringida na montagem. Um suporte dimensionado a partir de uma borda arbitrária terá dimensões diferentes da sua função, e a tolerância especificada não será a tolerância relevante.
Tolerância de bônus MMC: Tolerância gratuita que você provavelmente não está reivindicando.
A ferramenta menos utilizada na medição de suportes.
Quando a tolerância de posição é especificada na condição de material máximo (MMC), a peça ganha tolerância de posição adicional à medida que o furo aumenta acima de seu tamanho mínimo. Para um furo de folga, isso é exatamente correto do ponto de vista funcional — um furo maior tem mais folga ao redor do fixador, portanto, pode tolerar um erro de posicionamento maior e ainda assim ser montado.
Concretamente: um furo de folga de Ø6.2 +0.2/0 com posição ⌀0.2 no MMC. No tamanho mínimo de 6.2 mm, a tolerância de posição é de 0.2 mm. No tamanho máximo de 6.4 mm, o bônus adiciona 0.2 mm, resultando em um ⌀0.4 mm total — o dobro da tolerância , sem custo funcional.
A maioria dos desenhos de suportes especifica a posição sem nenhum modificador de condição do material, o que invalida completamente essa possibilidade. Para furos de folga, o MMC (material modificado com base em concreto) é quase sempre apropriado e quase sempre representa uma economia significativa.
A exceção são os furos para cavilhas e furos de localização, onde o encaixe em si é funcional. Nesses casos, o furo deve ser feito independentemente do tamanho da característica (RFS), pois um furo para cavilha maior não traz benefícios.
Acúmulo de tolerâncias em um conjunto de suportes
Um suporte que conecta dois subconjuntos participa de uma pilha que inclui o padrão de acoplamento em cada lado, os dois padrões do próprio suporte e as folgas em cada interface.
As duas análises úteis:
O pior cenário soma todas as tolerâncias em seus extremos. É conservador, garante a montagem e, muitas vezes, resulta em tolerâncias mais restritas do que o necessário.
O método estatístico (RSS) calcula a raiz quadrada da soma dos quadrados dos contribuintes, assumindo que eles não estarão todos em extremos simultaneamente. É mais realista para volumes de produção e, normalmente, permite tolerâncias individuais significativamente mais amplas.
Para suportes, a abordagem prática é considerar o pior cenário em qualquer situação onde a falha na montagem seja inaceitável, e usar folgas regulares (RSS) em todos os outros casos. E lembre-se de que a folga é uma ferramenta de projeto legítima — furos oblongos em uma interface podem absorver toda a carga de uma estrutura que, de outra forma, exigiria tolerâncias caras em todos os pontos.
Metas de tolerância realistas por característica
| Característica | Padrão | Precisão | Notas |
|---|---|---|---|
| Posição do furo de folga | ± 0.1 mm | ± 0.05 mm | Especifique no MMC para obter bônus. |
| Cavilha / furo de localização | H8 | H7 | H7 era o requisito para o suporte de magnésio. |
| Espaçamento entre furos | ± 0.1 mm | js6 ou ±0.02 mm | O espaçamento js6 foi mantido no suporte de magnésio. |
| planicidade da face de montagem | 0.1 mm | 0.05 mm | Obteve-se 0.05 mm em ambas as partes da caixa. |
| Coplanaridade entre faces | 0.15 mm | 0.05 mm | Perfil de todos os rostos como um grupo |
| Furo piloto para suporte do motor | H8 | H7 | A concentricidade em relação ao eixo acionado é mais importante. |
| perfil geral | ± 0.2 mm | ± 0.05 mm | Raramente precisa ser apertado. |
| Acabamento da superfície, faces de apoio | Ra 3.2 μm | Ra 1.6 μm | Uma espessura menor reduz o embutimento. |
| Espessura | ± 0.1 mm | ± 0.03 mm | Geralmente não crítico |
Onde vale a pena pagar por tolerâncias rigorosas — e onde não valem.
O custo de usinagem aumenta acentuadamente à medida que as tolerâncias se tornam mais restritas, e esse aumento não é linear. Grosso modo: ±0.1 mm é praticamente gratuito em uma peça fresada, ±0.05 mm requer atenção, ±0.02 mm exige controle de processo e inspeção, e tolerâncias menores que essas significam estratégia dedicada e, frequentemente, operações adicionais.
Vale a pena pagar por: características de localização que estabelecem a posição, planicidade da face de montagem em juntas críticas de pré-carga, coplanaridade entre as faces de montagem, encaixes de furos para rolamentos e guias.
Geralmente não: dimensões gerais do perfil, espessura não crítica, tamanhos de furos de folga, acabamento superficial estético, características que não entram em contato com nada.
Um padrão comum e caro é um desenho com uma tolerância genérica de ±0.05 mm aplicada a todas as dimensões do bloco de título. Isso indica que ninguém identificou quais características realmente importam e precifica a peça como se todas elas fossem relevantes.
Estratégia de usinagem e controle de distorção
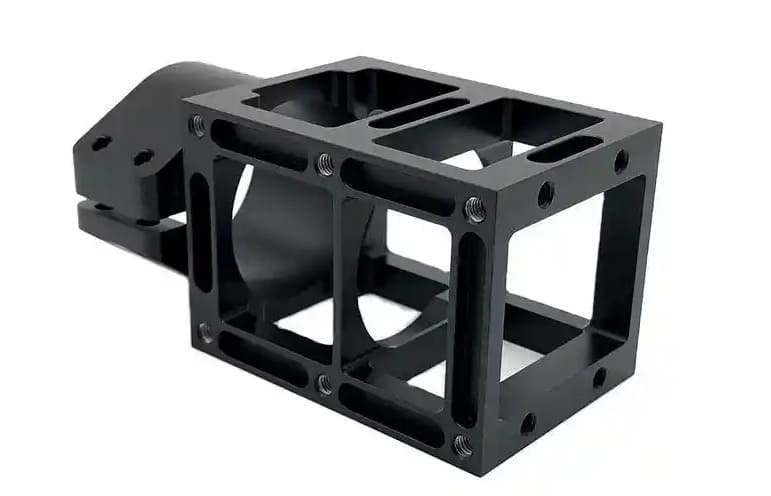
Estratégia de configuração: por que a usinagem com configuração única é importante para padrões de furos
A relação entre características usinadas em uma mesma configuração é limitada pela precisão da máquina — tipicamente bem abaixo de 0.01 mm em um bom centro de usinagem. A relação entre características usinadas em configurações diferentes herda o erro de fixação e de posicionamento da referência entre elas, que geralmente é uma ordem de grandeza maior.
Para colchetes, onde as relações face a face e padrão a padrão constituem a função principal, isso direciona a estratégia diretamente. Obter todas as faces funcionais em uma única configuração costuma ser mais valioso do que qualquer outra decisão isolada.
3 eixos versus 5 eixos para suportes multiplanares
Um suporte com faces de montagem em dois ou três planos normalmente requer de três a cinco configurações em uma máquina de 3 eixos, ou de uma a duas em uma de 5 eixos.
A comparação de custos geralmente é mais equilibrada do que parece — as taxas de máquinas de 5 eixos são mais altas, mas o número de setups cai drasticamente, e a mão de obra de setup mais a de fixação geralmente predominam. A comparação de precisão, por outro lado, não é nada equilibrada: a usinagem com um único setup elimina completamente o erro entre setups.
Para suportes planos simples, o método de 3 eixos é adequado e o de 5 eixos é um desperdício. Para suportes multiplanares com características relacionadas entre os planos, o método de 5 eixos geralmente se destaca em ambos os aspectos.
Tensão residual e estabilidade de planicidade
O mecanismo de distorção que engana as pessoas ocorre porque a peça mede corretamente e depois se move.
Chapas laminadas e barras extrudadas carregam tensões residuais acumuladas devido ao processamento. A usinagem remove material de forma assimétrica, a tensão restante se redistribui e a peça muda de forma — às vezes na própria máquina, às vezes horas depois.
A gravidade do problema varia de acordo com a quantidade de material removido e o grau de assimetria dessa remoção. Um suporte usinado a partir de uma placa espessa até uma estrutura fina com nervuras representa o pior caso.
As contramedidas, na ordem em que as aplicamos:
- Especificar material com alívio de tensões. Chapas em têmpera aliviada de tensões se comportam de maneira muito mais previsível do que chapas laminadas a quente.
- Faça um desbaste com margem de erro, depois estabilize e, por fim, finalize. Em ambos os casos de estudo, foi utilizada uma folga de 0.5 mm antes da usinagem final.
- Adicione uma operação intermediária de alívio de tensão. onde a precisão o exige. O suporte de magnésio foi recozido após o desbaste especificamente por esse motivo.
- Remover material simetricamente Sempre que a geometria o permitir, alterne os lados em vez de terminar uma face completamente de primeiro.
- Dê tempo para a acomodação. entre o desbaste e o acabamento em peças de alta precisão.
Fixação de suportes finos e assimétricos
A força de aperto distorce as peças, e a distorção retorna à forma original após a liberação. Um suporte fino, firmemente preso em uma morsa, será usinado corretamente, mas estará fora da tolerância quando liberado.
Abordagens que funcionam na geometria do suporte: fixação a vácuo para peças com face plana, mordentes macios personalizados que se adaptam ao contorno da peça, abas de sacrifício que mantêm a peça no lugar e são removidas por último, e baixa força de fixação com um maior número de pontos de contato.
Para suportes de chapa fina especificamente — a peça de 5 mm em aço inoxidável 400 é um exemplo representativo — a força de corte em si é tão importante quanto a fixação. Passes de acabamento leves com ferramentas afiadas reduzem a deflexão de forma mais eficaz do que tentar fixar a peça com rigidez suficiente para resistir a cortes pesados.
Utilizamos os mesmos princípios em gabaritos e dispositivos de fixação , que normalmente são estruturas de placas finas com padrões de furos de precisão e a mesma sensibilidade à distorção.
Obtenção e manutenção da planicidade em grandes superfícies de montagem.
A planicidade em uma face grande é uma combinação de estratégia de usinagem e gerenciamento de tensões, e às vezes requer uma etapa de correção.
Fatores que contribuem para o problema: condição do material e tensão residual, distorção de fixação e aperto, força de corte e entrada térmica, condição da ferramenta e processos pós-usinagem, incluindo tratamento de superfície.
As estratégias: fresar a face com uma fresa de grande diâmetro em uma única passada, sempre que possível, em vez de fresar em etapas; realizar uma passada final leve para remover a deflexão da força de corte; usinar ambos os lados quando viável para equilibrar a tensão; e — quando necessário — aplicar correção mecânica após a usinagem.
Essa última opção é legítima e, às vezes, necessária. No suporte SS400, a correção manual de planicidade foi aplicada após a usinagem e novamente após a cromagem, para manter 0.05 mm em uma peça de 5 mm de espessura. Algumas geometrias não atingirão o requisito apenas com a usinagem.
Tratamento de superfície e seu efeito no ajuste
O tratamento de superfície é onde os suportes que foram fabricados corretamente deixam de ser corretos.
Revestimento altera dimensões
Cada revestimento altera as dimensões da peça, e a alteração geralmente é maior do que a tolerância permitida.
Para anodização dura, o efeito dimensional é severo: como a anodização converte o substrato em vez de adicionar material a ele, crescendo aproximadamente metade para fora e metade para dentro, os diâmetros dos furos reduzem-se em cerca da espessura total do revestimento. Um revestimento Tipo III de 50 μm remove cerca de 50 μm de um furo — mais de três vezes a espessura de uma faixa H7 em um furo típico para pino de suporte.
O revestimento se comporta de maneira diferente e, por unidade de espessura, pior — os revestimentos depositados adicionam sua espessura total a cada superfície, de modo que o diâmetro de um furo é reduzido pelo dobro da espessura do revestimento.
Já abordamos esse assunto detalhadamente em nosso guia sobre controle dimensional na anodização dura , que inclui as taxas de crescimento por tipo de revestimento e as quatro estratégias para lidar com isso. Especificamente para suportes, os recursos que exigem atenção são os furos para pinos e guias, furos roscados e qualquer interface com um encaixe específico.
Correção da planicidade após o revestimento: uma etapa que a maioria das especificações ignora.
O revestimento muda de forma e tamanho, e é aí que os braquetes finos ficam presos.
Os processos de revestimento envolvem banhos químicos, variações de temperatura e — no caso da galvanoplastia — tensão interna na camada depositada. Em uma peça fina ou assimétrica, todos esses fatores podem alterar a geometria. Um suporte que era plano dentro de 0.05 mm antes do revestimento pode não ser depois.
O suporte de automação SS400 é um exemplo direto. O processo incluiu correção manual da planicidade após a usinagem e uma segunda correção após a cromagem . Sem essa segunda etapa, a exigência de planicidade de 0.05 mm não teria sido atendida na operação de acabamento — em uma peça que foi fabricada corretamente.
Duas implicações práticas. Primeiro, indique no desenho se a planicidade se aplica antes ou depois da aplicação do revestimento; se não houver menção, você estará confiando na suposição do fornecedor. Segundo, em suportes com revestimento fino e requisitos reais de planicidade, inclua no orçamento a correção pós-revestimento como uma operação planejada, e não como um custo adicional.
Revestimento em superfícies de rolamentos e seu efeito na pré-carga
Os revestimentos alteram o comportamento de fricção nas interfaces onde a pré-carga é gerada, o que modifica a relação entre torque e pré-carga.
Os efeitos são reais, mas nem sempre intuitivos: um revestimento que reduz o atrito aumenta a pré-carga alcançada com um determinado torque, o que pode sobrecarregar o fixador ou as roscas. Um revestimento que aumenta o atrito reduz a pré-carga, deixando a junta subapertada. Alguns revestimentos também são mais macios que o substrato, o que aumenta o embutimento e acelera a perda de pré-carga.
Se uma junta for crítica em termos de pré-carga, proteja as superfícies de apoio com máscara ou estabeleça a especificação de torque considerando a condição revestida — e não o valor do material sem revestimento a partir de uma tabela de fixadores.
Continuidade elétrica através de interfaces de suporte
Quando se espera que um suporte forneça aterramento, ligação ou continuidade EMI, o revestimento é importante.
A anodização é um isolante elétrico. Um suporte especificado como "totalmente anodizado" que também precisa aterrar sua carga útil não a aterrará. A solução padrão é o revestimento de conversão de cromato nas superfícies de contato, que mantém a condutividade com menos de um micrômetro de espessura e, portanto, não tem praticamente nenhum efeito dimensional — ou mascarar essas superfícies e deixá-las sem revestimento.
Qualquer uma das abordagens deve estar presente no desenho desde o início.
Considerações sobre corrosão e efeito galvânico em juntas de metais diferentes
Os suportes ficam naturalmente posicionados em transições de materiais — um suporte de alumínio aparafusado a uma estrutura de aço com fixadores de aço inoxidável é uma configuração comum e galvanicamente ativa.
Quando metais diferentes se encontram na presença de umidade, o material menos nobre sofre corrosão preferencialmente. Alumínio contra aço inoxidável é um exemplo significativo; magnésio contra praticamente qualquer outro metal é uma combinação extremamente perigosa.
Medidas de mitigação: isolamento de arruelas e buchas no fixador, revestimentos em uma ou ambas as superfícies, selantes na interface ou seleção de materiais que reduzam a diferença de potencial. Especificamente para suportes de magnésio, o isolamento de fixadores de aço não é opcional em qualquer ambiente com umidade.
Design para Manufaturabilidade
Espessura mínima da parede e da nervura
| Material | mínimo confortável | Realizável | Notas |
|---|---|---|---|
| 6061-T6 alumínio | 1.5 mm | 0.8 mm | Mais previsível |
| 7075-T6 alumínio | 1.2 mm | 0.7 mm | Maior rigidez ajuda |
| Magnésio AZ31 | 1.5 mm | 1.0 mm | Baixa força de corte ajuda |
| Aço | 1.0 mm | 0.6 mm | Rígido, mas lento para usinar. |
| Ti-6Al-4V | 1.0 mm | 0.6 mm | Gestão de calor crítica |
| Acetal / PEEK | 2.0 mm | 1.5 mm | O amolecimento térmico é o limite. |
Abaixo do mínimo aceitável, espere marcas de vibração, variação dimensional induzida por deflexão e custo mais elevado devido a parâmetros de corte conservadores. O vão sem suporte é tão importante quanto a espessura — uma nervura fina, curta e bem apoiada é muito mais fácil de usinar do que uma com a mesma espessura e um vão de 200 mm.
Raios de canto internos e acesso à ferramenta
Os cantos internos devem ter um raio pelo menos igual ao raio da ferramenta de corte e, de preferência, maior. Este é o problema mais comum de DFM (Design for Manufacturing) em desenhos de suportes.
Recomendação: especifique raios de canto internos de pelo menos 1.2 vezes o raio da maior ferramenta que consegue alcançar a peça. Raios maiores permitem que ferramentas maiores cortem mais rápido e com melhor acabamento. Cada redução no raio de canto especificado força o uso de uma ferramenta menor, que corta mais lentamente, sofre mais deflexão e quebra com mais frequência.
Para um rebaixo de 20 mm de profundidade, um raio de canto de 3 mm requer uma ferramenta de 5 mm ou menor com uma relação comprimento/diâmetro de 4:1 — viável. Um raio de canto de 1 mm no mesmo rebaixo requer uma ferramenta de 1.6 mm com uma relação de 12:1, o que é lento, frágil e caro.
Proporção entre profundidade e largura dos bolsos
Cavidades estreitas e profundas são caras. A relação entre o comprimento e o diâmetro da ferramenta determina a rigidez, e a rigidez determina a velocidade com que o material pode ser removido.
Como guia: até uma relação profundidade/diâmetro da ferramenta de 3:1 é simples, de 3:1 a 5:1 requer cuidado, de 5:1 a 8:1 é lento com parâmetros reduzidos e acima de 8:1 exige ferramentas especializadas e um custo significativamente maior.
Se for necessário que um bolso seja fundo, faça-o largo o suficiente para acomodar uma ferramenta grande.
Consolidar uma peça soldada em uma peça usinada — e quando não fazer isso
Substituir uma montagem soldada por uma única peça usinada elimina a distorção da solda, remove a perda de resistência na zona afetada pelo calor, melhora o desempenho à fadiga, elimina a mão de obra de montagem e elimina o acúmulo de tolerâncias nas juntas soldadas.
Além disso, geralmente custa mais por peça e desperdiça muito mais material.
A consolidação compensa quando a montagem é crítica em termos de resistência à fadiga, quando é necessária precisão nas juntas de solda, quando a quantidade é baixa o suficiente para que a configuração da soldagem seja o fator dominante ou quando a versão soldada apresenta falhas constantes.
Não compensa quando a peça é grande o suficiente para que o custo do tarugo se torne proibitivo, quando a geometria é simples e os caminhos de carga são pouco exigentes, ou quando a quantidade é alta e a versão soldada tem um desempenho adequado.
Projetando para uma configuração única
Como o número de configurações influencia tanto o custo quanto a precisão, projetar para reduzi-lo traz benefícios duplos.
- Mantenha as funcionalidades acessíveis a partir do menor número possível de direções.
- Evite características em faces opostas que exijam relações estreitas entre si.
- Forneça uma face de referência clara e uma superfície de fixação que não contenha elementos críticos.
- Deixe material suficiente para a fixação — uma peça sem superfície de aderência precisa de fixação personalizada.
- Quando uma segunda configuração for inevitável, coloque os recursos não críticos nela.
Padronização de hardware em toda uma família de suportes
Uma alavanca de custo subestimada em programas com muitas faixas de custo.
Utilizar três tamanhos de fixadores em vez de oito em uma família de suportes reduz as trocas de ferramentas, simplifica a montagem, diminui o estoque e reduz a probabilidade de erros de montagem. O mesmo se aplica aos raios de canto — padronizar um pequeno conjunto de raios significa menos trocas de ferramentas e melhor reutilização do percurso da ferramenta.
Para clientes que utilizam famílias de suportes ortodônticos, esta geralmente é a maior economia disponível sem comprometer a funcionalidade.
Fatores de custo e prazo de entrega
O que realmente determina o custo do suporte?
Em ordem aproximada de impacto:
- Contagem de configurações — a variável dominante na maioria dos parênteses
- volume de remoção de material — O tempo de processamento da máquina é proporcional ao que você remove, não ao que você mantém.
- Tolerância e acabamento — acentuadamente não linear além de ±0.05 mm
- Acessibilidade da ferramenta — raios pequenos e cavidades profundas exigem ferramentas lentas
- Material — tanto o custo do estoque quanto a usinabilidade
- Qtd. — configurar amortização e refinamento do processo
- Tratamento da superfície — incluindo qualquer mascaramento e correção pós-tratamento
- Inspeção — inspeção completa versus amostragem
Observe o que está próximo à parte inferior: a qualidade do material. Os projetistas frequentemente otimizam o custo do material, ignorando a quantidade de etapas de preparação, que geralmente tem um impacto muito maior.
Utilização de materiais e o problema dos tarugos
Um suporte usinado complexo normalmente consome de três a quatro vezes o seu peso final em estoque. Um suporte finalizado de 1 kg pode começar como uma placa de 4 kg.
É por isso que o custo de usinagem acompanha o volume inicial, e não a peça finalizada. Dois suportes com a mesma massa final podem ter custos substancialmente diferentes se um deles couber em um bloco menor.
Dicas práticas: projete com espessuras de chapa padrão para evitar usinagem a partir de uma peça bruta de tamanho excessivo, mantenha as dimensões gerais compactas e considere se um perfil extrudado ou uma peça bruta cortada a laser poderia fornecer o formato aproximado.
Contagem de configuração como variável dominante
Cada configuração adicional implica em fixação, manuseio da peça, coleta de referência, troca de programa e verificação da primeira peça. Em um suporte com tempo de usinagem moderado, o custo total da configuração pode facilmente exceder o tempo de corte.
É por isso que uma alteração de projeto que permite que uma peça seja usinada em uma única configuração, em vez de três, geralmente gera mais economia do que qualquer outra otimização disponível — e é por isso que a usinagem de 5 eixos costuma ser mais barata para suportes multiplanares, apesar da maior taxa de usinagem.
Multiplicadores de custo de tolerância e acabamento
Multiplicadores aproximados em uma característica fresada, em relação ao padrão de ±0.1 mm:
| Tolerância | Multiplicador de custo aproximado |
|---|---|
| ± 0.1 mm | 1.0× (linha de base) |
| ± 0.05 mm | 1.2-1.4× |
| ± 0.02 mm | 1.8-2.5× |
| ± 0.01 mm | 3× ou mais |
Essas tolerâncias se aplicam às características que as possuem, não à peça inteira — e é exatamente por isso que tolerâncias rígidas generalizadas são tão dispendiosas. Ajustar as dez características que importam custa uma fração do que ajustar todas as sessenta.
Quebras de quantidade e onde elas se encaixam
A precificação por faixas geralmente é definida nestes pontos:
- 1-5 peças: A configuração domina completamente; o custo por peça é o mais alto.
- 5-25 peças: A amortização do investimento inicial é significativa; muitas vezes, a maior queda de preço individual.
- 25-100 peças: A utilização de dispositivos de fixação personalizados torna-se vantajosa; o processo é otimizado.
- 100-500 peças: aproximando-se da transição da chapa metálica para uma geometria adequada
- 500 +: avaliar seriamente os processos automatizados
Ambas as peças do estudo de caso estavam na extremidade inferior da escala — uma peça e três peças. Nessas quantidades, o custo total se resume ao planejamento do processo, dispositivos de fixação e inspeção, e a maneira de controlá-lo é por meio da viabilidade de fabricação, e não da negociação.
Fornecimento de suportes e fixadores
O que enviar com uma solicitação de cotação (RFQ)
Um pacote completo de solicitação de cotação (RFQ) permite obter um preço melhor e uma cotação mais rápida, principalmente porque elimina a margem de risco que o fornecedor adiciona devido à ambiguidade:
- Modelo 3D em STEP ou Parasolid
- Desenho 2D com tolerâncias, GD&T, referências e notas
- Especificação de material incluindo liga e têmpera
- Tratamento da superfície com padrão e espessura, e se as dimensões se aplicam antes ou depois.
- Qtd., incluindo prováveis volumes subsequentes
- Características críticas identificadas — quais tolerâncias são funcionais e quais são padrão
- Contexto da montagem Quando relevante — a que se fixa, que cargas suporta, que tipo de excitação experimentará
Esse penúltimo ponto vale mais do que a maioria das pessoas imagina. Um fornecedor que sabe quais três das suas quarenta dimensões realmente importam pode usinar e inspecionar de acordo. Um fornecedor que se depara com um desenho onde tudo parece igualmente crítico vai ou precificar tudo como crítico ou fazer uma estimativa.
Perguntas que revelam se um fornecedor entende a junta
Útil para avaliar qualquer fornecedor de suportes:
- Como você controlará a planicidade e a coplanaridade nas faces de montagem?
- Qual é a sua abordagem em relação à tensão residual em uma peça com essa quantidade de material removido?
- As tolerâncias de planicidade e furos são válidas antes ou depois do tratamento de superfície? E como verificar isso?
- Qual o nível de engate de rosca recomendado para esses fixadores nesse material?
- Se pudesse, quais das minhas tolerâncias você relaxaria e quais você aumentaria?
- Quantas configurações serão necessárias e o que poderia alterá-las?
Os dois últimos fornecedores independentes se diferenciam daqueles que apenas fazem um orçamento.
RichconnA abordagem da [nome da empresa] para suportes e fixações
Fabricamos suportes e fixações para aplicações aeroespaciais , máquinas industriais , robótica e equipamentos de automação , desde peças protótipo únicas até quantidades de produção.
Capacidades relevantes: Fresagem CNC, incluindo fresagem em pórtico para estruturas de suporte grandes ou irregulares; usinagem de 5 eixos para suportes multiplanares que exigem precisão em uma única configuração; usinagem tipo suíço para componentes de montagem de precisão de pequeno porte; eletroerosão a fio para detalhes internos precisos; e fabricação de chapas metálicas quando este processo é de fato o mais adequado. Os materiais incluem ligas de alumínio, aços e aços inoxidáveis, titânio, magnésio e plásticos de engenharia.
Os dois estudos de caso mencionados ao longo deste artigo são representativos de como abordamos o trabalho com suportes. No caso do suporte aeroespacial de magnésio , mesmo um pedido de peça única justificou um processo em etapas com recozimento pós-desbaste e controle de excentricidade da ferramenta de 0.01 mm, pois furos H7 e deformação de 0.05 mm não são afetados pela quantidade. No caso do suporte de automação em aço inoxidável 400 , um processo híbrido de laser e usinagem, com correções antes e depois da cromagem, garantiu uma planicidade de 0.05 mm em uma peça de 5 mm de espessura.
Ambos ilustram a mesma coisa: em relação aos colchetes, a rota do processo importa mais do que a lista de máquinas.
Como começar
- Envie seus arquivos através de richconn.com / contato — Modelo 3D, desenho 2D, material, tratamento, quantidade
- Revisão de capacidade de fabricação — Sinalizamos conflitos de tolerância e revestimento, reduções no número de configurações e alternativas de materiais ou processos antes de cotar.
- Citação com prazo de entrega e custos de instalação discriminados
- Primeiro artigo com inspeção dimensional em relação às características críticas.
- Produção com um plano de inspeção que corresponda ao que realmente importa na peça
Conclusão
Suportes e fixadores são tratados como peças comuns, e a maioria deles realmente o são. Mas aqueles que causam problemas o fazem por razões consistentes e previsíveis — e quase nenhuma dessas razões tem a ver com a precisão da usinagem da peça.
Essas questões dizem respeito à coplanaridade das faces de montagem, de modo que o aperto dos parafusos não torcesse a peça. Se as superfícies de apoio eram planas e lisas o suficiente para suportar a pré-carga. Se o engate da rosca no alumínio era profundo o suficiente para atingir a carga de aperto projetada. Se a primeira frequência natural estava fora da faixa de excitação. Se a operação de revestimento alterou a geometria depois que todos os outros fatores estavam corretos.
Nenhum desses elementos aparece em um desenho típico de suporte. Todos eles são baratos de especificar e caros de descobrir.
Resumo prático:
- Suportes e fixadores são peças diferentes. — um é um caminho de carregamento, o outro é uma interface de posicionamento
- A rigidez específica é praticamente idêntica em todos os metais estruturais. — O alumínio se destaca em rigidez porque a mesma massa resulta em uma seção transversal maior, não porque o material seja mais rígido.
- A geometria da seção supera a seleção de materiais., visto que a rigidez à flexão é proporcional ao cubo da espessura
- A planicidade e a coplanaridade nas faces de montagem são especificações de pré-carga.não cosméticos
- A rosca para unir aço e alumínio requer um encaixe de 1.5 a 2 vezes o diâmetro da rosca. — verifique se corresponde à espessura da sua parede
- Especifique a posição do furo de folga no MMC. e receba o bônus de tolerância que você está atualmente perdendo.
- Etapas da usinagem — rascunho com tolerância, estabilizar, terminar por último
- O revestimento altera tanto o tamanho quanto a forma. — indique se as tolerâncias se aplicam antes ou depois e inclua no orçamento a correção em peças com revestimento fino.
- A contagem de configurações determina o custo mais do que a qualidade do material
E se a geometria se desdobrar a partir de um padrão plano e suas tolerâncias forem de ±0.3 mm, use chapa metálica. Também lhe diremos isso — fabricamos das duas maneiras.
Se você tiver um projeto de suporte ou fixação em andamento, envie-nos o desenho . Analisaremos a viabilidade de fabricação antes de fornecer um orçamento e informaremos quais das suas tolerâncias são realmente relevantes.



