
Às vezes, a usinagem CNC enfrenta erros na posição de perfuração. Esses erros afetam os padrões de qualidade e o alinhamento das peças. Eles diminuem as velocidades de produção e aumentam o retrabalho.
Nesta postagem do blog, abordaremos as causas desses erros, solução de problemas passo a passo, bem como técnicas modernas de diagnóstico desses erros. No final, também veremos como preveni-los.
O que é desvio de posição de perfuração na usinagem CNC
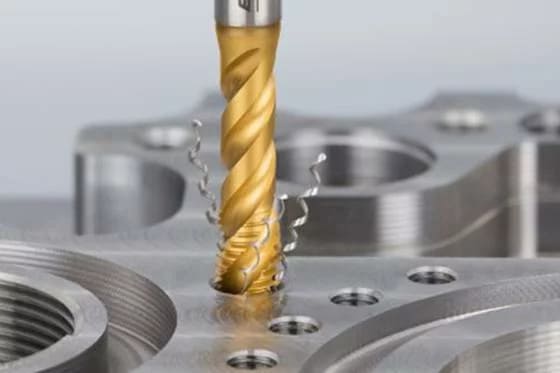
Na usinagem CNC, o desvio da posição de perfuração é quando um furo perfurado aparece em um local que é diferente de suas coordenadas pretendidas. Ele pode ser medido calculando a distância entre as coordenadas programadas e a posição real do furo na sua peça de trabalho. Esses desvios são importantes na fabricação de dispositivos médicos, bem como na indústria aeroespacial, pois precisam de extrema precisão.
Causas do desvio da posição de perfuração
Erros de calibração da máquina
Erros de calibração da máquina ocorrem devido a alguns desalinhamentos nas correntes de transmissão, fusos e trilhos-guia.
O desalinhamento do fuso pode causar desvio radial, o que pode reduzir a precisão dimensional e resultar em corte irregular.
Os trilhos-guia podem se desgastar de forma irregular ou apresentar defeitos na fabricação. Esses problemas afetam os pontos de referência móveis da máquina, o que, por sua vez, causa posições de perfuração imprecisas.
Fixação e alinhamento de peças de trabalho
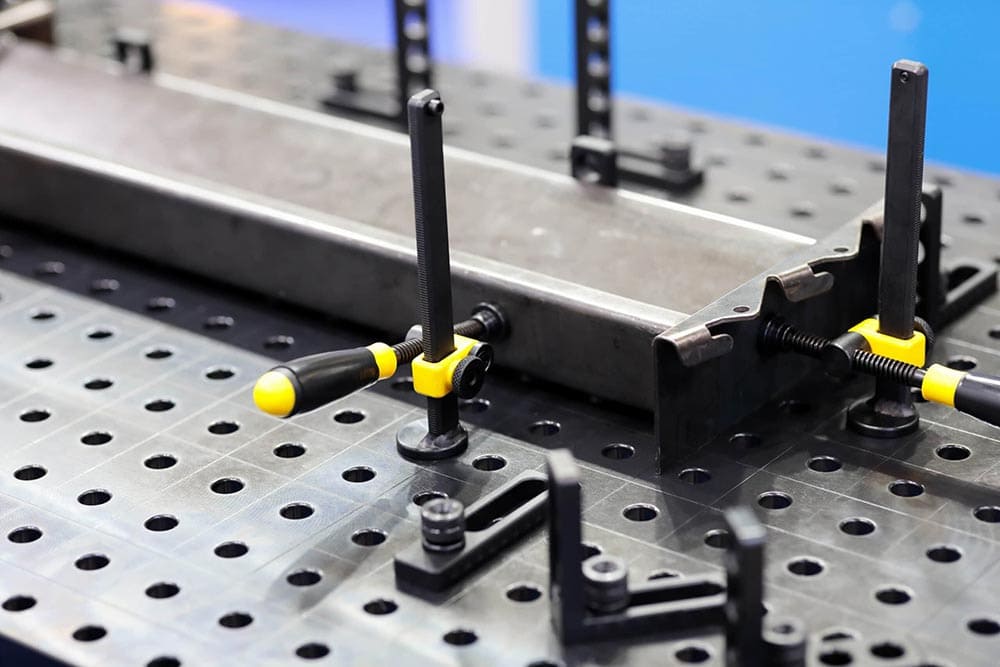
A peça de trabalho pode se mover durante a usinagem se os dispositivos de fixação forem mal projetados ou se as forças de fixação forem insuficientes.
Além disso, se os planos de suporte estiverem incorretos, os pinos de localização estiverem desalinhados ou as referências de datum forem imprecisas, isso pode causar erros posicionais e discrepâncias angulares. Portanto, as máquinas CNC não podem continuar a fornecer caminhos de ferramentas precisos nessas circunstâncias.
Desgaste e deflexão da ferramenta
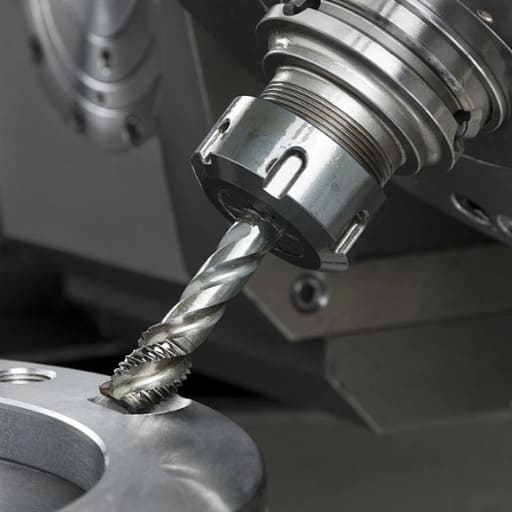
A geometria das arestas de corte muda conforme as ferramentas se desgastam. Essa mudança força a broca a desviar de sua posição planejada e a produzir furos descentralizados.
Forças de corte também podem dobrar a broca, causando deflexão. Essa dobra produz furos não perpendiculares e erros posicionais. Sua precisão na perfuração continuará a diminuir à medida que esses problemas pioram com o tempo.
Reação adversa em peças de máquinas
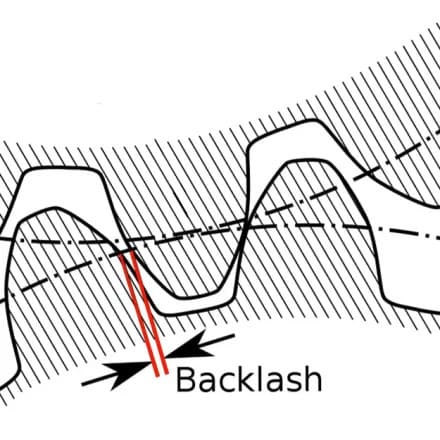
A folga mecânica entre peças de acoplamento em conjuntos de porcas e parafusos de esferas e engrenagens pode causar folga. Essa folga mecânica afeta a precisão do posicionamento em meio à reversão do eixo. A posição real da broca não está na posição comandada. Isso fará com que você veja diferenças entre os locais de furos programados e suas posições reais.
Erros de software e programação
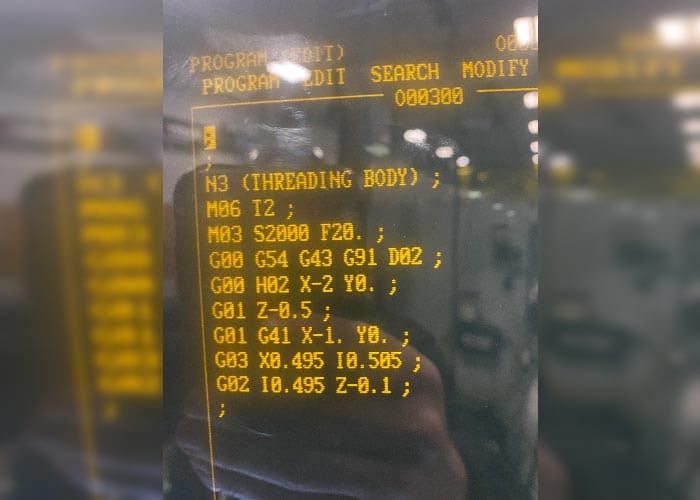
Pontos decimais ausentes ou coordenadas incorretas na programação podem fazer com que os furos sejam colocados incorretamente. Por exemplo, se você omitir o ponto decimal, a máquina pode interpretar mal os valores e deslocar a posição da broca.
Além disso, problemas de software também podem causar problemas. Parâmetros incorretos ou dados CAD-to-CAM corrompidos podem corromper as configurações de trajetória de ferramenta e instruções de usinagem, o que causa erros de posição.
Guia de solução de problemas passo a passo
Etapa 1_ Verifique a calibração da máquina
Primeiramente, utilize micrômetros e relógios comparadores para medir o alinhamento dos componentes e o deslocamento dos eixos. Realize testes de alinhamento com esferas para verificar a circularidade e detectar quaisquer problemas. A interferometria a laser é o método mais preciso para medir o alinhamento dos eixos, bem como o deslocamento linear.
A calibração precisa de vários ajustes. Para compensação de folga, você precisa ajustar parafusos de avanço. Recalibre os servomotores para precisão posicional. O fuso precisa ser realinhado para se livrar de problemas angulares. Use a compensação do controlador CNC como a última etapa para corrigir erros geométricos restantes, se houver.
Etapa 2_ Inspecione e substitua ferramentas gastas
Inspecione ferramentas de várias maneiras. Use microscópios para verificar visualmente se há lascas, embotamento ou desgaste. Use métodos táteis para verificar a nitidez e a suavidade. A varredura a laser é precisa para medição de desgaste. Use sistemas de monitoramento automatizados com sensores para rastrear as condições da ferramenta instantaneamente.
As ferramentas precisam ser substituídas sob duas condições: quando a qualidade da usinagem cai ou o desgaste excede os limites fornecidos pelo fabricante. Seu cronograma de manutenção deve ter verificações diárias, inspeções semanais detalhadas e verificações abrangentes após um mês ou 500 horas operacionais.
Etapa 3_ Verifique a fixação da peça de trabalho
Use indicadores de precisão para verificar o alinhamento e a estabilidade do dispositivo. Certifique-se de que os localizadores toquem as superfícies de referência. Use células de carga ou filme sensível à pressão para verificar distribuições iguais de força de fixação. Você pode usar análise modal ou teste de toque para saber a rigidez do dispositivo.
Algumas peças complicadas precisam de atenção especial para fixação. Para elas, escolha um sistema de fixação modular com elementos ajustáveis. Adicione um recurso de design poka-yoke para superar erros de carregamento. Use a simulação CAD/CAM primeiro para reduzir os riscos de interferência de ferramentas e maximizar o design da fixação.
Veja também : O que é a fabricação assistida por computador (CAD)
Etapa 4_ Medir e compensar a reação
A medição de folga usa um interferômetro a laser ou indicador de mostrador. Comece a executar um programa com um pequeno movimento bidirecional de 0.05″ para dentro e para fora e observe as diferenças nas leituras dos indicadores. Por fim, insira o valor da folga no parâmetro do seu sistema de controle CNC.
O sistema compensa adicionando movimento adicional para calcular a folga por meio do software. Os sistemas CNC avançados têm alguns recursos dinâmicos para compensar. Eles regulam automaticamente os valores com base na medição contínua.
Etapa 5_ Revisão de programação CNC
Comece revisando o código G para erros lógicos e de sintaxe. Execute o software de simulação para detectar colisões e testar trajetórias de ferramentas. Verifique a precisão de todos os deslocamentos e sistemas de coordenadas. Inspecione subprogramas e ciclos enlatados para execução adequada.
A correção de erros é um processo de várias etapas. Use ferramentas de verificação de programa para validar seu trabalho. Verifique a precisão dos parâmetros de corte e avanços. Garanta as configurações de compensação de ferramenta adequadas e mantenha seu software CNC atualizado para corrigir bugs e melhorar a usabilidade. Teste e simule seu programa várias vezes para obter os melhores resultados.
Veja também : Taxa de avanço e velocidade de corte na usinagem CNC
Métodos de diagnóstico modernos
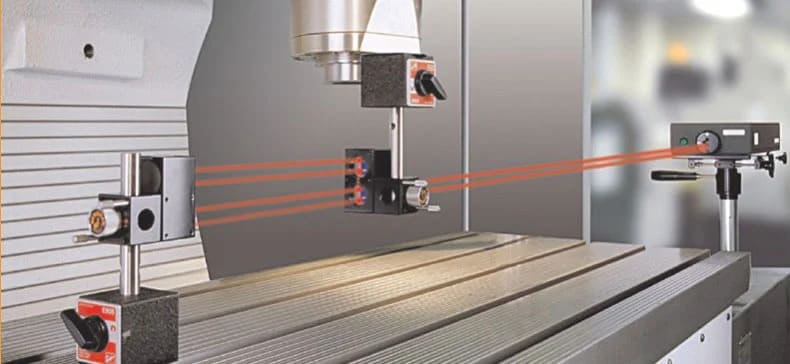
Implementação do Sistema de Calibração a Laser
Dois métodos modernos para detectar desvios de posição de perfuração são sistemas de laser de frequência dupla e interferometria a laser. O primeiro método usa mudanças de polarização para garantir a detecção precisa de erros geométricos para todos os eixos da sua máquina-ferramenta. O segundo método usa padrões de interferência para detectar erros de posição até o nível submicrométrico.
Uso de ferramentas de precisão
Ferramentas avançadas de precisão, como analisadores de fuso e sistemas ballbar, são a espinha dorsal dos diagnósticos CNC. Os sistemas ballbar calculam variações em trajetórias de ferramentas circulares para verificar a precisão na circularidade da máquina. Esses sistemas detectam atraso de servo, folga e desalinhamentos geométricos. Além disso, os analisadores de fuso fornecem os dados necessários sobre vibração e desvio dinâmico. Esses dados são necessários para garantir a precisão ao perfurar em altas velocidades.
Termografia para análise de peças de máquinas
Câmeras de imagem térmica como a FLIR SC 640 podem detectar desvios induzidos por calor com alta sensibilidade. Essas câmeras funcionam sem contato para mostrar padrões de calor em eixos, mancais e fusos. Você pode rastrear erros na posição de perfuração por meio de softwares especiais que geram mapas de calor em detalhes. Isso fornece diagnóstico em tempo real de erros induzidos por calor.
Prevenção
Treinamento e Certificação do Operador
Os operadores de CNC devem ter habilidades específicas em leitura de plantas, medição de precisão e programação de código G. Eles devem usar simuladores baseados em VR para detectar erros e obter experiência prática. Além disso, eles devem ter certificações da indústria, como Mastercam Multiaxis e NIMS, pois essas certificações garantem um alto nível de precisão na usinagem. Todas essas qualificações ajudam a aumentar a produtividade e minimizar erros de programação.
Manutenção regular
Suas máquinas CNC precisam de um método de manutenção estruturado. Remova os cavacos e verifique os níveis de refrigerante diariamente; inspecione o sistema hidráulico e as correias uma vez por semana; calibre os eixos mensalmente e faça revisões completas da máquina semestralmente. Você pode usar o software CMMS para isso. Este software rastreia todas as tarefas de manutenção, envia notificações e inspeciona os dados de usabilidade.
Controle do Ambiente em Áreas de Usinagem
O ambiente de usinagem precisa ser controlado. O isolamento térmico e os sistemas de climatização (HVAC) regulam a umidade e a temperatura, enquanto os sistemas de filtragem de ar minimizam a contaminação por poeira. Esses controles reduzem os erros de posicionamento e prolongam a vida útil e a precisão da máquina.
Resumindo
O desvio da posição de perfuração tem tudo a ver com foco em manutenção regular, calibração precisa e métodos avançados de diagnóstico. Depois que você aplicar medidas preventivas, bem como etapas de solução de problemas que compartilhamos, sua qualidade de fabricação melhorará drasticamente e você obterá melhores resultados de usinagem, precisão na perfuração e desperdício minimizado.
Se você precisa de um serviço especializado de perfuração CNC sem qualquer desvio posicional, então RICHCONN é o melhor. Você pode contate-nos a qualquer hora.
Perguntas relacionadas
O ambiente da oficina pode afetar a precisão da perfuração?
Sim, pode. Janelas e portas abertas geram correntes de ar e alteram a temperatura. Isso pode causar distorção térmica nos eixos da máquina e, portanto, reduzir a precisão da perfuração.
O desgaste da ferramenta pode causar desvio na posição de perfuração?
Sim, pode. Conforme as brocas se desgastam, elas geram mais calor e atrito. Isso causa vibração. Devido a isso, os furos desviam de sua posição pretendida.
O desgaste da máquina pode causar desvios na posição de perfuração?
Sim, a condição da máquina afeta a precisão da perfuração. Peças desalinhadas ou desgastadas e problemas mecânicos reduzirão a precisão da sua máquina.
Erros de software podem causar desvios na posição de perfuração?
Sim, eles podem. Erros como código G defeituoso, entradas de programa incorretas e configurações erradas de parâmetros no seu software CNC geram cortes desalinhados e produzem peças defeituosas.
Problemas elétricos podem causar imprecisões de perfuração em máquinas CNC?
Sim, podem. A máquina CNC fornece resultados imprecisos devido a fios quebrados, problemas no controlador ou mau funcionamento do motor que interrompem a operação normal.



