
O fresamento frontal é um importante processo de usinagem para produzir designs complexos e geometrias planas. O processo proporciona grande precisão dimensional, excelente acabamento superficial e permite a fixação de peças de grandes dimensões. Hoje, veremos o que é o fresamento frontal, seus tipos, processo e melhores práticas.
O que é fresamento frontal?
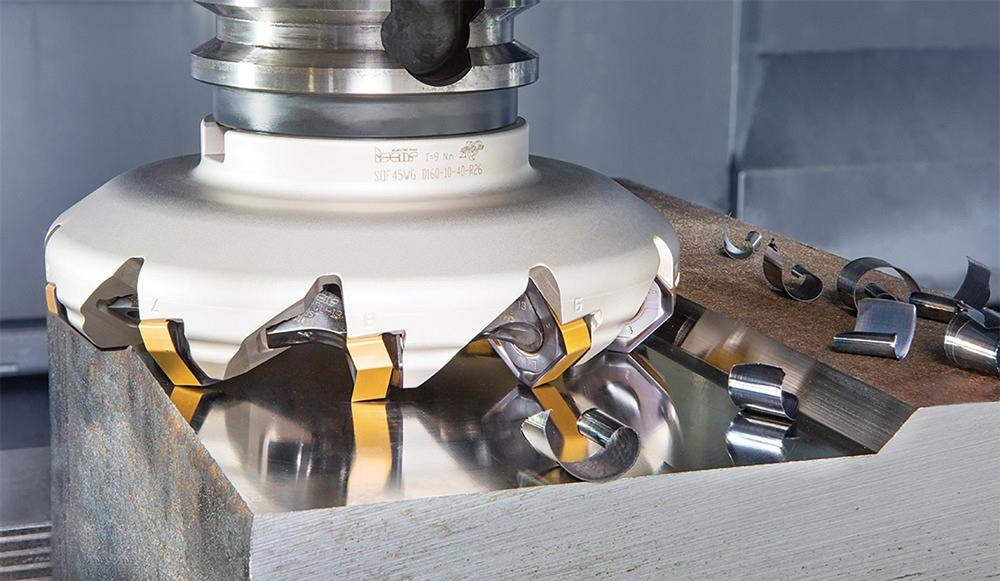
O fresamento de face corta materiais com precisão para criar acabamentos de superfície suaves e planos. Ele utiliza um cortador rotativo que remove o material perpendicularmente à peça de trabalho. O processo apresenta ferramentas de corte especializadas com muitas inserções na face, o que o torna adequado para fazer bolsos, achatar superfícies e fazer remoção de material.
Como Funciona o Fresamento de Face?
1º Passo: Posicionamento da peça
O primeiro passo na fresagem de face é colocar a peça de trabalho na posição correta na mesa da máquina. Normalmente, você tem que usar fixadores, grampos ou um torno para prender a peça de trabalho. Isso ajudará a produzir um corte uniforme e preciso durante a fresagem. Pode ser feito manualmente ou automaticamente com o uso de controles de máquina CNC.
2º Passo: Alinhamento da Máquina e Seleção da Ferramenta
Uma vez que a peça de trabalho é definida, a máquina é alinhada e a ferramenta de corte correta é selecionada. Para melhores resultados, a superfície da peça de trabalho deve ser perpendicular ao eixo do fuso. A seleção da ferramenta também é muito importante. Esta seleção depende do material da peça de trabalho e do acabamento necessário. Portanto, uma fresa adequada, por exemplo, uma fresa de concha ou fresa de face, deve ser selecionada.
3º Passo: Ajustando os Parâmetros de Corte
O próximo passo é modificar os parâmetros de corte. A profundidade de corte, a velocidade de corte e a taxa de avanço são esses parâmetros. Para operações de alto avanço, use uma velocidade de corte de 1,000 m/min e profundidade de corte de 0.5 – 2 mm para trabalho de precisão e taxa de avanço de 0.2 – 0.6 mm para cortes de serviço médio.
Etapa final: usinagem
Por fim, após alterar os parâmetros de corte, o processo de fresagem começa. Durante a usinagem, o cortador rotativo remove o material da peça de trabalho e dá à superfície produzida um acabamento liso e plano. Neste ponto, o refrigerante é geralmente utilizado para diminuir o atrito, controlar o calor e remover os cavacos da área de corte.
Os 5 principais tipos de operações de fresamento de face
1. Fresamento de face convencional
Para obter melhor controle da força de corte, a fresagem de face convencional gira a fresa contra a direção de avanço. Para operações de acabamento e semi-acabamento, esta técnica usa uma fresa de ângulo de ataque de 45°. E o movimento de corte radial se move do centro para a periferia neste método de fresagem. Isto é para garantir qualidade de superfície extraordinária e alta precisão dimensional.
2. Fresamento de face geral
Esta é uma operação de fresamento mais ampla para usinar superfícies planas. Fresas com diâmetros maiores que a largura da peça de trabalho e um ângulo de entrada de 45° são empregadas no processo geral de fresamento de face. Esta operação básica torna superfícies uniformes para operações de usinagem posteriores.
3. Fresamento de face parcial
O diâmetro da fresa usada na fresagem de face parcial é menor que a largura da peça de trabalho, o que necessita de múltiplas passagens para completar as superfícies. Ao usar essa técnica de fresagem, áreas localizadas podem ser controladas com precisão e recessos ou bolsas podem ser gerados com limites claros. O processo também é excelente para remoção seletiva de material para criar geometrias complicadas, juntamente com a retenção de tolerâncias dimensionais rigorosas.
4. Fresamento de face de alto avanço
Esta fresagem combina profundidade de corte rasa com taxas de avanço muito altas - até 2.0 mm por dente - e velocidade de corte de até ou mais de 1000 m/min. Cortadores especializados são usados nisso com ângulos de entrada de 10 graus para direcionar as forças de corte axialmente para diminuir a vibração e aumentar a estabilidade. Esta é uma operação bem adequada para o processamento rápido de grandes quantidades de material.
5. Fresamento de face para serviços pesados
Fresas robustas com ângulos de entrada de 60 graus são usadas em fresamento de face de serviço pesado para remoção de material pesado. Profundidades de corte de até 18 mm e taxas de avanço de 0.4 a 0.7 mm por dente podem ser manipuladas por este processo. Esta técnica é melhor para usinar grandes peças fundidas e forjadas. O fresamento de serviço pesado geralmente precisa de ferramentas com ponta de carboneto e fusos de alta potência para funcionar da melhor forma.
Fresas e ferramentas de fresagem de face
Fresas de facear
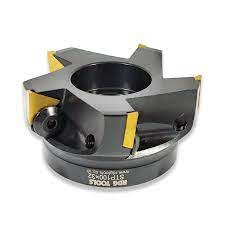
As fresas de face consistem em corpos de fresa de grande diâmetro com insertos que são fixados mecanicamente ao corpo da fresa. Essas ferramentas robustas brilham na remoção de material pesado, o que elas fazem ao fazer cortes profundos radialmente, mantendo a precisão dimensional. A seleção do diâmetro da fresa é baseada na especificação de folga da máquina e no comprimento da peça de trabalho.
Fresas de topo
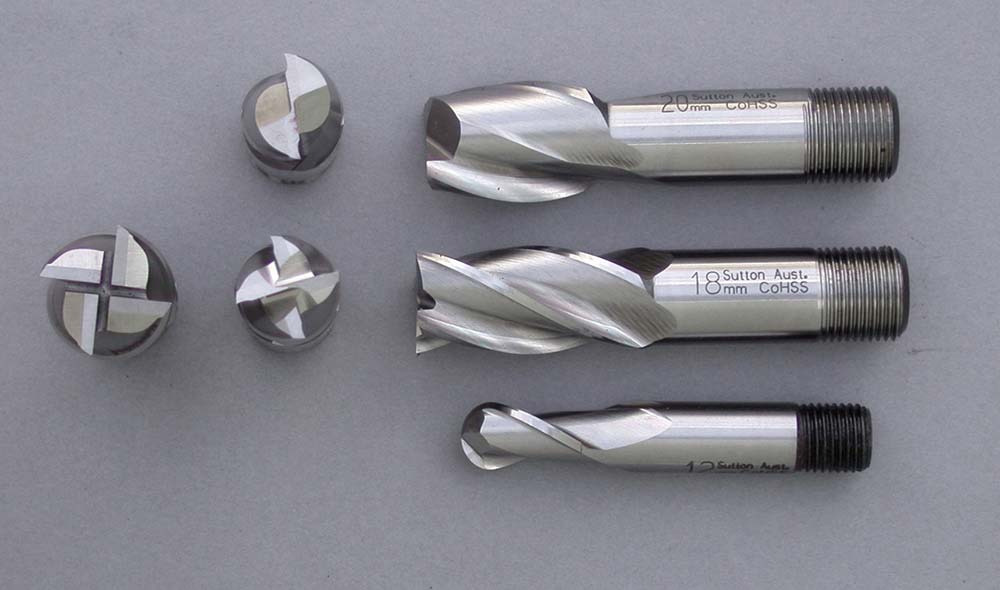
As arestas de corte são encontradas tanto na face quanto na periferia de uma fresa de topo, que está disponível em uma configuração de 2 a 4 canais. Ranhuramento, fresamento de perfil e algum fresamento de face é onde elas brilham, mas suas arestas de corte não são projetadas para remover grandes quantidades de material, então elas não são a melhor ferramenta para trabalho pesado.
Moinhos de conchas Cortadores
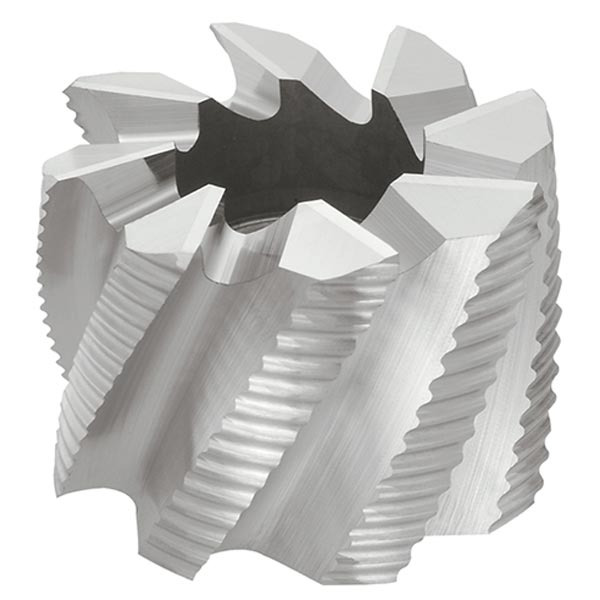
Em fresas de casca, a força de corte é equilibrada usando múltiplos dentes de corte com insertos substituíveis em suas bordas externas. Para peças maiores, elas são uma boa opção e o gerenciamento de desgaste é mais flexível por meio delas, porque os insertos podem ser substituídos sem ter que substituir a ferramenta inteira.
Cortadores de mosca
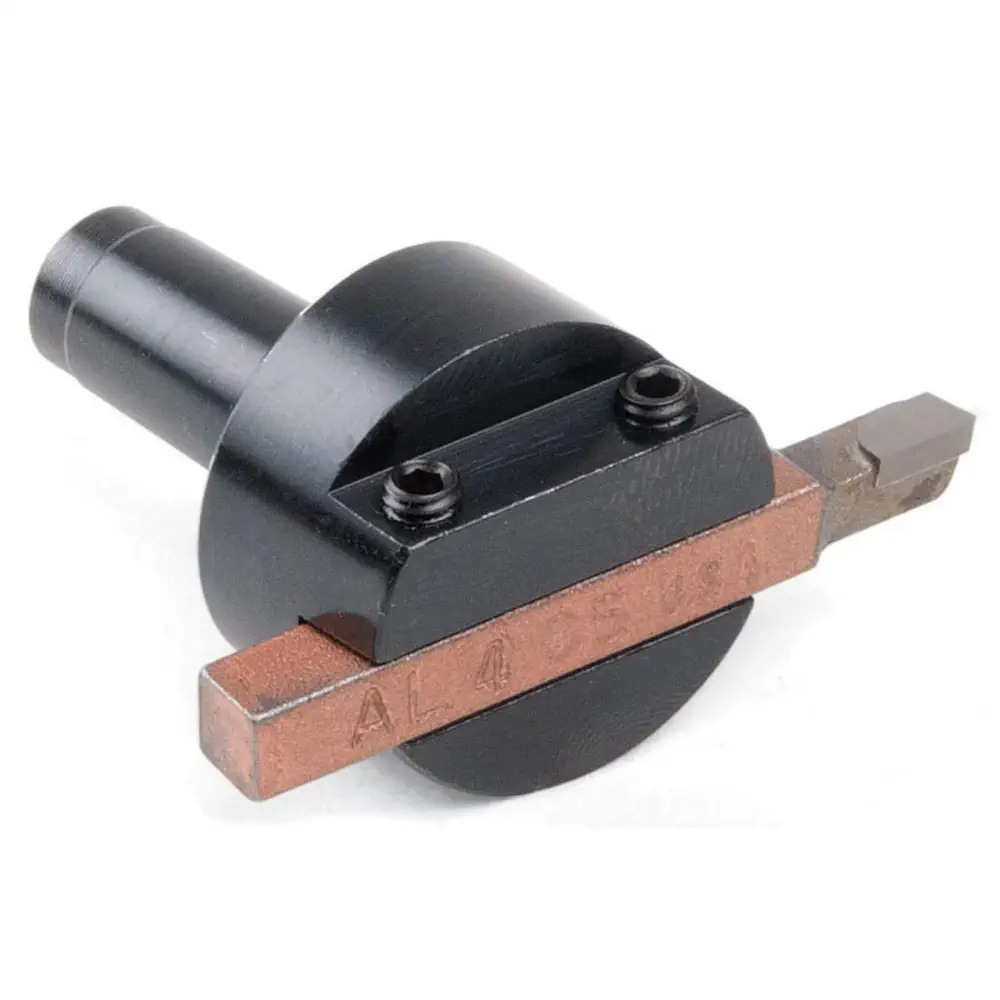
Estas são ferramentas de ponta única que consistem em um grande corpo giratório e uma pastilha de corte. Elas fazem cortes precisos e leves em superfícies planas. Elas podem ser mais lentas do que cortadores multidentes, mas dão um acabamento suave e são usadas para alta precisão e trabalho fino.
Cortadores de pastilhas intercambiáveis
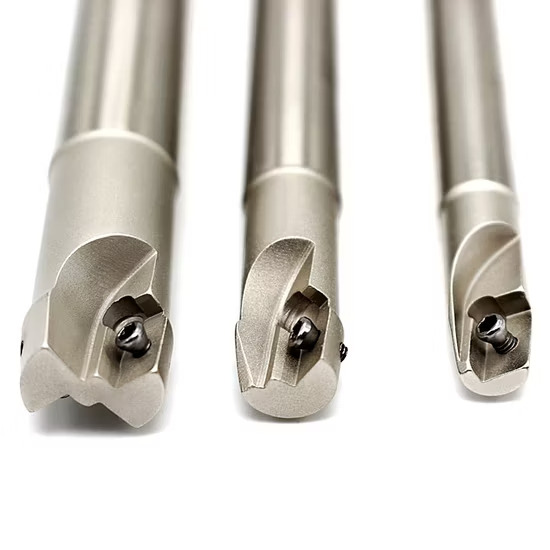
Fresas indexáveis são multi-cantos e têm insertos de carboneto substituíveis com geometrias especializadas para diferentes materiais. Disponíveis em diâmetros de 40 a 250 mm, elas geralmente têm revestimentos CVD e ângulos de corte positivos para maior resistência ao desgaste.
Parâmetros-chave em fresamento de face
Profundidade do corte

A espessura do material removido em uma passagem é a profundidade do corte. Para desbaste, a profundidade do corte é geralmente de 2 a 5 mm e para operações de acabamento é de 0.2 a 1 mm, dependendo do material.
velocidade de corte
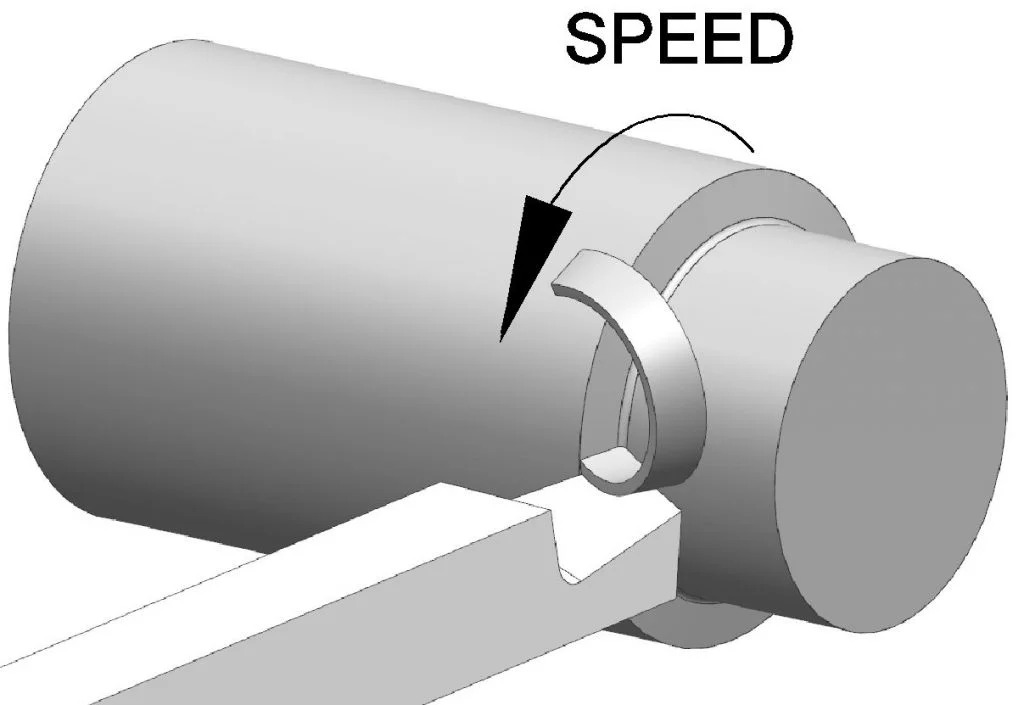
O material sendo usinado determina a velocidade de corte. O alumínio pode atingir até 1,000 m/min, os aços padrão têm cerca de 500 SFM e os materiais endurecidos têm velocidade menor, geralmente.
Taxa de alimentação
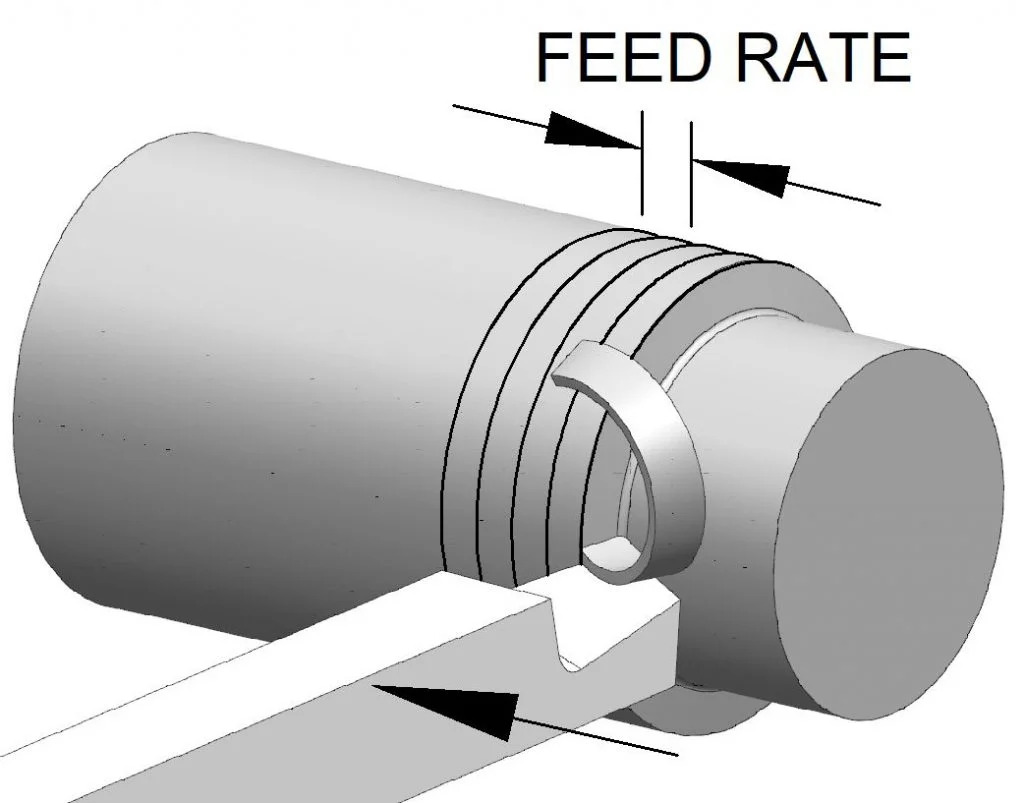
A velocidade de avanço de uma ferramenta contra a peça de trabalho depende da taxa de avanço. Use 0.005 – 0.020 polegadas/revolução para desbaste; use 0.002 – 0.004 polegadas para acabamento.
Velocidade do Fuso
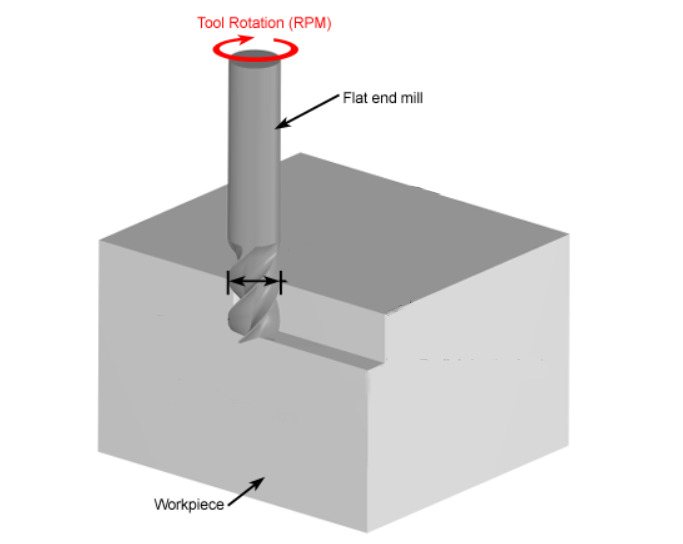
A taxa na qual o cortador gira é a velocidade do fuso. A velocidade do fuso é geralmente entre 500 e 3,000 RPM, dependendo da velocidade de corte, do material sendo usinado e do diâmetro da ferramenta.
Geometria da ferramenta
A eficiência de corte é influenciada pela geometria da ferramenta. Ela inclui ângulo de folga, ângulo de ataque e raio da ferramenta. Para materiais mais macios, o ângulo de ataque positivo de 5–10° é comum, enquanto para materiais mais resistentes, como aço, o ângulo de ataque negativo de 0–5° é utilizado.
Rigidez da máquina-ferramenta
Rigidez da máquina-ferramenta significa rigidez da máquina que influencia a precisão do corte e a vibração. Para operações de alta precisão, os valores de rigidez de máquinas rígidas variam de 10,000 a 50,000 N/μm.
Técnicas avançadas de fresamento facial
Técnicas de fresamento de face de alto avanço
O fresamento de alto avanço oferece ganho substancial de produtividade por meio de profundidades de corte rasas e taxas de avanço rápidas. Esse fresamento depende de fresas especializadas com ângulos de entrada muito baixos (10–12 graus) que transformam forças radiais em cargas axiais. Como resultado, a vibração é reduzida e velocidades de até 1000 m/min se tornam possíveis. O fresamento de face de alto avanço é um processo mais estável com maior rendimento em materiais difíceis de usinar.
Fresagem de subida versus fresagem convencional
A única diferença entre fresamento de subida e fresamento convencional é como a fresa gira em relação ao avanço. O fresamento de subida move a fresa na mesma direção do avanço. Isso ajuda a obter melhor acabamento de superfície e diminuir o desgaste da ferramenta. Em contraste, no fresamento convencional, o avanço gira contra a fresa, causando mais acúmulo de calor e mais estresse da ferramenta.
Designs de cortadores avançados
Em novos projetos de fresas de face, agora são usados insertos de carboneto processados com metalurgia do pó e com wiper-flats integrados e geometrias complicadas. Esses projetos avançados atingem acabamentos de superfície finos de até 0.1 μm por deslocamento radial e axial escalonados. E resultados mais consistentes (com precisão de nível de mícron das arestas de corte) podem ser habilitados por configurações de vários dentes com mecanismos de posicionamento ajustáveis.
Integração de Tecnologias Digitais
A aplicação da tecnologia de gêmeos digitais permite o monitoramento contínuo do desgaste das ferramentas por meio de conexões IoT e sensores inteligentes. Além disso, os novos sistemas CNC utilizam algoritmos de aprendizado de máquina para prever as necessidades de manutenção e ajustar os parâmetros de corte simultaneamente. Esses sistemas são capazes de atingir uma precisão preditiva de até 96% em menos de 0.1 segundo.
Materiais e revestimentos otimizados para ferramentas
A melhoria dos resultados de fresamento frontal exige revestimentos adequados e a otimização dos materiais da ferramenta. Revestimentos de TiN, DLC e TiAlN aumentam a resistência ao desgaste, reduzem o atrito e prolongam a vida útil da ferramenta. A mínima distorção térmica das ferramentas de metal duro revestidas com diamante também as torna eficazes para a usinagem de materiais abrasivos.
Melhores práticas para fresamento facial bem-sucedido
Dicas para otimizar o acabamento da superfície
Um acabamento de alta qualidade é obtido usando insertos de retificação afiados com ângulos de ataque positivos e ângulos de avanço de 45°. Também mantenha cortes de acabamento leves entre 0.003 a 0.010 polegadas e certifique-se da evacuação correta de cavacos. Insertos de alisamento devem ser incorporados para suavizar a superfície à medida que passam sobre ela e suportes precisos devem ser selecionados para reduzir o desvio da ferramenta.
Importância da fixação adequada da peça de trabalho
Fixe a peça de trabalho firmemente na mesma altura do material com a ajuda de grampos de posição para evitar deflexão e movimento durante a usinagem. Você também deve usar blocos de degraus ajustáveis para colocar a pressão de fixação correta. E coloque parafusos perto da peça de trabalho para compartilhar a força uniformemente.
Estratégias para minimizar o desgaste da ferramenta
Você deve escolher avanços e velocidades adequados para otimizar os parâmetros de corte. Também forneça entrega de refrigerante eficaz. Ferramentas revestidas de TiN ou TiAlN aumentarão a longevidade da ferramenta, então use-as. E empregue caminhos de ferramentas programados para distribuir o desgaste pelas arestas de corte e use um sistema de monitoramento em tempo real para detectar o padrão de desgaste.
Papel da Lubrificação e dos Líquidos de Arrefecimento
Para fornecer a melhor dissipação de calor, forneça refrigerante de alta pressão a 1000 PSI para a zona de corte. As operações de alta velocidade são principalmente resfriadas usando emulsões solúveis em água com concentração de 5-7% e fluidos semissintéticos são usados para melhorar a lubricidade. Além disso, o posicionamento duplo do bico garante a evacuação eficaz do cavaco, bem como evita danos térmicos às superfícies da peça de trabalho.
Conclusão
Em resumo, tecnologias de ferramentas de nova geração e integração digital estão avançando o fresamento de face. Métodos modernos usam revestimentos inteligentes e formatos de ferramentas otimizados para produzir acabamentos de superfície extraordinários. Parâmetros corretos e técnicas de alta alimentação também podem ser adotados para maximizar a produtividade nas operações.
Se você precisar de qualquer tipo de serviço de fresamento CNC, então RICHCONN é a sua melhor escolha. Estamos sempre aqui para você — então sinta-se à vontade para Contacto nós a qualquer momento.
Perguntas relacionadas
Qual é a diferença entre fresamento periférico e fresamento de face?
A ferramenta no fresamento frontal corta perpendicularmente à superfície usando sua ponta, enquanto o fresamento periférico corta paralelamente à superfície com o uso das laterais da ferramenta.
O fresamento de face é importante para tacos de golfe?
Sim, é importante porque muda como o putter funciona, sente e soa. Ele dá feedback consistente e controla o rolamento da bola também.
Qual é a diferença entre fresamento de face e fresamento de topo?
O fresamento frontal cria superfícies planas com a fresa perpendicular à superfície, e o fresamento de topo faz ranhuras, perfis e contornos com a ferramenta trabalhando paralelamente ao material.
Em quais indústrias o processo de fresamento facial é usado?
O fresamento de face é usado nas indústrias aeroespacial, de fabricação de equipamentos pesados e automotiva para criar superfícies planas precisas em componentes com altos requisitos de qualidade de superfície.
De que maneiras o fresamento frontal pode reduzir os custos de produção?
O fresamento de face reduz o custo de produção ao reduzir o desgaste da ferramenta, aumentando a taxa de remoção de material, simplificando a operação e aumentando a precisão. Isso ajuda a reduzir o custo de mão de obra, o tempo da máquina e o retrabalho.



