
Quando se deseja que peças de alumínio usinadas por CNC tenham uma aparência melhor e maior durabilidade, a anodização é o melhor tratamento de superfície; porém, nem toda anodização é igual. Você pode optar pela anodização comum (Tipo II) para um acabamento brilhante ou pela anodização dura (Tipo III) para maior durabilidade. Essa escolha depende das necessidades do seu projeto.
Nesta postagem do blog, detalharemos ambos os processos e destacaremos as principais diferenças para que você possa escolher o tipo certo de anodização para seu próximo projeto.
O que é anodização comum (tipo II padrão/sulfúrico)?

A anodização comum, ou anodização sulfúrica Tipo II, utiliza um processo eletroquímico para aumentar a espessura da camada de óxido de alumínio para cerca de 1.8 a 25 μm. É realizada à temperatura ambiente, normalmente entre 15 e 25 °C.
Essa técnica confere à superfície dureza moderada (geralmente de 150 a 250 HV) e um acabamento poroso. Possui excelente resistência à corrosão e permite tingimento de cores vibrantes. Por isso, é amplamente utilizada para decorar peças de alumínio.
O que é anodização dura (tipo III / revestimento duro)?
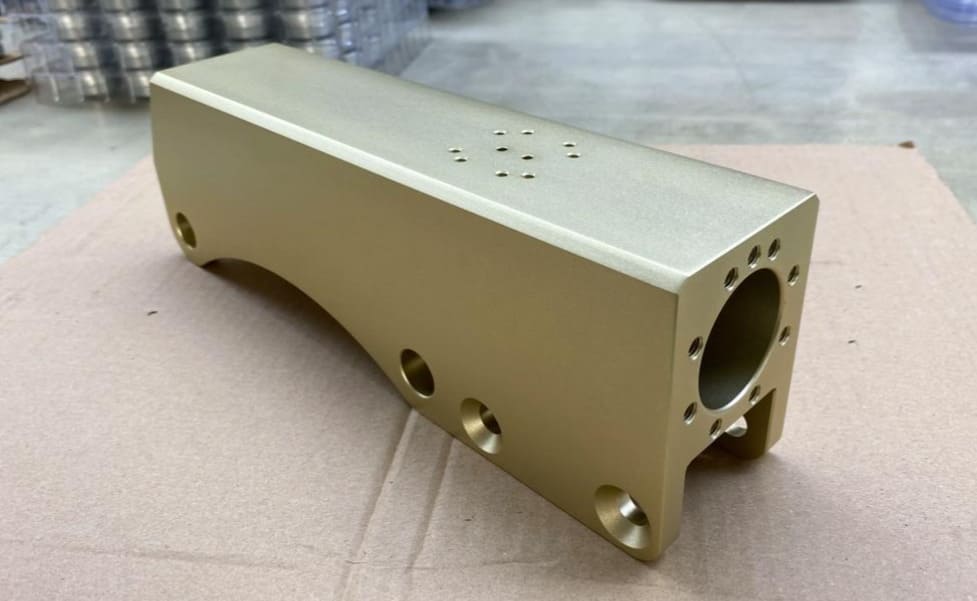
A anodização dura, também conhecida como Tipo III ou revestimento duro, forma uma camada de óxido muito mais espessa e resistente no alumínio. É realizada em baixas temperaturas e alta tensão, resultando em uma camada com espessura de 13 a 150 µm.
A superfície pode atingir níveis de dureza acima de 400 HV e, às vezes, até 1000 HV com a ajuda dessa anodização. Essa camada densa confere ao alumínio extraordinária resistência à corrosão e ao desgaste. Portanto, é perfeita para aplicações mecânicas e industriais exigentes.
10 principais diferenças entre anodização comum e dura
Abordamos os princípios básicos de ambos os métodos de anodização. Agora, veremos as principais diferenças entre a anodização tipo II e a anodização tipo III.
1. Espessura do revestimento
A anodização comum, Tipo II, forma uma camada fina. Sua espessura normalmente varia de 1.8 a 25 micrômetros (µm). A anodização dura (Tipo III), por outro lado, forma uma camada muito mais espessa e resistente, com espessura entre 13 e 150 µm.
2. Dureza e Densidade
Uma superfície anodizada padrão tem dureza de 150 a 250 HV, o que representa uma proteção básica. Já a anodização dura tem dureza de 300 a 600 HV, podendo chegar a 1000 HV. Essa dureza é tão resistente quanto a de muitos aços e torna as peças CNC resistentes ao desgaste.
3. Densidade de Tensão e Corrente
As propriedades finais do revestimento dependem das configurações elétricas. Em qualquer anodização, a camada de óxido se forma como resultado da densidade de corrente aplicada durante o processo. A anodização comum utiliza uma densidade de corrente mais baixa , geralmente entre 1.0 e 1.5 A/dm² e de 15 a 30 volts. Já a anodização dura requer mais energia elétrica. Ela utiliza de 2 a 5.5 A/dm² e até 100 V para produzir uma superfície mais espessa e resistente.
4. Eletrólito e Temperatura
Ambos os processos utilizam ácido sulfúrico como eletrólito , mas em temperaturas diferentes. A anodização padrão é feita à temperatura ambiente, geralmente entre 15 e 25 °C. Esse ambiente mais quente forma uma camada mais porosa. A anodização dura, por outro lado, utiliza um eletrólito muito mais frio, frequentemente abaixo de 5 °C. A temperatura mais baixa retarda a dissolução do óxido e ajuda a formar um revestimento mais denso e resistente.
5. Resistência ao desgaste e à abrasão
A diferença na resistência ao desgaste é enorme. A anodização dura produz uma superfície que resiste extremamente bem ao desgaste e pode ser ainda mais dura do que o aço cementado. É ideal para peças expostas a alto atrito ou uso industrial intenso.
Ao contrário da anodização dura, a anodização regular oferece proteção moderada contra arranhões e desgastes. Portanto, é ideal para itens decorativos ou peças que não sofrem muito desgaste mecânico.
6. Resistência à corrosão
Tanto a anodização regular quanto a dura aumentam a resistência à corrosão. A anodização dura produz um revestimento mais denso e espesso, proporcionando melhor proteção. Isso é ideal para uso marítimo ou industrial. Uma camada de anodização dura de alta qualidade pode durar mais de 336 horas em um teste de névoa salina sem apresentar corrosão.
A anodização regular protege bem as peças de uso geral, mas depende de uma etapa de selagem para fechar os poros da superfície e melhorar sua defesa.
7. Porosidade e Necessidades de Selagem
A anodização regular resulta em uma superfície com muitos poros, o que é bom para a absorção de tinta. Mas esses poros precisam ser selados – geralmente com água quente ou produtos químicos – para evitar corrosão.
A anodização dura, por outro lado, produz uma camada muito mais densa e menos porosa. Para manter a superfície o mais dura e resistente ao desgaste possível, essa camada geralmente é deixada sem selagem; e para maior lubrificação, PTFE (Teflon) pode ser adicionado à superfície.
8. Efeitos dimensionais e de superfície
O processo de anodização faz com que o revestimento cresça tanto para dentro quanto para fora da superfície do alumínio. A anodização comum (Tipo II) adiciona de 1.8 a 25 µm de espessura por camada, com cerca de metade disso em cada lado. Isso resulta em pouca alteração no tamanho da peça e mantém a superfície lisa.
Já a anodização dura (Tipo III) produz camadas muito mais espessas, ou seja, até 150 µm, e pode tornar a superfície de 2 a 3 vezes mais áspera do que o metal puro. Além disso, peças CNC de precisão exigem um controle dimensional mais rigoroso ao utilizar anodização dura.
9. Propriedades térmicas e elétricas
A anodização cria uma camada de óxido de alumínio, que atua como isolante elétrico. A anodização dura produz uma camada mais espessa e resistente, isolando melhor e suportando tensões de até 2000 V. Este revestimento também conduz menos calor em comparação com o alumínio puro, o que auxilia no controle do calor. Além disso, superfícies anodizadas duras resistem bem ao calor e podem sobreviver a uma breve exposição a 2000 °C.
10. Aparência e Custo
Os dois processos produzem visuais diferentes. A anodização comum é boa para fins decorativos. É porosa, o que lhe permite absorver uma ampla gama de corantes e produzir cores vibrantes e variadas. Além disso, é mais barata porque consome menos energia, requer uma configuração mais simples e tem um acabamento mais rápido.
Ao contrário da anodização comum, a anodização dura produz uma camada muito mais espessa. Isso limita as opções de cores, fazendo com que a maioria das peças acabe com um acabamento preto ou cinza escuro. É mais cara, frequentemente de 1.5 a 2.5 vezes mais cara em comparação com a anodização padrão. Processamento mais longo, maior consumo de energia e equipamentos mais complexos elevam o custo.
Mas para aplicações industriais, RICHCONNO processo simplificado e o processamento em massa podem ajudar a manter os custos totais baixos; particularmente quando você precisa de qualidade consistente em alto volume.
Anodização dura vs. anodização comum: usos

Anodização comum
1. Eletrônicos de Consumo:
Os fabricantes usam anodização comum para dar aos eletrônicos de consumo uma aparência premium. Fones de ouvido resistentes, capas coloridas para smartphones e corpos finos de laptops costumam ter esse acabamento.
2. Automotivo (Peças Estéticas Não Críticas)
As montadoras usam anodização comum para peças não essenciais que precisam de boa aparência. Manoplas de câmbio personalizadas, acabamentos internos e detalhes do painel geralmente passam por esse processo para um acabamento limpo e elegante.
3. Design de Interiores e Arquitetura
Projetos arquitetônicos se beneficiam da anodização comum. Ela protege painéis de fachada, caixilhos de janelas e maçanetas de portas contra intempéries e, ao mesmo tempo, proporciona uma superfície decorativa resistente em diversas cores.
4. Embalagem e Varejo
A anodização colorida agrega valor a recipientes de cosméticos, garrafas reutilizáveis e embalagens de alumínio de marca. Esses produtos se destacam visualmente e obtêm proteção extra da superfície.
5. Iluminação e Mobiliário
Móveis e produtos de iluminação modernos utilizam, em sua maioria, anodização comum. Carcaças de lâmpadas, pernas de cadeiras e outros acessórios recebem um acabamento atraente e resistente, adequado a designs modernos.
Anodização dura
Indústria aeroespacial
Carcaças de atuadores, trens de pouso e blocos de válvulas em aeronaves recebem revestimentos anodizados rígidos. Essas camadas espessas protegem as peças contra corrosão e desgaste em condições adversas de voo.
Equipamentos Médicos
Cabos cirúrgicos e alojamentos para instrumentos ortopédicos precisam de camadas anodizadas rígidas. Estas podem suportar esterilização e limpeza repetidas e muitos anos de uso clínico.
Defesa e Armas de Fogo
Os fabricantes aplicam revestimentos rígidos em montagens ópticas, guarda-matos e receptores de armas. Isso confere à superfície máxima resistência a arranhões e prolonga sua vida útil, mesmo com manuseio frequente.
Marinha e Offshore
Coletores subaquáticos, carcaças de hélices e peças hidráulicas marítimas possuem anodização dura em sua superfície. Este revestimento resiste à corrosão e abrasão causadas pela água salgada.
Máquinas Pesadas e Automação Industrial
Cilindros pneumáticos, braços robóticos e guias de desgaste utilizam anodização dura. Esse acabamento os ajuda a suportar cargas pesadas, alto atrito e condições industriais adversas.
Anodização dura vs. anodização comum: prós e contras

Anodização comum (tipo II)
Prós
- Acessível: A anodização comum é mais barata em comparação à anodização dura. Além disso, consome menos energia e tempo.
- Acabamento leve: A camada de óxido é mais fina (1.8 a 25 µm), o que a torna ideal para peças leves e de precisão.
- Versatilidade Estética: Você pode tingir essas peças em quase qualquer cor. Portanto, são ótimas para produtos de consumo e designs específicos de marcas.
- Tempo de retorno rápido: O processo de anodização comum é mais rápido, portanto, você tem prazos de entrega mais curtos e menos tempo de inatividade.
- Resistência à Corrosão Melhorada: Quando seladas adequadamente, as superfícies resistem à umidade e ao desgaste diário.
Contras
- Menor resistência ao desgaste: Esta camada não é tão resistente. Pode arranhar ou desgastar-se mais rapidamente com o uso intenso.
- Espessura Limitada: A anodização comum não funciona para peças que precisam de revestimentos espessos e profundos para alta abrasão ou impacto.
- Desbotamento da cor ao longo do tempo: Cores brilhantes ou exposição frequente aos raios UV podem causar desbotamento mais rápido neste tipo de anodização em comparação aos acabamentos naturais. Abordar este assunto, RICHCONN aplica técnicas avançadas de selagem para ajudar os corantes a durarem mais e permanecerem vibrantes, mesmo em peças usadas ao ar livre ou sob a luz do sol.
Anodização Dura (Tipo III)
Prós
- Resistência extraordinária ao desgaste: A camada de óxido formada pela anodização dura é espessa e resistente (13 a 150 µm+). Portanto, resiste muito bem ao atrito e ao uso repetido.
- Resistência excepcional à corrosão: Este revestimento denso bloqueia ferrugem e danos químicos. Apresenta excelente desempenho em ambientes marítimos e industriais.
- Alta dureza: Os revestimentos anodizados duros geralmente medem mais de 400 HV de dureza e podem atingir até 1000 HV. É mais duro em comparação com a maioria dos casos aços temperados e é bom para configurações de máquinas exigentes.
- Isolamento elétrico: Revestimentos mais espessos de anodização dura proporcionam maior rigidez dielétrica. Eletrônicos sensíveis recebem proteção extra por meio deles.
- Tolerância de alto desempenho: O acabamento anodizado duro permanece estável sob temperaturas extremas, alta pressão ou durante lavagens.
Contras
- Custo mais alto: O processo é mais complicado. Exige mais energia para resfriar o banho e uma voltagem mais alta, o que o torna mais caro.
- Maior tempo de processamento: Criar uma camada espessa e densa leva muito mais tempo em comparação à anodização padrão.
- Menos opções de cores: Esse revestimento torna a superfície escura e densa, dificultando a coloração; limitando assim as chances de coloração a apenas bronze, preto ou cinza.
Postagem relacionada no blog : Quanto custa a anodização?
Anodização dura vs. anodização comum: comparação lado a lado
| Aspecto | Anodização comum (tipo II) | Anodização Dura (Tipo III) |
|---|---|---|
| Espessura do revestimento | 1.8 a 25 µm | 13 a 150+ µm |
| Temperatura do eletrólito | 15 a 25 °C (temperatura ambiente) | 0 a 5 °C (próximo ao congelamento) |
| Dureza: | C~150 a 300 HV | >400 HV (até 1000 HV) |
| Tensão e Corrente | Moderado (~15 a 30 V; 1 a 1.5 A/dm²) | Alto (≥100 V; 1.5 a 5.5 A/dm²) |
| Porosidade e Selagem | Poroso; vedação necessária para resistência à corrosão | Mais denso; pode permanecer sem vedação; impregnação de PTFE comum |
| Resistência à Corrosão | Bom (quando selado) | Excelente (especialmente quando selado ou impregnado) |
| Resistência ao desgaste | Moderado | Extraordinário; adequado para peças de alta fricção ou suporte de carga |
| Propriedades Elétricas | Bom isolante; usado para aplicações de baixa tensão | Forte isolante; maior rigidez dielétrica |
| Impacto de superfície e dimensional | Superfície lisa e com baixa rugosidade; impacto dimensional mínimo | Superfície mais áspera; maior mudança dimensional — tolerância de projeto necessária |
| Custo | Menor custo, processamento mais rápido | Custo mais alto devido ao tempo mais longo e ao controle mais rigoroso |
| Aparência e tingibilidade | Ampla gama de cores via tingimento | Coloração limitada; principalmente cinza escuro/preto |
Qual processo de anodização devo escolher?

A escolha entre anodização dura e padrão depende da peça e do uso pretendido. A anodização padrão é mais indicada para acabamentos coloridos, de menor custo ou com desgaste leve. Já a anodização dura é a melhor opção se você precisa de máxima durabilidade, maior resistência ao desgaste ou forte proteção contra corrosão. Sempre analise seu orçamento, tolerâncias e o ambiente em que sua peça estará antes de decidir.
Se precisar de ajuda para escolher o tipo de anodização certo para seu projeto, RICHCONNOs engenheiros da podem ajudar você e sugerir o melhor processo.
Resumindo
Tanto a anodização padrão quanto a anodização dura tornam as peças CNC de alumínio mais duráveis, mas cada processo é para aplicações diferentes. A anodização padrão é boa se você deseja proteção acessível e cores vibrantes. Por outro lado, a anodização dura é melhor se você precisa de alta resistência à corrosão e ao desgaste em ambientes agressivos.
Se você não tiver certeza de qual tipo de anodização atende às suas necessidades, Contacto Richconn. Nossa equipe oferece orientação especializada e entrega serviços de acabamento de peças CNC de qualidade superior que atendem às necessidades do seu projeto.
Perguntas relacionadas
As ligas das séries 6000 e 7000, como 6061 e 6082, são melhores para anodização dura. As ligas das séries 5000 e 6000, como 6063, são melhores para anodização padrão (decorativa).
A selagem da camada anodizada é essencial, especialmente na anodização Tipo II. Ela fecha os poros, o que aumenta significativamente a estabilidade da cor, a resistência à corrosão e a resistência ao desgaste. Essa etapa melhora a vida útil e o desempenho da peça.
Sim, a anodização forma uma camada superficial que pode se acumular em áreas roscadas ou rosqueadas. Essa camada extra pode alterar as dimensões da rosca e mover a peça para fora da tolerância.
Escolha fornecedores de anodização com equipe qualificada, rigoroso controle de qualidade e boas avaliações de clientes. Muitos engenheiros escolhem RICHCONN porque oferecem acabamento certificado (ISO 9001) e usinagem CNC avançada em um só lugar. Ideal para projetos complexos ou com várias etapas que exigem resultados confiáveis.



