
Para garantir o bom desempenho das peças metálicas, um processo de tratamento térmico costuma ser essencial. O tratamento térmico normalmente inclui três fases: aquecimento, imersão e resfriamento. Dependendo da velocidade do resfriamento, da manutenção da temperatura e do reaquecimento, você obterá têmpera, revenimento, normalização ou recozimento. É importante entender o que cada processo faz e quando aplicá-los.
Em muitas configurações de fabricação, incluindo usinagem CNC de precisão, o tratamento térmico correto garante que as peças atendam aos padrões de dureza, tenacidade e estabilidade dimensional. Richconn, por exemplo, usa conhecimento profundo desses processos para fornecer peças usináveis e de alto desempenho.
Têmpera: o que significa e por que é usada
A têmpera ocorre quando o metal — especialmente o aço — é aquecido acima de uma temperatura crítica (Ac3 para aços hipoeutetóides ou Ac1 para aços hipereutetóides), mantido até se tornar austenítico e, em seguida, resfriado rapidamente além da taxa de resfriamento crítica, abaixo de Ms (início de martensita). Isso produz uma estrutura martensítica ou bainítica. Em metais não ferrosos (alumínio, titânio, cobre), o resfriamento rápido a partir de uma temperatura de solubilização também é chamado de têmpera.
Objetivo da têmpera:
(1) para melhorar as propriedades mecânicas do metal em material ou peças. Por exemplo: para melhorar a dureza e a resistência ao desgaste de ferramentas, rolamentos, etc., para melhorar o limite elástico da mola, para melhorar as propriedades mecânicas gerais das peças do eixo.
(2) melhorar as propriedades do material ou propriedades químicas de algum aço especial. Como melhorar a resistência à corrosão do aço inoxidável, aumentar o magnetismo permanente do aço magnético.
Têmpera e resfriamento, além da necessidade de uma escolha razoável do meio de têmpera, mas também do método de têmpera correto, métodos de têmpera comumente usados, principalmente têmpera de líquido único, têmpera de líquido duplo, têmpera graduada, têmpera isotérmica, têmpera localizada e assim por diante.
A peça de aço após têmpera apresenta as seguintes características:
① obteve martensita, bainita, austenita residual e outras organizações desequilibradas (ou seja, instáveis).
② a existência de grande tensão interna.
③ propriedades mecânicas não podem atender aos requisitos. Portanto, a têmpera da peça de aço geralmente tem que passar pelo revenimento
Têmpera: Dominando a dureza e o estresse
O revenimento consiste em reaquecer um metal previamente temperado a uma temperatura mais baixa (abaixo da temperatura crítica) e mantê-lo nessa temperatura antes de resfriá-lo. Essa etapa ajusta as propriedades e alivia as tensões.
Os principais objetivos da têmpera e revenimento são:
(1) reduzir o estresse interno e reduzir a fragilidade, as peças temperadas apresentam muito estresse e fragilidade, como a falta de têmpera oportuna, muitas vezes produzem deformação ou mesmo rachaduras.
(2) ajustar as propriedades mecânicas da peça de trabalho, têmpera da peça de trabalho, alta dureza, fragilidade, a fim de atender aos diferentes requisitos de desempenho de uma variedade de peças de trabalho podem ser ajustadas por têmpera, dureza, resistência, plasticidade e tenacidade.
(3) Estabilizar o tamanho da peça de trabalho. Por meio da têmpera pode-se fazer com que a organização metalúrgica tenda a se estabilizar, a fim de garantir que não haja mais deformações no uso futuro do processo.
(4) Melhorar o desempenho de corte de certos aços de liga.
A função da têmpera é:
(1) melhorar a estabilidade da organização, de modo que a peça de trabalho no uso do processo não ocorra mais na organização da transformação, de modo que a geometria e o desempenho da peça de trabalho mantenham a estabilidade.
② eliminar tensões internas para melhorar o desempenho da peça de trabalho e estabilizar a geometria da peça de trabalho.
③ ajustar as propriedades mecânicas do aço para atender aos requisitos de uso.
Na produção, muitas vezes de acordo com os requisitos das propriedades da peça de trabalho. De acordo com as diferentes temperaturas de aquecimento, o revenimento é dividido em revenimento de baixa temperatura, revenimento de média temperatura e revenimento de alta temperatura. Têmpera e subsequente revenimento de alta temperatura combinado processo de tratamento térmico conhecido como revenimento, ou seja, em um alto grau de resistência ao mesmo tempo, mas também boa tenacidade plástica.
(1) têmpera de baixa temperatura: 150-250 ℃, M de volta, reduz o estresse interno e a fragilidade, melhora a tenacidade do plástico, alta dureza e resistência ao desgaste. Usado na produção de medidores, ferramentas de corte e rolamentos.
(2) têmpera de temperatura média: 350-500 ℃, T de volta, com alta elasticidade, um certo grau de plasticidade e dureza. Usado para fazer molas, forjar moldes, etc.
(3) têmpera de alta temperatura: 500-650 ℃, S de volta, com boas propriedades mecânicas gerais. Usado para fazer engrenagens, virabrequins, etc.
Normalização: Um Tratamento de Meio-termo
A normalização ocorre entre a têmpera e o recozimento. O aço é aquecido acima de sua temperatura crítica (Ac3 + 30–50 °C), mantido e, em seguida, resfriado ao ar. Essa taxa de resfriamento é mais rápida que o recozimento, mas mais lenta que a têmpera.
A normalização tem os seguintes propósitos e usos:
① no aço subeutético, normalizando para eliminar peças de fundição, forjamento, soldagem da organização cristalina grosseira de superaquecimento e organização de Wei, material laminado na organização em faixas; refinamento de grãos; e pode ser usado como têmpera antes do pré-tratamento térmico.
② aço eutético, a normalização pode eliminar a rede de cementação secundária e fazer o refinamento da perlita, não apenas para melhorar as propriedades mecânicas, mas também propício ao recozimento esférico subsequente.
③ Placa de aço fina de baixo carbono estampada profundamente, a normalização pode eliminar a carbonetação livre dos contornos de grãos para melhorar suas propriedades de estampagem profunda.
④ aço de baixo carbono e aço de baixa liga de baixo carbono, o uso de normalização, você pode obter uma organização perlítica de flocos mais finos, de modo que a dureza aumentou para HB140-190, para evitar o corte do fenômeno de "faca pegajosa", melhorar a processabilidade do corte. Para aço de carbono médio, em ambas as ocasiões de normalização e recozimento disponíveis, com a normalização é mais econômico e conveniente.
⑤ para aço estrutural de médio carbono comum, nas propriedades mecânicas necessárias para a ocasião não é alto, pode ser usado em vez de têmpera e revenimento de alta temperatura, não só fácil de operar, mas também para fazer a organização do aço e estabilidade dimensional.
⑥ Normalização de alta temperatura (Ac3 acima de 150 ~ 200 ℃) devido à alta taxa de difusão de temperatura ser maior, pode reduzir a composição de segregação de peças fundidas e forjadas. Normalização de alta temperatura após os grãos grossos pode ser refinada através da segunda normalização de temperatura mais baixa subsequente.
⑦ para algumas turbinas e caldeiras de aço de liga de baixo e médio carbono, geralmente usando normalização para obter a organização da bainita e, em seguida, por revenimento em alta temperatura, para 400 ~ 550 ℃ com boa resistência à fluência.
⑧ Além de peças de aço e aço, a normalização também é amplamente utilizada no tratamento térmico de ferro dúctil, de modo que obtém matriz de perlita, melhorando a resistência do ferro dúctil.
Devido às características de resfriamento de ar normalizado e, portanto, a temperatura do ar ambiente, modo de empilhamento, fluxo de ar e tamanho da peça de trabalho na organização e propriedades após a normalização têm um impacto. A organização normalizada também pode ser usada como um método de classificação para aço de liga. Normalmente, de acordo com o diâmetro de 25 mm de espécime aquecido a 900 ℃, organização resfriada a ar, o aço de liga é dividido em aço perlita, aço bainítico, aço martensítico e aço austenítico.
Recozimento: Amolecimento, Alívio de Tensões e Refinamento de Grãos
O recozimento é um tratamento mais lento e suave: aquece-se a uma temperatura específica, mantém-se e depois resfria-se lentamente (geralmente em forno). Isso promove a difusão atômica, a recristalização e a remoção de defeitos.
O objetivo do recozimento é:
① melhorar ou eliminar o aço no processo de fundição, forjamento, laminação e soldagem causado por uma variedade de defeitos organizacionais, bem como estresse residual, para evitar a deformação da peça de trabalho e rachaduras.
② amoleça a peça de trabalho para corte.
③ refinar o grão, melhorar a organização para melhorar as propriedades mecânicas da peça de trabalho.
④ para o tratamento térmico final (têmpera, revenimento) para preparar a organização.
Processo de recozimento comumente usado:
① recozimento completo. Usado para refinar o aço de médio e baixo carbono por fundição, forjamento e soldagem após as propriedades mecânicas da organização superaquecida grosseira pobre. A peça de trabalho será aquecida para ferrite toda transformada em temperatura de austenita acima de 30 ~ 50 ℃, segure por um período de tempo e, em seguida, resfriada lentamente com o forno, a austenita no processo de resfriamento novamente, você pode fazer a organização do aço fino.
② recozimento esferoidal. Usado para reduzir a alta dureza do aço para ferramentas e aço para rolamentos após o forjamento. A peça de trabalho será aquecida até o aço começar a formar a temperatura de austenita acima de 20 ~ 40 ℃, isolamento e resfriamento lento, no processo de resfriamento da perlita na carburita lamelar em esférica, reduzindo assim a dureza.
③ Recozimento isotérmico. Usado para reduzir a alta dureza de certos aços estruturais de liga com alto teor de níquel e cromo para corte. Geralmente primeiro resfriado para a austenita em uma taxa mais rápida para a temperatura mais instável, isolamento por um período de tempo apropriado, a transformação da austenita para tosita ou sostenita, a dureza pode ser reduzida.
④ recozimento de recristalização. Usado para eliminar fio de metal, chapa no processo de trefilação a frio, laminação a frio do fenômeno de endurecimento (a dureza aumenta, a plasticidade diminui). A temperatura de aquecimento é geralmente 50-150 ℃ abaixo da temperatura na qual o aço começa a formar austenita, e esta é a única maneira de eliminar o efeito de endurecimento por trabalho para que o metal possa ser amolecido.
⑤ Recozimento de grafitização. Este processo é utilizado para transformar ferro fundido com alto teor de carbonetação em ferro fundido maleável com boa plasticidade. A operação consiste em aquecer a peça fundida a cerca de 950 °C, mantê-la nessa temperatura por um determinado período e, em seguida, resfriá-la adequadamente, de modo que a carbonetação se decomponha, formando grafite floculenta.
⑥ recozimento por difusão. Usado para tornar a composição química de peças fundidas de liga uniforme, melhorar seu desempenho. O método não é derreter sob a premissa de que a fundição é aquecida à temperatura mais alta possível, e um longo período de preservação de calor, para ser uma variedade de elementos na difusão da liga tende a ser uniformemente distribuída após resfriamento lento.
(7) recozimento de alívio de tensão. Usado para eliminar a tensão interna de fundições e soldagens de aço. Para produtos de ferro e aço começam a formar austenita após o aquecimento da temperatura abaixo de 100 a 200 ℃, isolamento e resfriamento no ar, você pode eliminar a tensão interna.
Tabela Comparativa de Processos de Tratamento Térmico
| Processo | Aquecimento / Imersão | Método de refrigeração | Principais efeitos/uso | Desvantagens / Riscos |
|---|---|---|---|---|
| Têmpera | Aquecer acima de Ac3 / Ac1, deixar de molho para austenitização | Resfriamento rápido (óleo, água, polímero) | Produz martensita / alta dureza, resistência melhorada, resistência ao desgaste | Alto estresse interno, distorção, fragilidade |
| Temperamento | Reaqueça o aço temperado a uma temperatura mais baixa e mantenha | Resfriamento lento | Alivia o estresse, melhora a tenacidade, estabiliza as dimensões, ajusta a dureza | O revenimento excessivo reduz a dureza |
| Normalizando | Aquecer acima da temperatura crítica + margem, deixar de molho | resfriamento do ar | Refinamento de grãos, alívio de tensões, resistência e ductilidade equilibradas | Resfriamento influenciado pelas condições ambientais |
| Recozimento | Aquecer até a temperatura de recozimento, deixar de molho | Resfriamento lento do forno | Suaviza, alivia o estresse, melhora a ductilidade, refina a estrutura | Demorado, rendimento mais lento |
Como esses processos se relacionam e sequenciam
Os quatro principais tratamentos térmicos — têmpera, revenido, normalização e recozimento — podem ser combinados em fluxos de trabalho. A rota industrial mais comum é:
- Austenitizar e Resfriar (endurecer)
- temperamento para reduzir a fragilidade
- Opcionalmente Normalizar or Recozer em etapas intermediárias
Adapte sempre a sequência à liga, à geometria da peça e ao equilíbrio desejado de propriedades.
- A normalização pode servir como pré-tratamento ou tratamento final quando o endurecimento total não é necessário.
- O recozimento geralmente é usado antes da conformação ou após trabalho a frio pesado.
- A têmpera produz o estado mais duro, mas deve ser equilibrada pelo revenimento para evitar fragilidade.
- Martempering/austêmpera são abordagens especiais para reduzir a distorção: resfriar parcialmente e então finalizar a transformação sob condições controladas.
Considerações práticas e desafios
- Controle de distorção é essencial ao temperar peças espessas ou complexas.
- Seleção de mídia de resfriamento matérias — óleo, água, polímero ou gás — cada uma apresenta taxas e tensões diferentes.
- elementos de liga (C, Mo, Cr, Ni, V) influenciam a temperabilidade, a estabilidade de fase e o comportamento de revenimento.
- Tamanho, massa e espessura da seção influenciam o gradiente de resfriamento e, portanto, a microestrutura.
- Controle da atmosfera (gás inerte, vácuo) pode evitar oxidação ou descarbonetação.
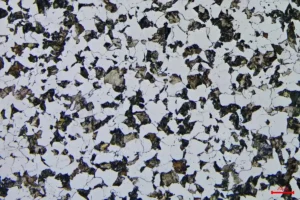
Um cronograma de tratamento térmico deve ser validado com cupons de teste e análise de microestrutura para garantir consistência.
Escolha Richconn para integração de usinagem de precisão + tratamento térmico
Quando as peças exigem não apenas usinagem CNC de alta precisão, mas também tratamento térmico ideal, Richconn é o seu parceiro ideal. Com profundo conhecimento de têmpera, revenimento, normalização e anelamento, Richconn Garantimos que as peças não sejam apenas dimensionalmente precisas, mas também mecanicamente confiáveis. Adaptamos os cronogramas de tratamento térmico com base no material, na geometria e na utilização. De protótipos a volumes, Richconn fornece peças totalmente tratadas termicamente e prontas para uso. Visite Richconn para explorar seus serviços.
Conclusão
O tratamento térmico não é apenas uma etapa secundária — é essencial para garantir que as peças metálicas apresentem o desempenho necessário. A têmpera confere dureza, o revenido equilibra a tenacidade, a normalização refina a estrutura e o recozimento amolece e estabiliza. Cada um tem funções e limitações distintas. Em aplicações práticas, esses processos são cuidadosamente combinados para evitar trincas ou deformações, buscando o equilíbrio ideal entre resistência, ductilidade e estabilidade.
Selecionar a sequência de processo, o meio e os parâmetros de controle corretos é essencial. Na usinagem industrial, a combinação de precisão usinagem CNC com tratamento térmico adequado produz peças prontas para ambientes exigentes. Com RichconnCom a experiência da em usinagem e tratamento térmico, você pode confiar que suas peças atendem a padrões rigorosos de geometria e desempenho do material.



