
O corte excessivo é um problema comum em fresamento CNC. Esse defeito causa erros de tamanho, desperdício de material e aumenta os custos de produção. Para evitar esses problemas, os operadores devem entender suas principais causas.
Esta postagem do blog aborda as principais causas do corte excessivo, como identificá-las, bem como tecnologias modernas para prevenção.
O que é sobrecorte em fresamento CNC?
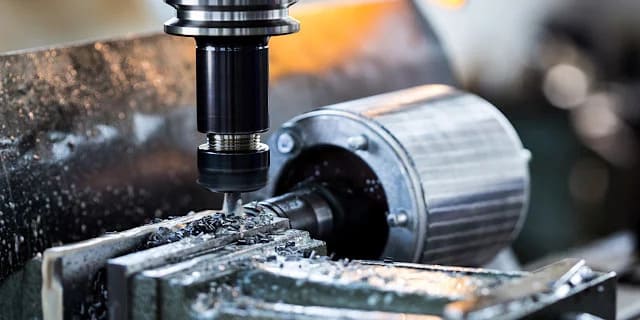
O corte excessivo ocorre quando uma ferramenta de fresagem CNC corta mais material do que o desejado. Esse problema geralmente afeta bordas, cantos e peças complexas. Isso resulta em erros de tamanho, acabamento superficial ruim e rejeição de peças.
Principais causas do corte excessivo
Seleção e condição da ferramenta
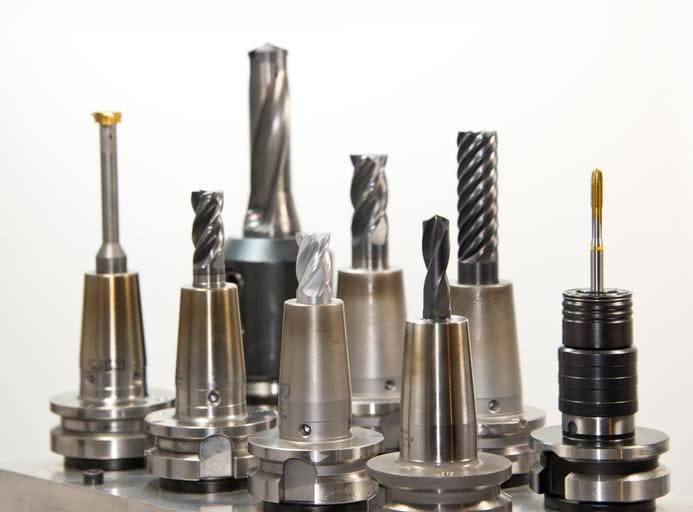
Escolher a ferramenta errada causa diretamente o corte excessivo. O material, a geometria e o tamanho das ferramentas devem corresponder à peça de trabalho. Inconsistências podem levar à deflexão e ao desgaste rápido da ferramenta.
Além disso, ferramentas gastas ou danificadas produzem altas forças de corte. Essas forças criam vibração e causam mais cortes do que o desejado.
Estratégia de caminho de ferramenta incorreta

O planejamento ruim do caminho da ferramenta também cria problemas de corte excessivo. Caminhos de entrada lineares podem danificar o ponto de entrada; caminhos helicoidais dão melhores resultados aqui. Para superfícies 3D, caminhos de ferramenta de nível Z constante geralmente removem muito material, especialmente em diferentes profundidades.
Taxa de alimentação e velocidade de corte incorretas
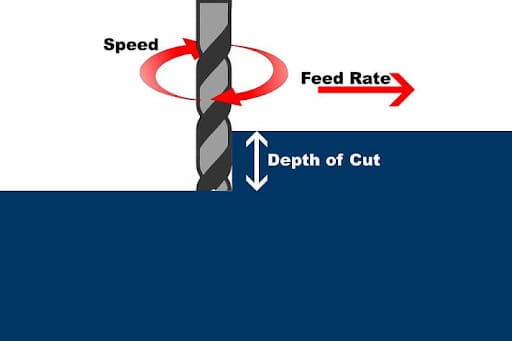
As taxas de avanço têm um grande efeito no desempenho da ferramenta. Taxas de avanço extremas fazem com que a ferramenta vibre e desvie, especialmente em contornos e cantos, enquanto velocidades de corte elevadas causam desgaste da ferramenta. Ambos os problemas fazem com que a ferramenta de corte se desvie de sua rota pretendida, o que resulta em corte excessivo.
Veja também : Efeito da taxa de avanço e da velocidade de corte na usinagem CNC
Parâmetros de Usinagem
O ângulo de engate da ferramenta e a profundidade do corte desempenham um papel importante na prevenção de corte excessivo. Cortes mais profundos colocam cargas adicionais nas ferramentas, o que causa vibração e deflexão. Esses problemas causam corte excessivo em formas complexas, bem como em cantos. Os ângulos de engate da ferramenta devem ser precisos. Ângulos muito rasos ou muito agudos criam forças de corte irregulares que removem o excesso de material durante as operações de contorno.
Deflexão da ferramenta
As ferramentas dobram quando as forças de corte excedem o limite de rigidez da ferramenta. Essa dobra/deflexão causa corte excessivo. O diâmetro da ferramenta, o balanço da ferramenta, bem como as propriedades do material afetam o risco de deflexão. O balanço excessivo torna as ferramentas mais propensas a dobrar devido aos efeitos de alavancagem.
Propriedades materiais
As propriedades físicas do material afetam diretamente a precisão da fresagem CNC.
Alterações na dureza do material causam remoção irregular do material, bem como deflexões imprevisíveis da ferramenta.
Materiais com baixa condutividade térmica retêm calor durante processos de usinagem. Esse calor retido faz com que tanto a peça de trabalho quanto a ferramenta se expandam termicamente, o que resulta em corte excessivo e imprecisões dimensionais.
Erros de programação
O sobrecorte em fresadoras CNC é frequentemente causado por configurações de programação incorretas. Os problemas mais comuns são comandos G-code inválidos , bem como configurações de interpolação imprecisas.
Em superfícies curvas, a interpolação imprecisa cria erros de acordes que resultam em remoção excessiva de material. Erros na sintaxe do código G, como valores de coordenadas inválidos ou pontos decimais, empurram a ferramenta além dos limites de corte pretendidos.
Calibração e manutenção de máquinas
Rolamentos de fuso danificados e eixos desalinhados afetam a calibração da máquina, o que cria erros de posicionamento. Esses erros forçam a ferramenta de corte a remover material desnecessário.
A manutenção regular desempenha um papel importante na prevenção de corte excessivo. Os operadores devem cuidar de problemas de folga em elementos da máquina e usar lubrificação adequada em peças da máquina. A falha em conduzir essas tarefas de manutenção diminui a precisão da usinagem e aumenta o desgaste.
Técnicas de inspeção para corte excessivo
Inspeção visual

Os operadores devem realizar uma inspeção visual detalhada para detectar cortes excessivos em fresamento CNC. Este processo inclui a verificação de recursos ausentes, irregularidades de superfície, bem como erros dimensionais.
As instalações de fabricação mais modernas utilizam câmeras de alta resolução e sistemas automáticos de inspeção visual. Essas ferramentas avançadas detectam pequenos defeitos, como rebarbas , marcas de ferramentas e desvios geométricos, especialmente em peças com características complexas.
Veja também : O que é a inspeção da primeira peça na usinagem CNC?
Simulação e Modelagem

Softwares como VERICUT criam simulações digitais do processo de usinagem para identificar possíveis problemas de corte excessivo. Esses programas simulam trajetórias de ferramentas usando dados reais de programa NC para identificar potenciais colisões.
Pacotes CAD como o SolidWorks usam técnicas de subtração booleana para modelagem precisa da remoção de material. Algoritmos de traçado de raios complementam essas ferramentas com cálculos de alturas de ondulação em nível micrométrico.
Equipamentos de Medição
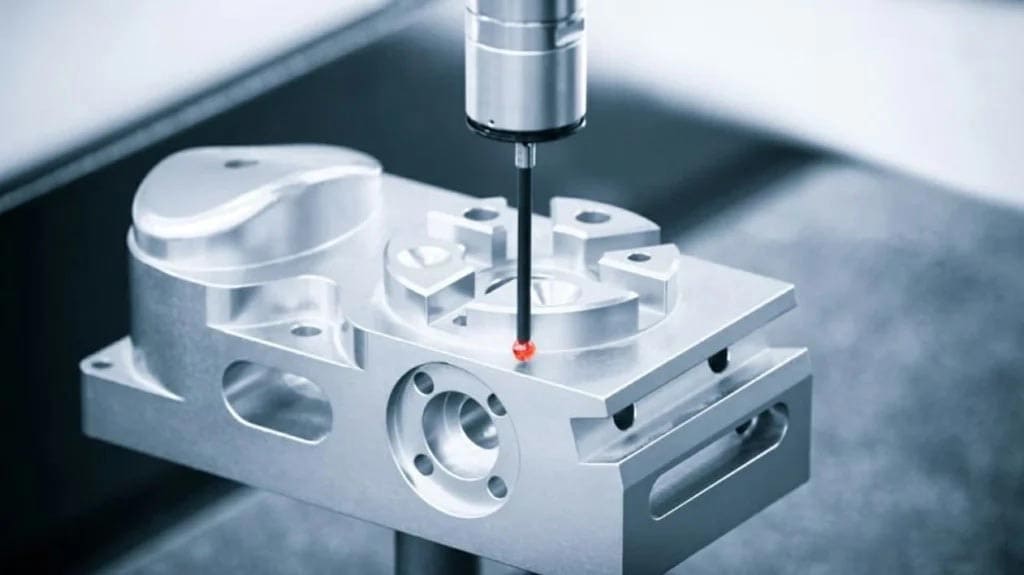
Ferramentas de medição precisas são ferramentas importantes usadas para identificar cortes excessivos.
Máquinas de Medição por Coordenadas (CMMs) capturam irregularidades tão baixas quanto 0.1 mícrons por meio de medição 3D. Além disso, sistemas de sondagem na máquina e sondas de toque permitem precisão instantânea de deslocamento da ferramenta.
Esses sistemas verificam a precisão das peças durante a usinagem e identificam problemas de corte excessivo em tempo real.
Tecnologias Modernas e Inovações
Sistemas de Controle Adaptativo
Dados de sensores em tempo real em operações de fresamento CNC acionam sistemas de controle adaptativos. Esses sistemas coletam dados sobre potência do fuso, forças de corte e deflexão da ferramenta. As informações coletadas permitem ajustes rápidos nas velocidades de corte e avanço. Essa adaptação dinâmica estende a vida útil da ferramenta, previne cortes excessivos e fornece a melhor qualidade de acabamento de superfície.
Técnicas de Usinagem de Alta Precisão
Duas abordagens avançadas são amplamente utilizadas para reduzir o sobrecorte na fresagem CNC: usinagem de alta velocidade (HSM) e usinagem de 5 eixos.
O HSM trabalha com um caminho de ferramenta maximizado em altas velocidades do fuso. Esses recursos reduzem as forças de corte, o que diminui os riscos de corte excessivo e deflexão da ferramenta. Por outro lado, a abordagem de 5 eixos reduz muito a deflexão da ferramenta e dá melhor acesso à geometria complexa.
Monitoramento da condição da ferramenta
Os sistemas modernos de monitoramento de condições de ferramentas (TCM) integram recursos de IoT e IA para melhor desempenho. Sensores medem continuamente vibrações, forças de corte e emissões acústicas para inspecionar a capacidade da ferramenta. Algoritmos de aprendizado de máquina usam essas informações para identificar padrões de desgaste específicos. O algoritmo então calcula e recomenda os melhores momentos para trocas de ferramentas.
Resumindo
O processo de controle de sobrecorte em fresamento CNC depende de diferentes estratégias integradas. Alguns elementos principais são a seleção de ferramentas apropriadas, a configuração de parâmetros ótimos, bem como a implementação de tecnologias avançadas. Manutenção adequada e monitoramento regular completam esta estratégia abrangente.
Se você precisa de serviços especializados de fresamento CNC com precisão excepcional, então RICHCONN é a melhor opção. Você pode contate-nos a qualquer hora.
Perguntas relacionadas
Como a adoção de técnicas de usinagem de alta velocidade (HSM) pode diminuir os riscos de corte excessivo?
HSMs operam em altas taxas de avanço e velocidades de corte, mas mantêm a profundidade de corte baixa. Este método diminui as forças de corte, bem como a geração de calor. O resultado é maior precisão de usinagem e menos deflexão da ferramenta, o que evita o corte excessivo.
Como as tecnologias de monitoramento e automação em tempo real podem ajudar a evitar cortes excessivos?
Os sistemas de monitoramento em tempo real monitoram três elementos principais que são desgaste da ferramenta, forças de corte e vibrações. Esses sistemas facilitam ajustes rápidos nos parâmetros de usinagem. As tecnologias de automação automatizam esses ajustes, o que interrompe o corte excessivo antes que ele comece.
Como a folga contribui para o corte excessivo em máquinas CNC e como ela pode ser reduzida?
A folga causa erros de posicionamento devido à falta de movimento nas peças da máquina. Isso leva ao corte excessivo. A solução é o uso de equipamentos especiais, como parafusos de esferas e porcas antifolga, bem como manutenção regular. Os controles CNC também devem incluir configurações para compensação de desalinhamento.
Quais são os erros comuns na programação CNC que levam ao corte excessivo?
Esses erros incluem arcos de transição incorretos em cantos agudos e configurações incorretas de compensação de ferramenta. Além disso, outros erros são imprecisões em comandos de deslocamento de posição de ferramenta e federados impróprios durante usinagem de contorno.
Quais são as consequências do corte excessivo na precisão das peças e no custo de produção?
O corte excessivo cria vários problemas. Ele degrada a qualidade do acabamento da superfície, bem como reduz a precisão dimensional. As peças podem precisar ser descartadas. Isso aumenta os custos de produção devido ao desperdício de material e à necessidade de tempo adicional de usinagem para precisão.
Por que o monitoramento do desgaste da ferramenta é tão importante para reduzir o sobrecorte durante o fresamento CNC?
O desgaste da ferramenta afeta diretamente a eficiência e a precisão do corte. O monitoramento regular permite que os operadores troquem as ferramentas no momento certo. Ele também permite ajustes de parâmetros oportunos. Essas medidas evitam danos à ferramenta, bem como desgaste excessivo que pode causar corte excessivo.



