
Rebarbas em máquinas de liga de alumínio não afetam apenas o visual das peças usinadas, mas também dificultam seus encaixes, levando à falha de função. Para rebarbar ou consertar as rebarbas, você precisa passar por etapas adicionais, o que torna o processo complexo e também aumenta os custos de fabricação.
Para evitar esses aborrecimentos, trouxemos diretrizes para otimização de ferramentas e parâmetros para redução de rebarbas na usinagem de ligas de alumínio:
O que são rebarbas na usinagem de ligas de alumínio?
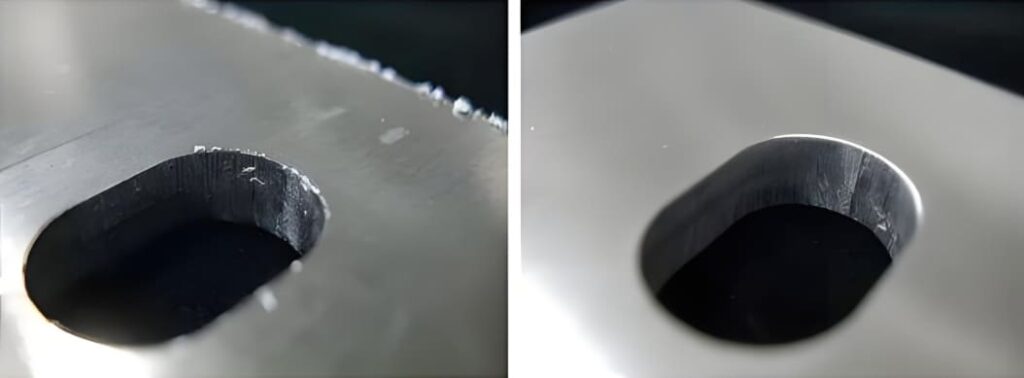
Rebarbas são bordas ásperas indesejadas formadas durante a usinagem de peças metálicas altamente dúcteis, como liga de alumínio. Isso pode ocorrer durante processos de usinagem como fresamento, perfuração, torneamento ou retificação.
Além da propriedade do material, rebarbas são causadas por vários motivos, como defeitos na ferramenta, velocidade de corte imprecisa, etc. Essas rebarbas não afetam apenas a aparência das peças usinadas, mas também impactam os encaixes e o desempenho da peça usinada.
Riscos de rebarbas durante a usinagem CNC de liga de alumínio
Precisão reduzida
Rebarbas dificultam a modelagem e a dimensão reais da peça de liga de alumínio usinada. Além disso, também afetam a precisão da instalação e do encaixe.
Danos em peças e redução da vida útil
Forças de corte repetidas e fricção tornam as rebarbas ainda mais duras. Isso pode causar uma rachadura na peça da máquina ao removê-la. Assim, as rebarbas danificam suas peças, o que leva à falha prematura.
Riscos de lesões
Ao trabalhar com a peça usinada com rebarbas, o operador ou os usuários correm risco de ferimentos devido às bordas ásperas e afiadas das rebarbas.
Shorts elétricos
Se rebarbas permanecerem nas superfícies de contato, elas podem impedir conexões elétricas adequadas. Isso leva a quedas de voltagem, superaquecimento ou falha elétrica.
Desgaste mais rápido e falha da máquina
As rebarbas criadas nas bordas das peças da máquina passam por colisões contínuas, o que acelera o desgaste. Isso leva a um desgaste mais rápido e riscos de falha da máquina.
Por que as rebarbas se formam na usinagem de liga de alumínio? Causas
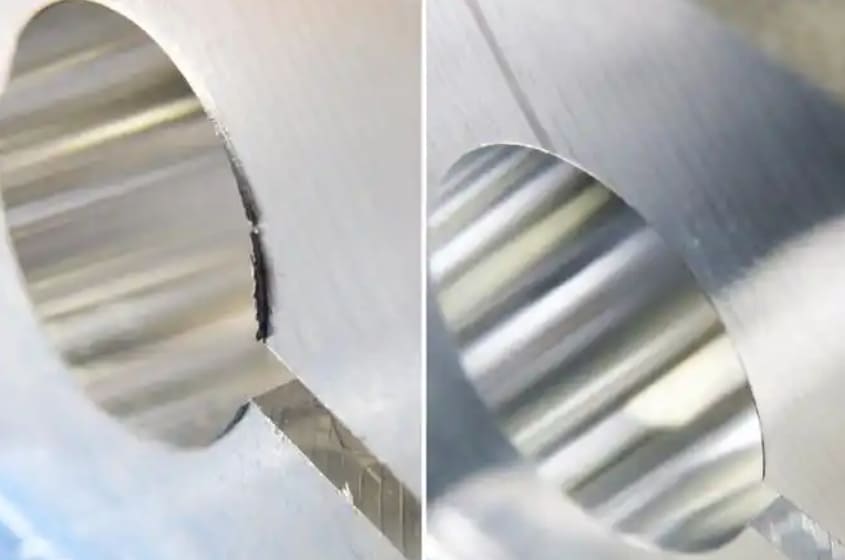
Ductilidade do Alumínio
Por natureza, o alumínio é macio e altamente dúctil, levando à fácil deformação plástica sob estresse. Essa propriedade física do alumínio causa a formação de rebarbas durante a usinagem de peças metálicas de liga de alumínio.
Desgaste da ferramenta ou geometria incorreta da ferramenta
Ferramentas desgastadas ou geometria inadequada da ferramenta dificultam o corte limpo da liga de alumínio. Se a ferramenta de corte não for afiada o suficiente, ela pode entortar ou rasgar o alumínio, causando rebarbas.
Alta velocidade de corte e avanço
Alta velocidade de corte coloca pressão excessiva na peça usinada e rasga o metal, causando rebarbas. Além disso, quando a taxa de avanço é alta, gera calor excessivo, causando mais deformação do alumínio. Como resultado, o corte limpo da peça usinada é prejudicado, resultando em rebarbas.
Evacuação de Chip Pobre
A remoção inadequada de cavacos requer o novo corte dos cavacos, o que leva a rebarbas adicionais. Além disso, se você não evacuar os cavacos em altas taxas de avanço, eles esfregam contra a zona de corte, criando rebarbas secundárias.
Tipos de rebarbas na usinagem de ligas de alumínio
Rebarba Poisson
Rebarbas de Poisson aparecem ao longo das bordas do metal de trabalho. Elas ocorrem devido à expansão lateral da peça de trabalho, pois ela é comprimida durante o corte.
Rebarba de capotamento
Ao mover as ferramentas de corte na saída do material macio, como liga de alumínio, as bordas ficam dobradas em vez de um corte limpo. Isso forma dobras de rebarbas ao longo das bordas cortadas, o que é desafiador de remover.
Lágrima Burr
Rebarbas de rasgo são criadas quando você usa uma ferramenta desgastada ou não afiada para cortar, o que rasga os materiais em vez de um corte limpo. Isso deixa uma rebarba áspera/afiada ou irregular na peça usinada.
Rebarbas de ruptura/rebarbas de corte
Rebarbas de quebra ou rebarbas de corte são bordas sujas ou ásperas formadas quando uma peça é cortada do material de estoque para usinagem. Isso acontece porque o material não corta de forma limpa, deixando rebarbas.
Como reduzir rebarbas na usinagem de alumínio?
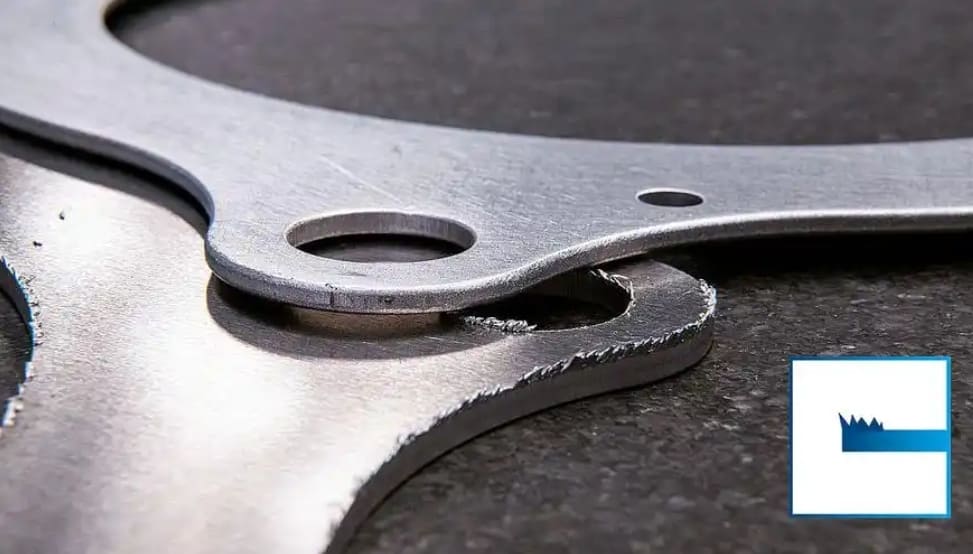
Use ferramentas de corte afiadas
A tenacidade e a ductilidade da liga de alumínio exigem ferramentas afiadas para trazer cortes limpos e reduzir a formação de rebarbas. Para isso, a seleção de ferramentas é crucial para usinagem de liga de alumínio. Os melhores materiais de ferramentas para usinagem de alumínio são os seguintes:
- Ferramentas de aço rápido (HSS)
- Ferramentas de carboneto e
- Ferramentas de diamante policristalino (PCD)
Usar a mesma ferramenta de corte por muito tempo a desgasta e afeta sua afiação. Se possível, afie as bordas ou substitua-a por uma nova. No entanto, opte por ferramentas PCD para maior longevidade, pois elas têm alta resistência ao desgaste.
Para um processo de corte refinado, é melhor escolher ferramentas compostas como fresas compostas ou brocas compostas. Além de melhorar a qualidade da usinagem, essas ferramentas ajudam a remover rebarbas formadas por ferramentas anteriores. Dessa forma, as chances de criar rebarbas nas próximas etapas de usinagem são reduzidas.
Otimização do caminho da ferramenta
Rebarbas se formam principalmente quando há ferramentas de corte na peça de trabalho. Essas rebarbas são maiores do que as rebarbas formadas quando a ferramenta entra na peça de trabalho. A direção de passagem das ferramentas desempenha um papel crucial na formação de rebarbas. Por exemplo, usar um caminho tradicional em zigue-zague para fresar ligas de alumínio forma rebarbas maiores.
Você pode minimizar as rebarbas otimizando o caminho da ferramenta. Em vez de um caminho em ziguezague, opte por fresamento de subida ou fresamento de contorno.
Fresagem de subida:
Na fresagem de subida, a ferramenta de corte se move na mesma direção do avanço. Isso puxa a peça de trabalho, resultando em um acabamento mais limpo e menos rebarbas.
Fresamento de contorno:
Na fresagem de contorno, a ferramenta se move suavemente ao redor das bordas sem levantar ou reentrar na ferramenta. Como as ferramentas permanecem em contato com o material durante todo o processo, elas proporcionam um corte limpo, reduzindo a formação de rebarbas.
Otimizar a geometria da ferramenta
O ângulo em que você corta a liga de alumínio afeta a formação de rebarbas. Aqui, você deve considerar o ângulo de ataque, ângulo de alívio, raio do nariz e chanfradura. Ao ajustar esses fatores, você pode reduzir as rebarbas na liga de alumínio.
| Fator de geometria da ferramenta | O que é | Faixa Recomendada | Como isso ajuda a reduzir rebarbas? |
|---|---|---|---|
| Ângulo de ancinho | O ângulo entre a face da ferramenta e uma linha perpendicular à superfície da peça de trabalho. | Inclinação positiva: 10° a 30° (maior para ligas de alumínio muito macias) | – Reduz as forças de corte – Previne o endurecimento por trabalho – Minimiza o acúmulo de calor |
| Ângulo de Relevo | O ângulo entre a face do flanco da ferramenta e a superfície usinada. | 5° a 15° (depende da taxa de avanço) | – Evita o atrito das ferramentas – Reduz o atrito – Minimiza o rasgo do material |
| Raio do nariz | O raio da aresta de corte na ponta da ferramenta. | 0.2 mm a 1.6 mm | – Fortalece a aresta – Controla o fluxo de cavacos – Reduz a deformação |
| Chanfrar | Uma pequena aresta angular no fio de corte da ferramenta. | Largura: 0.05 mm a 0.2 mm Ângulo: 5° a 20° | – Fortalece a vanguarda – Melhora a evacuação de cavacos – Evita rebarbas de saída |
Ajustando a velocidade de corte
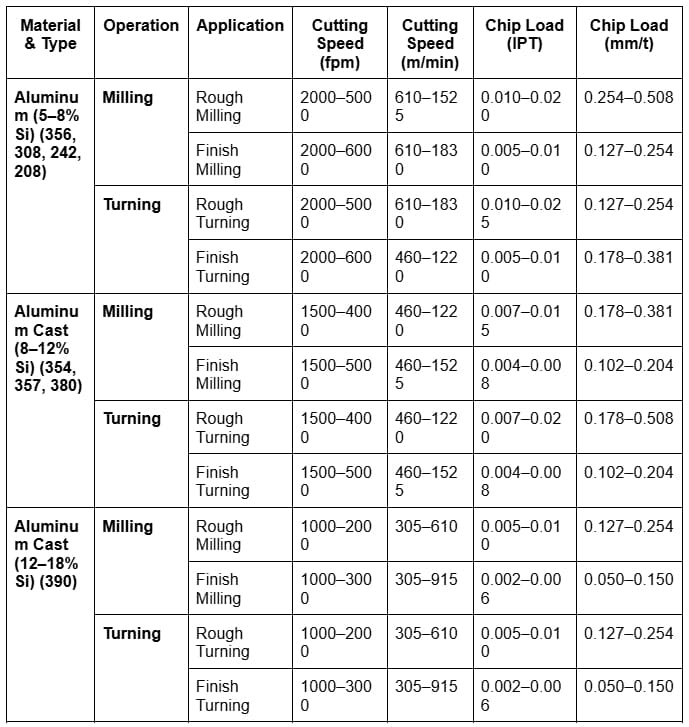
Maior velocidade de corte melhora as taxas de remoção de material, mas pode aumentar o desgaste da ferramenta e a geração de calor, levando à formação de rebarbas. É por isso que manter a velocidade de corte ideal é essencial. No entanto, a velocidade de corte varia para diferentes ligas de alumínio.
Taxa de avanço (IPR – polegadas por revolução)
A taxa de avanço determina a rapidez com que a ferramenta remove o material da peça de trabalho. Uma taxa de avanço mais rápida, no entanto, auxilia na remoção rápida do material; geralmente deixa rebarbas. Em contraste, uma taxa de avanço mais lenta fornece corte suave com formação mínima de rebarbas. As faixas de taxa de avanço para cortes de desbaste e acabamento para ligas de alumínio são as seguintes.
| Tipo de corte | Corte de desbaste | Corte de acabamento |
|---|---|---|
| Taxa de alimentação | 0.005 – 0.020 DPI | 0.002 – 0.004 DPI |
Profundidade de corte (DOC)
O DOC se refere a quão fundo a ferramenta penetra no material durante cada passagem. É medido em polegadas ou milímetros. Uma profundidade maior de corte passa mais profundamente na peça de trabalho, mas desgasta as ferramentas mais rápido, aumentando a formação de rebarbas. No entanto, o DOC e a taxa de avanço são inter-relacionados.
- DOC maior = Taxa de alimentação mais lenta
- DOC menor = Taxa de alimentação mais rápida
Nota: A relação não é uma regra fixa; ela pode variar de acordo com as propriedades do material, a geometria da ferramenta, etc.
Abaixo, adicionamos a correspondência DOC à taxa de avanço para usinagem de liga de alumínio em torno:
| Tipo de corte | Profundidade do corte | Taxa de alimentação (IPM) |
|---|---|---|
| Corte de acabamento de torno | 0.01 pol. A 0.03 pol. | 0.005 - 0.020 IPM |
| Corte de acabamento de torno | 0.002 pol. A 0.012 pol. | 0.002 - 0.004 IPM |
Escolha o fluido de corte correto: líquido de arrefecimento e lubrificação
O líquido de arrefecimento e a lubrificação evitam o superaquecimento das ferramentas durante a usinagem. Isso também suaviza o corte para dar um acabamento uniforme, removendo rebarbas. Os lubrificantes comuns usados para ligas de alumínio são os seguintes:
- Maxisol Al
- Acabamento SC520
- Fluidos de corte Hai Lu Jya He (especificamente formulados para alumínio)
- Óleos à base de petróleo (por exemplo, óleo mineral)
- Óleos solúveis (por exemplo, emulsões)
Controle de Qualidade e Inspeção
Inspeções regulares da sua usinagem ajudam a identificar os riscos potenciais de rebarbas e resolvê-los antes que criem problemas maiores. Assim, ajustar os parâmetros como velocidade de corte, taxa de avanço, profundidade de corte e condição da ferramenta minimiza as rebarbas.
Como remover rebarbas de liga de alumínio? Rebarbação
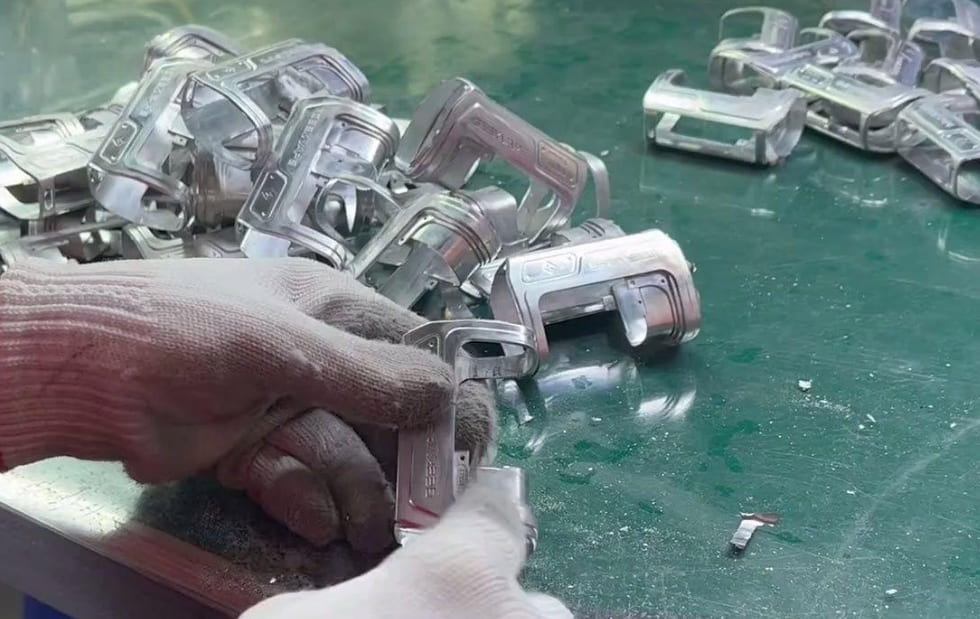
Ferramentas de rebarbação
Para remover pequenas rebarbas na usinagem de liga de alumínio, você pode usar ferramentas manuais como facas de rebarbação. Novamente, para peças maiores ou mais complexas, ferramentas rotativas funcionam muito bem para consertar rebarbas. No entanto, você deve usar pressão consistente e ter uma mão firme para obter o melhor resultado.
Rebarbação Química
A rebarbação química é aplicável para áreas de difícil acesso onde suas ferramentas não conseguem alcançar. Esses produtos químicos dissolvem rebarbas de peças de alumínio, dando à peça usinada uma aparência acabada. Os produtos químicos mais adequados para rebarbação de liga de alumínio são os seguintes:
- Solução de ácido fosfórico
- Ácido acético (acetum)
- Ácido Nítrico (Solução de Salitre)
- Nitrato de Cobre
- Agente químico de rebarbação e polimento de alumínio Q/Ys. 204-2
- Processo Al-chem 300
- Composto de rebarbação não ferroso M-111
- Composto de rebarbação não ferroso M-222
No entanto, você deve manter o protocolo de segurança e manusear os produtos químicos com cuidado durante a rebarbação.
Métodos Abrasivos
Métodos abrasivos são uma solução rápida para remover rebarbas e suavizar as idades de peças usinadas em liga de alumínio. No entanto, você deve escolher os métodos aversivos com sabedoria para garantir que eles não danifiquem o alumínio. Os métodos aversivos comuns são os seguintes:
| Método Abrasivo | Descrição | Efetivo para |
|---|---|---|
| Lixamento | Usa lixa ou almofadas para alisar bordas | Pequenas rebarbas ou arestas |
| Moagem: | Utiliza uma roda abrasiva rotativa para desgastar rebarbas | Rebarbas médias |
| Jateamento abrasivo | Usa ar comprimido para impulsionar materiais abrasivos (por exemplo, areia, esferas) na peça. | Rápido e eficaz para grandes volumes |
Conclusão
A formação de rebarbas pode ser causada devido ao desgaste de ferramentas, velocidade de corte inadequada, taxa de avanço, vibração da máquina, etc. Portanto, antes de usinar a liga de alumínio, a otimização das ferramentas e dos parâmetros da máquina é necessária. Além disso, o uso de lubrificantes também é útil para reduzir rebarbas.
No entanto, fique livre de tensões com RICHCONN serviços de usinagem CNC de liga de alumínio. Nossas peças de máquinas são aplicáveis para aeroespacial, automóvel, dispositivos médicos e muito mais. Além disso, não se preocupe com rebarbas, pois somos certificados e mantemos níveis de tolerância rígidos. Então, sem mais delongas, contate-nos Faça seu pedido o mais rápido possível!
Perguntas Frequentes
Qual é a melhor maneira de rebarbar alumínio?
A melhor maneira de rebarbar alumínio varia para aplicações específicas. Para rebarbas pequenas a médias, ferramentas de rebarbação manuais ou ferramentas de rebarbação rotativas funcionam melhor. Novamente, para espaços mais apertados ou áreas complexas, a rebarbação química é a melhor opção. Se você estiver rebarbando para rebarbas maiores, lixar ou esmerilhar são opções altamente eficazes. E para produção de alto volume, opte pelo jateamento abrasivo.
Por que é importante remover rebarbas em ligas de alumínio?
Rebarbas dificultam o formato original da liga de alumínio usinada, o que afeta o ajuste ou a função dos componentes durante a montagem. Isso representa um risco de falha repentina de função, desprendimento ou travamento de peças. Além disso, as bordas afiadas formam as rebarbas e causam cortes ou ferimentos durante o manuseio e a montagem.
Por que devo usar refrigerante ao usinar alumínio?
O alumínio gera calor durante o procedimento de corte, o que leva ao desgaste da ferramenta e à distorção do material. O uso de refrigerante previne o superaquecimento do alumínio e o lubrifica para proporcionar um corte mais suave. Além disso, ajuda a remover cavacos e limalhas da zona de corte.
É possível remover rebarbas com uma máquina CNC?
Sim, usando máquinas CNC, você pode remover rebarbas, pois muitas delas são equipadas com acessórios de rebarbação, ou você as programa para operações de rebarbação específicas. Este processo de rebarbação é ideal para grandes lotes para garantir a remoção consistente de rebarbas.



