
Criar roscas em peças menores que um grão de arroz exige um nível de controle que poucos métodos de fabricação conseguem oferecer. A usinagem CNC suíça — uma tecnologia com raízes nas oficinas de relojoaria da Suíça da década de 1870 — tornou-se o processo de referência para a microroscagem de precisão nos setores médico, aeroespacial e eletrônico. Hoje, máquinas fabricadas por líderes como Tornos e Star Micronics conseguem cortar roscas em componentes com diâmetro de apenas 0.5 mm, mantendo tolerâncias de ±0.001 mm.
Este guia apresenta os princípios de design, as escolhas de materiais, as estratégias de ferramentas e os métodos de controle de qualidade que diferenciam projetos de microroscas bem-sucedidos de falhas dispendiosas. Seja para especificar parafusos ósseos para implantes ortopédicos ou fixadores em miniatura para montagens de satélite, as dicas a seguir ajudarão você a evitar as armadilhas mais comuns na produção de microcomponentes rosqueados.
Entendendo a tecnologia de usinagem suíça para rosqueamento de precisão
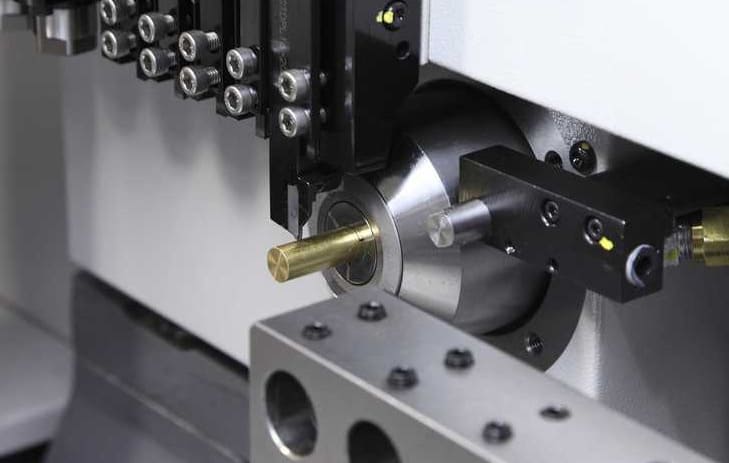
A tecnologia de tornos suíços remonta à década de 1870, época em que artesãos qualificados precisavam de métodos confiáveis para produzir minúsculos componentes de relógios. Hoje, esse mesmo princípio fundamental impulsiona as modernas máquinas CNC capazes de coordenar até 13 eixos simultaneamente. Antes de explorarmos os detalhes, vamos entender o que torna essa abordagem tão eficaz para a usinagem de roscas em pequena escala.
Evolução da relojoaria suíça para a microfabricação moderna
A tradição relojoeira suíça deu origem a um método de usinagem projetado para extrema precisão. Os primeiros tornos suíços eram ferramentas manuais concebidas para moldar minúsculos parafusos e pinos. As versões modernas utilizam agora automação CNC completa, permitindo o corte de roscas de precisão a velocidades e tolerâncias que aqueles artesãos originais jamais poderiam ter imaginado.
Como o suporte da bucha guia permite precisão de rosca submicrométrica
A bucha guia é a arma secreta da usinagem suíça. Ela mantém a peça a apenas milímetros da ferramenta de corte, o que elimina a deflexão e a vibração. Sistemas avançados agora utilizam atuadores piezoelétricos e estágios com rolamentos de ar para atingir resolução em nível nanométrico — crucial ao usinar roscas em peças menores que um grão de arroz.
Sistemas de múltiplas ferramentas para operações de rosqueamento simultâneas
Uma das maiores vantagens que você obtém é a capacidade de executar operações de usinagem simultâneas. Várias ferramentas podem realizar torneamento , fresamento e furação ao mesmo tempo. Essa abordagem oferece benefícios importantes:
- Reduções no tempo de ciclo de 40 a 60% em comparação com configurações de operação única.
- Perfis de threads complexos concluídos em uma única configuração.
- Manuseio reduzido de peças, o que minimiza o risco de contaminação.
Vantagens do cabeçote deslizante na formação de roscas
O movimento deslizante do cabeçote alimenta a barra de material através da bucha guia em incrementos pequenos e controlados. Isso significa que apenas uma pequena seção do material fica exposta durante o corte. Você obtém suporte consistente durante todo o processo de rosqueamento — essencial para manter tolerâncias rigorosas em peças finas e delicadas.
Usinagem suíça para microcomponentes roscados: dicas de projeto e armadilhas
Para projetar roscas microscópicas corretamente, é preciso atenção a alguns fatores críticos. Ao trabalhar com peças menores que a ponta de um lápis, até mesmo pequenos descuidos podem arruinar toda a produção. Vamos analisar os principais parâmetros, erros comuns e estratégias que diferenciam projetos bem-sucedidos de fracassos dispendiosos.
Parâmetros de projeto críticos para o sucesso de microfios
Comece definindo uma profundidade mínima de rosca de aproximadamente 0.6 vezes o diâmetro nominal. Evite transições bruscas perto da raiz da rosca, pois elas criam concentrações de tensão que enfraquecem peças minúsculas. A expansão térmica durante o corte pode alterar as dimensões, portanto, manter a temperatura da oficina dentro de uma faixa de ±0.5 °C é essencial para obter precisão submicrométrica.
Erros comuns de rosca em componentes com diâmetro inferior a 0.5 mm
Em diâmetros inferiores a 0.5 mm, os erros de rosca tornam-se muito mais frequentes. Os problemas mais comuns incluem:
- Má evacuação de cavacos que obstrui a zona de corte
- Formação de rebarbas ao longo das cristas dos fios
- Deflexão da ferramenta causada por taxas de avanço excessivas
- Inconsistência na inclinação devido a variações na velocidade do fuso
Eixos de alta velocidade combinados com taxas de avanço baixas e precisas ajudam você a superar esses desafios.
Impacto da seleção de materiais na qualidade da rosca e na vida útil da ferramenta
Os critérios de seleção de materiais influenciam diretamente o acabamento superficial e a vida útil da ferramenta. O alumínio exige ferramentas extremamente afiadas para evitar o desgaste irregular nas faces da rosca. O aço inoxidável sofre endurecimento por trabalho a frio rapidamente, o que acelera o desgaste das arestas de corte. A estrutura granular nessa escala é importante — grãos mais finos produzem roscas mais limpas.
Como evitar deflexão e vibração em peças roscadas delgadas
A deflexão do componente representa um risco sério quando a relação comprimento/diâmetro excede 10:1. Posicione a bucha guia a 1–2 mm da zona de corte para fornecer suporte rígido. O controle eficaz da vibração nessa escala exige o balanceamento da velocidade do fuso, da profundidade de corte e da rigidez da peça como um sistema unificado — e não como variáveis isoladas.
Especificações essenciais da rosca e requisitos de tolerância
Para obter roscas micrométricas perfeitas, é fundamental compreender as especificações exatas exigidas pelo seu projeto. As modernas máquinas suíças conseguem manter tolerâncias de ±0.001 mm no controle do diâmetro primitivo — um nível de precisão praticamente impossível há apenas uma década. Valores de acabamento superficial entre Ra 0.2 e 0.4 micrômetros são agora padrão para a maioria das aplicações.
Os padrões de tolerância de rosca evoluíram rapidamente. A Organização Internacional de Normalização (ISO) continua a desenvolver novas especificações que regem os sistemas de qualidade integrados à IA para validação automatizada de roscas. Ao mesmo tempo, o Instituto Nacional de Padrões e Tecnologia (NIST) fornece métodos de calibração que permitem medições submicrométricas para componentes roscados de última geração.
Ao definir as especificações de microthreads, é necessário levar em consideração diversos parâmetros críticos:
- Diâmetro primitivo com tolerâncias de um dígito em mícrons.
- Requisitos do perfil da rosca verificados por meio de documentação 100% digital.
- Índices de capacidade de processo em tempo real (Cpk) mantidos acima de 2.0
- Consistência do acabamento superficial em todos os lotes de produção.
- Precisão do ângulo de flanco dentro de ±0.5 graus para aplicações críticas.
A precisão dimensional nessa escala não deixa espaço para palpites. Algumas aplicações médicas e aeroespaciais agora atingem a precisão em nível nanométrico — uma faixa em que até mesmo a expansão térmica causada por variações de temperatura na fábrica pode afetar os resultados. Você deve planejar os requisitos do perfil da rosca considerando as piores condições ambientais, e não as ideais.
O controle do diâmetro primitivo continua sendo o fator mais importante na qualidade da rosca. Ele afeta diretamente o encaixe, a função e a confiabilidade a longo prazo. Ao combinar padrões rigorosos de tolerância da rosca com um monitoramento robusto durante o processo, você estabelece a base para uma produção consistente e de alta qualidade — um tópico que exploraremos mais a fundo na seção de seleção de materiais a seguir.
Considerações sobre materiais para a fabricação de microfios
A escolha do material influencia todos os aspectos da qualidade da microrosca — do acabamento superficial à precisão dimensional. Cada metal e polímero reage de forma diferente às forças de corte da usinagem tipo suíça. Compreender a usinabilidade do material ajuda a prever o desgaste da ferramenta, definir as taxas de avanço corretas e produzir roscas que atendam a tolerâncias rigorosas.
Materiais ideais para durabilidade e precisão da rosca
A usinagem de aço inoxidável continua sendo uma das principais opções para microcomponentes roscados. Aços como o 303 e o 316L oferecem excelente resistência à corrosão e alta resistência mecânica. Esses aços exigem ferramentas de corte afiadas e fluxo adequado de fluido de corte para evitar o endurecimento por trabalho na raiz da rosca.
A usinagem de roscas de titânio é ideal para peças aeroespaciais e médicas, onde a redução de peso é crucial. O Ti-6Al-4V oferece uma notável relação resistência/peso. No entanto, sua baixa condutividade térmica faz com que o calor se acumule rapidamente na aresta de corte, exigindo ajustes precisos de velocidade e avanço.
As ligas de alumínio (6061, 7075) e o latão permitem ciclos de produção mais rápidos para conectores eletrônicos e aeroespaciais. Os plásticos PEEK e Delrin atendem a aplicações que exigem resistência química e isolamento elétrico.
Fatores de usinabilidade que afetam a formação de roscas
A usinabilidade do material depende da dureza, ductilidade e comportamento de formação de cavacos. Você deve avaliar esses fatores antes de selecionar os perfis de rosca:
- Controle de cavacos — materiais viscosos como o titânio produzem cavacos longos e fibrosos que se enrolam em torno de microferramentas.
- Tendência ao endurecimento por deformação — os aços inoxidáveis austeníticos endurecem durante o corte, acelerando o desgaste da ferramenta.
- Condutividade térmica — baixa condutividade concentra o calor na crista e na lateral do fio.
Materiais biocompatíveis para componentes médicos roscados
Materiais biocompatíveis, como o aço inoxidável 316L, o titânio comercialmente puro e o PEEK, são essenciais para parafusos cirúrgicos e dispositivos implantáveis. Esses materiais devem estar em conformidade com as normas ASTM F138 e ISO 5832 para garantir o contato seguro com o tecido.
Efeitos do tratamento térmico na integridade da rosca
As especificações do tratamento térmico influenciam diretamente a estabilidade dimensional da rosca. Os aluminetos de titânio e as ligas de magnésio biodegradáveis exigem temperaturas de corte abaixo de limites críticos para preservar a estrutura granular. Sempre que possível, usine as roscas antes dos tratamentos de endurecimento por precipitação — isso protege tanto a geometria quanto a integridade da superfície.
Seleção de ferramentas e geometria para operações de rosqueamento
Escolher a ferramenta certa para microrosqueamento pode determinar o sucesso ou o fracasso da qualidade da sua peça. A geometria da ferramenta de rosqueamento selecionada afeta diretamente o acabamento superficial, a precisão dimensional e a velocidade de produção. Vamos explorar as principais decisões que você precisa tomar antes de fazer sua primeira rosca.
Fresa de rosca versus ferramentas de rosqueamento de ponto único
A tecnologia de fresamento de roscas cria um perfil de rosca completo em uma única passada helicoidal. Essa abordagem reduz os tempos de ciclo em 30 a 50% em comparação com ferramentas de ponto único durante a produção em lote. As fresadoras de roscas se destacam quando é necessário alternar entre diferentes tamanhos de rosca — uma única ferramenta pode lidar com vários passos. As ferramentas de ponto único ainda são ideais para tolerâncias extremamente rigorosas em diâmetros muito pequenos, onde a precisão da interpolação se torna um fator limitante.
Aplicações de ferramentas revestidas com carboneto e diamante
As modernas ferramentas de corte de metal duro com substratos nanoestruturados mantêm o fio de corte a temperaturas acima de 1,000 °C. Essa capacidade permite a usinagem a seco de superligas, eliminando os riscos de contaminação do fluido de corte na produção de dispositivos médicos. Para materiais com dureza acima de 70 HRC, os revestimentos de diamante prolongam a vida útil da ferramenta em até 10 vezes em comparação com as opções sem revestimento. As estruturas de revestimento com capacidade de autorreparação podem até mesmo reparar microfraturas durante o corte, mantendo a geometria da ferramenta de rosqueamento consistente ao longo de toda a produção.
Monitoramento do desgaste de ferramentas em produção de alto volume
A análise confiável do desgaste das ferramentas é essencial na produção de milhares de microcomponentes roscados. Os sistemas de monitoramento atuais utilizam:
- Sensores de emissão acústica que detectam variações de dureza em tempo real.
- Algoritmos de análise de vibração prevendo falhas semanas antes de ocorrerem.
- Sistemas inteligentes de reconhecimento de materiais que ajustam automaticamente os parâmetros de corte.
Essas tecnologias previnem a falha prematura de suas ferramentas de corte de metal duro e revestimentos de diamante, respondendo às mudanças nas condições da aresta de corte. Combinar uma análise adequada do desgaste da ferramenta com as estratégias de programação corretas — abordadas na próxima seção — fornece uma estrutura completa para microroscas consistentes e de alta qualidade.
Estratégias de programação para perfis de threads complexos
A obtenção da rosca correta em um microcomponente começa muito antes da ferramenta tocar a peça. As técnicas modernas de programação CNC exigem precisão em nível nanométrico — especialmente quando se trata de perfis complexos em peças menores que a ponta de um lápis. Sua abordagem de programação pode determinar o sucesso ou o fracasso de todo o processo.
As soluções de software CAM atuais — como Mastercam e Esprit — permitem simular o comportamento da ferramenta com extrema precisão. Essas plataformas preveem a expansão térmica, a tensão do material e a deflexão antes mesmo da usinagem de uma única cavaco. Algoritmos de aprendizado de máquina integrados a esses sistemas analisam milhares de variáveis de produção anteriores. Eles otimizam os parâmetros de corte muito além do que os ajustes manuais podem alcançar, reduzindo o tempo de preparação em até 70%.
Estratégias eficazes de trajetória de ferramenta são essenciais para manter a precisão dimensional em diferentes geometrias de rosca. Considere estas principais prioridades de programação:
- Utilize a rotação sincronizada do fuso com o movimento do eixo Z para rosqueamento preciso em múltiplas entradas com indexação angular precisa.
- Programe ajustes contínuos na taxa de avanço para roscas de passo variável, a fim de manter uma carga de cavacos constante.
- Execute ciclos de simulação completos para detectar colisões e verificar a otimização do perfil de threads antes da produção.
- Utilize a análise de dados históricos com auxílio de IA para melhorar a qualidade das primeiras peças e reduzir as taxas de refugo.
A usinagem de roscas com múltiplas entradas apresenta um desafio singular. Cada entrada deve ser indexada em intervalos angulares exatos, enquanto o fuso e os eixos lineares permanecem perfeitamente sincronizados. Mesmo um erro de fração de grau se acumula ao longo do comprimento da rosca, resultando em uma peça rejeitada.
A otimização do perfil da rosca por meio de programação inteligente prepara o terreno para os métodos de controle de qualidade que exploraremos a seguir — porque o que você não consegue programar corretamente, não consegue inspecionar para garantir a conformidade.
Métodos de controle de qualidade para microcomponentes roscados
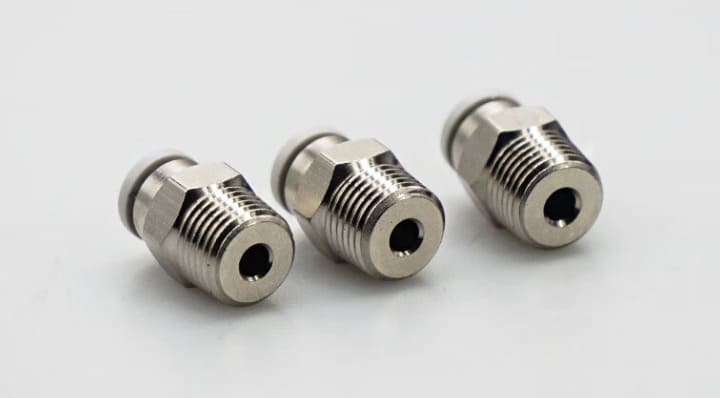
Produzir uma microrosca perfeita não significa nada se você não puder verificá-la. Métodos confiáveis de inspeção de roscas são essenciais para detectar defeitos precocemente — antes que se tornem sucata dispendiosa ou falhas em campo. As modernas instalações de usinagem suíças utilizam uma abordagem em camadas para a qualidade, combinando monitoramento em tempo real com verificação pós-processo.
Tecnologias de Medição de Rosca em Processo
Micrômetros a laser integrados diretamente em tornos suíços permitem a medição do diâmetro das roscas com precisão submicrométrica durante o processo de usinagem. Esses sensores capturam dados durante a usinagem, sem a necessidade de remover a peça. As leituras das medições são enviadas diretamente para o controlador da máquina, que compensa automaticamente o desgaste da ferramenta e a deriva térmica. Esse sistema de circuito fechado mantém as roscas dentro das especificações em todas as etapas de produção.
Controle Estatístico de Processo para Consistência de Threads
O controle estatístico de processos evoluiu muito além da amostragem aleatória. Sistemas de medição automatizados agora inspecionam 100% das peças roscadas, construindo bancos de dados de qualidade abrangentes em tempo real. É possível rastrear tendências como a degradação gradual da ferramenta ou variações na temperatura do fuso muito antes que elas levem as peças a ultrapassarem a tolerância. As principais métricas a serem monitoradas incluem:
- Variação do diâmetro primitivo ao longo do tempo
- Consistência da profundidade da rosca entre lotes
- Valores Cpk para dimensões críticas de rosca
- curvas de progressão do desgaste da ferramenta
Sistemas de inspeção sem contato para fios delicados
Roscas em peças com diâmetro inferior a 0.5 mm são muito frágeis para apalpadores de contato. Sistemas de metrologia sem contato — que utilizam sensores a laser ou de luz branca — escaneiam as características das roscas sem risco de danos. Esses sistemas detectam rugosidade superficial, rebarbas e erros de forma durante os ciclos de corte.
Análise do perfil da rosca usando interferometria de luz branca
A interferometria de luz branca oferece resolução nanométrica para análise do perfil de roscas. Ela mapeia a geometria completa da superfície 3D do flanco da rosca, revelando imperfeições invisíveis aos comparadores ópticos. Para as aplicações mais exigentes — como parafusos ósseos médicos — os engenheiros combinam os dados de interferometria com a microscopia eletrônica de varredura para uma verificação completa.
Técnicas avançadas de rosqueamento em máquinas CNC suíças
As máquinas CNC suíças oferecem uma gama de métodos avançados de rosqueamento que expandem os limites do que é possível na microfabricação. Essas técnicas vão muito além do rosqueamento padrão de ponto único — elas permitem geometrias complexas, tempos de ciclo mais rápidos e perfis especializados para indústrias exigentes, como a de dispositivos médicos e a aeroespacial.
Rosqueamento de alta velocidade para parafusos ósseos
A tecnologia de rosca rotativa utiliza uma cabeça de corte em formato de anel que gira a velocidades de até 120,000 RPM ao redor da peça de trabalho. Essa abordagem é o padrão ouro na fabricação de parafusos ósseos. Ela produz acabamentos superficiais superiores que promovem a osseointegração — o processo no qual o tecido ósseo se liga diretamente ao implante.
Os principais benefícios da usinagem por rotação de fios incluem:
- Forças de corte reduzidas em peças de trabalho esbeltas
- Excelente evacuação de cavacos durante cortes de roscas profundas.
- Conclusão de thread em uma única passagem para uma produção mais rápida.
- Superfícies sem rebarbas são essenciais para dispositivos implantáveis.
Métodos de produção de roscas com múltiplas entradas
A produção de roscas com múltiplas entradas depende do controle sincronizado de múltiplos eixos para criar de duas a quatro entradas de rosca em uma única operação. Essa técnica reduz o tempo de montagem em dispositivos médicos e instrumentos de precisão. É necessária uma sincronização precisa do fuso e um posicionamento exato da ferramenta para manter a uniformidade da precisão do passo em todas as entradas.
Estratégias de fabricação de roscas de passo variável
A criação de roscas com passo variável para fixadores autotravantes exige um ajuste contínuo da taxa de avanço durante todo o corte. Seu programa CNC deve se adaptar em tempo real para manter as condições de corte ideais à medida que a geometria da rosca muda ao longo do comprimento da peça.
Esses métodos avançados de rosqueamento — aliados a abordagens híbridas, como a integração de microeletroerosão (micro-EDM) para canais de refrigeração em componentes de combustível aeroespacial — eliminam operações secundárias e reduzem os custos totais de produção. Dominar essas técnicas proporciona uma clara vantagem competitiva na fabricação de microcomponentes rosqueados de alta precisão.
Desafios e soluções comuns de fabricação
Ao trabalhar com microcomponentes roscados, você enfrentará um conjunto único de desafios de roscagem que podem comprometer até mesmo produções bem planejadas. Compreender esses problemas — e saber como resolvê-los — é fundamental para obter resultados consistentes e de alta qualidade.
A remoção de cavacos é a principal preocupação em furos com diâmetro inferior a 0.5 mm. Ciclos de furação intermitente combinados com refrigeração de alta pressão são soluções comprovadas na fabricação de furos que previnem a soldagem de cavacos e a quebra da ferramenta. Recomenda-se utilizar pressões de refrigeração acima de 1,000 PSI para remover os detritos desses pequenos componentes.
O endurecimento por trabalho a frio em aço inoxidável e titânio cria outro obstáculo sério. A prevenção eficaz de defeitos começa com a manutenção de velocidades de corte consistentes e a substituição de ferramentas afiadas em intervalos definidos — e não quando elas falham. Uma ferramenta cega gera calor excessivo, o que acelera o endurecimento e prejudica a qualidade da rosca.
Aqui estão as áreas mais críticas onde a otimização de processos faz uma diferença mensurável:
- Controle de distorção térmica — utilize fluido de corte com temperatura controlada, mantida dentro de ±0.5 °C durante todo o ciclo de usinagem, para proteger peças longas e finas.
- Controle de rebarbas nas saídas de rosca — utilize ferramentas especializadas de micro-rebarbação ou limpeza ultrassônica para componentes com menos de 1 mm.
- Redução da deflexão — adicione apoios fixos intermediários para peças com relação comprimento/diâmetro superior a 10:1 ou reduza as forças de corte por meio da otimização da geometria da ferramenta.
A resolução de problemas de produção bem-sucedida exige uma abordagem sistemática. Monitore cada variável — desgaste da ferramenta, temperatura do fluido de corte, velocidade do fuso — e isole as alterações uma de cada vez. Esse método disciplinado ajuda a identificar as causas principais em vez de perseguir sintomas em várias variáveis.
Dominar essas soluções de fabricação prepara você para lidar com as especificações exigentes encontradas em aplicações médicas, aeroespaciais e eletrônicas, abordadas na próxima seção.
Aplicações da indústria e estudos de caso
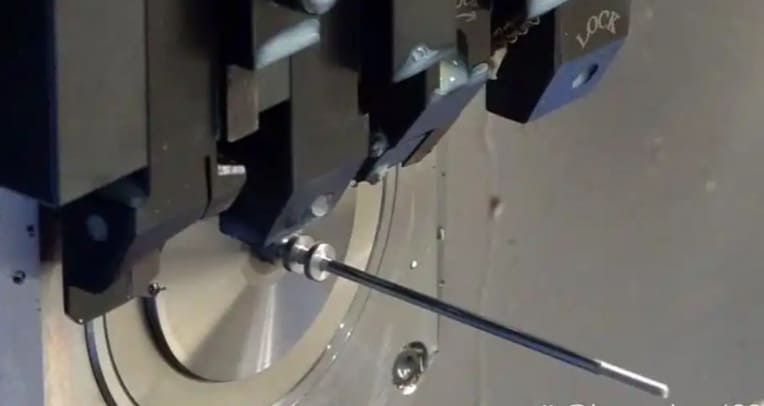
Os microcomponentes roscados usinados na Suíça atendem a uma ampla gama de setores críticos. Cada setor apresenta demandas únicas, atreladas a rigorosos padrões da indústria. Vamos explorar como quatro áreas-chave dependem da usinagem de roscas de precisão para expandir os limites da engenharia moderna.
Requisitos e normas para roscas em dispositivos médicos
As roscas de dispositivos médicos devem atender às rigorosas regulamentações da FDA e à certificação ISO 13485. Parafusos ósseos, implantes espinhais e conexões de cateteres exigem tratamentos de superfície biocompatíveis — frequentemente aplicados por meio de sistemas de plasma atmosférico durante a usinagem. Esses componentes requerem perfis de rosca impecáveis para garantir um desempenho seguro e confiável dentro do corpo humano.
Produção de fixadores aeroespaciais em microescala
Os fixadores aeroespaciais usados em bicos injetores de combustível e alojamentos de sensores exigem tolerâncias de ±0.0005 polegadas. Nesse nível, mesmo um pequeno desvio pode comprometer a confiabilidade do sistema da aeronave. Fabricantes certificados pela norma AS9100 — como a Shamrock Precision — produzem essas peças com precisão repetível em grandes volumes de produção.
Especificações de rosca para conectores eletrônicos
A busca pela miniaturização de dispositivos impulsionou a demanda por conectores eletrônicos com roscas de diâmetro inferior a 0.5 mm. Smartphones, dispositivos vestíveis e sensores médicos utilizam esses minúsculos pinos roscados. O controle preciso do passo da rosca e o acabamento sem rebarbas são essenciais para garantir o contato elétrico adequado e a integridade do sinal.
Aplicações de roscas de precisão na indústria óptica
Componentes ópticos, como roscas para lentes e mecanismos de ajuste fino, exigem rugosidade superficial inferior a 0.1 micrômetro. Essas roscas permitem o alinhamento preciso em microscópios, sistemas a laser e conjuntos de câmeras. Os principais requisitos incluem:
- Flancos da rosca ultra-lisos para evitar a dispersão da luz.
- Perfis de rosca concêntricos para ajuste rotacional preciso
- Usinagem livre de contaminação para proteger superfícies ópticas sensíveis.
Em todos os quatro setores, atender aos padrões da indústria é imprescindível. Suas escolhas de design de rosca — do material à tolerância — devem estar alinhadas com as exigências regulatórias e de desempenho específicas de cada aplicação.
Conclusão
Os avanços futuros na usinagem suíça estão remodelando a forma como produzimos microcomponentes roscados nas indústrias médica, aeroespacial e eletrônica. Sistemas baseados em inteligência artificial agora analisam dezenas de variáveis de produção simultaneamente, ajustando taxas de avanço, velocidades do fuso e trajetórias da ferramenta em tempo real. Esse nível de integração tecnológica resulta em tolerâncias mais rigorosas e menos peças rejeitadas em cada lote de produção.
Os esforços para aprimorar a qualidade estão caminhando rumo à inspeção 100% em processo, utilizando sistemas de medição sem contato e controles estatísticos avançados. Tecnologias emergentes, como sensores quânticos, prometem capacidades de medição em escala atômica, enquanto a manufatura híbrida — que combina métodos aditivos e subtrativos — abrirá novas possibilidades de design para geometrias de roscas complexas. Ao planejar seu próximo projeto de microcomponentes roscados, manter-se atualizado com essas ferramentas e técnicas lhe proporciona uma clara vantagem competitiva na manufatura de precisão.



