
Furos roscados são essenciais na fabricação, eles permitem uma montagem precisa e fixação firme. Este guia abrange diferentes tipos de furos roscados, métodos de usinagem, materiais, ferramentas e melhores práticas. Ao obter esse conhecimento, você pode otimizar sua usinagem de furos roscados para melhor qualidade e eficiência.
O que são furos roscados?
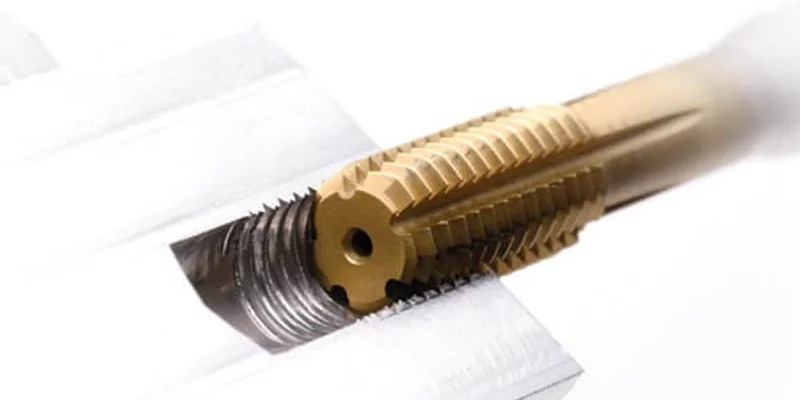
Um furo roscado circular é chamado de furo roscado. Dentro de um furo roscado, você encontrará ranhuras helicoidais precisamente projetadas cortadas nas paredes da cavidade cilíndrica. Essas ranhuras seguem perfis que têm diâmetros e passos definidos. Isso garante conexões firmes com fixadores como parafusos e porcas.
Tipos de furos roscados
Os campos de fabricação usam diferentes tipos de furos roscados e cada furo é projetado para seu propósito específico. Aqui está uma análise dos principais tipos:
Através de buracos
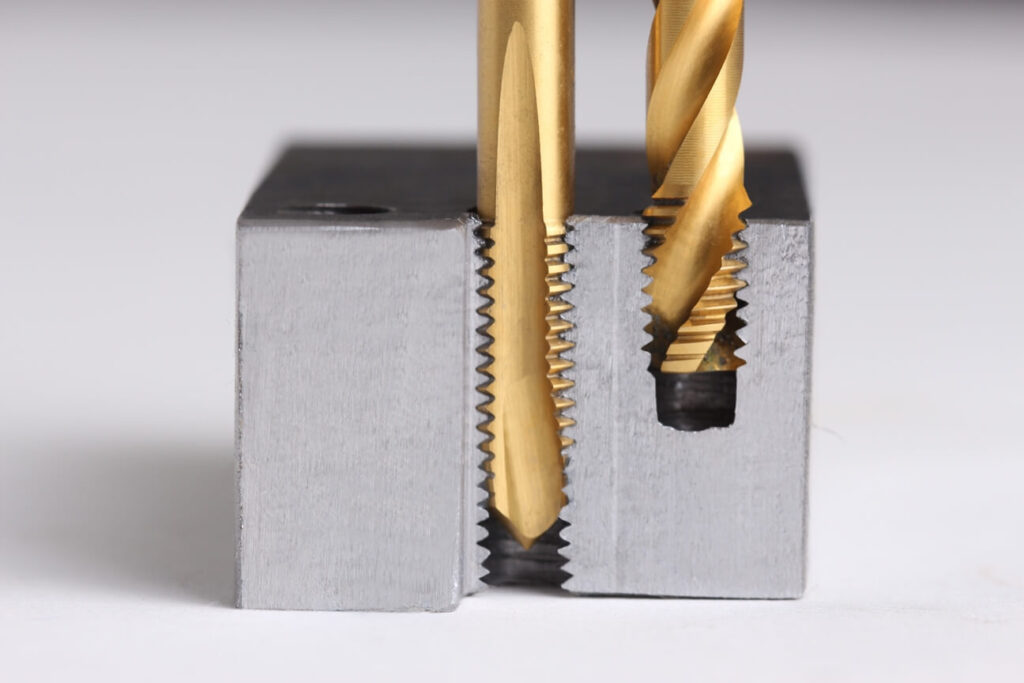
Da entrada à saída, os furos passantes formam uma passagem completa pelo material da peça de trabalho. Sua rosca é uniforme em todo o comprimento. Eles são usados quando os fixadores precisam passar do material. Os engenheiros especificam furos passantes em situações em que a evacuação de cavacos é uma necessidade.
Buracos cegos
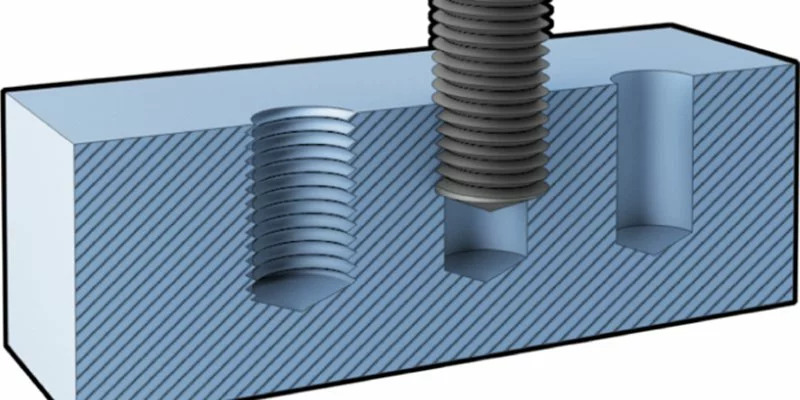
Diferentemente de furos passantes, furos cegos param em uma profundidade predeterminada na peça de trabalho. Essas profundidades precisamente controladas terminam em fundos cônicos ou planos. Os maquinistas precisam gerenciar a evacuação de cavacos e garantir o engate da rosca ao rosquear esses furos.
Furos roscados
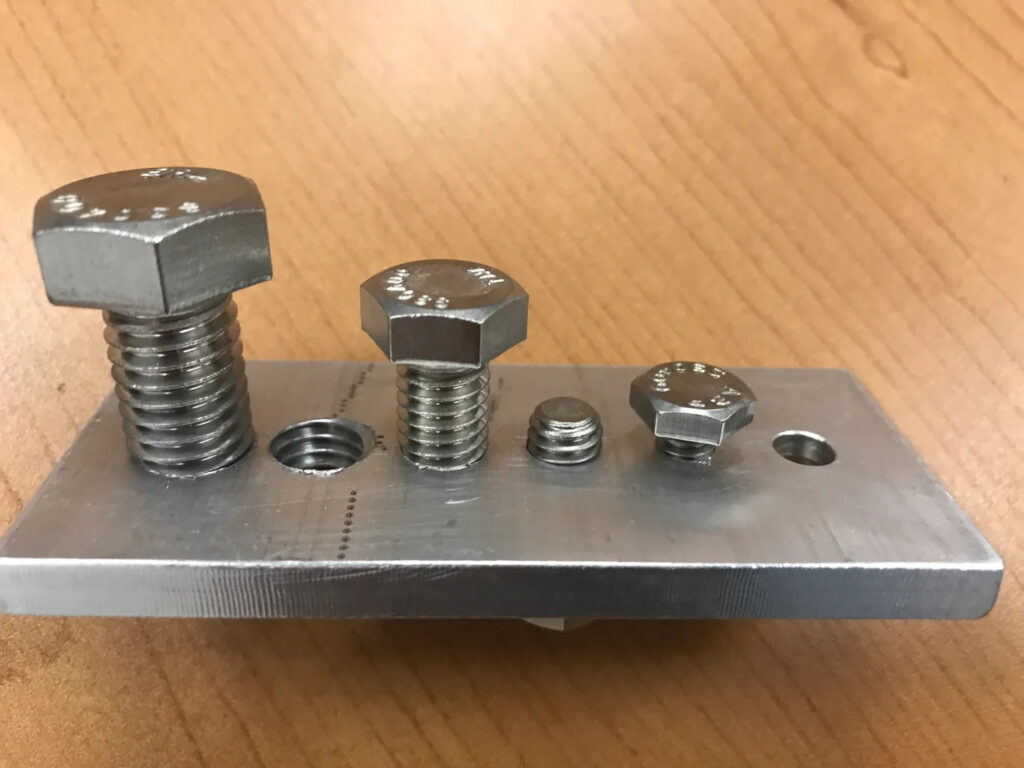
Neste tipo, as roscas são cortadas em furos pré-perfurados com a ajuda de ferramentas de torneira. Situações diferentes precisam de diferentes dimensões de torneira e passos de rosca. Esses furos são comuns em peças de veículos e outras montagens onde você tem que desmontar peças de tempos em tempos.
Inserções Roscadas
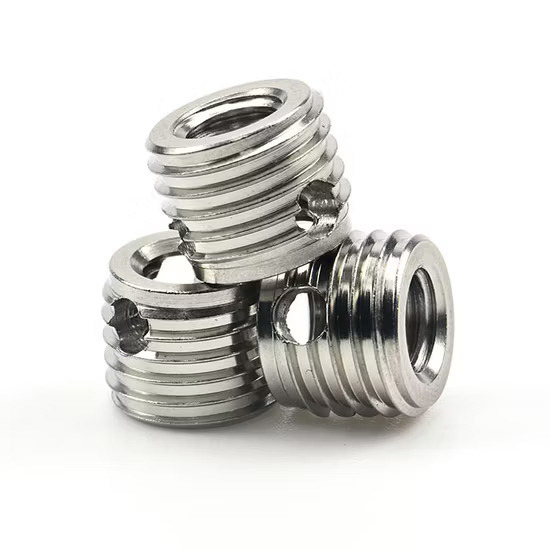
Mangas de metal com roscas dentro e superfície texturizada do lado de fora são chamadas de insertos roscados. Seu design resiste a forças de afrouxamento e melhora a durabilidade da rosca em materiais macios. Aeroespacial, automotivo e médico usam esses insertos por causa de sua usabilidade confiável durante ciclos de montagem repetidos e melhor capacidade de suportar carga.
Insertos Helicoil
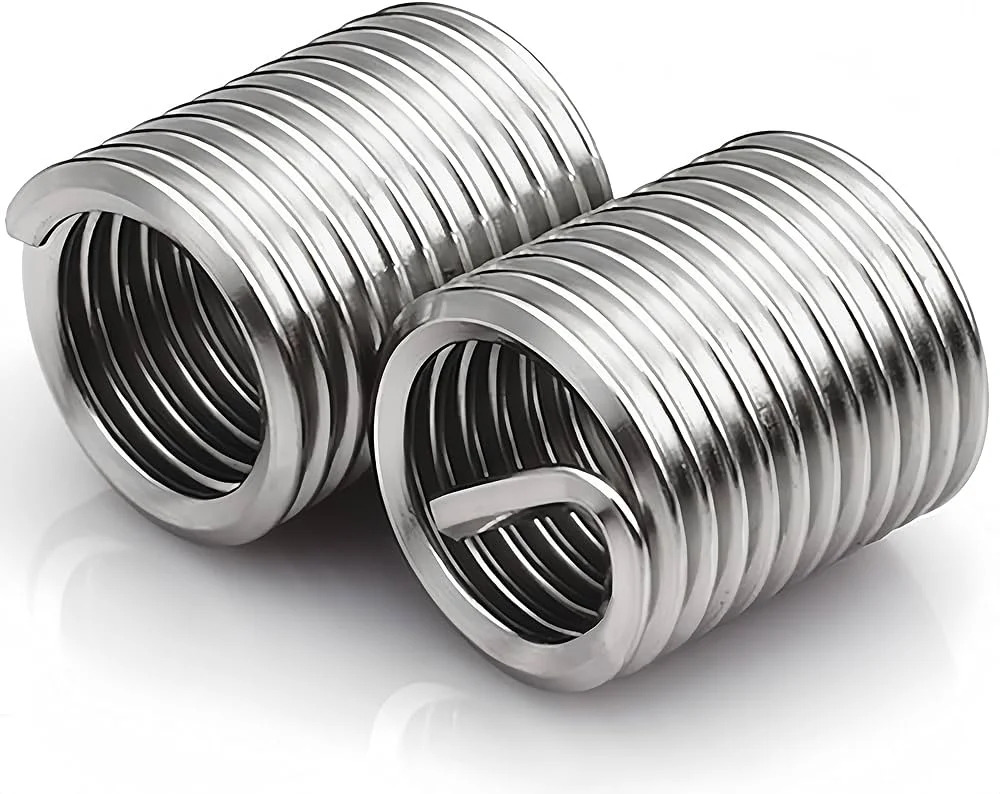
Feitos de fio de aço inoxidável, os insertos helicoil são reforços de rosca permanentes. Eles podem manter sua integridade em temperaturas extremas, ou seja, de -320 a +800°F e distribuir cargas igualmente por todo o perfil da rosca. Seu design tipo mola minimiza a concentração de estresse, particularmente em alumínio, plásticos e outros materiais macios.
Métodos de usinagem para furos roscados
Existem diferentes métodos para fazer furos roscados e cada furo tem seus próprios benefícios para diferentes usos.
1. Corte de Rosca
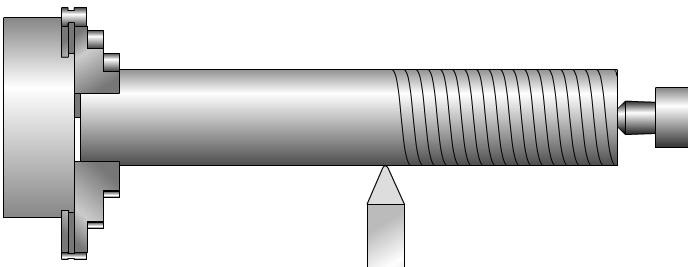
Uma broca de rosca forma o furo inicial ligeiramente menor que o diâmetro de rosca desejado. Ferramentas de corte especialmente criadas removem o material sistematicamente para formar as roscas. Este método fornece uma qualidade de rosca estável na maioria dos materiais de engenharia.
2. Formação de rosca
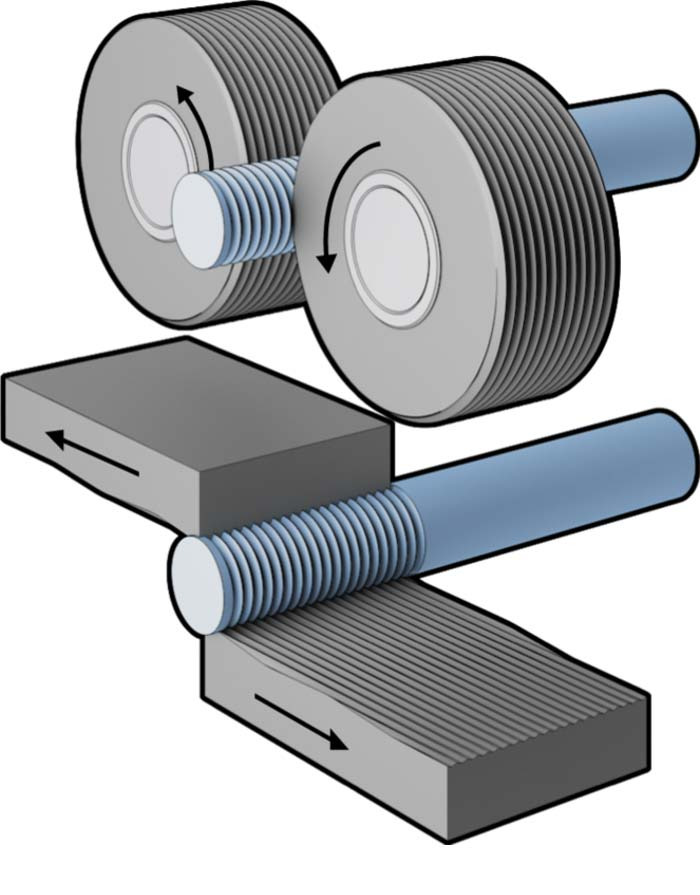
Rolos de alta pressão deslocam material neste método para gerar roscas sem removê-lo. Roscas formadas a frio têm maior resistência ao desgaste devido ao endurecimento por trabalho. Embora este método processe materiais dúcteis rapidamente, o sucesso depende das características do material.
3. Fresamento de Roscas
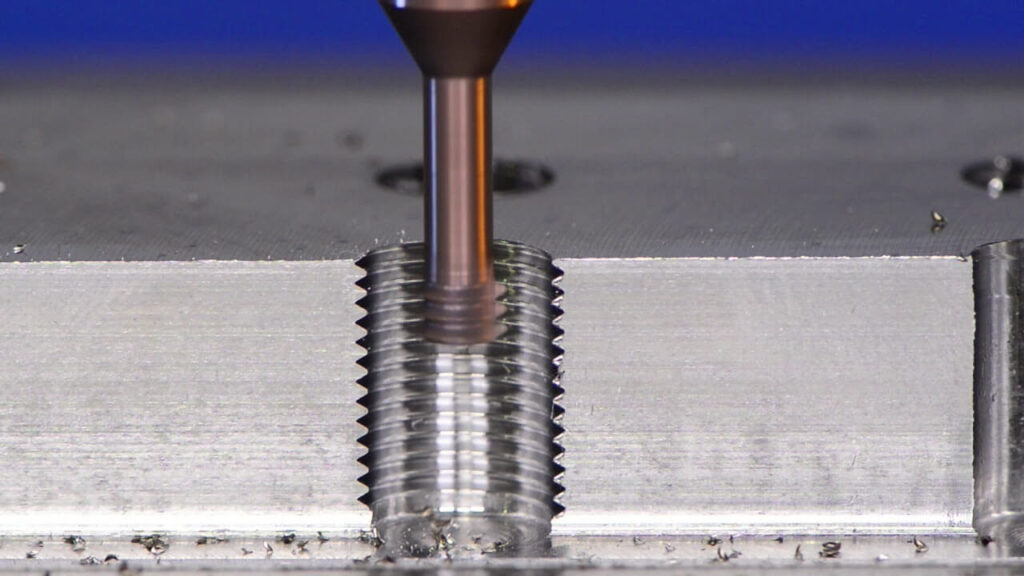
Neste tipo de fresagem, máquinas CNC com ferramentas rotativas personalizadas geram roscas internas com a ajuda de movimentos helicoidais. Uma única ferramenta pode produzir várias roscas e este método é econômico para cenários de diâmetro grande porque minimiza o desgaste da ferramenta e preserva a precisão.
4. Toque
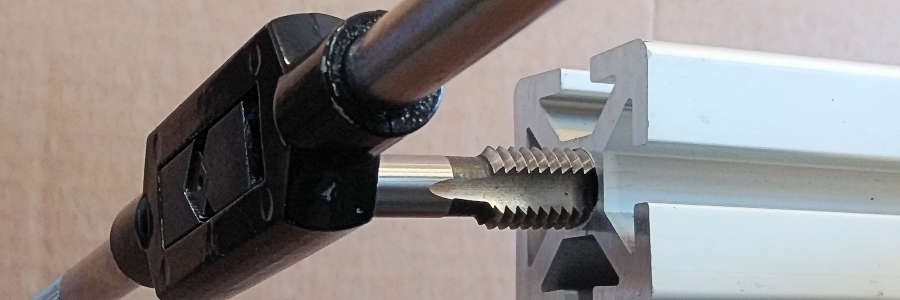
Machos especialmente criados são usados para furos pré-perfurados para fazer roscas em rosqueamento. O sucesso depende da lubrificação e da velocidade do fuso, que normalmente é de 40 a 60 RPM. Centros avançados de rosqueamento CNC oferecem resultados consistentes para execuções de produção de alto volume.
5. Desbaste de Roscas
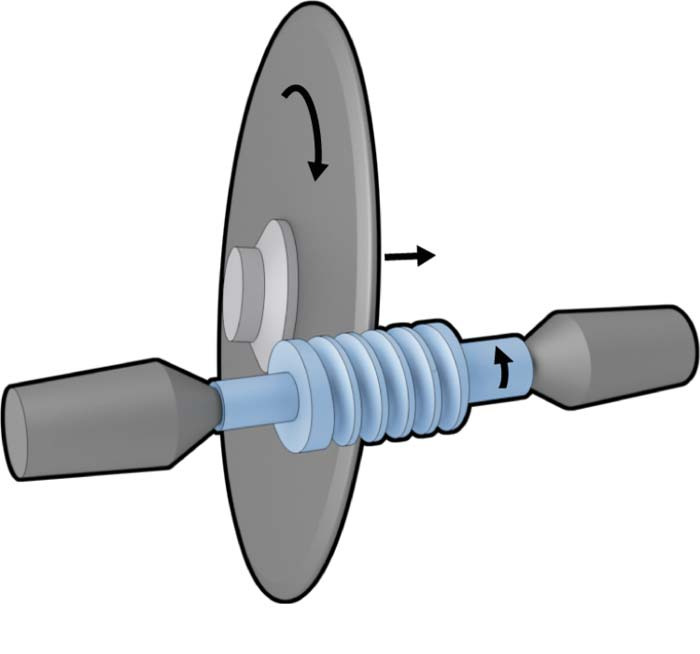
Rodas abrasivas retificam roscas internas e externas sob controle CNC neste tipo de usinagem. Este método é melhor para peças tratadas termicamente e materiais endurecidos. Engenheiros escolhem retificação de rosca quando o acabamento da superfície e o perfil da rosca são vitais.
Materiais e sua usinabilidade
O rosqueamento bem-sucedido depende da compreensão da resposta de diferentes materiais à usinagem. Alguns materiais são os seguintes:
Metais
As ligas de alumínio 2011 e 6061 são fáceis de usinar e produzem cavacos limpos durante a usinagem de roscas. O aço inoxidável 303 tem usinabilidade moderada, mas os aços com alto teor de carbono exigem parâmetros de corte controlados. A adição de enxofre e chumbo às fórmulas do aço contribui para a usinabilidade e a evacuação de cavacos.
Plásticos
Plásticos de acetal, PEEK e policarbonato são usados principalmente para peças roscadas devido às suas excelentes propriedades de usinagem. Eles precisam de controle de temperatura para salvá-los de distorção. Nylon e UHMW são bons para situações que precisam de boa durabilidade e resistência química, mas seus pontos de fusão mais baixos significam que você tem que usar estratégias de resfriamento e velocidades de corte específicas.
Composites
Esses materiais acrescentam problemas notáveis na rosqueamento porque têm reforços de fibras abrasivas, como carbono, vidro ou grafite, que podem afetar os parâmetros de corte. Ao contrário dos metais, os compósitos quebram por fratura frágil em vez de deformação plástica.
Ferramentas e equipamentos
A formação precisa de furos roscados precisa de algumas ferramentas especiais. A seguir estão as peças necessárias para rosqueamento.
Matrizes e machos
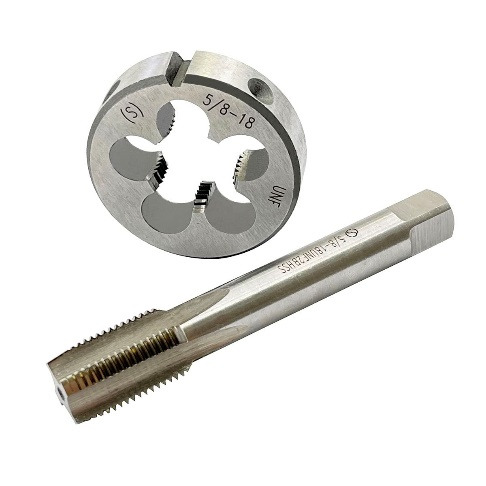
Aço carbono endurecido e aço rápido (HSS) são a base para matrizes e machos de qualidade porque são as ferramentas de corte necessárias. Existem três tipos de machos conhecidos como cônicos, de fundo e intermediários para rosca interna.
Rosqueamento externo usa matrizes que cortam roscas em peças cilíndricas e hastes. Essas ferramentas de precisão funcionam em todos os tipos de materiais, de alumínio a aço temperado, e vêm em conjuntos com especificações de rosca e tamanhos de broca correspondentes.
Moinhos de Rosca
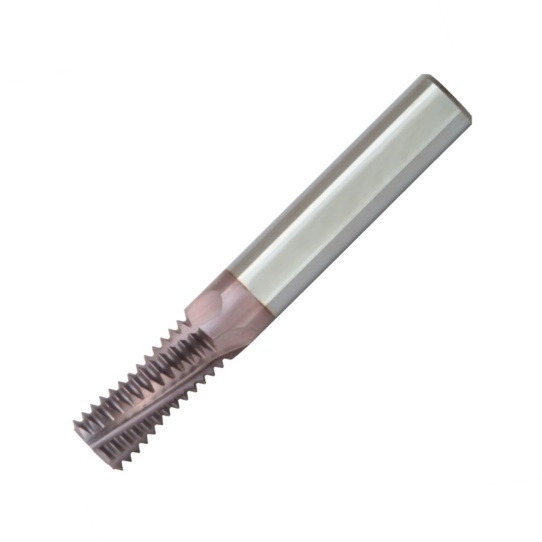
Rosqueamento avançado requer fresas de rosca especiais. Disponíveis em configurações de múltiplos dentes e perfil único, essas ferramentas geralmente têm canais de refrigeração internos. A série T740TX é um projeto moderno de fresa de rosca CNC que combina revestimento de carboneto com geometrias de corte modernas para maximizar a evacuação de cavacos.
Brocas
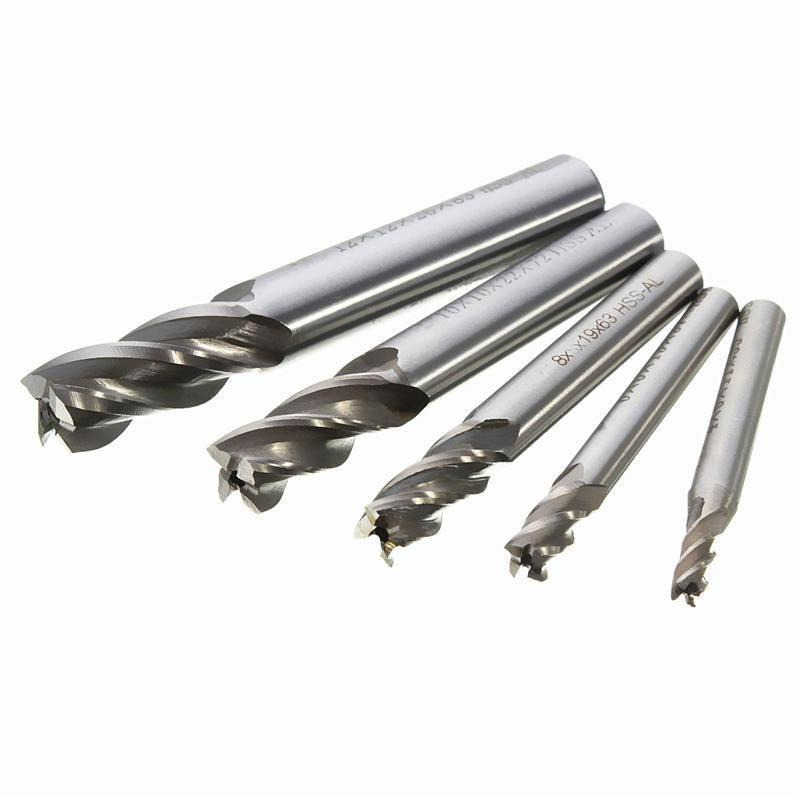
A preparação adequada do furo começa com a broca certa. Os gráficos de rosca ajudam os maquinistas a selecionar o diâmetro correto da broca, seja usando medidas métricas ou fracionárias. As brocas com ponta de carboneto são melhores para situações difíceis, enquanto as brocas HSS são boas para propósitos padrão. Muitos fabricantes agora estão adicionando revestimentos personalizados às brocas para melhor usabilidade em diferentes materiais.
Máquinas CNC
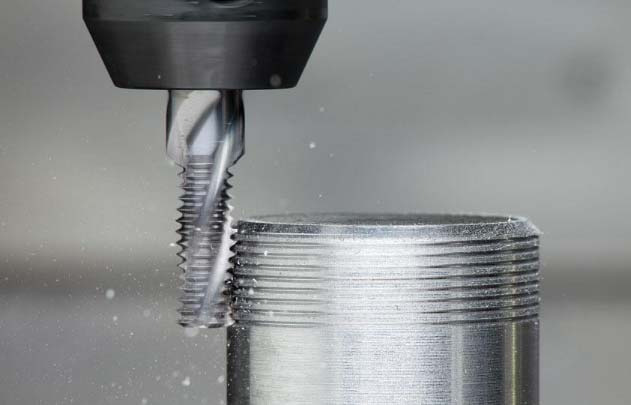
O rosqueamento é altamente dependente da tecnologia CNC com ciclos de código G dedicados, como em G32, G33 e G76. As fresas CNC padrão são boas para rosqueamento básico, mas geometrias complexas exigem máquinas de 5 eixos para melhores resultados. Os mandris de rosqueamento flexíveis integrados compensarão automaticamente as variações de avanço e fornecerão roscas precisas continuamente.
Refrigerantes e Lubrificantes
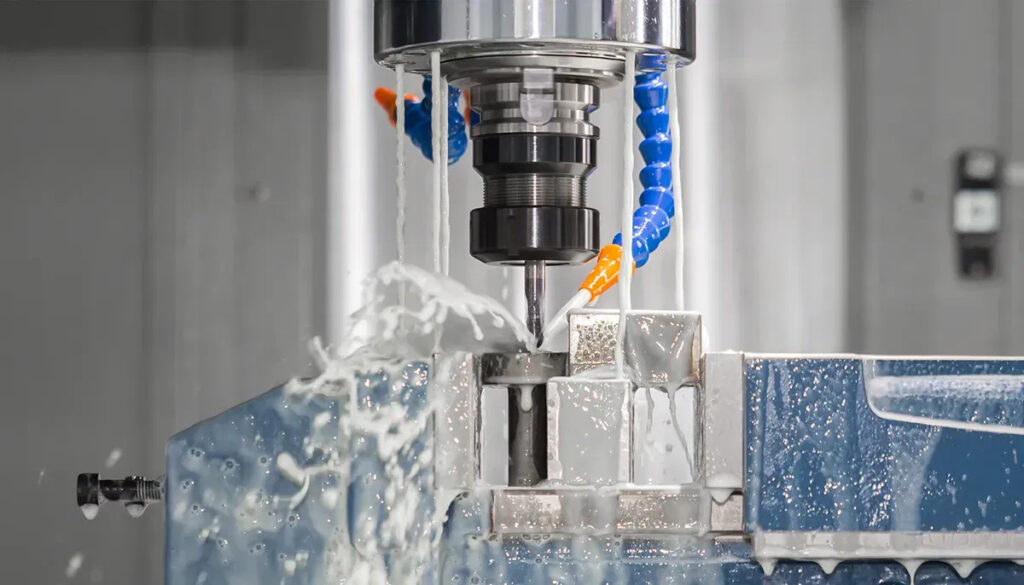
A usinagem de roscas tem tudo a ver com a seleção de fluidos. Trabalhos pesados precisam de óleos puros e trabalhos de alta velocidade precisam de óleos solúveis em água para resfriamento. Alumínio precisa de fluidos vegetais e usinagem de aço inoxidável precisa de fluidos sintéticos. A concentração correta de fluidos na usinagem estenderá a vida útil da ferramenta e protegerá a peça de trabalho contra corrosão.
Variáveis que afetam a usinagem de furos roscados
A usinagem de furos roscados envolve a compreensão desses aspectos, o que ajudará você a maximizar o processo e obter melhores resultados.
Dureza Material
A dureza do material decide os parâmetros da ferramenta e da operação. Materiais mais duros precisam de velocidades de corte mais lentas e ferramentas de carboneto para obter roscas precisas. A lubrificação é a principal coisa para evitar a distorção do material e manter a ferramenta em condições. Os engenheiros precisam combinar os parâmetros de corte com as características do material.
Fragilidade e Ductilidade
A capacidade de deformação do material determina o método de rosqueamento. A conformação de roscas funciona bem com materiais dúcteis , como latão e alumínio, pois esses metais fluem sem deixar cavacos. Materiais frágeis exigem processos de corte que removam os resíduos. Isso ajudará você a escolher o método e as ferramentas adequadas.
Propriedades térmicas
Cada material tem sua própria capacidade de conduzir calor. Aqueles com maiores taxas de condução podem ser usinados mais rapidamente, pois dissipam o calor para longe da área de corte. Por outro lado, materiais como titânio, que têm baixa condutividade térmica, precisam de métodos avançados de resfriamento e também de velocidades mais lentas. O controle adequado da temperatura garante estabilidade dimensional e estende a vida útil da ferramenta.
Melhores práticas em usinagem de furos roscados
O sucesso na usinagem de furos roscados vem de seguir diretrizes técnicas e procedimentos estabelecidos. Essas práticas necessárias darão a você resultados duradouros e de alta qualidade.
Preparação do furo
Uma marca de punção é projetada no centro para guiar a broca para a preparação de um furo. As brocas são usadas de acordo com o tipo de material e uma pressão constante para baixo é aplicada durante toda a operação. O tamanho final do parafuso deve ser maior do que o diâmetro do furo inicial para avançar o processo de rosqueamento. Os furos piloto podem reduzir o estresse da ferramenta para materiais duros e um revestimento de fluido de corte melhorará o acabamento geral.
Taxas de alimentação e velocidade
As fases de usinagem precisam de diferentes combinações de avanço e velocidade para funcionar corretamente. O desbaste funciona melhor em 0.005 a 0.02 polegadas por revolução e o acabamento em 0.002 a 0.004 polegadas por revolução.
O tipo de material decide a velocidade de corte, pois ligas de níquel, que são mais duras, precisam de apenas 30 a 60 RPM, mas o alumínio requer 300 a 400 RPM. Furos profundos precisam de velocidades mais lentas para proteger a ferramenta.
Controle de qualidade
Você deve usar calibradores de rosca e micrômetros para verificar parâmetros importantes das roscas, como perpendicularidade e dimensões. Utilize-os na medição do processo para ajustes rápidos e no Controle Estatístico de Processo para monitorar a consistência das roscas.
Remoção de cavacos
Lascas de metal devem ser removidas corretamente para obter boa qualidade de rosca e estender a vida útil da ferramenta. Uma mistura de refrigerante de alta pressão e inversões de macho quebra e remove os detritos. Para furos profundos, machos de ponta espiral geram um caminho ascendente natural para remoção de cavacos. Use a mistura certa de taxas de avanço e fluidos de corte para manter a zona de corte limpa.
Conclusão
Controle de ferramentas, materiais e processos são as principais coisas a serem consideradas para uma melhor usinagem de furos roscados. Você pode obter roscas duráveis se verificações de qualidade forem implementadas, propriedades do material forem conhecidas e velocidades e avanços corretos forem fornecidos.
Caso você precise de algum tipo de serviço de usinagem de roscas, então RICHCONN é a melhor opção. Você pode contate-nos a qualquer hora.
Perguntas Frequentes
1. Podemos usar máquinas CNC para rosqueamento?
Sim, nós podemos. Fresamento de rosca, retificação, rosqueamento e torneamento são algumas formas bem conhecidas.
2. Quais são alguns sinais de má qualidade da linha e como eles podem ser resolvidos?
Superfícies ásperas, perfis irregulares e dimensões incorretas são sinais comuns. Na maioria das vezes, você pode resolver isso facilmente se usar parâmetros de corte corretos e escolher a ferramenta certa.
3. Como faço para reparar fios danificados?
Insertos helicoidais podem ser uma boa opção aqui. No 1º passo, remova as roscas antigas (você pode usar uma furadeira). Depois disso, use uma torneira para fazer um furo e então empurre o novo inserto helicoidal para dentro dele.
4. Quais são algumas diferenças entre uma rosca UNF e UNC?
UNF tem mais roscas em 1 polegada e suas roscas são sempre menores. Por outro lado, as roscas UNC são menores em uma polegada. Elas também são maiores em tamanho.
5. Como selecionar a torneira certa para um material específico?
A torneira certa pode ser selecionada de acordo com o material, como torneiras de canal reto para metais não ferrosos, HSS para ferro fundido e aço, enquanto torneiras de HSS de cobalto com revestimento de TiCN para aço inoxidável.



