
Para a fabricação, a usinagem de rebaixo é muito importante. Ela permite a produção de características geométricas complicadas necessárias para a funcionalidade e montagem de peças. Este método oferece vantagens extraordinárias na produção de características e geometrias de intertravamento específicas. Vamos dar uma olhada nos tipos, ferramentas, métodos e usos práticos da usinagem de rebaixo.
O que é usinagem de corte inferior?
A usinagem de rebaixo é um processo que produz rebaixos sob a superfície de uma peça em áreas inacessíveis por ferramentas convencionais. Utiliza ferramentas de corte para criar sulcos e cavidades no material. Esse método permite a fabricação de componentes com geometrias complexas para atender a necessidades funcionais específicas.
Tipos de rebaixos
Os rebaixos são classificados em duas categorias principais com base em sua localização na peça de trabalho: interno e externo.
Rebaixos internos
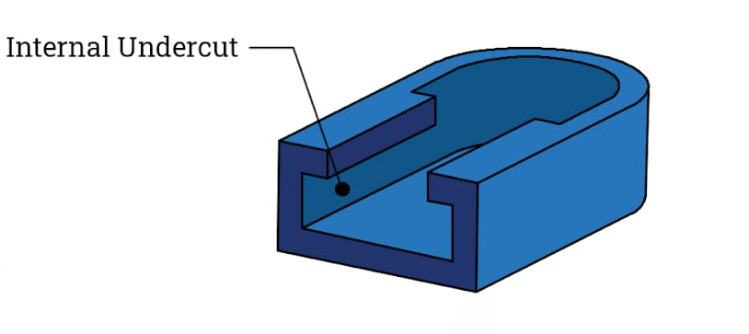
Características ocultas produzidas dentro das peças, como cavidades dentro do cubo da engrenagem, são conhecidas como rebaixos internos. É difícil usinar esses rebaixos devido à baixa visibilidade e ao acesso limitado à ferramenta em todo o processo de corte.
Rebaixos externos

Por outro lado, rebaixos externos são características visíveis na superfície externa das peças. Isso os torna fáceis de usinar graças aos seus procedimentos de configuração simples. Os principais exemplos são peças mecânicas e componentes de moldes onde as características externas precisam se estender além da superfície principal.
Perfis geométricos
Os rebaixos vêm em diferentes perfis geométricos e todos eles são projetados de acordo com necessidades e usos funcionais específicos. Alguns dos perfis geométricos são dados como:
Rebaixos em T
Rebaixos em forma de T em peças de trabalho mostram rebaixos de ranhuras em T. Este é um processo de duas etapas: primeiro, corte uma peça reta com uma fresa de extremidade padrão. Em seguida, a parte horizontal é feita usando um cortador de ranhuras em T específico. Eles geralmente variam de 3 a 35 mm de largura. Eles são melhores para fazer conexões deslizantes e montar os acessórios.
Cortes inferiores em cauda de andorinha
Juntas mecânicas fortes se beneficiam de rebaixos em cauda de andorinha que apresentam um fundo plano e lados angulados. Esses perfis são feitos usando ferramentas de corte que têm bordas cônicas (45° a 60°). Engenharia e marcenaria usam rebaixos em cauda de andorinha para conexões seguras de componentes.
Rebaixos unilaterais
Recortes assimétricos em uma única superfície da peça definem rebaixos unilaterais. Esses cortes especiais acomodam conjuntos específicos, como anéis de retenção ou vedações. Máquinas CNC multieixos equipadas com fresas tipo pirulito executam essa operação e exigem atenção cuidadosa à folga para o melhor desempenho da ferramenta.
Cortes inferiores cônicos
Estreitando gradualmente de um lado para o outro, os rebaixos cônicos fazem ajustes de atrito e estritos entre componentes mecânicos. Fresas de topo cônicas produzem inclinações que são necessárias para montagens que exigem conexões seguras.
Rebaixos Roscados
Roscas internas para mecanismos de parafusamento em peças, como parafusos, são uma marca registrada de rebaixos roscados. Para produzi-los, são usadas fresas e machos de rosca especiais. Ferramentas de corte se movem em um caminho helicoidal para fazer roscas externas ou internas.
Cortes inferiores esféricos
Cavidades curvas e tridimensionais que lembram esferas são chamadas de rebaixos esféricos. Peças que precisam de movimento rotativo, como rolamentos e juntas esféricas, geralmente incorporam esses recursos. Máquinas CNC usam fresas de ponta esférica com pontas arredondadas para executar esses perfis curvos complicados para dar um acabamento de superfície suave.
Rebaixos de rasgo de chaveta
Os cortes de chaveta são ranhuras que interrompem a rotação independente entre duas peças mecânicas. Elas aparecem principalmente em componentes rotacionais e de eixos que transmitem torque. Para fazer essas ranhuras, os maquinistas usam fresas de chaveta ou brochas especiais. As brochas produzem ranhuras perfeitas em uma única passagem, enquanto as fresas de chaveta funcionam de forma semelhante às fresas de ranhura em T em fresadoras.
Relevo rebaixado
Pequenos sulcos ou rebaixos usinados ao redor de eixos e mancais são chamados de rebaixos de alívio. Essas características têm dupla função: proporcionar a folga necessária e diminuir a concentração de tensões entre as peças. Os operadores de máquinas utilizam fresas de ranhura padrão ou fresas de topo com rebaixo para remover material em múltiplas passagens, a fim de obter a profundidade e o formato desejados.
Ranhuras de anel de vedação rebaixadas
Em sistemas pneumáticos e hidráulicos, os sulcos de O-ring criam canais que abrigam O-rings, criando vedações à prova de vazamentos. Essas ranhuras precisam de dimensões corretas para combinar com tamanhos específicos de O-ring. Os maquinistas recorrem principalmente a cortadores especiais de O-ring para garantir o posicionamento correto e acabamento de superfície suave e também para evitar vazamentos sob pressão.
Equipamentos e ferramentas para usinagem de rebaixo
Ferramentas especiais são necessárias para produzir rebaixos corretos em peças usinadas. E cada ferramenta tem uma função específica para obter diferentes atributos geométricos.
Fresas de topo de corte inferior
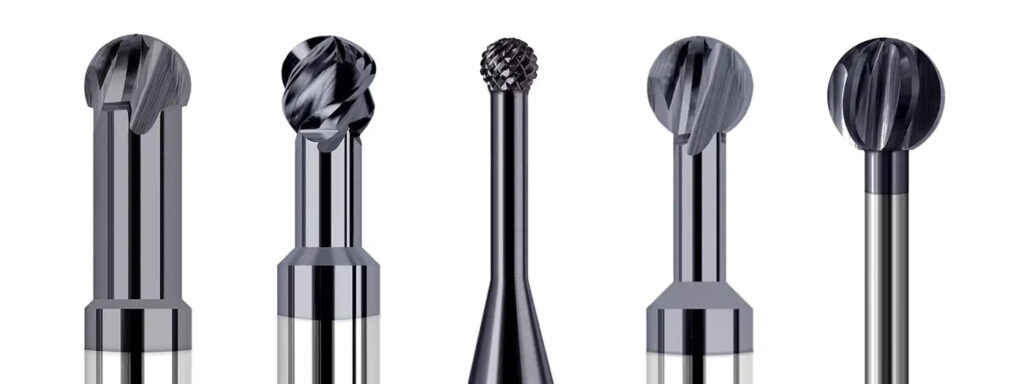
São ferramentas extraordinárias que têm arestas de corte em ambos os lados e pontas. Seu formato ajuda a fazer ranhuras profundas e formas complicadas em uma única passagem. Estão disponíveis em formatos cônicos e esféricos. São excelentes para produzir geometrias complexas em áreas inacessíveis por ferramentas padrão. Elas têm um desempenho extraordinariamente bom em operações como rebarbação, contorno e ranhura.
Cortadores de pirulito
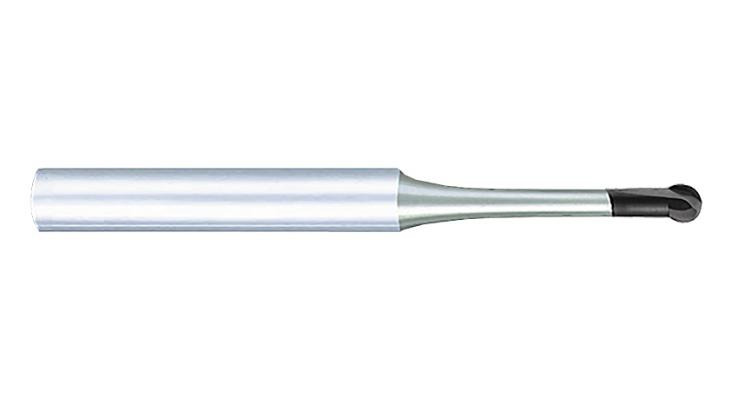
Os cortadores de pirulito têm um eixo estreito exclusivo e ponta redonda. Essas ferramentas podem fazer acabamentos perfeitos e cortes inferiores esféricos. Fornecendo diferentes ângulos de enrolamento de 220° a 300°, os cortadores de pirulito oferecem opções para diferentes necessidades: pescoços mais finos permitem maior folga, enquanto pescoços mais grossos oferecem mais estabilidade.
Cortadores de ranhura em T
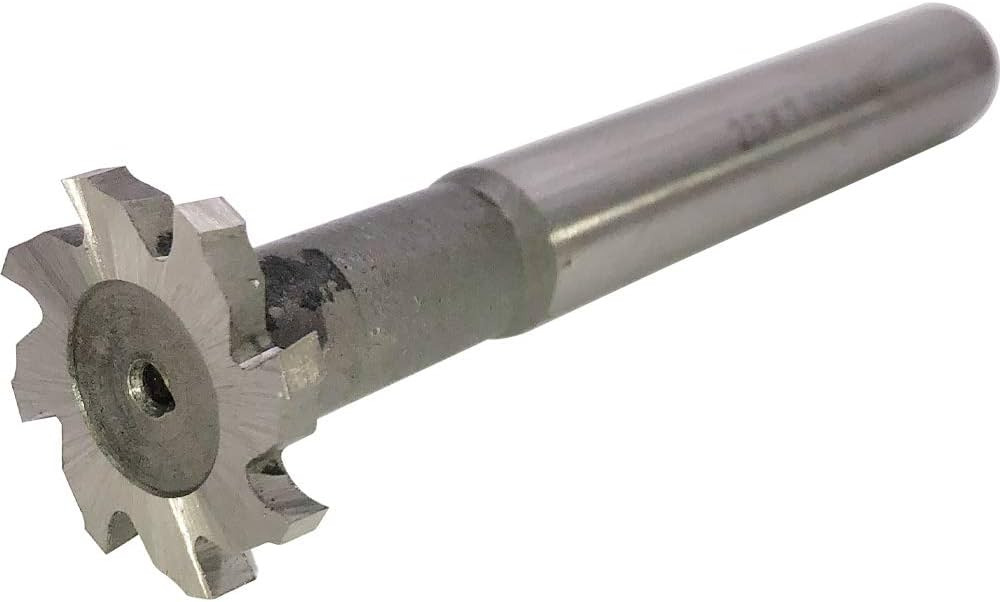
Ao combinar eixos verticais com lâminas horizontais, os cortadores de ranhuras em T produzem rebaixos em forma de T. Essas ferramentas cortam as laterais e a parte inferior das ranhuras em uma única passagem e garantem controle dimensional preciso e acabamento de superfície suave. Os principais usos são acessórios de montagem e mesas de máquinas-ferramentas.
Cortadores de chaveta
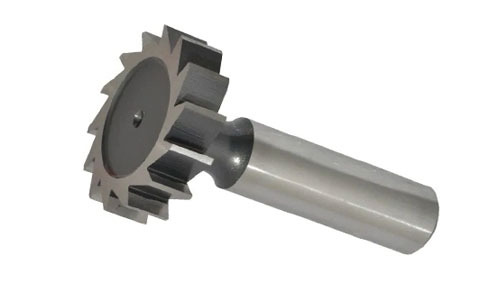
Arestas de corte retas caracterizam fresas de rasgo de chaveta que usinam todos os lados dos rebaixos de rasgo de chaveta em uma única operação. Essas ferramentas especiais fornecem dimensões precisas para encaixe adequado da chave. Elas também podem fazer ranhuras para conexões mecânicas entre peças.
Cortadores de cauda de andorinha
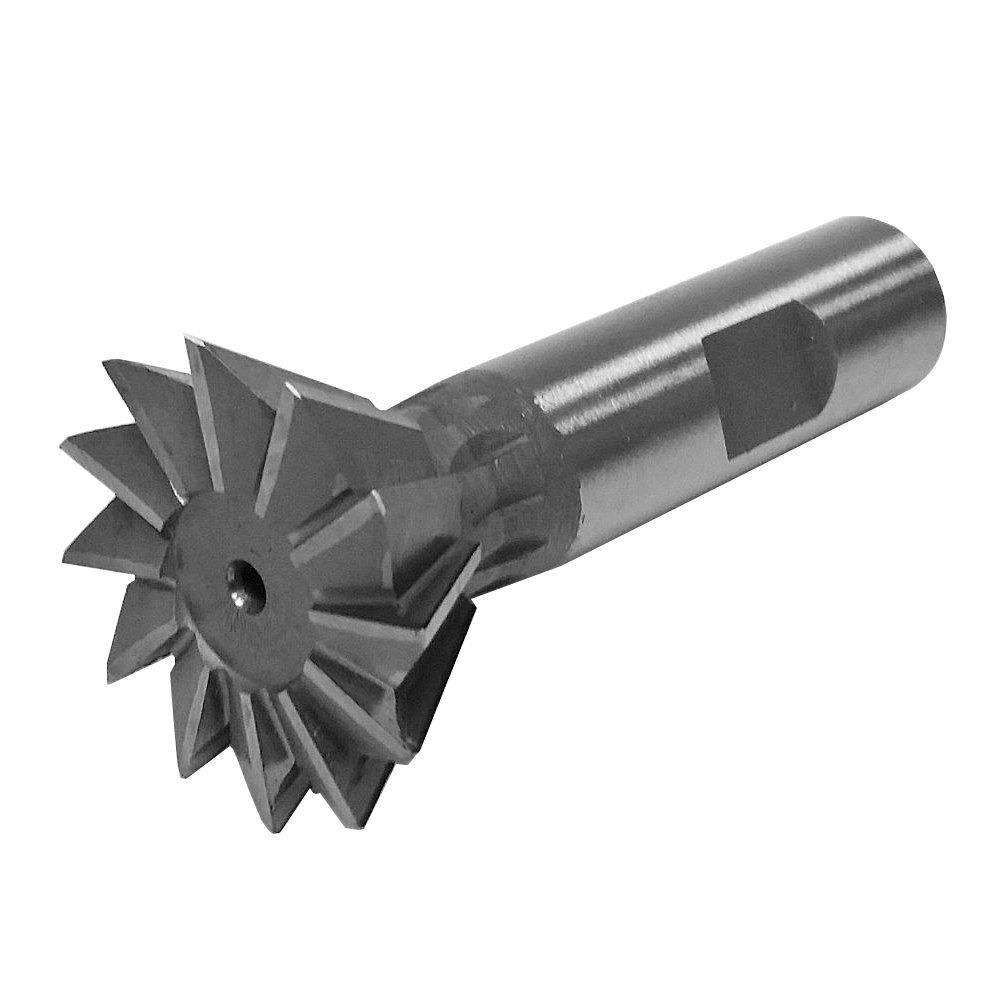
Lâminas anguladas nos cortadores de cauda de andorinha produzem rebaixos trapezoidais. Geralmente, eles têm ângulos padrão de 45° e 60°, mas ângulos específicos de até 120° também estão disponíveis para usos especiais. Essas ferramentas têm um papel muito importante na criação de juntas mecânicas fortes em diferentes materiais.
Processo de trabalho de usinagem de rebaixo
A usinagem de rebaixo é baseada em uma estratégia metódica que envolve diferentes estágios necessários. Agora, passaremos por esses passos em detalhes.
Análise estrutural
O processo começa com engenheiros analisando o design das peças usando software CAD. Essa observação encontra os requisitos e locais do rebaixo para descobrir se um rebaixo interno ou externo é necessário. Ao avaliar a geometria dos componentes, os engenheiros garantem que todos os rebaixos sejam fabricáveis e acessíveis.
Seleção de ferramentas
Escolher as ferramentas de corte certas é fundamental e depende tanto das propriedades do material quanto do tipo de rebaixo. Tarefas específicas exigem ferramentas como cortadores de cauda de andorinha, cortadores de pirulito ou cortadores de ranhura em T com base na profundidade e no perfil necessários. É muito importante que a ferramenta escolhida possa acessar a área de rebaixo sem interferir em outras características da peça.
Planejamento do caminho da ferramenta
O próximo passo é a programação de caminhos de corte corretos em uma máquina CNC. Este estágio foca em garantir a remoção completa do material de regiões ocultas ou complicadas. Engenheiros usam software CAM para otimizar velocidades de corte e taxas de avanço para usinagem suave e manutenção da qualidade da peça.
Controle de Precisão
A tecnologia CNC desempenha um papel importante na manutenção de tolerâncias em todo o processo de usinagem. Seguindo instruções programadas, a máquina corta o material ao longo do caminho definido com alta precisão. Alcançar resultados corretos depende da fixação adequada da peça de trabalho e da orientação correta da ferramenta.
Controle de qualidade
O estágio final envolve uma inspeção completa das peças usinadas. Os técnicos verificam se todos os rebaixos estão de acordo com as necessidades do projeto usando tecnologia de escaneamento 3D ou instrumentos de medição. Esta etapa garante que as superfícies rebaixadas estejam de acordo com as tolerâncias necessárias e garante que os componentes funcionarão conforme o esperado.
Técnicas para usinagem de rebaixo
A usinagem usa diferentes estratégias para produzir rebaixos corretos. Essas técnicas fornecem vantagens distintas com base nos usos e especificações das peças.
fresagem
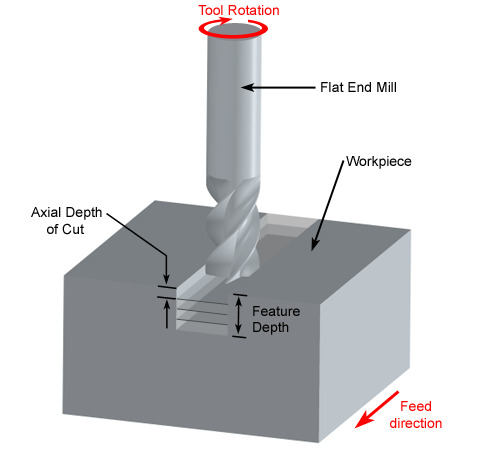
A fresagem é um dos principais métodos para produzir rebaixos através da remoção de material com fresas rotativas. Rebaixos simples são obtidos utilizando movimento em 3 eixos, enquanto geometrias complexas exigem capacidade de 5 eixos. Este processo é particularmente eficaz para a produção de cavidades internas, formas intrincadas necessárias em componentes médicos e aeroespaciais, e ranhuras com relevos.
Passando
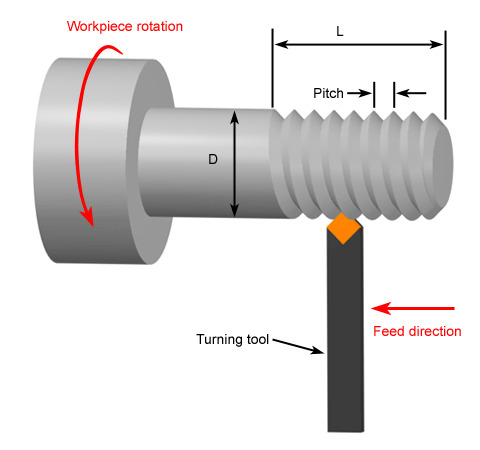
Para peças cilíndricas, o torneamento é um método eficaz para criar rebaixos, como ranhuras de alívio e de pescoço. Ele combina o movimento da ferramenta com a rotação da peça. O torneamento tradicional opera em dois eixos (X e Z), mas o torneamento tipo suíço proporciona maior precisão por meio de movimentos sincronizados dos eixos. Para obter os ângulos de rebaixo desejados, o torneamento geralmente utiliza ferramentas de ranhuramento especiais ou porta-ferramentas inclinados.
Usinagem por Descarga Elétrica (EDM)
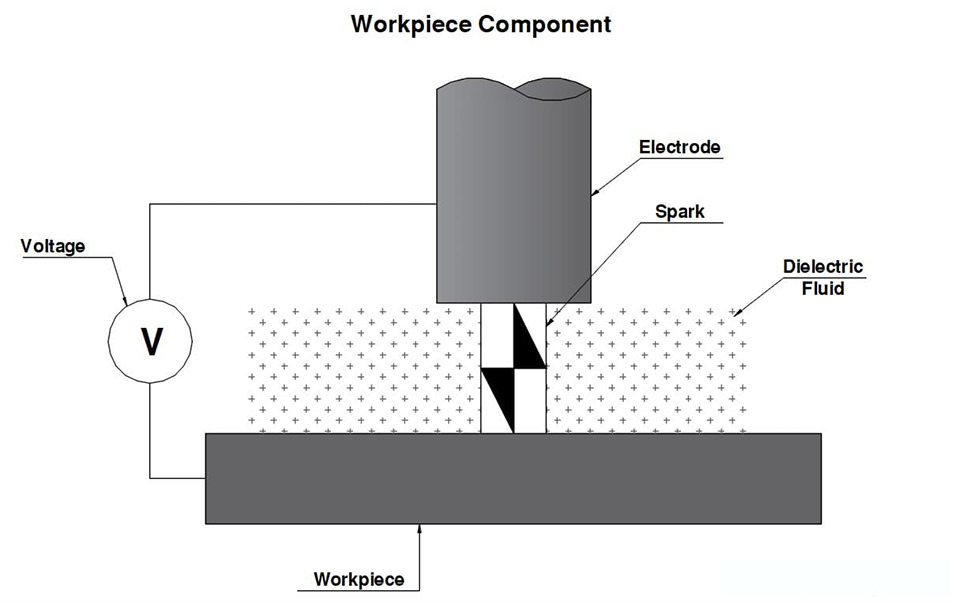
A eletroerosão (EDM) produz rebaixos utilizando faíscas elétricas controladas entre a peça de trabalho e o eletrodo. Essa estratégia permite criar cantos vivos e detalhes internos que são difíceis de obter com métodos convencionais. Um fluido dielétrico resfria a peça e remove os resíduos, permitindo cortes precisos sem contato direto da ferramenta.
Programação CAM
O software de Manufatura Assistida por Computador tem um papel importante nas operações de usinagem de rebaixo. Ele suporta a produção de caminhos de ferramentas detalhados que colocam as ferramentas de corte nas posições corretas para criar rebaixos. Eles otimizam as velocidades de corte e as taxas de avanço porque evitam a interferência da ferramenta com os recursos existentes da peça.
Usinagem de 4 eixos-5 eixos
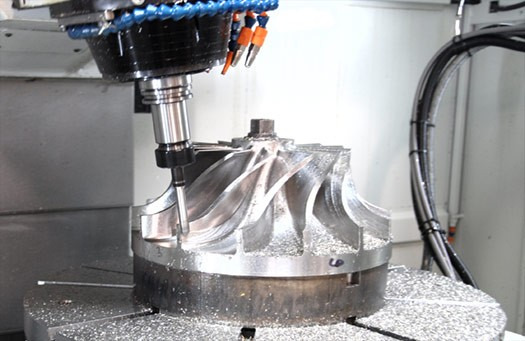
A usinagem multieixos proporciona maior adaptabilidade para a criação de rebaixos complexos. Ao permitir que as ferramentas alcancem a peça de trabalho a partir de múltiplos ângulos, os eixos de rotação adicionais possibilitam a usinagem de rebaixos complexos em uma única configuração. Essa capacidade é particularmente importante para dispositivos médicos e peças aeroespaciais que exigem rebaixos precisos e multidirecionais.
Usos da usinagem de rebaixo
A capacidade da usinagem de rebaixo de produzir geometrias complicadas a torna muito importante em diferentes indústrias. Os principais usos da usinagem de rebaixo são dados abaixo:
Fabricação de moldes e matrizes
Na fabricação de moldes, os rebaixos são essenciais para a produção de peças com designs complexos. Eles permitem a fabricação de moldes e matrizes que produzem componentes com características como cavidades internas e encaixes por pressão.
Peças aeroespaciais
A indústria aeroespacial é baseada na usinagem de rebaixo para produzir peças leves, mas robustas. Essa técnica é importante para a fabricação de componentes de motores, peças de trem de pouso e estruturas de fuselagem. Ela garante tanto a integridade estrutural quanto o desempenho máximo.
Partes automotivas
Rebaixos são necessários na fabricação automotiva. Eles aumentam o engate mecânico de eixos e engrenagens. Ranhuras de O-ring também garantem vedações à prova de vazamentos em sistemas de fluidos.
Dispositivos Médicos
A precisão é muito necessária na fabricação de dispositivos médicos. A usinagem de rebaixo suporta implantes complicados e a produção de instrumentos cirúrgicos ergonômicos. Ela também participa do design de máquinas médicas funcionais e compactas.
Eletrônicos de Consumo:
A indústria eletrônica se beneficia muito da usinagem de rebaixo. Rebaixos de alívio em alojamentos fornecem adaptabilidade de montagem e rebaixos de ranhura em T em conectores garantem a fixação segura do componente.
Desafios na usinagem de rebaixo
Embora a usinagem de rebaixo seja universal, ela tem alguns problemas técnicos para a fabricação moderna. O acesso a recursos complicados ou profundos precisa de ferramentas de corte caras e especiais devido ao acesso limitado à ferramenta. Peças de paredes finas são particularmente propensas à deflexão da peça de trabalho durante o processo de usinagem. Condições de corte interrompidas e geometrias complicadas aumentam o desgaste da ferramenta. Superar essas dificuldades requer planejamento e execução cuidadosos para obter os melhores resultados.
Conclusão
A usinagem de rebaixo tem um papel importante na criação de geometrias complicadas em diferentes setores, desde eletrônicos de consumo até aeroespacial.
Se você precisar de qualquer tipo de usinagem de rebaixo, então RICHCONN é sua melhor opção. Contato a qualquer momento e discutir suas necessidades de fabricação.
Perguntas Frequentes
Como posso otimizar o processo de usinagem de rebaixo?
Para otimizar a usinagem de rebaixo, quando possível, use dimensões de ferramentas padrão e cortes rasos. Use cortadores lollipop para recursos complicados. Programe caminhos de ferramentas corretos e mantenha velocidades de corte adequadas.
Quais são as tendências futuras na usinagem de rebaixo?
As tendências futuras em usinagem de rebaixo são baseadas na integração de IA, máquinas CNC de 5 eixos, métodos de produção "feitos em um" e processos automatizados para diminuir as dificuldades de fabricação e aumentar a precisão.
Qual é a diferença entre usinagem de rebaixo e processos de usinagem padrão?
A usinagem de rebaixo requer ferramentas especiais para alcançar aquelas áreas onde as fresas de topo padrão não conseguem. Ela cria recursos rebaixados sob a superfície, enquanto a usinagem antiga funciona de cima.



