
Você pode ter notado uma aresta afiada ou áspera em uma peça recém-usinada. Essa aresta é chamada de rebarba. Rebarbas podem parecer pequenas, mas podem causar grandes problemas para a montagem, o desempenho da peça e o custo geral. Neste post do blog, você aprenderá o que são rebarbas, como evitá-las e quais métodos de remoção funcionam melhor.
O que é uma rebarba?
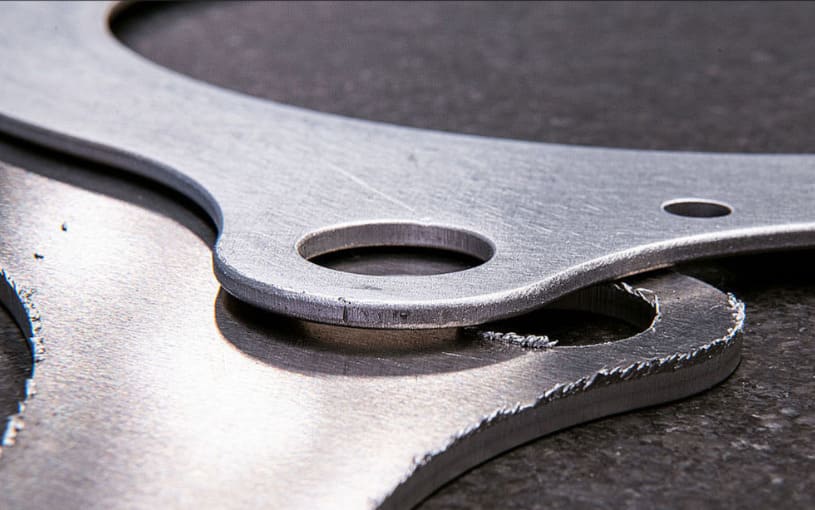
Uma rebarba se forma quando há excesso de material em uma borda usinada. Essa saliência afiada geralmente pode ser vista após furar, fresar ou cortar metal. As rebarbas costumam aparecer nas entradas e saídas de furos, ao longo das bordas de ranhuras ou em paredes finas. Se deixadas no local, as rebarbas podem dificultar a montagem, aumentar o atrito e reduzir a vida útil das peças, principalmente perto de furos.
Distinções úteis
Vários termos importantes podem ajudar você a entender melhor as rebarbas.
- Macrorrebarbas vs microrrebarbas: As macrorrebarbas são grandes o suficiente para serem facilmente vistas. As microrrebarbas, por outro lado, parecem uma película fina e quase invisível ao longo da borda.
- Condição da borda vs rugosidade da superfície: Rebarbas são uma condição de borda. Isso não é o mesmo que rigidez da superfície.
- As rebarbas são provenientes de ações de corte. Isso as diferencia das rebarbas, que são materiais extras deixados pela fundição ou moldagem.
Como as rebarbas afetam as peças e a produção?
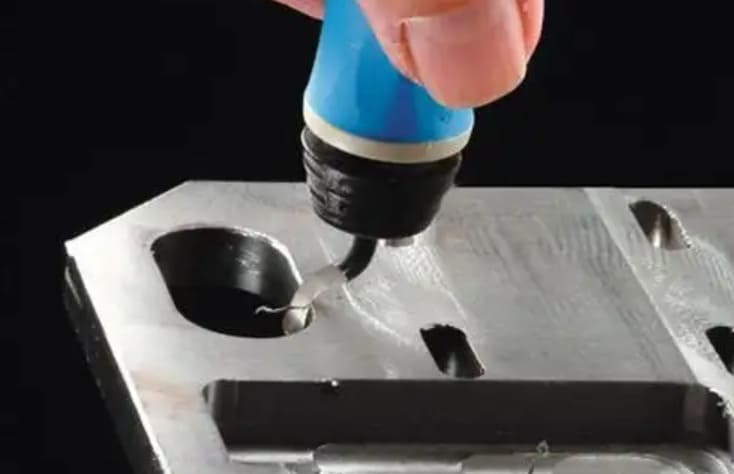
Uma pequena rebarba pode parecer insignificante, mas pode causar grandes problemas. A seguir, veremos como as rebarbas afetam a produção e o desempenho das peças.
1. Montagem e ajuste
Rebarbas frequentemente impedem que as peças se encaixem como esperado. Elas podem causar desalinhamento e travamento durante a montagem. Além disso, os fixadores podem não encaixar corretamente. Para peças com tolerâncias apertadas, as rebarbas são responsáveis por até 20% das falhas de montagem. Essas falhas às vezes criam problemas "misteriosos" e confusos.
2. Desempenho e fadiga
Entalhes agudos causados por rebarbas atuam como geradores de tensão. Isso é particularmente grave perto de furos onde podem surgir trincas por fadiga. Além disso, as rebarbas podem reduzir significativamente a vida útil de uma peça em fadiga.
3. Acabamento, Lubrificação e Corrosão
Superfícies irregulares causadas por rebarbas interferem na aderência de revestimentos e tintas. Elas também retêm umidade e produtos químicos, o que acelera a corrosão. Além disso, os lubrificantes não conseguem formar uma película adequada nas bordas ásperas, resultando em desgaste prematuro.
4. Custo e prazo de entrega
A rebarbação manual custa entre US$ 0.46 e US$ 6.25 por peça. Isso depende da complexidade da peça. A rebarbação pode levar até 15 minutos para cada peça. Se não forem planejadas, essas etapas de acabamento podem adicionar discretamente de 10% a 30% aos custos totais de produção.
Escolhendo um fabricante de serviço completo como Richconn pode ajudar a resolver a rebarbação precocemente. Isso reduz custos ocultos e mantém seu projeto no caminho certo.
5. Segurança e manuseio
Rebarbas afiadas podem causar cortes nos trabalhadores durante o manuseio e a montagem. Rebarbas soltas podem contaminar sistemas hidráulicos, componentes eletrônicos e conjuntos de precisão. Da mesma forma, em dispositivos médicos, até mesmo pequenas partículas de rebarba podem causar infecção ou inutilizar o dispositivo.
Tipos comuns de rebarbas
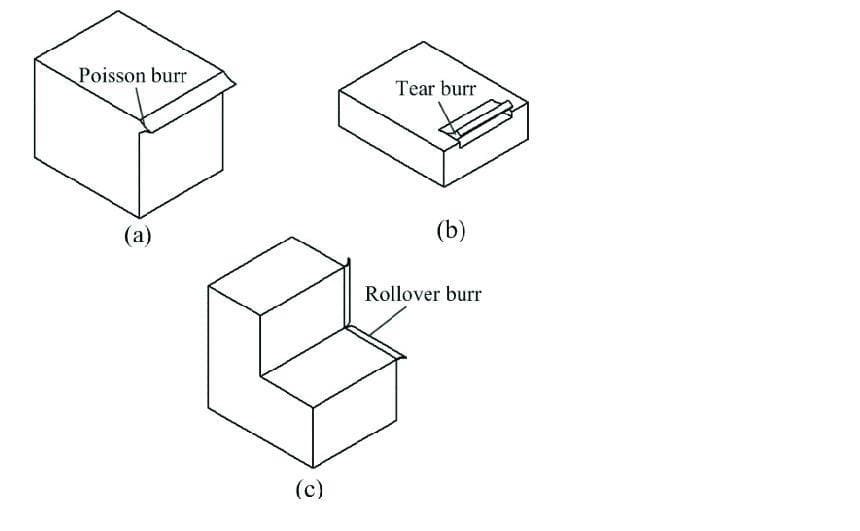
Por Mecanismo
Entender a formação de rebarbas ajudará a prever onde elas aparecerão nas peças. Quatro mecanismos principais produzem diferentes tipos de rebarbas.
- Rebarba de rollover (saída)Às vezes, a ferramenta de corte sai da peça de trabalho e o material não é cortado de forma limpa. Em vez disso, ele se deforma e rola sobre a borda, criando essa rebarba.
- Rebarba de ruptura/corte:Essa rebarba aparece quando o último pedaço de material se quebra ou fratura antes do corte terminar.
- Rebarba de Poisson (fluxo lateral): A pressão da ferramenta empurra o material para os lados. O material deslocado se projeta para fora nas laterais do corte, formando essa rebarba.
- Lágrima rebarba: Quando o material rasga em vez de cisalhar, fica uma borda áspera e irregular. Essa rebarba costuma aparecer em operações de puncionamento.
Por localização e processo (dicas rápidas)
Você também pode identificar rebarbas pelo local onde se formam e pelo processo de usinagem que as causou. Cada operação deixa suas próprias marcas.
- In Perfuração:Pequenas rebarbas semelhantes a penas se desenvolvem principalmente na entrada do buraco; enquanto rebarbas maiores se formam principalmente na saída.
- Em fresamento/torneamento: Rebarbas tendem a aparecer ao longo das bordas do percurso da ferramenta. São mais comuns na ranhura ou na saída do passe, onde o material não tem suporte.
- Serrar/Tosquiar: Esses processos geralmente criam rebarbas. A peça se quebra e se separa pouco antes do corte ser concluído.
- Seções finas: A usinagem de paredes finas pode fazer com que o material se dobre em vez de permanecer rígido. A borda pode manchar uma borda em vez de cortar com precisão.
Veja também: A diferença entre fresagem e torneamento CNC
Como as rebarbas se formam?
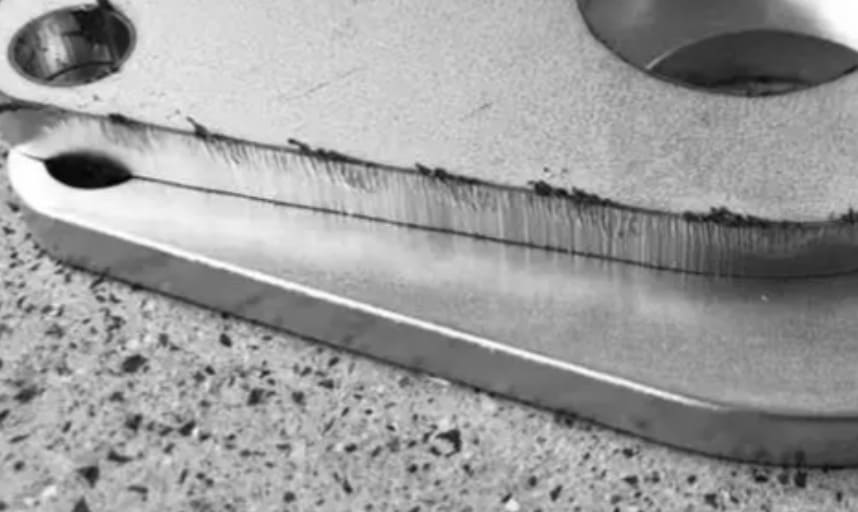
Você pode controlar a formação de rebarbas entendendo seus padrões previsíveis. Conhecer esses mecanismos permite ajustar as variáveis do processo antecipadamente. Assim, as peças acabadas evitam problemas relacionados a rebarbas.
1. Caminhos de Formação
Três rotas principais causam a deformação do material: curvatura dos cavacos nas bordas, extrusão lateral devido às forças de corte e rompimento do material quando há falta de suporte. Estudos mostram que esses três mecanismos explicam quase todas as rebarbas criadas durante a usinagem. Cada rota reage à sua maneira às mudanças no processo de usinagem.
2. Fatores de Processo
A afiação da ferramenta desempenha um papel importante no tamanho da rebarba. Ferramentas cegas podem triplicar a altura da rebarba em comparação com ferramentas afiadas. Da mesma forma, ao dobrar a taxa de avanço, a altura da rebarba aumenta de 0.075 mm para 0.141 mm. A rigidez da fixação e o fluxo do líquido de arrefecimento também alteram as dimensões finais da rebarba.
Veja também: Taxa de avanço e velocidade de corte na usinagem CNC
3. Fatores de material e geometria
O tipo de material também é muito importante. Ligas macias e dúcteis, como o alumínio, tendem a se deformar, o que leva à formação de rebarbas maiores. Por outro lado, materiais duros e quebradiços, como o ferro fundido, normalmente quebram de forma limpa. Isso produz cavacos menores em vez de rebarbas. A geometria da peça, incluindo paredes finas ou bordas sem suporte, também tem um forte efeito no tamanho da rebarba.
4. Sinais de alerta na máquina
Certos sinais durante a usinagem indicam problemas com rebarbas. Ruídos altos de corte e trepidação geralmente indicam o desenvolvimento de rebarbas. Portanto, fique atento a cavacos fibrosos que não desaparecem ou ao calor que descolore a peça. Da mesma forma, bordas elevadas durante a usinagem indicam a formação de rebarbas e exigem ação rápida.
Especificando e medindo bordas (para esclarecer “Rebarbação”)
Use padrões e símbolos
A indústria utiliza um sistema de cinco classes para descrever rebarbas com base em sua aparência. Essa abordagem ajuda as equipes a avaliar rapidamente a qualidade da aresta de corte. Os engenheiros se baseiam na norma ISO 13715 para desenhos técnicos. Essa norma permite definir requisitos e tolerâncias exatas para as arestas de corte, eliminando qualquer confusão. De acordo com a ISO 13715, as rebarbas são classificadas em cinco classes principais.
| Aula | Tipo de rebarba | Aparência visual |
|---|---|---|
| Aula 1 | Micro rebarbas | Só pode ser visto com um microscópio |
| Aula 2 | Pequenas rebarbas/penas | Visível a olho nu |
| Aula 3 | Pequenas rebarbas | Rebarbas bem fixadas na peça de trabalho |
| Aula 4 | Rebarbas grandes | Rebarbas grandes e bem fixadas na peça de trabalho |
| Aula 5 | Rebarbas estendidas | Material plasticamente deformado, não é uma rebarba verdadeira |
O que capturar em desenhos/PDV
As ordens de compra e os desenhos devem incluir informações detalhadas. Sempre indique a altura máxima da rebarba permitida, em milímetros ou milésimos de polegada. Certifique-se também de marcar os locais exatos onde a rebarbação é necessária, pois a rebarbação seletiva reduz custos e protege arestas funcionais importantes.
Metrologia Prática
A medição de rebarbas exige atenção tanto à altura quanto à espessura da raiz. A espessura da raiz indica principalmente a dificuldade de remoção da rebarba. Microscópios ópticos, scanners a laser e sondas táteis são ferramentas comuns para essa tarefa. Para manter a consistência dos resultados, defina pontos de medição claros e estabeleça um plano de amostragem para cada lote.
Alinhamento Comprador-Fornecedor
Compradores e fornecedores devem se comunicar claramente. Os compradores devem marcar as arestas críticas nos desenhos e definir regras de aceitação, como "Sem rebarbas > 0.05 mm nas portas de vedação". Eles também precisam observar quando arestas vivas são necessárias para a função, como em lâminas ou vedações.
At RichconnNossos engenheiros trabalham diretamente com os clientes para definir especificações de borda e regras de aceitação. Esse trabalho em equipe garante que todos concordem, desde a fase de projeto até a entrega.
Como prevenir e minimizar rebarbas durante a usinagem?
Ajustes de processo
- Ferramentas e alimentadores afiados: Utilize sempre ferramentas de corte afiadas, pois ferramentas cegas podem gerar rebarbas até três vezes maiores. Reduza a taxa de avanço somente quando a ferramenta romper o material para ajudar a reduzir as rebarbas de saída. Estudos mostram que aumentar o avanço em 20% pode reduzir significativamente a espessura das rebarbas.
- Estratégia de percurso: A direção de rotação da ferramenta afeta o tamanho da rebarba. O fresamento no sentido horário geralmente resulta em rebarbas menores em comparação ao fresamento no sentido anti-horário. Sempre que possível, finalize o corte no material de sacrifício. Planeje as trajetórias da ferramenta de forma que as arestas críticas não sejam usadas como pontos de saída.
- Rigidez de fixação: Fixe os acessórios firmemente para evitar que a peça se mova. Uma boa estabilidade impede a deflexão e evita manchas no material. Mantenha as saliências curtas para evitar trepidação e rebarbas irregulares.
Ferramentas e Geometria
- Ferramentas de corte especializadas: Use brocas com formatos modificados para reduzir a altura da rebarba. Os melhores resultados são obtidos com um ângulo de 10°. ângulo de chanfro e um comprimento de chanfro de 2 mm. Brocas em U com pastilhas de metal duro controlam rebarbas melhor do que brocas sólidas.
- Recursos de entrada: Adicione chanfros ou quebras de aresta às peças para controlar as arestas. Coloque placas de apoio sob chapas finas para apoiá-las durante o corte. Use material de sacrifício em arestas importantes para evitar rebarbas.
DFM e Desenhos
- Especificações claras: Use símbolos ISO 13715 em vez de notas pouco claras de "rebarbar tudo". Defina alturas máximas de rebarba apenas para as bordas mais importantes. Indique onde as bordas afiadas são necessárias para que a peça funcione.
- Escolhas de design inteligentes: Torne os elementos fáceis de alcançar para que as rebarbas não se escondam em furos profundos. Recorra à rebarbação seletiva apenas onde for necessário; isso pode reduzir os custos de fabricação em 30%. Escolha a orientação das peças de forma que as rebarbas não se formem em superfícies importantes.
Métodos de rebarbação (do simples ao especializado)
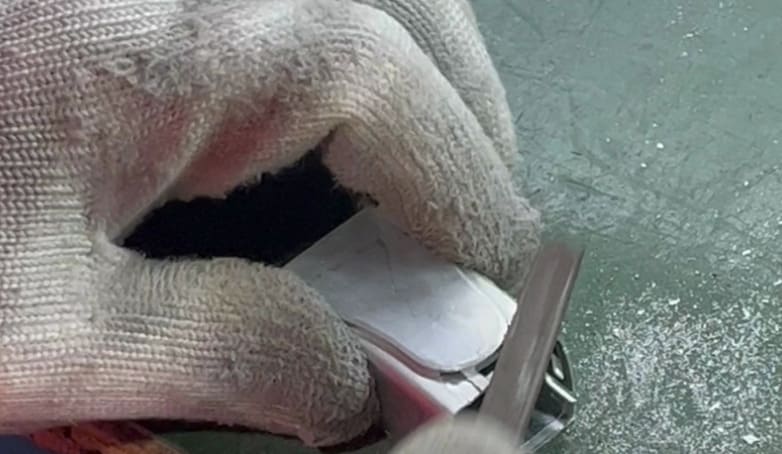
Quando não é possível evitar rebarbas, a escolha do método de rebarbação correto pode ajudar a economizar tempo e dinheiro. O melhor método depende de fatores como complexidade da peça, tipo de material e quantas peças precisam ser processadas.
Acabamento Manual e Mecânico
A rebarbação manual utiliza ferramentas como limas, escareadores, raspadores e escovas abrasivas para remover rebarbas de bordas e furos.
Por outro lado, máquinas mecânicas, incluindo tambores e escovas rotativas, funcionam bem para processar lotes de peças.
A maioria das ferramentas manuais consegue alisar rebarbas menores que 0.1 mm. Em contraste, as máquinas mecânicas funcionam melhor para bordas mais resistentes.
Jateamento e à base de água
Os métodos de jateamento utilizam meios abrasivos ou jatos de água de alta pressão para remover rebarbas de superfícies e bordas. A rebarbação por jato de água de alta pressão utiliza um jato de água potente para remover rebarbas e limpar passagens internas. Este método é comum em aplicações automotivas e hidráulicas.
Processos Avançados/Automatizados
- Usinagem de Fluxo Abrasivo (AFM): No AFM, a massa abrasiva se move através de passagens internas sob pressões de 200 a 800 PSI. Esse processo remove rebarbas ocultas de formas complexas.
- Rebarbação eletroquímica (ECD): O ECD utiliza ação eletrolítica em tensões entre 5 e 25 volts para dissolver rebarbas. Funciona bem para bordas condutoras de difícil acesso.
- Rebarbação Criogênica: Este método resfria as peças a -195 °F, o que torna as rebarbas quebradiças. O tombamento com material plástico remove as rebarbas quebradiças.
Eletropolimento e Química
O eletropolimento funciona bem em aço inoxidável e outras ligas condutoras. Ele remove microrrebarbas em escala microscópica e também melhora o acabamento superficial da peça. A rebarbação química utiliza soluções ácidas específicas para dissolver rebarbas. Este método sem contato é suave e protege peças delicadas.
Como escolher um método de rebarbação (auxílio para decisão rápida)
Escolher o método de rebarbação correto é essencial para manter a qualidade e gerenciar despesas. Analise estes fatores-chave
- Características da peça: A aplicação de tombamento ou escovação funciona bem para bordas simples e abertas. Para passagens internas complicadas, métodos como AFM, ECD ou TEM fornecem melhores resultados.
- Material: O tipo de material importa. A rebarbação criogênica é mais adequada para plásticos. Já a ECD funciona apenas com metais condutores.
- Segurança e meio ambiente: Verifique a capacidade da sua oficina. Processos químicos e eletroquímicos exigem o manuseio de eletrólitos. Métodos de jateamento, por outro lado, geram poeira que precisa de controle adequado.
Se você não tiver certeza de qual método é mais adequado para sua peça, RichconnOs especialistas da podem sugerir a solução ideal com base em suas necessidades de material, geometria e produção.
Resumindo
Rebarbas podem afetar a montagem, a qualidade e a segurança das peças se não forem tratadas precocemente. Ao aprender sobre os tipos de rebarbas, como elas se formam e suas técnicas de remoção, você pode produzir componentes mais suaves e confiáveis, evitando custos extras. Para usinagem e acabamento precisos e sem rebarbas, confie em RichconnServiços CNC da para atender aos padrões de qualidade do seu projeto. Você pode contate-nos a qualquer hora.
Perguntas relacionadas
A eliminação total de rebarbas não é possível, mas você pode reduzi-las para 0.002-0.005″ usando formatos especiais de broca, ajustando ângulos de saída e controlando parâmetros de corte.
Para furos com menos de 1 mm, a rebarbação eletroquímica (ECD) oferece os melhores resultados. A usinagem de fluxo abrasivo e ferramentas de microrebarbação com controle fino também são eficazes.
Sim. Muitas máquinas CNC suportam ciclos automáticos de rebarbação. Você também pode usar gravação, contorno ou trajetórias de ferramentas dedicadas para rebarbar bordas automaticamente.



