
Производители часто сталкиваются с чёрными следами на деталях из алюминиевого сплава после обработки на станках с ЧПУ. Эти следы снижают качество и внешний вид продукции. Они также могут влиять на производительность. Поэтому в этой статье мы объясним, почему появляются чёрные следы, а также как их предотвратить и устранить.
Что такое черные метки?

Проще говоря, черные пятна — это темные точки или полосы на деталях из алюминиевого сплава, которые обычно появляются после обработки на станках с ЧПУ. Они могут возникать из-за окисления , переноса материала или остатков жидкостей и инструментов. Это могут быть крошечные точки или более крупные пятна. Большинство таких пятен имеют размер менее 2 мм.
Основные причины появления черных пятен
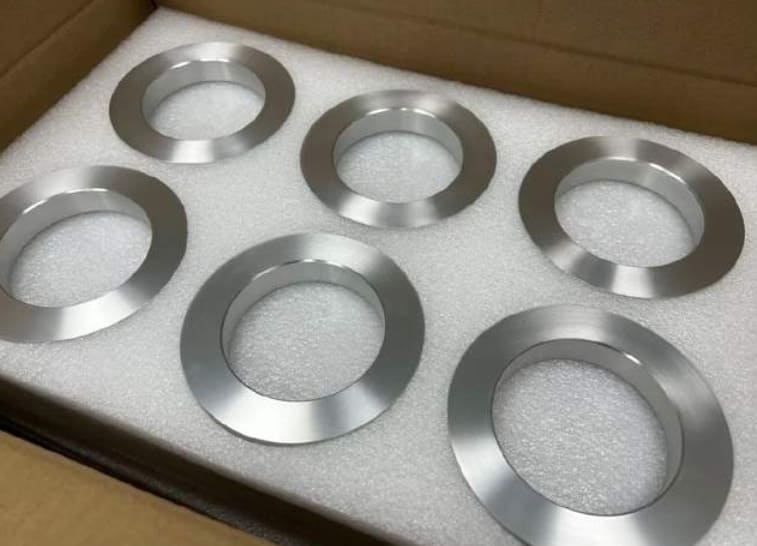
Ряд факторов, возникающих во время и после обработки на станке с ЧПУ, может привести к появлению чёрных пятен на алюминиевых деталях. Знание этих причин поможет определить, где берёт начало проблема и как она влияет на конечную поверхность.
1. Факторы, связанные с инструментом
Износ инструмента
Изношенные инструменты создают больше тепла и трения в процессе обработки. Температура в зоне резания может превышать 200 °C. Из-за этого тепла алюминий окисляется и может прилипнуть к инструменту. В результате на поверхности детали появляются чёрные пятна или полосы.
Инструментальный материал и покрытие
Материал инструмента и покрытие также влияют на образование черных следов. Инструменты с покрытиями, не подходящими для алюминия, например, из быстрорежущей стали , быстро изнашиваются и оставляют на себе следы. Некоторые покрытия, такие как нитрид титана (TiN), выдерживают более высокие температуры; но если покрытие не подходит для сплава, алюминий все равно может накапливаться на инструменте и оставлять следы.
2. Проблемы с охлаждающей жидкостью и смазкой
Загрязненные или старые охлаждающие жидкости
Смазочно-охлаждающие жидкости теряют смазывающую способность при старении или загрязнении. Это приводит к увеличению трения между инструментом и алюминием. В результате температура в зоне резания повышается. При превышении 150°C может произойти окисление и на поверхности детали могут появиться тёмные полосы.
Кроме того, неисправная охлаждающая жидкость часто содержит бактерии и металлические частицы. Эти загрязнения оставляют заметные следы и ещё больше снижают качество поверхности.
Недостаточное ингибирование коррозии
Охлаждающие жидкости, не содержащие достаточного количества ингибиторов коррозии, не могут защитить алюминий от реакции с влагой и кислородом во время обработки. Эта реакция приводит к появлению черных пятен или разводов на готовых деталях. Кроме того, когда pH охлаждающей жидкости падает ниже 7, процесс коррозии ускоряется. В таких условиях возрастает риск потемнения.
3. Факторы окружающей среды и обращения
Алюминиевые детали, хранящиеся в неблагоприятных условиях, подвергаются воздействию влаги и загрязняющих веществ из воздуха. В конечном итоге происходит окисление, и на поверхности появляются пятна. Более того, при влажности выше 60% чёрные пятна появляются быстрее. Пыль и грязь в местах хранения также играют свою роль, вызывая изменение цвета и неровную отделку.
Обработка после обработки
Неправильное обращение с деталями после обработки также приводит к появлению чёрных пятен или полос. Использование грязных инструментов, перчаток или рабочих поверхностей приводит к попаданию грязи и масел на детали. Эти вещества реагируют с алюминием и оставляют тёмные пятна. Если очистка или дальнейшая обработка откладываются, увеличивается риск появления пятен на готовых деталях.
4. Параметры обработки
Высокие скорости резания и подачи
Увеличение скорости подачи и скорости резания повышает температуру в зоне резания. Если температура превышает 200°C, начинается окисление, и на алюминиевых поверхностях появляются черные пятна. Высокие скорости также приводят к более быстрому износу инструмента. Этот дополнительный износ означает ухудшение цвета и качества обработки поверхности.
Плохое удаление стружки
Оставшаяся во время обработки стружка постоянно трётся о алюминиевую поверхность. Этот повторяющийся контакт приводит к появлению тёмных полос и царапин, которые проявляются в виде чёрных пятен. Накапливаясь, стружка также удерживает тепло. Избыточное тепло повышает вероятность окисления и повреждения поверхности.
5. Материальные вопросы
Появление чёрных пятен при обработке также зависит от используемого алюминиевого сплава. Сплавы с большим содержанием кремния, такие как 6061 и 6063, окисляются быстрее под воздействием тепла, возникающего при обработке. Сплавы с высоким содержанием магния также реагируют на температуру резания, образуя тёмные оксидные плёнки.
Стратегии предотвращения и смягчения последствий
Недостаточно знать, что является причиной появления чёрных пятен? Необходимо использовать специальные средства, воздействующие на каждый фактор, вызывающий появление чёрных пятен на алюминиевых деталях.
1. Оптимизация инструментов
Регулярное обслуживание инструмента
Регулярное обслуживание инструмента предотвращает накопление алюминия и износ инструмента, приводящий к появлению чёрных пятен. Меняйте режущий инструмент, как только износ по задней поверхности превысит 0.3 мм, чтобы режущие кромки оставались острыми. После каждой работы тщательно очищайте инструменты от остатков алюминия. Острые и чистые инструменты режут плавно, не создавая дополнительного трения и нагрева, что снижает вероятность окисления поверхности.
At RICHCONNМы строго соблюдаем график замены инструментов и используем ультразвуковую очистку после каждой работы. Это удаляет алюминиевые отложения и обеспечивает максимальную производительность инструментов.
Правильный выбор инструмента
Для обработки алюминия выбирайте твердосплавные инструменты с покрытиями, такими как TiAlN или алмазоподобное углеродное покрытие (DLC). Эти покрытия могут снизить прилипание алюминия до 70% по сравнению с инструментами без покрытий. Для обработки алюминия используйте инструменты с положительным углом заточки от 10 до 15 градусов. Правильная геометрия и покрытия снижают силы резания и нагрев, что предотвращает появление черных следов.
2. Улучшение управления охлаждающей жидкостью
Регулярное обслуживание охлаждающей жидкости
Поддержание охлаждающей жидкости в хорошем состоянии предотвращает появление чёрных пятен на алюминиевых деталях. Меняйте и фильтруйте охлаждающую жидкость каждые 2–4 недели, чтобы удалить бактерии и металлические частицы. Кроме того, поддерживайте концентрацию охлаждающей жидкости в диапазоне от 5% до 10% для надлежащего охлаждения и смазки. Это снижает нагрев и предотвращает изменение цвета поверхности.
В нашей мастерской по адресу RICHCONNМы ежедневно проверяем фильтрацию охлаждающей жидкости и уровень pH. Эти строгие проверки устраняют факторы, которые могут вызывать появление чёрных пятен.
Использование антикоррозионных добавок
Добавляйте в систему охлаждения ингибиторы коррозии, такие как фосфаты, амины или молибдаты, для защиты алюминиевых поверхностей. Эти присадки создают защитный барьер на недавно обработанных деталях и предотвращают появление черных пятен. Всегда поддерживайте уровень присадок в пределах, рекомендованных производителем. Антикоррозионные присадки замедляют окисление и предотвращают изменение цвета поверхности.
3. Настройка параметров обработки
Оптимизация скорости резания и подачи
Установите скорость резания и подачу в рекомендуемых диапазонах, чтобы предотвратить перегрев. При низкой температуре окисление и перенос материала замедляются, а чёрные пятна появляются реже. Для алюминиевых сплавов типичная скорость резания составляет от 500 до 1,000 футов поверхности в минуту.
Эффективное управление стружкой
Немедленно удаляйте стружку из зоны резания сжатым воздухом или охлаждающей жидкостью под высоким давлением. Хороший отвод стружки предотвращает её накопление и трение о заготовку. Чтобы поддерживать чистоту в зоне обработки, установите шнеки для стружки или конвейеры, которые быстро удаляют стружку.
4. Выбор материала и его обработка
Выбор материала
Выбирайте алюминиевые сплавы с меньшим содержанием кремния, чтобы снизить риск появления черных пятен. Сплавы серии 5000, такие как 5052, лучше противостоят изменению цвета, чем 6061. Аналогично, сплавы серии 1000, состоящие из чистого алюминия, также помогают уменьшить проблемы с поверхностью. Всегда подбирайте сплав в соответствии с областью применения.
См. также : Алюминий 5052 против алюминия 6061
Правильные методы обращения
При работе с готовыми деталями надевайте чистые перчатки без ворса, чтобы избежать попадания на кожу кислот или масел. Используйте мягкие и неабразивные материалы для укладки и перемещения деталей. Это предотвратит появление следов трения и царапин, которые впоследствии могут превратиться в тёмные пятна или полосы.
5. Улучшение контроля окружающей среды
Контролируемые среды хранения
Храните детали в помещениях с влажностью ниже 50% и температурой от 20 до 25 °C. Эти условия предотвращают окисление и появление пятен на поверхности. Используйте пакеты с ЛИК или пластиковую плёнку для защиты поверхностей от пыли и влаги. Это сохранит детали чистыми и без дефектов.
At RICHCONNМы храним детали в условиях контролируемого климата и быстро перемещаем их после обработки. Это предотвращает окисление и сохраняет идеальное качество поверхности.
Постобработка
Промойте детали сразу после обработки, чтобы удалить охлаждающую жидкость, отпечатки пальцев и масла. Немедленно перенесите их на следующий этап обработки, например, нанесение покрытия или анодирование . Ограничивая время нахождения деталей на открытом воздухе, вы можете предотвратить окисление и избежать появления пятен или изменения цвета.
Подводить итоги
Появление чёрных пятен на алюминиевых деталях может быть вызвано износом инструмента, настройками обработки, проблемами с охлаждающей жидкостью и методами обработки. Производители могут добиться идеального качества поверхности, определив эти причины и применив правильные решения.
Получите профессиональную обработку на станках с ЧПУ и безупречные алюминиевые детали с RichconnКоманда точного машиностроения. Вы можете Свяжитесь с нами в любой момент.
Смежные вопросы
Да, это так. Сплавы с большим содержанием кремния или железа, такие как 7075, склонны к образованию чёрных пятен. Это связано с тем, что эти элементы усиливают окисление и химические реакции во время обработки.
Большинство чёрных пятен находятся на поверхности и не влияют на механические свойства детали. Но если они вызваны дефектами материала или глубокой коррозией, то это уже серьёзная проблема.
Да, чёрные пятна чаще всего появляются на определённых участках. На участках с загрязнениями, высоким трением или плохим отводом стружки вероятность появления пятен выше, чем на всей детали.
Да, чёрные пятна часто появляются при обработке на станках с ЧПУ. Проблемы с охлаждающей жидкостью, износ инструмента и неправильное обращение с ним, особенно с реактивными сплавами, — распространённые проблемы.
Для алюминия используйте пищевую соду, слабые кислоты или коммерческие чистящие средства. Для более стойких пятен хорошо подойдёт паста из винного камня и воды или щадящая полировка.
Да, чёрные полосы могут образовываться при анодировании, если процесс не контролируется. Загрязнённые электролиты или поверхности также могут стать причиной таких следов, особенно в сплавах типа 7075.



