
Расточка — важная процедура для изготовления высококачественных деталей. Она обеспечивает отличную чистоту поверхности и точные размеры.
Вот почему сегодня мы рассмотрим, что такое расточка и как она работает. Также мы узнаем о различных расточных станках, методах расточки и ситуациях, в которых применяется расточка.
Что такое расточная обработка?
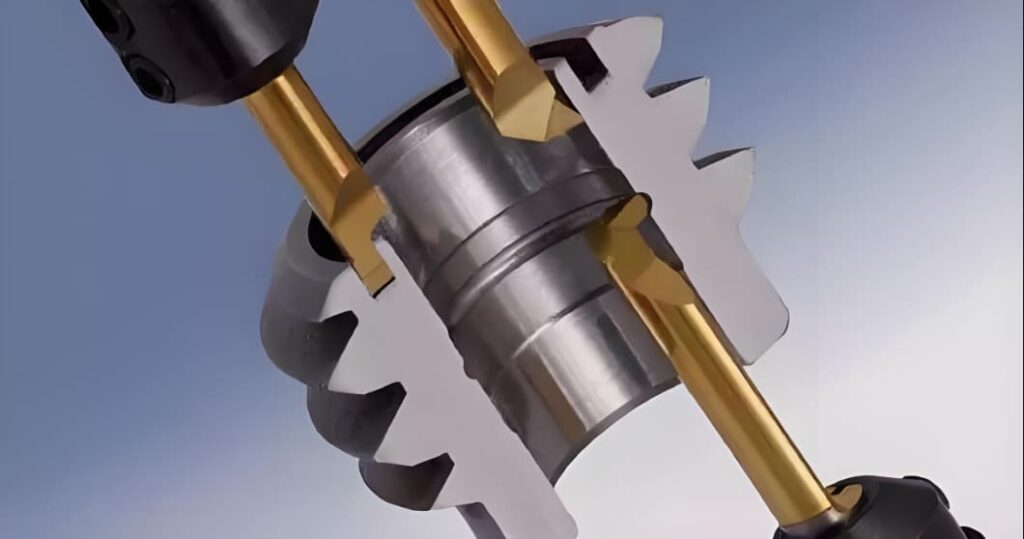
Расточка — это процесс обработки материалов, который точно увеличивает диаметр уже имеющегося в заготовке отверстия. Он используется для улучшения качества поверхности, округлости и точности отверстия, которое ранее было сделано другими методами, такими как литье или сверление.
Как работает расточная обработка?
Расточка использует один одноточечный режущий инструмент, прикрепленный к расточной оправке. Этот инструмент работает со скоростью более 100 м/мин. В зависимости от типа станка, изменяется движение и вращение инструмента заготовки
При фрезеровании вращается расточный инструмент, а заготовка фиксируется. Но на токарных станках заготовка вращается, а расточная оправка неподвижна. Режущая вставка удаляет материал с внутренней поверхности существующего отверстия, чтобы получить лучшую отделку поверхности и точные диаметры.
Типы расточных станков
Расточные станки бывают разных форм, чтобы соответствовать различным производственным потребностям. Давайте рассмотрим 8 типов, которые служат для различных промышленных применений.
1. Горизонтально-расточные станки
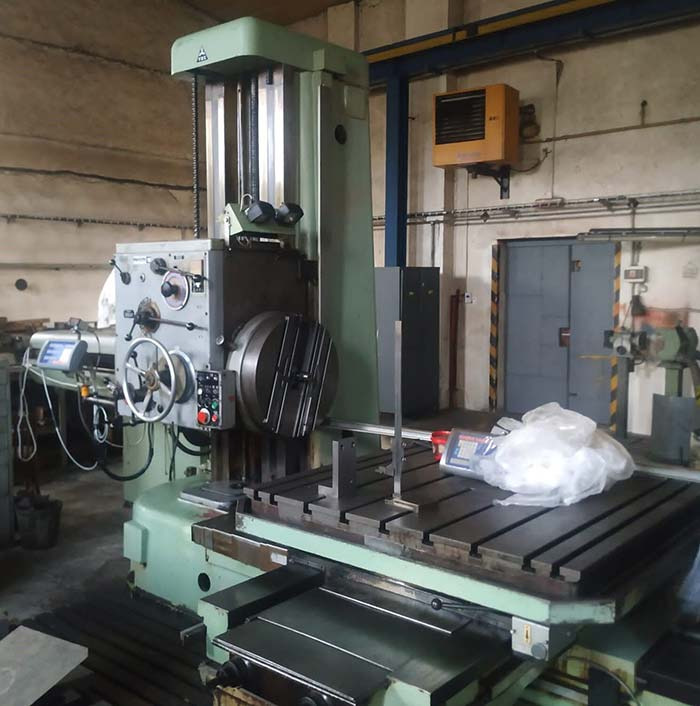
Горизонтально-расточные станки используют шпиндель, установленный параллельно земле, и применяются для обработки больших неподвижных заготовок. Шпиндель может перемещаться по осям X, Y и Z, но заготовка остается неподвижной. Этот тип станков позволяет выполнять расточку с допуском всего 0.0005 дюйма.
2. Вертикально-расточные станки
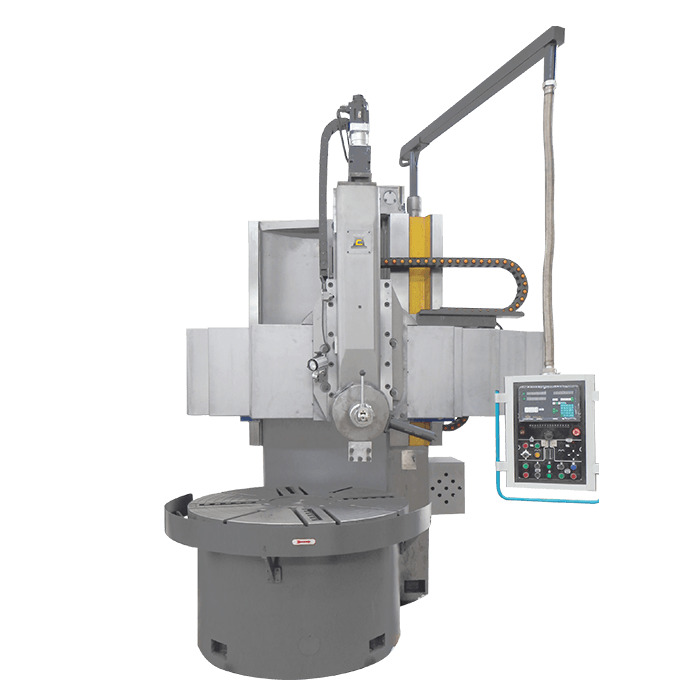
Эти станки в основном имеют шпиндель, который подвешен над вращающимся столом, который удерживает обрабатываемую заготовку. Станок выполняет расточку с высокой точностью за счет синхронизированного движения вращающегося стола и головки шпинделя и способен обрабатывать заготовки размером до 24".
3. Координатно-расточные станки
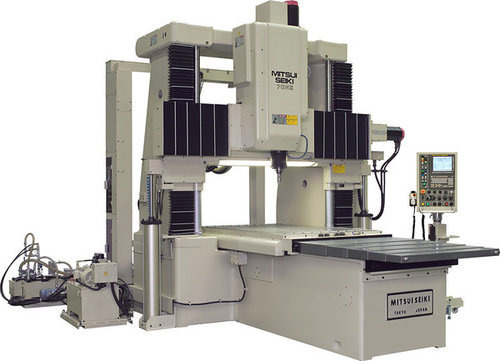
Станки для растачивания Jig имеют вертикальную шпиндельную систему в сочетании с цифровой измерительной технологией, что позволяет им сверлить отверстия в точных местах. В этом типе станка для растачивания заготовка фиксируется, а режущий инструмент перемещается в координатах XY. Эта процедура также используется для сверления и увеличения отверстий со строгими допусками (0.0001”) и точным выравниванием в приспособлениях или зажимах.
4. Линейно-расточные станки
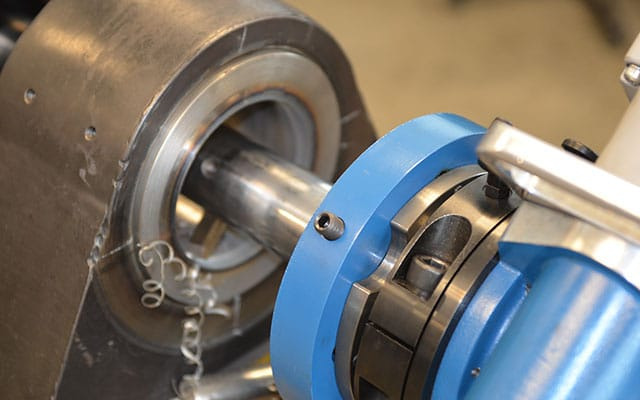
Линейно-расточные станки предназначены для выполнения операций по расширению и выравниванию нескольких отверстий, расположенных на одной центральной линии. Эти станки используют вращающуюся расточную оправку с одноточечными режущими инструментами для медленного удаления материала и могут получить диаметр с точностью до 0.002%. Эта процедура также гарантирует идеальное выравнивание монтажных отверстий и шеек подшипников.
5. Туннелепроходческие машины
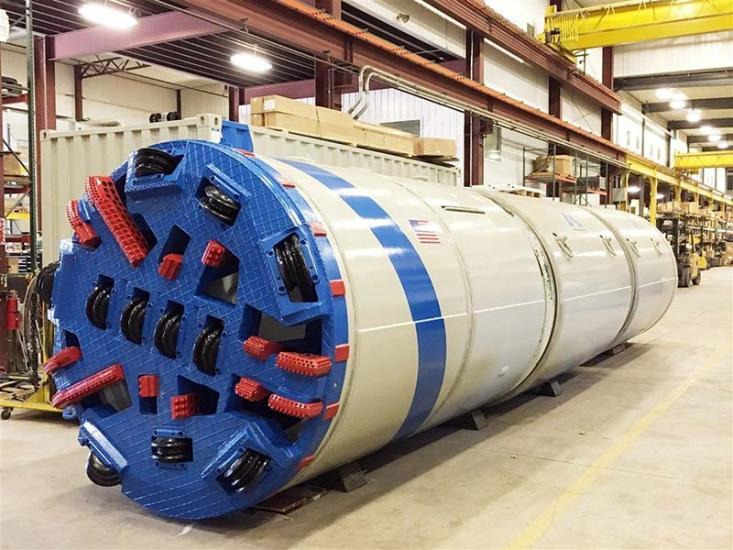
Тоннелепроходческие машины (ТПМ) прокладывают туннели в грунте и скальных породах с помощью вращающейся режущей головки. Машина использует дисковые резцы и гидравлические системы для точного бурения, а также конвейеры для удаления выкопанного материала. Она также укладывает облицовку туннеля, например, бетонные сегменты, для армирования.
6. Станки для расточки цилиндров
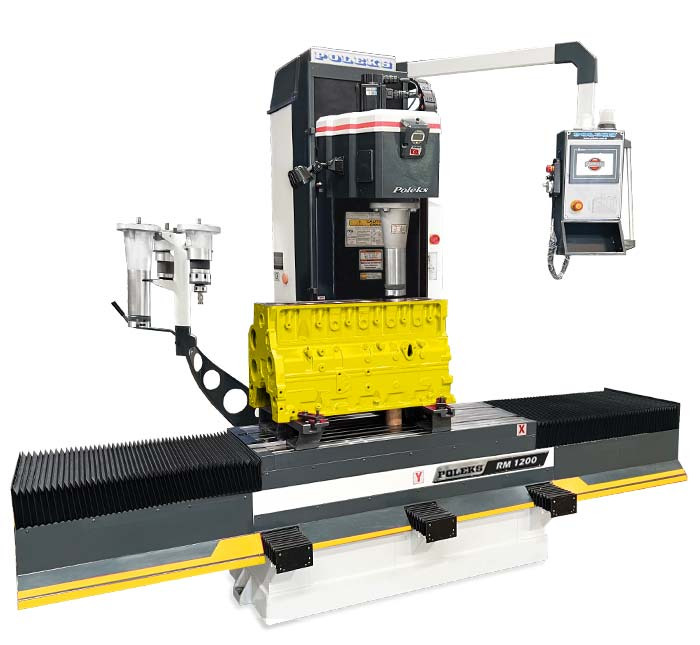
Станок для расточки цилиндров в основном предназначен для повторной расточки стенок цилиндров двигателя с целью удаления поврежденного материала. В этих станках используются специальные режущие инструменты и программное обеспечение для ЧПУ- обработки, позволяющие удалить материал и добиться желаемого размера и гладкой поверхности по всей поверхности цилиндров.
7. Переносные расточные станки
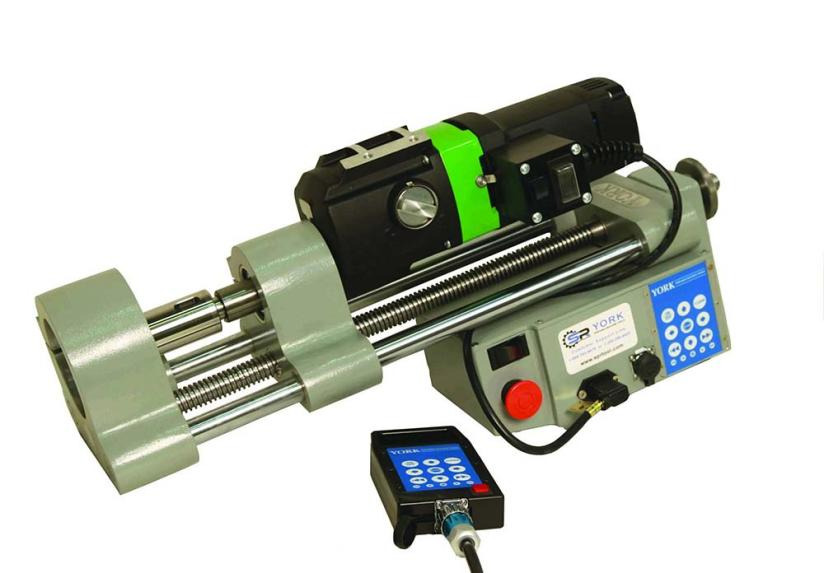
Переносные расточные станки — это инструменты для полевого обслуживания, специально предназначенные для ремонта тяжелого оборудования на месте. Эти станки крепятся непосредственно к заготовке с помощью трехточечных держателей и оснащены электрическими серводвигателями для контролируемого удаления материала. Модульная конструкция включает блоки управления, приводные системы и расточные оправки.
8. Машины направленного бурения
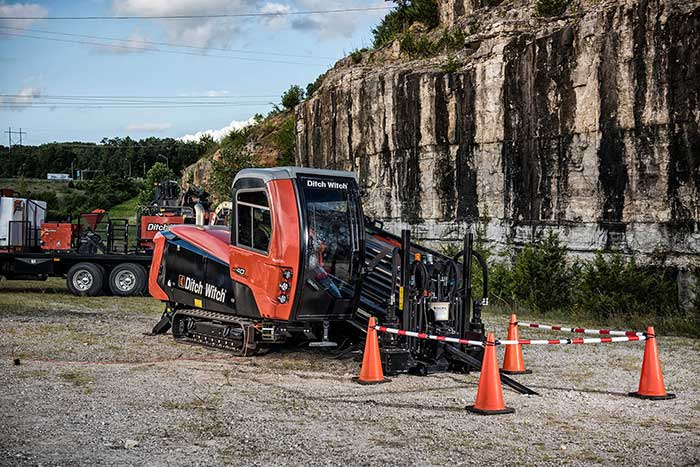
Горизонтально-направленное бурение (ГНБ) или машины для направленного бурения в основном используются для создания подземных путей для труб и кабелей без выемки грунта на поверхности. Процесс состоит из трех этапов: бурение пилотной скважины с помощью управляемой буровой головки, затем расширение скважины с помощью расширителей и, наконец, вытягивание обратно трубы или кабеля. Машины, также с помощью системы бурового раствора и электронной системы наведения, могут выполнять точные подземные установки.
Методы расточной обработки
Расточка требует определенных методов. Эти методы определяют конечное качество и размерную точность обработанных деталей. Ниже приведены хорошо известные методы расточки.
Линия Скучно

Сверление с выравниванием или линейное сверление — это процедура обработки, которая помогает в выравнивании нескольких отверстий, расположенных на общей центральной линии. Сначала вы устанавливаете прецизионный расточный брус между опорными подшипниками. Затем брус вращается, и одноточечный режущий инструмент постепенно увеличивает каждое отверстие. Наконец, автоматизированные скорости подачи равномерно удаляют материал из всех отверстий.
Назад Скучно
Обратное растачивание обычно увеличивает отверстия от дальнего конца к входной стороне. Процесс состоит из трех этапов: вставьте специализированный инструмент через существующее отверстие, разверните выдвижные режущие кромки на дальнем конце и обработайте обратно с контролируемыми скоростями подачи для создания цековок или ступенчатых отверстий.
Хорошо скучно
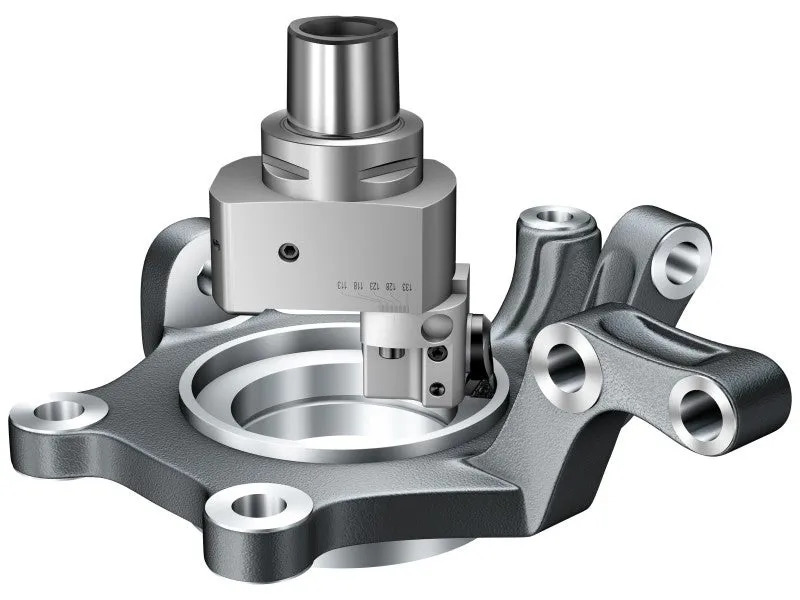
Чистовая расточка — это прецизионная финишная техника, которая применяется к существующим отверстиям для получения лучшего качества поверхности и узких допусков отверстий. Это двухэтапный процесс. Первые начальные разрезы удаляют материал глубокими разрезами с высокой скоростью подачи 0.004” за проход. Затем окончательный чистовой проход с микрорегулируемыми инструментами с минимальной скоростью подачи позволяет получить зеркальные поверхности и точные диаметры.
Грубо Скучно
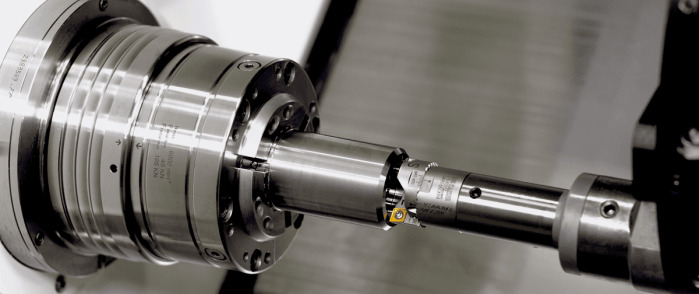
Черновая расточка — это начальный процесс обработки, который быстро удаляет материал из уже имеющихся отверстий. Процесс начинается с позиционирования инструмента на входе в отверстие, затем выполняется глубокая резка с высокой скоростью подачи 0.04" за проход. Несколько последовательных проходов увеличивают отверстие и оставляют 0.02" для окончательной обработки.
Применение расточной обработки
Обработка расточкой используется в нескольких отраслях промышленности для выполнения жизненно важных функций. Этот процесс особенно эффективен в приложениях, где требуются точные размеры внутреннего диаметра.
Автомобильная промышленность:
Расточка цилиндров имеет важное значение при изготовлении блоков цилиндров для подшипников коленчатого вала, направляющих клапанов и отверстий в цилиндрах. В результате процесса достигается допуск на цилиндричность 0.01 мм и чистота поверхности 0.4 Ra, что крайне важно для производительности двигателя и контроля расхода масла.
Аэрокосмическая промышленность:
Для производства таких деталей, как корпуса турбин, валы двигателей и стойки шасси, применяется расточная обработка ввиду ее надежности и превосходного качества поверхности.
Тяжелая техника
С помощью расточки изготавливаются основные компоненты тяжелой техники, например, валы, шестерни, подшипники. Эти компоненты являются неотъемлемыми частями машин, используемых в строительной и горнодобывающей промышленности. Кроме того, расточка обеспечивает необходимую гладкость поверхности для минимизации трения и износа в движущихся частях.
Нефть и газ
Нефтегазовая промышленность использует расточку для компонентов безопасности, таких как противовыбросовые превенторы, устьевое оборудование, фланцевые фитинги, бурильные трубы и подводные клапанные корпуса. Эти приложения обеспечивают работу без утечек под высоким давлением.
Плесень и умереть
Расточка используется в пресс-формах и штампах для изготовления направляющих выталкивателей, отверстий для выравнивания сердечников и полостей, каналов охлаждения, втулок направляющих штифтов, втулок литников и отверстий линии разъема. Для улучшения производительности этим элементам требуется поверхностная обработка в 32 микродюйма.
Преимущества расточной обработки
Обработка расточкой обеспечивает множество технических преимуществ в точном производстве. Вот почему производители выбирают этот процесс для важных деталей.
Высокая точность и аккуратность
Расточная обработка обеспечивает исключительную точность размеров, поскольку допускаемые отклонения могут достигать 0005”. Современные расточные станки с ЧПУ используют цифровые индикаторы и точное позиционирование инструмента, чтобы поддерживать допуски отверстий в пределах ±0.005 мм для надлежащей посадки и лучшей работы в приложениях.
Превосходная отделка поверхности
Обработка расточкой обеспечивает отличную отделку поверхности благодаря низкой шероховатости 32 мкдюйма Ra по сравнению с 125 мкдюймами сверления. Одноточечный инструмент, контролируемые подачи и жесткая конструкция обеспечивают гладкие, прочные внутренние поверхности с меньшим трением и износом.
Лучшая концентричность и выравнивание
Другим главным преимуществом расточки является то, что она гарантирует, что отверстия не только имеют правильный размер, но и выровнены с другими характеристиками детали. Эта концентричность важна для таких деталей, как валы и подшипники, где несоосность может привести к снижению производительности или отказу.
Гибкость
Операции по расточке могут обрабатывать различные материалы от алюминия до титана и могут делать отверстия диаметром от 0.5 до 2000 мм. Вертикальная и горизонтальная установки обеспечивают большую гибкость для многих видов обработки.
экономически эффективные
Хотя первоначальная стоимость настройки расточных станков может быть высокой, точность и качество поверхности, которые они могут получить, снижают необходимость во вторичных операциях, таких как хонингование или шлифование. Поэтому это экономически эффективно в долгосрочной перспективе для крупносерийного производства.
Проблемы при расточной обработке
Несмотря на свою точность, расточная обработка сопряжена со следующими техническими трудностями.
- Нестабильные условия резания, неправильный выбор инструмента и жесткость станка вызывают вибрацию и дребезжание при расточке, что приводит к неточностям, некачественной обработке и износу инструмента.
- Динамические силы резания заставляют расточные оправки изгибаться под сопротивлением в глубоких отверстиях. Это отклонение должно быть ниже 0.001" для лучшего качества поверхности и точности.
- Для получения чистоты поверхности ниже 0.032” Ra необходим точный контроль геометрии инструмента, параметров резания и отвода стружки.
- Неправильный и плохо откалиброванный измерительный инструмент также может стать причиной неточностей размеров при измерении диаметров отверстий и геометрических допусков в глубоких отверстиях.
- Прогрессирующий износ задней поверхности и образование лунок на расточных инструментах могут снизить качество резания и размерную точность при обработке материалов твердостью свыше 45 HRC.
Советы по улучшению расточки
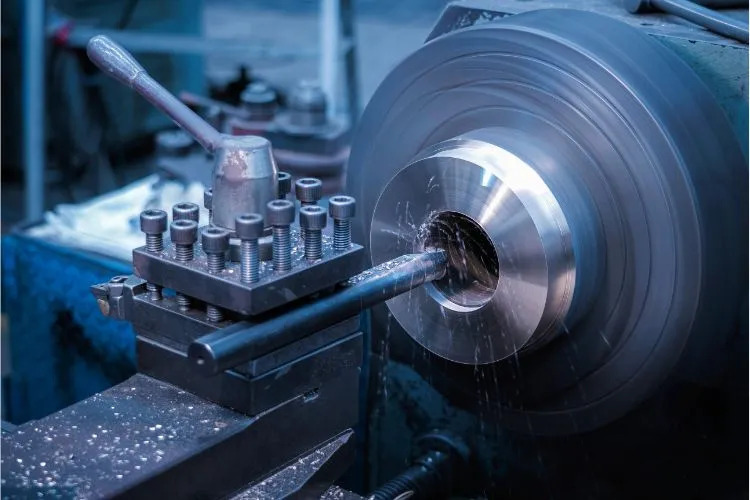
Выберите правильный расточной инструмент
Твердосплавные расточные стержни хороши для чистовой обработки благодаря своей точности и износостойкости. С другой стороны, тяжелые металлические стержни с большей массой и жесткостью подходят для черновой обработки, чтобы уменьшить вибрацию и прогиб.
Параметры резки
Необходимо поддерживать скорость резания 200-500 футов в минуту и скорость подачи 0.002-0.008 дюйма в минуту. В случае твердых материалов более низкие скорости подачи и скорости более целесообразны, чтобы избежать износа инструмента и накопления тепла, тогда как более мягкие материалы обеспечивают более высокие скорости и скорости подачи без ухудшения срока службы инструмента или качества отделки.
Жесткость станков и инструментов
Настройка инструмента и условия работы станка должны тщательно контролироваться. Для уменьшения вибрации и прогиба следует поддерживать соотношение L/D 4:1 для стального прутка, а для твердосплавных прутков важно соотношение L/D 7:1. Помимо соотношения L/D, прецизионные шлифованные держатели инструментов обеспечивают максимальную площадь контакта для уменьшения перемещения инструмента и несоосности.
Внедрите правильный контроль стружки
Встроенные стружколомы и подача охлаждающей жидкости под высоким давлением (синтетической) в зону резания. Эти стружколомы помогают измельчать крупные стружки на мелкие кусочки, предотвращая их запутывание или наматывание на инструмент. Одновременно охлаждающая жидкость под высоким давлением охлаждает и удаляет стружку, поддерживая стабильную температуру резания.
Техническое обслуживание и мониторинг инструментов
Проверяйте расточные инструменты перед каждым использованием, очищайте их после использования и еженедельно проверяйте выравнивание. Визуально проверяйте режущую кромку и периодически измеряйте износ по задней поверхности. Когда износ достигает 0.3 мм, замените вставки, чтобы избежать поломки инструмента и поддерживать постоянную производительность.
RichconnСверлильная обработка
Richconn предоставляет услуги расточки с помощью опытных мастеров и современных станков с ЧПУ. Наше предприятие имеет горизонтальные и вертикальные расточные станки, которые могут обрабатывать заготовки длиной до 2300 мм. Мы являемся опытными производителями сложных компонентов для автомобильной, аэрокосмической и медицинской промышленности с допусками ±0.01 мм и шероховатостью поверхности до Ra 0.8 мкм. Наша система контроля качества также включает проверку КИМ и отслеживание производства в реальном времени, чтобы гарантировать максимальную точность и надежность.
Подводить итоги
Короче говоря, расточная обработка по-прежнему важна для высокоточного производства в различных отраслях промышленности. Благодаря системам ЧПУ, оптимизированным параметрам резки и надлежащему обслуживанию современные расточные инструменты или станки могут достигать исключительной точности до 0.0005" и чистоты поверхности 0.4 Ra.
Если вам требуются какие-либо современные услуги по расточке и механической обработке на станках с ЧПУ, вы можете связаться с нами в любое время, чтобы обсудить ваш проект.
Часто задаваемые вопросы (FAQ)
Можно ли выполнять расточку на токарном станке с ЧПУ?
Да, токарные станки с ЧПУ могут выполнять расточку с помощью запрограммированных траекторий инструмента. Современные станки, в частности, имеют автоматическую компенсацию инструмента и цифровые измерительные установки для точных результатов.
Что определяет выбор бурового инструмента?
Выбор расточного инструмента определяется рядом факторов, таких как отношение глубины к диаметру, диаметр отверстия, требуемая чистота поверхности, свойства материала и жесткость станка.
Какие материалы можно обрабатывать методом расточки?
Растачивание позволяет обрабатывать практически все конструкционные материалы, например, алюминий, сталь, чугун, композиты, титан и т. д.
Чем сверление отличается от бурения?
Расточка использует одноточечный инструмент для улучшения или расширения уже имеющегося отверстия. Но сверление использует двухточечное сверло и создает новые отверстия. Также расточка обеспечивает лучшую отделку поверхности и является более точной.



