
Токарно-фрезерная обработка фланцевого маховика из стали AISI 630 с гладкой резьбой M14×1.5.
Richconn Изготовили на станке маховик с фланцем из стали AISI 630 для автоматизированного оборудования. Заказчику требовалась плавная нарезка резьбы M14×1.5 и чистый внешний вид в зоне дуги. Проект включал в себя контроль последовательности технологических процессов, оптимизацию параметров дуговой обработки и окончательную полировку для удаления следов вибрации.
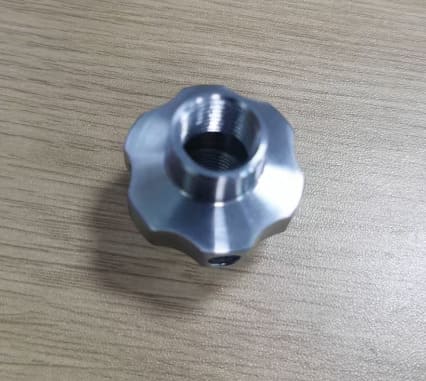
Фланцевое маховик, требующее гладкой резьбовой сборки и контроля внешнего вида поверхности.
В данном случае речь шла о токарно-фрезерной обработке фланцевого маховика из стали AISI 630 для автоматизированного оборудования. Деталь имела мелкую резьбу M14×1.5 и видимые дугообразные поверхности, поэтому необходимо было контролировать как функциональность сборки, так и качество внешнего вида.
Основная претензия заказчика заключалась в том, что резьба M14×1.5 после обработки получилась неровной, а в области дуги были заметны следы вибрации. Поскольку деталь являлась элементом внешнего вида, гладкость поверхности и пригодность резьбы к использованию были важны для окончательной приемки.

Технический чертеж фланцевого маховика из стали AISI 630, демонстрирующий резьбу M14×1.5, боковое отверстие и шестиугольную дугообразную область.
Почему резьба M14×1.5 не стала гладкой после обработки?
Клиент сообщил, что резьба M14×1.5 не сглаживалась во время использования. Кроме того, на видимой дугообразной области маховика были заметны следы вибрации, что повлияло на внешний вид детали.
Резьба была мелкой, и боковое сверление после нарезания резьбы приводило к образованию заусенцев или выступающих кромок вблизи отверстия. Это влияло на гладкость резьбы и снижало надежность сборки или эксплуатации.
Основные производственные риски
- Для резьбы M14×1.5 требуется чистое нарезание и плавное зацепление.
- Сверление боковых отверстий после нарезания резьбы может привести к образованию заусенцев и выступающих кромок в месте отверстия.
- Заусенцы вблизи резьбы могут сделать ее шероховатой или негладкой на ощупь.
- Поверхность, имеющая шесть угловых дуг, была подвержена образованию следов вибрации во время обработки на станках с ЧПУ.
- В качестве элемента внешнего вида, видимая дугообразная область нуждалась в гладкой окончательной отделке.
Основная сложность заключалась в последовательности процессов и контроле шума на этапе формирования внешнего вида.
Проблема заключалась в двух аспектах: последовательности процесса нарезания резьбы и стабильности обработки поверхности дугой. Когда боковое отверстие сверлилось после нарезания резьбы M14×1.5, материал в отверстии мог деформироваться или образовывать заусенцы, из-за чего резьба казалась неровной. В то же время, обработка дугой приводила к образованию следов вибрации, что ухудшало качество поверхности.
| Риск гладкости резьбы | Для мелкой резьбы M14×1.5 требовалось плавное зацепление, но заусенцы от бокового сверления могли мешать работе резьбы. |
|---|---|
| Риск, связанный с последовательностью процессов | Обработка бокового отверстия после нарезания резьбы увеличивает вероятность образования заусенцев или выступающих кромок, влияющих на резьбу. |
| Риск повреждения поверхности дуги | В видимой области шестиугольной дуги во время обработки на станках с ЧПУ образовывались следы вибрации. |
| Требования к внешнему виду | Маховик являлся элементом, определяющим внешний вид, поэтому окончательная гладкость и качество полированной дуги имели важное значение. |
Как мы улучшили гладкость резьбы и внешний вид дуги
Richconn Была изменена последовательность обработки, и для контроля как функциональности резьбы, так и качества внешнего вида использовалась токарно-фрезерная обработка. Сначала было обработано боковое отверстие, затем нарезана резьба M14×1.5. Область шестиугольной дуги была обработана с использованием контролируемых параметров ЧПУ, после чего была проведена ручная полировка.
Выбор процесса токарно-фрезерной обработки
Для обработки элементов маховика, таких как токарная обработка, боковые отверстия, резьба и дуговые элементы, в рамках контролируемого технологического процесса была выбрана токарно-фрезерная обработка.
Боковое отверстие перед нарезанием резьбы
Сначала было просверлено боковое отверстие до окончательного состояния, а затем на него была нарезана резьба M14×1.5, чтобы избежать образования заусенцев, влияющих на гладкость резьбы.
Параметры контролируемой дуговой обработки
Шестиугольная дуга была обработана на станке с ЧПУ с подачей 300, величиной резания 0.2 и скоростью вращения шпинделя 1500 для уменьшения следов вибрации.
Ручная дуговая полировка
Область дуги была отполирована и зачищена вручную для обеспечения гладкой поверхности и лучшего тактильного ощущения.
Изделия выполнены с использованием гладкой нити и имеют качественную отделку поверхности.
После корректировки последовательности процесса и устранения заусенцев нить стала гладкой.

Достигнута гладкая поверхность и гладкая резьба M14×1.5.
После оптимизации процесса поверхность изделия стала гладкой, резьба M14×1.5 работала плавно, а готовые маховики соответствовали требованиям заказчика к сборке и использованию.
- Материал: AISI 630
- Технологический процесс: токарно-фрезерная обработка.
- Количество: штук 70
- Основная характеристика: мелкая резьба M14×1.5
- Основная проблема: неровные нити и следы вибрации на контуре изделия.
- Управление процессом: сначала боковое отверстие, затем резьба, оптимизированные параметры дуговой резки.
- Конечный результат: гладкая поверхность и гладкая нить.
Что покупателям следует знать о токарно-фрезерной обработке деталей с резьбой
При обработке деталей с резьбой качество обработки зависит не только от точности размеров. Плавность резьбы, контроль заусенцев, порядок обработки, текстура поверхности и окончательная полировка — все это влияет на удобство сборки и использования детали.
В данном случае изменение последовательности боковых отверстий и нарезания резьбы, уменьшение вибрации на поверхности дуги и ручная полировка видимой области помогли маховику соответствовать как функциональным, так и эстетическим требованиям.
RichconnПрактический опыт
- Тщательно планируйте порядок бурения боковых отверстий и нарезания резьбы, учитывая их взаимное пересечение или влияние друг на друга.
- Удаление заусенцев вблизи мелкой резьбы обеспечивает плавную сборку и бесперебойную работу.
- При появлении следов вибрации на поверхности дуги следует отрегулировать подачу, величину резания и скорость вращения шпинделя.
- В тех случаях, когда для создания желаемой формы требуется гладкая окончательная поверхность, следует использовать ручную полировку.
- Оценивайте резьбовые детали как по результатам измерений, так и по результатам реальной сборки или тактильным ощущениям.
Сопутствующие услуги по обработке с ЧПУ
Richconn Поддерживает токарно-фрезерную обработку резьбовых деталей, маховиков, ручек, деталей валов, компонентов автоматизированного оборудования и металлических деталей для улучшения внешнего вида, требующих контроля заусенцев, качества поверхности и сборочных характеристик.
Часто задаваемые вопросы об обработке стали AISI 630 токарно-фрезерным станком и гладкости резьбы.
Почему резьба M14×1.5 может стать неровной после механической обработки?
Мелкая резьба может стать неровной из-за появления заусенцев, выступающих кромок или деформаций вблизи резьбы. В данном случае, сверление бокового отверстия после нарезания резьбы привело к образованию заусенцев в отверстии, что повлияло на гладкость резьбы.
Почему боковое отверстие было обработано до нарезания резьбы?
Предварительная обработка бокового отверстия позволила снизить риск повреждения готовой резьбы M14×1.5 заусенцами. Затем резьба была обработана механически для восстановления плавного зацепления.
Как удалось уменьшить следы вибрации на поверхности дуги?
Шестиугольная дуга была обработана с использованием контролируемых параметров ЧПУ, включая подачу 300, величину резания 0.2 и скорость вращения шпинделя 1500, после чего область дуги была отполирована вручную.
Может Richconn Детали с резьбовым соединением, похожие на детали станка?
Да. Richconn Может использоваться для токарно-фрезерной обработки резьбовых компонентов, маховиков, ручек, деталей автоматизированного оборудования и элементов внешнего вида, требующих гладких поверхностей и надежной сборки.
Требуется деталь с резьбой, обработанная на станке с гладкой поверхностью для сборки?
Пришлите нам ваши 2D-чертежи, 3D-файлы, требования к материалам, спецификации резьбы, детали боковых отверстий, требования к качеству поверхности, области внешнего вида и количество. RichconnИнженерная группа компании проанализирует риски, связанные с технологическим процессом, и предложит практическое решение по обработке материалов.