
Для многих работ по изготовлению оболочек человекоподобных роботов обработка на станках с ЧПУ — неподходящий процесс. Компания Figure AI публично заявила об этом, представив Figure 03 — робот обтянут мягким текстилем вместо твердых обработанных деталей, а производственная программа BotQ компании целенаправленно перешла к литью под давлением, литью в формы, литью металла под давлением и штамповке. Детали, которые раньше занимали станок с ЧПУ более недели, теперь извлекаются из стальной оснастки за считанные секунды.
Это честная отправная точка. Именно поэтому и существует это руководство.
Потому что справедливо и обратное: на каждой человекоподобной платформе есть оболочки, для изготовления которых не просто подходит, а незаменима обработка на станках с ЧПУ — и знание того, какая из них какая, для вашей программы ценнее, чем любой список возможностей поставщика. В этом руководстве рассматриваются четыре различных понятия, которые люди подразумевают под «оболочкой робота», шесть процессов, конкурирующих за их изготовление, пороговые значения объемов производства, при которых экономика меняется, и технические требования — тонкие стенки, эстетичные поверхности, вырезы для датчиков, герметизация, безопасность — которые определяют, будет ли оболочка работоспособна.
Если вы занимаетесь поиском корпусов для человекоподобной модели, цель этой статьи состоит в том, чтобы после прочтения вы могли самостоятельно, для каждой детали отдельно, принимать решение о том, использовать ли станок или пресс-форму, имея под собой соответствующие расчеты.
Четыре вида «роботизированной оболочки» (и почему это различие определяет всё)
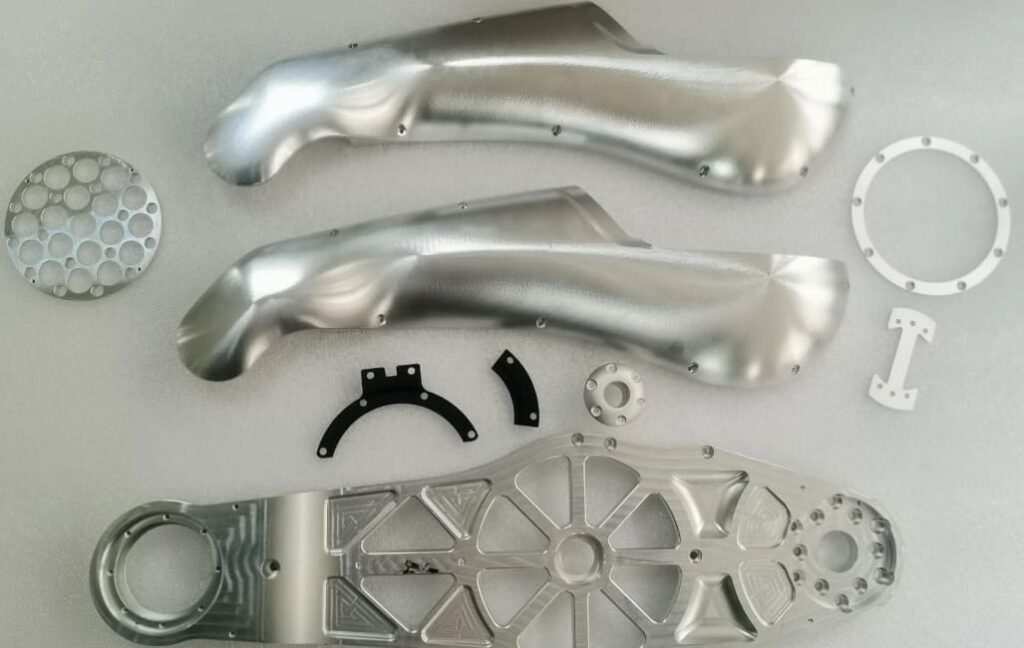
Спросите пятерых инженеров об корпусах роботов, и вы получите пять разных образов. Один из них думает об алюминиевом корпусе, в котором находятся подшипники привода бедра. Другой представляет себе рельефную панель на бедре, которая придает роботу силуэт. Третий же думает о голове с ее окнами для камер и разъемами для микрофонов.
Это действительно разные детали с разными требованиями, и их смешение является наиболее распространенной причиной ошибочных производственных решений в программах создания человекоподобных роботов. Поэтому прежде всего, рассмотрим таксономию.
Корпуса приводов и шарниров: конструктивные кожухи под нагрузкой
Это корпуса, в которых размещены двигатели, редукторы и подшипники внутри каждого приводного шарнира. В строгом смысле слова они являются несущими элементами — они ограничивают выравнивание подшипников, передают крутящий момент в шарнир на конструкцию конечности и служат радиаторами для двигателя и электроники привода.
Требования однозначны: диаметр отверстий подшипников не ниже H6, плоскостность монтажного фланца в пределах 0.02 мм, геометрия уплотнительной канавки, обеспечивающая постоянное сжатие уплотнительного кольца, и теплопроводность, достаточная для отвода тепла от двигателя в окружающую конструкцию. Внешний вид не имеет значения — эти детали располагаются под всем остальным.
Мы подробно рассмотрели их в нашем руководстве по компонентам шарниров роботов . Для данной статьи важно отметить, что они, независимо от объёма производства, относятся к категории металлообрабатывающих изделий, и причины этого мы рассмотрим позже.
Конструкционные шасси и каркасные оболочки: несущий каркас.
На один уровень выше суставов расположены оболочки, из которых состоит туловище, таз и конечности робота. Они передают нагрузку между суставами, вмещают батареи и вычислительные компоненты, а также определяют общую жесткость конструкции робота.
Они часто бывают большими — например, оболочка туловища человекоподобного робота может достигать 400–600 мм в наибольшем измерении — и, как правило, тонкостенными с интегрированными ребрами жесткости. Требования сосредоточены на соотношении жесткости к массе, стабильности размеров и точных местах крепления шарниров и подсистем. Некоторые из них видны; многие располагаются под внешними панелями.
Внешние кузовные панели: детали, которые люди видят и трогают.
Это косметические оболочки — набедренные накладки, нагрудные пластины, наплечники, накладки на предплечья. Они не несут или не несут незначительной структурной нагрузки. Их задача — заключаться в том, чтобы заключать, защищать и определять визуальную идентичность робота.
К этой категории предъявляется требование, которого нет ни к одному другому типу корпусов: они должны выглядеть правильно. Однородность поверхности, согласованность цвета в разных партиях, выравнивание зазоров между панелями и тактильные ощущения — все это имеет значение, и ничто из этого не отображается на обычном инженерном чертеже. Кроме того, именно эта категория, скорее всего, будет постепенно отказываться от механической обработки по мере роста объемов производства.
Корпуса сенсоров и накладки на головки: точность там, где от неё зависит восприятие.
Защитные кожухи для шлемов, кожухи для лидаров, рамки для камер и микрофонные массивы относятся к совершенно отдельной категории. Они одновременно являются и эстетическими элементами, и критически важными с точки зрения точности.
Смещение окна камеры на 0.3 мм приводит к изменению оптической оси камеры относительно кинематической системы координат робота, что либо требует перекалибровки, либо приводит к необратимому ухудшению точности восприятия. Допуски на положение вырезов для датчиков в корпусах голов роботов обычно составляют от ±0.1 до ±0.2 мм — на порядок меньше, чем требуется для декоративной панели, и превышает возможности большинства недорогих процессов формовки.
Краткая справка: какой тип оболочки соответствует какому процессу
| Тип оболочки | Структурный? | Косметика? | Точность имеет решающее значение? | Типичный оптимальный процесс |
|---|---|---|---|---|
| Корпус привода / соединительного элемента | Да | Нет | Да | ЧПУ-обработка во всех объемах; литье под давлением и механическая обработка в очень больших объемах. |
| Конструкция шасси / рамы | Да | Иногда | Средняя | Обработка на станках с ЧПУ до ~500 единиц, затем литье под давлением и вторичная механическая обработка. |
| Внешняя панель кузова | Нет | Да | Нет | Изготовление на станках с ЧПУ до ~200 единиц, затем термоформование или литье под давлением. |
| Датчик / головка | Частично | Да | Да | Производство более 1,000 единиц с ЧПУ, или литье + вторичная обработка на станках с ЧПУ. |
Запомните эту таблицу и читайте дальше. Практически каждая последующая рекомендация на самом деле относится к одной из этих четырех строк.
Что изменилось в 2026 году: отрасль перешла к технологиям с использованием оснастки.
За последние два года дискуссия о человекоподобных оболочках существенно изменилась, и любая стратегия закупок, основанная на предположениях 2023 года, теперь устарела.
Рисунок 03 и отход от жестко обработанных внешних поверхностей
Когда компания Figure AI представила Figure 03 в октябре 2025 года, задача проектирования была предельно ясна: робот должен быть безопасен для людей в домашних условиях. Компания решила использовать мягкие текстильные материалы и многослойную пену вместо открытых жестких механически обработанных деталей, при этом мягкие элементы конструкции были спроектированы таким образом, чтобы их можно было стирать и снимать без инструментов.
Технические характеристики, прилагаемые к нему, говорят сами за себя: высота 1,676 мм, вес 60 кг, примерно на 9% легче, чем модель Figure 02, причем существенное снижение массы достигнуто за счет отказа от обработки металлических поверхностей. Каждая соединительная поверхность была спроектирована таким образом, чтобы исключить точки защемления.
Figure не одинок. Компания 1X Technologies поставляет своего домашнего робота NEO в вязаном нейлоновом костюме. Направление развития индустрии человекоподобных роботов для потребителей очевидно: мягкие, податливые, покрытые текстилем корпуса, которые воспринимаются скорее как дружелюбные, чем как промышленные.
BotQ: Что на самом деле говорит переход Figure на новый производственный процесс?
Наиболее показательные данные были получены в рамках производственной программы BotQ компании Figure. Для достижения высоких темпов производства компания перешла на технологии литья под давлением, литья под давлением, литья металла под давлением и штамповки. Их собственная стратегия была предельно ясна: детали, на изготовление которых на станке с ЧПУ уходило более недели, теперь можно производить менее чем за двадцать секунд, используя сложные стальные формы. Капитальные затраты на эту оснастку были высокими, но окупаемость при прогнозируемых объемах производства пришла быстро.
Для машиностроительной компании может возникнуть соблазн поспорить на эту тему. Мы этого делать не будем, потому что с экономической точки зрения это просто верно. Как только конструкция корпуса утверждена, а годовой объем производства достигает тысяч единиц, использование оснастки обеспечивает значительное преимущество в стоимости одной детали, которое не удается ни одной оптимизации процесса обработки.
В истории BotQ не говорится — и это упускается из виду, когда её цитируют как «гуманоидам не нужны станки с ЧПУ» — что каждая из этих форм была проверена на соответствие прототипам, изготовленным на станках, что литые и формованные корпуса по-прежнему требуют вторичной механической обработки прецизионных элементов, и что весь переход предполагает замороженный проект. Программы, которые ещё не достигли этого уровня, работают в совершенно иных экономических условиях.
Мягкие материалы, текстиль и эластичные покрытия: новая категория оболочек.
Распространение текстильных и пенопластовых внешних покрытий создает совершенно новую категорию оболочек, которой не существовало в человекоподобном дизайне пять лет назад, — и это оказывает косвенное влияние на жесткие элементы под ними.
Когда внешний слой выполнен из ткани, жесткая оболочка под ним перестает быть просто декоративным элементом. Больше не требуется поверхность высшего класса, соответствие цвета или превосходная тактильная отделка. Необходимо лишь гладкое, не цепляющееся за края соединение, надежное и повторяемое крепление для съемных текстильных элементов, а также большой радиус скругления краев, чтобы ткань не изнашивалась в местах контакта.
Это существенное снижение требований к внешнему виду, что меняет расчеты при изготовлении станка или пресс-формы, обычно в пользу механической обработки в программах среднего объема производства, поскольку дорогостоящей частью обработки декоративной оболочки является чистовая обработка, а не резка.
Что это означает для вашей стратегии снабжения
Три практических вывода:
- Не стоит предполагать, что для обработки поверхности вашего кузова обязательно нужна высококачественная механическая отделка. Если поверх него будет надет мягкий чехол, вы платите за косметический эффект, который никто не увидит.
- Не стоит предполагать, что оснастка — это решение, потому что на рисунке показано именно такое решение. Этот показатель растет такими темпами, которых большинство программ достигнут лишь через несколько лет.
- Разделите спецификацию корпуса по четырем указанным выше категориям. Прежде чем запрашивать единую смету, учтите следующее: для разных видов продукции требуются разные процессы, и поставщик, предлагающий их в рамках одной партии, даст вам неверный ответ по большинству из них.
Технологический процесс: шесть способов создания оболочки робота
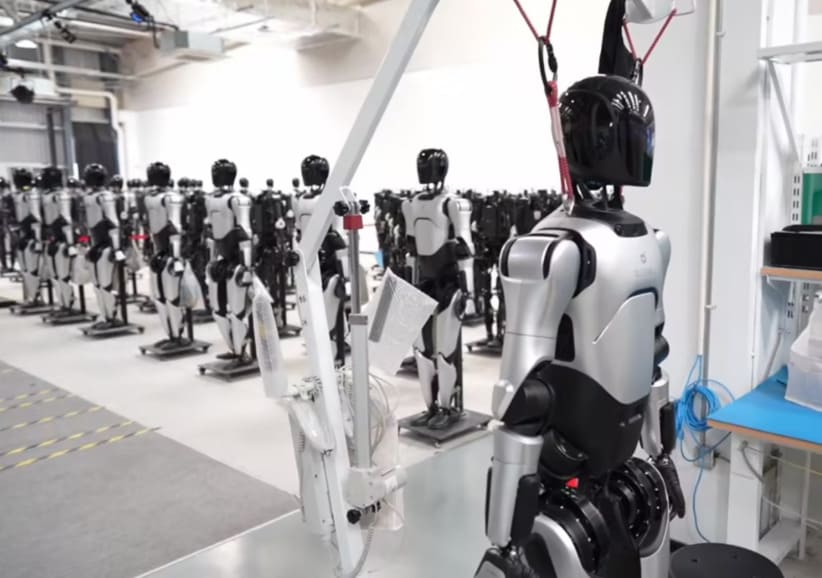
Здесь представлен честный обзор конкурирующих процессов, включая четыре, которые мы не используем. Невозможно принять правильное решение о выборе станка или пресс-формы, не понимая, от чего вы отказываетесь.
Обработка на станках с ЧПУ из заготовки
Материал удаляется из цельного блока алюминия, магния, титана или пластика до тех пор, пока не образуется оболочка. Для работы не требуется никаких дополнительных инструментов, кроме зажимных приспособлений.
Преимущества: Нулевые затраты на оснастку. Изменения в конструкции не требуют никаких затрат, кроме времени на перепрограммирование. Достижимые допуски ±0.02 мм или лучше по любой детали. Полное сохранение свойств материала — обработанная оболочка из сплава 6061-T6 обладает прочностью 6061-T6, в отличие от литья. Конструктивные и прецизионные элементы создаются в процессе обработки бесплатно, без необходимости проведения дополнительных операций.
Недостатки: Стоимость одной детали практически не меняется с увеличением объема производства. Изготовление большого тонкостенного корпуса туловища может занять от четырех до восьми часов на 5-осевом станке. Значительные потери материала — корпус может начинаться с заготовки весом 20 кг и заканчиваться заготовкой весом 1.5 кг.
Реалистичное окно: от прототипов до мелкосерийного производства, а также точность и конструктивные особенности при любом объеме.
Литье под давлением
Расплавленный алюминий или магний впрыскивается в закаленную стальную матрицу под высоким давлением.
Преимущества: Очень низкая себестоимость одной детали при больших объемах производства. Отлично подходит для сложных тонкостенных конструкций. Быстрое время цикла, измеряемое секундами.
Недостатки: Значительные инвестиции в оснастку, а сроки поставки составляют месяцы. Изменения в конструкции требуют новой оснастки. Свойства литых материалов ниже, чем у кованых аналогов. Допуски на размеры менее строгие, чем при механической обработке, и в толстых участках может появляться пористость. Критические элементы почти всегда требуют дополнительной механической обработки.
Реалистичное окно: Ежегодно проектируются и изготавливаются несущие конструкции для тысяч жилых единиц с использованием замороженного проекта.
Литье под давлением
Расплавленный термопластик впрыскивается в стальную форму. Это основной процесс изготовления корпусов для потребительских товаров.
Преимущества: Самая низкая себестоимость одной детали при массовом производстве. Превосходное качество поверхности прямо из пресс-формы. Зажимы, ребра, выступы и кабельные каналы могут быть отлиты непосредственно в пресс-форме, что сокращает количество сборочных деталей.
Недостатки: Стоимость оснастки обычно составляет от десятков тысяч до сотен тысяч долларов, а сроки выполнения заказа, как правило, составляют от двух до трех месяцев. Изменения в конструкции обходятся дорого. Пластиковые оболочки не являются несущими конструкциями — им необходимы металлические каналы передачи нагрузки. Деформация и усадочные раковины требуют тщательного проектирования.
Реалистичное окно: Декоративные внешние панели на тысячах единиц жилья ежегодно.
Термоформование и вакуумная формовка
Нагретый пластиковый лист с помощью вакуума перемещается по форме.
Преимущества: Стоимость оснастки значительно ниже, чем при литье под давлением. Отлично подходит для больших, неглубоких, оболочкообразных геометрических форм — точно повторяющих форму многих панелей корпусов роботов. Хорошее качество поверхности без линий слоев. Сроки изготовления оснастки измеряются неделями, а не месяцами.
Недостатки: Ограничение по геометрической форме при достаточном уклоне. Толщина стенок варьируется по всей детали. Для точных элементов требуется дополнительная обрезка и механическая обработка. Не подходит для конструкционных деталей.
Реалистичный пример: декоративные панели стоимостью от сотен до тысяч долларов — оптимальный вариант между механической обработкой и литьем под давлением.
Вакуумное литье с использованием уретана
Силиконовая форма изготавливается по мастер-модели, затем в нее под вакуумом заливается полиуретановая смола.
Преимущества: Очень низкая стоимость оснастки. Быстрое выполнение заказа. Хорошее воспроизведение поверхности. Возможность имитации широкого спектра производимых пластмасс.
Недостатки: Стоимость одной детали не увеличивается с ростом объёма производства — она обычно остаётся в диапазоне от 100 до 300 долларов за деталь независимо от количества. Силиконовые формы изнашиваются примерно после 20-50 циклов формования. Свойства материала уступают термопластам, полученным методом литья под давлением.
Реалистичный диапазон: от десяти до ста декоративных деталей, где внешний вид важнее характеристик материала. Следует отметить, что мастер-модель обычно изготавливается на станках с ЧПУ.
Аддитивное производство: MJF, SLS и FDM
Детали изготавливаются слой за слоем из порошка или филамента.
Преимущества: Отсутствие необходимости в оснастке. Геометрическая свобода, не имеющая аналогов в других процессах. Быстрое выполнение заказов в очень малых объемах.
Недостатки: Качество поверхности демонстрирует слоистую структуру, которая просвечивает сквозь краску. Анизотропные свойства материала. Стоимость детали не сильно увеличивается с увеличением количества. Точность размеров, как правило, ниже, чем при механической обработке.
Реалистичный примерный размер окна: от одного до десяти элементов, внутренние кронштейны и крепления. При наличии более десяти декоративных деталей термоформование или механическая обработка обычно дают лучший результат за те же деньги.
Сравнительный анализ процессов.
| Разработка | Стоимость оснастки | Тенденция изменения себестоимости на единицу детали | Срок изготовления оснастки | Достижимый допуск | Качество поверхности: | Структурный? |
|---|---|---|---|---|---|---|
| CNC-обработка | Ничто | Плоский (XNUMXD) | Ничто | ±0.02 мм | Отлично с отделкой | Да |
| Умрите литье | Высокий | Резко падает | Месяцев | ± 0.1-0.3 мм | Хорошо, нужно доделать. | Средняя |
| литье под давлением | Высокий | Резко падает | 2-3 месяцев | ± 0.1-0.2 мм | Отличный инструмент. | Нет |
| термоформования | Низкая-умеренная | Снижается умеренно | Недели | ±0.5 мм | Хорошо | Нет |
| Вакуумное литье | Низкий | Плоский (XNUMXD) | Дней | ±0.3 мм | Хорошо | Нет |
| Добавка (MJF/SLS) | Ничто | Практически плоский | Ничто | ±0.3 мм | Видны линии слоев | Нет |
Вся суть аргумента заключается в следующем: два процесса имеют плоские кривые себестоимости одной детали и не требуют оснастки — механическая обработка и вакуумное литье. Все остальные процессы предполагают обмен первоначальных инвестиций на экономию на детали. Объем производства определяет, на какой стороне этого обмена вы окажетесь.
Решение о масштабах производства: в чем CNC выигрывает и в чем проигрывает
Это раздел, который большинство поставщиков не будут заполнять. Вот фактические пороговые значения.
1-50 единиц: ЧПУ почти всегда дает правильный результат.
При таких объемах амортизация оснастки безнадежна. Пресс-форма стоимостью пятьдесят тысяч долларов, рассчитанная на пятьдесят деталей, добавляет тысячу долларов к стоимости каждой детали еще до того, как вы что-либо изготовите.
Механическая обработка на данном этапе также дает нечто более ценное, чем себестоимость единицы продукции: изменчивость конструкции . Программы создания прототипов постоянно меняются. Обработанная на станке оболочка может вместить изменения в конструкции за один день перепрограммирования. Оболочка, изготовленная с помощью специального инструмента, не сможет этого сделать вообще.
Единственным реальным конкурентом в этом сегменте является аддитивное производство для деталей, где точность действительно не имеет значения — внутренние кронштейны, макетные панели, эргономические модели для исследований.
50-500 единиц: Серая зона, где анализ имеет значение.
Вот тут-то и начинается самое интересное, и именно здесь сейчас находится большинство программ, разрабатывающих человекоподобные модели.
Для отделочных наружных панелей термоформование становится конкурентоспособным при объеме производства от ста до двухсот единиц. Затраты на оснастку достаточно низки, чтобы окупиться, сроки выполнения заказа составляют недели, а не месяцы, и оно создает однородную поверхность, хорошо поддающуюся покраске.
Для конструкционных оболочек и прецизионных корпусов механическая обработка, как правило, по-прежнему является более предпочтительной во всем этом диапазоне. Инструменты для литья под давлением не амортизируются так быстро, и свойства литых материалов зачастую все равно не соответствуют требованиям к прочности.
Решающие вопросы:
- Дизайн окончательно утвержден или изменится в течение следующих шести месяцев?
- Несет ли данная деталь структурную нагрузку?
- Имеет ли он характеристики с точностью до ±0.2 мм?
- Будет ли на него надет мягкий чехол?
Если вы ответите «да» хотя бы на два из последних трех вопросов или на первый ответ «нет», то, скорее всего, вы все равно выберете механическую обработку.
500-5,000 единиц: мостовая оснастка и гибридные стратегии.
При таких объемах чистая механическая обработка декоративных панелей перестает быть экономически целесообразной, но изготовление полноценной оснастки все равно представляет собой значительные затраты для проекта, который, возможно, еще не доработан.
Заполняет этот пробел технология промежуточной оснастки — алюминиевые литьевые формы вместо закаленной стали, термоформовочные формы вместо формовочных, или гибридные подходы, сочетающие литье и механическую обработку. Промежуточная оснастка стоит значительно дешевле, чем серийная, и изготавливается быстрее, но за счет сокращения срока службы.
Здесь хорошо работает гибридная стратегия: отливка или формовка основной геометрии, а затем механическая обработка только прецизионных элементов. Литой корпус туловища с обработанными на станках с ЧПУ интерфейсами крепления шарниров и вырезами для датчиков позволяет добиться экономичности литья по массе и точности обработки там, где это важно.
Более 5,000 единиц: Рынок инструментов для строгания
При ежегодном выпуске примерно пяти тысяч автомобилей с неизменной конструкцией, использование жесткой оснастки однозначно выигрывает при изготовлении декоративных и неконструкционных оболочек. Именно для этой области была создана программа BotQ компании Figure, и их аргументация вполне обоснована.
Роль механической обработки не исчезает — она меняется. В таких объемах механическая обработка позволяет изготавливать мастер-модели, оснастку, выполнять вторичные операции с литыми деталями и прецизионные корпуса, которые невозможно удержать с помощью оснастки.
Исключения: где ЧПУ выигрывает при любом объеме производства
Некоторые детали никогда не покидают станок, независимо от количества:
- Посадочные места подшипников и любые элементы, требующие жесткости H6 или выше.
- Уплотнительные поверхности, где геометрия канавок определяет степень защиты IP.
- Оптические и сенсорные интерфейсы с требованиями к точности позиционирования менее 0.2 мм.
- Конструктивные элементы, свойства литых материалов которых недостаточны.
- Любая часть, где дизайн не зафиксирован.
Там, где обработка на станках с ЧПУ незаменима
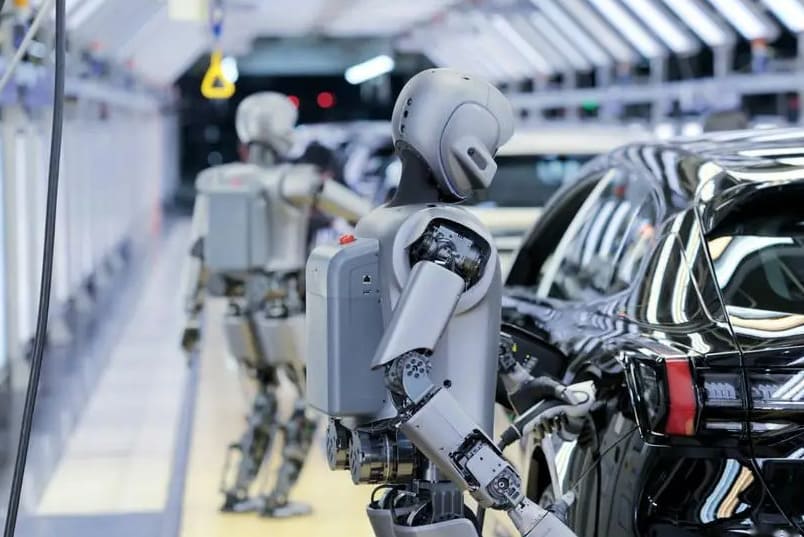
Если говорить честно о недостатках механической обработки, то вот где она не уступает конкурентам — и эти категории представляют собой большую часть обработанного контента на зрелой человекоподобной платформе.
Конструкционные оболочки, несущие нагрузку
Литой алюминий имеет более низкий предел текучести, чем кованый алюминий того же номинального сплава, а отливки могут содержать пористость, которая становится местом зарождения усталости при циклической нагрузке. Конструктивные оболочки человекоподобного робота подвергаются миллионам циклов нагрузки в течение всего срока службы.
Для оболочек, где разрушение конструкции представляет собой угрозу безопасности — конструкции таза, пути передачи нагрузки на туловище, места крепления конечностей — обработанная заготовка обеспечивает полные механические свойства заданной закалки без риска образования пор. Это не предпочтение; на многих платформах это требование.
Высокоточные сенсорные окна и оптические интерфейсы
Системы восприятия калибруются по кинематической системе координат. Если камера перемещается относительно этой системы координат, калибровка оказывается неверной.
Допуски на положение выреза датчика от ±0.1 до ±0.2 мм являются обычными для головных уборов человекоподобных роботов, и они должны сохраняться на протяжении всей производственной партии, а не только на первом изделии. Механическая обработка обеспечивает это изначально. Термоформование и литье под давлением, как правило, требуют вторичной механической обработки для достижения этого — а это значит, что вы в любом случае платите за механическую обработку, плюс за оснастку.
Посадочные места подшипников, уплотнительные канавки и функциональные особенности.
Любая оболочка, в которой установлен подшипник, которая обеспечивает герметизацию от проникновения влаги или служит для точного сопряжения, имеет особенности, которые невозможно воспроизвести с помощью процессов литья. Канавки для прокладки должны иметь постоянную глубину и ширину для обеспечения равномерного сжатия — неравномерное сжатие прокладки является основной причиной отказов, связанных с классом защиты IP, в условиях эксплуатации. Отверстия для подшипников должны иметь допуск H6 и контролируемую чистоту поверхности.
В случае литых под давлением оболочек эти элементы обрабатываются после отливки. Механическая обработка не исчезает; она просто становится дороже, поскольку теперь необходимо закреплять отливку с собственными размерными отклонениями.
Мастер-модели и оснастка для литых и формованных оболочек
Для вакуумного литья требуется мастер-модель, которая почти всегда изготавливается на станке с ЧПУ, поскольку должна обладать точными размерами и идеальной поверхностью. Инструменты для термоформования изготавливаются механическим способом. Полости литьевых форм обрабатываются механическим способом и электроэрозионной обработкой.
Каждый технологический процесс, описанный в этой статье, зависит от механической обработки на каком-либо этапе. Когда программа «отходит от ЧПУ», обычно происходит следующее: механическая обработка перемещается от производства деталей к производству средств для производства деталей.
Вторичная механическая обработка литых и формованных оболочек
Последняя и самая многочисленная категория. Для литых корпусов необходимо выровнять монтажные поверхности, просверлить отверстия для подшипников, нарезать резьбу в отверстиях для датчиков и обрезать вырезы для датчиков до нужного положения. Для формованных корпусов требуется обрезка, точное размещение отверстий и обработка стыковочных элементов.
В зрелой программе создания человекоподобных роботов, использующих литые конструкционные оболочки, вторичная механическая обработка обычно составляет от двадцати до сорока процентов от общих затрат на механическую обработку — и это продолжается бесконечно, поскольку каждая литая деталь нуждается в ней.
Материалы для оболочек человекоподобных роботов
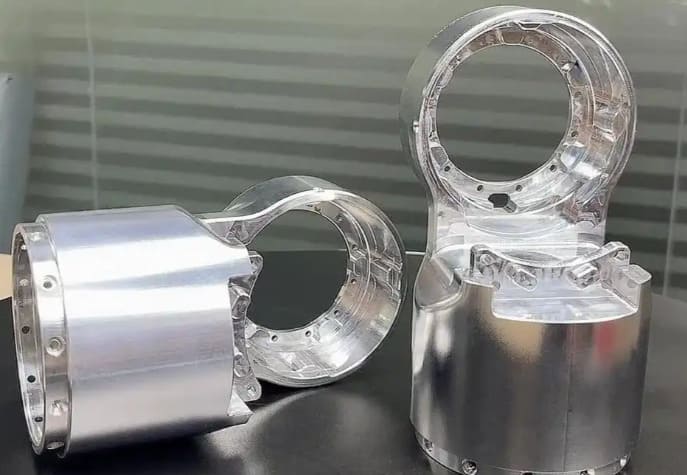
Выбор материала для корпуса робота — это трехсторонний процесс согласования массы, жесткости и качества отделки, при этом технологичность является ограничивающим фактором, определяющим, достижима ли выбранная комбинация.
6061-T6: Косметический и универсальный вариант по умолчанию
Сплав 6061-T6 используется по умолчанию не просто так. Он хорошо поддается механической обработке, обладает высокой стабильностью размеров, легко доступен в виде листового и заготовочного металла, и — что особенно важно для наружных оболочек — прекрасно и равномерно поддается анодированию.
Предел текучести около 276 МПа достаточен для большинства неконструкционных и слабоконструкционных оболочек. Плотность составляет 2.7 г/см³. Стоимость является самой низкой среди вариантов из алюминия.
Для декоративных панелей и ушек, где внешний вид имеет первостепенное значение, сплав 6061 обычно является правильным решением, даже если более прочный сплав обеспечил бы структурную целостность, поскольку качество отделки более стабильно.
7075-T6: Конструкционные оболочки и компромисс между анодированием и конструкцией.
Сплав 7075-T6 примерно вдвое превосходит по пределу текучести сплав 6061 — около 503 МПа — при той же плотности. Для несущих конструкций шасси, где минимизируется толщина стенок, эта разница в прочности напрямую приводит к экономии массы.
Есть один нюанс, который ставит в тупик многие команды дизайнеров, и его стоит четко обозначить: сплав 7075 анодируется не так, как 6061. Содержание цинка в нем приводит к появлению желтоватого оттенка при прозрачном анодировании и менее равномерному цвету при окрашивании. Для несущей оболочки, скрытой под крышкой, это не имеет значения. Для видимой декоративной панели это может означать, что некоторые детали не будут соответствовать друг другу.
Предлагаемое нами практическое правило: 7075 для несущих конструкций, 6061 для всего, что видит заказчик, и никогда не смешивайте эти два сплава в одном видимом элементе конструкции, если важна точность подбора цвета.
Магний AZ31 и AZ91: на 30% легче, с учетом реальных требований к удобству обращения.
Магний — самый лёгкий из доступных конструкционных металлов, примерно на тридцать процентов легче алюминия, его плотность составляет от 1.74 до 1.81 г/см³ в зависимости от сплава. На человекоподобной платформе, где масса конечностей увеличивается за счёт крутящего момента, необходимого для работы каждого сустава, это снижение массы имеет огромное значение.
Наиболее распространенными марками стали для обработки оболочек являются AZ31 (хорошая формуемость и свариваемость, умеренная прочность) и AZ91 (более высокая прочность, чаще используется в литом виде). Магний также лучше гасит вибрации, чем алюминий, и быстро обрабатывается, при этом усилия резания при сопоставимых скоростях съема материала ниже, чем у алюминия.
Причина, по которой больше поставщиков не предлагают его, заключается в безопасности. Магниевая стружка горюча, а мелкая магниевая пыль представляет собой реальную опасность возгорания и взрыва. Безопасная обработка магния требует соответствующего выбора охлаждающей жидкости — охлаждающие жидкости на водной основе реагируют с магнием, выделяя водород, — специальной системы обработки и локализации стружки, наличия огнетушителей класса D на станке и обучения операторов, чего нет в большинстве обычных цехов.
Richconn Производство компонентов роботизированных оболочек из магния на станках. Если вы рассматриваете магний для программы изготовления оболочек, стоит задать любому поставщику следующие вопросы: какую охлаждающую жидкость они используют, как они обрабатывают и хранят стружку, и работают ли они в одном цехе со сталью или алюминием — ответы на эти вопросы быстро покажут, насколько реальна такая возможность.
Титан Ti-6Al-4V: где важны как масса, так и прочность.
Сплав Ti-6Al-4V имеет плотность 4.43 г/см³ и предел текучести около 880 МПа — он тяжелее алюминия, но обладает значительно лучшим соотношением прочности к массе и превосходными характеристиками усталостной прочности.
В конструкциях человекоподобных роботов титан используется избирательно: в высоконагруженных конструктивных элементах внутри корпуса, в местах крепления, подверженных ударным нагрузкам, а также в медицинских или лабораторных роботах, где важна совместимость со стерилизацией. Цельнотитановые корпуса встречаются редко, поскольку высокая стоимость обработки — обычно в три-четыре раза выше, чем у алюминия при аналогичной геометрии — трудно оправдать на большой площади поверхности.
Обработка титана на станках с ЧПУ предъявляет особые требования к скорости резания, подаче охлаждающей жидкости и контролю стружки, которые стоит обсудить, прежде чем принимать окончательное решение о применении этого метода в проектировании.
Конструкционные пластмассы: ABS, PC, PEEK и обработанные полимерные оболочки.
Механическая обработка пластиковых оболочек — необычное, но иногда правильное решение, как правило, когда требуется небольшое количество деталей из того же производственного полимера для проверки соответствия, внешнего вида или оптических характеристик перед изготовлением оснастки.
- ABS — Хорошо ложится грунтовкой и краской, легко обрабатывается на станках, является стандартным выбором для окрашенных прототипов с косметическим эффектом.
- поликарбонат, — необходим для прозрачных окон и защитных кожухов датчиков; обрабатывается и полируется до почти оптической чистоты.
- PEEK — Высокая прочность и термостойкость, используется там, где полимерная оболочка должна быть несущей или стерилизуемой.
- Ацеталь (ПОМ) — Обладает высокой стабильностью размеров и прекрасно поддается механической обработке, но краска плохо держится; не использовать для окрашенных декоративных деталей.
Один важный момент, который поможет избежать проблем: если корпус серийного изделия будет изготовлен методом литья под давлением из ABS-пластика, то прототип следует обрабатывать из ABS-пластика, а не из акрила или ацетала. Покрытие и отделка будут одинаковыми, и вы сможете выявить проблемы с внешним видом до начала изготовления оснастки.
Матрица выбора материалов по типу оболочки
| Тип оболочки | Первый выбор | Альтернатива | Избежать |
|---|---|---|---|
| Корпус привода / соединительного элемента | 6061-T6 | 7075-Т6, магний | пластики |
| Структурное шасси | 7075-T6 | Магний AZ31, 6061-T6 | Литые сплавы в малых объемах |
| Внешняя панель (видимая) | 6061-T6 | АБС, ПК | 7075 (несоответствие цвета) |
| Внешняя панель (под мягким покрытием) | 6061-Т6, магний | ABS | Титан (ненужная трата) |
| Корпус головки/датчика | 6061-T6 | ПК для Windows | Ацетал (адгезия краски) |
| Корпус конечности, критически важный по весу | Магний AZ31 | 7075-T6 | Сталь |
Обработка тонкостенных материалов: основная техническая задача.
Если и есть какая-то техническая проблема, определяющая обработку оболочек роботов, то это именно она. Практически каждая оболочка на человекоподобной платформе представляет собой большую, тонкостенную, изогнутую конструкцию — именно та геометрия, которая наиболее подвержена деформации.
Почему оболочки роботов по своей природе склонны к деформации
Толщина стенки обычно считается небольшой, менее 2 мм. Для оболочек роботов обычно требуются стенки толщиной от 1.5 до 2.5 мм на поверхностях размером в сотни миллиметров, что по определению относит почти любую оболочку к категории сложных.
Проблемы вызваны тремя механизмами. Отклонение под действием силы резания — тонкая стенка ведет себя как консоль, изгибаясь в сторону от инструмента и возвращаясь в исходное положение после его прохождения, в результате чего стенки становятся толще у основания. Термическая деформация — тонкие участки обладают малой тепловой инерцией, поэтому локальный нагрев вызывает локальное расширение, а высокий коэффициент теплового расширения алюминия усиливает его. Снятие остаточных напряжений — напряжения, возникающие в заготовке во время прокатки или экструзии, снимаются по мере удаления материала и перемещения детали.
Третий механизм удивляет людей, потому что деталь правильно измеряется на станке, а затем деформируется за ночь.
Мы более подробно описали эту проблему в нашем руководстве по предотвращению деформации тонкостенных деталей , где изложены общие принципы. Далее мы рассмотрим, как эти принципы применяются конкретно к оболочкам роботов.
Остаточные напряжения и снятие напряжений перед механической обработкой
Для любой оболочки, из которой удалено более примерно семидесяти процентов исходной заготовки (а это относится к большинству из них), мы рекомендуем проводить снятие внутренних напряжений перед чистовой обработкой.
Практическая последовательность действий: черновая обработка детали с оставлением припуска 1.5–2 мм на всех поверхностях, термическая обработка для снятия напряжений, ожидание стабилизации детали, затем чистовая обработка. При обработке больших туловищных каркасов разница между выполнением и невыполнением этой процедуры часто определяет разницу между деталями, имеющими погрешность ±0.1 мм по профилю, и деталями, не имеющими погрешности ±0.5 мм.
Выбор материала здесь тоже имеет значение. Листовой прокат, прошедший термообработку для снятия напряжений, ведет себя гораздо предсказуемее, чем экструзионный прокат, при изготовлении крупных оболочек, и его стоит указывать в спецификации, а не оставлять на усмотрение поставщика.
Стратегия крепления: вакуумные патроны, мягкие зажимные губки и вспомогательные опоры.
Сила зажима сама по себе является источником деформации. Тонкая оболочка, плотно зажатая в обычных тисках, будет обрабатываться правильно, а затем, при освобождении, выйдет за пределы допустимых отклонений.
Стратегии, эффективные против оболочек роботов:
- Вакуумная оснастка Для деталей с плоской или почти плоской поверхностью, распределение удерживающей силы по всей площади контакта.
- Индивидуальные мягкие губки Обработано в соответствии с контуром детали — небольшие инвестиции в оснастку, которые окупаются сразу же после изготовления партии.
- Жертвенные опорные ребра Оставшиеся в проекте участки удалялись на заключительном этапе, сохраняя жесткость тонких областей за счет агрессивных разрезов.
- Основа из низкоплавкого воска или литьевая основа для сложных изогнутых оболочек, для которых отсутствует подходящая геометрия зажима.
- Последовательный выпуск — Обработка и освобождение участков осуществляется постепенно, а не путем снятия всех зажимов сразу.
При изготовлении больших изогнутых корпусов изготовление нестандартных креплений обязательно. Заложите это в смету на первый образец.
Стратегия выбора траектории движения инструмента и параметров резания для тонкостенных материалов.
Общий принцип заключается в том, чтобы поддерживать низкую и постоянную силу резания, а не резать медленно.
- Трохоидальная шероховатость Радиальное зацепление, составляющее от пяти до десяти процентов диаметра инструмента, обеспечивает предсказуемость усилий и позволяет использовать всю длину канавки.
- Симметричное удаление материала — Чередование сторон вместо полного завершения одной стороны перед началом другой, что способствует снятию стресса.
- Многократная легкая финишная обработка вместо одного толстого слоя, при этом последний проход занимает от 0.1 до 0.2 мм.
- Подъемное фрезерование на протяжении всего процесса финишной обработки для равномерного распределения стружки и улучшения качества поверхности.
- Острый инструмент — Изношенный инструмент значительно увеличивает давление резания, которое тонкие стенки напрямую преобразуют в отклонение.
- Постоянная тепловая средаВ идеале, температура должна быть в пределах ±1°C во время финишной обработки прецизионных оболочек.
Достижимая толщина стенки в зависимости от материала
| Материал | Комфортный минимум | Достижимо при тщательно продуманном процессе. | Заметки |
|---|---|---|---|
| алюминий 6061-Т6 | 1.5 мм | 0.8 мм | Наиболее предсказуемый; лучший общий выбор. |
| алюминий 7075-Т6 | 1.2 мм | 0.7 мм | Более высокая жесткость помогает; больше остаточного напряжения. |
| Магний AZ31 | 1.5 мм | 1.0 мм | Низкая сила резания является преимуществом; однако существуют ограничения по обращению с изделием. |
| Ti-6Al-4V | 1.0 мм | 0.6 мм | Высокая жесткость, но критически важен контроль теплоотдачи. |
| ABS / PC | 2.0 мм | 1.5 мм | Предел — это термическое размягчение, а не сила. |
| PEEK | 1.5 мм | 1.0 мм | Машины работают хорошо, но снимают стресс непредсказуемо. |
Эти цифры предполагают разумную поддержку ребер жесткости и соотношение сторон. Неподдерживаемая стена толщиной 0.8 мм и пролетом 300 мм — это совсем другое дело, чем стена с пролетом 50 мм. Если ваш проект предполагает как толщину, так и пролет, представьте его на рассмотрение на ранней стадии.
Внешние требования: чем отличаются внешние оболочки?
Внутренние компоненты оцениваются по чертежу. Внешние оболочки оцениваются визуально — и требования, вытекающие из этого, вообще не указываются на большинстве инженерных чертежей.
Следы от инструмента и путь к однородной поверхности
На обработанной алюминиевой поверхности видны следы от траектории движения инструмента. Стандартная обработка обычно дает шероховатость около 3.2 мкм, и даже тонкая чистовая обработка оставляет направленный рисунок, который сразу же замечает глаз при косом освещении.
Для декоративных корпусов процесс финишной обработки имеет такое же значение, как и сама механическая обработка. Типичный маршрут включает в себя тонкую финишную обработку с равномерным шагом и без следов задержки, за которой следует пескоструйная обработка для гомогенизации поверхности, а затем анодирование или покраска.
Требование к обработке заключается в равномерности, а не в идеальной гладкости — поверхность с равномерным шероховатостью Ra 1.6 мкм после пескоструйной обработки дает лучший результат, чем поверхность с чередованием Ra 0.8 и Ra 3.2 мкм в разных областях, поскольку пескоструйная обработка выявляет, а не скрывает вариации. Переходы траектории инструмента, изменения шага обработки и смена инструмента в середине обработки поверхности — все это становится заметно после чистовой обработки.
Пескоструйная обработка: материал, давление и стабильность партии.
Пескоструйная обработка создает однородную матовую текстуру, которая воспринимается не как деталь, а как «изделие». Это недорогой метод — обычно несколько долларов за деталь с выполнением заказа менее чем за день — и это стандартный первый этап обработки практически любого алюминиевого корпуса, предназначенного для конечного потребителя.
К переменным, определяющим результат, относятся тип и размер абразивного материала, давление струи, расстояние и угол наклона сопла, а также время выдержки. Стабильность результатов в рамках одной партии зависит от контроля всех четырех параметров, поэтому ручная пескоструйная обработка корпусов роботов приводит к заметно различающимся результатам, и именно поэтому для косметической обработки предпочтительнее использовать стационарную или роботизированную пескоструйную обработку.
Richconn Мы координируем обработку поверхности через проверенных внешних партнеров, а не выполняем ее собственными силами. На практике это означает, что мы определяем и контролируем требования к отделке, управляем деталями на протяжении всего процесса отделки и проводим проверку после возврата — но мы открыто заявляем, что сама пескоструйная обработка и анодирование происходят на предприятиях партнеров. Для программ по созданию декоративных оболочек мы рекомендуем согласовывать стандарты отделки с физическим эталонным образцом до начала производства, что стоит сделать независимо от того, кто выполняет работу.
Анодирование: тип II против типа III и почему сплав 7075 желтеет.
Анодирование типа II (декоративное) позволяет получить покрытие толщиной обычно от 5 до 25 мкм, легко окрашивается в широком диапазоне цветов и является стандартом для декоративных корпусов.
Анодирование типа III (твердое) позволяет получить покрытие толщиной от 25 до 75 мкм, значительно более твердое и обладающее превосходной износостойкостью, однако выбор цветов ограничен, а финишное покрытие, как правило, темнее и менее однородное. Это функциональное, а не декоративное покрытие.
Результатом изменения размеров является та же ловушка, в которую попадают конструкторы при проектировании корпусов соединений: анодирование увеличивает толщину поверхности, при этом примерно половина толщины покрытия выступает наружу, а половина проникает в подложку. Для покрытия типа III это существенное изменение размеров. Любая прецизионная деталь на декоративном корпусе — вырезы для датчиков, интерфейсы подшипников, сопрягаемые поверхности — либо требует маскирования, либо необходимо предусмотреть припуск на покрытие в проекте.
И еще раз подчеркну, что это сплав, поскольку он создает реальные проблемы при производстве: содержание цинка в сплаве 7075 приводит к непостоянному цвету при анодировании, он приобретает желтоватый оттенок под прозрачным лаком. Если видимые поверхности изготовлены из сплава 7075, либо смиритесь с таким внешним видом, либо планируйте покраску.
Сохранение однородности цвета во всех производственных партиях.
Чаще всего это требование обнаруживается слишком поздно.
Цвет анодированного покрытия зависит от состава сплава, подготовки поверхности, химического состава ванны, температуры и времени выдержки. Детали, анодированные в разных партиях или из разных партий материала, могут заметно отличаться, даже если все параметры номинально соответствуют спецификации. На роботе с восемью видимыми панелями, которые должны совпадать по цвету, это создает риск брака в каждой партии.
Что контролирует это на практике:
- Для всех деталей, подобранных по цвету, необходимо указать единый сплав и степень закалки.
- По возможности, для каждой производственной партии используйте материалы из одной партии.
- Все детали узла, подобранные по цвету, должны быть анодированы в одной и той же ванне.
- Установите утвержденные физические эталонные образцы — верхний и нижний пределы допустимой погрешности, а не единый целевой показатель.
- Укажите условия проверки, поскольку цвет воспринимается по-разному при различном освещении.
Линии разъема, зазоры между панелями и допуски на подгонку при сборке.
Зазоры между панелями — наиболее заметный признак низкого качества готового робота. Постоянный зазор в 1.5 мм свидетельствует о преднамеренности; зазор, варьирующийся от 1.0 до 2.5 мм, указывает на некачественное исполнение, даже если каждая деталь соответствует индивидуальным допускам чертежа.
Точность зазоров — это проблема накопления допусков, и решается она так же, как и любая другая: функциональные геометрические допуски и размеры (GD&T) привязаны к базовым точкам крепления, а не к накопленным допускам на размеры, при этом сам зазор указывается как контролируемый размер, а не остается неизменным. Для декоративных сборок мы бы рекомендовали явно указывать зазоры между панелями и условия выравнивания на сборочном чертеже, поскольку это единственный способ, которым поставщик может целенаправленно выполнить обработку в соответствии с этими параметрами.
Функциональные требования к корпусу, выходящие за рамки внешнего вида.
За внешней оболочкой роботов скрывается набор функциональных требований, определяющих реальные технические характеристики обработки.
Калибровка допуска положения отключения датчика и восприятия
В оболочке головы человекоподобного робота может размещаться от десяти до двадцати сенсорных отверстий — стереокамеры, датчики глубины, окна для LiDAR, разъемы для микрофонов, индикаторы состояния. Допуски по положению обычно составляют от ±0.1 до ±0.2 мм, относительно точки крепления оболочки, а не по ее краям.
Выбор базовой точки важнее, чем числовое значение допуска. Если размеры вырезов определяются по краю оболочки, который сам по себе изменяется, допуск теряет смысл при сборке. Именно привязка их к монтажному интерфейсу — элементам, которые определяют положение оболочки относительно кинематической рамы робота — делает спецификацию выполнимой и полезной.
Если датчику требуется оптическая прозрачность через окно, то и поверхность герметизирующей площадки окна должна иметь контролируемую чистоту, а края — заданные параметры, поскольку заусенцы или сколы на краю отверстия могут рассеивать свет на датчик.
Степень защиты IP: геометрия канавки для прокладки и уплотнительные поверхности.
Большинство человекоподобных роботов-платформ рассчитаны на степень защиты IP54 для работы в помещении, а варианты для наружного применения или подверженные воздействию воды достигают степени защиты IP65 и выше. Степень защиты определяется не столько материалом уплотнения, сколько канавкой, которая его удерживает.
Основной причиной отказов IP-блоков в полевых условиях является неравномерное сжатие прокладки. Что обеспечивает равномерное сжатие:
- Соединение типа «шип-паз» или ступенчатое соединение, обеспечивающее контролируемый путь герметизации.
- Глубина и ширина канавки поддерживаются с постоянной точностью по всему периметру — обычно ±0.05 мм по глубине.
- Чистота поверхности герметизирующего слоя не ниже Ra 1.6 мкм, без следов механической обработки, пересекающих герметизирующий слой.
- Расстояние между крепежными элементами должно быть достаточным для обеспечения равномерного сжатия между точками крепления.
- Радиусы закругления углов в канавке достаточно велики, чтобы прокладка не перекрывала друг друга.
Метод формования прокладок на месте заслуживает внимания при изготовлении изделий со сложными периметрами корпуса, поскольку он повторяет контуры, недоступные для формованных прокладок. Для этого требуется траектория нанесения прокладки с постоянной геометрией канавок, что является требованием к механической обработке.
Экранирование от электромагнитных помех и конфликт вокруг анодирования
Корпуса роботов часто служат одновременно и защитой от электромагнитных помех, сдерживая излучение от приводов двигателей и защищая электронику датчиков. Токопроводящие прокладки могут обеспечить существенное ослабление электромагнитных помех в соответствующем частотном диапазоне — но только при наличии настоящего электрического контакта между прокладкой и корпусом.
Вот в чём заключается распространённая проблема при проектировании: анодирование — это электрический изолятор. Корпус, для которого указано «полностью анодирован» и который также должен обеспечивать заземление от электромагнитных помех, не пройдёт испытания на электромагнитную совместимость, а это дорогостоящая проблема, поскольку её обычно обнаруживают на поздней стадии.
Решение довольно простое, если знать, где его искать — либо замаскируйте контактные поверхности заземления и прокладки перед анодированием, либо вместо этого нанесите на эти поверхности хроматное конверсионное покрытие (Alodine), которое сохранит проводимость и обеспечит защиту от коррозии. Оба подхода должны быть изначально предусмотрены на чертеже, поскольку модернизация подразумевает удаление старого покрытия и повторную покраску деталей.
Есть еще один важный момент, на который стоит обратить внимание: проводящие прокладки содержат металлические наполнители, а контакт разнородных металлов во влажных условиях ускоряет гальваническую коррозию. В частности, для магниевых оболочек выбор наполнителя имеет значение не только с точки зрения экранирующих свойств.
Регулирование тепловых процессов посредством проектирования оболочки
Гуманоидные роботы выделяют значительное количество тепла от приводов, драйверов и вычислительных систем. Оболочки участвуют в этом процессе теплопередачи независимо от того, были ли они спроектированы для этого или нет.
Корпуса из обработанного алюминия и магния хорошо проводят тепло, что позволяет корпусу выступать в качестве распределенного теплоотвода при правильном соединении с источником тепла. Этому способствуют следующие конструктивные особенности: обработанные на станке теплопроводящие площадки с контролируемой плоскостностью в местах установки компонентов, цельная геометрия ребер на внутренних поверхностях и непрерывность материала в проводящем пути, а не тепловые разрывы в местах соединений.
Противоположная точка зрения заключается в том, что оболочка, хорошо проводящая тепло, также нагревается на ощупь. В случае роботов, работающих вблизи людей — что все чаще становится конструктивным критерием — температура внешней поверхности становится важным фактором безопасности, что может обосновать необходимость использования теплового барьера и отдельного пути охлаждения вместо отвода тепла наружу.
Функции обеспечения безопасности человека: радиус скругления кромок, предотвращение защемления пальцев и интерфейсы с мягким покрытием.
Для создания человекоподобных роботов, предназначенных для совместной работы и домашнего использования, действуют требования безопасности при контакте, и геометрия оболочки является тем элементом, где удовлетворяется большая часть этих требований.
Характеристики, имеющие отношение к механической обработке:
- Радиусы кромок по всем доступным краям, как правило, не менее 2 мм, с большим радиусом на поверхностях, которые могут соприкасаться с человеком.
- Устранение узких мест В местах соединения оболочек, движущихся относительно друг друга, необходима геометрия, которая обеспечивает постепенное закрытие зазоров, а не создает сдвиг.
- Интерфейсы с мягкой обложкой — В местах крепления текстильного или поролонового покрытия необходимо обеспечить гладкую поверхность не зацепляющихся частей, надежное крепление и такие края, которые не будут истирать покрытие.
- Углубление для крепежа таким образом, голова не будет выступать над соприкасающейся поверхностью.
- Технические условия удаления заусенцев рассматривается как функциональное требование, а не как второстепенный косметический элемент.
Если ваша платформа, как показано на рисунке 03, ориентирована на мягкие внешние поверхности, то оболочка под ней является подложкой для этого покрытия — и, соответственно, требования к ней меняются, обычно становясь менее требовательными с точки зрения внешнего вида и более требовательными к состоянию кромок и точности креплений.
Проектирование с учетом технологичности производства: рекомендации по проектированию с учетом технологичности изготовления роботизированных оболочек
Наиболее ценный вклад, который вносит производственный партнер, поступает еще до составления коммерческого предложения. Именно эти моменты мы чаще всего поднимаем при проектировании оболочек.
Минимальные целевые показатели толщины стенок в зависимости от материала и процесса
Разрабатывайте проект, ориентируясь на тот процесс, который вы в конечном итоге будете использовать, а не только на тот, который вы используете для прототипирования. Разрыв между ними приводит к дорогостоящим неожиданностям:
| Материал | Минимальные требования ЧПУ | Минимальный объем литья под давлением | Минимальный объем литья под давлением |
|---|---|---|---|
| алюминий | 0.8–1.5 мм | 1.5–2.5 мм | - |
| Магний | 1.0–1.5 мм | 1.0–2.0 мм | - |
| ABS / PC | 1.5–2.0 мм | - | 1.5–3.0 мм |
Если вы проектируете алюминиевую стенку толщиной 1.0 мм, потому что это позволяет механическая обработка, а позже переходите к литью под давлением, вам придётся перепроектировать. Проектирование с учётом более жёстких технологических ограничений с самого начала немного снижает массу и позволяет избежать цикла перепроектирования.
Разработка корпуса, который можно перенести с станков с ЧПУ на оснастку.
Это самый важный принцип проектирования с учетом технологичности конструкции (DFM), описанный в этой статье, и почти никто не учитывает его при проектировании.
Большинство программ по созданию человекоподобных роботов начинаются с изготовления механически обработанных оболочек и предполагают последующий переход к оснастке. Однако оболочка, разработанная исключительно для механической обработки, часто не может быть изготовлена с помощью оснастки без существенной переработки конструкции — а это означает, что переход требует полного цикла переработки плюс повторной проверки, как раз в тот момент, когда программа пытается масштабироваться.
Как выглядит оболочка, готовая к миграции:
- Углы тяги были заложены с самого начала.даже несмотря на то, что для механической обработки они не нужны.
- Равномерная толщина стенокПоскольку литье и формование не любят перепадов толщины, а механическая обработка к ним безразлична,
- Без подрезов если только вы не готовы платить за побочные операции в оснастке.
- Ребра вместо толстых секций для жесткости, что подходит для любого процесса.
- Высокоточные элементы локализованы в областях, пригодных для обработки.Таким образом, они могут стать вторичными операциями при обработке литой детали, вместо того чтобы требовать механической обработки всей детали целиком.
- Радиусы, а не острые внутренние углы., что требуется для оснастки и в любом случае предпочтительно для механической обработки.
Цена такого подхода к проектированию — небольшое увеличение массы и несколько ограниченная геометрическая свобода. Преимущество же заключается в том, что одна и та же конструкция может использоваться от прототипа до серийного производства без необходимости доработки, которая в случае человекоподобных роботов обычно занимает несколько месяцев.
Углы протектора: почему их следует добавлять до того, как они понадобятся.
Этот пункт заслуживает отдельного упоминания, поскольку он наименее заметный в приведенном выше списке.
Для механической обработки уклон не обязателен. Стенку под углом 90° обработать так же легко, как и стенку под углом 92°. Поэтому у обработанных прототипов обычно нулевой уклон — и тогда оболочку нельзя будет отлить или отформовать без его добавления, что изменяет все размеры сопряжения.
На начальном этапе проектирования добавьте уклон в один-два градуса ко всем вертикальным поверхностям. Это ничего не стоит при обработке, незаметно в готовом изделии и сохраняет ваши возможности выбора оснастки.
Объединение частей против разделения панелей
В данном случае механическая обработка и инструмент действуют в противоположных направлениях, поэтому решение необходимо принимать обдуманно.
Механическая обработка способствует консолидации — замена четырех скрепленных деталей одной обработанной по 5 осям оболочкой устраняет накопление допусков, сокращает трудозатраты на сборку и повышает жесткость. Преобладают затраты на переналадку, поэтому одна сложная деталь обычно эффективнее четырех простых.
При разработке оснастки предпочтение отдается разделению деталей — меньшие размеры деталей означают меньшие и более дешевые пресс-формы, более быстрые циклы и более простую геометрию инструмента.
Для программы, планирующей миграцию, разумным компромиссным решением является разделение по линиям, имеющим смысл с точки зрения оснастки, но при этом обработка разделенных деталей как единого комплекта на одном и том же приспособлении. Таким образом, вы получаете большую часть преимуществ консолидации в плане сборки, сохраняя при этом возможность выбора оснастки.
Стратегия крепления и установки крепежных элементов для тонкостенных конструкций
Тонкостенные корпуса не могут надежно удерживать нарезанную резьбу. Алюминиевая стенка толщиной 1.5 мм обеспечивает едва ли более одного витка резьбы на крепеже M3, и любая многократная разборка приведет к срыву резьбы.
Варианты, примерно в порядке предпочтения:
- Резьбовые вставки — винтовой или запрессовываемый, в обработанную втулку с достаточной толщиной стенок вокруг нее.
- Местные боссы — Утолщайте стенку локально на 3-4 мм в местах крепления, а не утолщайте всю оболочку целиком.
- Крепление болтами насквозь к несущей конструкции вместо того, чтобы нарезать резьбу на самой оболочке.
- Орехи, удерживаемые в неволе, или ореховые пластины где ожидается частое обращение за услугами
И еще один важный момент, который легко упустить из виду: необходимо определить значения крутящего момента для крепежных элементов корпуса. Тонкие корпуса деформируются при чрезмерном затягивании, и равномерность зазоров между панелями сразу же ухудшается.
Когда следует привлекать производственные аспекты к обсуждению дизайна?
Это происходит раньше, чем в большинстве других программ.
Внесение изменений в САПР на этапе проектирования обычно позволяет сэкономить от двадцати до сорока процентов производственных затрат за счет оптимизации толщины стенок, объединения деталей, упрощения элементов и замены материалов. Аналогичные изменения после утверждения проекта обычно позволяют сэкономить менее десяти процентов, поскольку оставшиеся изменения распространяются на соседние компоненты.
Максимальная ценность достигается тогда, когда внешняя геометрия корпуса и точки крепления определены, но внутренние детали еще находятся в стадии разработки. Именно тогда углы наклона, стратегия расчета толщины стенок и готовность к миграции могут быть заложены в проект без дополнительных затрат.
Планирование перехода от прототипа к серийному производству
Объединение предыдущих разделов в исполняемую последовательность.
Этап 1: Проверка проекта (1-20 единиц)
Технологический процесс: обработка на станках с ЧПУ, с применением присадок для некритичных внутренних деталей.
Цель: Проверить соответствие размеров, сборку, тепловые характеристики, выравнивание датчиков и внешний вид. Ожидается несколько доработок.
Что нужно сделать правильно: Не стоит чрезмерно вкладываться в финишную обработку на этом этапе — пескоструйную обработку следует проводить только на тех поверхностях, которые вы демонстрируете заинтересованным сторонам. Применяйте правила проектирования, готовые к внедрению, уже сейчас, поскольку их последующая модернизация обойдется дорого. Обрабатывайте детали из того материала, из которого вы собираетесь производить продукцию, чтобы обеспечить соответствие тепловым и структурным характеристикам.
Типичный срок выполнения: от одной до трех недель на одну итерацию.
Этап 2: Пилотное производство (20-200 единиц)
Технология: по-прежнему преимущественно ЧПУ. Вакуумное литье становится жизнеспособным вариантом для декоративных панелей, если внешний вид важнее свойств материала.
Цель: Полевые испытания, демонстрации для клиентов, проверка производственного процесса. Конструкция должна обеспечивать стабильность.
Что нужно сделать правильно: На этом этапе следует инвестировать в изготовление оснастки на заказ, поскольку это окупается за счет всей партии. Подготовьте образцы для оценки внешнего вида и спецификацию отделки. Начните обсуждение оснастки, даже если вы еще не занимаетесь ее изготовлением — стоимость и сроки поставки повлияют на сроки третьего этапа.
Типичный срок выполнения: от четырех до восьми недель на партию.
Этап 3: Изготовление мостовой оснастки (200-2,000 единиц)
Технологический процесс: термоформование для декоративных панелей, изготовление оснастки для крупносерийного производства деталей, ЧПУ-обработка для конструкционных и прецизионных оболочек.
Цель: Снизить себестоимость одной детали без необходимости приобретения сложной оснастки для конструкции, которая еще может измениться.
Что нужно сделать правильно: Разделите спецификацию материалов (BOM) целенаправленно, используя четырехкатегорийную структуру. Не обрабатывайте все детали — обрабатывайте те, которые изготавливаются в наибольшем объеме и имеют наименьший риск изменений. Выполняйте прецизионные операции обработки только в качестве второстепенных.
Типичный график: от трех до восьми недель на изготовление оснастки, затем по несколько недель на каждую партию.
Этап 4: Изготовление жесткой оснастки (более 2,000 единиц)
Технологический процесс: литье под давлением и формование под давлением для получения объемных геометрических форм, ЧПУ-обработка для вторичных операций и изготовления прецизионных корпусов.
Цель: Минимизация себестоимости одной детали при больших объемах производства.
Что нужно сделать правильно: Проект должен быть действительно зафиксирован. Заложите в бюджет средства на вторичную механическую обработку — она никуда не денется. Поддерживайте отношения с поставщиками оборудования для механической обработки деталей, которые никогда не покидают цех, а также для неизбежных изменений в процессе производства.
Типичный срок выполнения: от двух до четырех месяцев на изготовление оснастки.
Моделирование затрат: построение собственного анализа точки безубыточности
Расчет достаточно прост, чтобы выполнить его самостоятельно, и целесообразнее делать это для каждой детали отдельно, а не для всей программы:
Общая стоимость обработки = (стоимость обработки одной детали × количество) + стоимость оснастки
Общие затраты на оснастку = стоимость оснастки + (стоимость оснастки на деталь × количество) + стоимость вторичной механической обработки × количество
Приравняйте их, вычислите количество, и вы получите точку безубыточности. Затем скорректируйте с учетом факторов, которые не учитываются в арифметике:
- Вероятность изменения проекта — Каждая доработка после изготовления оснастки означает создание новой оснастки.
- Пора торговать — Задержка в изготовлении оснастки может обойтись дороже, чем экономия на себестоимости единицы продукции.
- Поток наличных денег — Инструменты — это первоначальные капитальные затраты; механическая обработка — это расходы по мере необходимости.
- Уверенность по объему — Достижение точки безубыточности при 3,000 единицах не имеет значения, если вы планируете построить всего 1,200.
По нашему опыту, арифметическая точка безубыточности и правильное решение чаще всего различаются, и обычно причиной этого различия является риск, связанный с изменением конструкции.
Распространенные ошибки при переходе
- слишком раннее внедрение инструментовдо того, как дизайн будет окончательно утвержден, а затем оплата доработок оснастки.
- Инструменты были использованы слишком поздно., продолжая обработку значительно дольше, чем это уже обходится в реальные деньги.
- оснащаем всё вместо того, чтобы разделять спецификацию материалов по категориям корпусов
- Забудьте о вторичной механической обработке. в модели расчета стоимости деталей, изготовленных на станке.
- Проектирование без черновикачто вынуждает к перепроектированию на этапе перехода.
- Смена поставщиков в переходный период и утрата знаний о процессе, накопленных в ходе прототипирования.
Выбор производственного партнера для корпусов роботов
Контрольный список возможностей поставщиков оборудования для производства корпусов.
Что действительно важно для работы над оболочками человекоподобных роботов:
- Обработка по оси 5 с достаточным обхватом для больших туловищ и конечностей
- Продемонстрирована возможность изготовления тонкостенных конструкций. — Задавайте конкретные вопросы об их подходе к остаточному напряжению и креплению, а не только о заявленных допустимых отклонениях.
- Разработка и изготовление светильников на заказ. собственными силами, поскольку стандартные зажимные приспособления не подходят для изогнутых оболочек.
- Широкие возможности по работе с материалами в отношении алюминиевых сплавов, магния, титана и конструкционных пластмасс.
- компетентность в обращении с магнием Если важен малый вес, уточните вопросы, касающиеся охлаждающей жидкости, обработки чипов и разделения ячеек.
- Управляемая обработка поверхности с документированными спецификациями отделки и контролем эталонных образцов, как собственными силами, так и через партнеров.
- Осмотр КИМ с возможностью проверки допусков профиля крупных деталей, а не только точечных размеров.
- взаимодействие DFM при составлении коммерческого предложения, а не только при предоставлении услуги по составлению коммерческого предложения.
- Честное руководство по процессу — Поставщик, который никогда не предлагает вам изготовить деталь на станке, оптимизирует свою прибыль, а не вашу программу.
RichconnПодход компании к производству оболочек для человекоподобных роботов.
At RichconnМы производим корпуса человекоподобных роботов по четырем категориям, описанным в этой статье: корпуса приводов и шарниров, несущие оболочки шасси, внешние панели и корпуса прецизионных датчиков.
Наши возможности в этой области сосредоточены на 5-осевой обработке крупных изогнутых оболочек, с использованием собственной разработки оснастки, поскольку геометрия оболочек редко подходит для стандартных зажимных приспособлений. Мы работаем с такими материалами, как алюминий 6061-T6 и 7075-T6, магний, титан Ti-6Al-4V, а также обрабатываемые конструкционные пластмассы, включая ABS, поликарбонат и PEEK.
Что касается магния: мы обрабатываем компоненты корпусов роботов из магния в процессе производства, и мы будем рады подробно обсудить наши протоколы обращения с магнием и использования охлаждающей жидкости с проектами, которые рассматривают этот вариант. Учитывая требования безопасности, мы рекомендуем вам задать эти вопросы любому поставщику, предлагающему услуги по работе с магнием.
Что касается обработки поверхности, мы хотим максимально четко объяснить принцип работы: пескоструйная обработка, анодирование и покраска выполняются проверенными сторонними партнерами по обработке, а не собственными силами. Мы обеспечиваем контроль спецификаций, управление эталонными образцами, управление деталями на протяжении всего процесса обработки и контроль качества после возврата. В программах по изготовлению декоративных оболочек мы будем сотрудничать с вами для создания утвержденных эталонных образцов до начала производства — это шаг, который предотвращает большинство проблем с однородностью партий независимо от места обработки.
Мы также выполняем вторичную механическую обработку литых и формованных оболочек, на этом этапе часто заканчивается разработка и производство оболочек по мере их масштабирования. Если ваша программа движется к изготовлению оснастки, этот переход не обязательно должен означать смену поставщика услуг механической обработки.
Как начать: соглашение о неразглашении, проверка проекта и составление сметы.
- Первоначальный контакт с помощью richconn.com с кратким описанием вашей программы, целевыми объемами и сроками.
- Взаимное соглашение о неразглашении — стандартная практика для докоммерческих работ в области робототехники
- Обзор дизайна Включает в себя классификацию оболочек, рекомендации по материалам, стратегию использования тонкостенных конструкций, готовность к миграции и честные рекомендации по процессу, в том числе, в каких случаях мы бы предложили использовать другие инструменты.
- Оформление заказа с четким указанием цен, сроков поставки и стоимости оборудования.
- Первая статья с полным протоколом проверки и, для деталей, имеющих декоративный характер, с подтверждением соответствия стандартам отделки.
- Производственное планирование по мере увеличения объемов производства, включая стратегию вторичной обработки, если вы переходите на использование оснастки.
Заключение
Честный ответ на вопрос «Стоит ли мне обрабатывать корпуса человекоподобных роботов на станках с ЧПУ?» звучит так: некоторые из них, в определённых объёмах, по конкретным причинам.
Обрабатывайте конструкционные оболочки, потому что свойства литых материалов и риск пористости неприемлемы в системах передачи нагрузки. Обрабатывайте корпуса датчиков и головок, потому что точность выреза ±0.15 мм недостижима никаким другим способом при разумных затратах. Обрабатывайте все детали, пока конструкция находится в процессе разработки, потому что изготовление оснастки для изменяющейся конструкции — самая дорогая ошибка во всем этом процессе. И обрабатывайте ваши мастер-модели и вторичные операции бесконечно, потому что каждый процесс с использованием оснастки зависит от механической обработки где-либо.
Оптимизируйте свои декоративные панели, как только дизайн будет утвержден и объемы производства это оправдают. Переход Figure был правильным решением, и та же логика в конечном итоге будет применима и к вашей программе — просто, вероятно, не сейчас и, вероятно, не ко всем частям.
Настоящая ценность в качестве производственного партнера заключается в том, кто точно определит, какой из них какой. Richconn Мы скорее посоветуем клиенту изготовить деталь на станке и сосредоточиться на тех деталях, которые действительно в этом нуждаются, чем обрабатывать все детали и потерять отношения, когда экономические факторы начнут подводить.



