
Кронштейн выглядит как самая простая деталь в сборке. Зачастую он проектируется в последнюю очередь, подвергается оптимизации затрат в первую очередь, и это та деталь, на которую никто не хочет тратить деньги.
Кроме того, именно эта часть чаще всего выходит из строя.
Не из-за поломки — обработанные на станке кронштейны редко ломаются. Они выходят из строя из-за ослабления затяжки. Болты теряют предварительное натяжение, и узел смещается. Монтажная поверхность, которая на координатно-измерительной машине была плоской, опирается на три точки вместо четырех и при затяжке скручивает весь узел. Опора двигателя фиксирует свою первую собственную частоту точно в рабочем диапазоне привода и превращает тихий станок в шумный.
Все эти поломки связаны с техническими условиями обработки. Обычно не с теми, что указаны на чертеже, а с теми, которые должны были там быть.
В этом руководстве рассматриваются кронштейны и крепления, изготовленные на станках с ЧПУ, с точки зрения производителя: как решить, стоит ли вообще их обрабатывать, какие материалы действительно необходимы, как жесткость и собственная частота определяют геометрию, какие требования предъявляет болтовое соединение к детали, как задать схему расположения отверстий для сборки и на что действительно влияют затраты. В него включены реальные данные о допусках и технологических процессах из двух программ по изготовлению кронштейнов, которые мы проводили — одна деталь из магния для аэрокосмической отрасли, другая — деталь из тонкой хромированной стали, — поскольку конкретные данные полезнее, чем заявления о возможностях.
Кронштейны и крепления — это не одна и та же деталь.
В большинстве статей эти два слова используются как синонимы. Это неправильно. Инженерные приоритеты настолько различаются, что рассматривать их как одну категорию приводит к тому, что деталь оказывается избыточно детализированной в тех аспектах, которые требуют дополнительных затрат, и недостаточно детализированной в важных аспектах.
Кронштейны: конструктивные соединители, передающие нагрузку.
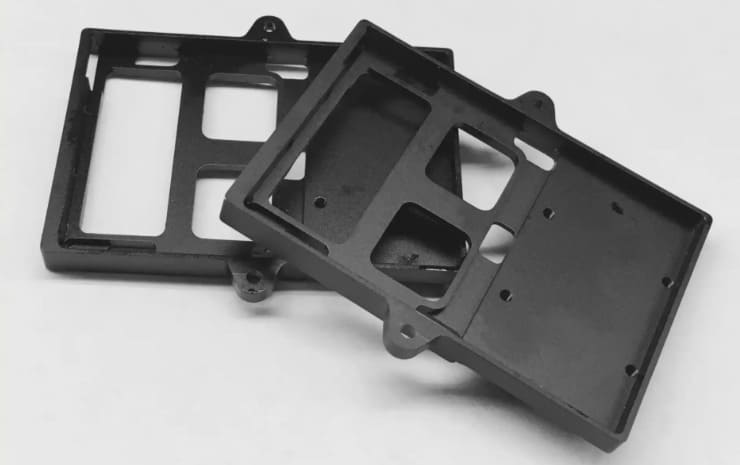
Задача кронштейна — передавать нагрузку из одного места в другое. Кронштейн для полки, усиливающая опора, L-образный кронштейн, соединяющий панель с рамой — все они в первую очередь являются путями передачи нагрузки.
Прочность и жесткость кронштейна под нагрузкой являются определяющими факторами . Выдержит ли он расчетную нагрузку без деформации? Будет ли он прогибаться сильнее, чем позволяет конструкция? Выдержит ли он циклы усталости? Точность размеров важна, но обычно на уровне «отверстия должны совпадать», а не микрометров.
Крепления: интерфейсы, обеспечивающие позиционирование, выравнивание или изоляцию.
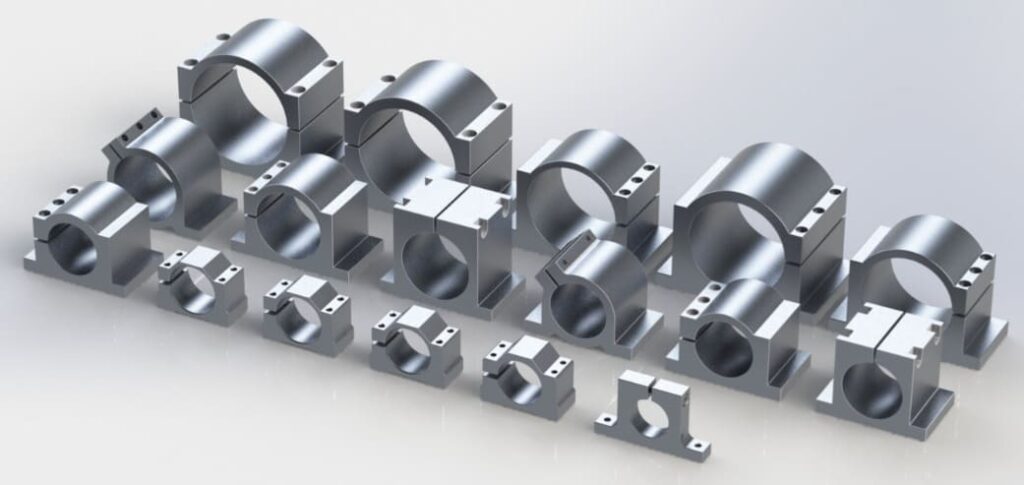
Задача крепления — удерживать объект в заданном положении и динамическом взаимодействии. Крепления для двигателей, датчиков, оптических систем, изолирующие крепления — путь передачи нагрузки часто кажется тривиальным по сравнению с требованиями к позиционированию.
На надежность крепления влияют точность выравнивания и динамические характеристики . Концентричен ли двигатель относительно приводимого в движение объекта? Находится ли датчик в положении, предусмотренном его калибровкой? Сохраняется ли собственная частота колебаний крепления в пределах допустимых колебаний? Прочность зачастую является самой простой задачей.
Почему это отличие меняет ваши технические требования
Рассмотрим простой пример: стальной кронштейн, несущий нагрузку в 200 Н, и алюминиевое крепление, удерживающее камеру.
Для кронштейна необходимы правильный модуль сечения, соответствующие размеры крепежных элементов и достаточно точное расположение отверстий для сборки. Плоскостность ±0.2 мм, вероятно, будет достаточной. Стоимость детали имеет первостепенное значение.
Крепление должно иметь плоскую, соосную поверхность, чтобы не деформироваться при завинчивании, отверстия должны располагаться достаточно плотно, чтобы камера попадала туда, куда ожидается при калибровке, а первая мода вибрации должна быть значительно выше той, с которой вибрирует машина. Оно может практически не выдерживать никакой нагрузки — и всё равно оставаться самой сложной в изготовлении деталью.
Если указать крепление как кронштейн, оно будет хорошо прикручено, но никогда не будет точно направлено туда, куда нужно. Если же указать кронштейн как крепление, то вы заплатите в три раза больше, чем это было необходимо.
Краткий справочник: Приоритеты требований по типам деталей
| Тип детали | Основной драйвер | Старшая школа | Обычно излишне детализировано | Обычно недостаточно детализировано |
|---|---|---|---|---|
| Структурный кронштейн | Прочность, жесткость | Стоимость | Качество обработки поверхности, положение отверстия | Размер крепежа, расстояние от края |
| Крепление двигателя/привода | Концентричность, выравнивание | Жесткость | Общие размеры | Плоскостность монтажной поверхности |
| Крепление датчика/оптического датчика | Стабильность положения | Термическая стабильность | Грузоподъемность | Копланарность, определение базовой точки |
| Изолирующее крепление | Согласование жесткости, демпфирование | Долговечность | Точность | Целевое частотное разделение |
| Переходная пластина | Точность расположения отверстий | Плоскость | Материал сорта | Допуски положения и базовые точки |
В чём именно скобки терпят неудачу?
Необходимо переформулировать проблему, поскольку она определяет все последующие этапы.
Большинство отказов кронштейнов происходит из-за поломок соединений.
Когда кронштейн выходит из строя в процессе эксплуатации, сама деталь обычно остается целой. Проблема заключается в соединении, которое он удерживал: предварительное натяжение уменьшилось, интерфейс сместился, соосность изменилась или в сборке возник резонанс.
Именно поэтому чертеж кронштейна, в котором указаны только материал, размеры и диаметры отверстий, является неполной спецификацией. Функция детали заключается в обеспечении жесткого, выровненного, предварительно нагруженного соединения. На этом чертеже ничто не описывает эту функцию, а параметры, которые фактически ее определяют — плоскостность опорной поверхности, соосность монтажных поверхностей, глубина зацепления резьбы, качество поверхности под головкой крепежного элемента — часто по умолчанию остаются на усмотрение цеха.
Потеря предварительной нагрузки: отказ, который выглядит как ничто.
Болтовое соединение работает за счет растяжения крепежного элемента, сжимающего детали. Именно эта сила сжатия и является результатом работы. Болт — это лишь устройство, которое ее создает.
Предварительное натяжение теряется таким образом, что не оставляет видимых следов. Неровности поверхности под головкой болта и в месте соединения сплющиваются под нагрузкой, и каждый микрон этого сплющивания представляет собой растяжение, которое болт теряет — эффект, называемый вдавливанием, обычно приводящий к потере 5-10% установленного предварительного натяжения , иногда больше на шероховатых или покрытых поверхностях. Термические циклы приводят к релаксации, поскольку дифференциальное расширение воздействует на соединение. Ничего не вращается, ничего не выглядит неправильно, и соединение тихо перестает выполнять свою функцию.
Связь между механической обработкой и износом прямая: более шероховатые и менее плоские опорные поверхности приводят к большему заклиниванию. Кронштейн, монтажная поверхность которого была оставлена с шероховатостью Ra 3.2 мкм и погрешностью плоскостности 0.3 мм, потеряет значительно больше предварительного натяжения, чем кронштейн, обработанный до плоской и гладкой поверхности — при использовании того же болта и с тем же крутящим моментом.
Несоосность и смещение положения
Второй вид отказа — позиционный. Сборка происходит плавно, сначала всё работает, а затем происходит смещение.
Иногда это потеря предварительной нагрузки, проявляющаяся в виде проскальзывания в месте соединения. Иногда это кронштейн, который был плоским при измерении в свободном состоянии, но деформируется при креплении болтами к поверхности, которая не является плоской. Иногда это расположение отверстий, которое соответствовало допускам на бумаге, но плохо прилегало к сопрягаемой детали.
Для креплений именно такой характер отказа имеет решающее значение. Крепление датчика, сместившееся на 0.1 мм после термических циклов, делает недействительной его калибровку.
Резонанс: Когда кронштейн усиливает звук, а не поддерживает его.
Третий режим, и наиболее часто неправильно понимаемый. Кронштейн обладает массой и жесткостью, поэтому у него есть собственные частоты. Если одна из них находится вблизи частоты возбуждения в процессе эксплуатации, кронштейн не просто передает вибрацию — он ее усиливает.
Симптомы включают шум, ускоренное ослабление крепежных элементов, усталостное растрескивание в местах соединения деталей и ухудшение характеристик того, что удерживает кронштейн. Диагностика обычно занимает много времени, поскольку кронштейн выглядит исправным, и проблему списывают на двигатель, подшипник или контроллер.
Мы ещё вернёмся к этому, используя цифры, потому что результат проектирования часто оказывается прямо противоположным тому, что подсказывает интуиция.
Что это означает для выбора кронштейна?
Четыре элемента заслуживают явного указания практически на каждом чертеже кронштейна, но обычно отсутствуют:
- Плоскостность опорных поверхностей болтовых соединенийпотому что это контролирует встраивание и, следовательно, сохранение предварительной нагрузки.
- Совпадающая плоскость между отдельными монтажными поверхностямипотому что неплоские поверхности деформируют деталь при затяжке крутящего момента
- Качество обработки поверхности под головками крепежных элементов и в местах соединения.по той же причине, что и плоскость.
- Глубина зацепления резьбы где на кронштейне нарезается резьба, особенно в алюминиевых деталях.
Если все эти условия оговорены заранее, их выполнение обходится недорого. Однако, если их выявить позже, обнаружить их окажется слишком дорого.
Процесс принятия решения: пять способов составить турнирную сетку.
Прежде всего, решите, нужно ли вообще обрабатывать кронштейн на станке. Обработка на станке часто является правильным решением, а часто и нет, и честное сравнение в этом случае полезнее, чем просто предложение цены.
Мы изготавливаем кронштейны в обоих направлениях.
Стоит прямо это отметить, поскольку это меняет то, как следует читать этот раздел: Richconn работает как CNC-обработка и изготовление листового металлаУ нас нет коммерческих оснований склонять вас к какому-либо из этих способов.
Большинство сравнительных обзоров технологических процессов, которые вы найдете на сайте механического цеха, приходят к выводу о превосходстве механической обработки, а большинство обзоров на сайте производителя изделий делают противоположный вывод. И те, и другие отвечают на вопрос об использовании собственных производственных мощностей, а не о качестве вашей детали.
Изготовление изделий из листового металла
Плоская заготовка, вырезанная лазером или штампом, согнутая по форме.
Преимущества: Самая низкая стоимость при больших объемах производства. Быстрое время цикла. Отличное использование материала — при правильной раскройке обычно отходит всего 15-25% листового материала. Естественно, легкая, поскольку деталь имеет тонкую конструкцию. Сварные соединения и крепежные вставки расширяют возможности применения.
Недостатки: Геометрия ограничена тем, что получается из плоской развертки. Каждый изгиб приводит к пружинящему эффекту, минимальному внутреннему радиусу (обычно около 1 × толщины материала) и накоплению допусков. Допуски на положение отверстий на изгибах трудно обеспечить с точностью до ±0.3 мм. Только равномерная толщина стенки. Локальная толщина для подшипника или резьбового элемента недоступна без дополнительных операций.
Реалистичный размер окна: простая или средней сложности геометрия, допуски на отверстия ±0.3 мм или меньше, количество примерно несколько сотен штук.
Экструдированный профиль плюс механическая обработка
Малоиспользуемый подход. Начните с экструдированного алюминиевого профиля — стандартного конструкционного профиля или изготовленного на заказ штампа — и обработайте только те элементы, которые требуют точности.
Преимущества: Экструзия обеспечивает геометрию поперечного сечения, включая ребра и внутренние каналы, практически с нулевой стоимостью за единицу длины. Обрабатываются только монтажные поверхности, отверстия и стыки. Использование материала значительно лучше, чем при обработке заготовки. Для кронштейнов с постоянным поперечным сечением это может существенно снизить стоимость по сравнению с обработкой из цельного куска материала.
Недостатки: Подходит только для геометрических форм постоянного сечения. Изготовление штампов на заказ влечет за собой затраты на оснастку и увеличение сроков выполнения. Допуски при экструзии невелики, поэтому любые прецизионные элементы все равно требуют механической обработки. Закалка и структура зерна при экструзии отличаются от листового металла.
Реалистичное окно: кронштейны и направляющие с равномерным профилем, умеренного или большого объема, где поперечное сечение выполняет реальную конструктивную функцию.
Сварное производство
Вырезанная пластина или труба, сваренная по заданной форме, а затем обработанная на станке в местах, требующих точности.
Преимущества: Очень экономичный расход материала для больших или громоздких кронштейнов. Подходит для геометрических форм, требующих использования огромных заготовок. Стальные сварные конструкции дешевы в абсолютном выражении.
Недостатки: Сварка вызывает деформацию и остаточные напряжения, что требует снятия напряжений и последующей механической обработки критически важных поверхностей. Качество сварного шва варьируется. Усталостная прочность в местах сварных швов значительно ниже, чем у основного материала. Сварка алюминия сильно снижает прочность зоны термического воздействия — сварной кронштейн из сплава 6061-T6 значительно слабее в месте сварного шва, чем в основном материале.
Реалистичный пример: крупные стальные кронштейны, массивные несущие конструкции, малый и средний объем производства, где размер деталей делает обработку заготовок нецелесообразной.
Кастинг
Расплавленный металл заливается в форму, затем функциональные элементы обрабатываются механическим способом.
Преимущества: Отличная себестоимость одной детали при больших объемах производства. Сложная трехмерная геометрия с ребрами и выступами предоставляется бесплатно. Эффективное использование материала.
Недостатки: Стоимость и сроки изготовления оснастки. Механические свойства литых изделий ниже, чем у изделий, изготовленных методом ковки, а в толстых участках может появляться пористость — серьезная проблема для кронштейнов, подверженных усталостным нагрузкам. Допуски на размеры невелики, поэтому для точных элементов по-прежнему требуется механическая обработка. Изменения в конструкции означают необходимость в новой оснастке.
Реалистичное окно: тысячи единиц ежегодно с замороженным дизайном.
Изготовлено из заготовки.
Материал, удаленный из цельной пластины или прутка.
Преимущества: Отсутствие необходимости в оснастке. Полная обработка материала без пористости и зон термического воздействия. Допуски, за которые вы готовы заплатить — ±0.02 мм и более по любому параметру. Локализованная толщина точно там, где это необходимо для прохождения нагрузки. Изменения в конструкции требуют времени на перепрограммирование, и ничего больше. Точные и конструктивные элементы обрабатываются одним и тем же способом.
Недостатки: Стоимость одной детали остается примерно неизменной с увеличением объема производства. Значительные потери материала — для изготовления сложного кронштейна может потребоваться в три-четыре раза больше заготовки, чем весит сам кронштейн. Изготовление больших кронштейнов занимает много времени на станках.
Реалистичный диапазон: от прототипов до мелкосерийного и среднесерийного производства, а также любое количество, где допуски, свойства материалов или геометрия исключают альтернативные варианты.
Гибридный подход: лазерная резка и механическая обработка.
Вариант, который часто упускают из виду, и который мы регулярно используем при работе с брекетами.
Вырежьте внешний профиль лазером, оставьте припуск на обработку для тех элементов, которые требуют точности, и обработайте только их. Вы получаете эффективность использования материала листового металла на основном профиле и точность обработки там, где это важно, без переплаты за оба параметра по всей детали.
Именно этот метод мы использовали при изготовлении кронштейна для автоматизированного производства SS400, описанного ниже: лазерная резка внешнего профиля, зазор 0.5 мм во внутренних полостях, а затем фрезеровка на станке с ЧПУ до окончательного размера. Для плоского или почти плоского кронштейна с неровными контурами и несколькими прецизионными элементами этот метод часто превосходит оба основных процесса.
Где на самом деле находится точка пересечения
Для типичного кронштейна механическая обработка и обработка листового металла составляют примерно 250-400 деталей . При меньшем количестве деталей механическая обработка часто оказывается наименее затратной с точки зрения общей стоимости, даже без учета гибкости — обработка листового металла все равно требует разработки плоскостной модели, расчета гибки, раскроя и проверки последовательности гибки даже для одной детали, и это инженерное время не амортизируется при малом объеме производства.
Выше точки перехода экономика обработки листового металла кардинально меняется. При раскрое на одном листе размещается множество заготовок, циклы резки занимают секунды, а гибка выполняется многократно.
Рассматривайте этот диапазон как отправную точку, а не как правило. Он существенно изменяется в зависимости от сложности геометрии, толщины материала и количества прецизионных элементов детали.
Критерии принятия решения: шесть вопросов, которые помогут его определить.
- Геометрия формируется из плоской развертки? Если да, то используется листовой металл. Если нет, то механическая обработка или литье.
- Допустимые отклонения для отверстий или интерфейсов меньше ±0.15 мм? Если да, то это механическая обработка или гибридный метод с использованием прецизионных механически обработанных элементов.
- Требуется ли локальная регулировка толщины детали? Опорные выступы, резьбовые соединения, утолщение проводящих путей нагрузки — листовой металл не может справиться с этим без дополнительных операций.
- Дизайн окончательно утвержден? В противном случае, избегайте всего, что требует использования инструментов.
- Каков годовой объем? Несколько сотен предприятий стремятся к механической обработке; тысячи — к технологиям с использованием инструментов.
- Является ли эта деталь критически важной с точки зрения усталости материала? В таком случае следует проявлять осторожность при работе с отливками и сварными соединениями — пористость и зоны сварных швов являются местами зарождения трещин.
Две программы сгруппированного обучения и необходимые для них условия
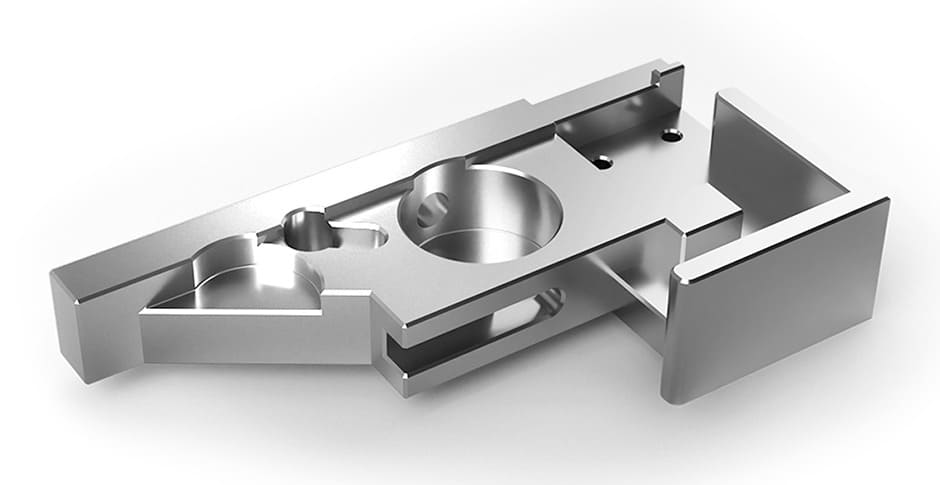
Обычные инструкции найти несложно. Вот два реальных примера изготовления кронштейнов с точными цифрами, потому что найти действительно сложные данные о допусках и деталях процесса довольно трудно.
Аэрокосмический кронштейн из магния: отверстия H7, расстояние между отверстиями js6, деформация 0.05 мм.
Боковой кронштейн модуля из магниевого сплава для применения в аэрокосмической отрасли. Количество для заказа: одна штука.
Требования были очень высокими для детали, не предназначенной для серийного производства. Все базовые поверхности были обработаны чистовым способом. Отверстия с точностью H7. Допуск JS6 на расстояние между соответствующими штифтами. Общая деформация контролировалась в пределах 0.05 мм. Деталь имела большой квадратный профиль, что делало плоскостность основным риском — большие плоские участки в магнии являются именно тем местом, где проявляются остаточные напряжения.
Путь, по которому мы пришли к этому результату:
- Грубая обработка внешнего профиля, оставляя допуск 0.5 мм для отделки
- отжигать После черновой обработки необходимо снять внутренние напряжения перед выполнением прецизионной работы.
- Завершить с Биение инструмента контролируется в пределах 0.01 мм. для обеспечения стабильной обработки отверстий H7
- Полный контроль качества на всех этапах производства. проверка отверстий, расстояния между ними и деформации по мере продвижения работы над деталью.
Стоит отметить одну деталь: следы от механической обработки были сохранены без дополнительной полировки. В то время как заказчик может автоматически потребовать полировки для улучшения внешнего вида, дополнительная обработка такой детали может поставить под угрозу как точность размеров, так и уже достигнутую текстуру поверхности. Иногда правильной операцией обработки является её отсутствие.
Кронштейн для автоматизированного оборудования SS400: толщина 5 мм, хромированное покрытие, плоская поверхность 0.05 мм.
Кронштейн из нержавеющей стали SS400 для автоматизированного оборудования. Три детали, толщина 5 мм , неровный внешний профиль с внутренними полостями, плоскостность в пределах 0.05 мм , хромированное покрытие.
Тонкие стальные кронштейны часто недооценивают. При толщине 5 мм деталь обладает очень низкой жесткостью по отношению к силе резания, и каждая операция — лазерная резка, фрезерование, гальваническое покрытие — может привести к деформации.
Маршрут:
- Лазерная резка внешний профиль для эффективного определения приблизительной формы
- Оставлять допуск 0.5 мм во внутренних полостях для окончательной обработки
- Фрезерование на портальном станке с ЧПУ внешнего профиля и полостей до окончательных размеров
- Ручная коррекция плоскостности чтобы деталь была доведена до точности в пределах 0.05 мм.
- Хромирование в соответствии с требованиями к поверхности
- Коррекция после нанесения покрытия — После нанесения покрытия плоскостность была снова скорректирована.
- Проверка размеров и внешнего вида каждого изделия.
Шестой шаг — это тот, который большинство технических условий полностью упускают из виду, и мы вернемся к нему в разделе обработки поверхности. Гальваническое покрытие не является операцией, не влияющей на размеры. Предположение о том, что деталь, которая была плоской до нанесения покрытия, останется плоской и после, приводит к тому, что требования к плоскостности не выполняются для деталей, изготовленных правильно.
Что их обоих объединяло
Два разных материала, две разные отрасли промышленности, два разных технологических процесса. Но в основе лежит одна и та же стратегия:
Поэтапно выполните работу, стабилизируйте ситуацию посередине, завершите в последнюю очередь.
Обе детали были обработаны в черновом варианте с преднамеренным припуском в 0.5 мм. Обе прошли этап стабилизации до или после окончательной механической обработки — в одном случае это был отжиг, в другом — ручная коррекция. Окончательная точность обеих деталей была установлена после того, как они стабилизировались, а не до этого. Обе детали были проверены в процессе производства, а не только в конце.
Эта последовательность действий является общим решением проблемы деформации кронштейнов. Конкретный этап стабилизации варьируется в зависимости от материала и геометрии, но форма технологического процесса остается неизменной. Кронштейн, обработанный непосредственно из заготовки до окончательных размеров за один проход, будет сохранять допуск до тех пор, пока напряжение в материале не изменится.
Геометрия кронштейнов и требования к каждому из них.
L-образные кронштейны и угловые кронштейны
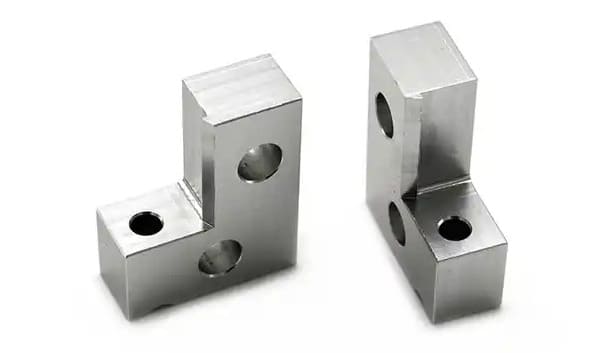
Простейшая форма, и та, которую чаще всего лучше изготавливать из листового металла. Изготовление L-образного кронштейна из цельного куска металла имеет смысл, когда угол должен быть действительно жестким (без слабости радиуса изгиба), когда необходима локальная толщина в местах крепления или когда допуски на отверстия более жесткие, чем может выдержать изгиб.
При обработке следует учитывать, что при изготовлении L-образной детали из заготовки большая часть блока расходуется впустую. Если геометрия проста, а объем заказа значителен, следует установить цену в обоих случаях.
Кронштейны с боковыми вставками и ребрами жесткости
Усиливающие элементы и ребра жесткости придают конструкции дополнительную прочность, не увеличивая при этом массу — это наиболее эффективное структурное решение для кронштейна.
Особенности обработки: толщина ребер менее 1.5 мм в алюминии начинает вызывать вибрацию и проблемы с деформацией. Внутренние углы, где ребра соприкасаются со стенками, требуют радиуса, по меньшей мере равного радиусу инструмента, что означает указание радиусов углов, которые вы действительно сможете обработать. Для радиуса угла 0.5 мм требуется инструмент диаметром 1 мм, который медленный и хрупкий при обработке любых поверхностей, кроме неглубоких.
Фланцевые и многоплоскостные кронштейны
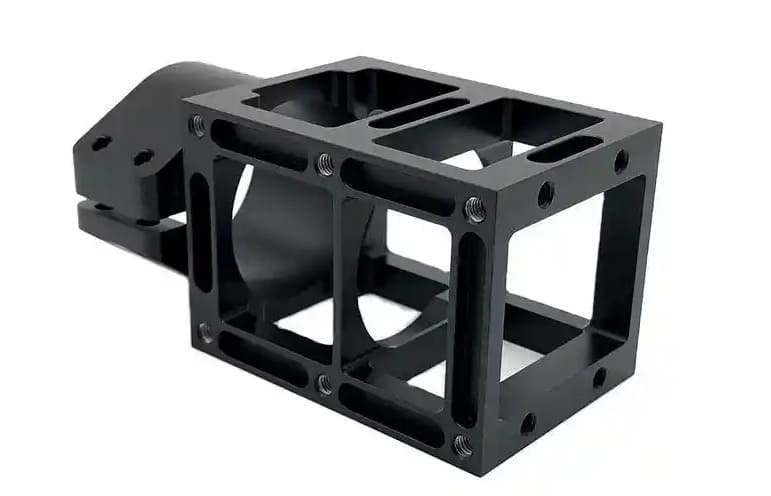
Кронштейны с крепежными поверхностями, расположенными более чем в одной плоскости, — это те изделия, где механическая обработка имеет решающее значение по сравнению с формовкой, и где стратегия настройки определяет как стоимость, так и точность.
Если поверхности можно обработать за одну установку, их взаимосвязь ограничивается только точностью станка. Если же требуются отдельные установки, то каждое соприкосновение поверхностей влечет за собой погрешность крепления между установками. Для кронштейна, единственная задача которого — удерживать две детали в определенном положении, эта разница имеет значение.
Главный аргумент в пользу 5-осевой обработки кронштейнов заключается не в экзотической геометрии, а в возможности получить все функциональные поверхности за одну установку.
Крепления двигателя и привода
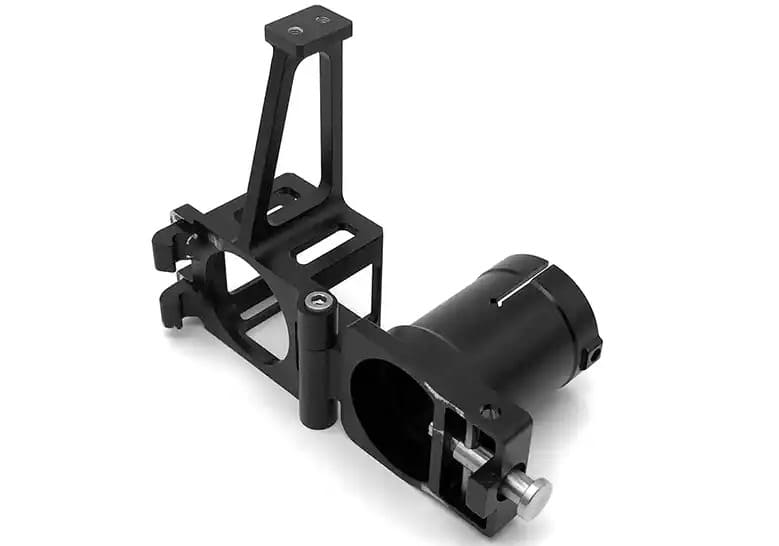
Опоры двигателя являются центрирующими элементами. Диаметр направляющей, на которой устанавливается двигатель, его соосность с приводимым в движение объектом и плоскость монтажной поверхности в совокупности определяют, будет ли приводной механизм работать ровно.
Типичные требования: диаметр направляющего отверстия H7, соосность с ведомой осью в пределах 0.02-0.05 мм в зависимости от типа муфты, плоскостность монтажной поверхности в пределах 0.05 мм и допуск на положение болтового соединения около ±0.05 мм. Крепления двигателя также непосредственно подвергаются воздействию рабочих нагрузок машины, поэтому следует обратить внимание на собственную частоту колебаний.
Крепления для датчиков и оптики
Это самая сложная категория, учитывая их кажущуюся простоту. Функция крепления датчика заключается в удержании устройства в положении, заданном калибровкой, и в сохранении этой фиксации при термических циклах и вибрации.
Важные характеристики: плоскостность монтажной поверхности (датчик, прикрепленный болтами к неплоской поверхности, находится в непредсказуемом положении), допуск на положение монтажной схемы относительно функциональной базовой точки, а также термическая стабильность материала и геометрии. Грузоподъемность, как правило, не имеет значения.
Переходные пластины и переходные кронштейны
Переходные пластины предназначены для соединения двух несовпадающих отверстий. Их основная функция — обеспечение точности позиционирования отверстий, и они представляют собой чисто геометрическое определение допусков и размеров — два отверстия на одной детали, каждое из которых привязано к своему собственному интерфейсу сопряжения, при этом контролируется взаимосвязь между ними.
Мы изготавливаем множество таких деталей в виде специальных инструментальных плит и оснований для зажимных приспособлений, и та же логика применима и в более крупных масштабах.
Изоляционные и демпфирующие крепления
Крепления, включающие эластомерные или пружинные изоляторы, представляют собой другую конструктивную проблему: изолятор обеспечивает податливость, а обработанная деталь должна быть достаточно жесткой, чтобы не участвовать в этом процессе.
Чаще всего причиной поломки является обработанный кронштейн, собственная частота колебаний которого попадает в диапазон, для которого был выбран изолятор. Изолятор выполняет свою функцию, кронштейн резонирует, и вся конструкция вибрирует сильнее, чем если бы она была жестко закреплена. Обработанные на станке монтажные конструкции в изолированных системах должны быть значительно жестче, чем частота изоляции — разумной отправной точкой является пятикратное или более увеличение разницы частот.
Жесткость, масса и собственная частота
Техническая информация, которую большинство статей о кронштейнах пропускают, и именно она чаще всего определяет, будет ли крепление работать.
Почему жесткость важнее прочности в большинстве кронштейнов
Прочность кронштейнов редко бывает предельной. Возьмем типичный обработанный алюминиевый кронштейн, выдерживающий нагрузку в несколько сотен ньютонов — рассчитаем напряжения, и вы, как правило, обнаружите коэффициенты запаса прочности в диапазоне от пяти до пятнадцати. Деталь даже близко не находится к пределу текучести.
Вполне возможно, что причина в чрезмерной гибкости. Прогиб под нагрузкой приводит в движение все, что удерживает кронштейн. Низкая жесткость означает низкую собственную частоту, что вносит резонанс в рабочий диапазон. Кроме того, гибкий кронштейн циклически проходит через большие диапазоны деформаций, что создает проблемы с усталостью даже при низком напряжении.
Проектирование кронштейнов с учетом жесткости и прочности обычно решает эту проблему само собой. Если же проектировать только с упором на прочность, то получатся детали, которые будут прочными, гибкими и неудовлетворительными.
Удельная жесткость: почему алюминий, сталь и титан практически идентичны
Вот факт, который удивляет большинство инженеров при первом знакомстве с ним.
Удельная жесткость — модуль упругости, деленный на плотность, — удивительно схожа для распространенных конструкционных металлов:
| Материал | Модуль упругости E (ГПа) | Плотность ρ (г/см³) | Удельная жесткость E/ρ |
|---|---|---|---|
| алюминий 6061-Т6 | 68.9 | 2.70 | 25.5 |
| алюминий 7075-Т6 | 71.7 | 2.81 | 25.5 |
| Сталь (все марки) | ~1600 | 7.85 | 25.5 |
| титан Ti-6Al-4V | 113.8 | 4.43 | 25.7 |
| Магний AZ31 | 45 | 1.77 | 25.4 |
Все они отличаются друг от друга примерно на 1%. Это не совпадение — это отражает фундаментальные физические принципы атомной связи в металлах.
Это имеет важное и противоречащее интуиции значение: при одинаковой массе и одинаковой геометрии все эти материалы обеспечивают одинаковую жесткость. Выбор стали вместо алюминия для более жесткого кронштейна не сработает, если масса останется неизменной, поскольку стальной вариант будет в три раза тоньше.
Разница заключается в том, что алюминий при той же массе дает в три раза больший объем , а значит, и гораздо более толстые профили. А жесткость профиля при изгибе пропорциональна кубу толщины. Алюминиевый кронштейн толщиной 30 мм значительно жестче, чем стальной кронштейн толщиной 10 мм той же массы, не потому что алюминий жестче, а потому что его нужно использовать больше.
Вот настоящая причина, по которой алюминий доминирует в кронштейнах, критически важных с точки зрения жесткости. Не сам материал, а геометрия, которую позволяет себе этот материал.
Сталь по-прежнему выигрывает там, где толщина ограничена габаритами конструкции, где прочность действительно имеет решающее значение, где важна износостойкость или где необходимо обеспечить соответствие коэффициента теплового расширения стальной конструкции.
Геометрия сечения важнее выбора материала.
Исходя из вышесказанного: в случае кронштейна, жесткость которого определяется определяющим фактором, геометрические решения значительно превосходят решения, касающиеся материалов.
Жесткость на изгиб пропорциональна второму моменту инерции площади поперечного сечения, который для прямоугольного сечения равен кубу толщины. Удвоение толщины сечения увеличивает его жесткость на изгиб в восемь раз. Ни один из доступных вам заменителей материалов не может сравниться с этим показателем.
Практические последствия:
- Глубина важнее ширины. Увеличение глубины кронштейна в направлении изгиба гораздо эффективнее, чем увеличение его ширины.
- Материал на крайних значениях выполняет работу. Материал вблизи нейтральной оси практически не влияет на жесткость на изгиб — именно поэтому двутавровые профили и ребристые конструкции эффективны, а сплошные блоки — нет.
- Карманы практически бесплатны. Удаление материала из середины сечения практически не снижает жесткость и позволяет сэкономить реальную массу и время обработки.
- Закрытые участки превосходят открытые по крутящему моменту.на порядок или даже больше.
Целевые значения собственной частоты и частотного разделения
Первая собственная частота скобы подчиняется известной зависимости:
f = (1/2π) × √(k/m)
Увеличение жесткости приводит к увеличению частоты. Увеличение массы приводит к уменьшению частоты. Оба фактора важны, и при добавлении материала они действуют в противоположных направлениях — именно поэтому «увеличение толщины» не является надежным решением проблемы резонанса. Добавление толстой пластины увеличивает массу и может снизить частоту до худшего значения.
Правильным решением почти всегда является повышение жесткости без значительного увеличения массы — использование ребер, косынок, более глубоких профилей, укорачивание пролетов без опор, более надежные граничные условия.
Для достижения целевых показателей разделения необходимо поддерживать первую моду колебаний кронштейна значительно выше самой высокой значимой частоты возбуждения. Обычно минимальный уровень составляет два раза; три или более — это комфортно. При увеличении скорости вращения станка кронштейн должен проходить через верхнюю границу этого диапазона, а не только через рабочую точку.
К числу источников возбуждения, которые стоит проверить, относятся: скорость вращения двигателя и ее гармоники, частота зацепления шестерен, частота прохождения лопаток или направляющих, полоса пропускания сервопривода и структурные моды того, к чему крепится кронштейн.
Стратегия создания рельефа: где материал действительно оправдывает свою массу
Ребра жесткости — наиболее эффективный из доступных инструментов для придания упругости, но только при правильном их размещении.
- Выровняйте ребра жесткости по направлению передачи нагрузки. Ребро, перпендикулярное направлению изгиба, вносит очень незначительный вклад.
- Высота важнее толщины. Высокое тонкое ребро обладает гораздо большей жесткостью на единицу массы, чем короткое толстое, вплоть до предела прочности при изгибе.
- Составьте треугольник из углов. Косынки на стыке двух плоскостей являются наиболее важным элементом, обеспечивающим жесткость большинства кронштейнов.
- Учитывайте технологичность обработки. Толщина ребер менее 1.5 мм в алюминии приводит к вибрации. Соотношение высоты ребер к их толщине, превышающее примерно 8:1, требует тщательной проработки траектории движения инструмента.
- Для пересечения ребер необходимы радиусы. Острые внутренние углы являются источником концентрации напряжений и не поддаются механической обработке.
Когда демпфирование важнее жесткости
Иногда вы не можете вывести собственную частоту за пределы диапазона возбуждения — возбуждение широкополосное, или огибающая не позволяет увеличить жесткость. В этом случае решение — демпфирование.
Металлы обладают очень низким собственным демпфированием, и различия между ними невелики в абсолютном выражении (магний и чугун несколько лучше, чем алюминий или сталь, но недостаточно, чтобы решить проблему самостоятельно). Обычно приходится добавлять эффективное демпфирование: демпфирование с помощью ограничивающих слоев, эластомерные элементы интерфейса или настроенные демпферы массы.
В процессе проектирования обработанной детали необходимо предусмотреть места для крепления — плоские поверхности для склеивания демпфирующих материалов, элементы крепления для настроенных демпферов, определенные интерфейсы для эластомерных элементов.
Болтовое соединение: что на самом деле держит ваш кронштейн?
Каждый кронштейн заканчивается болтами, и именно здесь технические характеристики обработки соответствуют фактическому назначению детали.
Предварительная нагрузка — это то, что имеет значение, а не сам крепежный элемент.
Правильно спроектированное болтовое соединение передает нагрузку за счет трения между зажатыми элементами, а не за счет среза болта. Задача болта — создать и поддерживать усилие зажима, которое делает это трение возможным.
Это переосмысливает задачу, которую должен выполнять кронштейн. Кронштейн должен обеспечивать поверхности, позволяющие точно создавать предварительную нагрузку и сохранять её с течением времени. Всё, что будет описано ниже, вытекает из этого.
Плоскостность опорной поверхности и релаксация зазора
На микроскопическом уровне ни одна обработанная поверхность не является по-настоящему плоской. Под предварительной нагрузкой выступающие участки сглаживаются, и каждый микрон этого сглаживания соответствует растяжению, которое теряет болт.
Вдавливание происходит быстро — большая его часть во время затяжки и в течение первых нескольких циклов нагрузки или термического воздействия — и обычно обходится в 5-10% от установленного предварительного натяжения , а на шероховатых или покрытых поверхностях — еще больше. С учетом термической релаксации и ползучести, допуск на потерю предварительного натяжения в 10% является распространенным расчетным предположением.
Принцип обработки прост: более гладкие и плоские опорные поверхности приводят к меньшему зазору. Для соединений, где важна фиксация предварительной нагрузки, следует указывать параметры опорной поверхности, а не только детали. Разумным целевым показателем является шероховатость Ra 1.6 мкм или лучше под головками крепежных элементов и в местах зажима, при этом плоскостность указывается по всей опорной зоне, а не по всей детали.
Соосность и мягкое основание в многоточечных креплениях
Эта неисправность чаще всего встречается в этом списке.
Когда кронштейн крепится болтами в трех или более точках, эти монтажные поверхности должны быть в одной плоскости. Если одна из них выступает, кронштейн качается на других, а затяжка крепежных элементов деформирует деталь. Это аналог «мягкой опоры» при установке вращающегося оборудования.
Последствия: кронштейн предварительно нагружен до состояния изгиба еще до того, как подвергнется эксплуатационной нагрузке, деформация распространяется на удерживаемые им элементы, происходит смещение центровки по мере последовательной затяжки крепежных элементов, а распределение предварительной нагрузки по всей конструкции становится непредсказуемым.
Две вещи решают проблему. Укажите копланарность как допуск профиля по всем монтажным поверхностям одновременно , а не плоскостность каждой поверхности в отдельности — плоские поверхности на разной высоте всё равно будут некопланарными. А там, где нельзя гарантировать плоскую поверхность сопрягаемой конструкции, учтите это при проектировании: уменьшите количество точек крепления, используйте сферические шайбы или преднамеренно создайте податливые участки между монтажными площадками.
Ввинчивание в алюминий: правило 1.5-2×
Когда стальной крепеж ввинчивается в алюминий, слабым элементом является алюминиевая резьба. Длина зацепления должна быть достаточной, чтобы предел прочности резьбы на срез в алюминии превышал предел прочности болта на растяжение — в противном случае деталь будет сорвана до того, как болт деформируется, и соединение никогда не сможет достичь расчетного предварительного натяжения.
Для сварки стали с алюминием рабочее значение составляет от 1.5 до 2 номинальных диаметров зацепления , тогда как для сварки стали со сталью оно составляет примерно 1 раз. Для магния и пластмасс требуется еще большее значение.
Практические показатели: для крепежа M6 в алюминии требуется 9-12 мм зацепления резьбы. Для M4 — 6-8 мм. Это реальное конструктивное ограничение для тонких кронштейнов, и именно здесь во многих чертежах неявно указывается недостижимое — резьбовое отверстие M6 в кронштейне толщиной 6 мм не может обеспечить необходимое зацепление крепежа.
Важные моменты, не менее значимые: не учитывайте первую или две витка резьбы, которые несут небольшую нагрузку. Снимайте фаску с резьбовых отверстий. А в глухих отверстиях убедитесь, что глубина сверления соответствует шагу метчика.
Резьбовые вставки: когда основного материала недостаточно.
В тех случаях, когда сечение слишком тонкое для надежного соединения, или когда соединение будет многократно разбираться, резьбовые вставки перемещают резьбу в более прочный материал.
Варианты в приблизительном порядке частоты использования: спиральные проволочные вставки (дешевые, эффективные, требуют определенного резьбового отверстия), вставки с фиксацией ключом (более прочные, лучше подходят для многократной сборки), вставные и самозажимные вставки (быстрые, требуют контролируемого отверстия и достаточного количества материала вокруг него) и термофиксирующиеся вставки (для пластмасс).
Для всех них требуется аккуратное отверстие и достаточное количество материала вокруг него. Укажите тип вставки на чертеже, а не оставляйте это на сборку — подготовка отверстия различается в зависимости от типа и не является взаимозаменяемой.
Требования к зенковке и обработке торцов
Мелкие детали, несоразмерный эффект.
Опора головки крепежного элемента на необработанную, угловую или закругленную поверхность создает неравномерное предварительное натяжение и боковую нагрузку на крепежный элемент. На любой поверхности кронштейна, которая не является плоской и перпендикулярной оси отверстия — литых поверхностях, угловых поверхностях, изогнутых профилях — следует указать точечную поверхность.
Важные требования: диаметр рабочей поверхности не менее 1.5 × диаметр головки крепежного элемента, перпендикулярность оси отверстия с точностью до 0.5°, шероховатость поверхности Ra 1.6 мкм или лучше, отсутствие заусенцев на краю отверстия. Заусенец под головкой болта может привести к его заклиниванию.
Разброс предварительной нагрузки и почему управление крутящим моментом не является точным.
Затяжка динамометрическим ключом — стандартный метод установки предварительного натяжения, и он гораздо менее точен, чем многие считают. Поскольку большая часть приложенного крутящего момента расходуется на преодоление трения под головкой и в резьбе, а коэффициенты трения сильно различаются в зависимости от качества поверхности, покрытия, смазки и чистоты, разброс предварительного натяжения в пределах ±25-30% является типичным при регулировке крутящего момента даже с использованием калиброванных инструментов.
В результате проектирования необходимо оставить запас прочности — предположить, что предварительная нагрузка может оказаться значительно ниже номинального значения, и проверить, что соединение по-прежнему работает, или значительно выше номинального значения, и проверить, что ничто не деформируется.
В результате механической обработки достигается равномерная чистота поверхности и покрытие, что обеспечивает равномерное трение и, следовательно, меньший разброс результатов. Это тот случай, когда, казалось бы, косметическая спецификация выполняет структурную функцию.
Указание плоскостности как требования к предварительной нагрузке
Объединяю этот раздел в практику рисования.
Для кронштейна, функция которого зависит от поддержания предварительной нагрузки, на чертеже следует указать:
- Плоскостность каждой привинченной подшипниковой поверхности обычно составляет 0.05-0.1 мм по всей площади подшипника.
- Контроль допусков профиля, обеспечивающий соосность всех монтажных поверхностей в группе.
- Качество обработки поверхности под головками крепежных элементов и в местах зацепления: Ra 1.6 мкм или лучше.
- Глубина заполнения потока указана явно, с добавлением пояснений там, где это необходимо.
- Требования к поверхности крепежного элемента, расположенного не на плоской или неперпендикулярной плоскости.
- Примечание: применяется принцип плоскостности. после любая обработка поверхности
Последний пункт имеет большее значение, чем кажется на первый взгляд, как показал пример с SS400. Гальваническое покрытие изменяет плоскостность, и спецификация, не указывающая на этот момент, будет интерпретирована как применимая к тому состоянию, которое измерит поставщик.
Материалы для кронштейнов и креплений
6061-T6: Тип по умолчанию и почему он обычно выигрывает
Сплав 6061-T6 — это правильный ответ для большинства кронштейнов, и это неоспоримо. Предел текучести около 276 МПа, отличная обрабатываемость, хорошая коррозионная стойкость, доступность в виде листов и прутков, а также стабильное анодирование.
В сочетании с указанным выше показателем жесткости (преимущество алюминия в том, что при одинаковой массе получается гораздо большее сечение) алюминий 6061 удовлетворяет большинству требований к кронштейнам при наименьшей общей стоимости.
Используйте другой вариант только при наличии веской причины, а не по умолчанию.
7075-T6: Когда прочность оправдывает стоимость
Сплав 7075-T6 почти вдвое превосходит по пределу текучести сплав 6061 при практически той же плотности и жесткости. Это позволяет создавать более тонкие профили в зонах с ограниченной прочностью, что важно при сжатых габаритах.
Компромиссы: более высокая стоимость материала, худшая коррозионная стойкость, плохая свариваемость и непостоянный внешний вид анодированного покрытия из-за содержания цинка. И обратите внимание, что это не увеличивает жесткость — модуль упругости практически идентичен. Если жесткость вашего кронштейна ограничена, а не прочностью, то алюминиевый сплав 7075 стоит дороже и ничего не меняет.
Сталь и нержавеющая сталь: где заканчивается алюминий
Сталь заслуживает своего места в тех случаях, когда габариты конструкции настолько сильно ограничивают толщину, что алюминий не может получить необходимое сечение, когда важна износостойкость или устойчивость к заеданию, когда термическое расширение должно соответствовать стальной конструкции, или когда абсолютная стоимость детали является определяющим фактором, а увеличение массы приемлемо.
В производстве кронштейнов обычно используются конструкционные стали общего назначения, такие как SS400 (как в кронштейне для автоматизированных систем, показанном выше), 1045 для большей прочности, а также нержавеющая сталь 304 или 316, где требуется коррозионная стойкость. Сталь 17-4 PH подходит для случаев, когда необходимы как высокая прочность, так и коррозионная стойкость.
Стальные кронштейны обрабатываются медленнее, чем алюминиевые, и, соответственно, обходятся дороже в пересчете на единицу времени обработки, но стоимость материала ниже, что иногда компенсирует разницу при простых геометрических формах.
Титан: редко оправдан, иногда необходим.
Сплав Ti-6Al-4V обладает превосходным соотношением прочности к плотности и выдающейся коррозионной стойкостью. Его удельная жесткость, как показано выше, такая же, как у алюминия — поэтому титановые скобы ориентированы на прочность, усталость, температуру или коррозию, а не на жесткость.
Стоимость механической обработки примерно в три-четыре раза выше, чем у алюминия при аналогичной геометрии. Оправдано в аэрокосмической, медицинской, морской и высокотемпературной отраслях. В других областях оправдано крайне редко.
Магний: самый легкий вариант, требующий бережного обращения.
Магниевые сплавы примерно на 30% легче алюминия при практически идентичной удельной жесткости, обладают хорошим гашением вибраций и низкими усилиями резания.
Главное ограничение — безопасность. Магниевая стружка горюча, а мелкая пыль представляет собой реальную опасность возгорания и взрыва, что требует соответствующего выбора охлаждающей жидкости, специальной обработки стружки, наличия огнетушителей класса D на станке и обученных операторов. Сравнительно немногие предприятия предлагают такие услуги.
Мы обрабатываем компоненты кронштейнов из магния в процессе производства — боковой кронштейн аэрокосмического модуля, описанный ранее, был изготовлен из магния, закрепленного в отверстиях H7 и с деформацией 0.05 мм. Если вы оцениваете поставщиков для работы с магнием, спросите, какую охлаждающую жидкость они используют и как обрабатывают стружку; ответы на эти вопросы быстро отличают реальные возможности от заявленных.
Конструкционные пластмассы и теплоизоляционные крепления
Иногда это оказывается правильным решением. Пластмассы используются для изготовления кронштейнов в тех случаях, когда электрическая изоляция, теплоизоляция, коррозионная стойкость или снижение веса важнее жесткости.
Наиболее распространенные варианты: ацетал (стабильность размеров, прекрасная обрабатываемость), PEEK (высокая прочность и термостойкость, высокая стоимость) и нейлон, армированный стекловолокном (хорошая жесткость для полимера, абразивен для инструментов). Следует отметить, что модули упругости всех полимеров на один-два порядка ниже, чем у металлов, поэтому пластиковые кронштейны по сравнению с ними гибкие и подвержены ползучести под длительной нагрузкой.
Выбор материалов в соответствии с действующими требованиями.
| Правительственное требование | Первый выбор | Альтернатива | Избежать |
|---|---|---|---|
| Жесткость в неограниченной оболочке | 6061-T6 | Магний AZ31 | Сталь равной массы |
| Прочность в сжатых условиях | 7075-T6 | Сталь, Ti-6Al-4V | 6061-T6 |
| Минимальная масса | Магний AZ31 | 7075-T6 | Сталь |
| Низкая стоимость, умеренный объем | Сталь (SS400 или аналогичная) | 6061-T6 | Титан |
| Устойчивость к коррозии | Нержавеющая 316 | Сплав Ti-6Al-4V, анодированный 6061 | Магний (без защиты) |
| Тепловое соответствие стальной конструкции | Сталь | 17-4 PH | алюминий |
| Электрическая изоляция | PEEK, ацетал | Стеклонаполненный нейлон | Любой металл |
| Критически важный из-за усталости | Ti-6Al-4V | 7075-T6 | Литье, сварные конструкции |
Схема расположения отверстий, допуски и геометрические допуски и размеры (GD&T).
Кронштейны, по сути, представляют собой отверстия, соединенные материалом. Способ расположения этих отверстий определяет, будет ли деталь собираться и сколько она будет стоить.
Допуск по положению против определения размеров по координатам.
Размеры по координатам — X и Y с допусками ± — образуют квадратную зону допуска. Допуск по истинному положению образует круглую зону.
Разница не является чисто теоретической. Допуск по координатам ±0.1 мм допускает погрешность по диагонали до 0.141 мм в углах зоны, при этом отбраковывая 0.11 мм по оси X. Функциональное требование — отверстие должно находиться достаточно близко к своему номинальному местоположению — не зависит от направления. Таким образом, допуск по координатам одновременно отбраковывает приемлемые детали и принимает детали с отклонениями от нормы.
Точное позиционирование с закругленной зоной допуска соответствует функциональности и обеспечивает примерно на 57% большую полезную площадь допуска при том же наихудшем варианте отклонения. Это означает свободную производственную наценку при внесении изменений в чертеж.
Выбор базовой плоскости: почему монтажная поверхность обычно является базовой плоскостью А.
Базовые параметры определяют способ измерения детали и, в идеале, способ ее использования. Значение по умолчанию для кронштейна:
- Дата А: Основная монтажная поверхность — поверхность, которая прилегает к сопрягаемой конструкции.
- Дата B: Фиксирующий элемент на этой грани, часто это отверстие для штифта или центр самого узора.
- Дата C: вторичная функция, управляющая вращением
Принцип заключается в том, что базовые элементы должны точно отражать ограничения, накладываемые на деталь при сборке. Кронштейн, размеры которого определены по произвольной кромке, будет иметь другие параметры, чем его функциональные возможности, и указанный вами допуск не будет тем допуском, который имеет значение.
Бонусная толерантность MMC: бесплатная толерантность, которую вы, вероятно, не получаете.
Самый недооцененный инструмент при определении размеров кронштейнов.
Когда допуск на положение задается при максимальном состоянии материала (MMC), деталь получает дополнительный допуск на положение по мере увеличения размера отверстия сверх минимального. Для отверстия с зазором это функционально идеально — большее отверстие имеет больший зазор вокруг крепежного элемента, поэтому оно может допускать большую погрешность позиционирования и при этом обеспечивать сборку.
Конкретно: отверстие диаметром Ø6.2 +0.2/0 с допуском по положению ⌀0.2 в MMC. При минимальном размере 6.2 мм допуск по положению составляет 0.2 мм. При максимальном размере 6.4 мм этот допуск увеличивается на 0.2 мм, что в сумме дает ⌀0.4 мм — удвоение допуска без каких-либо функциональных потерь.
На большинстве чертежей кронштейнов положение указывается без модификатора состояния материала, что полностью исключает этот параметр. Для отверстий с зазором модификатор состояния материала почти всегда уместен и почти всегда является бесплатным решением.
Исключение составляют отверстия для штифтов и центровочные отверстия, где сама по себе посадка функциональна. Их следует располагать независимо от размера элемента (RFS), поскольку большее отверстие для штифта не принесет пользы.
Накопление допусков в кронштейне.
Кронштейн, соединяющий два узла, входит в состав пакета, включающего схему сопряжения с каждой стороны, две собственные схемы кронштейна и зазоры в каждом месте соединения.
Два полезных анализа:
Наихудший сценарий суммирует все допуски в их крайних значениях. Консервативный сценарий гарантирует качество сборки и часто приводит к более жестким допускам, чем это необходимо.
Статистический метод (RSS) вычисляет среднеквадратичное отклонение сумм значений всех факторов, предполагая, что они не будут одновременно находиться в крайних значениях. Он более реалистичен для больших объемов производства и обычно допускает значительно более мягкие индивидуальные допуски.
Что касается кронштейнов, то практический подход заключается в выборе наихудшего сценария для всего, где недопустимы ошибки сборки, и RSS в остальных случаях. И помните, что зазор — это законный инструмент проектирования: прорезные отверстия в одном месте соединения могут вместить всю конструкцию, которая в противном случае потребовала бы дорогостоящих допусков повсюду.
Реалистичные целевые значения допусков по каждому элементу
| Характеристика | Стандарт | Точность | Заметки |
|---|---|---|---|
| положение сквозного отверстия | ±0.1 мм | ±0.05 мм | Укажите это в MMC, чтобы получить бонус. |
| Штифт / установочное отверстие | H8 | H7 | Для магниевого кронштейна требовалась среда H7. |
| Расстояние между отверстиями | ±0.1 мм | js6 или ±0.02 мм | Расстояние между крепежными отверстиями JS6 было зафиксировано на магниевом кронштейне. |
| Плоскостность монтажной поверхности | 0.1 мм | 0.05 мм | На обеих деталях корпуса достигнута толщина 0.05 мм. |
| Совпадающая плоскость между лицами | 0.15 мм | 0.05 мм | Профиль всех лиц в группе |
| Пилотное отверстие для крепления двигателя | H8 | H7 | Соосность с ведомой осью имеет большее значение. |
| Общий профиль | ±0.2 мм | ±0.05 мм | Редко требуется тугое затягивание |
| Чистота поверхности, опорные поверхности | Ra 3.2 мкм | Ra 1.6 мкм | Более мелкий размер уменьшает встраивание. |
| Толщина | ±0.1 мм | ±0.03 мм | Обычно некритично |
Где за жесткие допуски стоит платить, а где нет.
Стоимость механической обработки резко возрастает по мере ужесточения допусков, и этот рост не является линейным. В общих чертах: ±0.1 мм практически не требует допусков при фрезеровании детали, ±0.05 мм требует внимания, ±0.02 мм требует контроля и проверки процесса, а более жесткие допуски означают разработку специальной стратегии и часто дополнительные операции.
Стоит платить за: точные элементы, определяющие положение, плоскостность монтажной поверхности в соединениях, критически важных с предварительной нагрузкой, соосность монтажных поверхностей, посадку отверстий для подшипников и направляющих.
Обычно нет: габаритные размеры профиля, некритичная толщина, размеры отверстий для зазоров, качество отделки поверхности, элементы, которые ни с чем не соприкасаются.
Распространенный и дорогостоящий вариант — это чертеж с заданным допуском ±0.05 мм по каждому размеру. Это свидетельствует о том, что никто не определил, какие именно элементы действительно важны, и цена детали устанавливается так, как будто все они имеют значение.
Стратегия обработки и контроль деформаций
Стратегия переналадки: почему одностанционная обработка важна для схем расположения отверстий
Взаимосвязь между элементами, обрабатываемыми за одну установку, ограничена точностью станка — обычно значительно менее 0.01 мм на хорошем обрабатывающем центре. Взаимосвязь между элементами, обрабатываемыми за разные установки, наследует погрешность крепления и позиционирования, которая обычно на порядок больше.
В случае скобок, где вся функция заключается в отношениях «лицом к лицу» и «шаблоном к шаблону», это напрямую определяет стратегию. Получение всех функциональных сторон в одной конфигурации часто оказывается более ценным, чем любое другое отдельное решение.
3-осевая и 5-осевая регулировка для многоплоскостных кронштейнов
Для изготовления кронштейна с крепежными поверхностями в двух или трех плоскостях обычно требуется от трех до пяти настроек на 3-осевом станке или от одной до двух на 5-осевом.
Сравнение затрат обычно оказывается более точным, чем кажется: стоимость обработки на 5-осевых станках выше, но количество переналадок резко сокращается, и затраты на переналадку и оснастку часто оказываются выше. Сравнение точности же совсем не так однозначно: обработка за одну переналадку полностью исключает ошибки, возникающие между переналадками.
Для простых плоских брекетов 3-осевой подход является правильным, а 5-осевой — пустой тратой ресурсов. Для многоплоскостных брекетов со связанными элементами в разных плоскостях 5-осевой подход обычно предпочтительнее по обоим параметрам.
Остаточные напряжения и устойчивость к плоскостности
Механизм искажения, который подводит людей, заключается в том, что деталь измеряется правильно, а затем смещается.
В прокатанных листах и экструдированных прутках сохраняется остаточное напряжение, возникшее в процессе обработки. Механическая обработка удаляет материал асимметрично, оставшееся напряжение перераспределяется, и деталь меняет форму — иногда прямо на станке, иногда спустя несколько часов.
Степень серьезности проблемы зависит от количества удаленного материала и асимметрии процесса удаления. Кронштейн, изготовленный из толстой пластины с последующей обработкой до тонкой ребристой структуры, представляет собой наихудший случай.
Меры противодействия в порядке их применения:
- Укажите материал, прошедший термообработку. Листовой металл, прошедший термообработку для снятия внутренних напряжений, ведет себя гораздо предсказуемее, чем прокатанный.
- Сначала нанесите черновой слой с припусками, затем стабилизируйте, а затем завершите работу. В обоих рассматриваемых примерах перед окончательной обработкой использовался припуск 0.5 мм.
- Добавить промежуточную операцию по снятию напряжения. там, где этого требует точность. Именно по этой причине магниевый кронштейн был подвергнут отжигу после черновой обработки.
- Удаляйте материал симметрично. Там, где это позволяет геометрия, чередуют стороны, а не обрабатывают сначала полностью одну грань.
- Дайте время на отходы. между черновой и чистовой обработкой высокоточных деталей.
Крепление тонких и асимметричных кронштейнов
Сила зажима деформирует детали, и деформация возвращается в исходное состояние после снятия зажима. Тонкий кронштейн, сильно зажатый в тисках, будет обрабатываться правильно, но выйдет за пределы допуска после снятия зажима.
Подходы, работающие с геометрией кронштейна: вакуумная фиксация деталей с плоской поверхностью, изготовление мягких зажимных губок по индивидуальному заказу, подобранных по контуру детали, использование вспомогательных выступов для удержания детали в заготовке и их удаления в последнюю очередь, а также низкое усилие зажима с большим количеством точек контакта.
В частности, для кронштейнов из тонких пластин — примером служит деталь из нержавеющей стали SS400 толщиной 5 мм — сила резания имеет такое же значение, как и сила зажима. Легкая чистовая обработка острым инструментом уменьшает деформацию более эффективно, чем попытка закрепить деталь достаточно жестко, чтобы она могла противостоять сильным резам.
Мы используем те же принципы при изготовлении шаблонов и приспособлений , которые, как правило, представляют собой тонкие пластинчатые конструкции с прецизионным расположением отверстий и той же чувствительностью к искажениям.
Достижение и поддержание плоскостности на больших монтажных поверхностях
Плоскостность большой поверхности достигается за счет сочетания стратегии обработки и управления напряжениями, и иногда требует этапа коррекции.
Факторы, влияющие на результат: состояние заготовки и остаточные напряжения, деформация при закреплении и зажиме, сила резания и тепловое воздействие, состояние инструмента, а также процессы последующей обработки, включая обработку поверхности.
Стратегии: по возможности, торцевая фреза с фрезой большого диаметра за один проход, а не ступенчатая обработка; выполнение легкого заключительного прохода для устранения отклонения, вызванного силой резания; обработка обеих сторон, где это практически возможно, для балансировки напряжений; и — при необходимости — механическая коррекция после обработки.
Последний вариант является законным и иногда необходимым. В случае с кронштейном SS400 после механической обработки и после хромирования была применена ручная коррекция плоскостности, чтобы обеспечить точность 0.05 мм на детали толщиной 5 мм. Некоторые геометрические формы не соответствуют требованиям только за счет механической обработки.
Обработка поверхности и ее влияние на посадку
Обработка поверхности – это этап, на котором брекеты, изготовленные правильно, перестают быть правильными.
Изменение размеров покрытия
Каждое покрытие изменяет размеры детали, и это изменение зачастую превышает допуск, в который оно попадает.
При твердом анодировании эффект изменения размеров очень значителен: поскольку анодирование преобразует подложку, а не увеличивает ее толщину, увеличивая диаметр примерно наполовину наружу и наполовину внутрь, диаметр отверстий уменьшается примерно на всю толщину покрытия. Покрытие типа III толщиной 50 мкм уменьшает диаметр отверстия примерно на 50 мкм — более чем в три раза больше, чем полоса H7 в типичном отверстии для штифта кронштейна.
Покрытие ведет себя иначе и, в пересчете на единицу толщины, хуже — нанесенные покрытия добавляют свою полную толщину к каждой поверхности, поэтому диаметр отверстия уменьшается вдвое по сравнению с толщиной покрытия.
Мы подробно рассмотрели это в нашем руководстве по контролю размеров при твердом анодировании , которое включает в себя темпы роста в зависимости от типа покрытия и четыре стратегии его обработки. Что касается кронштейнов, то особое внимание следует уделить отверстиям для штифтов и центровочных отверстий, резьбовым отверстиям и любым стыкам с заданным размером.
Коррекция плоскостности после нанесения покрытия: шаг, который часто упускается из виду в технических условиях.
Покрытие меняет не только размер, но и форму, и именно здесь тонкие скобы застревают.
Процессы нанесения покрытий включают химические ванны, изменения температуры и — в случае гальванического покрытия — внутреннее напряжение в осажденном слое. На тонкой или асимметричной детали все эти факторы могут изменить ее геометрию. Кронштейн, который был плоским с точностью до 0.05 мм до нанесения покрытия, может перестать быть таковым после.
Кронштейн автоматизированной системы SS400 — яркий тому пример. Технологический процесс включал ручную коррекцию плоскостности после механической обработки и вторую коррекцию после хромирования . Без этого второго этапа требование к плоскостности в 0.05 мм не выдержало бы финишной обработки — при условии, что деталь была изготовлена правильно.
Два практических вывода. Во-первых, укажите на чертеже, относится ли плоскостность к состоянию до или после нанесения покрытия; если это не указано, вы полагаетесь на предположение поставщика. Во-вторых, для тонких пластинчатых кронштейнов с реальными требованиями к плоскостности заложите в бюджет корректировку после нанесения покрытия как плановую операцию, а не как восстановительную.
Покрытие на поверхностях подшипников и его влияние на предварительную нагрузку
Покрытия изменяют характер трения на границах раздела, где создается предварительная нагрузка, что, в свою очередь, изменяет зависимость крутящего момента от предварительной нагрузки.
Эффекты реальны, но не всегда очевидны: покрытие, снижающее трение, увеличивает предварительную нагрузку при заданном крутящем моменте, что может привести к перенапряжению крепежного элемента или резьбы. Покрытие, повышающее трение, снижает предварительную нагрузку, в результате чего соединение оказывается недозатянутым. Некоторые покрытия также мягче, чем подложка, что увеличивает вдавливание и ускоряет потерю предварительной нагрузки.
Если для соединения критически важна предварительная нагрузка, следует либо замаскировать опорные поверхности, либо установить требуемый момент затяжки, исходя из состояния покрытия, а не из значения для непокрытого материала, взятого из таблицы крепежных элементов.
Электрическая целостность через интерфейсы кронштейнов
В тех случаях, когда от кронштейна ожидается обеспечение заземления, соединения или непрерывности электромагнитных помех, покрытие имеет значение.
Анодирование является электрическим изолятором. Кронштейн с пометкой «полностью анодирован», которому также необходимо заземлить полезную нагрузку, не будет её заземлять. Стандартное решение — нанесение хроматного конверсионного покрытия на контактные поверхности, которое поддерживает проводимость при толщине менее микрометра и, следовательно, практически не влияет на размеры, — или маскирование этих поверхностей и оставление их без покрытия.
Оба подхода должны быть изначально заложены в чертеж.
Коррозионные и гальванические процессы в соединениях разнородных металлов.
Кронштейны по своей природе располагаются в местах перехода материалов — алюминиевый кронштейн, прикрепленный болтами к стальной раме с помощью крепежных элементов из нержавеющей стали, является распространенным и гальванически активным решением.
В местах соприкосновения разнородных металлов во влажной среде менее благородный материал подвергается коррозии в первую очередь. Алюминий и нержавеющая сталь образуют значительную пару; магний и практически любой другой материал – серьезную.
Меры по снижению риска: изоляция шайб и втулок в месте крепления, покрытия на одной или обеих поверхностях, герметики в месте контакта или выбор материала, уменьшающего разность потенциалов. В частности, для магниевых кронштейнов изоляция от стальных крепежных элементов не является необязательной в любой среде, где присутствует влага.
Дизайн для технологичности
Минимальная толщина стенки и ребра
| Материал | Комфортный минимум | Достижимый | Заметки |
|---|---|---|---|
| алюминий 6061-Т6 | 1.5 мм | 0.8 мм | Наиболее предсказуемый |
| алюминий 7075-Т6 | 1.2 мм | 0.7 мм | Более высокая жесткость помогает |
| Магний AZ31 | 1.5 мм | 1.0 мм | Низкая сила резания способствует |
| Сталь | 1.0 мм | 0.6 мм | Жесткий, но медленный в обработке. |
| Ti-6Al-4V | 1.0 мм | 0.6 мм | Критическое значение управления теплом |
| Ацетал / PEEK | 2.0 мм | 1.5 мм | Предел достигается за счет термического размягчения. |
При параметрах, отличных от комфортного минимума, следует ожидать следов вибрации, отклонений размеров из-за прогиба и более высокой стоимости при использовании консервативных параметров резки. Пролет без опоры имеет такое же значение, как и толщина — тонкое, короткое и хорошо закрепленное ребро гораздо проще изготовить, чем ребро той же толщины с пролетом в 200 мм.
Внутренние радиусы скругления углов и доступ к инструментам
Внутренние углы должны иметь радиус, по меньшей мере равный радиусу режущего инструмента, а предпочтительно больший. Это наиболее распространенная проблема проектирования с учетом технологичности производства (DFM) на чертежах кронштейнов.
Рекомендация: задавайте внутренние радиусы скругления углов не менее чем в 1.2 раза больше, чем радиус самого большого инструмента, который может достичь обрабатываемого элемента. Большие радиусы позволяют использовать более крупные инструменты для более быстрой резки с лучшим качеством. Каждое уменьшение заданного радиуса скругления углов приводит к необходимости использования инструмента меньшего размера, который режет медленнее, сильнее отклоняется и чаще ломается.
Для паза глубиной 20 мм радиус скругления углов 3 мм требует инструмента диаметром 5 мм или меньше с передаточным отношением длины к диаметру 4:1 — это вполне приемлемо. Для радиуса скругления углов 1 мм в том же пазу требуется инструмент диаметром 1.6 мм с передаточным отношением 12:1, что медленно, ненадежно и дорого.
Соотношение глубины и ширины кармана
Глубокие узкие полости обходятся дорого. Соотношение длины инструмента к диаметру определяет жесткость, а жесткость определяет скорость удаления материала.
В качестве ориентира: соотношение глубины обработки к диаметру инструмента до 3:1 — это простой процесс, от 3:1 до 5:1 требует осторожности, от 5:1 до 8:1 — медленный процесс с уменьшенными параметрами, а при соотношении более 8:1 требуется специализированный инструмент и значительная доплата.
Если карман должен быть глубоким, сделайте его достаточно широким, чтобы в него можно было вставить большой инструмент.
Объединение сварной конструкции в обработанную деталь — и когда этого делать не следует.
Замена сварного соединения на единую обработанную деталь устраняет деформацию сварного шва, исключает потерю прочности в зоне термического воздействия, улучшает усталостную прочность, сокращает трудозатраты на сборку и устраняет накопление допусков в сварных соединениях.
Кроме того, это обычно обходится дороже в расчете на одну деталь и приводит к гораздо большему расходу материала.
Консолидация оправдана, когда сборка критически важна с точки зрения усталости материала, когда требуется точность сварных швов, когда объем производства настолько мал, что преобладает настройка сварки, или когда сварная версия постоянно выходит из строя.
Это нецелесообразно, когда деталь достаточно большая, и стоимость заготовки становится непомерно высокой, когда геометрия простая, а пути передачи нагрузки несложные, или когда объем производства большой, а сварной вариант демонстрирует удовлетворительные характеристики.
Проектирование для одной конфигурации
Поскольку количество переналадок влияет как на стоимость, так и на точность, проектирование с целью их сокращения окупается вдвойне.
- Обеспечьте доступность функциональных возможностей с минимального количества направлений.
- Избегайте черт на противоположных лицах, требующих тесной взаимосвязи друг с другом.
- Обеспечьте четкую опорную поверхность и поверхность для фиксации заготовки, на которой не расположены критически важные элементы.
- Предусмотрите достаточно материала для крепления — деталь без поверхности для захвата требует специального крепления.
- Если повторная настройка неизбежна, разместите там некритичные функции.
Стандартизация оборудования в рамках семейства кронштейнов
Недооцененный рычаг снижения затрат в программах с множеством категорий.
Использование трех размеров крепежных элементов вместо восьми в рамках одного семейства кронштейнов сокращает количество смен инструмента, упрощает сборку, уменьшает складские запасы и снижает вероятность ошибок при сборке. То же самое относится и к радиусам углов — стандартизация на небольшом наборе радиусов означает меньшее количество смен инструмента и лучшее повторное использование траектории обработки.
Для клиентов, использующих целые семейства кронштейнов, это, как правило, самая большая доступная экономия, не требующая компромиссов в функциональности.
Факторы, влияющие на стоимость, и сроки выполнения заказа.
Что на самом деле определяет стоимость квоты?
В приблизительном порядке воздействия:
- Количество настроек — доминирующая переменная в большинстве скобок
- Объем удаляемого материала — Машинное время масштабируется в зависимости от того, что вы удаляете, а не от того, что сохраняете.
- Допуск и отделка — резко нелинейная зависимость за пределами ±0.05 мм
- Доступность инструмента — Малые радиусы и глубокие выемки приводят к замедлению обработки оснасткой.
- Материал — как себестоимость, так и обрабатываемость
- Количество — Настройка амортизации и совершенствование процесса
- Обработка поверхности — включая любое маскирование и коррекцию после лечения
- Инспекция — Полная проверка против выборочного осмотра
Обратите внимание на то, что находится в нижней части списка: марка материала. Дизайнеры часто оптимизируют стоимость материалов, игнорируя количество переналадок, которое обычно оказывает гораздо большее влияние.
Использование материалов и проблема заготовок
Для изготовления сложного кронштейна, как правило, требуется в три-четыре раза больше материала, чем весит готовый кронштейн. Готовый кронштейн весом 1 кг может начинаться с пластины весом 4 кг.
Именно поэтому стоимость обработки отслеживается по исходному состоянию, а не по готовой детали. Две скобы с одинаковой массой в готовом виде могут существенно отличаться по стоимости, если одна из них помещается в блок меньшего размера.
Практические рычаги: проектируйте в соответствии со стандартной толщиной листового металла, чтобы не обрабатывать заготовку слишком большого размера, сохраняйте компактные габариты и подумайте, можно ли получить нужную форму с помощью экструдированного профиля или лазерной резки заготовки.
Настройка. Считайте переменную доминирующей.
Каждая дополнительная настройка добавляет затраты на оснастку, обработку деталей, установку базовых параметров, изменение программы и проверку первого образца. При обработке кронштейна с небольшим временем на настройку общая стоимость может легко превысить время резки.
Именно поэтому изменение конструкции, позволяющее обрабатывать деталь за одну установку вместо трех, часто позволяет сэкономить больше, чем любая другая доступная оптимизация, и именно поэтому 5-осевая обработка часто оказывается дешевле для многоплоскостных кронштейнов, несмотря на более высокую скорость обработки.
Коэффициенты запаса прочности и качества отделки
Приблизительные множители для фрезерованной детали относительно стандартного значения ±0.1 мм:
| Отказоустойчивость | Приблизительный множитель затрат |
|---|---|
| ±0.1 мм | 1.0× (базовый) |
| ±0.05 мм | 1.2-1.4 × |
| ±0.02 мм | 1.8-2.5 × |
| ±0.01 мм | 3× и выше |
Эти допуски применяются к отдельным элементам, на которые распространяется ограничение, а не ко всей детали целиком — именно поэтому жесткие допуски, применяемые повсеместно, так неэффективны. Уточнение допусков для десяти важных элементов обходится в разы дешевле, чем уточнение допусков для всех шестидесяти.
Количественные разбивки и их распределение
Ценообразование по группам обычно происходит поэтапно на следующих этапах:
- 1-5 штук: На этапе подготовки материалов доминирует оптимальная себестоимость; стоимость одной детали является самой высокой.
- 5-25 штук: Настройка существенно амортизируется; зачастую это самое большое единовременное снижение цены.
- 25-100 штук: Изготовление нестандартных приспособлений становится целесообразным; технологический процесс оптимизируется.
- 100-500 штук: приближение к пересечению листового металла для получения подходящей геометрии
- 500 +: серьезно оценить технологические процессы, использующие инструменты
В обоих случаях объемы производства находились на крайне низком уровне — одна и три детали. При таких объемах вся стоимость сводится к планированию процесса, оснастке и контролю качества, и контролировать ее можно не путем переговоров, а за счет технологичности производства.
Поиск кронштейнов и креплений
Что отправлять вместе с запросом коммерческого предложения (RFQ)
Полный пакет документов для запроса коммерческого предложения позволяет получить более выгодную цену и быстрее получить ценовое предложение, главным образом потому, что он исключает дополнительный риск, который поставщик вносит из-за неопределенности:
- Модель 3D в STEP или Parasolid
- Чертеж 2D с указанием допусков, геометрических допусков и размеров, базовых параметров и примечаний.
- Спецификация материала включая сплав и закалку
- Обработка поверхности со стандартными параметрами толщины, а также с указанием того, применяются ли размеры до или после.
- Количество, включая вероятные последующие тома
- Выявлены критически важные характеристики — какие допуски являются функциональными, а какие — стандартными?
- Контекст сборки там, где это уместно — к чему он крепится, какие нагрузки он испытывает, какое воздействие он будет испытывать.
Предпоследний пункт стоит больше, чем большинство людей ожидают. Поставщик, знающий, какие три из ваших сорока параметров действительно важны, сможет выполнить обработку и проверку соответствующим образом. Поставщик, столкнувшийся с чертежом, где все кажется одинаково важным, либо оценит все параметры как критически важные, либо будет гадать.
Вопросы, позволяющие определить, понимает ли поставщик суть совместного предприятия.
Полезно для оценки любого поставщика кронштейнов:
- Как вы будете контролировать плоскостность и соосность монтажных поверхностей?
- Каков ваш подход к остаточным напряжениям в детали, с которой было удалено такое большое количество материала?
- Применяются ли допуски на плоскостность и отверстия до или после обработки поверхности, и как это можно проверить?
- Какую степень затяжки резьбы вы рекомендуете для этих крепежных элементов из данного материала?
- Какие из моих пределов терпимости вы бы ослабили, если бы могли, а какие бы ужесточили?
- Сколько настроек потребуется, и что может это изменить?
Последние два поставщика — это отдельные компании, которые позаботятся о вашей детали, а не просто те, которые предложат цену.
RichconnПодход [название компании] к кронштейнам и креплениям
Мы производим кронштейны и крепления для аэрокосмической отрасли , промышленного оборудования , робототехники и автоматизации , начиная от единичных прототипов и заканчивая серийным производством.
Обязательные возможности: фрезерование на станках с ЧПУ, включая портальное фрезерование для крупных или нестандартных кронштейнов, 5-осевая обработка многоплоскостных кронштейнов, требующих точности за одну установку, швейцарская обработка для изготовления мелкой прецизионной крепежной фурнитуры, электроэрозионная обработка проволокой для получения острых внутренних элементов, а также обработка листового металла там, где это действительно более предпочтительный процесс. Используемые материалы : алюминиевые сплавы, стали и нержавеющая сталь, титан, магний и конструкционные пластмассы.
Два примера, упомянутые в этой статье, являются показательными для нашего подхода к изготовлению кронштейнов. В случае с алюминиевым кронштейном для аэрокосмической отрасли , даже при заказе одной детали, потребовался поэтапный технологический процесс с последующим черновым отжигом и контролем биения инструмента на 0.01 мм, поскольку отверстия H7 и деформация 0.05 мм не зависят от количества. В случае с кронштейном для автоматизированного производства из нержавеющей стали SS400 , гибридный процесс, сочетающий лазерную обработку и механическую обработку, а также коррекция до и после хромирования, обеспечили плоскостность 0.05 мм на детали толщиной 5 мм.
Оба примера иллюстрируют одно и то же: в случае с кронштейнами технологический маршрут имеет большее значение, чем список станков.
Условия
- Отправьте свои файлы через richconn.com / контактная — 3D-модель, 2D-чертеж, материал, обработка, количество
- Обзор технологичности — Перед составлением коммерческого предложения мы указываем на конфликты, связанные с допусками и покрытием, сокращение количества переналадок, а также на альтернативные материалы или технологические решения.
- Оформление заказа с указанием сроков поставки и стоимости оборудования.
- Первая статья с контролем размеров по критически важным параметрам.
- Постановка с планом проверки, соответствующим тому, что действительно важно для данной детали.
Заключение
Кронштейны и крепления рассматриваются как стандартные детали, и большинство из них таковыми и являются. Но те, которые вызывают проблемы, делают это по последовательным, предсказуемым причинам — и почти ни одна из этих причин не связана с точностью обработки детали.
Речь идёт о том, были ли монтажные поверхности достаточно соосными, чтобы затяжка болтов не деформировала деталь. Были ли опорные поверхности достаточно плоскими и гладкими, чтобы удерживать предварительную нагрузку. Была ли глубина зацепления резьбы в алюминии достаточной для достижения расчетной нагрузки зажима. Вышла ли первая собственная частота за пределы зоны возбуждения. Изменила ли операция нанесения покрытия геометрию после того, как всё остальное было правильно.
Ни один из них не отображается на типичном чертеже кронштейна. Все они недороги в плане спецификации, но дороги в обнаружении.
Практическое резюме:
- Кронштейны и крепления — это разные детали. — один представляет собой путь передачи нагрузки, другой — интерфейс позиционирования.
- Удельная жесткость практически одинакова для всех конструкционных металлов. — Алюминий выигрывает по жесткости не потому, что материал жестче, а потому что при одинаковой массе получается большее сечение.
- Геометрия сечения важнее выбора материала.поскольку жесткость на изгиб пропорциональна кубу толщины.
- Плоскостность и соосность монтажных поверхностей являются параметрами предварительной нагрузки.не косметические
- Для соединения стали с алюминием требуется резьбовое соединение в 1.5-2 раза большего диаметра. — Сравните это с толщиной вашей стены.
- Укажите положение зазорного отверстия в MMC. и получить бонусную толерантность, которую вы сейчас теряете.
- Подготовка к механической обработке — грубо с запасом, стабилизировать, закончить в последнюю очередь
- Покрытие изменяет как размер, так и форму. — Укажите, применяются ли допуски до или после, и заложите в бюджет средства на корректировку тонколистовых деталей.
- Стоимость установки количества дисков больше, чем просто класс материала
А если геометрия получается из плоской развертки, и ваши допуски составляют ±0.3 мм, используйте листовой металл. Мы вам и об этом скажем — мы производим изделия обоими способами.
Если у вас в разработке находится программа по изготовлению кронштейнов или креплений, пришлите нам чертеж . Мы проверим его на технологичность перед составлением сметы и сообщим вам, какие из ваших допусков действительно выполняют свою функцию.



