
Нержавеющая сталь марок 18/0, 18/8 и 18/10 — это пищевые материалы, которые обычно используются в качестве столовых приборов. Помимо бытового применения, эти стали ценятся производителями за их прочность, коррозионную стойкость и термические свойства.
Метки 18/0, 18/8 и 18/10 отражают содержание металла. Первая цифра, «18», указывает процент хрома, а вторая — содержание никеля. Эти изменения изменяют их физические и механические свойства. Но как именно?
Продолжайте читать, чтобы узнать, чем отличаются нержавеющие стали 18/0, 18/8 и 18/10. В этой статье мы сравним их элементный состав, марку, физические и механические свойства, стоимость и области применения.
Что такое нержавеющая сталь 18/10?
Нержавеющая сталь 18/10 известна в торговле как Тип 304. Это более дорогой вариант нержавеющей стали, содержащий 18% хрома и 10% никеля. Она имеет самое большое количество никеля, что придает ей яркую привлекательную отделку и долговечность. Вот почему ее часто используют для качественных столовых приборов и высококачественной кухонной техники.
В производственном плане нержавеющая сталь 18/10 изготавливается путем плавления всех легирующих элементов в печи, их обезуглероживания и последующей формовки в желаемую форму.
Более высокое содержание никеля в 18/10 дает много желаемых свойств, но также увеличивает стоимость. Он немагнитен и его сложнее обрабатывать по сравнению с другими. Хотя 18/19 устойчив к коррозии, он не выдерживает воздействия соленой воды.
Что такое нержавеющая сталь 18/8?
Нержавеющая сталь 18/8 также относится к той же коммерческой стали марки 304. Но в ней содержание никеля немного ниже, ровно 8%. Как и нержавеющая сталь 18/10, она относится к аустенитному классу нержавеющей стали, известному своей немагнитной природой и превосходной коррозионной стойкостью. Она не может подвергаться термической обработке.
Процесс производства аналогичен стали 18/10 с немного более низкой долей содержания никеля. Однако, поскольку состав не сильно отличается, большинство свойств совпадают. Она безопасна для пищевых продуктов и является одной из распространенных нержавеющих сталей для столовых приборов. Еще одним преимуществом является ее сравнительно более низкая стоимость, чем у 18/10.
Что такое нержавеющая сталь 18/0?
18/0 относится к классу Grade 430, как в системе AISI. Он не содержит никеля, но имеет то же самое содержание хрома 18%. Он не устойчив к коррозии, как два других. Однако его стоимость не слишком высока.
Нержавеющая сталь марки 18/0 обладает магнитными свойствами, а ее доступная цена по сравнению с двумя другими марками делает ее распространенным выбором для изготовления недорогих столовых приборов.
Сравнение 18/8, 18/10 и 18/0: основные различия
В предыдущих разделах была дана краткая информация о каждом типе нержавеющей стали. Теперь давайте разберемся подробнее и посмотрим, чем каждый из них отличается:
Состав
Все три марки содержат одинаковый процент хрома – 18%. Однако содержание никеля в этих марках различается, что отражено в их названиях. Нержавеющая сталь 18/8 содержит 8% никеля, 18/10 – 10% никеля, а 18/0 вообще не содержит никеля. Никель отвечает за последующие изменения свойств.
Класс/Серия
Две марки нержавеющей стали, 18/8 и 18/10, относятся к серии 300 , а именно к марке 304. Эта категория характеризуется аустенитным составом, известным своей превосходной коррозионной стойкостью, улучшенной формуемостью и высокой прочностью. В отличие от них, нержавеющая сталь 18/0 входит в серию 400, а именно в марку 430 , ферритную разновидность, отличную от серии 300. Она магнитна, более экономична благодаря отсутствию никеля и обладает умеренной коррозионной стойкостью.
Физические свойства
Блеск и блеск зависят от содержания никеля — чем его больше, тем ярче сталь. Нержавеющая сталь 18/10 находится в верхней части списка с гораздо более яркой отделкой поверхности. За ней следует 18/8 и затем 18/0, которая демонстрирует менее блестящую отделку из-за недостатка хрома.
Что касается веса, то он во всех трех случаях схож, преобладает железо. 18/10 может показаться немного крепким, но на самом деле разница в весе незначительна.
Механические и обрабатывающие свойства
Сталь марки 18/10 считается самой прочной из трех из-за более высокого содержания никеля, что повышает ее коррозионную стойкость и способствует большей общей прочности. В то время как 18/0 имеет наименьшую прочность из трех.
Коррозионная стойкость также следует той же тенденции среди трех и по той же причине. Однако обрабатываемость полностью противоположна. Нержавеющая сталь 18/0 легче поддается обработке из-за ее ферритной природы, тогда как 18/10 поддается обработке труднее всего.
Стоимость
Никель — дорогой легирующий элемент, поэтому его количество дает хорошую оценку затрат. Сталь 18/10, содержащая наибольшее количество никеля, является самой дорогой маркой из всех. 18/8 немного дешевле, чем 18/8, но выше, чем 18/0. Из трех сталей 18/0 — самая дешевая.
Области применения
Нержавеющая сталь 18/0 обычно используется для бюджетных столовых приборов и бытовых принадлежностей. Ее магнитные свойства делают ее пригодной для двигателей и приборов, которые могут использовать магнитные функции.
Сталь 18/8 обеспечивает баланс прочности и устойчивости к коррозии. Поэтому ее также используют для повседневной кухонной утвари, профессиональной посуды и морского применения.
18/10 предпочтительна для высококачественной посуды, столовых приборов и кухонных приборов из-за ее превосходной коррозионной стойкости и высокой прочности. Медицинские инструменты также используют эту сталь.
| Свойства | 18 / 0 Нержавеющая сталь | 18 / 8 Нержавеющая сталь | 18 / 10 Нержавеющая сталь |
|---|---|---|---|
| Содержание никеля | 0% | 8% | 10% |
| Товарный сорт | 430 | 304 | 304 |
| Серия | Серия 400 (ферритная) | Серия 300 (аустенитная) | Серия 300 (аустенитная) |
| Физические свойства | Менее блестящий, магнитный | Более блестящий, немагнитный | Самый блестящий, немагнитный |
| Силы | Хорошо | Средняя | Высокий |
| Коррозионная стойкость | Средняя | Высокое сопротивление | Высочайшее сопротивление |
| Machinability | Самый простой в обработке | Умеренная обрабатываемость | Наиболее сложно обработать |
| Стоимость | Доступный | Средняя | Самый дорогой |
| Области применения | Бюджетные столовые приборы | Кухонная утварь, морское оборудование, оборудование для переработки пищевых продуктов | Высококачественная кухонная посуда, столовые приборы, медицинские инструменты |
Пример из практики: Контроль деформации сварного шва в нержавеющей стали 304.
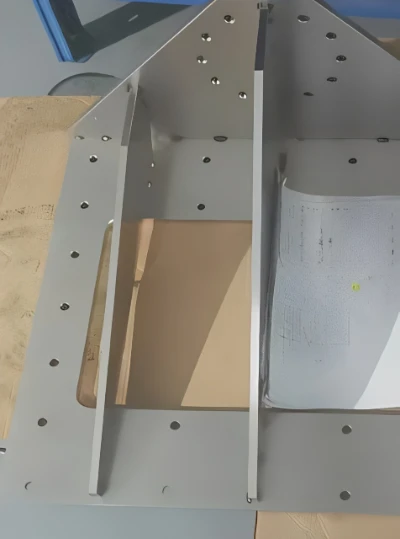
В данной статье рассматриваются марки стали 18/8, 18/10 и 18/0 — все они имеют одинаковую 18%-ную хромовую основу, но содержание никеля и кристаллическая структура определяют их поведение в цехе, а не только на полке. Нержавеющая сталь 18/0 легче поддается механической обработке благодаря своей ферритной природе, тогда как 18/10 — самая сложная в обработке. Эта разница в обрабатываемости наиболее важна, когда деталь требует сварки с последующей прецизионной чистовой обработкой — сочетание, которое в полной мере демонстрирует сложность работы с аустенитной нержавеющей сталью 304. Следующий пример из RichconnИнженерная группа компании документирует, что необходимо для обеспечения перпендикулярности сварной конструкции из стали марки 304 с точностью до 0.1 мм для прецизионного оборудования.
- Часть: Сварная конструкция из нержавеющей стали 304
- Промышленность: Прецизионное оборудование
- Материал: Нержавеющая сталь 304 (18/8, тип 304)
- Процесс: Сварка + обработка на станках с ЧПУ + шлифовка поверхностей
- Результат: Процент успешной сдачи экзамена вырос с 60% до более чем 98%.
Условия проведения
Заказчик потребовал, чтобы ключевые монтажные поверхности на этой сварной конструкции из нержавеющей стали 304 сохраняли перпендикулярность с точностью до 0.1 мм. На бумаге 0.1 мм кажется вполне выполнимым требованием. На практике же, из-за особенностей нержавеющей стали 304, достичь этой цели в процессе сварки крайне сложно.
Сложность заключается в трех взаимосвязанных факторах, каждый из которых влияет на следующий. Во-первых, нержавеющая сталь 304 обладает низкой теплопроводностью и высоким коэффициентом теплового расширения. Тепло, выделяемое при сварке, рассеивается неравномерно — оно концентрируется в зоне сварки, и неравномерный цикл нагрева и охлаждения приводит к деформации детали в целом. Во-вторых, традиционные методы сварки, такие как TIG-сварка, вводят большой подвод тепла, что усиливает эту деформацию на макроскопическом уровне. В-третьих, даже после охлаждения детали и сохранения ее размеров, процесс сварки сохраняет значительные остаточные напряжения в материале. Когда эти напряжения снимаются — во время последующей обработки или с течением времени — деталь снова деформируется. Именно эта вторичная деформация делает послесварочную обработку деталей из стали 304 такой непредсказуемой без целенаправленного управления напряжениями.
До переработки процесса процент годных изделий для этой детали составлял 60%. Четыре из десяти деталей не соответствовали требованиям перпендикулярности, что приводило к затратам на доработку и рискам с доставкой.
Решение: Четырехэтапная стратегия «Предотвращение — Исправление — Завершение — Блокировка».
RichconnИнженерная группа компании последовательно устранила все три первопричины, а не рассматривала их по отдельности.
- Предварительный отжиг перед сваркой (термическая обработка основного материала). — Перед началом сварки заготовка из стали марки 304 подвергалась термической обработке для снятия внутренних напряжений, возникающих в процессе производства, и восстановления пластичности материала. Использование заготовки, не подверженной механическим напряжениям, означает, что последующий процесс сварки не добавляет деформационных сил к уже существующим. Это профилактический этап: снижение напряженного состояния исходного материала таким образом, чтобы деформация, вызванная сваркой, с самого начала была минимальной.
- Коррекция механической обработки после сварки — После сварки деталь подвергалась черновой механической обработке для коррекции макроскопических искажений, восстановления базовых плоскостей и устранения отклонений в размерах, прежде чем приступать к прецизионной обработке. Попытка прецизионной шлифовки деформированной заготовки просто перенесла бы искажения на готовую поверхность. Коррекция должна проводиться до финишной обработки.
- Прецизионная шлифовка ответственных поверхностей. — Ключевые поверхности были отшлифованы на высокоточном плоскошлифовальном станке для достижения окончательных геометрических допусков и качества поверхности. Шлифовка, а не фрезерование, была выбрана в качестве заключительного этапа, поскольку она удаляет материал контролируемым образом с малым усилием, не создавая новых напряжений или деформаций в уже стабилизированной детали.
- Предварительная прихваточная сварка с использованием специального приспособления. — На этапе окончательной сборки использовалось специально изготовленное прецизионное приспособление для точного позиционирования всех компонентов перед точечной сваркой, которая фиксировала геометрию. Окончательная сварка проводилась только после подтверждения и фиксации точности позиционирования точечной сваркой. Это этап «фиксации»: закрепление точности, достигнутой на предыдущих этапах, чтобы окончательный сварочный шов не смог ее нарушить.
Результат
Перпендикулярность всех ключевых монтажных поверхностей была обеспечена в пределах 0.1 мм. Процент годных изделий вырос с 60% до более чем 98%, что позволило исключить большую часть доработок, которые увеличивали затраты и угрожали срокам поставки. Заказчик принял детали после первой проверки без каких-либо выявленных проблем.
Что иллюстрирует этот случай
В статье выше объясняется, что нержавеющая сталь 18/8 (304) — материал в данном случае — находится между более легкой в обработке сталью 18/0 и более коррозионностойкой сталью 18/10, предлагая практичный баланс свойств для широкого спектра применений. Однако это сравнение не в полной мере отражает сварочные свойства: аустенитная структура и низкая теплопроводность стали 304 делают ее одной из наиболее сложных марок нержавеющей стали для сварки без деформации.
Главный урок из этого случая заключается в том, что контроль деформаций в сварных соединениях из стали 304 — это не разовое вмешательство, а последовательность действий. Отжиг перед сваркой снижает исходное напряженное состояние. Коррекция механической обработкой после сварки устраняет последствия сварки. Точная шлифовка обеспечивает окончательную геометрию. Прихваточная сварка с использованием зажимного приспособления фиксирует ее перед окончательным соединением. Пропуск или изменение порядка выполнения любого этапа подрывает эффективность последующих. При правильном выполнении всех четырех этапов перпендикулярность сварного соединения из стали 304 на уровне 0.1 мм не просто достижима — она воспроизводима с пределом текучести более 98%.
Как Richconn Может помочь?
Нержавеющая сталь является ценным материалом как в бытовых, так и в коммерческих целях благодаря своей прочности и коррозионной стойкости. Если вам требуются услуги по механической обработке, специально предназначенные для нержавеющей стали или других распространенных металлов, таких как алюминий, медь или никель, Richconn здесь, чтобы помочь. В Richconn, мы предлагаем комплексное Услуги по обработке металла на станках с ЧПУ которые соответствуют отраслевым стандартам и требованиям точности. Неважно, большой у вас проект или маленький. Просто свяжитесь с нами и воплотите свои идеи в жизнь.



