
Отверстия с зенковкой могут быть небольшими, но они играют важную роль в машиностроении. Благодаря этим отверстиям винты и болты располагаются на одном уровне с поверхностью, что позволяет создавать аккуратные и надёжные узлы.
Вы сможете избежать ошибок и работать с большей уверенностью, если будете понимать их стандарты, формы и применение. В этой статье блога вы узнаете, что такое зенковки, почему они важны и как их используют инженеры и производители.
Что такое зенковка
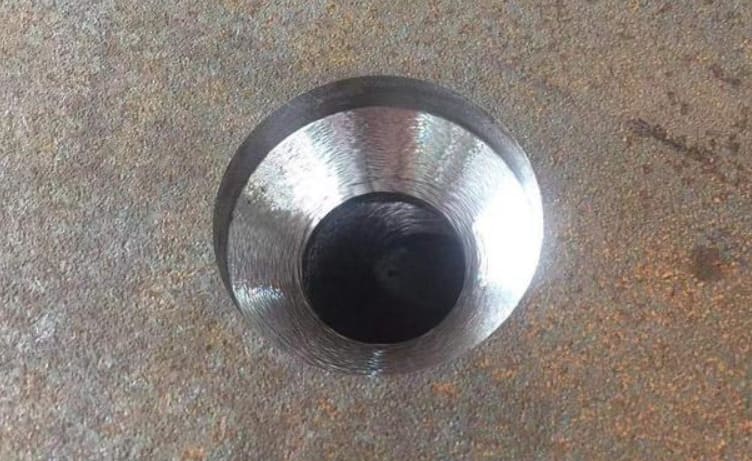
Зенковка образует конусообразное углубление вокруг отверстия. Такая форма позволяет винтам с плоской головкой располагаться заподлицо или ниже поверхности, что обеспечивает гладкую поверхность и предотвращает зацепы. Угол зенковки соответствует углу головки винта — обычно 82° для винтов с дюймовой головкой или 90° для винтов с метрической головкой. В отличие от плоского дна зенковки или неглубокого углубления на торцевой поверхности , зенковка предназначена для винтов с угловыми головками.
Основные геометрические параметры
Три основных геометрических параметра определяют отверстие под зенковку и обеспечивают точность посадки.
Диаметр
Наибольший диаметр зенковки должен быть равен диаметру головки шурупа. Это позволяет крепёжному элементу плотно прилегать к поверхности и располагаться заподлицо.
Угол
Угол конуса должен совпадать с головкой крепежа. Большинство винтов с дюймовой резьбой имеют угол 82°, а винты с метрической резьбой — 90°. В аэрокосмической промышленности чаще встречается угол 100°.
глубина
Глубина должна позволять головке винта быть заподлицо или слегка утопленной. Она не должна быть слишком глубокой, чтобы не ослабить деталь. Обычно глубина составляет менее 60% от толщины материала.
Методы производства, инструменты и особенности обработки
Чтобы создать идеальную зенковку, необходимо выбрать правильный метод изготовления и инструменты. На это решение влияют тип материала, объём производства и требуемая точность.
Ручные/традиционные методы

Ручной метод хорошо подходит для небольших проектов или обработки мягких материалов, таких как дерево. Для таких работ механики используют ручные дрели или сверлильные станки с зенкером. Этот метод позволяет снизить затраты и подходит для простых задач. Однако конечный результат сильно зависит от навыков оператора и твёрдости его рук, поскольку может возникать вибрация.
Методы обработки на станках с ЧПУ
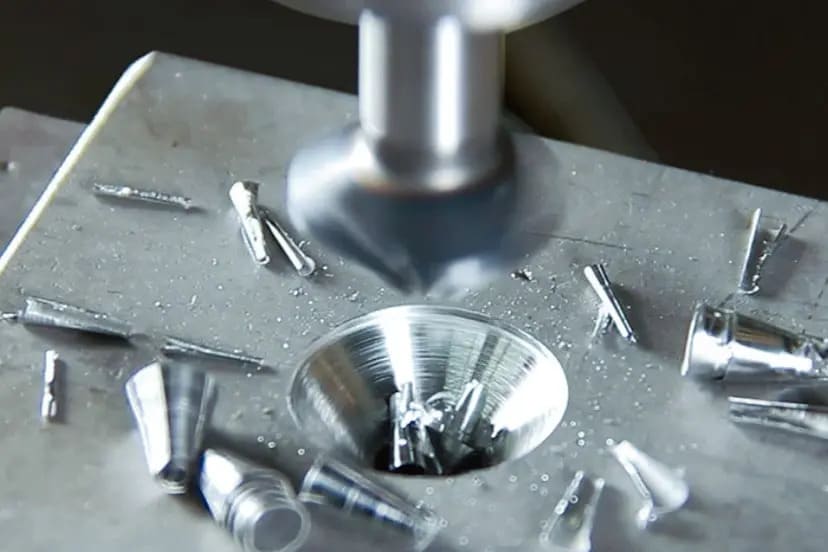
Обработка на станках с ЧПУ обеспечивает высокую точность и повторяемость, особенно при работе с металлами и твёрдыми композитами. Автоматизированные станки следуют запрограммированным инструкциям, обеспечивая стабильное качество зенковки. Такой подход важен для крупносерийного производства и для деталей, требующих жёстких допусков.
См. также : Что такое прецизионная обработка на станках с ЧПУ?
Выбор инструмента и материалы

Для получения чистой зенковки необходим правильный выбор инструмента. Твёрдые материалы, такие как сталь, требуют острых многозубых твёрдых инструментов и смазочно-охлаждающей жидкости для контроля температуры. Пластики же могут плавиться или скалываться, поэтому для них лучше подходят однозубые сверла и более низкие скорости резания.
Проверка и контроль качества зенковок

Контроль качества обеспечивает правильную посадку крепежных элементов. Простая проверка винта часто является первым шагом. Для ответственных применений, таких как в аэрокосмической отрасли, токари используют калибры «проход/непроход» или цифровые глубиномеры . Эти инструменты подтверждают правильность диаметра и угла зенковки.
At Richconn мы используем калиброванные датчики и КИМ для проверки угла, диаметра и ровности, а также можем предоставить полные отчеты о проверке для требовательных отраслей промышленности.
Типичные углы и условные обозначения
Выбор правильного угла зенковки важен для надёжной фиксации. Оптимальный угол зависит от типа крепежа, материала и отраслевых стандартов.
Часто используемые углы зенковки
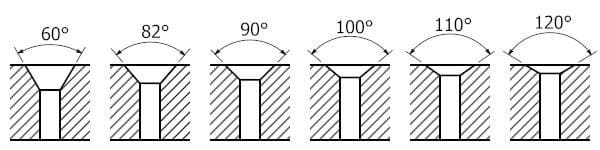
Производители чаще всего используют углы зенковки 82° и 90°. Другие варианты, такие как 60°, 100° и 120°, предназначены для специальных целей, например, для снятия заусенцев или установки определённых типов заклёпок.
Региональные и отраслевые предпочтения

Региональные стандарты играют важную роль в выборе угла. В Северной Америке для дюймовых (ANSI) крепёжных элементов стандартом является зенковка 82°. Для метрических (ISO) винтов во всём мире общепринятым является угол 90°.
Факторы, влияющие на выбор угла
На выбор оптимального угла зенковки влияют несколько факторов.
- Соответствие крепежа: Угол должен соответствовать головке винта, независимо от того, дюймовая она или метрическая.
- Свойства материала: Твёрдость и толщина материала имеют значение. Более широкие углы могут помочь защитить тонкие или хрупкие материалы от повреждений.
- Требования к кандидатам: В некоторых отраслях, например, в аэрокосмической, предпочтительны углы 100°. Это помогает распределить напряжение по тонким поверхностям.
Стандарты и спецификации (что регламентирует зенковку)
Специальные стандарты контролируют размеры и допуски зенковок, чтобы обеспечить безопасность и совместимость продукции по всему миру.
ASME/ANSI
Стандарты ANSI и ASME широко распространены в Соединенных Штатах. Обычно они предписывают угол в 82 градуса для крепежных элементов, изготовленных в дюймовых размерах. Эти правила гарантируют, что винты будут точно соответствовать своим отверстиям.
ISO/Международные стандарты
Стандарты ISO (Международной организации по стандартизации) важны для продукции, используемой по всему миру. Они часто требуют угла 90 градусов, особенно для метрических крепёжных изделий. В стандарте ISO 15065 подробно описаны размеры и обозначения зенковок, совместимых с винтами ISO.
Военные/аэрокосмические стандарты
Военная и аэрокосмическая отрасли требуют высочайшей точности. Такие стандарты, как AS9100 или MIL-SPEC, устанавливают гораздо более строгие допуски для зенковок. Такой уровень точности обеспечивает гладкие поверхности и прочные конструкции.
GD&T (геометрические размеры и допуски)
Инженеры используют геометрические допуски и посадки (GD&T) в качестве символической системы на технических чертежах для точного определения элементов. При указании размеров зенковок в обозначениях GD&T подробно указываются требуемый угол, диаметр и допуск на положение. Такая четкая нотация устраняет неопределенность и гарантирует, что каждая деталь соответствует замыслу проектировщика, что крайне важно для правильной сборки.
Практика инженерного черчения
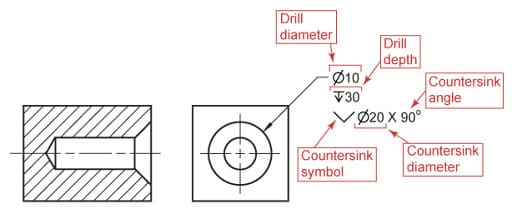
Производители полагаются на точные технические чертежи для обеспечения точности производства. Специальные символы и обозначения указывают, как следует обрабатывать зенковки. Такой подход исключает возможность ошибок.
Как изображаются зенковки
На технических чертежах положение потайного отверстия обозначено линией-выноской. Эта линия указывает на примечание, называемое выноской детали. В этой выноске перечислены все важные размеры, которые должен учитывать механик. Таким образом, готовая деталь точно соответствует проекту.
Примеры символов, обозначений и выносок
Стандартным обозначением зенковки служит буква «V». Обозначение начинается с указания внутреннего диаметра отверстия. Далее следуют внешний диаметр и угол зенковки. Например, обозначение Ø9 мм, V Ø19 мм x 90° содержит всю важную информацию в краткой форме.
Лучшие практики для однозначной коммуникации
Всегда указывайте данные о пилотном отверстии и зенковке отдельно, чтобы инструкции были понятными. Укажите наружный диаметр, угол, а также любые необходимые допуски для обеспечения правильной установки крепёжных элементов. Этот метод предотвращает путаницу и снижает риск дорогостоящих ошибок.
Чтобы помочь с этим, RICHCONNИнженеры компании регулярно проверяют чертежи клиентов и дают по ним рекомендации, чтобы зенковки обеспечивали точность и эффективность обработки.
Применение в различных отраслях
Во многих отраслях промышленности используются зенкованные отверстия. Их использование повышает безопасность, улучшает функциональность и придает изделиям аккуратный, законченный вид.
Общее производство и крепеж
Зенковки в производстве создают гладкую, профессиональную поверхность. Головки крепёжных элементов устанавливаются заподлицо, поэтому не цепляются за одежду или другие предметы. Такой конструктивный подход также упрощает сборку изделий — от промышленных станков до шкафов.
Электроника и точное оборудование
В компактной электронике используются зенковки. Они используются в ноутбуках, смартфонах и печатных платах для создания тонких и гладких корпусов. Крепёжные элементы располагаются на одном уровне с поверхностью, что экономит место и предотвращает соприкосновение с соседними компонентами.
Аэрокосмическая и автомобильная промышленность
Зенковки играют ключевую роль в аэрокосмической и автомобильной промышленности. В самолётах используются заподлицо крепление для снижения аэродинамического сопротивления обшивки. В автомобилях зенковки на кузовных панелях и внутренних узлах обеспечивают гладкую поверхность без зазоров.
Строительная и тяжелая техника
Зенковки в строительстве помогают предотвратить спотыкание, убирая выступающие головки винтов с лестниц и проходов. В тяжёлом оборудовании заглублённые крепления предотвращают блокировку подвижных частей панелей. Такая конструкция обеспечивает безопасную и надёжную работу оборудования.
Зенковки в механических и конструкционных узлах
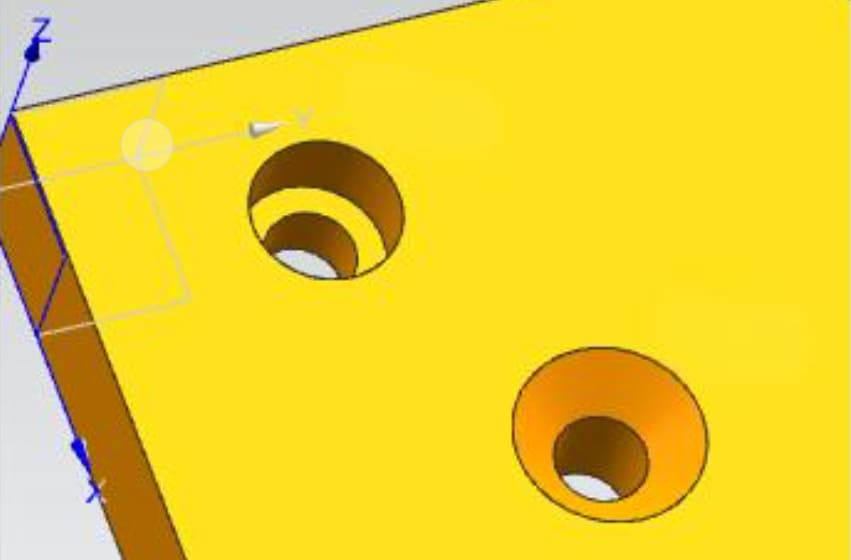
Зенковки выполняют две основные функции в механических и структурных узлах. Они позволяют головкам крепёжных элементов располагаться на одном уровне с поверхностью материала или под ней. Это создаёт гладкую поверхность, которая помогает избежать соприкосновения с движущимися деталями и повышает безопасность.
Коническая форма зенковки также центрирует крепёжный элемент. Это обеспечивает точное выравнивание и распределяет усилие зажима по большей площади. В результате снижается нагрузка на материал, а соединения становятся прочнее и надёжнее в сложных условиях.
Подводить итоги
Отверстия с зенковкой позволяют головкам крепёжных элементов располагаться заподлицо с поверхностью. Это повышает прочность и улучшает внешний вид узлов во многих отраслях. Выбор прямых углов, стандартов и допусков делает узлы более безопасными и надёжными.
Для точной обработки зенковки в металле или пластике обращайтесь к RichconnМы предлагаем услуги по обработке на станках с ЧПУ, разработанные в соответствии с вашими требованиями. Вы можете Свяжитесь с нами в любой момент.
Смежные вопросы
Стандарты крепёжных изделий используют эти углы. Винты в британской системе (ASME/ANSI) соответствуют 82°, а винты в метрической системе (ISO) — 90°. Это гарантирует надёжную посадку крепёжных изделий.
Обратите внимание на внешний диаметр и глубину. Эти два допуска гарантируют, что головка крепёжного элемента будет ровной, а сборка будет работать так, как задумано.
Сначала укажите диаметр сквозного отверстия. Затем добавьте символ зенковки (⌵), наружный диаметр и угол. Это даст механику точную информацию о размере и угле, которые необходимо создать для крепёжного элемента.
Для более твердых материалов, таких как титан или закаленная сталь, требуются более прочные инструменты; например, инструменты из карбида или кобальта служат дольше и лучше выдерживают нагрев и износ во время обработки.
Используйте этот инструмент для экономии времени при изготовлении центровых отверстий для токарных станков. Он также полезен, когда нужно просверлить и зенковать множество отверстий для скрытого крепежа за один проход.
Иногда конструкторы выбирают неправильный угол или диаметр, неправильно устанавливают глубину или оставляют слишком мало материала. Эти ошибки могут ослабить деталь и снизить её прочность.



