
Надежность двигателя зависит от точности изготовления коленчатого вала. Достижение такой точности требует точной обработки, тщательного планирования и выполнения каждого этапа в правильной последовательности. В этой статье мы подробно расскажем о каждом этапе обработки коленчатого вала на станке с ЧПУ и покажем, как заготовка превращается в сбалансированный коленчатый вал.
Что такое коленчатый вал?
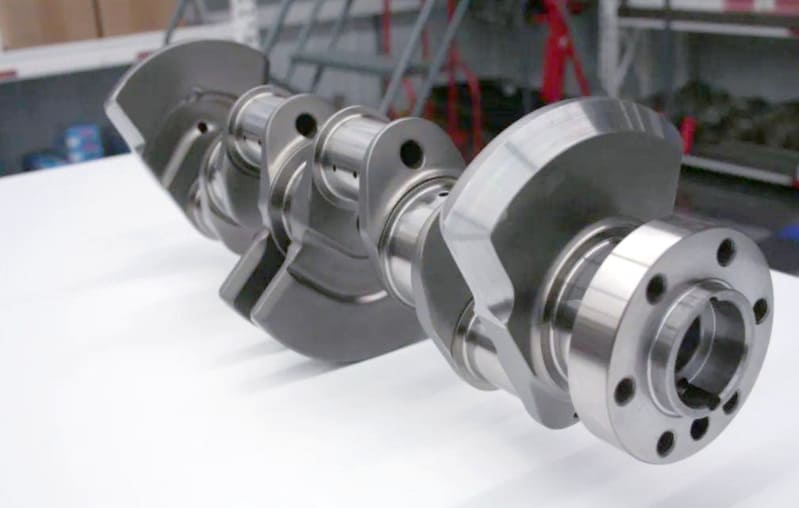
Коленчатый вал — это ключевой компонент двигателя, преобразующий вертикальное движение поршней во вращательную силу. Он включает в себя шатунные шейки, коренные шейки, кривошипы, а также противовесы.
Шатунные шейки соединяются с поршнями, а коренные шейки обеспечивают плавное вращение коленчатого вала. Коленчатые валы определяют длину хода каждого поршня. И наконец, противовесы уравновешивают движущиеся части, что снижает вибрацию и способствует плавной работе двигателя.
Почему важна точность обработки?
Точная обработка коленчатого вала необходима как для долговечности, так и для производительности. Даже небольшие ошибки в положении или форме шеек могут вызывать вибрации в двигателе. Эти вибрации создают дополнительную нагрузку на подшипники и могут привести к преждевременному выходу из строя.
Обзор обработки коленчатого вала на станках с ЧПУ.
Для превращения заготовки в полностью готовый коленчатый вал необходимы различные этапы точной механической обработки.
Шаг 1 – Подготовка заготовки и крепление.
Этот процесс начинается с выбора металлической заготовки. Эта заготовка может быть отлита, выкована или вырезана из заготовки; этот выбор влияет как на стоимость, так и на прочность.
После выбора заготовка надежно фиксируется внутри станка с ЧПУ. Зажимы, приспособления и центры обеспечивают ее устойчивость во время резки. Надежная фиксация предотвращает смещение заготовки, гарантируя обработку каждой детали в правильном положении.
Шаг 2 – Черновая токарная обработка и профилирование
Далее станок с ЧПУ приступает к черновой токарной обработке. На этом этапе формируется форма основных шеек и шатунных шеек, удаляется большое количество материала для формирования базового профиля. Токари уделяют пристальное внимание смещенной геометрии шеек. Точное выравнивание этих осей имеет решающее значение для правильной работы коленчатого вала внутри двигателя.
Похожая статья в блоге : Полное руководство по токарной обработке на станках с ЧПУ
Шаг 3 – Сверление и обработка маслоотводящих каналов
После черновой обработки коленчатому валу необходимы глубокие отверстия и каналы для смазки. Специалисты сверлят эти каналы с высокой точностью, чтобы масляные каналы оставались прямыми и правильно расположенными. Для создания глубоких, чистых отверстий, обеспечивающих эффективную циркуляцию масла, часто используется глубокое сверление.
Шаг 4 – Завершающая токарная/фрезерная обработка сложных элементов.
После формирования основной конструкции и добавления маслопроводов внимание переключается на детальную проработку. На этом этапе современные станки с ЧПУ с 4 или 5 осями выполняют чистовую фрезеровку и токарную обработку. Они изготавливают сложные элементы, такие как противовесы, и доводят коленчатый вал до окончательных размеров. Это гарантирует высокую точность обработки каждой поверхности.
Шаг 5 – Шлифовка и финишная обработка
Следующий этап — прецизионная шлифовка шеек коленчатого вала. Это делается для достижения необходимой округлости, чистоты поверхности и допусков на биение. Для закаленных коленчатых валов обычно используются шлифовальные круги из кубического нитрида бора (CBN). Эти инструменты помогают создать зеркальную поверхность.
Шаг 6 – Балансировка, термообработка и окончательная проверка.
Далее следует термообработка, например, азотирование, для повышения прочности и износостойкости коленчатого вала. После этого проводится динамическая балансировка для снижения вибрации.
Наконец, окончательная проверка включает в себя осмотр всех размеров, качества обработки поверхности и качества масляных отверстий. Для выявления скрытых дефектов может также проводиться неразрушающий контроль (НК).
Похожая статья в блоге : Что такое неразрушающий контроль?
Вопросы программирования ЧПУ и траектории движения инструмента.
На протяжении всего процесса программирование ЧПУ играет жизненно важную роль. Программное обеспечение CAM генерирует и моделирует траектории движения инструмента, управляющие перемещениями станка. Этот этап моделирования предотвращает столкновения и обеспечивает точную обработку. Выбор правильных инструментов, использование соответствующей охлаждающей жидкости и надежная настройка станка также важны для достижения наилучших результатов.
Распространенные материалы для коленчатых валов и их обрабатываемость.

Коленчатые валы изготавливаются из различных материалов, и каждый из них обладает разными характеристиками обработки и уровнем прочности.
1. Кованая сталь
Кованая сталь 4340 обладает высокой прочностью, что делает её подходящей для высокопроизводительных двигателей. Однако её высокая ударная вязкость затрудняет механическую обработку. Кроме того, необходимы жёсткие опоры и высококачественные инструменты. Лучше всего обрабатывать кованую сталь перед окончательной термообработкой.
2. Чугун
Чугун доступен по цене и легко поддается обработке благодаря своим естественным смазывающим свойствам. Однако он более хрупкий и не такой долговечный, как кованая сталь. Этот материал подходит только для двигателей, работающих в условиях низких нагрузок.
3. Заготовочная сталь
Обработка коленчатого вала из цельной заготовки обеспечивает исключительную зернистую структуру и прочность. Однако, с другой стороны, этот процесс занимает больше времени и обходится дороже, поскольку необходимо удалить большое количество материала. Для этого метода характерны длительные циклы обработки.
4. Коленчатые валы с поверхностной закалкой или азотированием
Азотирование создает твердый, износостойкий поверхностный слой. Обработка этого слоя — сложная задача, требующая особой осторожности. Шлифовка после азотирования должна проводиться аккуратно, чтобы сохранить преимущества обработки.
At Richconn Мы предоставляем нашим клиентам подробные рекомендации по выбору материалов, что помогает им сбалансировать стоимость, обрабатываемость и долговечность для различных потребностей в области двигателей.
Инструментальные материалы для операций с шпоночным коленчатым валом
Выбор подходящего режущего инструмента также очень важен для точной обработки коленчатого вала.
Поворот
Материал вставки , выбранный для токарной обработки, напрямую влияет на рабочие характеристики коленчатого вала.
- Твердосплавные пластины с покрытием (TiAlN, AlCrN): Эти пластины подходят для большинства операций получерновой и чистовой обработки. Они сочетают в себе износостойкость и термостойкость.
- Вставки из кубического нитрида бора (CBN): Для чистовой обработки закаленных шеек коленвала, особенно после азотирования.CBN вставки необходимы. Они обеспечивают очень жесткие допуски и создают зеркальную поверхность.
- PCD (поликристаллический алмаз): Этот материал обычно не используется для коленчатых валов. Он слишком хрупкий для обработки черных металлов, таких как железо и сталь.
Дробление:
Шлифовка осуществляется с помощью специальных абразивных кругов, что позволяет получить гладкую и точную поверхность шеек.
- Шлифовальные круги из кубического нитрида бора (CBN): Идеально подходят для закаленных коленчатых валов. Сохраняют свою форму в течение длительных производственных циклов и обеспечивают стабильные результаты.
- Колеса из оксида алюминия или керамики: Они предлагают доступное решение для работы с мягкими материалами или выполнения менее сложных задач.
Бурение
- Твердосплавные сверла для глубокого сверления/сверла для глубоких отверстий: Необходимы для создания длинных прямых масляных каналов. Часто они включают внутренние каналы для охлаждающей жидкости, которые удаляют стружку и охлаждают сверло.
- Специальные спиральные сверла: Для некоторых коленчатых валов необходимы изогнутые или пересекающиеся масляные отверстия. Для обработки таких сложных элементов лучше всего подходят специализированные винтовые сверла и многоосевые станки.
Геометрия инструмента
Геометрия инструмента, как и материал инструмента, также очень важна. Правильный выбор радиуса кромки и угла заточки помогает контролировать вибрацию и эффективно удалять стружку.
Для длинных валов сбалансированные держатели инструмента и антивибрационные планки предотвращают вибрацию. Это крайне важно для плавной резки и оптимальной работы коленчатого вала.
Крепление и фиксация инструментов для заготовок коленчатых валов
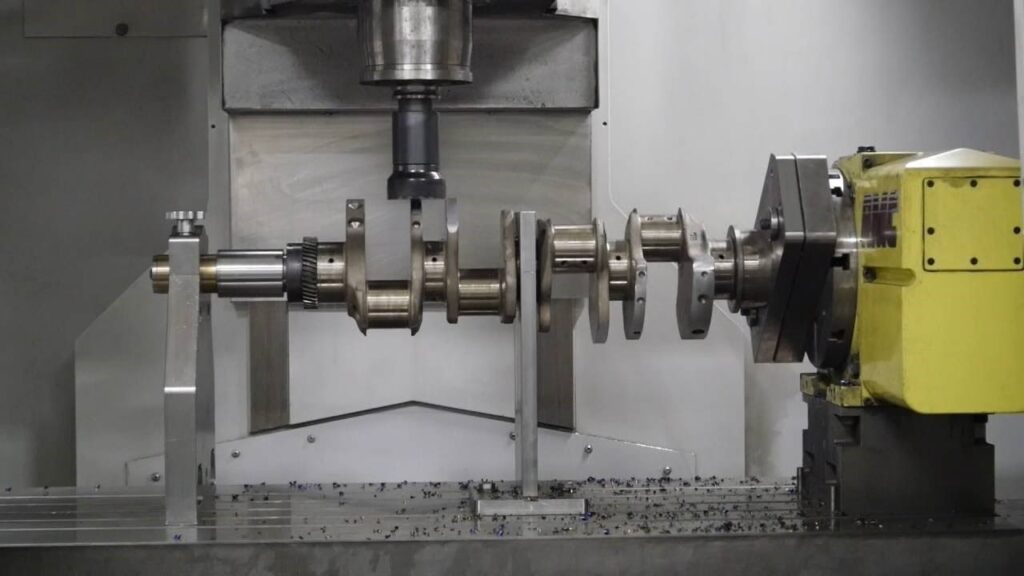
Точность обработки зависит от надежной фиксации коленчатого вала и инструмента. Правильная настройка предотвращает вибрацию и гарантирует точность каждого среза.
- Длинноходные расточные штанги Системы со встроенными антивибрационными элементами используются для работы в глубоких нефтяных каналах. Внутренние демпферы уменьшают вибрацию и улучшают качество поверхности.
- Гидравлические и термоусадочные держатели Надежно зафиксируйте инструменты и минимизируйте их биение. Такой уровень точности крайне важен для обработки шеек валов.
- Живые центры и устойчивые паузы Они поддерживают коленчатый вал во время вращения. Они удерживают вал в прямом положении и предотвращают его изгиб, вызванный давлением инструмента.
- Модульные светильники Они идеально подходят для многоосевых станков с ЧПУ. Они надежно фиксируют заготовку и точно перемещают ее для каждой операции.
Для сложных операций по обработке коленчатых валов, RICHCONN Используется прецизионная модульная оснастка, люнеты и виброгасящие держатели инструмента. Эти инструменты обеспечивают стабильность и надежную фиксацию длинных деталей даже на высоких скоростях.
Похожая статья в блоге : Полное руководство по методам фиксации заготовок на станках с ЧПУ
Ключевые аспекты контроля качества и технологического процесса при обработке коленчатых валов.
Для производства безупречного коленчатого вала необходим строгий контроль над различными ключевыми производственными факторами. Пропуск любого из этих этапов может негативно сказаться на конечном качестве.
1. Учитывайте допуски, качество поверхности и округлость.
Для правильной работы коленчатый вал должен соответствовать жестким допускам. Диаметры шеек должны оставаться в пределах от 0.0005 до 0.001 дюйма. Округлость шеек не должна превышать половины допустимого размерного допуска. Любое отклонение может повредить масляную пленку и повлиять на целостность подшипника. Чистота поверхности также должна составлять Ra 0.2–0.4 мкм или лучше, поскольку это снижает трение и предотвращает преждевременный износ.
2. Планирование мер по компенсации деформации материала после термообработки.
Термическая обработка может деформировать или исказить сложную, протяженную форму коленчатого вала. Для решения этой проблемы следует оставить дополнительный материал, чтобы окончательная механическая обработка могла исправить любые изменения. Использование современных методов охлаждения с точным контролем также помогает ограничить деформацию с самого начала.
3. Контроль износа инструмента и стабильности крепления.
В процессе длительной обработки инструмент изнашивается, а заготовка может расширяться из-за нагрева. Используйте внутристаночные измерительные петли для корректировки этих изменений в режиме реального времени. Убедитесь, что крепление полностью жестко зафиксировано, так как любое движение в установке может снизить точность.
4. Предотвращение распространенных дефектов
Пригорание при шлифовании — некруглые шейки вала и плохо сформированные масляные отверстия — являются распространенными дефектами. Эти проблемы обычно возникают из-за неправильных параметров обработки или износа инструмента. Их можно предотвратить, внедрив строгий контроль процесса, регулярно проверяя инструменты и проверяя прямолинейность масляных отверстий.
5. Документ для обеспечения прослеживаемости и контроля качества.
Для высокопроизводительных применений система отслеживания имеет важное значение. Необходимо регистрировать весь процесс производства каждого коленчатого вала, от сырья до окончательной проверки. Это позволяет создать полную производственную документацию, обеспечить подотчетность и упростить отслеживание причин любых проблем с качеством.
At Richconn Мы документируем каждый этап — от сырья до окончательной проверки. Таким образом, клиенты получают полную отслеживаемость и уверенность в качестве каждой детали.
Рекомендации по обработке коленчатого вала на станках с ЧПУ
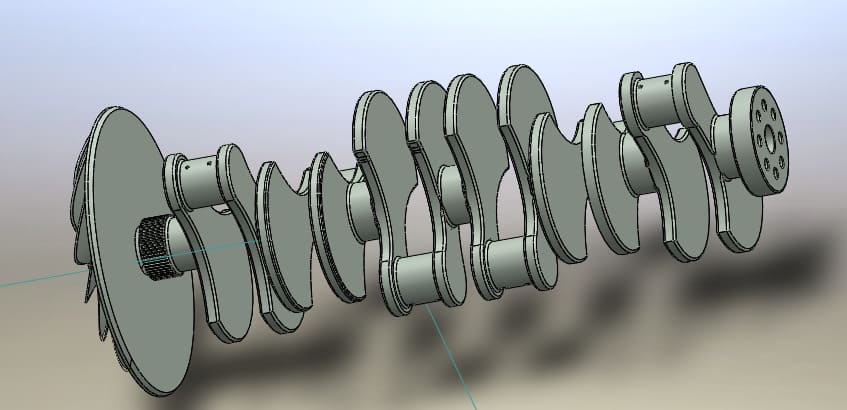
Выбор подходящего оборудования и настройки
Выбор подходящего станка имеет решающее значение. Многоосевые станки с ЧПУ эффективно справляются со сложными задачами. Аналогично, специализированные шлифовальные станки для коленчатых валов обеспечивают более высокую точность обработки шеек. Независимо от используемого станка, выравнивание и калибровка должны быть идеальными. Регулярно проверяйте биение шпинделя, чтобы поддерживать жесткие допуски и предотвращать ошибки во время длительных циклов обработки.
Стратегия в отношении инструментов и охлаждающей жидкости
Выбор инструмента напрямую влияет как на качество, так и на производительность.
- Для токарной обработки используйте высокоэффективные вставки.
- Для шлифовки закаленной стали выбирайте круги из кубического нитрида бора (CBN), чтобы получить превосходную чистоту поверхности.
Надежная система охлаждения также имеет важное значение — она предотвращает перегрев, продлевает срок службы инструмента, а также удаляет стружку, которая может повредить поверхность.
Программное моделирование и мониторинг
Перед началом обработки необходимо смоделировать всю программу обработки с помощью программного обеспечения CAM. Этот шаг помогает выявить потенциальные столкновения и ошибки на ранней стадии, что позволяет сэкономить время и материал.
Кроме того, во время обработки используйте внутрипроцессные датчики и измерительные петли. Эти инструменты обеспечивают обратную связь в реальном времени, что позволяет корректировать износ инструмента или температурный дрейф и поддерживать точность.
Планирование технического обслуживания и настройки
Эффективное управление простоями имеет решающее значение для прибыльности. Планируйте регулярное техническое обслуживание, чтобы обеспечить стабильную работу оборудования. Оптимизируйте процедуры настройки и смены оснастки, чтобы минимизировать непроизводительное время, особенно при обработке больших или тяжелых коленчатых валов.
Документация и обучение
Обеспечьте полное обучение всех операторов и инженеров по каждому процессу. Ведите подробную документацию по каждой процедуре и регистрируйте все данные измерений. Такой подход повышает надежность и согласованность, а также способствует укреплению доверия.
Практическое применение коленчатых валов, изготовленных на станках с ЧПУ.
Автомобильные и высокопроизводительные двигатели
Современные автомобильные двигатели в значительной степени зависят от обработки на станках с ЧПУ для изготовления прочных коленчатых валов из заготовки стали. Обработка на станках с ЧПУ обеспечивает чрезвычайно жесткие допуски, что позволяет двигателям работать плавно и оставаться надежными даже на высоких скоростях.
Коленчатые валы для судового, локомотивного и тяжелого транспорта
Обработка на станках с ЧПУ применяется не только в автомобилестроении. Она также используется для изготовления крупных коленчатых валов для промышленного применения. Судовые двигатели, локомотивы, а также большегрузные автомобили — все они зависят от этих компонентов. Точность обработки на станках с ЧПУ гарантирует, что эти крупные коленчатые валы смогут выдерживать экстремальные нагрузки, возникающие во время эксплуатации.
Подводить итоги
Обработка коленчатого вала с помощью станков с ЧПУ включает в себя множество точных этапов. Каждый этап — будь то выбор материала или окончательная проверка — напрямую влияет на надежность и производительность двигателя. Если вам нужен коленчатый вал на заказ или любая другая прецизионная деталь, Richconn Мы предоставляем экспертные услуги по обработке на станках с ЧПУ. Вы можете связаться с нами в любое время по вопросам высокоточной обработки.
Смежные вопросы
Диаметры шеек коленчатого вала обычно требуют чрезвычайно жестких допусков, часто в пределах от 0.0005 до 0.001 дюйма. Овальность или коничность, как правило, ограничена значением менее 0.03 мм.
Шлифовка, как правило, выполняется после термообработки. Поскольку термообработка может деформировать материал, шлифовка после обработки гарантирует сохранение точности конечных размеров.
К распространённым дефектам относятся поверхностные следы от шлифовки, неточности размеров и неидеально круглые шейки вала. Неправильно расположенные или плохо обработанные масляные отверстия также могут привести к серьёзным проблемам.
Для обработки этих элементов требуется глубокое сверление, поскольку их соотношение длины к диаметру велико. Это затрудняет их механическую обработку. Кроме того, они создают точки напряжения и могут привести к растрескиванию во время термообработки.



