
Изготовленные на заказ инструментальные пластины, обработанные в плоском виде по вашему чертежу.
Richconn и машины всегда новые для производства лучших продуктов. изготовленные на заказ инструментальные пластины Мы изготавливаем на заказ детали для ваших чертежей — станки с ЧПУ, модульные подложки, опорные плиты для монтажа оборудования, подставки, шаблоны и контрольные эталонные плиты. Мы контролируем плоскостность, параллельность и положение сетки отверстий на каждой плите, работая с литыми инструментальными плитами, алюминием 6061/7075, инструментальной сталью и нержавеющей сталью. Благодаря возможности обработки больших плит на портальных станках и системе качества ISO 9001:2015, мы поставляем плиты, которые устанавливаются в ваш станок, производственный участок или узел без необходимости повторной юстировки.
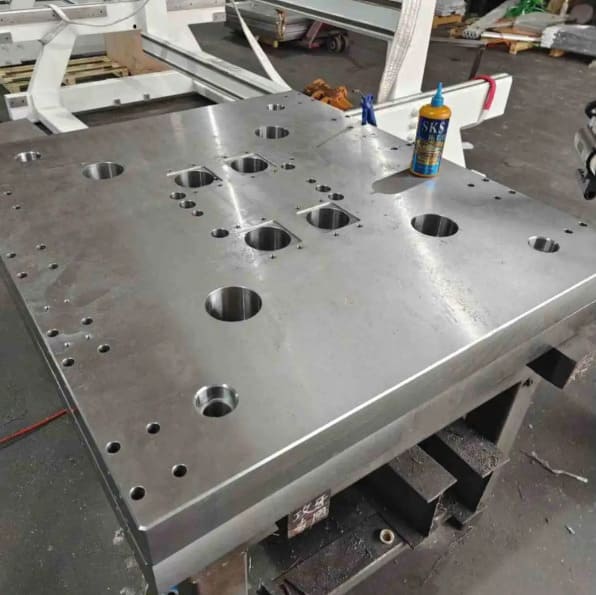
Возможности инструментальных плит с одного взгляда
Краткий справочник для инженеров, выбирающих поставщика инструментальных плит. Здесь представлены типы плит, материалы, характеристики и допуски, которые мы обрабатываем по чертежам — каждая плита изготавливается на заказ, ни одна не является стандартным элементом каталога.
| Типы пластин | Крепежные плиты для станков с ЧПУ и модульные подплитыМонтажные/опорные плиты для оборудования, подставки и распорные плиты, монтажные и сборочные плиты, инспекционные и контрольные плиты. |
| Материалы | Литая инструментальная плита (типа MIC-6 / ATP-5), 6061-T651, 7075-T6инструментальная сталь ( D2 · A2 ), нержавеющая сталь ( 304 · 440C ), с использованием материала, прошедшего термообработку для обеспечения стабильной плоскостности. |
| Функции, управляемые клавишами | Плоскость, параллелизм верхней/нижней поверхности, истинное положение сетки отверстий, посадка штифта в отверстие (H7), равномерность толщины — в соответствии с геометрическими допусками и размерами чертежа. |
| Особенности отверстия | Резьбовые сетки (M6 / M8 / M10 / M12, дюймовая система UNC), рассверленные отверстия для штифтов и запрессованные втулки, зенковка, чередование штифтов и резьбы, координатная гравировка |
| Диапазон размера | Небольшие прецизионные пластины до большие пластины на портальных обрабатывающих центрах — Цельнолитая обработка позволяет избежать раскалывания больших пластин в процессе различных установок. |
| Поверхность / Отделка | Фрезерованные/фрезерованные поверхности, шлифованная поверхность (при необходимости), анодирование твердым покрытием типа II/III, черное оксидирование, пассивация, лазерная гравировка координат отверстий. |
| Объём | Изготовление единичных пластин и прототипов, мелкосерийное производство, повторные партии для серийного производства — нет MOQ |
| Инспекция | CMM для проверки плоскостности, положения и толщины; высотомер и оптический датчик; 4-затворный поток ВКК → IPQC → FA → ОКК ; записи хранятся 3 года |
Что такое Изготовление нестандартной инструментальной пластины?
Инструментальная плита (также называемая зажимной плитой, модульной подплитой или опорной плитой) — это прецизионно обработанная плоская плита, используемая в качестве стабильной, воспроизводимой основы для фиксации, монтажа или позиционирования заготовок. Обычно на ней имеется сетка резьбовых отверстий — часто с рассверленными отверстиями для штифтов для точного позиционирования — чтобы зажимы, тиски, приспособления или компоненты всегда находились в известном, воспроизводимом положении. Инструментальная плита изготавливается по индивидуальному чертежу, а не покупается по каталогу: по вашим размерам, толщине, расположению отверстий, местам установки штифтов, материалу и допускам.
Важность инструментальных плит заключается в повторяемости. На обычном столе с Т-образным пазом приспособление может быть зафиксировано практически в любом месте, слегка повернутым или смещенным, поэтому оператору приходится каждый раз измерять и заново устанавливать смещение заготовки. С прецизионной инструментальной плитой приспособление устанавливается в заданные отверстия в известном месте и с известной ориентацией — один раз измерить, а затем использовать повторно. Для мелкосерийного производства с широким ассортиментом продукции, где время на переналадку составляет значительную часть общего времени работы цеха, именно повторяемость и является ценным преимуществом.
Распространенные причины заказа нестандартной инструментальной пластины у Richconn:
- Модульное крепление/подставка, размеры которой соответствуют размерам вашего станочного стола и сетке отверстий.
- Опорная плита для крепления оборудования, которая обеспечивает фиксацию компонентов относительно друг друга внутри ячейки.
- Подставка или распорная пластина для увеличения высоты по оси Z или перемещения рабочей зоны.
- Контрольная или сборочная эталонная пластина, требующая контролируемой плоскостности в качестве базовой точки.
- Тарелка слишком большая или с слишком жесткими допусками, чтобы ее можно было ровно хранить в обычной мастерской.
Что мы контролируем на каждой тарелке
Плоскость
Верхняя рабочая поверхность должна быть ровной для каждого отпечатка — печатная форма является базовой, поэтому ровность не подлежит обсуждению.
параллелизм
Верхняя грань параллельна монтажной поверхности, так что пластина устанавливается ровно и без использования прокладок.
Положение сетки отверстий
Точное положение резьбовой сетки таким образом, чтобы крепления повторялись по всей пластине.
штифтовое соединение
Расточенные отверстия для штифтов / втулки (H7), которые устанавливают точную опорную точку.
Стабильность материала
Заготовка, прошедшая термообработку для снятия внутренних напряжений, обеспечивает ровность пластины после механической обработки и в процессе эксплуатации.
Инструментальные пластины Мы Машина
«Инструментальная плита» включает в себя несколько различных типов деталей, каждый из которых имеет свои особенности, определяющие качество. Ниже представлены пять типов деталей, которые мы обрабатываем чаще всего, с указанием требований, которые фактически определяют качество каждой из них.
Крепежные плиты для станков с ЧПУ и модульные подплиты
Плоская пластина с координатной сеткой из резьбовых отверстий (с рассверленными отверстиями для штифтов), которая крепится болтами к столу станка. Приспособления, тиски и шаблоны устанавливаются в заданные положения и точно повторяются, поэтому смещение заготовки измеряется один раз, а не при каждой настройке. Часто на пластине выгравирована система координат строк/столбцов, и она защищена установочными винтами.
Точное положение сетки отверстий и плоскостность верхней поверхности. Если сетка смещается, приспособления перестают повторять показания; если поверхность не плоская, каждое приспособление, установленное на ней, наследует эту погрешность.
Монтажные и опорные плиты оборудования
Конструктивное основание, к которому крепятся компоненты машины или автоматизированной ячейки — двигатели, исполнительные механизмы, датчики, модули. Пластина определяет относительное положение всех прикрепленных к ней элементов, поэтому расположение отверстий и плоскостность пластины определяют, будет ли сборка выровнена. Часто используется в автоматизированном оборудовании, испытательных стендах и основаниях машин.
Взаимосвязь расположения групп монтажных отверстий и мест установки штифтов. Мы проверяем и фиксируем конструкцию на соответствие размерам отдельных отверстий, а не только на их размеры.
Подъемные и распорные пластины
Пластины, которые поднимают зажим, тиски или рабочую зону на необходимую высоту по оси Z или изменяют рабочую зону. Их основная задача — увеличить высоту без погрешностей, поэтому две стороны должны быть плоскими и параллельными, а толщина должна быть одинаковой по всей пластине.
Параллельность двух сторон и равномерная толщина. Непараллельная подставка наклоняет все, что лежит на ней сверху, — ошибка накапливается по всей стопке.
Конструкционные, сборочные и сварочные пластины
Пластины, используемые в качестве основания для сборочных, клеевых или сварочных приспособлений, с установочными отверстиями, отверстиями для штифтов, местами для зажима и пазами, специфичными для изготавливаемого изделия. Стальные пластины для сварочных приспособлений; алюминиевые или закаленные стальные для сборочных и клеевых приспособлений.
Положение позиционирующих элементов относительно базовой точки изделия, а также прочность зажимных/контактных зон. Упрочненные или анодированные поверхности, где многократные нагрузки в противном случае привели бы к износу пластины.
Контрольные и контрольные таблички
Пластины, служащие в качестве измерительной или выравнивающей опоры — опорные пластины для поверхностей, калибровочные основания, пластины для приспособлений координатно-измерительных машин и монтажные пластины для литейной оснастки. Здесь важна плоскостность: пластина существует для того, чтобы служить эталоном известной плоскостности, поэтому стабильность материала и качество обработки имеют такое же значение, как и механическая обработка.
Плоскостность и долговременная стабильность размеров. Мы используем обработанные для снятия напряжений или литые инструментальные заготовки и, при необходимости, шлифовку поверхности для обеспечения высокой плоскостности, которая не будет изменяться со временем.
Добавляемые функции и опции
Помимо самой пластины: сетка резьбовых отверстий в метрической или дюймовой системе, запрессованные штифтовые втулки, зенковки и фаски, чередующиеся схемы расположения штифтов и резьбы, координатная гравировка или лазерная маркировка, элементы для подъема/перемещения, каналы для охлаждающей жидкости и стружки, а также идентификация кромок.
Нет фиксированного каталога. Пришлите схему расположения отверстий, шаг сетки, схему штифтов и допуски — или сообщите нам тип станка и область применения, и мы обсудим с вами конструкцию перед составлением коммерческого предложения.
Инструментальная пластина Материалы
Выбор материала для инструментальной плиты в основном обусловлен стабильностью плоскости, весом и износостойкостью. Ниже перечислены наиболее часто используемые нами марки стали — и объясняется, почему каждая из них выбрана именно для этих целей.
| Материал | Типичные оценки | Почему его выбирают для тарелок? |
|---|---|---|
| Литая инструментальная пластина | Литой алюминий типа МИК-6 / АТФ-5 | Предварительная термическая обработка в процессе литья — исключительная стабильность плоскостности при минимальном напряжении, возникающем при механической обработке. Используется по умолчанию для приспособлений и опорных плит. |
| Кованый алюминий | 6061-T651 · 7075-T6 | Сплав 6061-T651 подвергается снятию внутренних напряжений и механической обработке для получения обычных листовых материалов; сплав 7075 используется там, где требуется более высокая прочность/твердость. Легкий, быстро изготавливается и легко анодируется. |
| Инструментальная сталь | D2 · A2 (термообрабатываемый) | Основания сварочных приспособлений, изнашиваемые пластины зажимных устройств и упрочненные зоны позиционирования, которые могут заедать или изнашиваться в алюминии. |
| Нержавеющая сталь | 304 · 440C | Коррозионностойкие пластины для чистых линий, пищевой промышленности или влажных сред; 440C, где необходима твердая, коррозионностойкая установочная поверхность. |
| Углеродистая/легированная сталь | 1045 · 4140 | Тяжелые несущие опорные плиты и сварочные приспособления, где жесткость и стоимость важнее веса. |
Пластина, изготовленная из заготовки без предварительной обработки, может прогибаться по мере снятия внутренних напряжений — поэтому она покидает цех ровной, а поступает прогнутой. Мы начинаем с заготовки, прошедшей обработку для снятия внутренних напряжений или изготовленной методом литья, и, если требуется высокая плоскостность, сначала выполняем черновую обработку, затем снятие напряжений, а затем чистовую обработку, поэтому плоскостность, указанная в протоколе контроля, — это плоскостность, которую вы получите в процессе эксплуатации. Сообщите нам, какая плоскостность необходима для вашего применения, и мы подтвердим правильный материал и технологический процесс перед тем, как предложить вам цену.
Допуски и контролируемые параметры Особенности
Ниже перечислены характеристики, отличающие настоящую инструментальную плиту от плоского куска металла с отверстиями. Мы проверяем их соответствие вашим чертежам по геометрическим допускам и размерам, а также на координатно-измерительной машине — и честно указываем, что зависит от материала, размера и способа обработки поверхности.
| Характеристика | Как это проводится | Почему это имеет значение |
|---|---|---|
| Плоскость лица | Высокоточное фрезерование / фрезерная обработка; шлифовка поверхности при необходимости. | Верхняя грань служит базовой плоскостью для всего, что на ней установлено — погрешность плоскостности передается на каждое приспособление и деталь. |
| параллелизм | Обе поверхности обработаны/отшлифованы в соответствии с чертежом. | Обеспечивает точное положение пластины без использования прокладок; критически важно для стояков, где накапливаются ошибки. |
| Положение сетки отверстий | Точное позиционирование, выполненное с помощью ЧПУ и проверенное на координатно-измерительной машине. | Светильники должны повторяться по всей сетке; смещение нарушает принцип "сделай один раз". |
| Посадка с отверстием под штифт | Втулки, расточенные под H7 / запрессованные | Задает точную точку отсчета — разницу между "определено местоположение" и "приблизительно установлено местоположение". |
| Постоянство толщины | Удерживается по всей площади пластины. | Неравномерная толщина вновь вводит наклон, который должна устранять опорная плита. |
| Качество резьбы | Нарезана резьба/фрезерована, проверена по калибру. | Отверстия в решетке обеспечивают многократное завинчивание болтов — чистая и равномерная резьба предотвращает заедание и срыв в течение всего срока службы пластины. |
Достижимая плоскостность и параллельность зависят от размера пластины, материала и от того, требуется ли в спецификации фрезерованная или шлифованная поверхность. Richconn В документе указываются значения, которые может выдерживать изделие в процессе производства, с документацией, полученной с помощью КИМ (координатно-измерительной машины) для вашей конкретной плиты, — вместо публикации одного общего показателя, который может не подходить для вашего размера или материала. Пришлите чертеж (или требуемую плоскостность для вашего применения), и мы точно подтвердим, какой технологический процесс обеспечивает это значение, включая необходимость снятия напряжений или шлифовки поверхности.
От акций к Плоская, расположенная пластина
Поддержание плоскостности пластины — это технологический процесс, а не отдельная операция. Для пластин с жесткими допусками мы выстраиваем последовательность работ таким образом, чтобы внутреннее напряжение снималось до чистовой обработки.
Материальное и стрессовое расслабление
Начинайте с литого или термообработанного материала; сначала выполните черновую обработку, затем термообработку на пластинах с идеально ровной поверхностью.
Обработка лица
Фрезерование/фрезерование обеих поверхностей; шлифовка поверхности, если по чертежу требуется идеальная плоскостность.
Сетка отверстий и дюбели
Монтаж резьбовой сетки с ЧПУ, развертывание отверстий под штифты / запрессовка втулок, зенковка.
Завершение и маркировка
Анодирование/чернение в соответствии с требованиями; гравировка или лазерная маркировка координат отверстий.
КИМ и судостроение
Отчет о плоскостности/положении, полученный с помощью КИМ, удаление заусенцев, очистка, защита от коррозии, упаковка, отгрузка.
Почему стоит заказывать изготовление нестандартных инструментальных пластин у производителя? С Richconn
Шесть конкретных причин — каждая из которых подкреплена тем, как мы на самом деле изготавливаем пластины. Мы не продаем фиксированный каталог пластин с сеткой; мы обрабатываем пластину, указанную на вашем чертеже, ровно и точно.
Мы создаём плоскостность изначально, а не надеемся на неё.
Плоскостность достигается за счет материала и технологического процесса , а не удачи. Мы начинаем с литого или термообработанного материала, а на плотных пластинах выполняем черновую обработку, термообработку и чистовую обработку, чтобы пластина не деформировалась после отгрузки. Плоскостность, указанная в отчете КИМ, — это плоскостность, которую вы получите в процессе эксплуатации.
Грузоподъемность портала для больших плит
Большие опорные и крепежные плиты обрабатываются на портальных обрабатывающих центрах за одну установку — таким образом, большая плита не разделяется на несколько установок, что и приводит к ошибкам позиционирования сетки и плоскостности на станках меньшего размера.
По-настоящему индивидуальный подход, а не конфигуратор.
Никаких фиксированных размеров, никакой каталожной сетки, под которую нужно ориентироваться при проектировании. Пришлите свои размеры, схему расположения отверстий, шаг сетки, схему крепления штифтов и материал — или опишите станок и область применения, и мы обсудим с вами конструкцию пластины перед тем, как составить ценовое предложение.
Сетки отверстий, проверенные КИМ.
Главная цель использования зажимной плиты — обеспечение повторяемости положения. Мы проверяем истинное положение сетки отверстий на КИМ , а не только размер каждого отверстия, поэтому зажимные приспособления повторяются по всей плите, что и обеспечивает эффективность метода «сделай один раз».
Одна тарелка или повтор программы
Нет минимального объема заказа. Мы изготавливаем единичные прототипные пластины, комплекты для сборки станков или повторяющиеся партии для серийного производства — с тем же вниманием к деталям со стороны инженеров. Идеально подходит для производителей, которым необходима одна и та же пластина для многократной поставки на производственные линии.
ISO 9001 · 4-этапная система · 3-летняя история проверок
Каждая пластина проходит контроль качества на этапах IQC, IPQC, FA и OQC в соответствии с системой ISO 9001:2015 , при этом записи о плоскостности и положении, регистрируемые координатно-измерительной машиной (CMM), хранятся в течение 3 лет и полностью отслеживаются — документация, необходимая для серийного производства и программ управления качеством.
Где находятся наши инструментальные плиты Используются
Одна и та же печатная форма используется в нескольких областях. Для каждой из них ниже указан тип формы и то, что она контролирует в данном случае.
Механические цеха с ЧПУ
Модульные крепежные пластины и подпластины, сокращающие время настройки при работе с большим ассортиментом продукции в небольших объемах — крепежные элементы устанавливаются в известную сетку, измеренную один раз.
Автоматизированное оборудование
Монтажные и опорные пластины, которые обеспечивают фиксацию модулей, исполнительных механизмов и датчиков внутри ячейки — это структурная основа машины.
Сборочные и сварочные линии
Опорные плиты для кондукторов и сварочных работ с установочными отверстиями, соответствующими конкретному изделию, и прочными зонами зажима для обеспечения повторяемости операций сборки.
Контроль и метрология
Опорные и координатно-измерительные пластины, где плоскостность является результатом — известная плоская исходная поверхность для измерения и выравнивания.
Литейная и формовочная оснастка
Для обеспечения точной посадки моделей и монтажных пластин, а также выравнивания половин формы, необходимо обеспечить идеальную плоскостность и параллельность креплений и монтажных пластин.
Испытательные и научно-исследовательские стенды
Оптические макетные платы, опорные пластины для стендов и перенастраиваемые монтажные пластины для испытательных стендов и приспособлений для разработки.
Как получить Цена инструментальной пластины
Пришлите готовый чертеж или только описание станка и области применения — мы поможем подобрать спецификацию для пластины. Файлы защищены соглашением о неразглашении по запросу, а коммерческое предложение будет предоставлено в течение 2 рабочих часов.
Пришлите чертеж или спецификацию.
Вы отправляете: 2D-чертеж + 3D-модель (STEP/DWG/DXF/PDF) — или размеры станочного стола, сетку отверстий и область применения.
Подтверждаем получение: квитанция будет получена в течение 30 минут в рабочее время.
Подтвердите спецификацию
Вы предоставляете: материал, требования к плоскостности/параллельности, схему расположения отверстий, схему крепления штифтов, отделку, количество.
Мы рассматриваем: осуществимость проекта, плоскостность флага / потребности в снижении нагрузки.
DFM и технологический маршрут
Вы ждете: бесплатно, без каких-либо обязательств.
Мы планируем: материал, снятие напряжений, способ фрезерования или шлифовки для обеспечения плоскостности.
Оформление заказа
Вы получаете: цену, сроки поставки, объем проверки, варианты отделки.
Мы гарантируем: в течение 2 рабочих часов после получения всех необходимых документов.
Механическая обработка и контроль качества
Вы оформляете: заказ на покупку + утверждение первого образца, если требуется.
Мы выполняем: Технологический маршрут → Отчет о плоскостности/положении КИМ
Завершение и доставка
Вы получите: табличку + протокол проверки + экспортные документы.
Мы осуществляем упаковку: зачистку, чистку, защиту от ржавчины, доставку по всему миру.
Расскажите нам о станке и о том, для чего должна быть изготовлена пластина — мы поможем разработать сетку отверстий, схему крепления штифтов и параметры плоскостности, прежде чем вы примете окончательное решение.
Изготовление нестандартных инструментальных пластин - ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Наиболее часто задаваемые инженерами и машиностроителями вопросы перед заказом пластины. Каждый ответ содержит полезную для принятия решения информацию.
Q.01 Что такое нестандартная инструментальная пластина? +
Q.02 В чём разница между крепежной пластиной, подпластиной и опорной пластиной? +
Q.03 Какие принципы плоскостности и параллелизма вы можете соблюдать? +
Q.04 Из какого материала следует изготавливать инструментальную плиту? +
Q.05 Зачем инструментальной плите необходима процедура снятия внутренних напряжений? +
Q.06 Насколько большую инструментальную плиту вы можете обработать? +
Q.07 Можно ли изготовить стандартную сетку отверстий, как это делается в существующих модульных системах крепления? +
Q.08 Какие виды обработки поверхности вы предлагаете для инструментальных плит? +
Q.09 Вы изготавливаете тарелки поштучно или только партиями? +
Q.10 Вы можете помочь в разработке дизайна таблички, если я знаю только оборудование и область применения? +
Q.11 Какую проверку проводят при установке номерного знака? +
Q.12 Вы осуществляете международную доставку инструментальных плит? +
Пришлите нам чертеж вашей инструментальной плиты.
Загрузите готовый чертеж или просто опишите оборудование и область применения — наши инженеры предоставят вам коммерческое предложение с бесплатным расчетом технологичности производства (DFM) и планом обеспечения плоскостности в течение 2 рабочих часов. Никаких обязательств, соглашение о неразглашении по запросу.