
Иногда при обработке на станках с ЧПУ возникают ошибки в положении сверления. Эти ошибки влияют на стандарты качества и выравнивание деталей. Они замедляют скорость производства и увеличивают объемы доработок.
В этой записи блога мы рассмотрим причины этих ошибок, пошаговое устранение неполадок, а также современные методы диагностики этих ошибок. В конце мы также увидим, как их предотвратить.
Что такое отклонение положения сверления при обработке на станках с ЧПУ
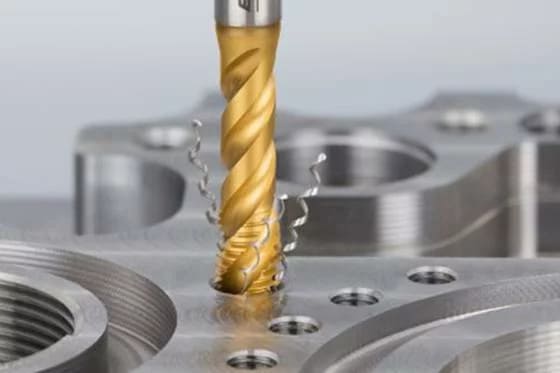
В обработке на станках с ЧПУ отклонение положения сверления происходит, когда просверленное отверстие появляется в месте, которое отличается от его предполагаемых координат. Его можно измерить, вычислив расстояние между запрограммированными координатами и фактическим положением отверстия на вашей заготовке. Эти отклонения важны в производстве медицинских приборов, а также в аэрокосмической промышленности, поскольку они требуют чрезвычайной точности.
Причины отклонения положения бурения
Ошибки калибровки машины
Ошибки калибровки станка возникают из-за несоосности цепей трансмиссии, шпинделей и направляющих.
Несоосность шпинделя может привести к радиальному биению, что может снизить точность размеров и привести к неравномерной резке.
Направляющие могут изнашиваться неравномерно или иметь дефекты производства. Эти проблемы влияют на подвижные опорные точки машины, что в свою очередь приводит к неточным позициям сверления.
Крепление и выравнивание заготовки
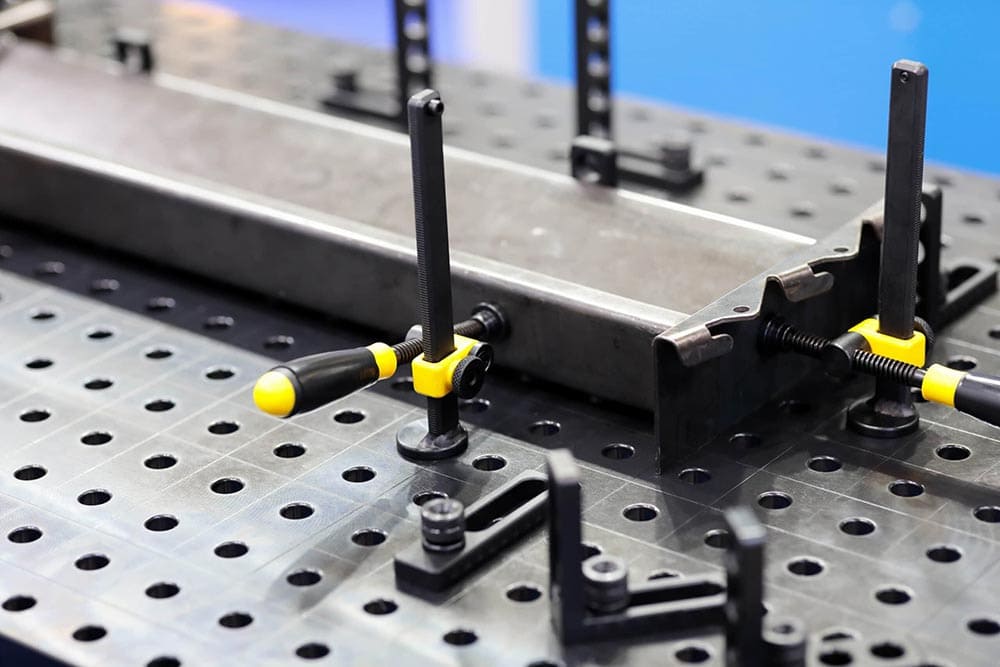
Заготовка может сместиться во время обработки, если приспособления плохо спроектированы или усилие зажима недостаточно.
Также, если опорные плоскости неверны, установочные штифты не выровнены или опорные точки неточны, это может привести к позиционным ошибкам и угловым несоответствиям. Таким образом, станки с ЧПУ не могут продолжать давать точные траектории инструмента в этих обстоятельствах.
Износ и отклонение инструмента
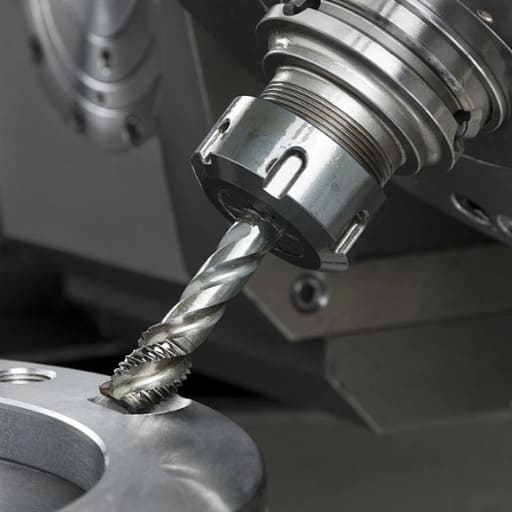
Геометрия режущих кромок изменяется по мере износа инструмента. Это изменение заставляет сверло отклоняться от запланированного положения и давать нецентральные отверстия.
Силы резания также могут сгибать сверло, вызывая отклонение. Этот изгиб приводит к неперпендикулярным отверстиям и позиционным ошибкам. Ваша точность сверления будет продолжать снижаться, поскольку эти проблемы со временем ухудшаются.
Люфт в деталях машин
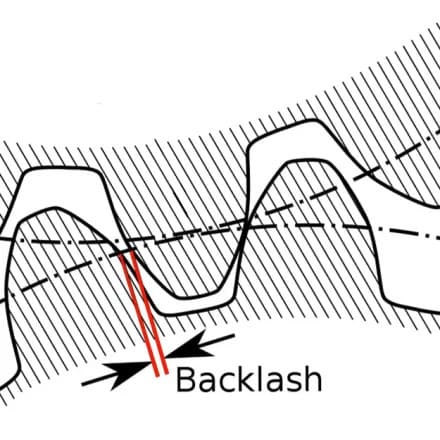
Механический люфт между сопряженными деталями в узлах шарико-винтовой пары и зубчатых передач может вызвать люфт. Этот механический люфт затем влияет на точность позиционирования при реверсе оси. Фактическое положение сверла не соответствует заданному положению. Это приведет к тому, что вы увидите различия между запрограммированными положениями отверстий и их фактическими положениями.
Ошибки программного обеспечения и программирование
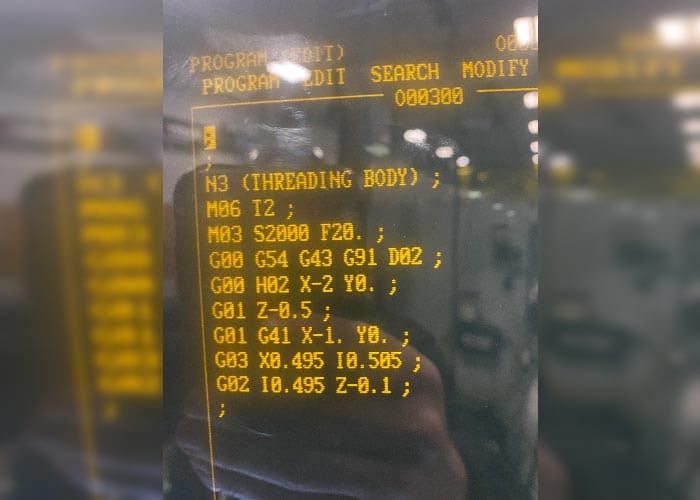
Отсутствие десятичных точек или неправильные координаты в программировании могут привести к неправильному расположению отверстий. Например, если вы пропустите десятичную точку, машина может неправильно понять значения и сместить положение сверла.
Более того, проблемы с программным обеспечением также могут вызывать проблемы. Неправильные параметры или поврежденные данные CAD-to-CAM могут повредить настройки траектории инструмента и инструкции по обработке, что приводит к ошибкам позиционирования.
Пошаговое руководство по устранению неполадок
Шаг 1_ Проверка калибровки машины
Сначала используйте микрометры и индикаторы часового типа для измерения выравнивания компонентов и перемещения осей. Проведите тестирование с помощью шарового стержня, чтобы проверить округлость и выявить любые проблемы. Лазерная интерферометрия — наиболее точный способ измерения выравнивания осей, а также линейного перемещения.
Калибровка требует множественных регулировок. Для компенсации люфта необходимо отрегулировать ходовые винты. Повторно откалибруйте серводвигатели для точности позиционирования. Шпиндель необходимо выровнять заново, чтобы избавиться от угловых проблем. Используйте компенсацию контроллера ЧПУ в качестве последнего шага для исправления оставшихся геометрических ошибок, если таковые имеются.
Шаг 2_ Осмотр и замена изношенных инструментов
Проверяйте инструменты несколькими способами. Используйте микроскопы для визуальной проверки на наличие сколов, затупления или износа. Используйте тактильные методы для проверки остроты и гладкости. Лазерное сканирование является точным для измерения износа. Используйте автоматизированные системы мониторинга с датчиками для мгновенного отслеживания состояния инструмента.
Инструменты необходимо заменять при двух условиях: когда качество обработки падает или износ превышает установленные производителем пределы. Ваш график технического обслуживания должен включать ежедневные проверки, еженедельные подробные осмотры и комплексные проверки после месяца или 500 часов работы.
Шаг 3_ Проверка крепления заготовки
Используйте прецизионные индикаторы для проверки выравнивания и устойчивости приспособления. Убедитесь, что локаторы касаются опорных поверхностей. Используйте датчики нагрузки или чувствительную к давлению пленку для проверки равномерного распределения силы зажима. Вы можете использовать модальный анализ или тестирование постукиванием, чтобы узнать жесткость приспособления.
Некоторые сложные детали требуют особого внимания к креплению. Для них выберите модульную систему креплений с регулируемыми элементами. Добавьте функцию проектирования poka‐yoke, чтобы избежать ошибок загрузки. Сначала используйте моделирование CAD/CAM, чтобы снизить риски помех инструмента и максимизировать конструкцию крепления.
См. также : Что такое автоматизированное производство (САПР)?
Шаг 4_ Измерение и компенсация люфта
Измерение люфта осуществляется с помощью лазерного интерферометра или циферблатного индикатора. Запустите программу с небольшим двунаправленным движением 0.05″ внутрь и наружу и обратите внимание на разницу в показаниях индикаторов. Наконец, введите значение люфта в параметр вашей системы управления ЧПУ.
Система компенсирует, добавляя дополнительное движение для расчета провисания через программное обеспечение. Усовершенствованные системы ЧПУ имеют некоторые динамические функции для компенсации. Они автоматически регулируют значения на основе непрерывного измерения.
Шаг 5_ Обзор программирования ЧПУ
Начните с проверки G-кода на наличие логических и синтаксических ошибок. Запустите программное обеспечение для моделирования, чтобы обнаружить столкновения и протестировать траектории инструмента. Проверьте точность всех смещений и систем координат. Проверьте подпрограммы и фиксированные циклы на правильность выполнения.
Исправление ошибок — многоэтапный процесс. Используйте инструменты проверки программ для проверки вашей работы. Проверьте точность параметров резки и подачи. Обеспечьте правильные настройки компенсации инструмента и поддерживайте программное обеспечение ЧПУ в актуальном состоянии для исправления ошибок и повышения удобства использования. Протестируйте и смоделируйте свою программу несколько раз для достижения наилучших результатов.
См. также : Скорость подачи и скорость резания при обработке на станках с ЧПУ.
Современные методы диагностики
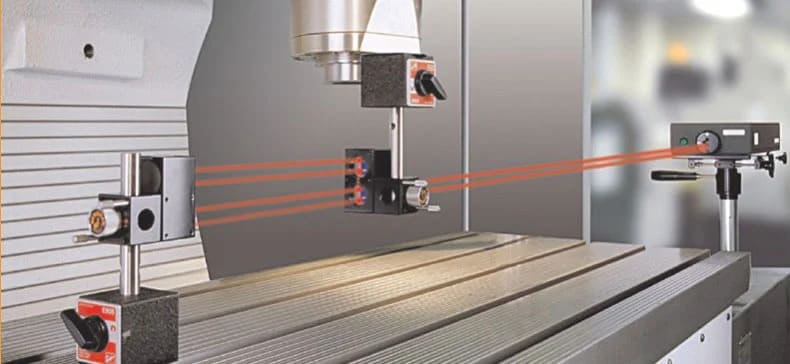
Реализация системы лазерной калибровки
Два современных метода обнаружения отклонений положения сверления — это двухчастотные лазерные системы и лазерная интерферометрия. Первый метод использует сдвиги поляризации для обеспечения точного обнаружения геометрических ошибок для всех осей вашего станка. Второй метод использует интерференционные картины для обнаружения ошибок положения вплоть до субмикронного уровня.
Использование точных инструментов
Передовые прецизионные инструменты, такие как анализаторы шпинделя и системы Ballbar, являются основой диагностики ЧПУ. Системы Ballbar вычисляют отклонения в круговых траекториях инструмента для проверки точности круговости станка. Эти системы обнаруживают задержку сервопривода, люфт и геометрические несоосности. Кроме того, анализаторы шпинделя предоставляют необходимые данные о вибрации и динамическом биении. Эти данные необходимы для обеспечения точности при сверлении на высоких скоростях.
Тепловизионное исследование для анализа деталей машин
Тепловизионные камеры, такие как FLIR SC 640, могут обнаруживать отклонения, вызванные теплом, с высокой чувствительностью. Эти камеры работают бесконтактно, чтобы показывать тепловые модели на осях, подшипниках и шпинделях. Вы можете отслеживать ошибки в положении сверления с помощью специального программного обеспечения, которое генерирует подробные тепловые карты. Это дает возможность в режиме реального времени диагностировать ошибки, вызванные теплом.
предотвращение
Обучение и сертификация оператора
Операторы ЧПУ должны обладать особыми навыками чтения чертежей, точных измерений и программирования G-кода. Они должны использовать симуляторы на основе VR для обнаружения ошибок и получения практического опыта. Кроме того, они должны иметь отраслевые сертификаты, такие как Mastercam Multiaxis и NIMS, поскольку эти сертификаты гарантируют высокий уровень точности обработки. Все эти квалификации помогают повысить производительность и минимизировать ошибки программирования.
Регулярное техническое обслуживание
Вашим станкам с ЧПУ нужен структурированный метод обслуживания. Удаляйте стружку и проверяйте уровень охлаждающей жидкости ежедневно; проверяйте гидравлику и ремни раз в неделю; калибруйте оси ежемесячно и проводите полный капитальный ремонт станка раз в полгода. Для этого можно использовать программное обеспечение CMMS. Это программное обеспечение отслеживает все задачи по обслуживанию, отправляет уведомления и проверяет данные об удобстве использования.
Контроль окружающей среды в зонах обработки
Необходимо контролировать условия обработки. Теплоизоляция и системы отопления, вентиляции и кондиционирования воздуха регулируют влажность и температуру, а системы фильтрации воздуха минимизируют загрязнение пылью. Эти меры контроля уменьшают погрешности позиционирования, продлевают срок службы станка и повышают точность.
Подводить итоги
Отклонение положения сверления — это сосредоточение на регулярном обслуживании, точной калибровке и передовых методах диагностики. Как только вы примените профилактические меры, а также шаги по устранению неполадок, которыми мы поделились, качество вашего производства значительно улучшится, и вы получите лучшие результаты обработки, точность сверления и минимальные отходы.
Если вам нужны услуги профессионального ЧПУ-сверления без каких-либо позиционных отклонений, то RICHCONN лучше всего. Вы можете Свяжитесь с нами в любой момент.
Смежные вопросы
Может ли обстановка в мастерской влиять на точность сверления?
Да, может. Открытые окна и двери создают потоки воздуха и изменяют температуру. Это может вызвать термическую деформацию осей машины и, таким образом, снизить точность сверления.
Может ли износ инструмента стать причиной отклонения положения сверления?
Да, может. По мере износа сверл они генерируют больше тепла и трения. Это вызывает вибрацию. Из-за этого отверстия отклоняются от своего предполагаемого положения.
Может ли износ станка стать причиной отклонений положения сверления?
Да, состояние машины влияет на точность сверления. Несоосные или изношенные детали и механические проблемы снизят точность вашей машины.
Могут ли ошибки программного обеспечения стать причиной отклонений положения сверления?
Да, могут. Такие ошибки, как неисправный G-код, неправильные вводы программы и неправильные настройки параметров в программном обеспечении ЧПУ, приводят к неровным резам и производству бракованных заготовок.
Могут ли проблемы с электрикой стать причиной неточностей сверления на станках с ЧПУ?
Да, это возможно. Станок с ЧПУ выдает неточные результаты из-за оборванных проводов, проблем с контроллером или неисправностей двигателя, которые нарушают нормальную работу.



