
Если вы хотите, чтобы детали из алюминия, обработанные на станках с ЧПУ, выглядели лучше и служили дольше, анодирование — это наилучший способ обработки поверхности; однако не все виды анодирования одинаковы. Вы можете выбрать обычное анодирование (тип II) для получения блестящей поверхности или твердое анодирование (тип III) для дополнительной прочности. Этот выбор зависит от требований вашего проекта.
В этой записи блога мы подробно рассмотрим оба процесса и выделим основные различия, чтобы вы могли выбрать правильный тип анодирования для вашего следующего проекта.
Что такое обычное анодирование (стандартное/серное тип II)?

Обычное анодирование, или сернокислотное анодирование II типа, представляет собой электрохимический процесс, позволяющий увеличить толщину оксидного слоя алюминия примерно до 1.8–25 мкм. Процесс проводится при комнатной температуре, обычно от 15 до 25 °C.
Эта технология придает поверхности умеренную твердость (в основном 150–250 HV) и пористую структуру. Она обладает превосходной коррозионной стойкостью и позволяет окрашивать алюминиевые детали в яркие цвета. Поэтому она широко используется для декорирования алюминиевых деталей.
Что такое твердое анодирование (тип III / твердое покрытие)?
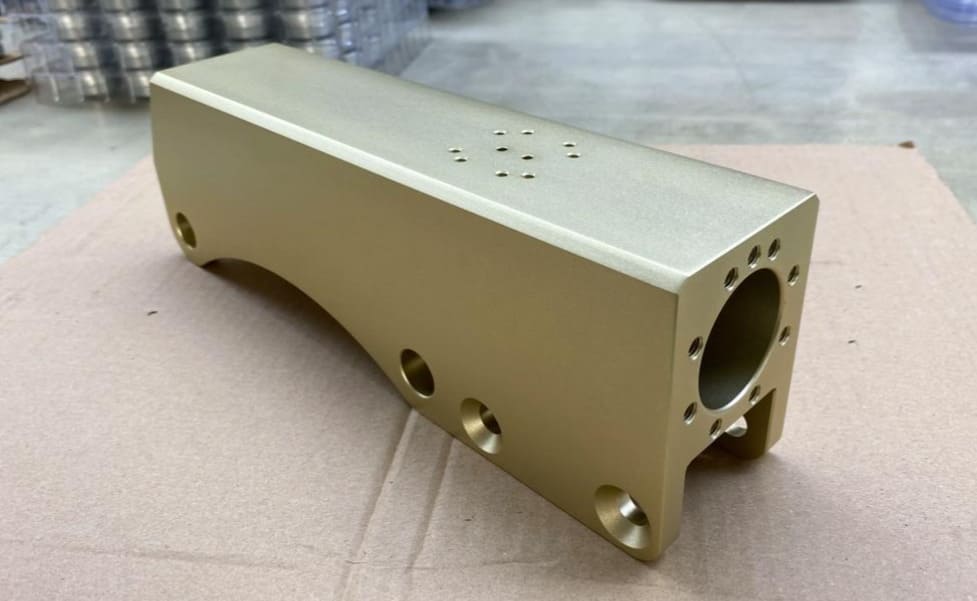
Твёрдое анодирование, также известное как анодирование типа III или твёрдое покрытие, образует на алюминии гораздо более толстый и прочный оксидный слой. Процесс проводится при низких температурах и высоком напряжении, что позволяет получить слой толщиной от 13 до 150 мкм.
Благодаря такому анодированию поверхность может достигать твёрдости свыше 400 HV, а иногда и до 1000 HV. Этот плотный слой придаёт алюминию исключительную коррозионную стойкость и износостойкость. Поэтому он идеально подходит для применения в сложных механических и промышленных условиях.
10 основных различий между обычным и твердым анодированием
Мы рассмотрели основы обоих методов анодирования. Теперь рассмотрим основные различия между анодированием типа II и типа III.
1. Толщина покрытия
Обычное анодирование типа II образует тонкий слой толщиной от 1.8 до 25 мкм. Твёрдое анодирование (тип III), напротив, образует гораздо более толстый и прочный слой толщиной от 13 до 150 мкм.
2. Твердость и плотность
Стандартная анодированная поверхность имеет твёрдость 150–250 HV, что является базовой защитой. Твёрдость твёрдого анодирования составляет 300–600 HV, а иногда и 1000 HV. Эта твёрдость сопоставима со прочностью многих сталей и обеспечивает износостойкость деталей, изготовленных на станках с ЧПУ.
3. Напряжение и плотность тока
Конечные свойства покрытия зависят от электрических параметров. При любом анодировании оксидный слой образуется в результате плотности тока, приложенной в процессе. Обычное анодирование использует более низкую плотность тока , в основном от 1.0 до 1.5 А/дм² и напряжение от 15 до 30 вольт. В то время как твердое анодирование требует большей электрической мощности. Оно использует от 2 до 5.5 А/дм² и до 100 В для получения более толстой и прочной поверхности.
4. Электролит и температура
В обоих процессах в качестве электролита используется серная кислота, но при разных температурах. Стандартное анодирование проводится при комнатной температуре, обычно от 15 до 25 °C. В более теплой среде образуется более пористый слой. Твердое анодирование, с другой стороны, использует гораздо более холодный электролит, часто ниже 5 °C. Более низкая температура замедляет растворение оксида и способствует образованию более плотного и твердого покрытия.
5. Устойчивость к износу и истиранию
Разница в износостойкости огромна. Твёрдое анодирование создаёт поверхность, чрезвычайно устойчивую к износу и может быть даже твёрже, чем закалённая сталь. Оно подходит для деталей, подверженных высокому трению или интенсивному промышленному использованию.
В отличие от твёрдого анодирования, обычное анодирование обеспечивает лишь умеренную защиту от царапин и потёртостей. Поэтому оно подходит для декоративных изделий или деталей, не подвергающихся сильному механическому износу.
6. Устойчивость к коррозии
Как обычное, так и твёрдое анодирование повышают коррозионную стойкость. Твёрдое анодирование создаёт более плотное и толстое покрытие, обеспечивающее лучшую защиту. Это подходит для использования в морских и промышленных целях. Высококачественное твёрдое анодирование может выдерживать более 336 часов в солевом тумане без появления коррозии.
Обычное анодирование хорошо защищает детали общего назначения, но требует этапа герметизации для закрытия пор на поверхности и улучшения ее защиты.
7. Пористость и требования к герметизации
Обычное анодирование приводит к образованию на поверхности множества пор, что способствует впитыванию красителя. Однако эти поры необходимо герметизировать — часто горячей водой или химическими веществами — для предотвращения коррозии.
Твёрдое анодирование, напротив, создаёт гораздо более плотный и менее пористый слой. Чтобы сохранить поверхность максимально твёрдой и износостойкой, этот слой обычно оставляют открытым; для повышения скользкости на поверхность можно нанести ПТФЭ (тефлон).
8. Размерные и поверхностные эффекты
Процесс анодирования приводит к росту покрытия как вовнутрь, так и наружу от поверхности алюминия. Обычное анодирование (тип II) увеличивает толщину слоя на 1.8–25 мкм, причём примерно половина толщины приходится на каждую сторону. Это приводит к незначительному изменению размера детали и сохранению гладкости поверхности.
В то же время твёрдое анодирование (тип III) создаёт гораздо более толстые слои — до 150 мкм — и может сделать поверхность в 2–3 раза шероховатой по сравнению с чистым металлом. Кроме того, прецизионные детали, изготовленные на станках с ЧПУ, требуют более строгого контроля размеров при использовании твёрдого анодирования.
9. Тепловые и электрические свойства
Анодирование создаёт слой оксида алюминия, который является электроизолятором. Твёрдое анодирование создаёт более толстый и прочный слой, который обеспечивает лучшую изоляцию и выдерживает напряжение до 2000 В. Это покрытие также проводит меньше тепла по сравнению с чистым алюминием, что способствует лучшей терморегуляции. Более того, твёрдое анодирование хорошо противостоит нагреву и может выдерживать кратковременное воздействие температуры до 2000 °C.
10. Внешний вид и стоимость
Эти два процесса дают разный внешний вид. Обычное анодирование хорошо подходит для декоративных целей. Благодаря пористой структуре анодирование может впитывать широкий спектр красителей и создавать яркие и разнообразные цвета. Кроме того, оно дешевле, поскольку потребляет меньше энергии, требует более простой установки и быстрее завершает процесс.
В отличие от обычного анодирования, твёрдое анодирование создаёт гораздо более толстый слой. Это ограничивает выбор цветов, поэтому большинство деталей имеют чёрный или тёмно-серый оттенок. Этот метод более дорогой, часто в 1.5–2.5 раза, по сравнению со стандартным анодированием. Более длительный процесс, более высокие энергозатраты и более сложное оборудование увеличивают стоимость.
Но для промышленного применения, RICHCONNОптимизированный процесс и массовая обработка могут помочь снизить общие затраты; особенно когда вам необходимо стабильное качество при больших объемах.
Твердое анодирование против обычного анодирования: применение

Обычное анодирование
1. Потребительская электроника:
Производители используют обычное анодирование для придания потребительской электронике премиального вида. Прочные наушники-вкладыши, цветные чехлы для смартфонов и тонкие корпуса ноутбуков часто имеют такое покрытие.
2. Автомобильная промышленность (некритичные эстетические детали)
Автопроизводители используют обычное анодирование для деталей, не требующих особой важности, но требующих хорошего внешнего вида. Ручки переключения передач, элементы отделки салона и элементы приборной панели часто подвергаются этому процессу для достижения чистого и стильного результата.
3. Дизайн интерьера и архитектура
Обычное анодирование выгодно для архитектурных проектов. Оно защищает фасадные панели, оконные рамы и дверные ручки от воздействия атмосферных условий и одновременно обеспечивает прочную декоративную поверхность в различных цветах.
4. Упаковка и розничная торговля
Цветное анодирование повышает ценность косметических контейнеров, многоразовых флаконов и фирменной алюминиевой упаковки. Эти изделия визуально выделяются и обеспечивают дополнительную защиту поверхности.
5. Освещение и мебель
В современной мебели и осветительных приборах чаще всего используется обычное анодирование. Корпуса ламп, ножки стульев и другие элементы декора приобретают привлекательное и прочное покрытие, подходящее к современному дизайну.
Жесткий анодирование
Аэрокосмическая индустрия
Корпуса приводов, шасси и блоки клапанов в самолётах получают твёрдое анодированное покрытие. Эти толстые слои защищают детали от коррозии и износа в тяжёлых условиях полёта.
Медицинское оборудование
Хирургические ручки и корпуса ортопедических инструментов должны иметь твёрдое анодированное покрытие. Оно способно выдерживать многократную стерилизацию, чистку и долгие годы клинического использования.
Оборона и огнестрельное оружие
Производители наносят твёрдые покрытия на крепления оптики, спусковые скобы и ствольные коробки оружия. Это обеспечивает максимальную устойчивость поверхности к царапинам и продлевает срок её службы даже при частом использовании.
Морской и Оффшорный
Подводные коллекторы, корпуса гребных винтов и детали морской гидравлики имеют твёрдое анодирование поверхности. Это покрытие устойчиво к коррозии и истиранию в соленой воде.
Тяжелое машиностроение и промышленная автоматизация
Пневматические цилиндры, роботизированные манипуляторы и направляющие подшипники изготовлены из твёрдого анодированного алюминия. Это покрытие помогает им выдерживать большие нагрузки, сильное трение и тяжёлые промышленные условия.
Твердое анодирование против обычного анодирования: плюсы и минусы

Обычное анодирование (Тип II)
Плюсы
- Доступный: Обычное анодирование дешевле твёрдого анодирования. Кроме того, оно требует меньше энергии и времени.
- Легкая отделка: Оксидный слой тоньше (от 1.8 до 25 мкм), поэтому он не добавляет веса и объёма. Это делает его подходящим для прецизионных и лёгких деталей.
- Эстетическая универсальность: Эти детали можно окрасить практически в любой цвет. Поэтому они отлично подходят для потребительских товаров и фирменного дизайна.
- Быстрое время выполнения: Процесс обычного анодирования происходит быстрее, поэтому сроки поставки и простоев сокращаются.
- Улучшенная коррозионная стойкость: При правильной герметизации поверхности устойчивы к влаге и ежедневному износу.
Минусы
- Более низкая износостойкость: Этот слой не такой прочный. Он может поцарапаться или быстрее изнашиваться при интенсивном использовании.
- Ограниченная толщина: Обычное анодирование не подходит для деталей, требующих толстого, глубокого покрытия для сильного истирания или ударов.
- Выцветание цвета со временем: Яркие цвета или частое воздействие ультрафиолета могут привести к более быстрому выцветанию этого типа анодирования по сравнению с натуральными покрытиями. Чтобы решить эту проблему, RICHCONN применяет передовые методы герметизации, благодаря которым краски сохраняются дольше и остаются яркими даже для деталей, используемых на открытом воздухе или под воздействием солнечного света.
Твердое анодирование (тип III)
Плюсы
- Исключительная износостойкость: Оксидный слой, образующийся при твёрдом анодировании, толстый и прочный (от 13 до 150 мкм и более). Поэтому он очень хорошо противостоит трению и многократному использованию.
- Исключительная устойчивость к коррозии: Это плотное покрытие предотвращает ржавчину и химическое повреждение. Оно хорошо работает в морской и других промышленных средах.
- Высокая твердость: Твёрдость анодированных покрытий обычно превышает 400 HV и может достигать 1000 HV. Они твёрже большинства других покрытий. закалённых сталей и подходит для сложных настроек станков.
- Электрическая изоляция: Более толстые слои твёрдого анодирования обеспечивают лучшую диэлектрическую прочность. Чувствительная электроника получает дополнительную защиту.
- Высокая толерантность к эксплуатационным характеристикам: Твердое анодированное покрытие сохраняет устойчивость к экстремальным температурам, высокому давлению или мойке.
Минусы
- Более высокая стоимость: Процесс более сложный. Для охлаждения ванны требуется больше энергии и более высокое напряжение, поэтому он стоит дороже.
- Более длительное время обработки: Создание толстого, плотного слоя занимает гораздо больше времени по сравнению со стандартным анодированием.
- Меньше вариантов цвета: Это покрытие делает поверхность темной и плотной, ее трудно красить, поэтому возможности окраски ограничиваются только бронзовым, черным или серым цветом.
Похожая статья в блоге : Сколько стоит анодирование?
Твёрдое анодирование против обычного анодирования: наглядное сравнение
| Аспект | Обычное анодирование (Тип II) | Твердое анодирование (тип III) |
|---|---|---|
| Толщина покрытия | 1.8–25 мкм | от 13 до 150+ мкм |
| Температура электролита | от 15 до 25 °C (комнатная температура) | от 0 до 5 °C (близка к нулю) |
| Твердость | C~150 до 300 HV | >400 ВН (до 1000 ВН) |
| Напряжение и ток | Умеренная (~15–30 В; 1–1.5 А/дм²) | Высокая (≥100 В; от 1.5 до 5.5 А/дм²) |
| Пористость и герметизация | Пористый; необходима герметизация для защиты от коррозии | Более плотный; может оставаться негерметичным; распространена пропитка ПТФЭ |
| Коррозионная стойкость | Хорошо (в запечатанном виде) | Превосходный (особенно в запечатанном или пропитанном виде) |
| Износостойкость | Средняя | Исключительный; подходит для деталей с высоким коэффициентом трения или несущих нагрузку |
| Электрические свойства | Хороший изолятор; используется в низковольтных приложениях. | Прочный изолятор; более высокая диэлектрическая прочность |
| Поверхностное и размерное воздействие | Гладкая, низкая шероховатость поверхности; минимальное влияние на размеры | Более шероховатая поверхность; большее изменение размеров — требуется допуск на конструкцию |
| Стоимость | Более низкая стоимость, более быстрая обработка | Более высокая стоимость из-за более длительного времени и более строгого контроля |
| Внешний вид и окрашиваемость | Широкая цветовая гамма благодаря окрашиванию | Ограниченная окрашиваемость; в основном темно-серый/черный |
Какой процесс анодирования мне следует выбрать?

Выбор между твёрдым и стандартным анодированием зависит от детали и её назначения. Стандартное анодирование лучше всего подходит для экономичных вариантов, получения цветных покрытий или лёгкого износа. Твёрдое анодирование — оптимальный вариант, если вам нужна максимальная прочность, высокая износостойкость или надёжная защита от коррозии. Прежде чем принять решение, обязательно оцените свой бюджет, допуски и условия эксплуатации детали.
Если вам нужна помощь в выборе правильного типа анодирования для вашего проекта, RICHCONNИнженеры компании могут помочь вам и предложить наилучший процесс.
Подводить итоги
Стандартное и твёрдое анодирование повышают прочность алюминиевых деталей, изготовленных с помощью ЧПУ, но каждый из этих процессов предназначен для разных областей применения. Стандартное анодирование подходит, если вам нужна доступная защита и яркие цвета. Твёрдое анодирование, напротив, лучше подходит, если вам нужна высокая стойкость к коррозии и износу в суровых условиях.
Если вы не уверены, какой тип анодирования соответствует вашим потребностям, Свяжитесь с нами RichconnНаша команда предлагает экспертные консультации и предоставляет услуги по обработке деталей на станках с ЧПУ высочайшего качества, отвечающие потребностям вашего проекта.
Смежные вопросы
Сплавы серий 6000 и 7000, такие как 6061 и 6082, лучше всего подходят для твердого анодирования. Сплавы серий 5000 и 6000, такие как 6063, лучше всего подходят для стандартного (декоративного) анодирования.
Герметизация анодированного слоя является обязательным этапом, особенно при анодировании типа II. Она закрывает поры, что значительно повышает стабильность цвета, коррозионную стойкость и износостойкость. Этот этап увеличивает срок службы и эксплуатационные характеристики детали.
Да, анодирование образует поверхностный слой, который может накапливаться на резьбовых поверхностях. Этот дополнительный слой может изменить размеры резьбы и вывести деталь за пределы допуска.
Выбирайте поставщиков услуг анодирования с квалифицированным персоналом, строгим контролем качества и хорошими отзывами клиентов. Многие инженеры выбирают RICHCONN Они предлагают сертифицированную финишную обработку (ISO 9001) и передовую обработку с ЧПУ в одном месте. Это идеальный вариант для сложных или многоэтапных проектов, требующих надёжных результатов.



