
Для обеспечения надлежащей работы металлических деталей часто необходим процесс термической обработки. Термическая обработка обычно включает три этапа: нагрев, выдержку и охлаждение. В зависимости от скорости охлаждения, времени поддержания температуры и способа повторного нагрева различают закалку, отпуск, нормализацию или отжиг. Важно понимать, что делает каждый процесс и когда его применять.
Во многих производственных процессах, включая прецизионную обработку на станках с ЧПУ, правильная термообработка обеспечивает соответствие деталей стандартам твердости, прочности и размерной стабильности. Richconn, например, использует глубокие познания в этих процессах для создания обрабатываемых, высокопроизводительных деталей.
Закалка: что это значит и почему она используется
Закалка — это процесс, при котором металл, особенно сталь, нагревается выше критической температуры (Ac3 для доэвтектоидных сталей или Ac1 для гиперэвтектоидных сталей), выдерживается до перехода в аустенитное состояние, а затем быстро охлаждается с превышением критической скорости охлаждения ниже Ms (температуры начала мартенситной кристаллизации). В результате образуется мартенситная или бейнитная структура. В цветных металлах (алюминии, титане, меди) быстрое охлаждение от температуры закалки также называется закалкой.
Цель закалки:
(1) для улучшения механических свойств металла в материале или деталях. Например: для улучшения твердости и износостойкости инструментов, подшипников и т. д., для улучшения предела упругости пружины, для улучшения общих механических свойств деталей вала.
(2) улучшить свойства материала или химические свойства некоторых специальных сталей. Например, улучшить коррозионную стойкость нержавеющей стали, увеличить постоянный магнетизм магнитной стали.
Закалка и охлаждение, помимо необходимости разумного выбора закалочной среды, а также правильного метода закалки, обычно используются следующие методы закалки: закалка одной жидкостью, закалка двумя жидкостями, ступенчатая закалка, изотермическая закалка, локальная закалка и т. д.
Стальная заготовка после закалки имеет следующие характеристики:
① получены мартенсит, бейнит, остаточный аустенит и другие неравновесные (т.е. нестабильные) структуры.
② наличие большого внутреннего напряжения.
③ механические свойства не могут соответствовать требованиям. Поэтому закалка стальных заготовок обычно должна проходить через отпуск
Закалка: преодоление твёрдости и стресса
Отпуск означает повторный нагрев предварительно закаленного металла до более низкой температуры (ниже критической температуры) и выдержку при этой температуре перед охлаждением. Этот этап изменяет свойства металла и снимает напряжения.
Основными целями закалки и отпуска являются:
(1) уменьшить внутреннее напряжение и уменьшить хрупкость, закаленные детали подвержены большому напряжению и хрупкости, например, несвоевременный отпуск часто приводит к деформации или даже растрескиванию.
(2) регулировать механические свойства заготовки, закалку заготовки, высокую твердость, хрупкость, чтобы соответствовать различным требованиям к производительности различных заготовок, можно регулировать отпуск, твердость, прочность, пластичность и вязкость.
(3) Стабилизировать размер заготовки. Закалка может сделать металлургическую организацию стабилизирующей, чтобы гарантировать отсутствие дальнейшей деформации в будущем использовании процесса.
(4) Улучшить режущие свойства некоторых легированных сталей.
Роль закалки заключается в следующем:
(1) улучшить стабильность организации, так что заготовка в процессе использования больше не происходит в организации трансформации, так что геометрия и производительность заготовки сохраняют стабильность.
② устранить внутренние напряжения с целью улучшения эксплуатационных характеристик заготовки и стабилизировать геометрию заготовки.
③ регулировать механические свойства стали в соответствии с требованиями эксплуатации.
В производстве, часто в соответствии с требованиями свойств заготовки. В зависимости от различных температур нагрева отпуск делится на низкотемпературный отпуск, среднетемпературный отпуск и высокотемпературный отпуск. Закалка и последующий высокотемпературный отпуск комбинированный процесс термической обработки, известный как отпуск, то есть в высокой степени прочности одновременно, но и хорошей пластической вязкости.
(1) низкотемпературный отпуск: 150-250 ℃, M обратно, уменьшить внутреннее напряжение и хрупкость, улучшить пластическую вязкость, высокую твердость и износостойкость. Используется в производстве калибров, режущих инструментов и подшипников качения.
(2) среднетемпературный отпуск: 350-500 ℃, T back, с высокой эластичностью, определенной степенью пластичности и твердости. Используется для изготовления пружин, кузнечных форм и т. д.
(3) высокотемпературный отпуск: 500-650 ℃, S-обратно, с хорошими общими механическими свойствами. Используется для изготовления шестерен, коленчатых валов и т. д.
Нормализация: промежуточный подход
Нормализация занимает промежуточное положение между закалкой и отжигом. Сталь нагревают выше критической температуры (Ac3 + 30–50 °C), выдерживают при этой температуре и охлаждают на воздухе. Скорость охлаждения выше, чем при отжиге, но ниже, чем при закалке.
Нормализация имеет следующие цели и применения:
① на доэвтектической стали нормализация для устранения перегрева литья, ковки, сварки деталей грубой кристаллической структуры и структуры Вэй, прокатанный материал в полосчатой структуре; измельчение зерна; и может использоваться в качестве закалки перед предварительной термической обработкой.
② эвтектическая сталь, нормализация может устранить сеть вторичной науглероживания и произвести измельчение перлита, не только улучшая механические свойства, но и благоприятствуя последующему сферическому отжигу.
③ Тонкая стальная пластина с низким содержанием углерода для глубокой вытяжки, нормализация позволяет устранить свободное науглероживание границ зерен, что улучшает ее свойства при глубокой вытяжке.
④ низкоуглеродистая сталь и низкоуглеродистая низколегированная сталь, использование нормализации, можно получить более мелкочешуйчатую перлитную организацию, так что твердость увеличивается до HB140-190, чтобы избежать явления «липкого ножа» при резке, улучшить обрабатываемость резки. Для среднеуглеродистой стали, как в доступных случаях нормализации, так и отжига, нормализация более экономична и удобна.
⑤ для обычной среднеуглеродистой конструкционной стали, в случае, когда механические свойства, требуемые для случая, не высоки, можно использовать закалку вместо закалки и высокотемпературный отпуск, не только легко работать, но и сделать организацию стали и размерную стабильность.
⑥ Высокотемпературная нормализация (Ac3 выше 150 ~ 200 ℃) из-за более высокой скорости диффузии при высокой температуре может уменьшить ликвацию в составе отливок и поковок. Высокотемпературная нормализация после грубого зерна может быть очищена посредством последующей второй более низкой температуры нормализации.
⑦ для некоторых турбин и котлов из низко- и среднеуглеродистой легированной стали часто используют нормализацию для получения бейнитной структуры, а затем высокотемпературный отпуск при 400 ~ 550 ℃ с хорошим сопротивлением ползучести.
⑧ Помимо стальных деталей и стали, нормализация также широко применяется при термической обработке ковкого чугуна, в результате чего получается перлитная матрица и повышается прочность ковкого чугуна.
Из-за особенностей нормализации воздушного охлаждения, а следовательно, температуры окружающего воздуха, режима штабелирования, воздушного потока и размера заготовки на организацию и свойства после нормализации оказывают влияние. Нормализованная организация также может использоваться в качестве метода классификации легированной стали. Обычно в соответствии с диаметром образца 25 мм, нагретого до 900 ℃, организации воздушного охлаждения, легированная сталь делится на перлитную сталь, бейнитную сталь, мартенситную сталь и аустенитную сталь.
Отжиг: размягчение, снятие напряжений и измельчение зерна
Отжиг — это более медленная и щадящая обработка: нагрев до определённой температуры, выдержка при ней, а затем медленное охлаждение (часто в печи). Это способствует диффузии атомов, рекристаллизации и устранению дефектов.
Целью отжига является:
① улучшить или устранить в процессе литья, ковки, прокатки и сварки стали различные организационные дефекты, а также остаточные напряжения, чтобы предотвратить деформацию заготовки, образование трещин.
② размягчить заготовку для резки.
③ Измельчить зерно, улучшить организацию для улучшения механических свойств заготовки.
④ для окончательной термической обработки (закалка, отпуск) для подготовки организации.
Обычно используемый процесс отжига:
① полный отжиг. Используется для очистки средне- и низкоуглеродистой стали путем литья, ковки и сварки после механических свойств плохой грубой перегретой организации. Заготовка будет нагрета до феррита, который полностью трансформируется в аустенит при температуре выше 30 ~ 50 ℃, выдержана в течение определенного периода времени, а затем медленно охлаждена с печью, аустенит в процессе охлаждения снова, вы можете сделать организацию стали тонкой.
② сфероидальный отжиг. Используется для снижения высокой твердости инструментальной стали и подшипниковой стали после ковки. Заготовка будет нагрета до температуры начала образования аустенита выше 20 ~ 40 ℃, изоляция и медленное охлаждение, в процессе охлаждения перлит в пластинчатом карбурите превращается в сферический, тем самым снижая твердость.
③ Изотермический отжиг. Используется для снижения высокой твердости некоторых легированных конструкционных сталей с высоким содержанием никеля и хрома для резки. Обычно сначала охлаждают до аустенита с более высокой скоростью до самой нестабильной температуры, изоляция в течение соответствующего периода времени, превращение аустенита в тозит или состенит, твердость может быть снижена.
④ рекристаллизационный отжиг. Используется для устранения явления закалки (твердость увеличивается, пластичность уменьшается) металлической проволоки, листа в процессе холодного волочения, холодной прокатки. Температура нагрева обычно на 50-150 ℃ ниже температуры, при которой сталь начинает образовывать аустенит, и это единственный способ устранения эффекта закалки, чтобы металл мог быть размягчен.
⑤ Графитизирующий отжиг. Этот метод используется для превращения чугуна, содержащего большое количество науглероживающих примесей, в ковкий чугун с хорошей пластичностью. Процесс заключается в нагреве отливки примерно до 950 ℃, выдержке в течение определенного времени и последующем охлаждении, что приводит к разложению науглероживающих примесей с образованием хлопьевидного графита.
⑥ диффузионный отжиг. Используется для придания однородности химическому составу отливок из сплавов, улучшения их эксплуатационных характеристик. Метод заключается не в плавлении, а в нагревании отливки до максимально возможной температуры и длительном сохранении тепла, чтобы различные элементы в сплаве диффузии имели тенденцию равномерно распределяться после медленного охлаждения.
(7) отжиг для снятия напряжений. Используется для устранения внутреннего напряжения стальных отливок и сварных конструкций. Для изделий из железа и стали, которые начинают образовывать аустенит после нагревания до температуры ниже 100-200 ℃, изоляции и охлаждения на воздухе, можно устранить внутреннее напряжение.
Сравнительная таблица процессов термообработки
| Разработка | Нагрев / Замачивание | Способ охлаждения | Ключевые эффекты / использование | Недостатки/Риски |
|---|---|---|---|---|
| Закалка | Нагрев выше Ac3/Ac1, выдержка для аустенизации | Быстрое охлаждение (масло, вода, полимер) | Производит мартенсит / высокую твердость, повышенную прочность, износостойкость | Высокое внутреннее напряжение, деформация, хрупкость |
| Отпуск | Повторно нагрейте закаленную сталь до более низкой температуры, выдержите | Медленное охлаждение | Снимает напряжение, повышает прочность, стабилизирует размеры, регулирует твердость | Переотпуск снижает твердость |
| Нормализация | Нагрев выше критической температуры + запас, замачивание | Воздушное охлаждение | Уменьшение зерна, снятие напряжений, сбалансированная прочность + пластичность | Охлаждение под влиянием условий окружающей среды |
| Отжиг | Нагрев до температуры отжига, выдержка | Медленное охлаждение печи | Смягчает, снимает напряжение, повышает пластичность, улучшает структуру | Длительный и медленный процесс |
Как эти процессы связаны и последовательны
Четыре основных вида термической обработки — закалка, отпуск, нормализация, отжиг — могут быть объединены в технологическом процессе. Наиболее распространенный промышленный подход:
- Аустенизация и закалка (затвердеть)
- вспыльчивость для уменьшения хрупкости
- Необязательно нормировать or отжигать на промежуточных этапах
Всегда адаптируйте последовательность к сплаву, геометрии детали и желаемому балансу свойств.
- Нормализация может служить предварительной или окончательной обработкой, когда не требуется полного затвердевания.
- Отжиг часто применяется перед формовкой или после интенсивной холодной обработки.
- Закалка придает стали наибольшую твердость, однако ее необходимо уравновешивать отпуском, чтобы избежать хрупкости.
- Мартенс-темперирование / аустенит-темперирование — это особые подходы к уменьшению деформаций: частичное охлаждение и последующее завершение трансформации в контролируемых условиях.
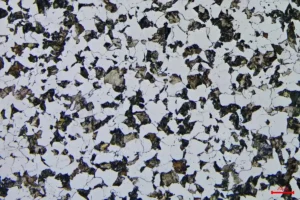
Практические соображения и проблемы
- Контроль искажений необходим при закалке толстых или сложных деталей.
- Выбор охлаждающей среды вещества — нефть, вода, полимер или газ — каждое из них имеет разные скорости и напряжения.
- Легирующие элементы (C, Mo, Cr, Ni, V) влияют на прокаливаемость, фазовую стабильность и поведение при отпуске.
- Размер, масса и толщина сечения влияют на градиент охлаждения и, следовательно, на микроструктуру.
- Контроль атмосферы (инертный газ, вакуум) может предотвратить окисление или обезуглероживание.
График термообработки должен быть подтвержден с помощью испытательных образцов и анализа микроструктуры для обеспечения согласованности.
Выбирайте Richconn для интеграции прецизионной обработки и термообработки
Когда детали требуют не только высокоточной обработки на станке с ЧПУ, но и оптимальной термообработки, Richconn Ваш идеальный партнер. Глубокие знания закалка, отпуск, нормализация и отжиг, Richconn Мы гарантируем не только точность размеров деталей, но и их механическую надёжность. Мы адаптируем режимы термообработки с учётом материала, геометрии и условий эксплуатации. От прототипов до серийного производства. Richconn Поставляет полностью термообработанные, готовые к использованию детали. Посетить Richconn для изучения их услуг.
Заключение
Термическая обработка — это не просто побочный этап, а неотъемлемая часть обеспечения требуемых характеристик металлических деталей. Закалка повышает твердость, отпуск уравновешивает ударную вязкость, нормализация улучшает структуру, а отжиг смягчает и стабилизирует. Каждый из этих процессов имеет свои особенности и ограничения. В реальных условиях эти процессы тщательно комбинируются, чтобы избежать растрескивания или деформации, одновременно достигая оптимального баланса прочности, пластичности и стабильности.
Правильный выбор последовательности процесса, сред и параметров управления имеет решающее значение. В промышленной обработке сочетание точности CNC-обработка При правильной термообработке детали готовы к работе в сложных условиях. RichconnБлагодаря опыту компании в области механической и термической обработки вы можете быть уверены, что ваши детали соответствуют строгим стандартам как по геометрии, так и по эксплуатационным характеристикам материалов.



