
Незнание различий между магнием и алюминием может привести к неправильному выбору материала. Оба имеют свои особые свойства, которые влияют на их стоимость и поведение. В этой статье будут рассмотрены их различия и практические примеры использования, чтобы вы могли принять лучшее решение для своей следующей задачи.
Магний против алюминия _ Обзор
Магний и алюминий — два легких конструкционных металла , каждый из которых обладает своими преимуществами в промышленном применении. Алюминий обеспечивает естественную устойчивость к коррозии благодаря своему оксидному слою, а магний обладает электромагнитной защитой и способностью гасить вибрации. Кроме того, магний является самым легким конструкционным металлом, на 33% легче алюминия.
1. Физические свойства
Плотность и вес
Алюминий имеет плотность 2.70 г/см³. Таким образом, это легкий металл, но достаточно прочный для большинства механических и структурных применений, в то время как магний имеет более низкую плотность 1.74 г/см³ и на 34% легче алюминия.
Точки плавления и кипения
Алюминий имеет температуру кипения 2519°C и температуру плавления 660°C и требует более высоких температур обработки. В то время как магний, напротив, имеет температуру кипения 1090 °C и температуру плавления 650 °C, что намного ниже, чем у алюминия.
2. Механические свойства
Прочность и жесткость
Алюминиевые сплавы имеют предел прочности на разрыв 70–700 МПа, а магниевые сплавы имеют предел прочности на разрыв 120–420 МПа. Некоторые разновидности магния, такие как литой и деформированный, имеют предел прочности на разрыв 280 МПа и 360 МПа. Кроме того, магний имеет более низкую жесткость с модулем упругости 45 ГПа по сравнению с алюминием, который имеет упругость 68–70 ГПа.
Отношение прочности к весу
Магний имеет более высокое отношение прочности к весу (158 кН·м/кг), чем алюминий (130 кН·м/кг). Хотя алюминий имеет большую абсолютную прочность, более легкий вес магния делает его более подходящим для применения в конструкциях, где вес критически важен.
Коррозионная стойкость
Алюминий естественным образом образует инертный оксидный слой толщиной 5-10 нм, который защищает от коррозии окружающей среды. За исключением соленой воды, этот самовосстанавливающийся барьер делает алюминий устойчивым к коррозии в большинстве сред. С другой стороны, магний более реактивен и требует особой обработки поверхности или покрытия, чтобы избежать коррозии, особенно в соленых или влажных условиях.
Обрабатываемость и формуемость
Алюминий поддается механической обработке, но может образовывать липкие отложения из-за своей мягкой природы и низкой температуры плавления. Для лучшей производительности ему нужны острые инструменты и высокая скорость резки. Магний, с другой стороны, поддается механической обработке с меньшими усилиями резания и вызывает меньший износ инструмента, но требует особого обращения для обеспечения пожарной безопасности.
Алюминий обладает выдающимися свойствами пластической деформации, в то время как магний имеет низкую пластичность при комнатной температуре и требует нагрева выше 250°C для формования.
3. Тепло- и электропроводность
Алюминий имеет теплопроводность 237 Вт/м·К и электропроводность 37.7 МСм/м. Напротив, магний имеет более низкое, но все еще достаточно хорошее значение теплопроводности 156 Вт/м·К и электропроводность 22 МСм/м. Это связано с более плотной атомной структурой алюминия и гексагональной кристаллической структурой магния.
4. Приложения
Магний и алюминий используются во многих отраслях промышленности, таких как:
Аэрокосмическая промышленность:
Алюминий широко используется в аэрокосмической промышленности, из него изготавливается до 80% конструкций самолетов, особенно при изготовлении деталей крыла и фюзеляжа.
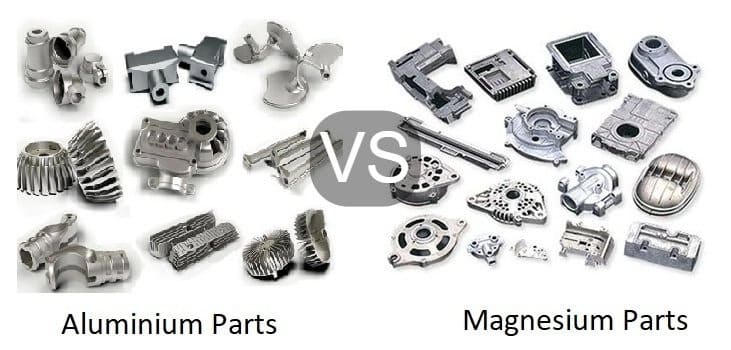
Магний используется в корпусах электронных устройств, корпусах трансмиссий вертолетов и рамах двигателей, где его низкая плотность важна для снижения веса.
Электроника и товары народного потребления
Алюминий используется для изготовления корпусов компьютеров, светодиодных осветительных рам и радиаторов. С другой стороны, магний используется в рамах смартфонов, шасси ноутбуков и корпусах камер для экранирования от электромагнитных помех и рассеивания тепла. Оба металла позволяют создавать сверхтонкие устройства с надежной защитой.
Строительство и Архитектура
Алюминий используется в производстве окон, кровельных систем, фасадов и структурных каркасов со сроком службы более 80 лет. В отличие от этого, магний используется в сборных панелях, опалубочных системах и модульных строительных элементах, где он обеспечивает выдающееся соотношение прочности и веса для быстрой сборки.
упаковочная промышленность
Благодаря высокой коррозионной стойкости и формуемости алюминий используется в упаковке пищевых продуктов, аэрозольных баллончиках и контейнерах для напитков.
Хотя магний имеет ограниченное применение в качестве упаковочного материала из-за проблем с реакционной способностью, в основном его используют в контейнерах для дорогостоящего оборудования и специальных защитных корпусах.
Автомобильная промышленность:
Алюминий предпочтителен для изготовления компонентов шасси, радиаторов, блоков двигателя, панелей кузова и колес. Но магний используется в рулевых колесах, корпусах трансмиссии, конструкциях приборных панелей и каркасах сидений.
5. Соображения стоимости
В настоящее время слитки магния торгуются по цене от 2,000 до 3,000 долларов за тонну, в то время как диапазон цен на алюминий составляет от 1,600 до 2,874 долларов за тонну на мировом рынке. Хотя магний дороже, его отношение прочности к весу может оправдать стоимость в критических по весу приложениях.
6. Воздействие на окружающую среду и устойчивость
- Для переработки алюминия требуется всего 5% энергии, необходимой для производства исходного алюминия, а улучшенная инфраструктура переработки может дополнительно снизить выбросы CO2 до 0.6 кг/кг материала.
- Детали из магния имеют лучшие экологические показатели в автомобильной промышленности и снижают глобальное потепление на 40% по сравнению с алюминием.
Оба металла подлежат бесконечной переработке, но для переработки магния необходима специальная процедура, включающая экструзию в твердом состоянии и промывку водой.
Как выбрать магний или алюминий для вашего проекта?
Учитывайте вес, подверженность коррозии и рабочую температуру. Если у вас есть коррозионные ситуации и высокие температуры (более 200 °C), вам следует выбрать алюминий. Но если рабочая температура ниже 150 °C и вы предпочитаете уменьшить вес, то выбирайте магний.
Пример из практики: Точная обработка магниевого сплава для аэрокосмической отрасли.
Описанные выше свойства — исключительное соотношение прочности и веса магния, его преимущество в обрабатываемости по сравнению с алюминием и требования к обработке поверхности — сходятся в одной детали, когда допуски жесткие, а геометрия не допускает ошибок. Следующий пример из RichconnИнженерная группа демонстрирует, что необходимо для обеспечения точности H7/js6 в крупном плоском компоненте из магниевого сплава, используемом в аэрокосмической отрасли.
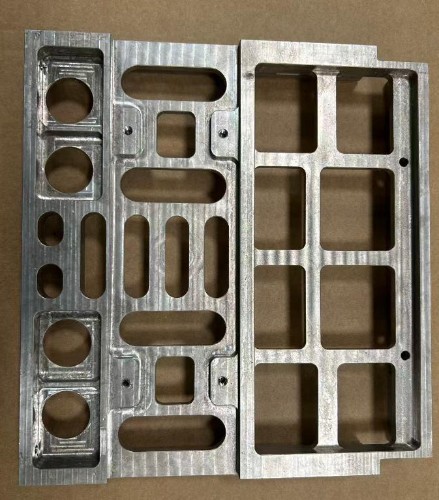
- Часть: Боковой кронштейн модуля
- Промышленность: Аэрокосмическая индустрия
- Материал: магниевого сплава
- Процесс: Обрабатывающий центр с ЧПУ
- Количество: 1 шт
Условия проведения
Данная конструкция кронштейна представляла собой три взаимосвязанные сложности. Во-первых, все базовые поверхности требовали прецизионной расточки с допуском H7 — классом точности, обеспечивающим постоянную и воспроизводимую геометрию отверстий по всей детали. Во-вторых, расстояние между отверстиями для штифтов должно было соответствовать допуску JS6, который представляет собой двусторонний симметричный допуск, центрированный относительно номинального размера, что практически исключает накопленную погрешность позиционирования между отверстиями. В-третьих, сама геометрия детали противоречила этим требованиям: большой кронштейн с квадратным профилем и обширными плоскими поверхностями по своей природе склонен к отклонениям от плоскости. Плоскостность должна была поддерживаться в пределах 0.05 мм по всей детали.
Первопричина была структурной. На больших плоских поверхностях магниевого сплава накапливаются и перераспределяются внутренние напряжения по мере удаления материала во время механической обработки. Если эти напряжения не контролировать до выполнения окончательных прецизионных резов, деталь после снятия зажима переходит в слегка деформированное состояние, и плоскостность, положение отверстий и расстояние между отверстиями изменяются одновременно. Достижение расстояния между отверстиями js6 при одновременном сохранении качества отверстий H7 и плоскостности 0.05 мм на детали такого размера требовало рассматривать управление напряжениями как первостепенный этап процесса, а не как второстепенную задачу.
Решение: Снятие стресса — в первую очередь, точность — в последнюю очередь.
RichconnИнженерная команда компании построила процесс вокруг четкого принципа: устранить источники искажений, прежде чем устанавливать точные размеры.
- Черновая обработка заготовкой толщиной 0.5 мм с последующим отжигом. — Сначала был выполнен черновой профилированный участок, оставив 0.5 мм на всех поверхностях. Затем деталь была подвергнута отжигу для снятия остаточных напряжений, возникших в результате черновой обработки. Пропуск этого этапа означал бы, что при чистовой обработке прецизионные процессы будут бороться с внутренними силами, которые невозможно увидеть, — любое напряжение, высвобождающееся после чистовой обработки, выведет поверхности и отверстия за пределы допуска.
- Высокоскоростная чистовая обработка с контролем биения инструмента до 0.01 мм. — После отжига была проведена чистовая обработка с контролем биения инструмента в пределах 0.01 мм. При допусках уровня H7 биение инструмента напрямую влияет на погрешность геометрии отверстия. Контроль его до 0.01 мм гарантирует, что траектория режущего инструмента точно соответствует запрограммированной геометрии, а не вносит собственную эксцентричность в отверстие.
- Сохранена чистота обработанной поверхности, как при резке — полировка не требуется. — После чистовой обработки следы от инструмента оставались нетронутыми и не полировались и не обрабатывались вручную. Это преднамеренное технологическое решение: ручная полировка вносит неконтролируемые изменения микрогеометрии, которые могут нарушить плоскостность и округлость отверстия, тщательно заданные в процессе обработки. В прецизионных аэрокосмических компонентах обработанная поверхность является эталонной — ее изменение после обработки вносит вариативность, а не улучшает качество.
- 100% контроль качества в процессе производства — Каждая деталь проверялась в процессе обработки, а не только в конце. В аэрокосмической отрасли, где брак означает повторную обработку с использованием исходного сырья, проверка на каждом этапе процесса — единственный способ выявить отклонения до того, как они усугубятся.
Результат
Все базовые поверхности были обработаны с допуском H7. Расстояние между отверстиями соответствовало двустороннему допуску JS6. Деформация по всей детали не превышала 0.05 мм по плоскостности — это полностью соответствует спецификации. Деталь была отгружена заказчику из аэрокосмической отрасли, отвечая всем требованиям к размерам.
Что иллюстрирует этот случай
Как отмечалось ранее в этой статье, более высокое соотношение прочности к весу делает магний более подходящим для применения в конструкциях, где критически важен вес. Richconn — и аэрокосмические кронштейны как раз относятся к этому типу применений. Но преимущество материала в обрабатываемости проявляется в качестве готовой детали только тогда, когда процесс разработан с учетом его специфических свойств. Склонность крупных магниевых компонентов к деформации под воздействием остаточных напряжений означает, что этап отжига между черновой и чистовой обработкой не является необязательным — именно он позволяет вообще достичь жестких допусков.
Для инженеров, выбирающих магниевые сплавы для изготовления прецизионных конструкционных компонентов, этот случай подтверждает одну и ту же закономерность: выбор материала и проектирование технологического процесса — это две половины одного и того же решения. Правильный материал, обработанный с неправильной последовательностью операций, не позволит получить правильную деталь.
Подводить итоги
И алюминий, и магний имеют свои особые промышленные применения. Алюминий лучше всего подходит для структурных применений (из-за лучшей коррозионной стойкости), а магний лучше, когда снижение веса является приоритетом.
Если вам требуются какие-либо услуги по изготовлению или обработке металла, связанные с алюминием или магнием, то RICHCONN это ваш лучший вариант. Мы здесь 24/7, не стесняйтесь Свяжитесь с нами в любой момент.
Часто задаваемые вопросы (FAQ)
Магний прочнее алюминия?
Алюминиевые сплавы имеют большую прочность на растяжение (70-700 МПа), чем магниевые (120-420 МПа). Но магний имеет лучшую удельную прочность из-за меньшей плотности.
Что легче алюминий или магний?
Плотность магния составляет 1.74 г/см³. Таким образом, он на 34% легче алюминия (2.70 г/см³), что делает магний самым легким конструкционным металлом, доступным для коммерческого использования.
Магний — это черный металл?
Нет, магний — цветной металл. Он относится к группе щелочноземельных металлов и не содержит в своем составе железа.



