
Заусенцы на станках из алюминиевого сплава не только ухудшают внешний вид обработанных деталей, но и затрудняют их сборку, что приводит к отказу функций. Для удаления заусенцев или их устранения необходимо выполнить дополнительные этапы, что усложняет процесс и увеличивает производственные затраты.
Чтобы избавить вас от этих хлопот, мы купили вам рекомендации по оптимизации инструмента и параметров для уменьшения заусенцев при обработке алюминиевых сплавов:
Что такое заусенцы при обработке алюминиевых сплавов?
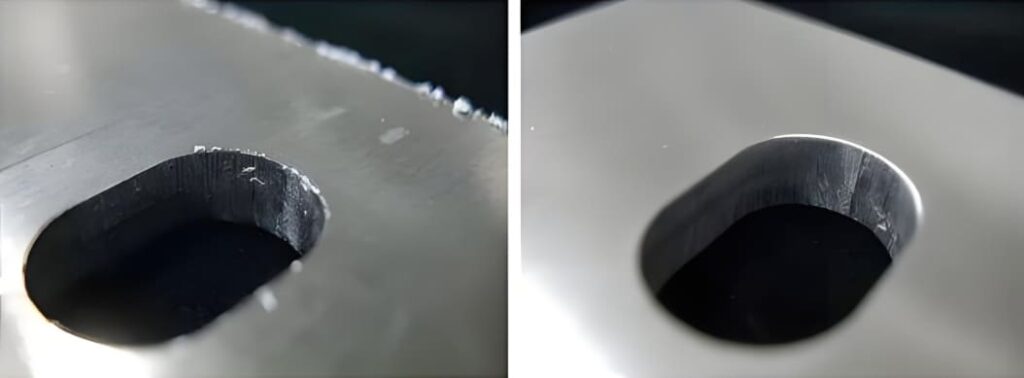
Заусенцы — это нежелательные грубые края, образующиеся при обработке деталей из высокопластичных металлов, таких как алюминиевый сплав. Это может произойти во время процессов обработки, таких как фрезерование, сверление, точение или шлифование.
Помимо свойств материала, заусенцы могут образовываться по ряду причин, таких как дефекты инструмента, неточная скорость резания и т. д. Такие заусенцы не только ухудшают внешний вид обработанных деталей, но и влияют на качество сборки и производительность обрабатываемой детали.
Опасность заусенцев при обработке алюминиевого сплава на станках с ЧПУ
Пониженная точность
Заусенцы затрудняют фактическую форму и размер обработанной детали из алюминиевого сплава. Кроме того, они также влияют на точность установки и подгонки.
Повреждение деталей и сокращение срока службы
Повторяющиеся силы резания и трение делают заусенцы еще тверже. Это может привести к трещине в детали машины при ее удалении. Таким образом, заусенцы повреждают ваши детали, что приводит к преждевременному выходу их из строя.
Риск травмы
При работе с обработанной деталью с заусенцами оператор или пользователи подвергаются риску получения травм из-за грубых и острых краев заусенцев.
Электрические шорты
Если на контактных поверхностях остаются заусенцы, они могут помешать правильному электрическому соединению. Это приводит к падению напряжения, перегреву или отказу электропроводки.
Более быстрый износ и отказ оборудования
Заусенцы, образующиеся на краях деталей машины, подвергаются постоянному столкновению, что ускоряет износ. Это приводит к более быстрому износу и риску выхода машины из строя.
Почему при обработке алюминиевых сплавов образуются заусенцы? Причины
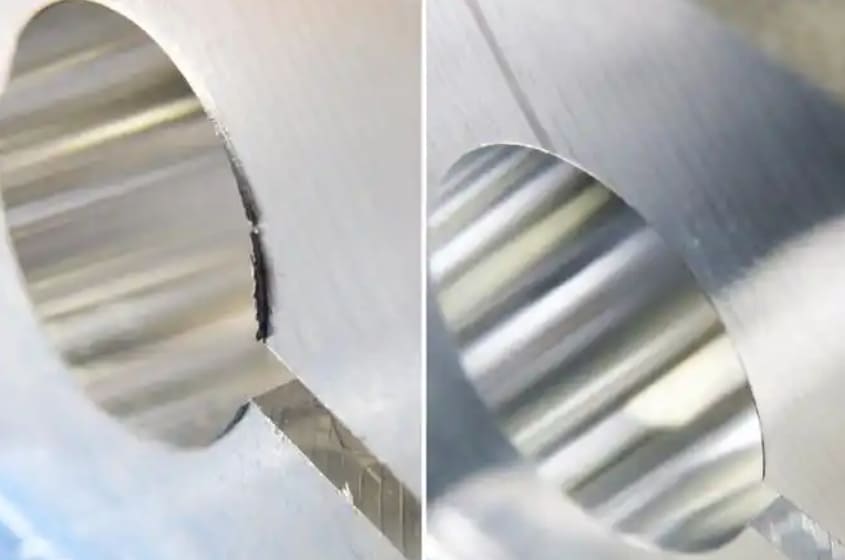
Пластичность алюминия
По своей природе алюминий мягкий и очень пластичный, что приводит к легкой пластической деформации под напряжением. Это физическое свойство алюминия приводит к образованию заусенцев во время обработки деталей из алюминиевого сплава.
Износ инструмента или неправильная геометрия инструмента
Изношенные инструменты или неправильная геометрия инструмента затрудняют чистую резку алюминиевого сплава. Если режущий инструмент недостаточно острый, он может погнуть или разорвать алюминий, что приведет к образованию заусенцев.
Высокая скорость резания и подачи
Высокая скорость резания оказывает чрезмерное давление на обработанную деталь и разрывает металл, вызывая заусенцы. Кроме того, при высокой скорости подачи выделяется избыточное тепло, что приводит к еще большей деформации алюминия. В результате чистый срез обработанной детали затрудняется, что приводит к заусенцам.
Плохая эвакуация стружки
Неправильное удаление стружки требует повторной резки стружки, что приводит к появлению дополнительных заусенцев. Кроме того, если не удалять стружку при высоких скоростях подачи, она трётся о зону резания, создавая вторичные заусенцы.
Типы заусенцев при обработке алюминиевых сплавов
Пуассон Берр
Заусенцы Пуассона появляются по краям обрабатываемого металла. Это происходит из-за бокового расширения заготовки при ее сжатии в процессе резания.
Ролловер Берр
При перемещении режущих инструментов на выходе из мягкого материала, например, алюминиевого сплава, края изгибаются, а не делают чистый срез. Это приводит к образованию заусенцев вдоль кромок реза, которые трудно удалить.
Слеза Берр
Заусенцы отрыва образуются, когда вы используете изношенный или неострый инструмент для резки, который разрывает материал вместо чистого реза. Это оставляет грубый/острый или зубчатый заусенец на обработанной детали.
Заусенцы для отламывания/отрезания
Заусенцы отламывания или заусенцы отреза — это нечистые или грубые края, которые образуются при резании детали из исходного материала для обработки. Это происходит из-за того, что материал не срезается чисто, оставляя заусенцы.
Как уменьшить заусенцы при обработке алюминия?
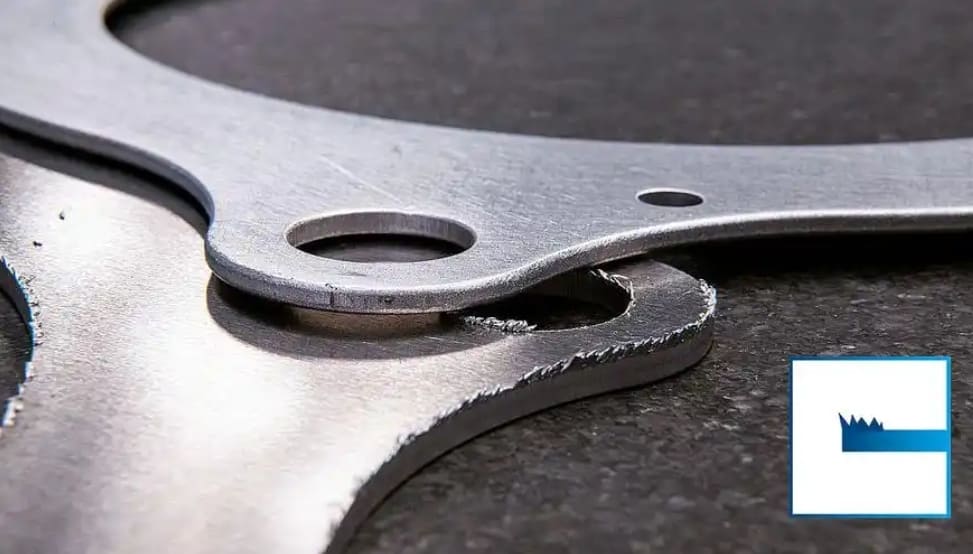
Используйте острые режущие инструменты
Прочность и пластичность алюминиевого сплава требуют острых инструментов для получения чистых срезов и уменьшения образования заусенцев. Для этого выбор инструментов имеет решающее значение при обработке алюминиевого сплава. Лучшими инструментальными материалами для обработки алюминия являются следующие:
- Инструменты из быстрорежущей стали (HSS)
- Твердосплавные инструменты и
- Инструменты из поликристаллического алмаза (PCD)
Использование одного и того же режущего инструмента в течение длительного времени изнашивает его и влияет на его остроту. Если возможно, заточите края или замените его на новый. Однако выбирайте инструменты PCD для долговечности, поскольку они обладают высокой износостойкостью.
Для более точного процесса резки лучше всего выбирать составные инструменты, такие как составные фрезы или составные сверла. Помимо улучшения качества обработки, эти инструменты помогают удалять заусенцы, образовавшиеся от предыдущих инструментов. Таким образом, снижается вероятность образования заусенцев на следующих этапах обработки.
Оптимизация пути инструмента
Заусенцы в основном образуются, когда режущие инструменты находятся в заготовке. Эти заусенцы больше, чем заусенцы, образующиеся при входе инструмента в заготовку. Направление прохождения инструментов играет решающую роль в образовании заусенцев. Например, использование традиционного зигзагообразного пути для фрезерования алюминиевого сплава образует более крупные заусенцы.
Вы можете минимизировать заусенцы, оптимизировав траекторию инструмента. Вместо зигзагообразной траектории используйте попутное фрезерование или контурное фрезерование.
Попутное фрезерование:
При попутном фрезеровании режущий инструмент движется в том же направлении, что и подача. Это тянет заготовку, что приводит к более чистой отделке и меньшему количеству заусенцев.
Контурное фрезерование:
При контурном фрезеровании инструмент плавно перемещается по краям без подъема или повторного ввода инструмента. Поскольку инструмент остается в контакте с материалом на протяжении всего процесса, он обеспечивает чистый срез, уменьшая образование заусенцев.
Оптимизация геометрии инструмента
Угол, под которым вы режете алюминиевый сплав, влияет на образование заусенцев. Здесь вы должны учитывать передний угол, угол скоса, радиус носа и фаску. Регулируя эти факторы, вы можете уменьшить заусенцы на алюминиевом сплаве.
| Фактор геометрии инструмента | Что это такое? | Рекомендуемый диапазон | Как это помогает уменьшить заусенцы? |
|---|---|---|---|
| Угол наклона | Угол между передней поверхностью инструмента и линией, перпендикулярной поверхности заготовки. | Положительный наклон: от 10° до 30° (выше для очень мягких алюминиевых сплавов) | – Уменьшает силы резания – Предотвращает наклепывание – Минимизирует накопление тепла |
| Угол сброса | Угол между боковой поверхностью инструмента и обрабатываемой поверхностью. | от 5° до 15° (зависит от скорости подачи) | – Предотвращает трение инструмента – Уменьшает трение – Минимизирует разрывы материала |
| Радиус носа | Радиус режущей кромки на кончике инструмента. | 0.2 мм до 1.6 мм | – Укрепляет край – Контролирует поток стружки – Уменьшает деформацию |
| фаски | Небольшая, наклонная кромка на режущей кромке инструмента. | Ширина: от 0.05 до 0.2 мм. Угол: от 5° до 20° | – Укрепляет режущую кромку – Улучшает эвакуацию стружки – Предотвращает появление заусенцев на выходе |
Регулировка скорости резки
Более высокая скорость резания улучшает скорость удаления материала, но может увеличить износ инструмента и выделение тепла, что приводит к образованию заусенцев. Вот почему поддержание оптимальной скорости резания имеет важное значение. Однако скорость резания различается для разных алюминиевых сплавов.
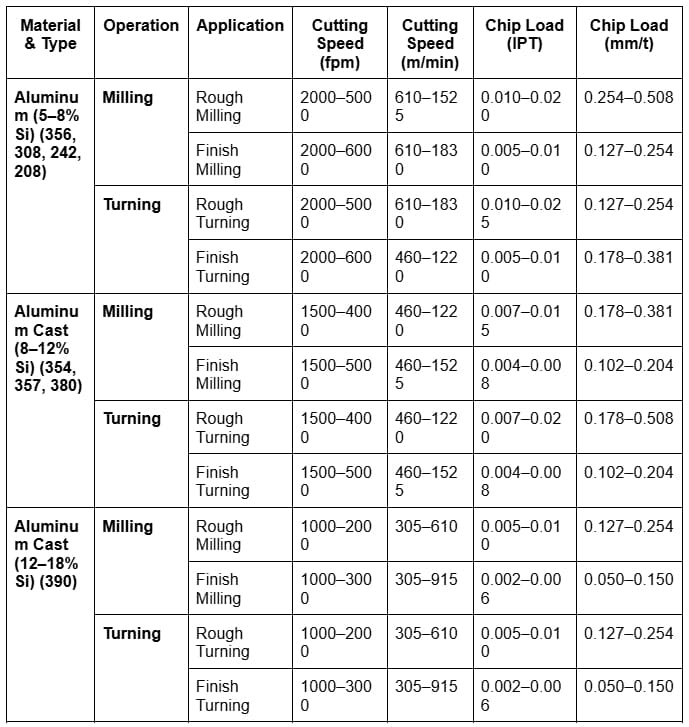
Скорость подачи (IPR – дюймов на оборот)
Скорость подачи определяет, насколько быстро инструмент снимает материал с заготовки. Однако более высокая скорость подачи способствует быстрому снятию материала; обычно она оставляет заусенцы. Напротив, более низкая скорость подачи обеспечивает плавную резку с минимальным образованием заусенцев. Диапазоны скорости подачи для черновой и чистовой обработки алюминиевых сплавов следующие.
| Тип выреза | Черновая резка | Окончательный разрез |
|---|---|---|
| Скорость подачи | 0.005 – 0.020 ИПР | 0.002 – 0.004 ИПР |
Глубина резания (DOC)
DOC относится к тому, насколько глубоко инструмент проникает в материал за каждый проход. Измеряется в дюймах или миллиметрах. Большая глубина резания проходит глубже в заготовку, но они быстрее изнашивают инструменты, увеличивая образование заусенцев. Однако DOC и скорость подачи взаимосвязаны.
- Больше глубина резания = меньше скорость подачи
- Меньше глубина резания = выше скорость подачи
Примечание: это соотношение не является жестким правилом; оно может меняться в зависимости от свойств материала, геометрии инструмента и т. д.
Ниже мы добавляем соответствие DOC скорости подачи для токарной обработки алюминиевого сплава:
| Тип выреза | Глубина резания | Скорость подачи (IPM) |
|---|---|---|
| Чистовая обработка на токарном станке | От 0.01 до 0.03 дюймов | 0.005 – 0.020 изобр/мин |
| Чистовая обработка на токарном станке | От 0.002 до 0.012 дюймов | 0.002 – 0.004 изобр/мин |
Выберите правильную смазочно-охлаждающую жидкость: охлаждающая жидкость и смазка
Смазка и охлаждающая жидкость предотвращают перегрев инструментов во время обработки. Это также сглаживает резку, обеспечивая ровную отделку, удаляя заусенцы. Обычные смазочные материалы, используемые для алюминиевых сплавов, следующие:
- Максисол Аль
- Отделка SC520
- Смазочно-охлаждающие жидкости Hai Lu Jya He's (специально разработанные для алюминия)
- Масла на основе нефти (например, минеральное масло)
- Растворимые масла (например, эмульсии)
Контроль качества и инспекция
Регулярные проверки обработки помогают вам определить потенциальные риски заусенцев и устранить их до того, как они создадут серьезные проблемы. Таким образом, регулировка таких параметров, как скорость резания, скорость подачи, глубина резания и состояние инструмента, минимизирует заусенцы.
Как удалить заусенцы с алюминиевого сплава?
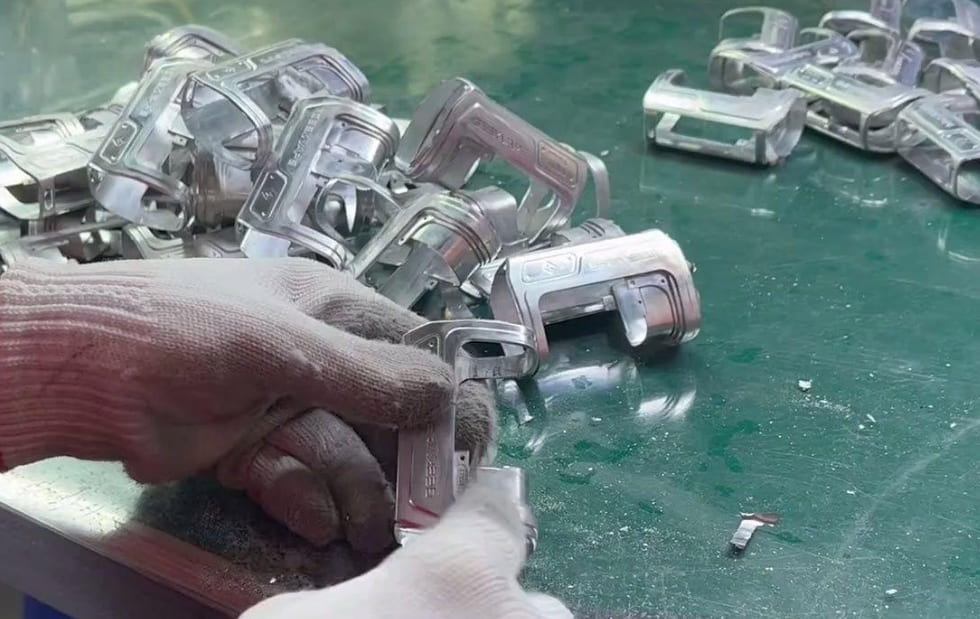
Инструменты для снятия заусенцев
Для удаления небольших заусенцев при обработке алюминиевого сплава можно использовать ручные инструменты, например, ножи для снятия заусенцев. Опять же, для более крупных или сложных деталей вращающиеся инструменты отлично подходят для устранения заусенцев. Однако для наилучшего результата необходимо прилагать постоянное давление и иметь твердую руку.
Химическое удаление заусенцев
Химическое удаление заусенцев применимо для труднодоступных мест, куда ваши инструменты не могут добраться. Эти химикаты растворяют заусенцы на алюминиевых деталях, придавая обработанной детали законченный вид. Наиболее подходящими химикатами для удаления заусенцев с алюминиевых сплавов являются следующие:
- Раствор фосфорной кислоты
- Уксусная кислота (Acetum)
- Азотная кислота (раствор селитры)
- Нитрат меди
- Химическое средство для удаления заусенцев и полировки алюминия Q/Ys. 204-2
- Процесс Al-chem 300
- M-111 Средство для удаления заусенцев с цветных металлов
- M-222 Средство для удаления заусенцев с цветных металлов
Однако при удалении заусенцев необходимо соблюдать правила техники безопасности и осторожно обращаться с химикатами.
Абразивные методы
Абразивные методы являются быстрым решением для удаления заусенцев и сглаживания старения обработанных деталей из алюминиевого сплава. Тем не менее, вы должны выбирать агрессивные методы с умом, чтобы убедиться, что они не повредят алюминий. Распространенные агрессивные методы следующие:
| Абразивный метод | Описание | Эффективен для |
|---|---|---|
| Шлифовка: | Использует наждачную бумагу или губки для сглаживания краев. | Небольшие заусенцы или края |
| Дробление: | Использует вращающийся абразивный круг для снятия заусенцев | Средние заусенцы |
| Абразивоструйная обработка | Использует сжатый воздух для подачи абразивных материалов (например, песка, гранул) на деталь. | Быстро и эффективно для больших объемов |
Заключение
Образование заусенцев может быть вызвано износом инструмента, неподходящей скоростью резания, скоростью подачи, вибрацией станка и т. д. Поэтому перед обработкой алюминиевого сплава необходима оптимизация инструментов и параметров станка. Кроме того, использование смазочных материалов также полезно для уменьшения заусенцев.
Однако оставайтесь свободными от напряжения с RICHCONN Услуги по обработке алюминиевых сплавов на станках с ЧПУ. Наши детали машин применимы для аэрокосмической, автомобильной, медицинской техники и многого другого. Кроме того, не беспокойтесь о заусенцах, поскольку мы сертифицированы и поддерживаем жесткие уровни допуска. Поэтому, без дальнейших задержек, Свяжитесь с нами Как можно скорее оформите заказ!
Часто задаваемые вопросы (FAQ)
Как лучше всего зачищать алюминий?
Лучший способ удаления заусенцев с алюминия зависит от конкретного применения. Для небольших и средних заусенцев лучше всего подходят ручные инструменты для удаления заусенцев или вращающиеся инструменты для удаления заусенцев. Опять же, для более узких пространств или сложных участков химическое удаление заусенцев является оптимальным вариантом. Если вы удаляете заусенцы с более крупных заусенцев, шлифовка или шлифование являются весьма эффективными вариантами. А для крупносерийного производства используйте абразивно-струйную обработку.
Почему важно удалять заусенцы с алюминиевого сплава?
Заусенцы мешают исходной форме обработанного алюминиевого сплава, что влияет на посадку или функционирование компонентов во время сборки. Это создает риск внезапного отказа функции, отсоединения или заклинивания деталей. Более того, острые края образуют заусенцы и вызывают порезы или травмы во время обработки и сборки.
Почему следует использовать охлаждающую жидкость при обработке алюминия?
Алюминий выделяет тепло во время резки, что приводит к износу инструмента и деформации материала. Использование охлаждающей жидкости предотвращает перегрев алюминия и смазывает его, обеспечивая более плавный рез. Кроме того, она помогает смывать стружку и металлическую стружку из зоны резки.
Можно ли удалить заусенцы с помощью станка с ЧПУ?
Да, используя станки с ЧПУ, вы можете удалить заусенцы, так как многие из них оснащены насадками для удаления заусенцев, или вы программируете их на определенные операции по удалению заусенцев. Этот процесс удаления заусенцев идеально подходит для больших партий, чтобы гарантировать равномерное удаление заусенцев.



