
Главная » Услуги по обработке на станках с ЧПУ в Швейцарии » Изготовление алюминиевых деталей на станках с ЧПУ в Швейцарии
Швейцарская машиностроительная компания по производству прецизионных алюминиевых деталей
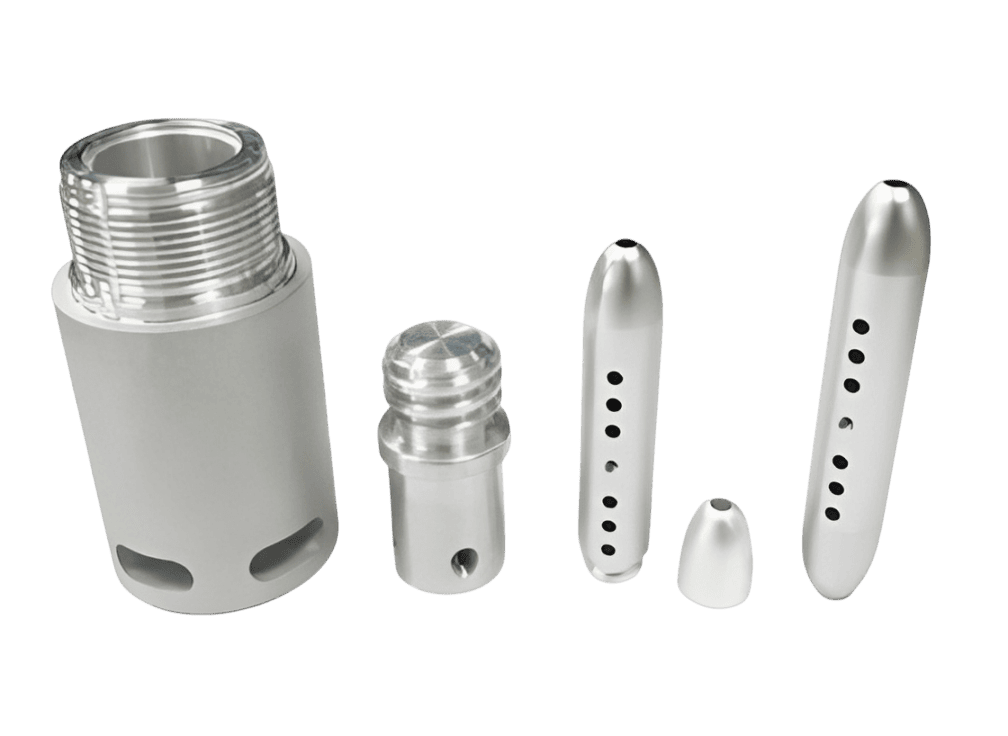
Мы производим сложные алюминиевые детали — валы, штифты, корпуса, контакты и фитинги — на швейцарских станках с подвижной бабкой производства CITIZEN, TSUGAMI и Nomura. Используемый пруток — от Ø0.5 до Ø32 мм. Допуск ±0.005 мм. Сертифицировано по стандартам IATF 16949 и AS9100D.
Что на самом деле делает швейцарская машиностроительная обработка
При традиционной токарной обработке на станках с ЧПУ заготовка выступает за пределы патрона. По мере увеличения длины относительно диаметра накапливаются прогиб и вибрация, что приводит к ухудшению точности. Обработка на станках швейцарского типа полностью исключает эту проблему.
Заготовка подается через прецизионную направляющую втулку, которая поддерживает материал на расстоянии до доли миллиметра от режущего инструмента. Результат: исключительная жесткость независимо от длины или толщины детали. Для алюминия — материала, который прекрасно обрабатывается, но требует тщательного контроля стружки и управления подачей — это означает стабильную чистоту поверхности и повторяемость размеров, чего невозможно достичь при традиционной токарной обработке малых диаметров.
Как направляющая втулка меняет всё
Поддержка в точке среза
Направляющая втулка охватывает заготовку на расстоянии 1–2 мм от инструмента. Отсутствует выступ. Отсутствует плечо момента. Прогиб устраняется в источнике.
Осевое перемещение, а не вращение патрона.
Передняя бабка перемещает заготовку вперед по мере того, как инструмент выполняет резку. Это позволяет обрабатывать сложные продольные элементы — конусы, ступеньки, канавки — за один непрерывный проход.
Использование оснастки в реальном времени для изготовления готовых деталей.
Поперечное сверление, фрезерование плоских поверхностей, нарезание резьбы и токарная обработка многоугольных заготовок происходят в одном цикле. Отсутствие вторичной настройки означает отсутствие накопления ошибок, связанных с переналадкой.
Вспомогательный шпиндель для обратной обработки
Станки серии CITIZEN A захватывают отрезанную деталь в вспомогательном шпинделе и завершают обработку задней части без какой-либо ручной обработки. Вы получаете готовую деталь за один цикл работы станка.
Почему алюминий и швейцарская обработка металла так хорошо сочетаются
Алюминий — один из наиболее подходящих материалов для швейцарской обработки. Его низкая плотность снижает центробежные силы при высоких скоростях вращения шпинделя. Его теплопроводность быстро рассеивает тепло резания. А относительно короткая стружка чисто отламывается — это критически важно для швейцарских станков, где направляющая втулка требует зазора для стружки, чтобы сохранить качество отверстия.
Материальные выгоды в швейцарском контексте
- Высокая скорость вращения шпинделя (до 10 000+ об/мин) без вибрации — этому способствует малая масса алюминия.
- Отличное отведение стружки при обработке сплавов 6061, 7075 и других легкообрабатываемых сплавов — отсутствие застревания стружки в направляющей втулке.
- Превосходное качество обработки поверхности достигается без полировки — Ra ≤ 0.4 мкм после механической обработки.
- Высокая скорость обработки — алюминий обрабатывается в 3–5 раз быстрее, чем нержавеющую сталь, что снижает себестоимость детали.
- Совместимость с анодированием — поверхности, обработанные на швейцарских станках, равномерно анодируются благодаря однородной текстуре поверхности.
- Стабильность размеров — низкие силы резания алюминия означают меньшую деформацию заготовки при жестких допусках.

Когда следует отдавать предпочтение швейцарской токарной обработке перед традиционной?
Если ваша деталь имеет соотношение длины к диаметру более 3:1 или содержит смещенные от центра элементы (поперечные отверстия, плоские поверхности, шестигранники) меньше Ø32 мм, то швейцарская обработка почти всегда обеспечивает лучшее качество при более низкой себестоимости единицы продукции, чем токарная обработка на станках с ЧПУ с использованием люнета или двухэтапного метода.
Марки алюминия, которые мы обычно обрабатываем
Не все алюминиевые сплавы ведут себя одинаково в условиях швейцарской обработки. Ниже приведены наиболее часто используемые нами марки сплавов с указанием характеристик, имеющих значение на практике.
Справочник оценок
6061-T6
Отличная обрабатываемостьНаиболее универсальный конструкционный алюминий для швейцарской обработки. Отличное измельчение стружки, хорошая коррозионная стойкость. Наша стандартная рекомендация для аэрокосмических кронштейнов, конструкционных штифтов и прецизионных деталей общего назначения. Равномерно анодируется как при твердом анодировании типа II, так и типа III.
7075-T6
Хорошая обрабатываемостьСталь аэрокосмического класса. Примерно вдвое прочнее, чем 6061, и на 40% легче. Хорошо поддается механической обработке, но образует более длинную стружку — системы охлаждения наших швейцарских станков сконфигурированы для отвода стружки при работе с алюминием 7075. Рекомендуется для высоконагруженных штифтов, компонентов приводов и бортового оборудования.
2024-Т3/Т4
Хорошая обрабатываемостьОригинальный авиационный алюминий. Превосходная устойчивость к усталости делает его предпочтительным выбором для конструкционных элементов, подверженных динамическим нагрузкам. Менее коррозионностойкий, чем 6061 — обычно анодируется или покрывается защитным слоем. Мы подтверждаем состояние закалки и наличие сертификата испытаний в соответствии со стандартами для этого сорта.
5052-H32
Хорошая обрабатываемостьПревосходная коррозионная стойкость в соленой воде без обработки поверхности. Используется для морских деталей, деталей, контактирующих с жидкостью, и узлов, требующих последующей сварки. Стружка немного более липкая, чем у сплава 6061 — мы соответствующим образом корректируем подачу.
Семейства алюминиевых деталей, которые мы обрабатываем ежедневно.
Представленные ниже детали демонстрируют повторяющиеся типы изделий, которые мы производим на нашей швейцарской платформе. Геометрия и диапазоны размеров являются ориентировочными — принесите нам свой чертеж, и мы точно расскажем, как мы бы подошли к его изготовлению.
Прецизионные валы и шпиндели
Многоступенчатые валы с наружным диаметром, обработанные токарным способом, с подрезами, резьбой и шпоночными пазами. Направляющая втулка обеспечивает допуски на прямолинейность, недостижимые для валов, обработанных патронным способом, при соотношении L/D > 4.
- ДиаметрØ1 – 32 мм
- ДлинаДо 300 мм за цикл
- ОтказоустойчивостьВнешний диаметр ±0.005 мм, прямолинейность ±0.003 мм
- ЗавершитьRa ≤ 0.8 мкм стандарт
Контакты и штырьки разъема
Подпружиненные контактные штыри, запрессованные контакты и корпуса электрических разъемов изготовлены из алюминия (там, где вес является ограничивающим фактором). Субмикронная обработка поверхности обеспечивает надежную работу контактов.
- ДиаметрØ0.5 – 8 мм
- Отказоустойчивость±0.003 – 0.005 мм
- ЗавершитьRa ≤ 0.4 мкм + анодирование или покрытие
- Объём10–500 тыс.+ за забег
Корпуса клапанов и фитингов
Миниатюрные алюминиевые корпуса клапанов, гидравлические фитинги и вставки в коллекторы, где качество внутреннего отверстия и целостность резьбы определяют функциональность. Доступны электрополированные поверхности для применений, контактирующих с жидкостью.
- ДиаметрØ6 – 32 мм корпус
- Отделка отверстияRa ≤ 0.4 мкм, хонингование
- ThreadsM3–M24, НПТ, БСП
- Класс6061, 7075
Корпуса датчиков и исполнительных механизмов
Тонкостенные цилиндрические корпуса с внутренними отверстиями, внешними элементами и резьбой для крепления. Корпуса датчиков для аэрокосмической и автомобильной промышленности из сплавов 6061 или 7075 с твердым анодированием для повышения износостойкости.
- толщина стенкиТолщина всего 0.3 мм
- ЗавершитьТвердое анодирование типа III
- Отказоустойчивость±0.005 мм наружный диаметр/отверстие
- Технические характеристикиIATF 16949, AS9100D
Крепежные элементы для аэрокосмических конструкций
Прецизионные болты, винты с буртиком, стойки и штифты из сплавов 7075-T6 или 2024-T4. Производство по стандарту AS9100D с полной проверкой первого образца, сертификацией материалов и отслеживанием партии для каждой детали.
- СтандартAS9100D, полностью УДОБНЫЙ
- Сертификат материалаСертификаты качества от производителя прилагаются к каждой партии.
- ThreadsUNC, UNF, метрический мелкий
- ЗавершитьАнодирование, хромирование, без покрытия
Компоненты медицинских инструментов
Легкие алюминиевые компоненты для ручных хирургических инструментов, диагностических устройств и эндоскопического оборудования. Качество поверхности и точность размеров поддаются проверке — каждая деталь проверяется в соответствии с документированным планом контроля.
- Чистая комнатаДоступна упаковка
- ЗавершитьТвердое анодирование, пассивация
- Инспекция100% или AQL согласно спецификации
- ПрослеживаемостьПолное отслеживание партии
Отрасли, которые мы обслуживаем, поставляя детали из швейцарского алюминия
Мы работаем исключительно с промышленными, научными и высоконадежными приложениями. Каждому клиенту из этого списка нужны детали, которые работают безупречно в сложных условиях.
Аэрокосмическая промышленность и оборона
Конструкционные элементы, крепежные детали, кронштейны и крепления для датчиков из алюминия марок 7075 и 2024. Сертифицировано по стандарту AS9100D. Полная сертификация первого образца, отслеживаемость партии и соответствие стандартам сертификации материалов.
Автомобильная
Производство корпусов датчиков, контактных разъемов, компонентов для зарядки электромобилей и оборудования под капотом соответствует стандарту IATF 16949. Доступна документация по статистическому контролю процессов (SPC), планам обеспечения качества (PPAP) и планам контроля.
Полупроводниковое оборудование
Легкие алюминиевые компоненты для обработки кремниевых пластин, подачи газа и технологического оборудования. Изготовлены методом высококачественной механической обработки, зачистки и упакованы в соответствии со стандартами, принятыми на производстве.
Медицинские приборы
Алюминиевые компоненты инструментов, детали эндоскопов и оборудование диагностических устройств, где снижение веса так же важно, как и точность размеров. Полная проверка партии с сертификатом соответствия.
Промышленная робототехника
Валы шарниров роботов, компоненты концевых захватов и оборудование для линейного перемещения, где соотношение жесткости к весу определяет конструкцию. Сплавы 6061 и 7075 в сложных геометрических формах.
Профессиональная электроника
Корпуса камер, компоненты оптических приборов и профессиональное аудиовизуальное оборудование, включая детали, изготовленные для кинокамер RED, выполнены из твердого анодированного алюминия.
Допуски на размеры — что обеспечивают наши станки.
Это допуски, которые наши станки швейцарского типа выдерживают в процессе производства, а не оптимальные лабораторные условия. Каждое значение ниже проверено по отчетам координатно-измерительных машин Mitutoyo, полученным в ходе текущих производственных работ. Более жесткие допуски достижимы для отдельных элементов; мы обсуждаем это во время анализа DFM (проектирование для производства).
| Характеристика | Стандарт | Достижимый |
|---|---|---|
| Наружный диаметр / Диаметр токарной обработки | ±0.005 мм | ±0.002 мм |
| Внутренний диаметр / Диаметр отверстия | ±0.005 мм | ±0.003 мм |
| Длина / Плечо | ±0.01 мм | ±0.005 мм |
| Диаметр шага резьбы | класс 6g / 6H | класс 4g / 4H |
| прямолинейность | 0.005 / 100 мм | 0.003 / 100 мм |
| Округлость / Цилиндричность | 0.003 мм | 0.001 мм |
| Истинное положение (инструмент в реальном времени) | ±0.01 мм | ±0.005 мм |
| Качество поверхности (после механической обработки) | Ra ≤ 0.8 мкм | Ra ≤ 0.4 мкм |
Координатно-измерительная машина Mitutoyo, калибровка с прослеживаемостью в соответствии со стандартом ISO 10012. Каждый отчет о первом образце формируется на основе этой системы.
Регулярно достигается на станках серии CITIZEN A с использованием твердосплавного инструмента и правильных параметров резания для сплавов 6061 и 7075.
Абразивная шлифовка после механической обработки на 5 специализированных станках для обработки поверхностей отверстий, требующих герметизации жидкостью или точной подгонки.
Это ключевой показатель эффективности, который мы еженедельно отчитываемся внутри компании. Благодаря наличию более 39 швейцарских станков, даже сжатые сроки выполнения одной программы не приведут к задержке следующей поставки.
Варианты отделки алюминия, обработанного на швейцарских станках.
Обработка поверхности – это тот этап, где выбор материала и функциональность детали сходятся воедино. Мы координируем финишную обработку через нашу сеть сертифицированных партнеров – все операции охватываются той же системой отслеживания партии, что и этап механической обработки. Вы получаете один комплект документов на всю деталь.
Анодирование типа II (серное)
Слой оксида толщиной 5–25 мкм. Улучшает коррозионную стойкость и позволяет окрашивать изделия. Не оказывает существенного влияния на обрабатываемые размеры — размеры до анодирования следует указывать с номинальным отклонением +0.010 мм от внешнего диаметра.
Толщина: 5–25 мкм · Твердость: ~250 HV · Доступные цвета
Твердое анодирование типа III
Оксид толщиной 25–50 мкм. Для износостойких и электроизолирующих поверхностей. Расширяется примерно на 50% в основной металл и на 50% наружу — для более жестких допусков после анодирования требуется припуск на механическую обработку до анодирования.
Толщина: 25–50 мкм · Твердость: ~400–600 HV
Химическая пленка (алодин/хромат)
MIL-DTL-5541 Тип I или Тип II. Практически нулевое изменение размеров (<0.5 мкм). Обеспечивает электропроводность и коррозионную стойкость — стандарт для шасси и конструкционных элементов аэрокосмической техники.
Изменение размеров: < 0.5 мкм · Электропроводящий
Химическое никелирование (EN)
Равномерное покрытие независимо от геометрии — без налипания покрытия на кромках. Повышает твердость и износостойкость. Используется в случаях, когда собственные свойства алюминия недостаточны для трибологических условий.
Типичная толщина: 10–25 мкм · Твердость: 500–700 HV (после термообработки)
Дробеструйная обработка + анодирование
Равномерная матовая текстура перед анодированием. Удаляет следы от инструмента и обеспечивает однородный внешний вид. Часто используется для приборных панелей, корпусов и компонентов камер.
Ra ~1.6–3.2 мкм после взрыва · Равномерное рассеяние света
Абразивная хонинговка (чистовая обработка отверстий)
Для внутренних диаметров, требующих высокого качества уплотнительной поверхности или точной посадки подшипника. Наши 5 абразивных хонинговальных станков обеспечивают чистоту поверхности отверстий до Ra ≤ 0.2 мкм с округлостью в пределах 0.001 мм.
Ra ≤ 0.2 мкм · Округлость ≤ 0.001 мм
Проектирование с учетом отделки: что необходимо указать на чертеже.
Качество обработки поверхности влияет на конечные размеры — иногда существенно. Вот рекомендации, которые мы даем инженерам во время проверки DFM (проектирование с учетом технологичности изготовления), чтобы избежать циклов доработки.
Припуски на анодирование
Анодирование типа II выполняется только наружу — добавьте 0.005–0.015 мм к внешнему диаметру и вычтите из диаметра отверстия, чтобы получить окончательный размер после нанесения покрытия. Анодирование типа III (твердое анодирование) выполняется на 50% внутрь / на 50% наружу — добавьте 0.015–0.030 мм к внешнему диаметру и вычтите из диаметра отверстия. Всегда четко указывайте на чертеже «размеры после анодирования» или «размеры до анодирования».
Совместимость по классу отделки
Сплав 6061 анодируется наиболее равномерно и обеспечивает самый чистый и однородный цвет. Сплав 7075 хорошо анодируется для натуральных и темных цветов, но может проявлять пятна при использовании со светлыми красителями из-за содержания сплава. Сплав 2024 анодируется неравномерно — обычно лучшим выбором является хроматное конверсионное покрытие. Мы указываем на эти проблемы на этапе проектирования с учетом технологичности производства (DFM), чтобы ваш чертеж не повлиял на выбор финишного покрытия, которое не обеспечит желаемых результатов.
Защита резьбы во время финишной обработки
Резьбу с твердостью ниже 6H следует маскировать перед анодированием — оксидный слой ухудшит функциональность резьбы. Мы стандартно маскируем критически важные резьбы, но уточняем, какие именно элементы требуют маскировки, во время первого осмотра образца. Стоимость заглушенных отверстий и резьбы, обработанной лентой, включается в смету на финишную обработку.
Предпочтительный формат обозначения: «Твердое анодирование по стандарту MIL-A-8625 Тип III, Класс 1, толщина 0.025–0.050 мм. Механическая обработка до окончательных размеров перед анодированием. Резьба маски M8×1.25-6H». Это дает нашему партнеру по отделке именно то, что ему нужно — никаких пояснений не требуется.
Как мы проверяем каждую деталь из алюминия, обработанную на швейцарском станке
Наш подход к контролю качества алюминиевых деталей, изготовленных на швейцарских станках, основан на документированном плане контроля, разработанном на этапах проектирования с учетом технологичности производства (DFM) и изготовления первого образца. В частности, для алюминия мы также проверяем твердость и состояние закалки с помощью протокола испытаний материала — поскольку допуски на размеры ничего не значат, если сплав не соответствует спецификации.
IATF 16949: 2016
Управление качеством в автомобильной промышленности. Включает в себя FMEA, PPAP, SPC и утверждение производственных деталей для цепочек поставок в автомобильной промышленности, в том числе для программ по разработке электромобилей и датчиков.
АС9100Д
Управление качеством в аэрокосмической отрасли. Первичная проверка образцов в соответствии со стандартом AS9102, отслеживание партий, управление конфигурацией и контроль несоответствующих материалов для бортового оборудования.
ISO 10012:2003 — Управление измерениями
Каждый измерительный прибор калибруется в соответствии с документированной системой, прослеживаемой до национальных стандартов. Протоколы калибровки предоставляются по запросу.
Проверка материалов — RoHS XRF
Проверяет работу прибора Seiko SEA1000A на месте. Проверяет состав сплава и соответствие требованиям RoHS по содержанию вредных веществ. Результаты документируются в протоколе партии.
Контрольно-измерительное оборудование — основные приборы
- Координатно-измерительная машина Mitutoyo (3-координатная) ±0.001 мм · Япония
- Оптическая система Rational 2D / 2.5D ±0.001 мм · 4 единиц
- Автоматический сортировщик RKE CCD ±0.002 мм · 6 единиц
- Профилирование Mitutoyo (поверхность) Ra / контурное измерение
- Измеритель роста Mitutoyo ±0.001 мм · Япония
- Набор микрометров Mitutoyo ±0.001 мм · 30 единиц
- Тестер твердости по Виккерсу ±0.5 HV — подтверждает состояние закалки
- Рентгенофлуоресцентный анализатор Seiko SII Проверка сплава, тестирование на соответствие требованиям RoHS.
Технические рекомендации по обработке алюминиевых деталей на швейцарских станках
Ежегодно мы проверяем сотни чертежей алюминиевых деталей. Ниже перечислены основные проблемы, на которые мы обращаем внимание наших новых клиентов в связи с вопросами DFM (проектирование для производства). Устранение этих проблем до составления сметы экономит время всем участникам процесса.
Укажите соотношение L/D намеренно.
Обработка на швейцарском станке — лучший вариант, если соотношение длины к диаметру превышает 3:1. Но для деталей с соотношением длины к диаметру менее 2:1 и большими диаметрами, традиционная токарная обработка на станках с ЧПУ будет быстрее и дешевле. Укажите функциональные требования к вашей детали — мы порекомендуем подходящий процесс, даже если он не швейцарский.
Если диаметр вашего вала составляет Ø10 × 80 мм (L/D = 8), то Swiss почти наверняка прав. Если же его диаметр Ø25 × 30 мм (L/D = 1.2), то операция токарной обработки с использованием патрона обойдется дешевле.
Накопление допусков при нарезании резьбы
Резьба, сформированная в процессе швейцарской обработки, выигрывает от жесткости направляющей втулки. Однако, если на тонкостенной алюминиевой детали (толщина стенки < 1.5 × глубина резьбы) указан класс резьбы 4H, существует риск деформации при нарезании резьбы. Фрезерование резьбы безопаснее для внутренних резьб с жесткими допусками в тонкостенных деталях.
Для резьбы M4 из сплава 6061 с толщиной стенки менее 3 мм: указывайте фрезерование резьбы, а не нарезание резьбы метчиком. Мы по умолчанию придерживаемся этой рекомендации, даже без запроса.
Геометрия с подрезкой на малых диаметрах
На деталях диаметром более 6 мм создание канавок и подрезов не представляет сложности. На деталях диаметром менее 3 мм геометрия подрезов требует специальных профилей вставок и сокращает срок службы инструмента. Если подрез предназначен для фиксации стопорного кольца на валу диаметром 2 мм, обратитесь к нам — возможно, существует более функциональное решение.
Для обеспечения надежного производства на швейцарских станках деталей диаметром менее 5 мм ширина подреза должна быть ≥ 0.3 мм, а глубина — ≥ 0.1 мм.
Позиционирование скважины поперек и выход бурового раствора
Поперечные отверстия в деталях, обработанных на швейцарских станках, выходят в область отверстия направляющей втулки — это нормально. Но если поперечное отверстие пересекает выточенный подрез или канавку для снятия нагрузки, то незакрепленный материал на выходе сверла увеличивает образование заусенцев. По возможности проектируйте поперечные отверстия так, чтобы они выходили в сплошной материал.
Диаметр поперечного отверстия не должен превышать 60% от диаметра вала. Для больших значений требуется структурный анализ и подбор специального инструмента.
Твердое анодирование и допуски на диаметр отверстия
Твердое анодирование типа III распространяется на 12–25 мкм с каждой стороны вглубь отверстия. Отверстие, указанное как Ø12.000 +0.010/-0.000, после твердого анодирования станет Ø11.950–11.975, если не добавить припуск. Всегда указывайте, указаны ли размеры до или после анодирования, и добавляйте 0.020–0.050 мм к размерам отверстий в примечании к чертежу.
Предпочтительный формат примечания: «Все размеры указаны после анодирования. Диаметр отверстия Ø12H7 должен быть достигнут после анодирования типа III. Механическая обработка до диаметра Ø12.045 до анодирования».
Укажите материал — будьте конкретны в отношении оттенка.
Сплавы 7075-T6 и 7075-T73 имеют существенно различающиеся механические свойства. Сплавы 2024-T3 и 2024-T4 ведут себя по-разному при усталостных нагрузках. Укажите полное обозначение сплава, включая степень закалки, а не просто «алюминий 7075», и мы проверим его по заводскому сертификату до начала обработки.
Правильное обозначение: «AA7075-T651, термообработка AMS 2770, требуется сертификация материала». Неправильно: «Алюминий 7075».
Готовы рассчитать стоимость ваших алюминиевых деталей, изготовленных на швейцарском станке?
Пришлите нам свой чертеж — 2D PDF с указанием геометрических допусков и размеров или 3D STEP-файл. Мы проверим его на технологичность, выявим любые проблемы, связанные с DFM (проектированием для производства), и в течение 24–48 часов вышлем вам ценовое предложение.
- Запрос цены в течение 24–48 часов.
- Бесплатный анализ и обратная связь по DFM-проектированию.
- Производство сертифицировано по стандартам IATF 16949 и AS9100D.
- Ø0.5 – 32 мм, швейцарский · Более 39 станков в наличии
- 6061 · 7075 · 2024 · 5052 и более
- Первая статья с полным отчетом по КИМ (координатно-измерительной машине)