Главная » Услуги по обработке на станках с ЧПУ в Швейцарии » Крепежные изделия, изготовленные на станках с ЧПУ в Швейцарии
Крепежные изделия и резьбовые компоненты швейцарского производства
Мы производим прецизионные крепежные изделия — винты, болты, стойки, вставки, детали с резьбой на заказ — на швейцарских станках с подвижной головкой. От микрозаклепок диаметром 0.5 мм до конструкционной фурнитуры диаметром 32 мм, с допусками на резьбу 4h/4g и проверкой размеров на координатно-измерительной машине Mitutoyo.

Почему швейцарская машинная обработка позволяет производить крепежные изделия лучшего качества
Токарный станок швейцарского типа (с подвижной бабкой) отличается от обычного токарного станка с ЧПУ одним важным моментом: заготовка перемещается аксиально через неподвижную направляющую втулку, в то время как режущие инструменты остаются неподвижными. Заготовка всегда поддерживается в пределах 1–2 мм от точки резания. Для резьбовых деталей малого диаметра — где прогиб во время нарезания резьбы является основным источником погрешности диаметра шага резьбы — эта жесткая опора является механической причиной того, почему швейцарская обработка неизменно превосходит стандартную токарную обработку с ЧПУ по качеству крепежных изделий.
Если вы рассматриваете возможность использования швейцарских станков для обработки других деталей малого диаметра или высокоточных токарных деталей, вы также можете ознакомиться с нашими услугами по обработке на швейцарских станках с ЧПУ , чтобы узнать больше о возможностях нашего оборудования, допусках, материалах и семействах деталей.
Отсутствие отклонения при нарезании резьбы
Направляющая втулка ограничивает биение стержня до <0.01 мм. Разброс диаметров шага резьбы предсказуем и воспроизводим от партии к партии.
Все готово за одну установку.
Токарная обработка наружного диаметра, нарезание резьбы, поперечное сверление, прорезка пазов и отрезка обрабатываемого материала происходят за один цикл. Никакой повторной фиксации в патроне — никаких ошибок при повторной фиксации.
Тонкие детали без деформаций
Соотношение длины к диаметру до 12:1, обработанное без вибрации и прогиба — практично для болтов с буртиком, длинных стоек и направляющих штифтов.
Большой объем, стабильное качество
Автоматизированная подача материала в пруток осуществляется в автоматическом режиме с использованием автоматизированного процесса, контролируемого статистическим контролем процессов (SPC). Достижимо значение CPK >1.33 для резьбы классов 4h/4g и более плотной.
Швейцарская против традиционной токарной обработки на станках с ЧПУ
Оба процесса позволяют производить точеные крепежные изделия. Разница проявляется при более жестких допусках, меньших диаметрах и больших объемах производства.
| Атрибут | швейцарский тип | Конвертер ЧПУ |
|---|---|---|
| Минимальный диаметр стержня | Ø0.5 мм | ~Ø6 мм |
| Поддержка вблизи разреза | Направляющая втулка — всегда | Только для обрезки — далеко не для стрижки. |
| Разброс диаметров шага нити | <0.005 мм | 0.01–0.02 мм обычно |
| Возможности Л/Д | До 12:1 | 3:1 практический предел |
| Прорезка пазов / поперечное сверление | Работающий в режиме реального времени инструмент в процессе эксплуатации | Требуется отдельная операция |
| Лучше всего | M1–M20, мелкие прецизионные детали | Более крупное оборудование M20+ |
| Экономика больших объемов | С ленточной подачей, практически непрерывной подачей. | Требуется частая загрузка. |
Крепежные изделия и резьбовые компоненты, которые мы производим.
Мы изготавливаем крепежные элементы и резьбовые детали по чертежам заказчика, а не по каталогу. Если для вашего применения требуется нестандартная форма резьбы, особая геометрия головки, поперечное отверстие или уникальная конструкция привода, пришлите нам чертеж. Мы рассматриваем каждый крепежный элемент как прецизионную деталь, а не как товар массового производства.
Винты с головкой
Винты с шестигранной головкой, изготовленные методом швейцарской токарной обработки, с жесткими допусками по диаметру стержня и полностью сформированной метрической или дюймовой резьбой. Мы производим шестигранные, Torx и фирменные профили с внутренним шестигранником, включая варианты с защитой от несанкционированного вскрытия, обработанные в процессе производства.
Болты и машинные винты с шестигранной головкой
Болты с шестигранной головкой, изготовленные методом механической обработки, с допусками по плоскости под ключ, соответствующими DIN 933 / ISO 4014 или заданным заказчиком размерам головки. Подрезка стержня, длина захвата и радиус перехода обрабатываются в соответствии с чертежом за одну установку.
Прецизионные стойки и проставки
Шестигранные, круглые и квадратные стойки с контролируемым допуском по общей длине (±0.05 мм стандартно, ±0.01 мм по запросу) и полностью нарезанными сквозными отверстиями с метрической или унифицированной резьбой. Внутренняя резьба класса 4H/5H поддерживается на протяжении всего производства с помощью внутрипроизводственного контроля и контрольных проб.
Резьбовые вставки и корпуса гаек
Вставки с наружной резьбой для пластмасс и мягких материалов, корпуса гаек с внутренней резьбой и стопорные вставки типа Keensert. Наружная резьба класса 3A/6g для запрессовки или приклеивания; внутренняя резьба класса 4H с полной проверкой формы на оптическом проекторе.
Болты с буртиком и прецизионные штифты
Диаметр плеча соответствует допуску h6 (±0.004 мм для диаметра Ø6 мм) для обеспечения посадки подшипника/отверстия. Длина плеча, биение резьбы и перпендикулярность головки к плечу измеряются на КИМ перед выпуском. Типичные области применения включают поворотные штифты, направляющие болты и крепежные элементы для установки штифтов.
Специальные и нестандартные крепежные изделия
Если изделия из каталога не подходят для вашей сборки — например, из-за нестандартного шага резьбы, запатентованной формы головки, интегрированных элементов (поперечное отверстие, канавка, плоская поверхность, накатка) или необычных требований к материалу — мы изготавливаем детали по вашему чертежу. Мы производили приводные штифты для разъемов POGO PIN, крепежные элементы для корпусов клапанов сверхвысокого давления и титановые детали для аэрокосмических узлов.
Швейцарские станки, производящие ваши детали
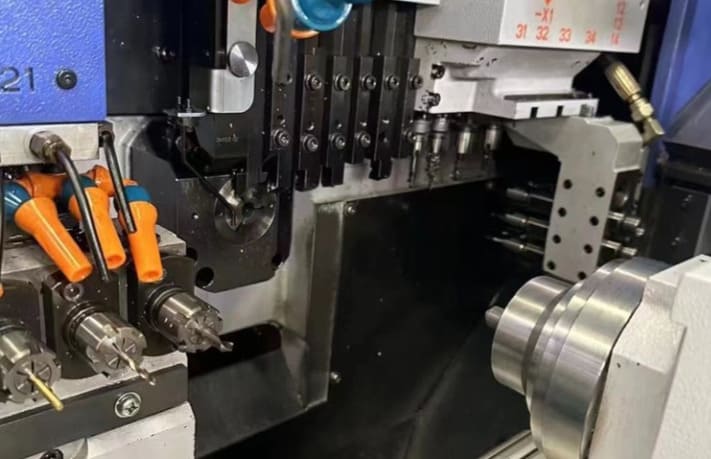
Мы используем специализированные токарные станки швейцарского типа и станки с ЧПУ — все импортированы из Японии — с автоматизированной подачей прутка. Представленные ниже станки — это то, что физически находится у нас в цехе, а не товарные запасы.
CITIZEN A20 — Швейцарская скользящая головка грифа
Основной станок для изготовления прецизионных крепежных элементов малого диаметра. Скользящая передняя бабка с направляющей втулкой поддерживает заготовку диаметром до 25 мм. Станции с приводным инструментом обрабатывают поперечные отверстия, плоские поверхности и второстепенные элементы в том же цикле, что и нарезание резьбы.
- Емкость бараØ0.5 – 25 мм
- Допустимое отклонение размеров±0.005 мм
- Допуск резьбы4 ч / 4 г достижимо
- Живые инструментыФрезерование, сверление, нарезание резьбы
CITIZEN A16 — микротокарный станок швейцарского типа
Предназначены для микроскопического сегмента нашего ассортимента — от 0.5 до 15 мм. Разброс диаметров резьбы стабильно составляет менее 0.003 мм для резьбы M2 и меньше. Используются для миниатюрных винтов для измерительных приборов, соединительной фурнитуры и микростоек.
- Емкость бараØ0.5 – 15 мм
- Допустимое отклонение размеров±0.005 мм
- Идеальный диапазон резьбыM1 - M10
- Чистота поверхностиRa ≤ 0.8 мкм
Токарный станок с ЧПУ TSUGAMI B206
Высокопрочный швейцарский токарный станок с автоматизированной подачей прутка. Модель B206 — наш основной инструмент для крупносерийного производства крепежных изделий для медицинской и полупроводниковой промышленности, где качество поверхности и повторяемость при длительных циклах производства имеют решающее значение. Отлично подходит для нарезания резьбы на нержавеющей стали и титане.
- Емкость бараØ1 – 20 мм
- Допустимое отклонение размеров±0.005 мм
- Прочность материаланержавеющая сталь, титан, латунь
- Объемные возможностиВысокий — автоматическая подача прутка
NOMURA 1085 — Автоматический швейцарский токарный станок
Автоматический токарный станок с кулачковым приводом для сверхбольших объемов производства простых профилей крепежных элементов. Время цикла на деталь составляет менее секунды при работе с простыми геометрическими формами. Используется, когда требуется изготовление миллионов мелких крепежных элементов с одинаковой формой резьбы при минимальной себестоимости единицы продукции.
- Емкость бараØ1 – 6 мм
- Допустимое отклонение размеров±0.005 мм
- Лучше всегоВысокообъемная простая геометрия
- OriginЯпония
Токарные станки с ЧПУ MAZAK — различные модели.
Крепежные элементы большего диаметра от Ø20 до 150 мм, включая шестигранные болты, крупные стойки и конструкционные резьбовые компоненты, производятся на токарных центрах MAZAK с использованием приводного инструмента. Полный парк из 36 единиц оборудования соответствует единым стандартам качества.
- Вместимость стержня/патронаØ20 – 150 мм
- Живые инструментыДа — фрезерование, сверление
- Размер резьбыM16 – M48 и кастомные
Серия TSUGAMI B — швейцарские высокопроизводительные станки.
Специализируемся на быстром производстве крепежных изделий среднего ценового сегмента с подачей прутка. Станки серии B работают круглосуточно и без выходных на длительных производственных циклах. Благодаря наличию 28 единиц оборудования, мы можем компенсировать пиковые объемы производства крепежных изделий, не влияя на сроки выполнения заказов других клиентов.
- Емкость бараØ1 – 32 мм
- Допустимое отклонение размеров±0.005 мм
- Режим работыПодача прутка, возможность работы без освещения
Классы резьбы, допуски и стандарты, которым мы следуем в своей работе.
Стандарты метрической резьбы (ISO 965)
| Класс потока | Области применения | Диаметр шага, допуск (M6) |
|---|---|---|
| 4 г / 4 ч | Точная подгонка, минимальный зазор. | ±0.030 мм |
| 6г/6Н | Стандартная коммерческая посадка | ±0.060 мм |
| 3А / 3Б | Плотная посадка (в дюймах) | Эквивалент ISO 1. |
| На заказ | Фирменная форма резьбы | К рисунку |
Унифицированная дюймовая резьба (ASME B1.1)
| Диапазон резьбы | Серия | Класс |
|---|---|---|
| #0–80 – #10–32 | UNF | 2A / 3A доб. |
| 1/4–28 – 1/2–28 | UNF | 2A / 3A доб. |
| 1/4–20 – 3/4–10 | UNC | 2А / 2Б |
| Специальное поле | ЮНЕФ / на заказ | В соответствии со спецификацией. |
Проверка резьбы на каждой партии: для всех резьбовых крепежных изделий мы используем калиброванные кольцевые калибры (проходные/непроходные) и пробные калибры. Для проверки диаметра шага резьбы, шага и угла боковой поверхности на первых образцах и в квалификационных партиях доступно измерение резьбы на координатно-измерительной машине (КИМ). Все калибры калибруются в соответствии со стандартом ISO 10012.
Допуски на размеры — Характеристики крепежных элементов
| Характеристика | Стандарт | Достижимый |
|---|---|---|
| Внешний диаметр / основной диаметр | ±0.010 мм | ±0.005 мм |
| Диаметр шага резьбы | Класс 6г | Класс 4г |
| Диаметр плеча | h7 | h6 / g6 |
| Общая длина (OAL) | ±0.10 мм | ±0.02 мм |
| Высота головы | ±0.05 мм | ±0.02 мм |
| Глубина гнезда | ±0.10 мм | ±0.05 мм |
| Положение поперечного отверстия | ±0.05 мм | ±0.02 мм |
| Выбег к хомуту | 0.02 мм TIR | 0.01 мм TIR |
| Качество обработки поверхности (хвостовик) | Ra 1.6 мкм | Ra 0.8 мкм |
Стандарты приводных головок, которые мы обрабатываем
| Тип привода | Стандарт | Минимум Размер |
|---|---|---|
| Шестигранный ключ (Allen) | ИСО 4762 / ДИН 912 | M1.6 |
| Torx / Torx Plus | стандартами качества ISO 10664 | M2 |
| Phillips / Pozidrive | стандартами качества ISO 8764 | M1.6 |
| прорезанный | стандартами качества ISO 1207 | M1 |
| Защита (от несанкционированного доступа) | К рисунку | M2 |
| Наружный шестигранник / шестигранный фланец | DIN 933/6921 | M3 |
Крепежные материалы, которые мы обрабатываем на станках.
Выбор материала крепежных элементов напрямую влияет на коррозионную стойкость, риск заедания резьбы, усталостную долговечность и коэффициент трения — все это имеет значение в промышленных, аэрокосмических и медицинских приложениях. Мы обрабатываем все перечисленные ниже детали и можем проконсультировать по выбору материала на этапе проектирования с учетом технологичности производства (DFM).
Нержавеющая сталь
303 (легкообрабатываемая), 304, 316L (низкоуглеродистая, безопасная для сварки), 316F (улучшенная обрабатываемость), 17-4 PH (дисперсионное упрочнение), 440C (высокая твердость)
Инструменты для медицинских имплантатов · Фитинги для полупроводниковых изделий сверхвысокой чистоты · Морское оборудование · Крепежные элементы для химических процессов
Титан
Марка 2 (коммерчески чистая, коррозионностойкая), Марка 5 / Ti-6Al-4V (высокопрочная, соответствует аэрокосмическим стандартам)
Крепежные элементы для аэрокосмической отрасли · Крепежные элементы для медицинских изделий · Высокоэффективные болты для автоспорта
Латунь и медь
C360 (латунь, легко поддающаяся механической обработке — самый быстрый цикл), C260 (патронная латунь), подшипниковая бронза C932, медь ETP
Электрические разъемы · Стойки в сборке печатных плат · Фитинги с конической резьбой · Оборудование для экранирования от радиочастотных и электромагнитных помех
Легированная и углеродистая сталь
1018, 1045, 4140 (Cr-Mo), 4340 (высокопрочный), 12L14 (легкорежущий), SUM22L
Болты для промышленного оборудования · Крепежные элементы для автомобильных силовых агрегатов · Высокопрочные конструкционные крепежные элементы
алюминий
6061-T6, 7075-T6, 2024-T4, 5052 (морской класс)
Облегченные аэрокосмические стойки · Крепежные элементы шасси для электроники · Узел, критически важный по весу
Инконель и суперсплавы
Инконель 625, Инконель 718 (по запросу), Монель 400
Применение в условиях высоких температур · Оборудование для реактивных двигателей · Крепежные элементы для агрессивных сред
Обработка поверхности крепежных элементов
Пассивация (ASTM A967)
Стандартный состав для крепежных элементов из нержавеющей стали — удаляет свободное железо, восстанавливает естественный пассивный слой Cr₂O₃. Не изменяет размеров.
Химический никель (EN)
Равномерное нанесение слоя толщиной 0.0002–0.0005 дюйма — предсказуемое наращивание позволяет обеспечить припуск на предварительное покрытие резьбовых деталей. Твердость 48–52 HRC после термической обработки.
Фосфат цинка + масло
Для стальных крепежных элементов — базовое покрытие для улучшения адгезии краски или в качестве самостоятельной защиты от коррозии. Приводит к минимальному изменению размеров.
Анодирование — Тип II / III
Тип II (косметическое покрытие + легкая защита от коррозии) или тип III твердого анодирования (толщина слоя 0.0005–0.001 дюйма) для алюминиевых крепежных элементов. Рекомендуется предварительная нарезка резьбы.
Черная окись
Минимальное изменение размеров (<0.00015″), умеренная коррозионная стойкость, не отражающее свет покрытие. Часто встречается на стальных крепежных элементах с шестигранной головкой.
Электрополировка (ЭП)
Удаляет поверхностный слой с шероховатостью Ra ≤ 0.2 мкм — стандарт для крепежных элементов в полупроводниковой и биофармацевтической промышленности, где образование частиц является проблемой.
ПТФЭ / Сухая пленочная смазка
Снижает риск заедания резьбы из нержавеющей стали и титана — что крайне важно для крепежных элементов, которые многократно собираются и разбираются в полевых условиях.
После обработки
Стандарт Ra ≤ 0.8 мкм, подтвержденный швейцарскими станками. Отсутствие заусенцев гарантируется контролем технологического процесса, а не дополнительными станциями для удаления заусенцев.
Цифры, отображаемые в наших отчетах по КИМ (координатно-измерительным машинам)
Приведенные ниже допуски не являются теоретическими — они основаны на текущих производственных данных по крепежным изделиям, изготовленным на швейцарском токарном станке. К каждому первому образцу прилагается полный отчет, составленный с помощью координатно-измерительной машины (КИМ). Производственные партии контролируются с помощью статистического контроля процессов (SPC) там, где это требуется в рамках программ заказчика.
Справочник по проверке резьбы
| Характеристика | Способ доставки | Точность подачи |
|---|---|---|
| Диаметр шага резьбы | Кольцевой калибр GO/NOGO | Класс допуска |
| Большой диаметр | Митутойо ШМ | ±0.001 мм |
| Шаг нити | Оптический проектор | ±0.001 мм |
| Боковой угол | Профилировщик контуров | ± 0.5 ° |
| Общая длина / длина рукоятки | КИМ / высотомер | ±0.001 мм |
| Выход за пределы допустимого диапазона (TIR) | Ротационная координатно-измерительная машина (КИМ) | разрешение 0.001 мм |
| глубина головки гнезда | 2.5D оптический | ±0.001 мм |
Стандартный допуск на размеры
Проверено на всех платформах CITIZEN и TSUGAMI по параметрам внешнего диаметра, плеча и головки. По запросу возможно увеличение точности — ±0.002 мм по отдельным параметрам во время проверки DFM.
Класс жесткой резьбовой допуски
Класс точности для резьбовых соединений с минимальным зазором. Стандартное производство на станках CITIZEN, работающих с резьбой M2–M16. Проверяется калиброванными кольцевыми калибрами в каждой партии.
Допуск на болт с буртиком
Шлифовка класса IT 6 на буртик диаметром до Ø25 мм. Обеспечивает прямую посадку подшипников, втулок или отверстий без дополнительной шлифовки.
Обработанная поверхность после обработки
Достигнуто на станке — без дополнительной полировки. Шероховатость хвостовика и подшипниковых поверхностей стабильно ниже 0.8 мкм. Эпоксидная полировка позволяет снизить этот показатель до Ra ≤ 0.2 мкм.
Точность измерений КИМ
На месте находится координатно-измерительная машина Mitutoyo — произведены полные замеры первых образцов. Все контрольно-измерительное оборудование откалибровано в соответствии со стандартом ISO 10012.
Кто покупает у нас крепежные изделия швейцарского производства, изготовленные на станках?
Мы не производим крепежные изделия для потребительских товаров. Нашими клиентами являются производители оригинального оборудования (OEM) и контрактные производители в отраслях, где отказ крепежных элементов имеет реальные последствия.
Полупроводниковое оборудование
Сверхчистые крепежные элементы для технологических камер, корпусов клапанов и газораспределительных систем. Электрополированная сталь 316L, без заусенцев, упаковка без частиц. Опыт работы с требованиями чистоты SEMI F20.
Аэрокосмическая промышленность и оборона
Сертифицировано по стандарту AS9100D. Крепежные элементы из титана марки Grade 5 и стали 17-4 PH, болты с буртиком для приводных систем и специализированная фурнитура с полной прослеживаемостью материалов и протоколами проверки первого образца в соответствии со стандартом AS9102.
Медицинские приборы
Винты для хирургических инструментов, крепежные элементы для имплантационных инструментов и фурнитура для диагностического оборудования. Выбор биосовместимых материалов (316L, Ti-6Al-4V), документирование качества поверхности и отслеживание партии до каждой отдельной плавки прутка.
Автомобильная
Сертифицировано по стандарту IATF 16949. Крепежные элементы корпусов датчиков, детали силового агрегата, болты кронштейнов ADAS и стойки разъемов зарядки электромобилей. Доступны уровни PPAP 1–3. Опыт работы с продукцией Harman, Bose и JBL.
Электроника и сборка печатных плат
Латунные и нержавеющие стойки, проставки для сквозных отверстий и крепежные элементы для печатных плат. Резьбовые отверстия класса 4H, контролируемая общая длина для регулирования высоты пакета и покрытие, соответствующее требованиям RoHS, с проверкой методом рентгенофлуоресцентного анализа.
Промышленность и робототехника
Болты с буртиком для шарнирных соединений роботов, резьбовые крепежные элементы на заказ для линейных направляющих и высокопрочные крепежные детали из стали 4340 для тяжелого промышленного оборудования. Мы производили компоненты для узлов робототехники Hyundai.
Как мы проверяем каждый многопоточный компонент
В случае крепежных изделий контроль качества сосредоточен на трех группах проверок: форма резьбы, точность размеров и целостность поверхности. Наша команда контроля качества использует комбинацию измерений на координатно-измерительных машинах, оптической проекции, кольцевых/пробковых калибров и автоматической сортировки на основе машинного зрения — а не только калибровку по принципу «прошел/не прошел».
IATF 16949: 2016
Система управления качеством в автомобильной промышленности. Охватывает требования APQP, PPAP, FMEA, MSA и плана контроля для всех программ по производству автомобильных крепежных изделий.
АС9100Д
Управление качеством в аэрокосмической отрасли. Первичная проверка образцов в соответствии со стандартом AS9102, управление несоответствиями, контроль конфигурации и отслеживание партий.
ISO 10012:2003 — Управление измерениями
Каждый калибровочный шаблон, калибровочный шаблон, измерительный щуп для координатно-измерительной машины и оптическая система проходят документированный цикл калибровки с использованием эталонных образцов с прослеживаемостью. Протоколы калибровки предоставляются по запросу.
RoHS / Тестирование веществ
Рентгенофлуоресцентный анализ Seiko SII SEA1000A на месте. Проверка состава гальванического покрытия и материалов в производственных партиях — отчет предоставляется с каждой отгрузкой.
Оборудование для контроля резьбы и размеров
Почему инженеры указывают конкретные параметры Richconn для швейцарских крепежных изделий
Мы слышали те же самые причины от инженеров по закупкам, менеджеров по качеству и руководителей проектных групп у наших клиентов. Именно это и является настоящим конкурентным преимуществом.
От микро до стандартного диапазона — у одного поставщика.
Микровинты M1 и конструкционные болты M20 — от одного поставщика, входящего в ту же систему управления качеством. Вам не понадобится другой поставщик для самых мелких крепежных элементов.
К чертежу, а не к каталогу.
Мы не адаптируем крепежные элементы из каталога. Каждая деталь обрабатывается в соответствии с вашим чертежом — класс резьбы, форма головки, материал и отделка соответствуют указанным параметрам, а не приблизительно заданы.
Класс резьбы сохраняется при измерении, а не предполагается.
Каждая партия измеряется с помощью калиброванных кольцевых и пробковых калибровочных приборов. Вы получаете протоколы измерений, а не просто подпись о соответствии стандартам. Калибровка по стандарту ISO 10012 применяется ко всем калибровочным приборам на производстве.
Три сертификата, одно предприятие
IATF 16949 + AS9100D + ISO 10012. Если ваша программа охватывает автомобильную и аэрокосмическую отрасли в рамках одной спецификации материалов, мы одновременно удовлетворяем требованиям обеих спецификаций.
От бара до финиша.
Обработка на станках с ЧПУ, нарезание резьбы, пассивация, гальваническое покрытие, электрофорез, анодирование — все координируется нами. Один заказ на поставку, один комплект документов, один источник ответственности.
Объем без дрейфа поставок
Более 80 станков с ЧПУ и швейцарских токарных станков работают одновременно. Крупный производственный цикл для одного клиента не ограничивает наши возможности для другого. Мы придерживаемся графика работ.
Вопросы, которые нам задают инженеры и специалисты по закупкам.
В метрической резьбе ISO 965 число обозначает класс допуска, а буква — основное отклонение. Чем меньше число, тем жестче допуск. 4g (внешний) / 4H (внутренний) — это класс точности: меньший зазор, лучшая повторяемость посадки, более высокие требования к производству. 6g / 6H — это стандартный коммерческий класс с более широкими диапазонами допусков и более простой сборкой.
Для большинства промышленных применений 6g является правильным значением. Указывайте 4g, если: вам необходим минимальный зазор резьбы для точной посадки, крепежный элемент будет использоваться в качестве направляющего элемента, или ваша сопрягаемая деталь также имеет размер 4H и предназначена для плотной посадки. Если вы не уверены, предоставьте свой сборочный чертеж, и мы бесплатно проконсультируем вас во время проверки DFM.
Заедание резьбы на нержавеющей стали (и особенно на титане) — это серьезная проблема, поскольку естественный оксидный слой разрушается под воздействием трения и давления при сборке. Мы решаем эту проблему следующими способами: (1) обеспечением высокого качества обработки поверхности на боковых поверхностях резьбы (шероховатость Ra ≤ 0.8 мкм, определяемая станком, снижает шероховатость контактной зоны, которая инициирует заедание), (2) нанесением на резьбу сухого пленочного покрытия из ПТФЭ или дисульфида молибдена и (3) тщательным контролем класса допуска резьбы для обеспечения надлежащего зазора без люфта. Для титановых крепежных элементов, используемых в повторяющихся сборочных операциях, мы настоятельно рекомендуем указывать на чертеже сухую пленочную смазку. Мы можем проконсультировать вас по вопросам совместимости покрытия с вашим применением.
Мы не устанавливаем фиксированный минимальный объем заказа (MOQ). На практике, для крепежных изделий, изготовленных на швейцарских станках, наладка оснастки и проверка первого образца добавляют фиксированные затраты, что делает очень небольшие объемы (менее 50–100 штук) дорогими за единицу. Мы наиболее конкурентоспособны при объемах от 500 штук и выше, и очень конкурентоспособны при объемах от 10 000 штук и выше. Для прототипирования и квалификации мы принимаем заказы на меньшие объемы — мы будем прозрачно указывать стоимость наладки в коммерческом предложении, чтобы вы могли принять полностью обоснованное решение.
Это критически важная деталь, которая часто застает клиентов врасплох. Химическое никелирование (наиболее распространенный вид покрытия, который мы применяем) наносит слой никеля толщиной приблизительно 0.0002–0.0005 дюйма (5–13 мкм) равномерно, включая корни внутренней резьбы. Если вы укажете класс готовой резьбы 4g, а затем нанесете покрытие, то фактическая резьба выйдет за пределы допустимого диапазона. Мы работаем с вами, чтобы рассчитать размеры резьбы до нанесения покрытия: мы обрабатываем резьбу с меньшим размером на величину припуска на покрытие, чтобы резьба после нанесения покрытия соответствовала правильному классу допуска. Всегда указывайте ваши требования к размерам до нанесения покрытия — мы берем на себя компенсацию до нанесения покрытия.
Да, мы производим детали по чертежам заказчика, используя стандарты NASM, AN, MS и специальные аэрокосмические стандарты. Мы не занимаемся самостоятельной сертификацией по военным стандартам (MIL-spec) как дистрибьютор — мы производим продукцию по вашим чертежам, которые соответствуют этим стандартам, и наша документация подтверждает соответствие размерам и материалам, указанным на чертеже. Наша сертификация AS9100D охватывает систему контроля качества производства. Вы предоставляете чертеж; мы производим и сертифицируем продукцию в соответствии с ним.
Стандарт: Сертификат соответствия, сертификат производителя материала (с возможностью отслеживания партии/связью с партией), отчет о проверке размеров (выборочный или с помощью КИМ) и протокол калибровки измерительного прибора. Для автомобильной промышленности: документация PPAP до уровня 3, включая план контроля, FMEA и результаты MSA. Для аэрокосмической отрасли: отчет о проверке первого образца в соответствии с AS9102 и документ о технологическом процессе. Отчеты о рентгенофлуоресцентном анализе (XRF) в соответствии с RoHS предоставляются по запросу. Все документы отслеживаются по партии до конкретной отгрузки.
Да. Мы выполняем обратное проектирование на основе физических образцов — измеряем образец на координатно-измерительной машине, профилируем резьбу на нашем контурном проекторе, определяем геометрию приводного элемента и создаем чертеж с размерами для вашего ознакомления перед обработкой. Идентификация материала осуществляется с помощью рентгенофлуоресцентного анализа и, при необходимости, спектрографического анализа сторонней организацией. Это распространенный запрос для крепежных элементов, используемых в устаревшем оборудовании, для которого оригинальные чертежи больше не существуют.
Для стандартных материалов (нержавеющая сталь 303, латунь C360, алюминий 6061): запрос цены в течение 48 часов, изготовление первого образца в течение 10–15 рабочих дней, производство в течение 20–35 рабочих дней после утверждения первого образца. Для специальных материалов (Ti-6Al-4V, инконель, 17-4 PH): добавьте 5–10 рабочих дней на закупку материалов. Для программ, требующих PPAP: добавьте время на цикл подачи документов и утверждения заказчиком. Мы рекомендуем начинать квалификацию любых новых крепежных изделий за 8–12 недель до даты начала производства — это позволит учесть циклы доработки первого образца без сокращения сроков.
Пришлите нам чертеж крепежных элементов.
Предоставьте нам свой чертеж, образец или спецификацию. Мы рассмотрим класс резьбы, материал, отделку и количество — и вышлем вам ценовое предложение в течение 24–48 часов. Консультации по DFM предоставляются бесплатно.
- Запрос цены в течение 24–48 часов.
- Изготовление по чертежу — замена по каталогу не допускается.
- Сертифицировано по стандартам IATF 16949 + AS9100D + ISO 10012
- Класс резьбы измеряется и документируется в каждой партии.
- Диаметр 0.5–32 мм на швейцарских станках; до 150 мм на токарных центрах.
- Обратное проектирование на основе физических образцов принято.
