
Швейцарская токарная обработка берет свое начало в часовых мастерских Швейцарии, где мастерам требовалась исключительная точность для изготовления мельчайших, сложных деталей. Тот же основной принцип — максимально близкое расположение заготовки к зоне резания — делает швейцарскую токарную обработку с ЧПУ идеальным решением для производства полых деталей сегодня.
Секрет кроется в технологии направляющих втулок. Направляющая втулка располагается всего в 1–3 миллиметрах от режущего инструмента, удерживая заготовку и исключая её деформацию. Такая конструкция позволяет достигать жестких допусков до 0.0002 дюйма — даже на тонкостенных полых деталях, которые на стандартном токарном станке могли бы деформироваться или вибрировать.
В основе каждого швейцарского станка лежит скользящая передняя бабка, перемещающаяся вдоль оси Z и подающая заготовку к неподвижному или вращающемуся инструменту. При этом перемещается сама заготовка, а не только инструмент. Это синхронизированное движение в сочетании с несколькими держателями инструмента, расположенными вокруг шпинделя, позволяет выполнять прецизионную обработку нескольких поверхностей за одну установку.
Современные станки от таких производителей, как Citizen, Star и Tsugami, работают одновременно по пяти или шести осям. Можно выполнять токарную обработку, фрезерование, сверление, поперечное сверление и нарезание резьбы на полых деталях, не снимая зажим с детали. Подача прутка осуществляется через гидравлические зажимные цанги, а усовершенствованные системы подачи прутка — будь то гидродинамические системы с масляными трубками или гидростатические сервоприводные устройства — обеспечивают низкий уровень вибрации при длине прутка до 24 футов.
Если вы проектируете небольшие сложные детали с внутренними полостями или сквозными отверстиями, понимание этой технологии имеет важное значение. Это руководство расскажет вам обо всем: от правил проектирования и выбора материалов до производственных стратегий, позволяющих сэкономить время и средства при изготовлении полых деталей.
Понимание швейцарской технологии обработки полых компонентов.

Швейцарская обработка на станках отличается от других методов токарной обработки особенностями работы с длинными, тонкими и полыми заготовками. Секрет кроется в двух ключевых элементах — системе направляющих втулок и конструкции скользящей передней бабки. Вместе они обеспечивают исключительный контроль над точностью размеров при производстве тонкостенных полых деталей.
Как направляющие втулки поддерживают производство полых деталей
Направляющие втулки служат точкой опоры для заготовки, расположенной всего в 1–3 мм от режущего инструмента. Такая близость имеет решающее значение. Она минимизирует прогиб и вибрацию — двух врагов точности при обработке полых деталей с тонкими стенками.
Соосность направляющей втулки поддерживается в пределах 0.0002 дюйма, обеспечивая идеальное выравнивание между прутком и зоной резки. В зависимости от требований к детали вы можете выбрать один из двух основных типов:
- Вращающиеся направляющие втулки — идеально подходят для полых заготовок большого диаметра, вращаются синхронно с направляющей, уменьшая трение на поверхности.
- Фиксированные направляющие втулки — лучше всего подходят для небольших компонентов, требующих предельно точного контроля размеров.
Высокоточные направляющие втулки особенно ценны в производстве медицинских имплантатов, где допуски не оставляют места для ошибок. В результате достигается исключительная стабильность режущего инструмента на протяжении всей операции.
Роль скользящей передней бабки в достижении жестких допусков
Подвижная передняя бабка – это то, что действительно отличает станки швейцарского типа. Она перемещает заготовку по оси Z, подавая материал непосредственно в зону резания. Такое динамическое позиционирование удерживает инструмент близко к точке опоры, обеспечивая превосходное качество обработки полых деталей.
Шпиндели с ременным приводом развивают скорость до 8,000 об/мин, а модели с прямым приводом — до 12,000 об/мин, что важно для микропроизводства.
Основные различия между швейцарской и традиционной токарной обработкой на станках с ЧПУ для полых деталей.
Традиционные токарные станки с ЧПУ зажимают заготовки с обоих концов с помощью неподвижной передней бабки. Такая конструкция ограничивает точность при обработке тонких полых деталей, склонных к деформации. Швейцарские станки предлагают возможности обработки по 5–6 осям по сравнению с 2–4 осями на обычных токарных станках, что позволяет обрабатывать сложные полые геометрические формы путем одновременного фрезерования и токарной обработки за одну установку.
Рекомендации по проектированию полых компонентов, изготовленных на швейцарских станках.
При проектировании полых деталей для швейцарской обработки несколько ключевых правил могут сэкономить вам время, деньги и нервы. Понимание принципов проектирования с учетом технологичности на ранних этапах проекта поможет избежать дорогостоящих перепроектирований. Давайте рассмотрим основные моменты — от спецификаций толщины стенок до выбора материалов и возможностей используемого инструмента.
Вопросы проектирования толщины стенок и точности размеров.
Геометрия полой детали напрямую влияет на стабильность обработки. Хорошее эмпирическое правило — поддерживать минимальную толщину стенки 0.020 дюйма (0.5 мм). Соотношение глубины к ширине должно быть менее 6:1, чтобы предотвратить деформацию или вибрацию во время резки.
Обратите особое внимание на следующие характеристики толщины стенок и допуски по размерам:
- Осевые отверстия — минимальный диаметр 0.04 дюйма, глубина до 6 раз больше требуемой.
- Радиальные отверстия — минимальный диаметр 0.08 дюйма для надежного доступа инструмента.
- Внутренние радиусы закругления углов — не менее 0.016 дюйма, соответствующие радиусу закругления головки токарного инструмента.
Выбор материалов для полых компонентов
Совместимость материалов играет важную роль в результатах. Швейцарские станки легко справляются с цветными металлами, такими как латунь , алюминий , никель, бронза и медь. Конструкционные пластмассы, включая ПТФЭ и поликарбонат, также хорошо обрабатываются.
Для сложных задач экзотические сплавы, такие как нитинол, PEEK и титан, выигрывают от использования инструментов с покрытием. Эти покрытия продлевают срок службы инструмента и обеспечивают жесткие допуски по размерам в течение длительных производственных циклов.
Вторичные операции и интегрированные возможности фрезерования
Современные швейцарские станки, оснащенные приводным инструментом, позволяют выполнять интегрированные фрезерные операции непосредственно на шпинделе. Можно сверлить поперечные отверстия, нарезать резьбу, обрабатывать грани для гаечного ключа, шпоночные пазы и центрирующие пазы — и все это без снятия детали.
Такой подход к производству с использованием одной установки исключает необходимость вторичной обработки. Многопозиционная компоновка инструментов позволяет выполнять несколько операций одновременно, сокращая время цикла для таких деталей, как гидравлические поршни и пневматические фитинги. Такие компании, как Norman Noble и Boston Centerless, завоевали прочную репутацию в обработке сложных полых геометрических форм, используя именно эти технологии.
Критические параметры проектирования полых деталей, изготовленных на швейцарских станках.
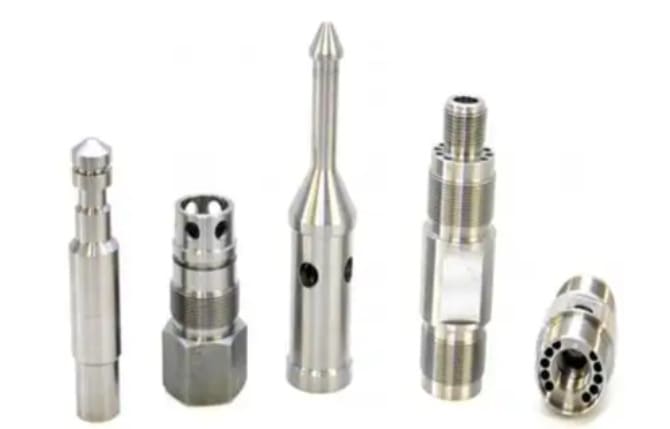
При проектировании полых деталей для швейцарской обработки на станках ряд критически важных параметров определит, получится ли ваша деталь или нет. Понимание этих ограничений на раннем этапе позволит избежать дорогостоящих перепроектирований и задержек в производстве.
Швейцарские станки обеспечивают точность обработки на микронном уровне благодаря жестким направляющим втулкам, которые минимизируют деформацию инструмента — даже при агрессивной обработке. Для точного измерения диаметра отверстия такая конструкция имеет решающее значение. Скользящая передняя бабка обеспечивает фиксацию заготовки непосредственно в зоне резания, гарантируя повторяемость результатов при обработке тысяч деталей.
Вот основные размерные ограничения, которые необходимо учитывать при проектировании полых валов:
- Наружные канавки не должны превышать глубину 0.95 дюйма и быть уже 0.047 дюйма.
- Для глубоких элементов необходимо соотношение ширины и глубины 6:1, при этом толщина прилегающей стенки должна составлять не менее 0.020 дюйма.
- Для обработки внутренних острых углов необходимы радиусы закругления — фрезы обеспечивают минимальный радиус 0.040 дюйма, при этом глубина паза ограничена 0.375 дюйма.
- Диапазон резьбы: от #2-56 до ½-20 (дюймовая) и от M1.6×0.35 до M12×1.75 (метрическая).
Геометрическое определение размеров играет важнейшую роль в определении технических характеристик канюлированных компонентов. Необходимо указывать контроль концентричности на чертежах, особенно для канюлированных винтов или полых штифтов медицинского класса, где внутренние и внешние элементы должны совпадать в пределах жестких значений биения.
Требования к качеству поверхности заслуживают не меньшего внимания. Швейцарские станки позволяют получать поверхность с шероховатостью менее 16 микроюймов по внешнему диаметру. Для маркировки лучше всего подходят лазерная гравировка или электрохимические методы для полых деталей — утопленный текст увеличивает время цикла и может ухудшить качество тонких стенок.
Для мягких материалов, таких как алюминий или пластик, использование вставок из проволоки и шпонок повышает износостойкость резьбы в полых секциях. Эти небольшие детали существенно влияют на долговременную производительность деталей в сложных условиях эксплуатации, которые мы рассмотрим в следующем разделе.
Типичные области применения и отрасли для полых компонентов, изготовленных на швейцарских станках.
Швейцарская технология механической обработки превосходно подходит для отраслей, где точность изготовления полых деталей имеет первостепенное значение. От операционных залов до реактивных двигателей, эта технология обеспечивает жесткие допуски и качество поверхности, необходимые для ответственных применений. Давайте рассмотрим ключевые отрасли, которые ежедневно используют полые компоненты, изготовленные на швейцарских станках.
Производство медицинских изделий: канюлированные винты и полые штифты.
Медицинский сектор является одним из крупнейших потребителей полых деталей, изготовленных на швейцарских станках. Канюлированные медицинские изделия, такие как костные винты с точно выточенными полыми сердечниками, позволяют хирургам проводить направляющие проволоки во время ортопедических операций. Ортопедические полые винты, включая винты для фиксации ножек позвонков и полиаксиальные винты, требуют точной резьбы для надежной фиксации в кости.
Нейроваскулярные имплантаты представляют собой еще один растущий сегмент. В этих устройствах часто используется нитинол — гибкий сплав с эффектом памяти формы — для создания стентов со строгим контролем размеров. Такие компании, как Arch Medical Solutions, производят эти компоненты в соответствии со строгим стандартом ISO 13485, отвечая жестким требованиям, которые регулярно отмечают такие издания, как BONEZONE и ORTHOWORLD.
Аэрокосмическая и электронная промышленность: высокоточные полые валы и соединители
Полые аэрокосмические компоненты — от валов турбин до конструкционных фитингов — требуют исключительного соотношения прочности и веса. Швейцарские станки с технологией SynchroFlash сокращают время простоя производства, сохраняя при этом стабильность характеристик, необходимую для этих деталей.
В электронной промышленности миниатюрные корпуса и разъемы электронных компонентов расширяют границы возможного. Швейцарская технология обработки обеспечивает скорость и повторяемость, необходимые для крупносерийного производства крошечных полых разъемов, используемых в датчиках и печатных платах.
Гидравлические и пневматические системы: сложные полые фитинги.
Гидравлические соединители и пневматические фитинги часто имеют сложную внутреннюю геометрию — поперечно просверленные отверстия, интегрированные уплотнительные поверхности и многоугольные каналы. Швейцарские станки с возможностью многоосевого фрезерования позволяют изготавливать эти элементы за одну установку, что исключает ошибки выравнивания в процессе работы. В результате обеспечивается герметичность в условиях высокого давления.
- Полые костные винты для проведения направляющей проволоки
- Нитиноловые нейроваскулярные стенты с субмикронной точностью
- Легкие полые валы для турбинных узлов
- Многопортовые гидравлические и пневматические корпуса
Оптимизация эффективности производства и учет затрат

Для достижения наилучших результатов при обработке полых деталей на швейцарских станках важны не только конструкция и выбор материалов. Необходимо учитывать технологичность работы цеха — от времени безотказной работы оборудования до стратегий выбора оснастки. Тщательный анализ себестоимости детали покажет, где можно сэкономить средства и повысить производительность в каждом производственном цикле.
Использование автоматизированной обработки для производства полых деталей в больших объемах.
Работа в автоматическом режиме кардинально меняет производство полых деталей. Системы LNS в сочетании с чугунными станочными основаниями Meehanite обеспечивают стабильность, необходимую для круглосуточной обработки без участия оператора. Программы мониторинга в реальном времени, такие как SwissAssist, отслеживают нагрузку на шпиндель, вибрацию и износ инструмента. Такой уровень оптимизации производства позволяет вашим станкам работать ночью и в выходные дни без присутствия оператора в цехе.
Системы подачи прутков: гидродинамические и гидростатические для полых заготовок.
Выбор оптимальной автоматизированной системы подачи прутков зависит от размера партии и сложности деталей:
- Гидродинамические питатели — В них используются заполненные маслом направляющие каналы, которые снижают шум и вибрацию, что делает их идеальными для мелкосерийного и среднесерийного прототипирования при более низких эксплуатационных затратах.
- Гидростатические системы — Обработка прутков длиной от 4 до 24 футов с помощью сервомоторного привода, что обеспечивает поддержку крупносерийного автоматизированного производства и значительное сокращение времени цикла.
Сокращение вторичных операций за счет производства с одной переналадкой.
Одностанционное производство исключает риски, связанные с перемещением деталей, за счет интеграции токарной, фрезерной и сверлильной обработки в один цикл. Вы избегаете ошибок, связанных с накоплением допусков, возникающих при перемещении хрупких полых компонентов между станками. Такой подход напрямую снижает ваши показатели себестоимости детали.
Выбор оснастки и покрытий для длительных производственных циклов.
Современные покрытия, такие как AlTiN и TiSiN, обеспечивают остроту режущих кромок при обработке экзотических материалов, таких как PEEK или инконель. Правильный выбор инструмента имеет решающее значение для продления срока его службы — сокращения количества замен пластин и обеспечения бесперебойной работы в автоматическом режиме даже при напряженном производственном графике.
Заключение
Преимущества швейцарской обработки материалов особенно заметны при производстве полых деталей, требующих исключительной точности. Система направляющих втулок обеспечивает стабильность заготовки всего в нескольких миллиметрах от режущего инструмента, что позволяет достигать допусков до 0.0002 дюйма. Такой уровень точности изготовления деталей трудно достичь с помощью традиционной токарной обработки на станках с ЧПУ, особенно для длинных, тонких полых деталей, используемых в медицинской, аэрокосмической и электронной промышленности.
Соблюдение передовых методов производства полых деталей начинается на этапе проектирования. Необходимо учесть минимальную толщину стенок, правильные радиусы скругления углов и характеристики резьбы до начала производства. Разумные стратегии оптимизации конструкции — например, интеграция фрезерных операций в единую установку — сокращают время обработки и снижают риск ошибок при работе со сложными полыми геометрическими формами.
В производственной сфере автоматизированная обработка без участия оператора и системы автоматической подачи заготовок выводят эффективность на новый уровень. В сочетании с передовыми покрытиями для инструментов эти установки позволяют осуществлять длительные, крупносерийные заказы с неизменно высоким качеством. Поскольку будущие тенденции в производстве все больше отдают предпочтение более жестким допускам и более коротким срокам выполнения заказов, швейцарская обработка остается предпочтительным решением для инженеров и конструкторов, ориентированных на надежное и экономически эффективное производство полых деталей.



