
Для производства коническая токарная обработка важна для получения точных конических форм. Этот процесс находит применение во многих отраслях, даже в производстве автомобильных компонентов и деталей для аэрокосмической промышленности. В этой статье мы обсудим основные методы, расчеты и реальные применения конической токарная обработка.
Что такое точение конусов?
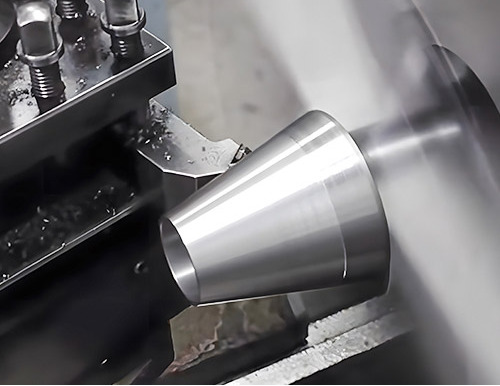
Коническая токарная обработка позволяет получить поверхность с плавными углами путем постепенного изменения диаметра вращающейся заготовки. Этот процесс выполняется режущим инструментом, который движется по прямой линии, удаляя материал и образуя конусообразную форму. Каждая коническая поверхность имеет определенный угол конуса, который представляет собой угол между поверхностью конической детали и осью заготовки.
Методы конической токарной обработки
1. Метод инструмента формы
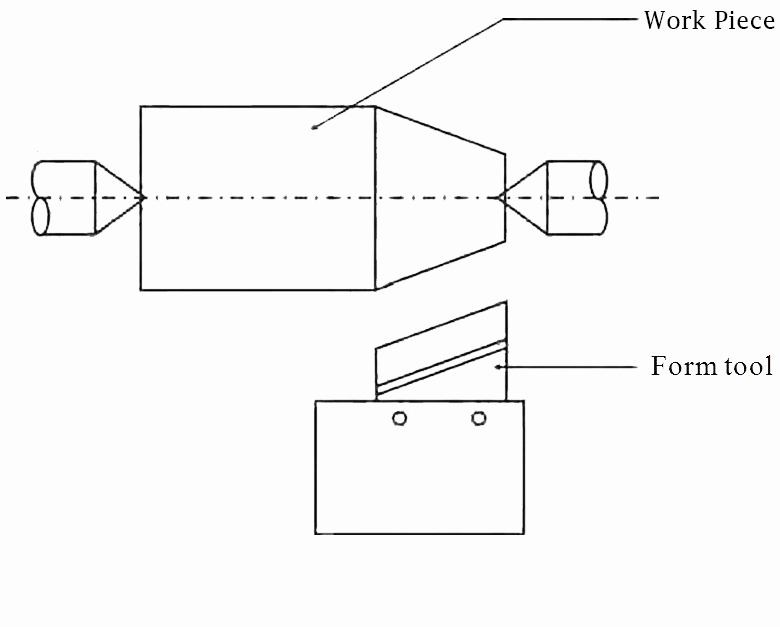
Режущий инструмент, имеющий форму половины угла конуса, используется в методе формового инструмента. Этот инструмент устанавливается оператором под прямым углом к вращающейся заготовке. Когда деталь вращается назад или против часовой стрелки, инструмент входит в зацепление прямо вниз, удаляя материал по всей длине детали. Это хорошо работает для коротких конусов, но вызывает вибрацию. Поэтому скорости резания обычно снижаются, чтобы получить нужный уровень точности.
2. Метод установки задней бабки
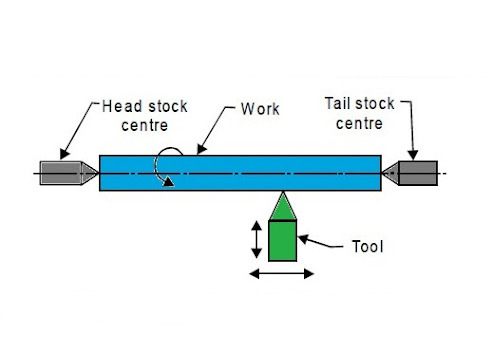
Этот метод обработки конуса включает перемещение задней бабки из центрального положения токарного станка. Первая часть процесса включает установку заготовки между центрами и перемещение задней бабки вбок от главной оси. Она формирует конус, перемещая свой режущий инструмент параллельно станине токарного станка.
Механики рассчитывают необходимое смещение по формуле: Смещение = (Длина × Конусность на фут)/24.
Этот метод лучше всего подходит для длинных заготовок с небольшими углами менее 8 градусов.
3. Метод комплексного отдыха
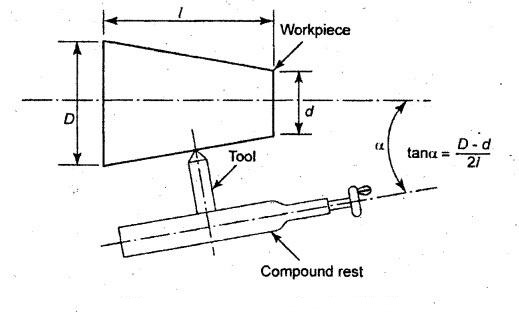
Метод составного упора заключается в повороте составного упора на половину требуемого угла конуса. Пока заготовка вращается в патроне, инструмент движется по наклонной траектории, которой он следует. Чтобы найти угол конуса, используйте: tan θ = (Dd)/(2L).
Он очень хорош для создания коротких, крутых (до 45 градусов) скосов по обе стороны от центра.
4. Метод крепления конической токарной обработки
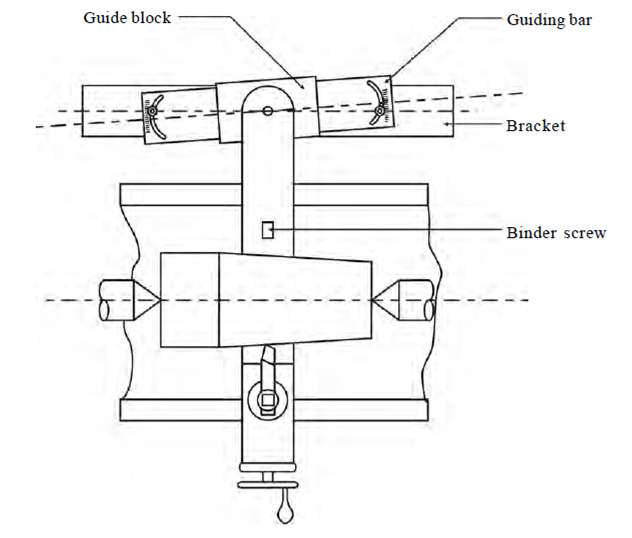
Установка имеет направляющую планку, которая может поворачиваться на 10° в любую сторону, установленную позади станины токарного станка. За этой планкой следует направляющий блок, соединенный с поперечным суппортом, для точного управления. Маховик составного суппорта используется для регулировки глубины резания оператором.
Метод обеспечивает возможность подачи питания и подходит для конусов длиной до 300 мм. Он работает для внутренних или внешних конусов без изменения основной настройки и сохраняет центры выровненными.
5. Комбинирование методов кормления
В этом передовом подходе угловой путь резания создается путем использования как продольной, так и поперечной подачи одновременно. Скорость подачи регулируется через зубчатые колеса фартука для управления их движением операторами. Он производит точные конусы, но требует большого мастерства. Этот метод работает как на токарных станках с ЧПУ, так и на ручных токарных станках; а для сложных форм конусов он обеспечивает точный контроль.
Расчеты конической токарной обработки
Определение угла конусности
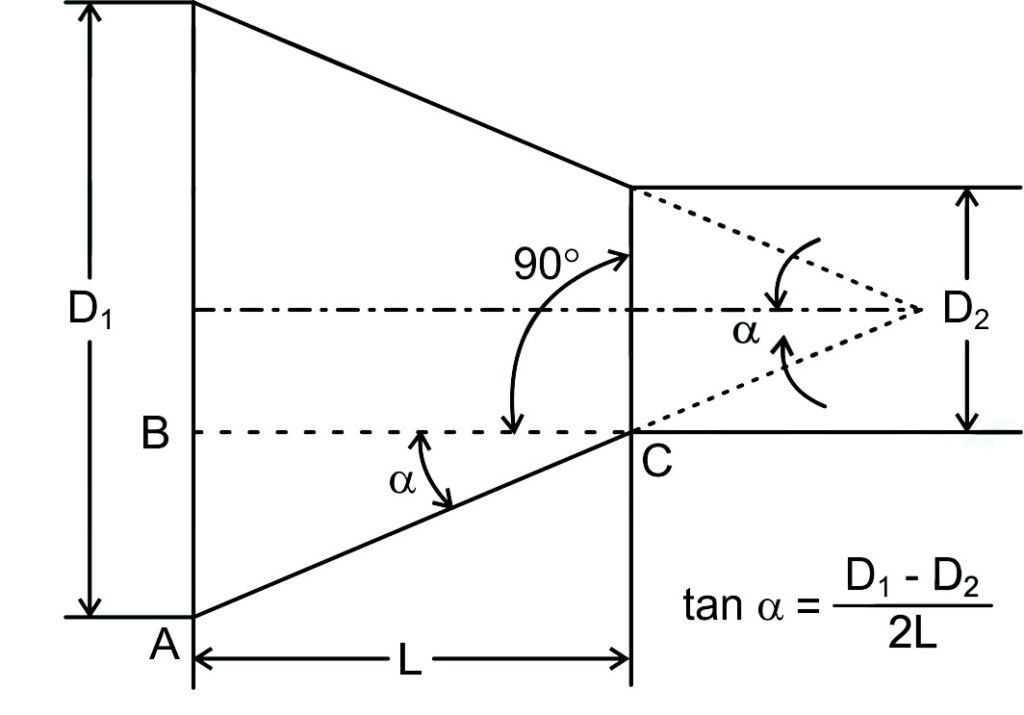
Чтобы найти угол конусности (α), используйте эту формулу: tan α = (Dd) / 2L. В этом случае «D» — большой диаметр, «d» — малый диаметр, а L — длина конусности.
Конус на фут (TPF)
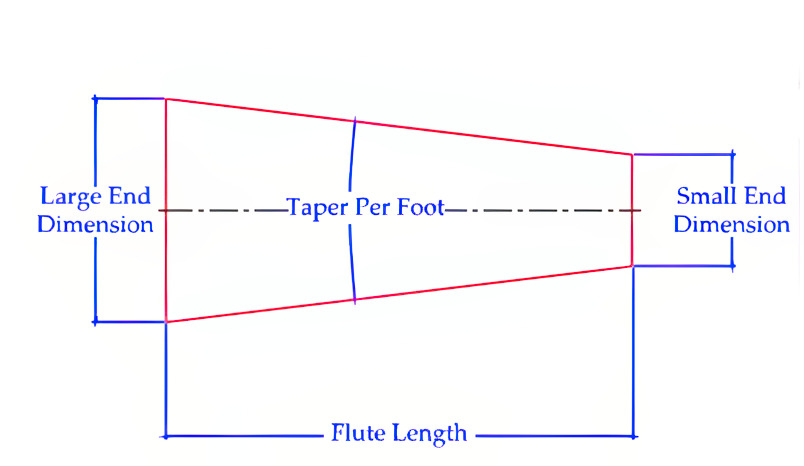
Уменьшение диаметра на один фут длины показано с помощью TPF. Вы можете найти TPF, используя: TPF = (Dd)/L × 12. После того, как TPF известен, можно рассчитать смещение задней бабки с помощью O = (TPF × L)/24.
Расчеты токарной обработки конусов с ЧПУ
При использовании в операциях с ЧПУ радиус конуса в любой точке x вдоль конуса следует формуле r = r0 – (xx TPF), где r0 – начальный радиус. Для расчета времени обработки формула имеет вид Время = Длина реза / ((Подача на оборот X RPM)). Эти формулы позволяют точно контролировать траектории инструмента и поддерживать допуски до ±0.01 мм.
Преимущества конической токарной обработки
- Конические соединения проявляют эффект клина, который создает самоблокирующиеся соединения. Это позволяет равномерно распределять нагрузки по местам контакта для максимальной механической стабильности.
- Конические детали уменьшают вес детали за счет устранения материала в определенных областях, сохраняя при этом структурную целостность. И это особенно полезно в автомобильной и аэрокосмической отраслях.
- Современное оборудование для токарной обработки конусов оснащено защитными устройствами, такими как автоматизированное управление, очень точные системы подачи и защитные экраны. Эти функции защищают обслуживающий персонал от металлического мусора и вращающихся деталей.
- Внутреннее растачивание на токарном станке можно точно выполнить путем конической токарной обработки. Это упрощает расширение отверстия и позволяет контролировать уменьшение диаметра.
- Конические части уменьшают ширину рециркуляции в зоне следа и сопротивление, вызванное ветром. В то же время они увеличивают вихреобразование частота для улучшения аэродинамических качеств.
- Современная коническая токарная обработка обычно достигает допусков ±0.0002 дюйма общего изменения диаметра. Это гарантирует превосходное выравнивание деталей, а также точную посадку.
Применение конической токарной обработки в различных отраслях промышленности
Аэрокосмический сектор
Для своих сложных систем аэрокосмическая промышленность требует конических деталей с очень высокой точностью. Конусная токарная обработка позволяет изготавливать такие детали, как стойки, детали шасси, корпуса двигателей, рули самолетов и валы турбин.
Производство деталей станков
Точные компоненты станков изготавливаются с помощью конической токарной обработки. Она помогает производить развертки, держатели инструментов, штифты станков, шпиндели и оправки. Безопасная установка инструмента и правильное выравнивание гарантируются этими прецизионно спроектированными деталями.
Строительство и проектирование
Для крупномасштабных строительных проектов требуются прочные, точно изготовленные компоненты. Поэтому такие специальные детали, как клапаны, колонны, балки, муфты и фланцы, изготавливаются с помощью конической токарной обработки.
Автомобильная промышленность:
Конусная токарная обработка используется в автомобильной промышленности для изготовления деталей трансмиссии. Эта технология позволяет всему, от рулевых тяг и компонентов подвески до осей и валов передач, устанавливаться точно там, где им положено. Точная подгонка всех этих деталей напрямую влияет на то, как транспортное средство будет вести себя на дороге.
Различные ограничения и соображения по точению конусов
- При организации операций по точению конусов необходимы опытные операторы и специальное оборудование. При мелкосерийном производстве это увеличивает себестоимость изготовления резьбовых или конических деталей в 2–3 раза.
- Заточка инструмента — важный способ обеспечения остроты режущей кромки. Дробление: требует мастерства и точности, так как неправильная заточка может отрицательно сказаться на качестве инструмента и конусности.
- Операторам требуется много обучения, чтобы научиться регулировать глубину, выполнять расчеты угла и контролировать скорость подачи. Поэтому операторам необходимо изучить множество настроек и множество параметров обработки.
- Конусная токарная обработка имеет высокие затраты на инструмент и время первоначальной настройки, но она экономически эффективна для больших объемов производства. Для производителей небольших партий инвестиции в специализированное оборудование часто не оправданы.
- Точное позиционирование инструмента на центральной линии заготовки важно для получения точных конусов. Плохая отделка поверхности и размерные ошибки могут возникнуть даже из-за небольшого отклонения в 0.001 дюйма.
- Процесс конической токарной обработки удаляет больше материала, чем любой обычный процесс. токарные процессы. В результате образуется огромное количество отходов охлаждающей жидкости и металлической стружки, требующих безопасной утилизации.
Заключение
Конусная токарная обработка — очень хороший метод обработки для изготовления конических компонентов для многих отраслей промышленности. Он также обеспечивает несколько важных преимуществ, таких как минимальный вес компонента, улучшенная производительность и исключительная точность. Однако для этого требуются специальные станки и квалифицированные операторы.
Благодаря нашему современному оборудованию с ЧПУ и высококвалифицированной команде мы обеспечиваем выдающиеся результаты конической токарной обработки в соответствии с высочайшими стандартами качества. Richconn. Свяжитесь с нами чтобы увидеть, как наши возможности по точению конусов могут помочь вашему производству.
Часто задаваемые вопросы (FAQ)
Как работает метод установки задней бабки при точении конусов?
Оператор отводит заднюю бабку от осевой линии заготовки. Это смещенное положение создает угол между режущим инструментом и заготовкой. Заготовка вращается, и конусность образуется за счет этого угла.
Каким образом приспособление для точения конусов улучшает процесс точения конусов?
Приспособление для поворота конуса обеспечивает точный контроль угла конуса. Оно обеспечивает точную и последовательную резку без необходимости регулировки основной настройки машины.
Какие меры предосторожности следует соблюдать при точении конусов?
Заготовка всегда должна быть крепко зажата, и всегда следует надевать правильное защитное снаряжение. Ограничьте скорость до 1000 об/мин и часто проверяйте инструменты на предмет любых признаков износа или неисправностей, которые могут привести к несчастным случаям.
Какие факторы определяют выбор конкретного метода конической токарной обработки для конкретной работы?
Факторами являются материал, производительность, доступность оборудования, угол конусности и степень точности, требуемая для конечной детали.



