
Gia công tiện phay một tay quay có mặt bích bằng thép AISI 630 với ren M14×1.5 trơn.
Richconn Gia công một tay quay có mặt bích bằng thép AISI 630 cho thiết bị tự động hóa. Khách hàng yêu cầu ren M14×1.5 hoạt động trơn tru và bề mặt cong sạch sẽ. Dự án yêu cầu kiểm soát trình tự gia công, tối ưu hóa các thông số gia công cong và đánh bóng cuối cùng để loại bỏ các vết rung.
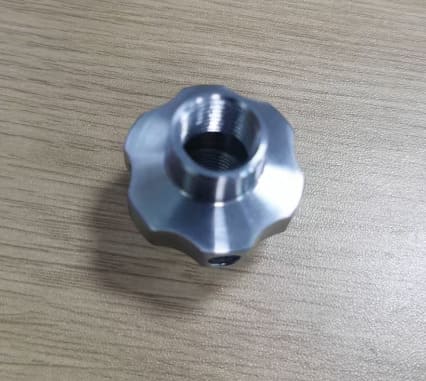
Tay quay có mặt bích yêu cầu lắp ráp ren trơn tru và kiểm soát bề mặt.
Trường hợp này liên quan đến việc gia công tiện phay một tay quay có mặt bích làm từ thép AISI 630 cho thiết bị tự động hóa. Chi tiết này bao gồm ren mịn M14×1.5 và các bề mặt cong có thể nhìn thấy, do đó cần phải kiểm soát cả chức năng lắp ráp và chất lượng ngoại quan.
Vấn đề chính của khách hàng là ren M14×1.5 không được trơn tru sau khi gia công, và vùng cong có những vết rung rõ rệt. Vì đây là chi tiết có tính thẩm mỹ cao, nên độ trơn tru bề mặt và khả năng sử dụng của ren đều rất quan trọng để được chấp nhận cuối cùng.

Bản vẽ kỹ thuật tham khảo cho tay quay có mặt bích bằng thép AISI 630, thể hiện ren M14×1.5, lỗ bên và vùng cung sáu cạnh.
Vì sao ren M14×1.5 không trơn tru sau khi gia công?
Khách hàng báo cáo rằng ren M14×1.5 không được trơn tru trong quá trình sử dụng. Ngoài ra, phần cong có thể nhìn thấy của tay quay có những vết xước rõ ràng, ảnh hưởng đến vẻ ngoài của chi tiết.
Ren là loại ren mịn, và việc khoan cạnh sau khi gia công ren gây ra hiện tượng gờ hoặc gờ nổi gần miệng lỗ. Điều này ảnh hưởng đến độ trơn tru của ren và làm giảm độ tin cậy khi lắp ráp hoặc vận hành.
Các rủi ro chính trong sản xuất
- Ren mịn M14×1.5 yêu cầu cắt sạch và khớp trơn tru.
- Việc khoan cạnh sau khi gia công ren có thể tạo ra các gờ và cạnh nhô cao ở miệng lỗ.
- Các gờ sắc nhọn gần ren có thể khiến ren bị thô ráp hoặc không trơn tru.
- Bề mặt cung sáu cạnh dễ bị xuất hiện các vết rung trong quá trình gia công CNC.
- Về mặt thẩm mỹ, khu vực vòng cung có thể nhìn thấy cần được hoàn thiện một cách nhẵn mịn.
Khó khăn cốt lõi nằm ở trình tự quy trình và kiểm soát rung động trên cung tròn bề ngoài.
Vấn đề phát sinh từ hai khía cạnh: trình tự gia công ren và độ ổn định của gia công bề mặt bằng cung tròn. Khi khoan lỗ bên sau khi tạo ren M14×1.5, vật liệu tại miệng lỗ có thể bị biến dạng hoặc tạo ra các gờ, khiến cho ren không được trơn tru. Đồng thời, gia công bằng cung tròn tạo ra các vết rung làm giảm chất lượng bề ngoài.
| Rủi ro về độ trơn tru của sợi chỉ | Ren mịn M14×1.5 cần sự ăn khớp trơn tru, nhưng các gờ từ quá trình khoan cạnh có thể ảnh hưởng đến hiệu suất của ren. |
|---|---|
| Rủi ro trình tự quy trình | Gia công lỗ bên sau khi đã tạo ren sẽ làm tăng nguy cơ xuất hiện các gờ hoặc cạnh nhô lên ảnh hưởng đến ren. |
| Rủi ro bề mặt hồ quang | Vùng cung sáu cạnh có thể nhìn thấy dễ bị xuất hiện các vết rung trong quá trình gia công CNC. |
| Yêu cầu về ngoại hình | Tay quay là một bộ phận tạo nên vẻ ngoài đẹp mắt, vì vậy độ nhẵn mịn cuối cùng và chất lượng đường cong được đánh bóng rất quan trọng. |
Cách chúng tôi cải thiện độ mượt của ren và hình dạng đường cong
Richconn Đã thay đổi trình tự gia công và sử dụng phương pháp gia công tiện-phay để kiểm soát cả chức năng ren và chất lượng bề ngoài. Lỗ bên được hoàn thiện trước, sau đó ren M14×1.5 được gia công. Vùng cung sáu cạnh được gia công bằng các thông số CNC được điều khiển, tiếp theo là đánh bóng thủ công.
Lựa chọn quy trình tiện phay
Phương pháp gia công tiện-phay được lựa chọn để xử lý các chi tiết tiện, lỗ bên, ren và cung tròn của tay quay theo một quy trình được kiểm soát chặt chẽ.
Lỗ bên hông trước khi ren
Lỗ bên được khoan đến trạng thái hoàn thiện trước, sau đó mới gia công ren M14×1.5 để tránh các gờ ảnh hưởng đến độ trơn tru của ren.
Các thông số gia công hồ quang được điều khiển
Cung sáu cạnh được gia công trên máy CNC với bước tiến 300, lượng cắt 0.2 và tốc độ trục chính 1500 để giảm thiểu các vết rung.
Đánh bóng hồ quang thủ công
Vùng cong được đánh bóng và loại bỏ bavia thủ công để đảm bảo bề mặt nhẵn mịn và cảm giác cầm nắm tốt hơn.
các chi tiết được hoàn thiện với đường chỉ mịn và bề mặt hoàn thiện đẹp.
Sau khi điều chỉnh trình tự gia công và kiểm soát bavia, sợi chỉ trở nên trơn tru hơn.

Đạt được bề mặt nhẵn mịn và ren M14×1.5 trơn tru.
Sau khi tối ưu hóa quy trình, bề mặt sản phẩm trở nên nhẵn mịn, ren M14×1.5 hoạt động trơn tru, và các tay quay thành phẩm đáp ứng được yêu cầu lắp ráp và sử dụng của khách hàng.
- Vật chất: AISI 630
- Quy trình: Gia công tiện-phay
- Số lượng: miếng 70
- Đặc điểm nổi bật: Ren mịn M14×1.5
- Vấn đề chính: đường chỉ không đều và có các vết xước nhỏ trên bề mặt.
- Kiểm soát quy trình: khoan lỗ bên trước, ren sau, tối ưu hóa các thông số cắt cung tròn.
- Kết quả cuối cùng: bề mặt nhẵn mịn và đường chỉ trơn tru.
Những điều người mua cần biết về gia công tiện phay đối với các chi tiết có ren.
Đối với các chi tiết có ren, chất lượng gia công không chỉ phụ thuộc vào độ chính xác về kích thước. Độ nhẵn của ren, việc kiểm soát bavia, thứ tự gia công, kết cấu bề mặt và độ bóng cuối cùng đều ảnh hưởng đến việc chi tiết đó có thể được lắp ráp và sử dụng một cách thuận tiện hay không.
Trong trường hợp này, việc thay đổi trình tự lỗ bên và ren, giảm rung động trên bề mặt cong và đánh bóng thủ công khu vực nhìn thấy được đã giúp tay quay đáp ứng cả yêu cầu về chức năng và thẩm mỹ.
RichconnKinh nghiệm thực tiễn của
- Lên kế hoạch cẩn thận cho thứ tự khoan lỗ bên và tạo ren khi chúng giao nhau hoặc ảnh hưởng lẫn nhau.
- Kiểm soát các gờ sắc nhọn gần các ren nhỏ để đảm bảo quá trình lắp ráp và vận hành diễn ra trơn tru.
- Điều chỉnh tốc độ cấp liệu, lượng cắt và tốc độ trục chính khi bề mặt cong xuất hiện các vết rung.
- Hãy sử dụng phương pháp đánh bóng thủ công khi bề mặt cần có độ nhẵn mịn hoàn thiện.
- Đánh giá các chi tiết có ren bằng cả phép đo và phản hồi từ việc lắp ráp thực tế hoặc cảm nhận bằng tay.
Dịch vụ gia công CNC liên quan
Richconn Hỗ trợ gia công tiện phay các chi tiết ren, tay quay, núm vặn, các chi tiết lắp trục, các bộ phận thiết bị tự động hóa và các chi tiết kim loại có tính thẩm mỹ cao, đòi hỏi kiểm soát bavia, độ hoàn thiện bề mặt và hiệu suất lắp ráp.
Câu hỏi thường gặp về gia công tiện phay và độ nhẵn ren của thép AISI 630
Tại sao ren M14×1.5 lại bị thô ráp sau khi gia công?
Các ren mịn có thể trở nên không trơn tru khi xuất hiện các gờ, cạnh nhô cao hoặc biến dạng gần ren. Trong trường hợp này, việc khoan lỗ bên sau khi tạo ren đã gây ra các gờ ở miệng lỗ, ảnh hưởng đến độ trơn tru của ren.
Tại sao lỗ bên hông lại được gia công trước khi tạo ren?
Việc gia công lỗ bên trước giúp giảm nguy cơ gờ cạnh làm hỏng hoặc gây cản trở ren M14×1.5 đã hoàn thiện. Sau đó, ren được gia công lại để đảm bảo sự ăn khớp trơn tru.
Các vết rung trên bề mặt hồ quang được giảm thiểu như thế nào?
Cung sáu cạnh được gia công bằng các thông số CNC được điều khiển, bao gồm bước tiến 300, lượng cắt 0.2 và tốc độ trục chính 1500, sau đó là đánh bóng thủ công khu vực cung.
Có thể Richconn Máy có các bộ phận có hình dạng ren tương tự?
Vâng. Richconn Có thể hỗ trợ gia công tiện phay các chi tiết ren, tay quay, núm vặn, các bộ phận thiết bị tự động hóa và các chi tiết trang trí yêu cầu bề mặt nhẵn và hiệu suất lắp ráp đáng tin cậy.
Bạn cần gia công chi tiết có bề mặt ren với bề mặt lắp ráp nhẵn mịn?
Vui lòng gửi cho chúng tôi bản vẽ 2D, file 3D, yêu cầu vật liệu, thông số ren, chi tiết lỗ bên, yêu cầu về độ hoàn thiện bề mặt, khu vực ngoại quan và số lượng. RichconnĐội ngũ kỹ thuật của công ty sẽ xem xét các rủi ro trong quy trình và đưa ra giải pháp gia công thực tiễn.