
Giá đỡ trông có vẻ là bộ phận đơn giản nhất trong một cụm lắp ráp. Nó thường là bộ phận được thiết kế cuối cùng, được tối ưu hóa chi phí đầu tiên, và là bộ phận mà không ai muốn bỏ tiền ra mua.
Đó cũng là bộ phận thường xuyên gặp trục trặc nhất.
Không phải do bị gãy — các giá đỡ được gia công cơ khí hiếm khi bị gãy. Chúng hỏng do bị lỏng. Bu lông mất lực siết ban đầu và cụm lắp ráp bị lệch khỏi vị trí. Một mặt lắp đặt được đo phẳng trên máy đo tọa độ (CMM) lại chỉ tiếp xúc với ba điểm thay vì bốn điểm và kéo toàn bộ cụm lắp ráp bị xoắn khi siết chặt. Giá đỡ động cơ có tần số dao động tự nhiên đầu tiên trùng khớp với phạm vi hoạt động của động cơ và biến một cỗ máy hoạt động êm ái thành một cỗ máy ồn ào.
Mỗi một trong những lỗi đó đều bắt nguồn từ thông số kỹ thuật gia công. Thường thì không phải thông số trên bản vẽ, mà là thông số đáng lẽ phải có ngay từ đầu.
Hướng dẫn này đề cập đến các giá đỡ và khung gắn được gia công CNC từ góc nhìn của nhà sản xuất: làm thế nào để quyết định có nên gia công chúng hay không, những vật liệu nào thực sự mang lại lợi ích, độ cứng và tần số tự nhiên ảnh hưởng đến hình học như thế nào, mối nối bu lông đòi hỏi gì ở chi tiết, cách xác định mẫu lỗ để lắp ráp và chi phí thực sự nằm ở đâu. Nó bao gồm dữ liệu dung sai và quy trình thực tế từ hai chương trình sản xuất giá đỡ mà chúng tôi đã thực hiện — một chi tiết bằng magie dùng trong ngành hàng không vũ trụ, một chi tiết bằng thép mạ crom mỏng — bởi vì các thông số cụ thể hữu ích hơn là những tuyên bố về khả năng.
Giá đỡ và khung gắn không phải là cùng một bộ phận.
Hầu hết các bài viết đều sử dụng hai từ này thay thế cho nhau. Điều đó là không nên. Các ưu tiên kỹ thuật khác nhau đủ để việc coi chúng là một loại sẽ dẫn đến việc tạo ra một bộ phận bị thiết kế quá mức cần thiết ở những khía cạnh tốn kém và thiếu sót ở những khía cạnh quan trọng.
Giá đỡ: Các bộ phận kết nối cấu trúc truyền tải trọng lượng
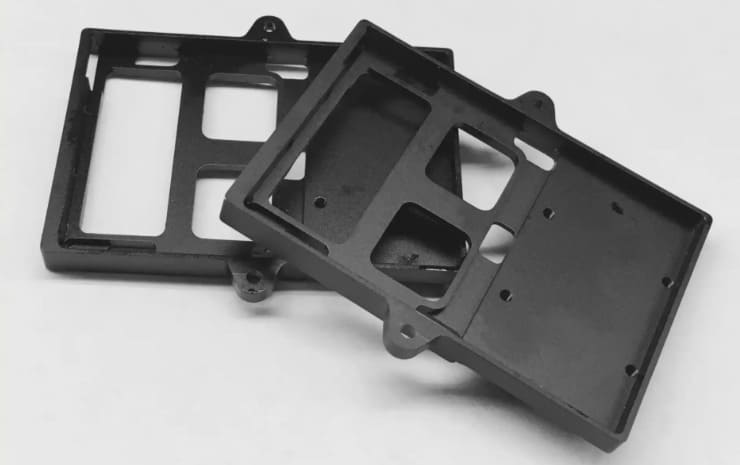
Nhiệm vụ của giá đỡ là vận chuyển tải trọng từ nơi này đến nơi khác. Giá đỡ kệ, thanh giằng, giá đỡ hình chữ L nối tấm ván với khung – tất cả đều là những đường dẫn tải trọng.
Điều quyết định độ bền của một giá đỡ là sức chịu lực và độ cứng dưới tải trọng . Liệu nó có chịu được tải trọng thiết kế mà không bị biến dạng? Liệu nó có bị võng nhiều hơn mức cho phép của toàn bộ cụm lắp ráp? Liệu nó có chịu được các chu kỳ mỏi? Độ chính xác về kích thước rất quan trọng, nhưng thường chỉ ở mức "các lỗ cần phải thẳng hàng", chứ không phải đến từng micromet.
Giá đỡ: Giao diện dùng để định vị, căn chỉnh hoặc cách ly.
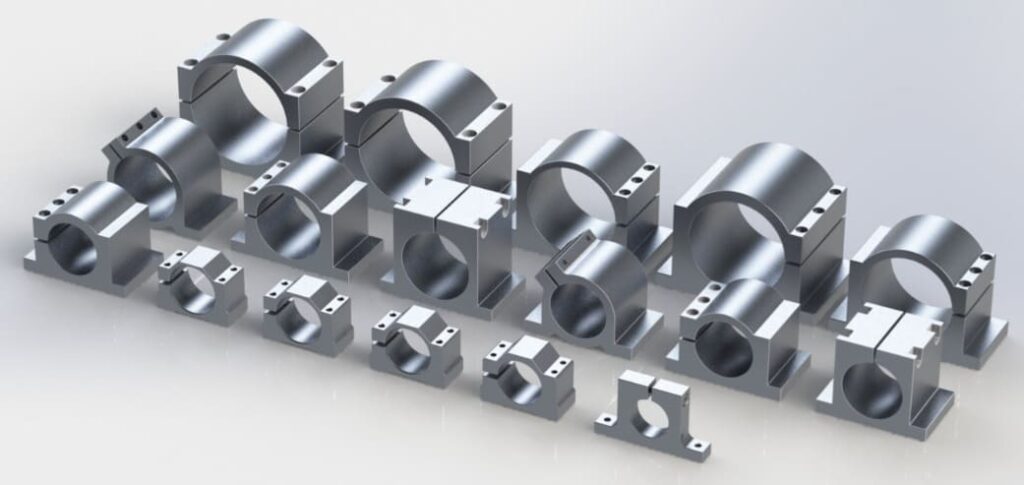
Nhiệm vụ của giá đỡ là giữ một vật thể ở vị trí xác định và mối quan hệ động. Giá đỡ động cơ, giá đỡ cảm biến, giá đỡ quang học, giá đỡ cách ly — đường truyền tải trọng thường không đáng kể so với yêu cầu định vị.
Điều quyết định độ chính xác của một giá đỡ là độ thẳng hàng và hành vi động học . Động cơ có đồng tâm với vật mà nó dẫn động không? Cảm biến có nằm ở vị trí mà quá trình hiệu chuẩn giả định không? Tần số tự nhiên của giá đỡ có tránh được kích thích mà nó sẽ gặp phải không? Độ bền thường là phần dễ dàng.
Vì sao sự khác biệt này lại làm thay đổi thông số kỹ thuật của bạn?
Hãy xem xét một ví dụ đơn giản: một giá đỡ bằng thép chịu tải trọng 200 N so với một giá đỡ bằng nhôm dùng để giữ máy ảnh.
Khung đỡ cần có mô đun mặt cắt ở vị trí thích hợp, kích thước ốc vít phù hợp và các lỗ được định vị đủ tốt để lắp ráp. Độ phẳng ±0.2 mm có lẽ là chấp nhận được. Chi phí mỗi chi tiết quan trọng hơn bất cứ điều gì khác.
Giá đỡ cần có giao diện lắp đặt phẳng, đồng phẳng để không bị biến dạng khi bắt vít, các vị trí lỗ đủ chính xác để camera nằm đúng vị trí cần hiệu chỉnh, và chế độ rung đầu tiên phải cao hơn nhiều so với độ rung của máy. Nó có thể hầu như không chịu tải gì cả — nhưng vẫn là bộ phận khó chế tạo nhất.
Nếu bạn chỉ định giá đỡ như một cái khung, nó sẽ bắt vít chắc chắn nhưng lại không bao giờ hướng đúng vị trí cần thiết. Nếu bạn chỉ định khung như một giá đỡ, bạn sẽ phải trả gấp ba lần chi phí cần thiết.
Tham khảo nhanh: Mức độ ưu tiên yêu cầu theo loại linh kiện
| Loại phần | Trình điều khiển chính | Trung | Thường được mô tả quá mức | Thường không được mô tả đầy đủ. |
|---|---|---|---|---|
| Giá đỡ cấu trúc | Độ bền, độ cứng | Chi phí | Độ hoàn thiện bề mặt, vị trí lỗ | Kích thước ốc vít, khoảng cách mép |
| Giá đỡ động cơ/bộ truyền động | Tính đồng tâm, sự thẳng hàng | Độ cứng | Kích thước tổng thể | Độ phẳng bề mặt lắp đặt |
| Giá đỡ cảm biến / quang học | Độ ổn định vị trí | Ổn định nhiệt | Dung tải | Tính đồng phẳng, định nghĩa chuẩn |
| Cách ly gắn kết | Điều chỉnh độ cứng, giảm chấn | Tuổi thọ: | Độ chính xác | Mục tiêu phân tách tần số |
| Tấm tiếp hợp | Độ chính xác của mẫu lỗ | Tính chất bằng | lớp vật liệu | Dung sai vị trí và mốc chuẩn |
Những điểm yếu thực sự của dấu ngoặc đơn
Cần phải nhìn nhận lại vấn đề một cách khách quan, bởi vì điều đó quyết định mọi thứ diễn ra sau đó.
Hầu hết các trường hợp hỏng mắc cài đều là do hỏng khớp nối.
Khi một giá đỡ "hỏng" trong quá trình sử dụng, bộ phận đó thường vẫn còn nguyên vẹn. Cái bị hỏng là khớp nối mà nó giữ – lực siết giảm, bề mặt tiếp xúc bị trượt, sự căn chỉnh bị lệch, hoặc cụm lắp ráp bị cộng hưởng.
Đây là lý do tại sao bản vẽ giá đỡ chỉ ghi rõ vật liệu, kích thước và đường kính lỗ là một bản đặc tả không đầy đủ. Chức năng của chi tiết là duy trì một kết nối chắc chắn, thẳng hàng và chịu tải trước. Không có gì trên bản vẽ đó mô tả chức năng này, và các đặc điểm thực sự kiểm soát nó — độ phẳng của bề mặt chịu lực, độ đồng phẳng giữa các mặt lắp đặt, độ sâu ăn khớp ren, độ hoàn thiện bề mặt dưới đầu bu lông — thường được để mặc định cho xưởng sản xuất làm theo ý muốn.
Mất tải trước: Lỗi tưởng chừng như không đáng kể.
Mối nối bằng bu lông hoạt động nhờ sự kéo giãn của bu lông, kẹp chặt các chi tiết lại với nhau. Lực kẹp đó chính là sản phẩm. Bu lông chỉ là thiết bị truyền tải lực đó.
Lực siết ban đầu bị mất đi theo những cách không để lại dấu vết nào có thể nhìn thấy. Các chỗ gồ ghề trên bề mặt dưới đầu bu lông và tại giao diện mối nối bị ép phẳng dưới tải trọng, và mỗi micromet bị ép phẳng đó là độ giãn mà bu lông mất đi — một hiệu ứng gọi là lún sâu, thường làm mất 5-10% lực siết ban đầu đã lắp đặt , đôi khi nhiều hơn trên các bề mặt thô ráp hoặc được phủ lớp. Chu kỳ nhiệt làm tăng sự giãn nở khi sự giãn nở khác biệt tác động lên mối nối. Không có gì quay, không có gì bất thường, và mối nối lặng lẽ ngừng thực hiện chức năng của nó.
Mối liên hệ giữa gia công và độ nhám bề mặt là trực tiếp: bề mặt ổ trục càng thô ráp và càng ít phẳng thì lực ép càng lớn. Một giá đỡ có bề mặt lắp đặt được để lại với độ nhám Ra 3.2 μm và sai số độ phẳng 0.3 mm sẽ mất lực ép trước nhiều hơn đáng kể so với một giá đỡ được hoàn thiện phẳng và nhẵn – với cùng một bu lông, cùng một mô-men xoắn.
Sai lệch và sự dịch chuyển vị trí
Lỗi thứ hai là lỗi do vị trí. Cụm chi tiết được lắp ráp đúng cách, hoạt động ban đầu, nhưng sau đó bị lệch.
Đôi khi đó là hiện tượng mất tải trước, biểu hiện bằng sự trượt tại vị trí tiếp xúc. Đôi khi đó là một giá đỡ phẳng khi đo ở trạng thái đứng độc lập nhưng lại bị biến dạng khi bắt vít vào một bề mặt không bằng phẳng. Đôi khi đó là một mẫu lỗ đạt dung sai trên giấy tờ nhưng lại xếp chồng không tốt lên chi tiết cần ghép nối.
Đối với các loại giá đỡ, kiểu lỗi này là toàn bộ vấn đề. Một giá đỡ cảm biến bị dịch chuyển 0.1 mm sau chu kỳ nhiệt sẽ làm mất hiệu lực quá trình hiệu chuẩn của nó.
Hiện tượng cộng hưởng: Khi khung đỡ khuếch đại thay vì hỗ trợ
Chế độ thứ ba, và cũng là chế độ bị hiểu lầm nhiều nhất. Một giá đỡ có khối lượng và độ cứng, vì vậy nó có các tần số tự nhiên. Nếu một trong số chúng nằm gần tần số kích thích trong quá trình hoạt động, giá đỡ không chỉ truyền rung động mà còn khuếch đại nó.
Các triệu chứng bao gồm tiếng ồn, ốc vít bị lỏng nhanh hơn, nứt do mỏi tại các mối nối góc và hiệu suất hoạt động suy giảm của bất cứ thứ gì mà giá đỡ giữ. Việc chẩn đoán thường diễn ra chậm vì giá đỡ trông vẫn ổn và vấn đề thường bị đổ lỗi cho động cơ, ổ bi hoặc bộ điều khiển.
Chúng ta sẽ quay lại vấn đề này với các con số, bởi vì phản ứng thiết kế thường trái ngược với những gì trực giác mách bảo.
Điều này có nghĩa gì đối với cách bạn chỉ định dấu ngoặc?
Có bốn đặc điểm cần được nêu rõ trên hầu hết các bản vẽ giá đỡ, nhưng lại thường xuyên bị bỏ sót:
- Độ phẳng của bề mặt ổ trục bắt vít, bởi vì nó kiểm soát việc nhúng và do đó kiểm soát việc lưu giữ dữ liệu tải trước.
- Tính đồng phẳng giữa các mặt lắp đặt riêng biệtvì các mặt không đồng phẳng sẽ làm biến dạng chi tiết khi chịu lực xoắn.
- Độ hoàn thiện bề mặt dưới đầu bu lông và tại các mối nốivì lý do tương tự như tính bằng phẳng
- Độ sâu gắn ren nơi các ren được cắt vào giá đỡ, đặc biệt là bằng nhôm.
Nếu được xác định rõ ngay từ đầu, chi phí để duy trì những chi tiết này không cao. Tuy nhiên, việc phát hiện ra chúng sau này lại rất tốn kém.
Quyết định theo quy trình: Năm cách để lập bảng đấu
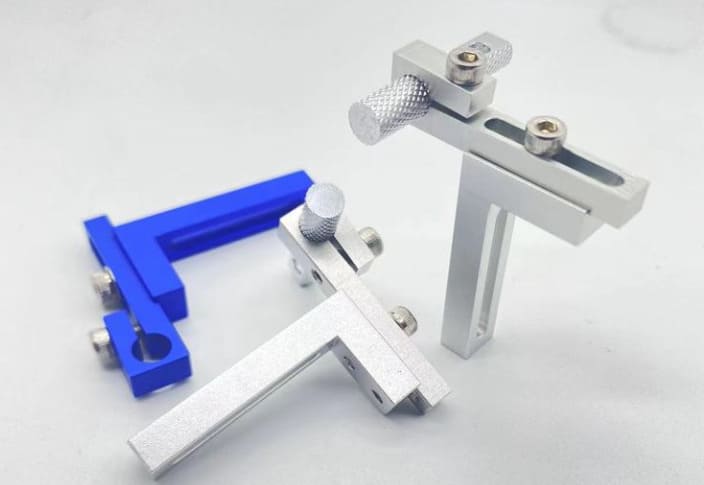
Trước hết, hãy quyết định xem có nên gia công giá đỡ hay không. Gia công thường là giải pháp đúng đắn, nhưng cũng thường không, và sự so sánh trung thực này sẽ hữu ích hơn là chỉ dựa vào bước ren.
Chúng tôi sản xuất khung theo cả hai chiều.
Cần phải nói rõ điều này, vì nó sẽ thay đổi cách bạn nên đọc phần này: Richconn chạy cả hai Cơ khí CNC và chế tạo kim loại tấmChúng tôi không có lý do thương mại nào để hướng bạn đến một trong hai quy trình đó.
Hầu hết các bài so sánh quy trình mà bạn đọc trên trang web của các xưởng gia công cơ khí đều kết luận rằng gia công cơ khí vượt trội hơn, và hầu hết trên trang web của các nhà sản xuất chế tạo đều kết luận ngược lại. Cả hai đều đang trả lời câu hỏi về việc sử dụng năng lực sản xuất của chính họ chứ không phải về chi tiết sản phẩm của bạn.
Chế tạo kim loại tấm
Tấm phẳng, được cắt bằng laser hoặc dập khuôn, sau đó uốn cong theo hình dạng mong muốn.
Ưu điểm: Chi phí thấp nhất so với các đối thủ ở quy mô sản xuất lớn. Thời gian chu kỳ nhanh. Tận dụng vật liệu tuyệt vời — sắp xếp phôi tốt thường chỉ lãng phí 15-25% tấm vật liệu. Trọng lượng nhẹ tự nhiên do cấu tạo mỏng. Các mối hàn và chi tiết lắp ghép mở rộng khả năng sản xuất.
Nhược điểm: Hình dạng bị giới hạn ở những gì có thể mở ra từ một mẫu phẳng. Mỗi lần uốn cong đều gây ra hiện tượng đàn hồi ngược, bán kính bên trong tối thiểu (thường khoảng 1 lần độ dày vật liệu) và sự tích lũy dung sai. Dung sai vị trí lỗ trên các chỗ uốn cong khó có thể đạt được chính xác hơn khoảng ±0.3 mm. Chỉ có độ dày thành đồng nhất. Không thể tạo độ dày cục bộ cho ổ bi hoặc chi tiết ren mà không cần các công đoạn gia công thứ cấp.
Kích thước cửa sổ thực tế: Hình dạng đơn giản đến trung bình, dung sai lỗ ±0.3 mm hoặc nhỏ hơn, số lượng trên khoảng vài trăm chiếc.
Gia công định hình đùn
Một phương pháp ít được sử dụng. Bắt đầu từ một thanh nhôm định hình – thanh nhôm định hình kết cấu tiêu chuẩn hoặc khuôn đúc tùy chỉnh – và chỉ gia công những chi tiết cần độ chính xác cao.
Ưu điểm: Phương pháp ép đùn cung cấp hình dạng mặt cắt ngang, bao gồm các gân và rãnh bên trong, với chi phí gần như bằng không trên mỗi đơn vị chiều dài. Bạn chỉ cần gia công các mặt lắp đặt, lỗ và các điểm giao nhau. Hiệu quả sử dụng vật liệu tốt hơn nhiều so với phôi nguyên khối. Đối với các giá đỡ có mặt cắt ngang không đổi, điều này có thể giảm chi phí đáng kể so với gia công từ phôi đặc.
Nhược điểm: Chỉ hoạt động với hình dạng tiết diện không đổi. Khuôn đúc tùy chỉnh tốn chi phí dụng cụ và thời gian sản xuất. Dung sai ép đùn lỏng lẻo, do đó bất kỳ chi tiết chính xác nào vẫn cần gia công cơ khí. Độ cứng và cấu trúc hạt của sản phẩm ép đùn khác với tấm.
Cửa sổ thực tế: Khung và thanh ray có hình dạng đồng nhất, kích thước vừa phải đến lớn, trong đó mặt cắt ngang thực hiện chức năng chịu lực thực sự.
Chế tạo hàn
Cắt tấm hoặc ống, hàn thành hình dạng mong muốn, sau đó gia công chính xác ở những vị trí cần thiết.
Ưu điểm: Rất tiết kiệm vật liệu cho các giá đỡ lớn hoặc cồng kềnh. Xử lý được các hình dạng phức tạp mà nếu không sẽ cần đến phôi thép khổng lồ. Các mối hàn thép có giá thành rẻ hơn nhiều so với thông thường.
Nhược điểm: Hàn gây ra biến dạng và ứng suất dư, điều này có nghĩa là cần phải xử lý giảm ứng suất và gia công sau hàn trên các bề mặt quan trọng. Chất lượng mối hàn không đồng đều. Độ bền mỏi tại chân mối hàn thấp hơn đáng kể so với vật liệu gốc. Hàn nhôm làm giảm nghiêm trọng độ bền vùng ảnh hưởng nhiệt — một giá đỡ 6061-T6 được hàn sẽ yếu hơn đáng kể tại mối hàn so với vật liệu gốc.
Phạm vi ứng dụng thực tế: Khung thép lớn, kết cấu chịu lực nặng, khối lượng sản xuất thấp đến trung bình khi kích thước chi tiết khiến việc gia công bằng phôi không khả thi.
Casting
Kim loại nóng chảy được đổ vào khuôn, sau đó được gia công để tạo hình các chi tiết chức năng.
Ưu điểm: Chi phí mỗi sản phẩm rất tốt khi sản xuất số lượng lớn. Hình dạng ba chiều phức tạp với các gờ và mấu lồi được tạo ra miễn phí. Tận dụng vật liệu tốt.
Nhược điểm: Chi phí dụng cụ và thời gian sản xuất. Tính chất cơ học của sản phẩm đúc kém hơn so với sản phẩm rèn, và hiện tượng rỗ khí có thể xuất hiện ở các phần dày — đây là mối lo ngại thực sự đối với các giá đỡ chịu tải trọng mỏi. Dung sai kích thước lỏng lẻo, do đó các chi tiết chính xác vẫn cần gia công. Thay đổi thiết kế đồng nghĩa với việc cần dụng cụ mới.
Cửa sổ chân thực: Hàng nghìn sản phẩm mỗi năm với thiết kế cố định.
Được gia công từ phôi kim loại.
Vật liệu được loại bỏ khỏi tấm hoặc thanh đặc.
Ưu điểm: Không cần dụng cụ gia công. Vật liệu có đầy đủ đặc tính rèn, không có lỗ rỗng hay vùng ảnh hưởng nhiệt. Mọi dung sai bạn sẵn sàng chi trả — ±0.02 mm và chính xác hơn trên mọi chi tiết. Độ dày cục bộ chính xác tại vị trí chịu tải. Thay đổi thiết kế chỉ tốn thời gian lập trình lại, không hơn. Các chi tiết chính xác và các chi tiết kết cấu được gia công trong cùng một quy trình.
Nhược điểm: Chi phí mỗi chi tiết gần như không đổi theo số lượng sản xuất. Lãng phí vật liệu rất nghiêm trọng — một giá đỡ gia công phức tạp có thể tiêu tốn lượng phôi gấp ba đến bốn lần trọng lượng thành phẩm. Các giá đỡ lớn tiêu tốn nhiều thời gian gia công.
Phạm vi khả thi: Từ nguyên mẫu đến sản xuất với số lượng thấp đến trung bình, cộng thêm bất kỳ số lượng nào mà dung sai, đặc tính vật liệu hoặc hình dạng hình học loại trừ các phương án thay thế.
Giải pháp kết hợp: Cắt laser kết hợp gia công cơ khí
Một lựa chọn thường bị bỏ qua, nhưng lại là lựa chọn chúng tôi sử dụng thường xuyên trong quá trình lắp đặt khung đỡ.
Cắt phần viền ngoài bằng laser, chừa lại dung sai gia công cho các chi tiết cần độ chính xác cao, sau đó chỉ gia công những phần đó. Bạn sẽ có được hiệu quả sử dụng vật liệu của tấm kim loại ở phần viền chính và độ chính xác gia công ở những vị trí quan trọng, mà không phải trả giá cao cho cả hai yếu tố trên toàn bộ chi tiết.
Đây chính xác là quy trình chúng tôi đã thực hiện trên khung tự động hóa SS400 được mô tả bên dưới — cắt laser biên dạng ngoài, giữ lại dung sai 0.5 mm ở các khoang bên trong, sau đó phay CNC kiểu khung cổng đến kích thước cuối cùng. Đối với khung phẳng hoặc gần phẳng có hình dạng không đều và một vài chi tiết cần độ chính xác cao, phương pháp này thường vượt trội hơn cả hai quy trình thuần túy.
Vị trí thực sự của điểm giao nhau
Đối với một giá đỡ thông thường, chi phí gia công cơ khí và gia công tấm giao nhau ở khoảng 250-400 chi tiết . Dưới mức đó, gia công cơ khí thường có tổng chi phí thấp hơn ngay cả trước khi tính đến tính linh hoạt — gia công tấm vẫn cần phát triển bản vẽ phẳng, tính toán độ uốn, sắp xếp phôi và kiểm tra trình tự uốn ngay cả đối với một chi tiết, và thời gian thiết kế đó không được khấu hao ở số lượng thấp.
Phía trên điểm giao nhau, hiệu quả kinh tế của gia công kim loại tấm thay đổi rõ rệt. Kỹ thuật xếp chồng giúp xử lý nhiều phôi trên mỗi tấm, chu kỳ cắt chỉ mất vài giây và quá trình uốn có thể lặp lại.
Hãy coi phạm vi đó như một điểm khởi đầu chứ không phải là một quy tắc. Nó sẽ thay đổi đáng kể tùy thuộc vào độ phức tạp của hình học, độ dày vật liệu và số lượng các chi tiết chính xác mà chi tiết đó mang.
Tiêu chí quyết định: Sáu câu hỏi để giải quyết vấn đề
- Liệu hình học có được hình thành từ một mẫu phẳng? Nếu có, đó là gia công tấm kim loại. Nếu không, đó là gia công cơ khí hoặc đúc.
- Có dung sai nào cho lỗ hoặc giao diện nhỏ hơn ±0.15 mm không? Nếu vậy, đó là gia công cơ khí, hoặc là sự kết hợp giữa gia công cơ khí và các chi tiết có độ chính xác cao.
- Chi tiết đó có cần độ dày cục bộ không? Các gờ ổ trục, các phần có ren, việc làm dày đường dẫn tải — gia công kim loại tấm không thể thực hiện được nếu không có các công đoạn gia công phụ.
- Liệu thiết kế đã được chốt chưa? Nếu không, hãy tránh bất cứ việc gì cần đến dụng cụ.
- Số lượng hàng năm là bao nhiêu? Chỉ vài trăm người hướng đến gia công cơ khí; hàng ngàn người khác lại hướng đến các quy trình sử dụng dụng cụ.
- Bộ phận đó có chịu được mỏi vật liệu không? Nếu vậy, hãy cẩn thận với các chi tiết đúc và hàn — độ rỗ và mép mối hàn là những vị trí dễ hình thành vết nứt.
Hai chương trình đào tạo theo từng nhóm ngành và những yêu cầu của chúng.
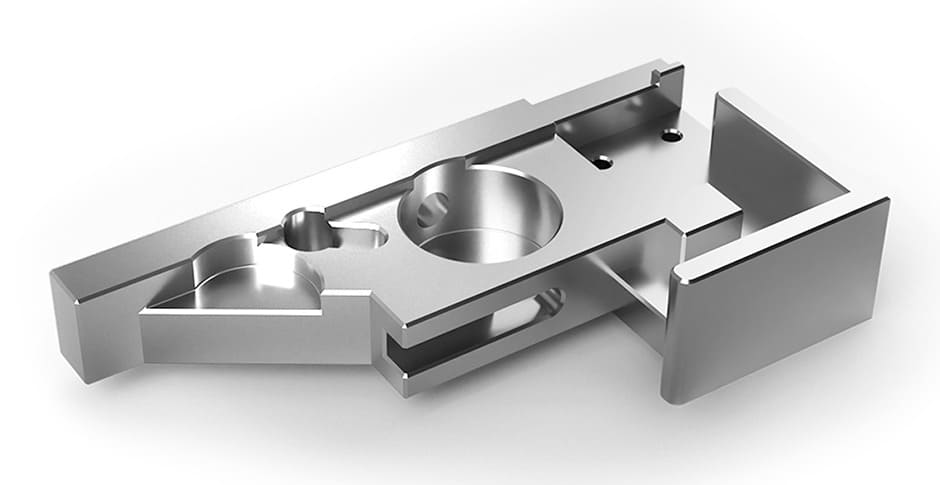
Hướng dẫn tổng quát thì dễ. Dưới đây là hai ví dụ thực tế về việc làm khung đỡ với các số liệu cụ thể, bởi vì dung sai và chi tiết quy trình mới là điều thực sự khó tìm.
Giá đỡ bằng magie dùng trong ngành hàng không vũ trụ: Lỗ H7, khoảng cách js6, độ biến dạng 0.05 mm
Khung đỡ bên bằng hợp kim magie dùng cho ứng dụng hàng không vũ trụ. Số lượng đặt hàng: một chiếc.
Các yêu cầu đặt ra rất khắt khe đối với một chi tiết chưa có sản lượng sản xuất hàng loạt. Tất cả các bề mặt chuẩn đều được gia công tinh. Lỗ chính xác H7. Dung sai js6 đối với khoảng cách giữa các chốt và lỗ liên quan. Tổng biến dạng được kiểm soát trong phạm vi 0.05 mm. Chi tiết có tiết diện vuông lớn, khiến độ phẳng trở thành rủi ro chính — các vùng phẳng lớn trong magie chính là nơi ứng suất dư thể hiện rõ nhất.
Quy trình dẫn đến kết quả đó:
- Gia công thô phần viền ngoài, để lại Sai số cho phép 0.5 mm để hoàn thiện
- ủ sau khi gia công thô để giải phóng ứng suất bên trong trước khi thực hiện công việc chính xác.
- Kết thúc với Độ lệch tâm của dụng cụ được kiểm soát trong phạm vi 0.01 mm. để hỗ trợ gia công lỗ H7 ổn định
- Kiểm tra toàn diện trong quá trình sản xuất Kiểm tra các lỗ, khoảng cách và biến dạng trong quá trình gia công chi tiết.
Một chi tiết đáng chú ý: các vết gia công được giữ nguyên mà không cần đánh bóng lại. Trong khi khách hàng có thể theo phản xạ yêu cầu đánh bóng để cải thiện vẻ ngoài, việc hoàn thiện thêm trên một chi tiết như thế này sẽ làm ảnh hưởng đến độ chính xác về kích thước và kết cấu bề mặt đã đạt được. Đôi khi, thao tác hoàn thiện đúng đắn nhất lại là không cần làm gì cả.
Giá đỡ tự động SS400: Dày 5 mm, mạ crom, mặt phẳng 0.05 mm
Khung đỡ bằng thép không gỉ SS400 dùng cho thiết bị tự động hóa. Gồm ba chi tiết, dày 5 mm , mặt ngoài không đều với các khoang bên trong, độ phẳng trong phạm vi 0.05 mm , mạ crom.
Các giá đỡ bằng thép mỏng thường bị đánh giá thấp. Với độ dày 5 mm, chi tiết này có độ cứng rất thấp trước lực cắt, và mọi thao tác — cắt laser, phay, mạ — đều tiềm ẩn nguy cơ gây biến dạng.
Các tuyến đường:
- Cắt Laser Xác định hình dạng thô sơ một cách hiệu quả bằng cách sử dụng đường viền bên ngoài.
- Rời bỏ Sai số cho phép 0.5 mm trong các khoang bên trong để gia công hoàn thiện
- Máy phay CNC của biên dạng ngoài và các khoang đến kích thước cuối cùng
- Điều chỉnh độ phẳng thủ công để đưa chi tiết về độ chính xác trong vòng 0.05 mm.
- Mạ Chrome theo yêu cầu về diện tích bề mặt
- Chỉnh sửa sau khi mạ — Độ phẳng được điều chỉnh lại sau khi mạ
- Kiểm tra kích thước và hình thức của từng sản phẩm.
Bước thứ sáu là bước mà hầu hết các bản đặc tả kỹ thuật đều bỏ qua hoàn toàn, và chúng ta sẽ quay lại với nó trong phần xử lý bề mặt. Mạ không phải là một thao tác trung tính về kích thước. Việc cho rằng một chi tiết phẳng trước khi mạ vẫn phẳng sau khi mạ là lý do tại sao các yêu cầu về độ phẳng bị bỏ qua trên các chi tiết được sản xuất đúng cách.
Điểm chung của cả hai
Hai loại vật liệu khác nhau, hai ngành công nghiệp khác nhau, hai quy trình sản xuất khác nhau. Nhưng chiến lược cốt lõi thì giống nhau:
Lên kế hoạch cho công việc, ổn định ở giai đoạn giữa, và hoàn thành sau cùng.
Cả hai chi tiết đều được gia công thô với dung sai cố ý là 0.5 mm. Cả hai đều có bước ổn định trước hoặc sau khi gia công cuối cùng — ủ nhiệt trong một trường hợp, hiệu chỉnh thủ công trong trường hợp còn lại. Độ chính xác cuối cùng của cả hai đều được xác định sau khi chi tiết đã ổn định chứ không phải trước đó. Cả hai đều được kiểm tra trong quá trình sản xuất chứ không chỉ ở giai đoạn cuối.
Trình tự đó là câu trả lời chung cho hiện tượng biến dạng trên mắc cài. Bước ổn định cụ thể thay đổi tùy thuộc vào vật liệu và hình dạng, nhưng hình dạng của quy trình gia công thì không thay đổi. Một mắc cài được gia công trực tiếp từ phôi thô đến kích thước cuối cùng trong một lần sẽ giữ được dung sai cho đến khi ứng suất trong vật liệu quyết định điều ngược lại.
Hình dạng khung đỡ và yêu cầu của từng loại
Giá đỡ chữ L và giá đỡ góc
Hình dạng đơn giản nhất, và thường được chế tạo tốt nhất từ tấm kim loại. Gia công giá đỡ hình chữ L từ khối đặc có ý nghĩa khi góc cần thực sự cứng chắc (không có điểm yếu do bán kính uốn), khi cần độ dày cục bộ tại các vị trí bắt vít, hoặc khi dung sai lỗ chặt chẽ hơn khả năng chịu uốn.
Cần lưu ý rằng việc gia công hình chữ L từ phôi sẽ lãng phí phần lớn vật liệu. Nếu hình dạng đơn giản và số lượng đáng kể, hãy tính giá theo cả hai cách.
Giá đỡ có gờ và có gân
Các thanh giằng và gân tăng độ cứng mà không làm tăng nhiều khối lượng — đây là biện pháp cấu trúc hiệu quả nhất hiện có trên một khung đỡ.
Các vấn đề cần lưu ý khi gia công: độ dày gờ dưới khoảng 1.5 mm ở nhôm bắt đầu gây ra hiện tượng rung và biến dạng. Các góc trong nơi gờ gặp thành cần bán kính ít nhất bằng bán kính dụng cụ, điều này có nghĩa là cần phải xác định bán kính góc mà bạn thực sự có thể cắt được. Bán kính góc 0.5 mm yêu cầu dụng cụ 1 mm, điều này làm cho quá trình gia công chậm và dễ gãy đối với các chi tiết không nông.
Giá đỡ có gờ và nhiều mặt phẳng
Đối với các loại giá đỡ có mặt lắp đặt trên nhiều mặt phẳng, gia công cơ khí vượt trội hơn hẳn so với tạo hình, và chiến lược thiết lập quyết định cả chi phí và độ chính xác.
Nếu các mặt có thể được gia công trong một lần thiết lập duy nhất, mối quan hệ giữa chúng chỉ bị giới hạn bởi độ chính xác của máy. Nếu chúng cần các thiết lập riêng biệt, mỗi mối quan hệ giữa các mặt sẽ kế thừa sai số gá kẹp giữa các thiết lập. Đối với một giá đỡ mà toàn bộ chức năng của nó là giữ hai vật thể trong một mối quan hệ xác định, sự khác biệt đó rất quan trọng.
Đây là lý do chính để sử dụng gia công 5 trục cho các loại giá đỡ: không phải vì hình dạng phức tạp, mà chỉ đơn giản là để gia công được tất cả các mặt chức năng trong một lần thiết lập.
Giá đỡ động cơ và bộ truyền động
Các giá đỡ động cơ là các bộ phận định vị. Đường kính của trục dẫn hướng định vị động cơ, độ đồng tâm của nó với bộ phận mà động cơ dẫn động, và độ phẳng của bề mặt lắp đặt cùng nhau quyết định xem hệ thống truyền động có hoạt động chính xác hay không.
Các yêu cầu điển hình: lỗ khoan dẫn hướng đạt tiêu chuẩn H7, độ đồng tâm với trục dẫn động trong phạm vi 0.02-0.05 mm tùy thuộc vào loại khớp nối, độ phẳng bề mặt lắp đặt trong phạm vi 0.05 mm, và dung sai vị trí mẫu bu lông khoảng ±0.05 mm. Các giá đỡ động cơ cũng chịu tác động trực tiếp từ quá trình vận hành của máy, vì vậy tần số tự nhiên cần được xem xét.
Cảm biến và giá đỡ quang học
Đây là loại linh kiện đòi hỏi khắt khe nhất so với vẻ ngoài đơn giản của chúng. Chức năng của giá đỡ cảm biến là giữ thiết bị ở vị trí cần thiết cho quá trình hiệu chuẩn, và duy trì vị trí đó trong suốt quá trình thay đổi nhiệt độ và rung động.
Các đặc điểm quan trọng bao gồm: độ phẳng của bề mặt lắp đặt (cảm biến được bắt vít vào bề mặt không phẳng sẽ nằm ở vị trí không thể dự đoán được), dung sai vị trí của mẫu lắp đặt so với một mốc chuẩn chức năng, và độ ổn định nhiệt của vật liệu và hình dạng. Khả năng chịu tải thường không liên quan.
Tấm chuyển đổi và giá đỡ chuyển tiếp
Các tấm chuyển đổi được dùng để kết nối hai mẫu lỗ không khớp nhau. Chức năng chính của chúng là đảm bảo độ chính xác vị trí lỗ, và chúng hoàn toàn tuân theo quy tắc GD&T — hai mẫu trên cùng một chi tiết, mỗi mẫu được tham chiếu đến giao diện ghép nối riêng của nó, và mối quan hệ giữa chúng được kiểm soát.
Chúng tôi gia công rất nhiều chi tiết này thành các tấm khuôn và đế đồ gá theo yêu cầu, và nguyên tắc tương tự cũng được áp dụng ở quy mô lớn hơn.
Giá đỡ cách ly và giảm chấn
Các giá đỡ tích hợp bộ phận cách ly bằng chất đàn hồi hoặc lò xo là một vấn đề thiết kế khác: bộ phận cách ly cung cấp độ đàn hồi, và chi tiết được gia công phải đủ cứng để không tham gia vào sự biến dạng đó.
Lỗi thường gặp là ở giá đỡ được gia công cơ khí có tần số cộng hưởng riêng nằm trong phạm vi tần số mà bộ cách ly được chọn để xử lý. Bộ cách ly hoạt động tốt, nhưng giá đỡ vẫn cộng hưởng, và toàn bộ cụm lắp ráp rung động mạnh hơn so với khi được lắp đặt cố định. Các cấu trúc giá đỡ được gia công cơ khí trong các hệ thống cách ly cần phải cứng hơn đáng kể so với tần số cách ly — chênh lệch tần số gấp năm lần trở lên là mục tiêu hợp lý để bắt đầu.
Độ cứng, khối lượng và tần số tự nhiên
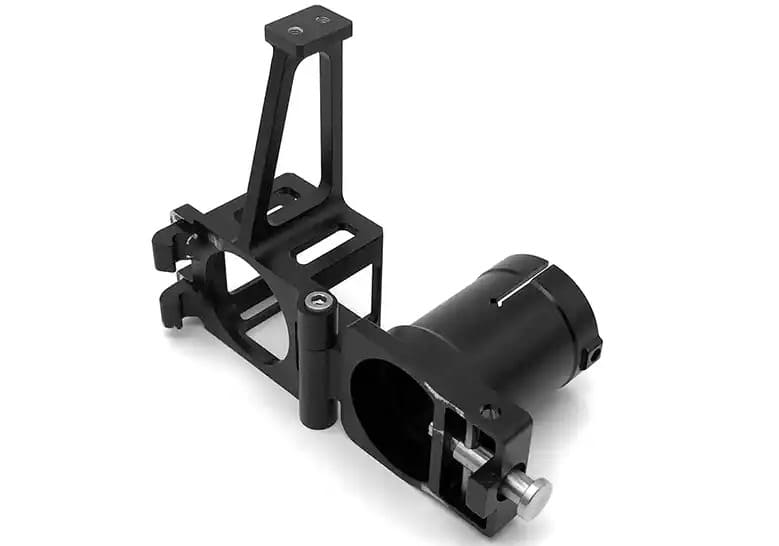
Đây là phần kỹ thuật mà hầu hết các bài viết về giá đỡ đều bỏ qua, và cũng là phần thường quyết định xem giá đỡ có hoạt động được hay không.
Vì sao độ cứng quan trọng hơn sức mạnh đối với hầu hết các loại khung đỡ
Các loại giá đỡ hiếm khi bị giới hạn bởi độ bền. Lấy một giá đỡ bằng nhôm được gia công điển hình chịu được vài trăm newton — khi tính toán ứng suất, bạn thường sẽ thấy hệ số an toàn nằm trong khoảng từ năm đến mười lăm. Chi tiết này còn lâu mới đến giai đoạn biến dạng dẻo.
Vấn đề có thể là do nó quá mềm dẻo. Độ lệch dưới tải trọng sẽ làm dịch chuyển bất cứ thứ gì mà giá đỡ giữ. Độ cứng thấp đồng nghĩa với tần số tự nhiên thấp, dẫn đến hiện tượng cộng hưởng trong phạm vi hoạt động. Và một giá đỡ mềm dẻo sẽ trải qua các phạm vi biến dạng lớn hơn, điều này gây ra lo ngại về sự mỏi vật liệu ngay cả ở mức ứng suất thấp.
Việc thiết kế giá đỡ sao cho độ cứng và độ bền thường tự khắc phục được vấn đề. Nếu chỉ thiết kế để đạt độ bền tối đa, bạn sẽ tạo ra những bộ phận vừa chắc chắn, vừa dễ uốn, nhưng lại gây thất vọng.
Độ cứng riêng: Tại sao nhôm, thép và titan gần như giống hệt nhau
Đây là một sự thật khiến hầu hết các kỹ sư ngạc nhiên khi lần đầu tiên kiểm tra.
Độ cứng riêng — mô đun đàn hồi chia cho mật độ — có sự tương đồng đáng kể giữa các kim loại cấu trúc thông dụng:
| Vật liệu | Mô đun đàn hồi E (GPa) | Mật độ ρ (g/cm³) | Độ cứng riêng E/ρ |
|---|---|---|---|
| Nhôm 6061-T6 | 68.9 | 2.70 | 25.5 |
| Nhôm 7075-T6 | 71.7 | 2.81 | 25.5 |
| Thép (tất cả các loại) | ~ 200 | 7.85 | 25.5 |
| Ti-6Al-4V titan | 113.8 | 4.43 | 25.7 |
| Magie AZ31 | 45 | 1.77 | 25.4 |
Chúng đều có độ sai lệch xấp xỉ 1% so với nhau. Đây không phải là sự trùng hợp ngẫu nhiên — nó phản ánh vật lý liên kết nguyên tử cơ bản của kim loại.
Điều này hàm ý rất quan trọng và trái ngược với trực giác: với cùng khối lượng và cùng hình dạng, tất cả các vật liệu này đều cho cùng độ cứng. Việc chọn thép thay vì nhôm để có giá đỡ cứng hơn sẽ không hiệu quả nếu bạn giữ nguyên khối lượng, bởi vì phiên bản thép sẽ chỉ dày bằng một phần ba.
Sự khác biệt thực sự đến từ việc nhôm với cùng khối lượng sẽ cho thể tích gấp ba lần — điều đó có nghĩa là các tiết diện sẽ dày hơn nhiều. Và độ cứng của tiết diện khi uốn cong tỷ lệ thuận với lập phương của độ dày. Một giá đỡ bằng nhôm dày 30 mm cứng hơn đáng kể so với một giá đỡ bằng thép dày 10 mm có cùng khối lượng, không phải vì nhôm cứng hơn, mà vì bạn có thể sử dụng nhiều nhôm hơn.
Đó mới là lý do thực sự tại sao nhôm chiếm ưu thế trong các loại giá đỡ cần độ cứng cao. Không phải do vật liệu mà là do hình dạng mà vật liệu đó cho phép bạn tạo ra.
Thép vẫn là lựa chọn tối ưu trong các trường hợp độ dày bị hạn chế bởi kích thước tổng thể, khi độ bền thực sự là yếu tố quyết định, khi khả năng chống mài mòn quan trọng hoặc khi độ giãn nở nhiệt cần phải phù hợp với kết cấu thép.
Hình dạng mặt cắt quan trọng hơn việc lựa chọn vật liệu.
Từ những điều đã nêu ở trên: đối với một loại khung đỡ chịu lực, các quyết định về hình học chi phối các quyết định về vật liệu với tỷ lệ chênh lệch rất lớn.
Độ cứng uốn tỷ lệ thuận với mômen quán tính bậc hai, đối với tiết diện hình chữ nhật thì tỷ lệ này là lũy thừa bậc ba của độ dày. Tăng gấp đôi chiều sâu của tiết diện sẽ làm tăng độ cứng uốn lên tám lần. Không có vật liệu thay thế nào có thể tạo ra được hiệu ứng đòn bẩy tương tự.
Hậu quả thực tiễn:
- Chiều sâu quan trọng hơn chiều rộng. Việc làm cho khung đỡ sâu hơn theo hướng uốn cong sẽ hiệu quả hơn nhiều so với việc làm cho nó rộng hơn.
- Vật liệu ở điều kiện cực đoan mới thực hiện được chức năng của nó. Vật liệu gần trục trung hòa hầu như không đóng góp gì vào độ cứng uốn — đó là lý do tại sao các mặt cắt chữ I và cấu trúc có gân lại hiệu quả còn các khối đặc thì không.
- Túi quần gần như trống trơn. Việc loại bỏ vật liệu ở giữa một tiết diện làm giảm độ cứng rất ít, nhưng lại tiết kiệm được khối lượng thực tế và thời gian gia công.
- Các tiết diện kín có độ xoắn cao hơn các tiết diện hở.Với mức độ lớn gấp mười lần hoặc hơn.
Tần số tự nhiên và mục tiêu phân tách tần số
Tần số tự nhiên đầu tiên của dấu ngoặc tuân theo mối quan hệ quen thuộc:
f = (1/2π) × √(k/m)
Tăng độ cứng, tăng tần số. Tăng khối lượng, giảm tần số. Cả hai đều quan trọng, và chúng kéo theo hướng ngược nhau khi bạn thêm vật liệu — đó là lý do tại sao "làm cho nó dày hơn" không phải lúc nào cũng là giải pháp cho vấn đề cộng hưởng. Thêm một tấm dày sẽ làm tăng khối lượng và có thể làm giảm tần số xuống mức tồi tệ hơn.
Giải pháp đúng đắn hầu như luôn là tăng độ cứng mà không làm tăng quá nhiều khối lượng — các thanh giằng, tấm nối, tiết diện sâu hơn, nhịp không được đỡ ngắn hơn, điều kiện biên được ràng buộc tốt hơn.
Đối với các mục tiêu tách biệt, hãy giữ cho chế độ dao động đầu tiên của giá đỡ cao hơn nhiều so với tần số kích thích quan trọng cao nhất. Hệ số gấp đôi là mức tối thiểu phổ biến; gấp ba lần trở lên là mức thoải mái. Khi máy tăng tốc qua một dải tốc độ, giá đỡ cần phải vượt qua giới hạn trên của dải tốc độ đó, chứ không chỉ là điểm vận hành.
Các nguồn kích thích cần kiểm tra: tốc độ quay của động cơ và các sóng hài của nó, tần số ăn khớp bánh răng, tần số đi qua cánh quạt, băng thông servo và các chế độ cấu trúc của bất cứ thứ gì mà giá đỡ được gắn vào.
Chiến lược tạo gân: Nơi vật liệu thực sự tạo nên khối lượng của nó
Các thanh gia cường là công cụ tăng độ cứng hiệu quả nhất hiện có, nhưng chỉ khi được đặt đúng vị trí.
- Căn chỉnh các gân sao cho thẳng hàng với đường truyền tải lực. Gân sườn vuông góc với hướng uốn cong đóng góp rất ít.
- Chiều cao hơn độ dày. Một thanh sườn dài và mỏng có độ cứng trên mỗi đơn vị khối lượng cao hơn nhiều so với một thanh sườn ngắn và dày, cho đến khi đạt đến giới hạn uốn cong.
- Xác định các góc bằng phương pháp tam giác hóa. Các tấm gia cường tại điểm giao nhau của hai mặt phẳng là đặc điểm tăng độ cứng có giá trị cao nhất trên hầu hết các loại mắc cài.
- Hãy tôn trọng khả năng gia công cơ khí. Độ dày gờ dưới khoảng 1.5 mm ở nhôm dễ gây rung giật. Tỷ lệ chiều cao/độ dày gờ vượt quá khoảng 8:1 cần phải gia công đường chạy dao cẩn thận.
- Các điểm giao nhau của các đường gân cần có bán kính. Các góc nhọn bên trong vừa là điểm tập trung ứng suất vừa là nơi khó gia công.
Khi độ giảm chấn quan trọng hơn độ cứng
Đôi khi bạn không thể dịch chuyển tần số tự nhiên ra khỏi phạm vi kích thích — kích thích có dải tần rộng, hoặc đường bao không cho phép độ cứng tăng thêm. Khi đó, giải pháp là sử dụng bộ giảm chấn.
Kim loại có độ giảm chấn nội tại rất thấp, và sự khác biệt giữa chúng về mặt tuyệt đối là nhỏ (magiê và gang có phần tốt hơn nhôm hoặc thép, nhưng không đủ để tự giải quyết vấn đề). Thông thường, cần phải bổ sung thêm độ giảm chấn: các phương pháp xử lý giảm chấn lớp hạn chế, các phần tử giao diện đàn hồi hoặc bộ giảm chấn khối lượng điều chỉnh.
Hệ quả thiết kế đối với một chi tiết được gia công là phải cung cấp các điều kiện lắp đặt — các bề mặt liên kết phẳng để xử lý giảm chấn, các đặc điểm gắn kết cho bộ giảm chấn điều chỉnh, các giao diện được xác định cho các phần tử đàn hồi.
Mối nối bu lông: Cái mà giá đỡ của bạn thực sự đang giữ
Mỗi đầu nối đều được gắn bằng bu lông, và đây là nơi mà thông số kỹ thuật gia công đáp ứng chức năng thực tế của chi tiết.
Lực siết trước là yếu tố quyết định sản phẩm, không phải là yếu tố quyết định loại ốc vít.
Một mối nối bu lông được thiết kế đúng cách sẽ chịu tải thông qua ma sát giữa các chi tiết được kẹp chặt, chứ không phải thông qua lực cắt của bu lông. Nhiệm vụ của bu lông là tạo ra và duy trì lực kẹp giúp tạo ra ma sát đó.
Điều này định nghĩa lại những gì mà khung đỡ phải đáp ứng. Khung đỡ phải cung cấp các bề mặt cho phép tạo ra lực tải trước một cách chính xác và duy trì được theo thời gian. Tất cả những điều bên dưới đều xuất phát từ đó.
Độ phẳng bề mặt ổ trục và sự giãn nở khi lắp đặt
Không có bề mặt gia công nào thực sự phẳng ở cấp độ hiển vi. Dưới tác dụng của tải trọng trước, các điểm nhô cao bị ép lại, và mỗi micromet bị làm phẳng đó là độ giãn mà bu lông mất đi.
Hiện tượng lún sụt xảy ra nhanh chóng — phần lớn trong quá trình siết chặt và trong vài chu kỳ tải hoặc nhiệt đầu tiên — và thường làm giảm 5-10% lực siết ban đầu , nhiều hơn trên các bề mặt thô ráp hoặc được phủ lớp. Thêm vào đó là sự giãn nở nhiệt và hiện tượng biến dạng dẻo, và mức hao hụt lực siết ban đầu 10% là một giả định thiết kế phổ biến.
Nguyên tắc gia công khá đơn giản: bề mặt chịu lực càng nhẵn và phẳng thì độ lún càng ít. Đối với các mối nối mà việc giữ tải trước là quan trọng, hãy chỉ định bề mặt chịu lực, chứ không chỉ là chi tiết. Độ nhám bề mặt Ra 1.6 μm hoặc tốt hơn dưới đầu bu lông và tại các giao diện kẹp là mục tiêu hợp lý, với độ phẳng được nhấn mạnh trên diện tích chịu lực chứ không phải toàn bộ chi tiết.
Tính đồng phẳng và chân đế mềm trong các ngàm gắn đa điểm
Đây là lỗi ảnh hưởng đến nhiều cụm lắp ráp hơn bất kỳ lỗi nào khác trong danh sách này.
Khi một giá đỡ được bắt vít ở ba điểm trở lên, các mặt lắp đặt đó cần phải nằm trên cùng một mặt phẳng. Nếu một mặt nhô ra, giá đỡ sẽ bị lung lay so với các mặt khác — và việc siết chặt các ốc vít sẽ làm biến dạng chi tiết. Đây là hiện tượng tương tự như "lỗi chân" trong việc lắp đặt thiết bị quay.
Hậu quả là: khung đỡ bị uốn cong trước khi chịu tải trọng thực tế, sự biến dạng lan truyền vào bất cứ thứ gì nó giữ, sự thẳng hàng bị lệch khi các ốc vít được siết chặt theo trình tự, và sự phân bố tải trọng trước trên toàn bộ khung trở nên khó dự đoán.
Có hai cách khắc phục vấn đề này. Thứ nhất, cần xác định độ phẳng đồng trục như một dung sai biên dạng trên tất cả các mặt lắp đặt cùng một lúc , chứ không phải độ phẳng trên từng mặt riêng lẻ — các mặt phẳng ở các độ cao khác nhau vẫn không đồng trục. Và ở những nơi mà cấu trúc ghép nối không thể đảm bảo độ phẳng, cần thiết kế sao cho phù hợp: sử dụng ít điểm lắp đặt hơn, vòng đệm hình cầu, hoặc các vùng có độ đàn hồi được thiết kế có chủ đích giữa các miếng đệm lắp đặt.
Sự ăn khớp ren trong nhôm: Quy tắc 1.5-2×
Khi một chi tiết bằng thép được vặn vào nhôm, phần ren nhôm là điểm yếu. Chiều dài ren cần đủ lớn để khả năng chịu lực cắt của ren nhôm vượt quá khả năng chịu lực kéo của bu lông — nếu không, ren sẽ bị trờn trước khi bu lông đạt đến độ bền kéo, và mối nối sẽ không bao giờ đạt được tải trọng thiết kế ban đầu.
Nguyên tắc gia công đối với thép và nhôm là sử dụng đường kính danh nghĩa của chỗ tiếp xúc gấp 1.5 đến 2 lần , so với khoảng 1 lần đối với thép và thép. Magiê và nhựa cần đường kính lớn hơn nữa.
Số liệu thực tế: ốc vít M6 bắt vào nhôm cần độ ăn khớp ren từ 9-12 mm. Ốc vít M4 cần 6-8 mm. Đây là một hạn chế thiết kế thực tế đối với các giá đỡ mỏng, và đó là lý do tại sao nhiều bản vẽ ngầm chỉ định điều không thể đạt được — một lỗ ren M6 trong giá đỡ dày 6 mm không thể tạo ra độ ăn khớp cần thiết cho ốc vít.
Những điểm liên quan khác cũng quan trọng không kém: không tính ren đầu tiên hoặc hai ren đầu tiên, vì chúng chịu tải rất ít. Vát mép miệng lỗ ren. Và đối với lỗ kín, đảm bảo độ sâu khoan đủ để chứa bước ren của mũi taro.
Các chi tiết chèn có ren: Khi vật liệu gốc không đủ chắc chắn
Trong trường hợp tiết diện quá mỏng để có thể ăn khớp tốt, hoặc khi mối nối sẽ được tháo lắp nhiều lần, các miếng chèn ren sẽ chuyển ren vào vật liệu chắc chắn hơn.
Các lựa chọn theo thứ tự tần suất sử dụng: chốt dây xoắn ốc (rẻ, hiệu quả, cần lỗ ren cụ thể), chốt khóa (độ bền cao hơn, tốt hơn cho việc lắp ráp nhiều lần), chốt ép và tự khóa (nhanh, cần lỗ được kiểm soát và vật liệu đủ xung quanh), và chốt định hình nhiệt (dành cho nhựa).
Tất cả chúng đều yêu cầu lỗ được kiểm soát và vật liệu gờ xung quanh đủ lớn. Hãy chỉ định chi tiết chèn trên bản vẽ thay vì để đến khâu lắp ráp mới làm — việc chuẩn bị lỗ khác nhau tùy theo loại và không thể thay thế cho nhau.
Yêu cầu về khoét lỗ và làm phẳng bề mặt
Chi tiết nhỏ, nhưng ảnh hưởng không cân xứng.
Đầu bu lông tì lên bề mặt chưa được gia công, có góc cạnh hoặc bán kính cong sẽ tạo ra lực ép trước không đều và lực ép ngang lên bu lông. Trên bất kỳ bề mặt giá đỡ nào không phẳng và vuông góc với trục lỗ — bề mặt đúc, mặt góc cạnh, biên dạng cong — hãy chỉ định một mặt phẳng định vị.
Các yêu cầu cần nêu rõ: đường kính mặt tiếp xúc ít nhất gấp 1.5 lần đường kính đầu bu lông, vuông góc với trục lỗ trong phạm vi khoảng 0.5°, độ nhám bề mặt Ra 1.6 μm hoặc tốt hơn, và không có gờ ở mép lỗ. Gờ dưới đầu bu lông là dấu hiệu cho thấy bu lông có thể bị lún sâu.
Phân tán tải trước và lý do tại sao điều khiển mô-men xoắn không phải là chính xác
Sử dụng cờ lê lực là phương pháp tiêu chuẩn để thiết lập tải trước và độ chính xác của nó thấp hơn nhiều so với hầu hết mọi người vẫn nghĩ. Bởi vì phần lớn mô-men xoắn tác dụng được dùng để khắc phục ma sát dưới đầu bu lông và trong các ren, và hệ số ma sát thay đổi rất nhiều tùy thuộc vào độ nhẵn bề mặt, lớp phủ, chất bôi trơn và độ sạch, nên độ phân tán tải trước ±25-30% là điển hình khi sử dụng phương pháp điều khiển mô-men xoắn ngay cả khi sử dụng các dụng cụ đã được hiệu chuẩn.
Giải pháp thiết kế là chừa ra một biên độ an toàn — giả định rằng tải trọng trước có thể thấp hơn nhiều so với mức danh nghĩa và kiểm tra xem mối nối vẫn hoạt động tốt, và cao hơn nhiều so với mức danh nghĩa và kiểm tra xem không có sự biến dạng nào xảy ra.
Về mặt gia công, điều này có nghĩa là độ hoàn thiện bề mặt và lớp phủ đồng nhất tạo ra ma sát đồng nhất, dẫn đến giảm sự phân tán vật liệu. Đây là trường hợp mà một thông số kỹ thuật tưởng chừng chỉ mang tính thẩm mỹ lại đang thực hiện chức năng cấu trúc.
Xác định độ phẳng như một yêu cầu tải trước
Tổng hợp các phần này để luyện tập vẽ.
Đối với một loại giá đỡ có chức năng duy trì lực siết trước, bản vẽ cần thể hiện:
- Độ phẳng trên mỗi bề mặt tiếp xúc bắt vít, thông thường là 0.05-0.1 mm trên toàn bộ diện tích tiếp xúc.
- Dung sai biên dạng kiểm soát độ phẳng trên tất cả các mặt lắp đặt theo nhóm
- Độ nhám bề mặt dưới đầu ốc vít và tại các điểm tiếp xúc kẹp, Ra 1.6 μm hoặc tốt hơn
- Độ sâu ăn khớp ren được nêu rõ ràng, kèm theo chú thích chèn khi cần thiết.
- Các yêu cầu về bề mặt tiếp xúc trên bất kỳ bề mặt tiếp xúc nào không phẳng hoặc không vuông góc.
- Lưu ý rằng độ phẳng được áp dụng. sau khi bất kỳ phương pháp xử lý bề mặt nào
Yếu tố cuối cùng đó quan trọng hơn vẻ bề ngoài của nó, như trường hợp SS400 đã chứng minh. Lớp mạ và lớp phủ làm thay đổi độ phẳng, và một thông số kỹ thuật không đề cập đến điểm này sẽ được hiểu là áp dụng cho trạng thái mà nhà cung cấp đo được.
Vật liệu làm khung và giá đỡ
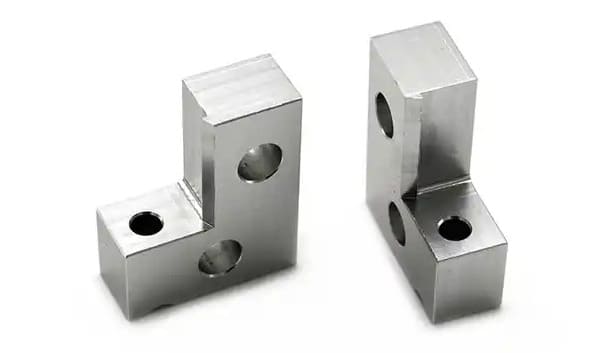
6061-T6: Lựa chọn mặc định và lý do tại sao nó thường thắng
Thép 6061-T6 là lựa chọn chính xác nhất cho hầu hết các loại giá đỡ, không có loại nào sánh bằng. Nó có độ bền kéo khoảng 276 MPa, khả năng gia công tuyệt vời, khả năng chống ăn mòn tốt, dễ dàng tìm thấy ở dạng tấm và thanh, và có khả năng anot hóa ổn định.
Kết hợp với điểm đặc trưng về độ cứng nêu trên — ưu điểm của nhôm là cùng một khối lượng nhưng lại tạo ra tiết diện lớn hơn nhiều — nhôm 6061 đáp ứng hầu hết các yêu cầu về giá đỡ với tổng chi phí thấp nhất.
Hãy sử dụng phương án khác khi có lý do cụ thể, chứ không phải mặc định.
7075-T6: Khi độ bền xứng đáng với chi phí
Hợp kim 7075-T6 có độ bền kéo gần gấp đôi so với 6061 ở cùng mật độ và độ cứng. Điều đó cho phép bạn sử dụng các tiết diện mỏng hơn ở những khu vực có giới hạn về độ bền, điều này rất quan trọng khi cần độ kín khít.
Những nhược điểm: chi phí vật liệu cao hơn, khả năng chống ăn mòn kém hơn, khả năng hàn kém và bề mặt mạ anod không đồng nhất do hàm lượng kẽm. Và cần lưu ý rằng nó không mang lại độ cứng cao hơn — mô đun đàn hồi gần như giống hệt nhau. Nếu giá đỡ của bạn bị giới hạn bởi độ cứng chứ không phải độ bền, thì hợp kim 7075 sẽ đắt hơn mà không thay đổi được gì.
Thép và thép không gỉ: Nơi mà nhôm không còn phù hợp
Thép chứng tỏ được ưu tiên khi các ràng buộc về độ dày quá nghiêm ngặt khiến nhôm không thể đạt được tiết diện cần thiết, khi khả năng chống mài mòn hoặc trầy xước là yếu tố quan trọng, khi sự giãn nở nhiệt phải phù hợp với cấu trúc thép, hoặc khi chi phí tuyệt đối trên mỗi chi tiết là yếu tố quyết định và sự tăng khối lượng có thể chấp nhận được.
Các loại thép thường dùng trong gia công khung bao gồm thép kết cấu thông thường như SS400 (như trong khung tự động hóa ở trên), 1045 cho độ bền cao hơn, và thép không gỉ 304 hoặc 316 khi cần khả năng chống ăn mòn. Thép 17-4 PH đáp ứng các trường hợp cần cả độ bền cao và khả năng chống ăn mòn.
Gia công các giá đỡ bằng thép mất nhiều thời gian hơn so với nhôm và do đó chi phí trên mỗi đơn vị thời gian gia công cũng cao hơn — nhưng chi phí vật liệu thấp hơn, điều này đôi khi bù đắp được nhược điểm đó đối với các hình dạng hình học đơn giản.
Titan: Hiếm khi cần thiết, nhưng đôi khi lại vô cùng quan trọng.
Hợp kim Ti-6Al-4V có tỷ lệ độ bền trên mật độ tuyệt vời và khả năng chống ăn mòn vượt trội. Độ cứng riêng của nó, như đã trình bày ở trên, tương đương với nhôm — vì vậy, các mắc cài titan phụ thuộc vào độ bền, độ mỏi, nhiệt độ hoặc khả năng chống ăn mòn, chứ không phải độ cứng.
Chi phí gia công thường cao gấp ba đến bốn lần so với nhôm đối với hình dạng tương đương. Điều này hợp lý trong các ứng dụng hàng không vũ trụ, y tế, hàng hải và nhiệt độ cao. Hiếm khi hợp lý trong các lĩnh vực khác.
Magie: Lựa chọn nhẹ nhất, với các yêu cầu thực tế về khả năng xử lý.
Hợp kim magie nhẹ hơn nhôm khoảng 30% trong khi độ cứng riêng gần như tương đương, có khả năng giảm chấn rung tốt và lực cắt thấp.
Vấn đề đặt ra là an toàn. Mảnh vụn magie dễ cháy và bụi mịn là mối nguy hiểm thực sự gây cháy nổ, do đó cần lựa chọn chất làm mát phù hợp, hệ thống xử lý mảnh vụn chuyên dụng, khả năng chữa cháy loại D tại máy và người vận hành được đào tạo bài bản. Khá ít xưởng cung cấp dịch vụ này.
Chúng tôi gia công các chi tiết khung đỡ bằng magie trong sản xuất — khung đỡ bên của mô-đun hàng không vũ trụ được mô tả trước đó được làm bằng magie, được giữ chặt bằng các lỗ H7 và độ biến dạng 0.05 mm. Nếu bạn đang đánh giá các nhà cung cấp dịch vụ gia công magie, hãy hỏi họ sử dụng chất làm mát nào và cách xử lý phôi vụn ra sao; câu trả lời sẽ nhanh chóng phân biệt khả năng thực sự với khả năng được quảng cáo.
Nhựa kỹ thuật và giá đỡ cách nhiệt
Đôi khi đó là câu trả lời đúng. Nhựa được sử dụng cho các loại giá đỡ khi khả năng cách điện, cách nhiệt, chống ăn mòn hoặc giảm trọng lượng quan trọng hơn độ cứng.
Các lựa chọn phổ biến: acetal (ổn định về kích thước, gia công dễ dàng), PEEK (độ bền và khả năng chịu nhiệt cao, nhưng đắt tiền), và nylon gia cường sợi thủy tinh (độ cứng tốt đối với một loại polymer, nhưng dễ gây mài mòn dụng cụ). Lưu ý rằng tất cả các loại polymer đều có mô đun đàn hồi thấp hơn kim loại từ một đến hai bậc độ lớn, do đó các mắc cài bằng nhựa có tính linh hoạt cao hơn và dễ bị biến dạng dưới tải trọng kéo dài.
Lựa chọn vật liệu theo yêu cầu quản lý
| Yêu cầu quản lý | Lựa chọn đầu tiên | Thay thế | Tránh |
|---|---|---|---|
| Độ cứng trong một bao không bị ràng buộc | 6061-T6 | Magie AZ31 | Thép có khối lượng bằng nhau |
| Sức mạnh trong một phạm vi hẹp | 7075-T6 | Thép, Ti-6Al-4V | 6061-T6 |
| Khối lượng tối thiểu | Magie AZ31 | 7075-T6 | Thép |
| Chi phí thấp nhất, khối lượng vừa phải | Thép (SS400 hoặc loại tương tự) | 6061-T6 | Titanium |
| Chống ăn mòn | 316 không gỉ | Hợp kim Ti-6Al-4V, anot hóa 6061 | Magiê (không có lớp bảo vệ) |
| Phù hợp về mặt nhiệt với cụm thép | Thép | 17-4 PH | Aluminium |
| Cách ly điện | PEEK, acetal | Nilon đầy thủy tinh | Bất kỳ kim loại |
| Yếu tố gây mỏi | Ti-6Al-4V | 7075-T6 | Các sản phẩm đúc, các sản phẩm hàn |
Mẫu lỗ, dung sai và GD&T
Về mặt chức năng, các loại giá đỡ là các mẫu lỗ được nối với nhau bằng vật liệu. Cách bố trí các lỗ này quyết định liệu bộ phận đó có lắp ráp được hay không và chi phí sản xuất là bao nhiêu.
Dung sai vị trí so với kích thước tọa độ
Việc định kích thước theo tọa độ — X và Y với dung sai ± — tạo ra vùng dung sai hình vuông. Dung sai vị trí thực tạo ra vùng dung sai hình tròn.
Sự khác biệt không chỉ mang tính lý thuyết. Dung sai tọa độ ±0.1 mm cho phép sai số đường chéo lên đến 0.141 mm tại các góc của vùng, đồng thời loại bỏ sai số thuần túy theo trục X là 0.11 mm. Yêu cầu chức năng — lỗ phải đủ gần với vị trí danh nghĩa của nó — không quan tâm đến hướng. Vì vậy, dung sai tọa độ đồng thời loại bỏ các chi tiết đạt yêu cầu và chấp nhận các chi tiết đạt yêu cầu ở mức độ vừa phải.
Vị trí thực với vùng dung sai tròn phù hợp với chức năng, và cung cấp cho bạn thêm khoảng 57% vùng dung sai hữu dụng cho cùng một độ lệch trường hợp xấu nhất. Điều đó có nghĩa là biên độ sản xuất dư thừa cho việc thay đổi bản vẽ.
Lựa chọn điểm chuẩn: Tại sao mặt lắp đặt thường được chọn làm điểm chuẩn A
Các mốc chuẩn xác định cách thức đo đạc chi tiết và, lý tưởng nhất, cách sử dụng nó. Giá trị mặc định cho một khung đỡ:
- Dữ liệu A: mặt lắp đặt chính — bề mặt tiếp xúc với cấu trúc ghép nối
- Dữ liệu B: một đặc điểm định vị bên trong mặt đó, thường là lỗ chốt hoặc tâm của chính hoa văn.
- Dữ liệu C: một tính năng phụ điều khiển sự quay
Nguyên tắc là các mốc chuẩn phải phản ánh chính xác cách chi tiết được cố định trong quá trình lắp ráp. Một giá đỡ được đo từ một cạnh bất kỳ sẽ có kích thước khác với chức năng thực tế của nó, và dung sai bạn chỉ định sẽ không phải là dung sai quan trọng.
Dung sai thưởng MMC: Dung sai miễn phí mà bạn có thể chưa tận dụng
Công cụ ít được sử dụng nhất trong việc đo kích thước mắc cài.
Khi dung sai vị trí được quy định ở điều kiện vật liệu tối đa (MMC), chi tiết sẽ có thêm dung sai vị trí khi lỗ lớn hơn kích thước tối thiểu của nó. Đối với lỗ thông, điều này hoàn toàn đúng về mặt chức năng — một lỗ lớn hơn sẽ có nhiều khoảng trống hơn xung quanh ốc vít, do đó nó có thể chịu được sai số vị trí lớn hơn mà vẫn lắp ráp được.
Cụ thể: một lỗ thông hơi Ø6.2 +0.2/0 với đường kính lỗ ⌀0.2 tại MMC. Ở kích thước tối thiểu 6.2 mm, dung sai vị trí là 0.2 mm. Ở kích thước tối đa 6.4 mm, phần bù thêm là 0.2 mm, tổng cộng là ⌀0.4 mm — gấp đôi dung sai , mà không ảnh hưởng đến chức năng.
Hầu hết các bản vẽ giá đỡ đều chỉ định vị trí mà không có yếu tố điều chỉnh điều kiện vật liệu, điều này làm mất đi hoàn toàn yếu tố này. Đối với các lỗ thông hơi, MMC hầu như luôn phù hợp và hầu như luôn tiết kiệm chi phí.
Ngoại lệ: các lỗ chốt và lỗ định vị, nơi mà bản thân sự khớp nối đã mang lại chức năng cần thiết. Những lỗ này nên được đặt ở bất kỳ kích thước chi tiết nào (RFS), vì lỗ chốt lớn hơn không giúp ích gì.
Sự tích lũy dung sai trong cụm giá đỡ
Một giá đỡ nối hai cụm phụ tham gia vào một hệ thống bao gồm mẫu ghép nối ở mỗi bên, hai mẫu riêng của giá đỡ và khe hở tại mỗi giao diện.
Hai phân tích hữu ích:
Trường hợp xấu nhất tổng hợp tất cả các dung sai ở mức cực đoan. Phương pháp này thận trọng, đảm bảo việc lắp ráp và thường khiến dung sai chặt chẽ hơn mức cần thiết.
Phương pháp thống kê (RSS) lấy căn bậc hai của tổng bình phương các yếu tố đóng góp, giả định rằng chúng không đồng thời ở các giá trị cực đoan. Phương pháp này thực tế hơn đối với khối lượng sản xuất và thường cho phép dung sai riêng lẻ rộng hơn đáng kể.
Đối với các khung đỡ, cách tiếp cận thực tế là xem xét trường hợp xấu nhất trong bất kỳ trường hợp nào mà việc lắp ráp không thành công là không thể chấp nhận được, và sử dụng RSS ở những trường hợp khác. Và hãy nhớ rằng khe hở là một công cụ thiết kế hợp lệ — các lỗ có rãnh tại một giao diện có thể hấp thụ toàn bộ tải trọng của các chi tiết lắp ráp mà nếu không sẽ buộc phải sử dụng dung sai tốn kém ở khắp mọi nơi.
Mục tiêu dung sai thực tế theo tính năng
| Tính năng | Tiêu chuẩn | Độ chính xác | Ghi Chú |
|---|---|---|---|
| Vị trí lỗ thông hơi | ± 0.1 mm | ± 0.05 mm | Hãy chỉ định tại MMC để nhận thưởng. |
| Lỗ chốt/lỗ định vị | H8 | H7 | H7 là yêu cầu đối với khung đỡ bằng magie. |
| Khoảng cách giữa các lỗ | ± 0.1 mm | js6 hoặc ±0.02 mm | Khoảng cách js6 được giữ cố định trên khung magiê. |
| Độ phẳng bề mặt lắp đặt | 0.1 mm | 0.05 mm | Độ chính xác 0.05 mm đạt được trên cả hai bộ phận vỏ. |
| Tính đồng phẳng giữa các mặt | 0.15 mm | 0.05 mm | Hình ảnh tổng thể của tất cả các khuôn mặt trong nhóm. |
| Lỗ dẫn hướng cho giá đỡ động cơ | H8 | H7 | Độ đồng tâm với trục dẫn động quan trọng hơn |
| Hồ sơ chung | ± 0.2 mm | ± 0.05 mm | Hiếm khi cần phải bó sát. |
| Độ hoàn thiện bề mặt, các mặt chịu lực | Ra 3.2 μm | Ra 1.6 μm | Giảm độ sâu khi nhúng |
| bề dầy | ± 0.1 mm | ± 0.03 mm | Thường không quan trọng |
Trong trường hợp nào thì dung sai chặt chẽ đáng để trả giá cao — và trong trường hợp nào thì không.
Chi phí gia công tăng mạnh khi dung sai càng khắt khe, và mức tăng này không tuyến tính. Nói một cách khái quát: ±0.1 mm hầu như không đáng kể đối với chi tiết được phay, ±0.05 mm cần được chú ý, ±0.02 mm cần kiểm soát quy trình và kiểm tra, và dung sai nhỏ hơn nữa đồng nghĩa với chiến lược chuyên biệt và thường cần thêm các công đoạn bổ sung.
Đáng để đầu tư: định vị các đặc điểm xác định vị trí, độ phẳng bề mặt lắp đặt trên các mối nối chịu tải trọng trước, độ đồng phẳng giữa các bề mặt lắp đặt, độ khít lỗ cho ổ trục và trục dẫn hướng.
Thông thường là không: kích thước tổng thể của mặt cắt, độ dày không quan trọng, kích thước lỗ thông hơi, độ hoàn thiện bề mặt, các chi tiết không tiếp xúc với bất cứ thứ gì.
Một kiểu bản vẽ phổ biến và tốn kém là sử dụng dung sai ±0.05 mm cho mọi kích thước trên bản vẽ. Điều này cho thấy không ai xác định được những đặc điểm nào thực sự quan trọng, và nó định giá sản phẩm như thể tất cả các đặc điểm đều quan trọng.
Chiến lược gia công và kiểm soát biến dạng
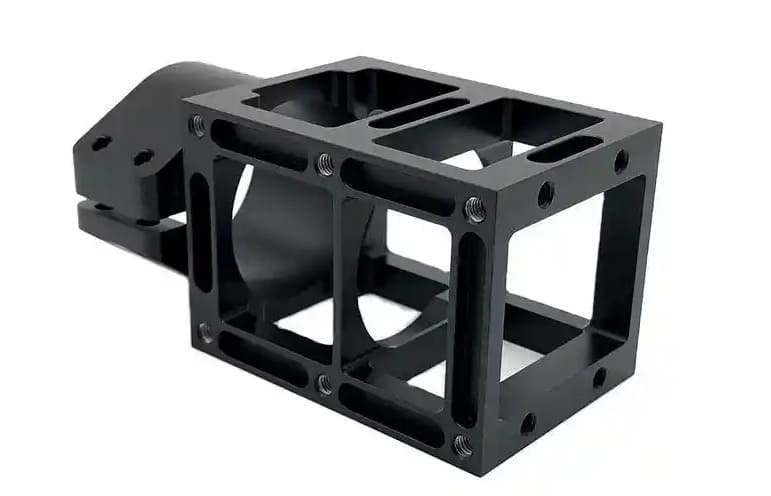
Chiến lược thiết lập: Tại sao gia công một lần thiết lập lại quan trọng đối với các mẫu lỗ
Mối quan hệ giữa các chi tiết được gia công trong cùng một thiết lập bị giới hạn bởi độ chính xác của máy — thông thường nhỏ hơn 0.01 mm trên một trung tâm gia công tốt. Mối quan hệ giữa các chi tiết được gia công trong các thiết lập khác nhau kế thừa sai số của việc gá kẹp và lấy mẫu chuẩn giữa chúng, thường lớn hơn một bậc độ lớn.
Đối với các loại ngoặc, nơi mà mối quan hệ trực tiếp và mối quan hệ giữa các mẫu là toàn bộ chức năng, điều này tác động trực tiếp đến chiến lược. Việc có được tất cả các khía cạnh chức năng trong một thiết lập thường có giá trị hơn bất kỳ quyết định đơn lẻ nào khác.
So sánh 3 trục và 5 trục cho giá đỡ đa mặt phẳng
Một giá đỡ có các mặt lắp đặt trên hai hoặc ba mặt phẳng thường cần từ ba đến năm lần thiết lập trên máy 3 trục, hoặc từ một đến hai lần trên máy 5 trục.
So sánh chi phí thường cho kết quả sát nhau hơn vẻ bề ngoài — tốc độ gia công máy 5 trục cao hơn, nhưng số lần thiết lập giảm mạnh, và chi phí nhân công thiết lập cộng với đồ gá thường chiếm ưu thế. So sánh về độ chính xác thì hoàn toàn không: gia công một lần thiết lập loại bỏ hoàn toàn sai số giữa các lần thiết lập.
Đối với các mắc cài phẳng đơn giản, 3 trục là phù hợp và 5 trục là lãng phí. Đối với các mắc cài đa mặt phẳng có các đặc điểm liên quan trên các mặt phẳng, 5 trục thường ưu việt hơn ở cả hai khía cạnh.
Ứng suất dư và độ ổn định phẳng
Cơ chế biến dạng khiến mọi người bị đánh lừa là do bộ phận đó đo đúng kích thước rồi lại di chuyển.
Tấm cán và thanh ép đùn mang theo ứng suất dư bị khóa chặt từ quá trình gia công. Gia công cơ khí loại bỏ vật liệu không đối xứng, ứng suất còn lại phân bố lại, và chi tiết thay đổi hình dạng — đôi khi ngay trên máy, đôi khi vài giờ sau đó.
Mức độ nghiêm trọng tỷ lệ thuận với lượng vật liệu bị loại bỏ và độ bất đối xứng của quá trình loại bỏ. Trường hợp xấu nhất là khi một giá đỡ được gia công từ một tấm dày thành một cấu trúc gân mỏng.
Các biện pháp đối phó, theo thứ tự chúng ta áp dụng:
- Hãy chỉ định loại gỗ đã qua xử lý giảm ứng suất. Tấm thép đã qua quá trình xử lý giảm ứng suất có tính chất dễ dự đoán hơn nhiều so với tấm thép chưa cán.
- Vẽ phác thảo sơ bộ, sau đó ổn định hình dạng, rồi hoàn thiện. Cả hai chi tiết trong nghiên cứu trường hợp đều sử dụng dung sai 0.5 mm trước khi gia công hoàn thiện.
- Thêm một thao tác giảm ứng suất trung gian Trong trường hợp cần độ chính xác cao. Khung đỡ bằng magie đã được ủ sau khi gia công thô vì lý do này.
- Loại bỏ vật liệu một cách đối xứng Trong trường hợp hình học cho phép, nên luân phiên các mặt thay vì hoàn thiện hoàn toàn một mặt trước.
- Để yên cho đến khi có thời gian lắng. sự khác biệt giữa gia công thô và gia công tinh trên các chi tiết có độ chính xác cao.
Lắp đặt các giá đỡ mỏng và không đối xứng
Lực kẹp làm biến dạng các chi tiết, và sự biến dạng đó sẽ trở lại trạng thái ban đầu sau khi thả lỏng. Một giá đỡ mỏng được kẹp chặt trong ê tô sẽ gia công chính xác nhưng lại bị lệch dung sai khi được tháo kẹp.
Các phương pháp hiệu quả đối với hình dạng khung kẹp: kẹp chân không cho các chi tiết có bề mặt phẳng, hàm kẹp mềm tùy chỉnh phù hợp với đường viền của chi tiết, các mấu giữ chi tiết cố định và được tháo ra sau cùng, và lực kẹp thấp với số điểm tiếp xúc lớn hơn.
Đối với các giá đỡ dạng tấm mỏng nói riêng — ví dụ như chi tiết SS400 dày 5 mm — lực cắt cũng quan trọng không kém lực kẹp. Các thao tác gia công tinh nhẹ nhàng với dụng cụ sắc bén giúp giảm độ võng hiệu quả hơn so với việc cố gắng kẹp chặt chi tiết đủ để chịu được các vết cắt mạnh.
Chúng tôi áp dụng các nguyên tắc tương tự cho các đồ gá và khuôn mẫu , thường là các cấu trúc dạng tấm mỏng với các mẫu lỗ chính xác và cùng độ nhạy biến dạng.
Đạt được và duy trì độ phẳng trên các bề mặt lắp đặt lớn
Độ phẳng trên một bề mặt lớn là sự kết hợp giữa chiến lược gia công và quản lý ứng suất, và đôi khi cần đến bước hiệu chỉnh.
Các yếu tố góp phần: tình trạng phôi và ứng suất dư, biến dạng do gá kẹp, lực cắt và nhiệt lượng tỏa ra, tình trạng dụng cụ cắt và các quy trình gia công sau đó, bao gồm cả xử lý bề mặt.
Các chiến lược: phay mặt bằng dao cắt đường kính lớn trong một lần chạy duy nhất nếu có thể thay vì gia công từng bước, thực hiện một lần chạy cuối nhẹ để loại bỏ độ lệch do lực cắt, gia công cả hai mặt nếu khả thi để cân bằng ứng suất, và - nếu cần - áp dụng hiệu chỉnh cơ học sau khi gia công.
Phương án cuối cùng đó là hợp lý và đôi khi cần thiết. Trên giá đỡ SS400, việc hiệu chỉnh độ phẳng thủ công được thực hiện sau khi gia công và một lần nữa sau khi mạ crom, để đảm bảo độ chính xác 0.05 mm trên chi tiết dày 5 mm. Một số hình dạng sẽ không đạt được yêu cầu chỉ bằng phương pháp gia công thông thường.
Xử lý bề mặt và ảnh hưởng của nó đến sự phù hợp
Xử lý bề mặt là điểm khiến những mắc cài được chế tạo đúng cách trở nên không còn chính xác nữa.
Lớp phủ làm thay đổi kích thước
Mỗi lớp phủ đều làm thay đổi kích thước của chi tiết, và sự thay đổi này thường lớn hơn dung sai cho phép.
Đối với quá trình anot hóa cứng, hiệu ứng về kích thước rất nghiêm trọng: vì quá trình anot hóa chuyển đổi chất nền chứ không phải thêm vào nó, phát triển gần như một nửa ra ngoài và một nửa vào trong, đường kính lỗ giảm đi xấp xỉ bằng toàn bộ độ dày lớp phủ. Một lớp phủ Loại III dày 50 μm sẽ làm giảm khoảng 50 μm đường kính lỗ — nhiều hơn gấp ba lần độ dày của lớp phủ H7 trên một lỗ chốt giá đỡ thông thường.
Quá trình mạ có cách hoạt động khác và, xét trên mỗi đơn vị độ dày, kém hiệu quả hơn — các lớp phủ được lắng đọng sẽ cộng toàn bộ độ dày của chúng vào mỗi bề mặt, do đó đường kính lỗ sẽ giảm đi gấp đôi độ dày của lớp mạ.
Chúng tôi đã đề cập chi tiết vấn đề này trong hướng dẫn về kiểm soát kích thước khi anod hóa cứng , bao gồm tốc độ tăng trưởng theo loại lớp phủ và bốn chiến lược xử lý. Đối với các giá đỡ cụ thể, các chi tiết cần chú ý là lỗ chốt và lỗ định vị, lỗ ren và bất kỳ giao diện nào có độ khít cụ thể.
Khắc phục hiện tượng bề mặt phẳng sau khi mạ: Một bước mà hầu hết các tiêu chuẩn kỹ thuật đều bỏ qua.
Lớp phủ thay đổi cả hình dạng lẫn kích thước, và đây là lý do tại sao các mắc cài mỏng dễ bị vướng vào.
Các quy trình mạ bao gồm bể hóa chất, thay đổi nhiệt độ và – đối với mạ điện – ứng suất bên trong lớp mạ. Trên một chi tiết mỏng hoặc không đối xứng, tất cả những yếu tố này đều có thể làm thay đổi hình dạng. Một giá đỡ phẳng trong phạm vi 0.05 mm trước khi mạ có thể không còn phẳng sau khi mạ.
Giá đỡ tự động SS400 là một ví dụ điển hình. Quy trình sản xuất bao gồm hiệu chỉnh độ phẳng thủ công sau khi gia công và hiệu chỉnh lần thứ hai sau khi mạ crom . Nếu không có bước thứ hai đó, yêu cầu độ phẳng 0.05 mm sẽ không thể đáp ứng được yêu cầu hoàn thiện – ngay cả đối với một chi tiết được sản xuất đúng cách.
Có hai hàm ý thực tiễn. Thứ nhất, cần ghi rõ trên bản vẽ xem độ phẳng được áp dụng trước hay sau khi phủ lớp; nếu không đề cập đến, bạn đang dựa vào giả định của nhà cung cấp. Thứ hai, đối với các giá đỡ mạ mỏng có yêu cầu độ phẳng thực tế, cần dự trù kinh phí cho việc hiệu chỉnh sau khi mạ như một công đoạn đã được lên kế hoạch chứ không phải là một công đoạn khắc phục sau đó.
Lớp phủ trên bề mặt ổ trục và ảnh hưởng của nó đến tải trọng ban đầu
Lớp phủ làm thay đổi hành vi ma sát tại các giao diện nơi phát sinh tải trọng ban đầu, từ đó thay đổi mối quan hệ giữa mô-men xoắn và tải trọng ban đầu.
Các tác động này là có thật nhưng không phải lúc nào cũng dễ hiểu: lớp phủ làm giảm ma sát sẽ làm tăng lực siết đạt được ở một mô-men xoắn nhất định, điều này có thể gây quá tải cho bu lông hoặc ren đã được gia công. Lớp phủ làm tăng ma sát sẽ làm giảm lực siết, khiến mối nối bị siết chưa đủ chặt. Một số lớp phủ cũng mềm hơn vật liệu nền, làm tăng độ lún và đẩy nhanh quá trình mất lực siết.
Nếu mối nối cần chịu tải trước, hãy che chắn các bề mặt chịu lực hoặc xác định thông số mô-men xoắn dựa trên điều kiện vật liệu được phủ lớp bảo vệ — chứ không phải giá trị của vật liệu trần từ bảng thông số ốc vít.
Đảm bảo tính liên tục của điện qua các giao diện giá đỡ
Trong trường hợp giá đỡ cần có chức năng nối đất, liên kết hoặc đảm bảo tính liên tục của nhiễu điện từ, lớp phủ đóng vai trò quan trọng.
Quá trình anot hóa là một chất cách điện. Một giá đỡ được yêu cầu "anot hóa toàn bộ" mà cũng cần nối đất cho tải trọng của nó sẽ không thể nối đất được. Giải pháp tiêu chuẩn là phủ một lớp chuyển đổi cromat lên các bề mặt tiếp xúc, giúp duy trì độ dẫn điện ở độ dày dưới một micromet và do đó hầu như không ảnh hưởng đến kích thước — hoặc che phủ các bề mặt đó và để chúng trần.
Một trong hai phương pháp đều phải được đưa vào bản vẽ ngay từ đầu.
Các vấn đề về ăn mòn và điện hóa tại các mối nối kim loại khác loại
Về bản chất, các giá đỡ nằm ở những vị trí chuyển tiếp giữa các vật liệu — một giá đỡ bằng nhôm được bắt vít vào khung thép bằng ốc vít bằng thép không gỉ là một cấu trúc phổ biến và có hoạt tính điện hóa cao.
Khi các kim loại khác nhau tiếp xúc với nhau trong điều kiện có hơi ẩm, vật liệu kém bền hơn sẽ bị ăn mòn ưu tiên. Nhôm với thép không gỉ là một ví dụ điển hình; còn magie với hầu hết mọi thứ lại là một trường hợp ăn mòn nghiêm trọng.
Các biện pháp giảm thiểu: sử dụng vòng đệm và ống lót cách ly tại điểm nối, phủ lớp bảo vệ trên một hoặc cả hai bề mặt, sử dụng chất bịt kín tại điểm tiếp xúc, hoặc lựa chọn vật liệu giúp giảm hiệu điện thế. Đối với các mắc cài bằng magie nói riêng, việc cách ly khỏi các điểm nối bằng thép là bắt buộc trong bất kỳ môi trường nào có độ ẩm.
Thiết kế cho khả năng sản xuất
Độ dày tối thiểu của thành và gân
| Vật liệu | Mức tối thiểu thoải mái | Đạt được | Ghi Chú |
|---|---|---|---|
| Nhôm 6061-T6 | 1.5 mm | 0.8 mm | Dễ đoán nhất |
| Nhôm 7075-T6 | 1.2 mm | 0.7 mm | Độ cứng cao hơn giúp |
| Magie AZ31 | 1.5 mm | 1.0 mm | Lực cắt thấp giúp |
| Thép | 1.0 mm | 0.6 mm | Cứng cáp nhưng gia công chậm. |
| Ti-6Al-4V | 1.0 mm | 0.6 mm | Quản lý nhiệt độ quan trọng |
| Acetal / PEEK | 2.0 mm | 1.5 mm | Sự làm mềm do nhiệt là giới hạn. |
Nếu cắt dưới mức tối thiểu thoải mái, bạn có thể gặp phải các vết xước, sự thay đổi kích thước do biến dạng và chi phí cao hơn do các thông số cắt quá thận trọng. Nhịp không được đỡ cũng quan trọng như độ dày — một thanh sườn mỏng, ngắn và được đỡ tốt sẽ dễ gia công hơn nhiều so với một thanh sườn cùng độ dày nhưng có nhịp dài 200 mm.
Bán kính góc trong và khả năng tiếp cận dụng cụ
Các góc trong phải có bán kính ít nhất bằng bán kính của dụng cụ cắt, và tốt hơn là lớn hơn. Đây là vấn đề DFM phổ biến nhất trên các bản vẽ giá đỡ.
Hướng dẫn: Hãy chỉ định bán kính góc trong ít nhất gấp 1.2 lần kích thước dụng cụ lớn nhất có thể tiếp cận chi tiết. Bán kính lớn hơn cho phép sử dụng dụng cụ lớn hơn cắt nhanh hơn với chất lượng hoàn thiện tốt hơn. Mỗi lần giảm bán kính góc được chỉ định sẽ buộc phải sử dụng dụng cụ nhỏ hơn, dẫn đến cắt chậm hơn, dễ bị lệch hơn và dễ bị gãy hơn.
Đối với hốc sâu 20 mm, bán kính góc 3 mm yêu cầu dụng cụ có đường kính 5 mm hoặc nhỏ hơn với tỷ lệ chiều dài/đường kính là 4:1 — vẫn có thể sử dụng được. Bán kính góc 1 mm trong cùng hốc đó yêu cầu dụng cụ 1.6 mm với tỷ lệ 12:1, điều này làm cho quá trình chậm, dễ hỏng và tốn kém.
Tỷ lệ chiều sâu so với chiều rộng của túi
Các hốc sâu và hẹp rất tốn kém. Tỷ lệ chiều dài trên đường kính của dụng cụ quyết định độ cứng vững, và độ cứng vững quyết định tốc độ loại bỏ vật liệu.
Theo kinh nghiệm: tỷ lệ chiều sâu/đường kính dụng cụ dưới 3:1 khá đơn giản, từ 3:1 đến 5:1 cần cẩn thận, từ 5:1 đến 8:1 cần gia công chậm với các thông số giảm, và trên 8:1 cần dụng cụ chuyên dụng và chi phí cao hơn đáng kể.
Nếu cần một ngăn túi sâu, hãy làm cho nó đủ rộng để có thể chứa một dụng cụ lớn.
Ghép mối hàn vào chi tiết gia công cơ khí — và khi nào không nên làm vậy
Việc thay thế cụm hàn bằng một chi tiết gia công nguyên khối giúp loại bỏ biến dạng mối hàn, giảm thiểu sự suy giảm độ bền vùng ảnh hưởng nhiệt, cải thiện hiệu suất chịu mỏi, giảm thiểu công sức lắp ráp và loại bỏ sự tích lũy dung sai giữa các mối hàn.
Nó cũng thường tốn nhiều chi phí hơn cho mỗi bộ phận và lãng phí nhiều vật liệu hơn.
Việc hợp nhất rất đáng giá khi cụm lắp ráp có tính nhạy cảm với mỏi vật liệu, khi cần độ chính xác cao trên các mối hàn, khi số lượng sản phẩm đủ ít khiến việc thiết lập hàn trở nên quan trọng, hoặc khi phiên bản hàn liên tục bị lỗi.
Việc này không đáng làm khi chi tiết quá lớn khiến chi phí phôi trở nên quá cao, khi hình dạng đơn giản và đường dẫn tải không quá khắt khe, hoặc khi số lượng lớn và phiên bản hàn hoạt động tốt.
Thiết kế cho một cấu hình duy nhất
Vì số lần thiết lập ảnh hưởng đến cả chi phí và độ chính xác, việc thiết kế để giảm số lần thiết lập sẽ mang lại lợi ích gấp đôi.
- Giữ cho các tính năng chức năng có thể truy cập từ càng ít hướng càng tốt.
- Tránh những đặc điểm trên hai khuôn mặt đối diện đòi hỏi mối quan hệ mật thiết với nhau.
- Cung cấp một mặt phẳng chuẩn rõ ràng và một bề mặt kẹp phôi không mang các đặc điểm quan trọng.
- Cần chừa đủ vật liệu cho việc cố định – chi tiết không có bề mặt kẹp cần được cố định bằng vật liệu chuyên dụng.
- Trong trường hợp không thể tránh khỏi việc thiết lập hệ thống thứ hai, hãy đặt các tính năng không quan trọng vào đó.
Chuẩn hóa phần cứng trên toàn bộ dòng sản phẩm khung đỡ.
Một đòn bẩy chi phí bị đánh giá thấp trong các chương trình có nhiều hạng mục.
Việc sử dụng ba kích thước ốc vít thay vì tám kích thước khác nhau cho cùng một dòng sản phẩm giúp giảm thiểu việc thay đổi dụng cụ, đơn giản hóa quá trình lắp ráp, giảm lượng hàng tồn kho và giảm nguy cơ sai sót trong lắp ráp. Điều tương tự cũng áp dụng cho bán kính góc – việc chuẩn hóa một tập hợp nhỏ các bán kính giúp giảm số lần thay đổi dụng cụ và cải thiện khả năng tái sử dụng đường chạy dao.
Đối với những khách hàng sử dụng nhiều loại mắc cài khác nhau, đây thường là cách tiết kiệm lớn nhất mà không ảnh hưởng đến chức năng.
Các yếu tố chi phí và thời gian giao hàng
Điều gì thực sự ảnh hưởng đến giá thành của khung giá đỡ?
Theo thứ tự tác động gần đúng:
- Số lần thiết lập — biến số chi phối trong hầu hết các bảng đấu
- Khối lượng loại bỏ vật liệu — Thời gian gia công tỷ lệ thuận với những gì bạn cắt bỏ, chứ không phải những gì bạn giữ lại.
- Dung sai và độ hoàn thiện — phi tuyến tính mạnh khi vượt quá ±0.05 mm
- Khả năng truy cập công cụ — Bán kính nhỏ và hốc sâu buộc quá trình gia công phải chậm lại
- Vật liệu — cả chi phí nguyên vật liệu và khả năng gia công
- Số Lượng — Khấu hao thiết lập và tinh chỉnh quy trình
- Xử lý bề mặt — bao gồm cả việc che giấu và chỉnh sửa sau điều trị.
- Sự kiểm tra — Kiểm tra toàn diện so với lấy mẫu
Hãy chú ý đến yếu tố gần cuối: cấp độ vật liệu. Các nhà thiết kế thường tối ưu hóa chi phí vật liệu mà bỏ qua số lần thiết lập, yếu tố thường có tác động gấp nhiều lần.
Tối ưu hóa vật liệu và vấn đề phôi
Một giá đỡ được gia công phức tạp thường tiêu tốn lượng vật liệu gấp ba đến bốn lần trọng lượng thành phẩm ở dạng phôi. Một giá đỡ thành phẩm nặng 1 kg có thể bắt đầu từ một tấm kim loại nặng 4 kg.
Đây là lý do tại sao chi phí gia công dựa trên kích thước ban đầu chứ không phải kích thước của sản phẩm hoàn thiện. Hai giá đỡ có khối lượng hoàn thiện giống hệt nhau có thể có chi phí khác nhau đáng kể nếu một cái vừa với khối nhỏ hơn.
Các biện pháp thực tiễn: thiết kế theo độ dày tấm tiêu chuẩn để không phải gia công từ phôi quá khổ, giữ cho tổng thể hình dạng được tối ưu, và cân nhắc xem liệu phôi định hình bằng phương pháp đùn hoặc cắt bằng laser có thể tạo ra hình dạng thô hay không.
Số lần thiết lập là biến số chủ đạo
Mỗi lần thiết lập bổ sung đều bao gồm việc gá kẹp, xử lý chi tiết, lấy mẫu chuẩn, thay đổi chương trình và kiểm tra sản phẩm mẫu đầu tiên. Đối với một giá đỡ có thời gian gia công tương đối ngắn, chi phí thiết lập có thể dễ dàng vượt quá chi phí gia công tổng thể.
Đây là lý do tại sao việc thay đổi thiết kế cho phép gia công một chi tiết chỉ trong một lần thiết lập thay vì ba lần thường tiết kiệm hơn bất kỳ tối ưu hóa nào khác hiện có — và tại sao gia công 5 trục thường rẻ hơn đối với các giá đỡ đa mặt phẳng mặc dù tốc độ gia công cao hơn.
Hệ số dung sai và chi phí hoàn thiện
Hệ số nhân xấp xỉ trên một chi tiết được gia công bằng máy phay, so với tiêu chuẩn ±0.1 mm:
| Dung sai | Hệ số nhân chi phí ước tính |
|---|---|
| ± 0.1 mm | 1.0× (đường cơ sở) |
| ± 0.05 mm | 1.2-1.4× |
| ± 0.02 mm | 1.8-2.5× |
| ± 0.01 mm | 3× trở lên |
Những quy định này áp dụng cho các chi tiết chịu dung sai, chứ không phải toàn bộ chi tiết — đó chính là lý do tại sao việc áp dụng dung sai quá chặt chẽ cho toàn bộ chi tiết lại gây lãng phí. Việc siết chặt mười chi tiết quan trọng chỉ tốn một phần nhỏ chi phí so với việc siết chặt cả sáu mươi chi tiết.
Các mức phân loại theo số lượng và vị trí áp dụng.
Giá theo khung phân khúc thường được chia thành các mức sau:
- 1-5 miếng: Chi phí lắp đặt chiếm ưu thế hoàn toàn; chi phí mỗi bộ phận là cao nhất.
- 5-25 miếng: việc thiết lập ban đầu giúp khấu hao đáng kể; thường là đợt giảm giá lớn nhất.
- 25-100 miếng: Việc chế tạo đồ gá theo yêu cầu trở nên hiệu quả; quy trình được tối ưu hóa.
- 100-500 miếng: tiếp cận điểm giao nhau của tấm kim loại để có hình dạng phù hợp
- 500 +: đánh giá nghiêm túc các quy trình công cụ
Cả hai trường hợp nghiên cứu đều nằm ở mức sản lượng cực thấp — một chi tiết và ba chi tiết. Với số lượng đó, toàn bộ chi phí là do lập kế hoạch quy trình, thiết bị cố định và kiểm tra, và cách để kiểm soát chi phí là dựa vào khả năng sản xuất chứ không phải đàm phán.
Tìm nguồn cung cấp giá đỡ và khung gắn
Những giấy tờ cần gửi kèm theo yêu cầu báo giá (RFQ)
Một bộ hồ sơ yêu cầu báo giá (RFQ) hoàn chỉnh sẽ giúp bạn có được mức giá tốt hơn và báo giá nhanh hơn, chủ yếu là vì nó loại bỏ khoản dự phòng rủi ro mà nhà cung cấp thường thêm vào để bù đắp cho sự không chắc chắn:
- Mô hình 3D ở định dạng STEP hoặc Parasolid
- Bản vẽ 2D bao gồm dung sai, GD&T, mốc chuẩn và ghi chú.
- Đặc điểm kỹ thuật vật liệu bao gồm hợp kim và độ cứng
- Xử lý bề mặt với tiêu chuẩn và độ dày, và liệu kích thước có áp dụng trước hay sau
- Số Lượngbao gồm cả các tập tiếp theo có khả năng phát hành.
- Các đặc điểm quan trọng đã được xác định — những dung sai nào là dung sai chức năng và những dung sai nào là dung sai mặc định
- Bối cảnh lắp ráp (Nếu có liên quan) — nó được gắn vào đâu, chịu tải trọng nào, và sẽ trải qua kích thích nào.
Điểm áp chót đó có giá trị hơn hầu hết mọi người nghĩ. Một nhà cung cấp biết ba trong số bốn mươi kích thước của bạn thực sự quan trọng sẽ có thể gia công và kiểm tra cho phù hợp. Một nhà cung cấp khi đối mặt với bản vẽ mà mọi thứ đều có vẻ quan trọng như nhau sẽ hoặc định giá tất cả là quan trọng hoặc chỉ đoán mò.
Những câu hỏi tiết lộ liệu nhà cung cấp có hiểu rõ về mối liên hệ hợp tác hay không.
Hữu ích để đánh giá bất kỳ nhà cung cấp khung đỡ nào:
- Bạn sẽ kiểm soát độ phẳng và tính đồng phẳng của các mặt lắp đặt như thế nào?
- Bạn sẽ xử lý ứng suất dư trên một chi tiết có lượng vật liệu bị loại bỏ nhiều như thế nào?
- Dung sai độ phẳng và dung sai lỗ được áp dụng trước hay sau khi xử lý bề mặt, và làm thế nào để kiểm tra điều đó?
- Bạn đề xuất loại ren nào phù hợp cho các loại ốc vít này trên vật liệu này?
- Nếu có thể, bạn sẽ nới lỏng những tiêu chí nào của tôi và sẽ siết chặt những tiêu chí nào?
- Việc này sẽ cần bao nhiêu lần thiết lập, và điều gì sẽ làm thay đổi điều đó?
Hai nhà cung cấp cuối cùng là những người thực sự quan tâm đến sản phẩm của bạn, khác với những nhà cung cấp chỉ báo giá đơn thuần.
RichconnCách tiếp cận của 's đối với các loại giá đỡ và khung gắn
Chúng tôi gia công các loại giá đỡ và khung gắn cho các ứng dụng trong ngành hàng không vũ trụ , máy móc công nghiệp , robot và thiết bị tự động hóa , từ các sản phẩm nguyên mẫu đơn lẻ đến số lượng sản xuất hàng loạt.
Các khả năng liên quan: Gia công phay CNC bao gồm phay giàn cho các cấu trúc khung lớn hoặc không đều, gia công 5 trục cho các khung đa mặt phẳng yêu cầu độ chính xác thiết lập một lần, gia công kiểu Thụy Sĩ cho các phần cứng lắp ráp chính xác nhỏ, cắt dây EDM cho các chi tiết bên trong sắc nét, và gia công kim loại tấm khi đó thực sự là quy trình tốt hơn. Vật liệu bao gồm hợp kim nhôm, thép và thép không gỉ, titan, magie và nhựa kỹ thuật.
Hai trường hợp nghiên cứu được đề cập xuyên suốt bài viết này là những ví dụ tiêu biểu cho cách chúng tôi tiếp cận công việc gia công giá đỡ. Đối với giá đỡ bằng magie dùng trong ngành hàng không vũ trụ , đơn đặt hàng một chi tiết vẫn cần quy trình gia công nhiều giai đoạn với việc ủ sau gia công thô và kiểm soát độ lệch tâm dụng cụ ở mức 0.01 mm, bởi vì các lỗ H7 và độ biến dạng 0.05 mm không phụ thuộc vào số lượng. Đối với giá đỡ tự động hóa SS400 , quy trình kết hợp giữa gia công laser và gia công cơ khí, cùng với việc hiệu chỉnh cả trước và sau khi mạ crom, đã duy trì độ phẳng 0.05 mm trên chi tiết dày 5 mm.
Cả hai đều minh họa cùng một điều: trong quy trình sản xuất, lộ trình quan trọng hơn danh sách máy móc.
Làm thế nào để bắt đầu
- Gửi tệp của bạn thông qua richconn.com/liên hệ — Mô hình 3D, bản vẽ 2D, vật liệu, xử lý, số lượng
- Đánh giá khả năng sản xuất — Chúng tôi sẽ nêu rõ các xung đột về dung sai và lớp phủ, giảm số lần thiết lập và các phương án vật liệu hoặc quy trình thay thế trước khi báo giá.
- Báo giá Bao gồm thời gian giao hàng và chi phí lắp đặt riêng biệt.
- Bài viết đầu tiên bao gồm kiểm tra kích thước so với các đặc điểm quan trọng.
- Sản xuất với kế hoạch kiểm tra phù hợp với những gì thực sự quan trọng đối với bộ phận đó.
Kết luận
Các loại giá đỡ và khung gắn thường được coi là các bộ phận thông dụng, và hầu hết chúng đúng là như vậy. Nhưng những bộ phận gây ra vấn đề lại thường do những nguyên nhân nhất quán, có thể dự đoán được — và hầu như không có nguyên nhân nào liên quan đến việc bộ phận đó có được gia công chính xác hay không.
Các câu hỏi đặt ra là liệu các mặt lắp ghép có đủ phẳng để việc siết chặt bu lông không làm xoắn chi tiết hay không. Liệu các bề mặt chịu lực có đủ phẳng và nhẵn để giữ tải trọng ban đầu hay không. Liệu độ ăn khớp ren trong nhôm có đủ sâu để đạt đến tải trọng kẹp thiết kế hay không. Liệu tần số tự nhiên đầu tiên có nằm ngoài vùng kích thích hay không. Liệu quá trình mạ có làm thay đổi hình dạng sau khi mọi thứ khác đã được kiểm tra chính xác hay không.
Không có chi tiết nào trong số đó xuất hiện trên bản vẽ giá đỡ thông thường. Tất cả đều dễ dàng xác định nhưng lại tốn kém để tìm ra.
Tóm tắt thực tiễn:
- Giá đỡ và khung gắn là những bộ phận khác nhau. — một là đường dẫn tải, cái còn lại là giao diện định vị
- Độ cứng riêng gần như giống hệt nhau giữa các kim loại kết cấu. — Nhôm vượt trội hơn về độ cứng vì cùng một khối lượng cho phép tiết diện lớn hơn, chứ không phải vì vật liệu này cứng hơn.
- Hình dạng mặt cắt quan trọng hơn việc lựa chọn vật liệu.vì độ cứng uốn tỷ lệ thuận với lập phương của độ dày.
- Độ phẳng và độ đồng phẳng trên các bề mặt lắp đặt là các thông số kỹ thuật tải trước.không phải là những thứ liên quan đến mỹ phẩm.
- Việc ghép thép vào nhôm cần có độ ăn khớp ren gấp 1.5-2 lần đường kính ren. — kiểm tra độ dày tường của bạn
- Xác định vị trí lỗ thông hơi tại MMC và nhận lại phần dung sai thưởng mà bạn hiện đang bỏ lỡ.
- Chuẩn bị quy trình gia công — phác thảo sơ bộ, ổn định, hoàn thiện cuối cùng
- Lớp phủ làm thay đổi cả kích thước và hình dạng. — Cho biết liệu dung sai áp dụng trước hay sau, và lập ngân sách để điều chỉnh cho các bộ phận mạ mỏng.
- Số lần thiết lập quyết định chi phí nhiều hơn cả cấp độ vật liệu
Và nếu hình dạng được tạo ra từ một mẫu phẳng và dung sai của bạn là ±0.3 mm, hãy sử dụng tấm kim loại. Chúng tôi cũng sẽ cho bạn biết điều đó — chúng tôi sản xuất theo cả hai cách.
Nếu bạn đang có chương trình sản xuất giá đỡ hoặc khung lắp ráp, hãy gửi bản vẽ cho chúng tôi . Chúng tôi sẽ xem xét khả năng sản xuất trước khi báo giá và cho bạn biết dung sai nào đang thực sự quan trọng.



