Trang chủ » Phụ tùng thiết bị tự động hóa theo yêu cầu
Các bộ phận thiết bị tự động hóa tùy chỉnh, gia công theo bản vẽ của bạn.
Richconn sản xuất linh kiện thiết bị tự động hóa tùy chỉnh Dành cho các nhà sản xuất máy móc, nhà tích hợp hệ thống và nhà sản xuất thiết bị gốc robot — vỏ khớp nối, tấm gắn động cơ, mặt bích đầu cuối, trục dẫn hướng, chốt định vị, cam, ống dẫn và bộ đồ gá hoàn chỉnh. Chúng tôi gia công các bộ phận chính xác, không tiêu chuẩn để tạo nên một hệ thống tự động hóa tùy chỉnh hoạt động hiệu quả, duy trì dung sai chặt chẽ trên các vật liệu nhôm, thép không gỉ và nhựa kỹ thuật, với năng lực sản xuất tầm trung để theo sát quá trình chế tạo máy từ nguyên mẫu đến sản xuất hàng loạt.
- Đánh giá thiết kế DFM và thiết kế đồ dùng miễn phí
- ISO 9001:2015 · Kiểm tra 4 cửa
- Năng lực sản xuất: 50,000–80,000 chi tiết/tháng
Số lượng linh kiện/tháng
Số lượng linh kiện/tháng
Thời gian sản xuất theo lô
Hồ sơ có thể truy xuất nguồn gốc
IQC·IPQC·FA·OQC
Khả năng của các bộ phận tự động hóa nhìn thoáng qua
Kiểm tra nhanh khả năng đáp ứng nhu cầu của các nhà sản xuất và tích hợp máy móc khi tìm nguồn cung ứng các linh kiện không tiêu chuẩn. Đây là các quy trình, vật liệu, dung sai và phương pháp kiểm tra mà chúng tôi áp dụng cho các bộ phận thiết bị tự động hóa hàng ngày.
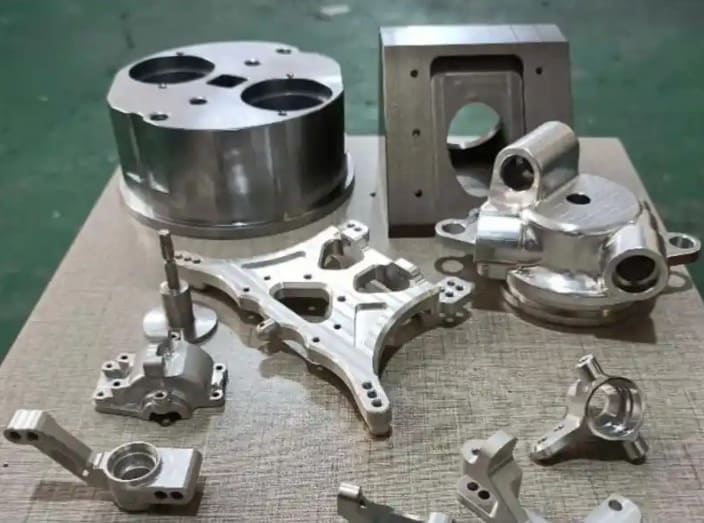
Vỏ khớp nối, tấm gắn động cơ, mặt bích đầu cuối/dụng cụ , vỏ hộp số, trục dẫn hướng, chốt định vị và chốt định vị, cam, ống góp, đồ gá và khuôn mẫu, ổ kẹp phôi.
Gia công phay CNC 3 trục / 4 trục / 5 trục , tiện CNC, tiện phay, mài bề mặt, cắt dây EDM (thông qua nhóm gia công)
Nhôm ( 6061 · 7075 · 6082 ), thép không gỉ ( 303 · 304 · 316 · 17-4PH ), thép dụng cụ ( D2 · SKD11 · H13 ), đồng thau, đồng, titan, POM, PEEK, PTFE, Nylon
Thông số chung theo tiêu chuẩn ISO 2768-m / -f ; độ chính xác của các mối ghép quan trọng (lỗ ổ trục, lỗ định vị, mặt bích) là ±0.01 mm ; vị trí/độ phẳng/độ vuông góc theo tiêu chuẩn GD&T và bản vẽ.
Anod hóa (lớp phủ cứng loại II / loại III), phun bi, oxit đen, thụ động hóa, mạ điện, sơn tĩnh điện, khắc laser, xử lý nhiệt.
Nguyên mẫu & bản sản xuất đầu tiên (1–50 chiếc), bộ linh kiện/số lượng nhỏ (50–1,000 chiếc), lô sản xuất lặp lại (1,000–80,000 chiếc/tháng)
Máy đo tọa độ CMM , máy chiếu quang học 2D, thước đo chiều cao, thước đo micromet; quy trình kiểm soát chất lượng 4 bước IQC → IPQC → FA → OQC ; hồ sơ được lưu giữ 3 năm.
Rà soát thiết kế DFM & đồ gá, loại bỏ bavia & làm sạch, lắp ráp phụ, đóng gói theo BOM máy, đóng gói chống ăn mòn, chứng từ xuất khẩu.
Là gì Linh kiện thiết bị tự động hóa theo yêu cầu?
Các bộ phận thiết bị tự động hóa tùy chỉnh là những linh kiện không tiêu chuẩn, được sản xuất theo bản vẽ, cấu thành nên một thiết bị máy móc tự động hóa — chẳng hạn như một cụm robot, một dây chuyền lắp ráp, một trạm gắp và đặt, một giàn thử nghiệm hoặc một thiết bị kiểm tra. Chúng không phải là các mặt hàng có sẵn trong danh mục. Mỗi máy móc mà nhà sản xuất thiết kế đều cần có các giá đỡ, vỏ, trục, tấm, chốt và đồ gá riêng, được gia công để phù hợp với bố cục, đường chuyển động và tải trọng cụ thể đó.
Vì mỗi dự án tự động hóa về cơ bản là độc nhất vô nhị, danh sách linh kiện chủ yếu bao gồm các bộ phận có số lượng sản xuất thấp đến trung bình, đa dạng về chủng loại: chỉ một vài linh kiện mỗi mã số, hàng chục mã số linh kiện cho mỗi máy, thường có dung sai chặt chẽ đối với các chi tiết định vị, dẫn hướng hoặc lắp ráp các bộ phận chuyển động. Đây chính xác là loại công việc không phù hợp với nền tảng báo giá tức thời được tối ưu hóa cho các linh kiện đơn lẻ có số lượng sản xuất cao — và chính xác là loại công việc cần thực hiện. Richconn được xây dựng cho.
Những lý do điển hình khiến các nhà sản xuất máy móc thuê ngoài các bộ phận tự động hóa là do... Richconn:
- Giải phóng máy móc nội bộ để tập trung vào lắp ráp và gỡ lỗi bằng cách thuê ngoài việc sản xuất linh kiện.
- Nhận trọn bộ linh kiện máy móc hỗn hợp từ một nhà cung cấp duy nhất, được đóng gói theo danh sách linh kiện (BOM).
- Đảm bảo dung sai chặt chẽ đối với các chi tiết định vị và chuyển động mà các xưởng sản xuất thông thường thường bỏ sót trong quá trình lắp ráp.
- Đưa máy đã được kiểm định vào quy trình sản xuất lặp lại với sản lượng hàng loạt ổn định và có thể truy vết.
- Giảm chi phí đơn vị sản phẩm với đối tác gia công chính xác tại Trung Quốc trong khi vẫn duy trì chất lượng đạt chứng nhận ISO.
Từ bản vẽ đến bộ sản phẩm hoàn chỉnh
Bạn gửi
Mô hình 3D + Bản vẽ 2D + Danh sách vật liệu (BOM) + Vật liệu, dung sai, hoàn thiện, số lượng
Chúng tôi ôn tập
Kiểm tra thiết kế cho sản xuất (DFM) + thiết kế đồ gá, tính khả thi về dung sai, các yếu tố ảnh hưởng đến chi phí.
Báo giá trong vòng 2 giờ
Giá mỗi linh kiện, thời gian giao hàng, tùy chọn đóng gói theo bộ.
FA & lô
Phê duyệt mẫu đầu tiên, kiểm soát chất lượng trong quá trình sản xuất, truy xuất nguồn gốc đầy đủ.
Kiểm tra & trang bị
OQC, loại bỏ bavia, làm sạch, lắp ráp phụ, đóng gói theo bộ máy, vận chuyển
Linh kiện tự động hóa Chúng tôi sản xuất máy móc
Bên dưới lớp vỏ bảo vệ, máy tự động hóa là một cụm các bộ phận được gia công riêng lẻ. Dưới đây là các bộ phận xuất hiện lặp đi lặp lại trong hầu hết mọi sản phẩm — cùng với các yêu cầu gia công thực tế quyết định chất lượng của từng sản phẩm.
Vỏ khớp nối và ổ trục
Đường kính lỗ ổ trục ±0.01 mm · 4/5 trụcVỏ kết cấu bao quanh các ổ trục, bánh răng và động cơ tại mỗi trục quay. Nó chịu toàn bộ tải trọng giữa các khớp nối, vì vậy nó phải cứng chắc và được gia công chính xác. Thường được gia công từ nhôm 6061-T6 hoặc 7075-T6 để giảm trọng lượng.
Lỗ ổ trục được giữ ở độ chính xác ±0.01 mm để đảm bảo tải trước và căn chỉnh chính xác. Các lỗ, mặt lắp đặt và các chi tiết dẫn cáp nằm trên nhiều mặt — do đó, chúng hầu như luôn cần gia công phay 4 hoặc 5 trục để tránh sai số vị trí do thiết lập nhiều lần.
Vỏ hộp số và bộ giảm tốc
Đường kính lỗ Ra 0.8 μm · Đồng tâm đến μmVỏ hộp giảm tốc kiểu hài hòa hoặc kiểu cycloidal phải duy trì sự thẳng hàng chính xác giữa trục đầu vào và trục đầu ra trong khi chịu tải trọng mô-men xoắn và tải trọng phản lực ăn khớp bánh răng. Cần có vỏ hộp tùy chỉnh ngay cả khi bản thân hộp giảm tốc là loại có sẵn, vì nó phải tích hợp với động cơ, bộ mã hóa và khớp nối cụ thể.
Lỗ lắp bộ tạo sóng/cam lệch tâm cần có độ nhám bề mặt dưới Ra 0.8 μm và độ đồng tâm trong phạm vi vài micromet so với lỗ ổ trục đầu ra — nếu không hộp số sẽ hoạt động không trơn tru và bị mòn sớm.
Tấm và mặt bích gắn động cơ
Lỗ dẫn hướng GD&T ◎ 0.02 mmBộ phận này kết nối động cơ servo với hộp số và cấu trúc khớp nối. Nó trông khá đơn giản — một tấm kim loại với các lỗ bắt vít và một lỗ trung tâm — nhưng dung sai của nó quyết định liệu trục động cơ có thẳng hàng với đầu vào của hộp số hay không. Sự sai lệch vài phần trăm milimét sẽ tạo ra rung động mà bộ điều khiển phải bù trừ, làm hạn chế thời gian chu kỳ.
Độ đồng tâm của lỗ khoan dẫn hướng so với mẫu bu lông, được thể hiện bằng dung sai vị trí GD&T là 0.02 mm hoặc nhỏ hơn. Sự căn chỉnh của đồ gá cũng quan trọng như kích thước — chúng ta sử dụng đồ gá cho vị trí lắp ráp, chứ không chỉ từng chi tiết riêng lẻ.
Đầu cuối/Mặt bích dụng cụ
ISO 9409-1 · ⊥ 0.01–0.02 mmTấm đế ở cuối cánh tay robot, nơi gắn các bộ phận kẹp, đầu phân phối, mỏ hàn và các dụng cụ khác. Hầu hết các robot công nghiệp đều tuân theo tiêu chuẩn mặt bích ISO 9409-1. Tấm đế này là điểm chuẩn cho mọi hoạt động của robot — nếu sai sót, tâm điểm của dụng cụ sẽ dịch chuyển trong mỗi vòng quay.
Độ phẳng và độ vuông góc của mặt bích, thường nằm trong phạm vi 0.01–0.02 mm so với trục quay cuối cùng, cộng thêm một tính năng định vị chính xác để dụng cụ ở đầu cánh tay robot lặp lại vị trí sau mỗi lần thay đổi.
Trục dẫn hướng, cam và các bộ phận tuyến tính
Độ đồng tâm · Bề mặt chịu mài mòn được tôi cứngTrục dẫn hướng, giá đỡ vít me, con lăn dẫn hướng, cam định vị, lệch tâm, các khớp nối và khối trượt — những bộ phận xác định và hạn chế chuyển động. Thường được tiện rồi mài, hoặc phay rồi xử lý nhiệt, với các bề mặt chịu mài mòn được chỉ định về độ cứng và độ hoàn thiện.
Độ thẳng và độ đồng tâm của trục dẫn hướng; độ chính xác về biên dạng của cam; bề mặt tiếp xúc được tôi cứng, có độ nhám Ra thấp. Chúng tôi thực hiện các công đoạn tiện, phay, xử lý nhiệt và mài theo một quy trình được kiểm soát chặt chẽ để đảm bảo chuyển động luôn trơn tru trong suốt vòng đời của máy.
Định vị các chốt, khối và ống dẫn
Lỗ ren H7 · Lỗ khoan chéoCác chốt định vị, chốt dẫn hướng, khối chữ V, khối chặn và ống dẫn khí nén (các tấm phụ có nhiều đường dẫn khí được khoan chéo). Chúng thiết lập điểm chuẩn lặp lại của toàn bộ máy và dẫn khí để điều khiển các bộ phận chấp hành của máy.
Các chi tiết định vị/lắp ghép chính xác (loại H7) đảm bảo độ chính xác định vị lặp lại; các lỗ khoan giao nhau trên ống góp sạch sẽ, không có gờ để đường dẫn khí kín không bị rò rỉ. Việc loại bỏ gờ ở đây là một bước kiểm soát chất lượng, chứ không phải là một bước làm thêm sau đó.
Bộ phận tự động hóa Chúng tôi sản xuất với số lượng lớn
Các loại chi tiết tiêu biểu mà chúng tôi sản xuất cho các nhà sản xuất máy tự động hóa. Mỗi thẻ ghi chú vật liệu và quy trình điển hình — để bạn có thể xác nhận sự phù hợp trước khi gửi bản vẽ.
Nhà ở chung
7075-T6 5 trục
Tấm gắn động cơ
6061-T6 ⌖ 0.02
Mặt bích dụng cụ / EOAT
ISO 9409-1 5 trục
Trục dẫn hướng
Thép không gỉ SUS304 · được tôi cứng
Cam và trục lệch tâm
Thép dụng cụ định hình D2
Tấm phụ đa năng
6061-T6 khoan ngang
Chốt định vị và chốt định vị
SUS440 · thép tôi cứng H7
Đồ gá, khuôn mẫu và giá đỡ
Al · POM trên mỗi sản phẩm
Hình ảnh mô phỏng chi tiết chỉ mang tính chất minh họa. Ảnh chụp thực tế và dữ liệu kiểm tra của chi tiết sẽ được chia sẻ theo từng dự án và tuân thủ thỏa thuận bảo mật (NDA).
Năng lực đằng sau Các bộ phận của bạn
Các bộ phận tự động hóa có nhiều chủng loại và thời gian sản xuất rất quan trọng. Richconn Điều này được hỗ trợ bởi một cơ sở gia công chính xác chuyên dụng hoạt động hai ca, do đó toàn bộ máy móc với nhiều mã số linh kiện khác nhau được xử lý mà không bị xếp hàng chờ đợi sau bất kỳ đơn hàng lớn nào.
Trung tâm gia công 3/4/5 trục
Từ các tấm phẳng và giá đỡ đến các vỏ và mặt bích có hình dạng phức tạp, tất cả đều được gia công trong một lần thiết lập duy nhất — số lượng trục phù hợp với chi tiết, chứ không bị ép buộc vào máy.
Gia công tiện CNC và phay tiện
Trục dẫn hướng, chốt, bạc lót và các chi tiết trục có đặc điểm nổi bật — được tiện, khoan ngang và phay bằng máy tiện nhập khẩu để đảm bảo độ đồng tâm ổn định.
Trung tâm gia công cổng trục
Các tấm đế lớn, khung và các phụ kiện kết cấu cho các dây chuyền tự động hóa hoàn chỉnh — được gia công trên các trung tâm kiểu khung giàn mà không cần chia nhỏ chi tiết.
Sản lượng trung bình theo hai ca
Hai ca làm việc, mỗi ca 10 tiếng, giúp duy trì tiến độ sản xuất các loại linh kiện khác nhau. Sản lượng trung bình hàng tháng đạt 50,000–80,000 linh kiện tùy thuộc vào độ phức tạp, với thời gian giao hàng mẫu từ 3–5 ngày làm việc.
CMM + Quang học + Kiểm tra chất lượng 4 cổng
Mỗi bộ phận đều trải qua ít nhất ba khâu kiểm tra độc lập — IQC, IPQC, FA, OQC. Máy đo tọa độ (CMM), máy chiếu quang học 2D và thước đo chiều cao được sử dụng để xác minh các đặc điểm quan trọng. Hồ sơ được lưu giữ 3 năm và có thể truy xuất nguồn gốc đầy đủ.
Loại bỏ bavia · Hoàn thiện · Lắp ráp · Bộ dụng cụ
Tất cả các bộ phận đều được làm sạch, loại bỏ bavia và chống gỉ trước khi vận chuyển. Có thể lắp ráp phụ và đóng gói theo danh sách linh kiện của máy (BOM) để người lắp ráp nhận được các bộ phận hoàn chỉnh, chứ không phải các bộ phận rời rạc.
Danh sách thiết bị có sẵn; hoan nghênh tham quan nhà máy. Năng lực sản xuất được cung cấp thông qua Richconnnhóm gia công chính xác của .
Vật liệu & Hoàn thiện cho Bộ phận tự động hóa
Việc lựa chọn vật liệu cho các bộ phận tự động hóa phụ thuộc vào trọng lượng, độ mài mòn, khả năng chống ăn mòn và các yêu cầu về điện. Dưới đây là các loại và bề mặt hoàn thiện mà chúng tôi thường sử dụng, được lựa chọn phù hợp với vị trí lắp đặt trên máy móc.
| Vật liệu | Các lớp phổ biến | Vị trí lắp đặt trên máy |
|---|---|---|
| Nhôm | 6061-T6 · 7075-T6 · 6082 | Vỏ khớp nối, giá đỡ, giá gắn động cơ, tấm đế, mặt bích — nhẹ, cứng cáp, gia công nhanh. |
| Thép không gỉ | 303 · 304 · 316 · 17-4PH | Trục dẫn hướng, chốt, các bộ phận dùng trong ngành thực phẩm/dây chuyền sạch, phụ kiện chống ăn mòn |
| Thép công cụ | D2 · SKD11 · H13 · A2 | Các loại cam, tấm chống mài mòn, chốt định vị tôi cứng, các chi tiết chèn (được xử lý nhiệt) |
| Đồng thau / Đồng | C360 · H62 · C110 | Ống lót, tiếp điểm điện, thanh dẫn điện, các bộ phận dẫn điện |
| Titanium | Lớp 5 (Ti-6Al-4V) | Các bộ phận tay có trọng lượng nhẹ và độ bền cao, nơi khối lượng là yếu tố quan trọng nhất. |
| Nhựa kỹ thuật | POM · PEEK · PTFE · Nylon | Các tấm lót chống mài mòn, các thanh dẫn hướng ma sát thấp, các bộ phận cách điện, các ổ tiếp xúc với sản phẩm. |
| Kết thúc | Điển hình trên | Mục đích |
|---|---|---|
| Anốt hóa loại II | Vỏ, tấm nhôm | Khả năng chống ăn mòn + mã màu cho các khu vực máy móc |
| Lớp phủ cứng loại III | bề mặt chịu mài mòn bằng nhôm | Lớp oxit cứng, chống mài mòn dùng cho các bề mặt trượt/tiếp xúc. |
| Oxit đen | Chốt thép, phụ kiện | Khả năng chống ăn mòn nhẹ, bề mặt ít chói |
| Sự thụ động | Các bộ phận bằng thép không gỉ | Khôi phục khả năng chống ăn mòn theo tiêu chuẩn ASTM A967. |
| Xử lý nhiệt | Thép dụng cụ, 17-4PH | Độ cứng HRC 40–62 trên các cam, chốt, tấm chống mài mòn. |
| Phun cát / Khắc laser | Hầu hết các kim loại | Bề mặt hoàn thiện đồng nhất; mã số bộ phận/lô hàng cố định. |
Từ lần chế tạo máy đầu tiên đến Sản xuất lặp lại
Một chương trình tự động hóa trải qua các giai đoạn rõ ràng, và chiến lược tìm nguồn cung ứng phù hợp sẽ thay đổi ở mỗi giai đoạn. Richconn Hỗ trợ cả ba yếu tố này thông qua một mối quan hệ nhà cung cấp duy nhất.
Nguyên mẫu / Bản dựng đầu tiên
- Báo giá trong vòng 2 giờ làm việc.
- Đánh giá thiết kế DFM + đồ đạc miễn phí
- Thời gian chuẩn bị mẫu: 3-5 ngày làm việc
- Nhiều mã phụ tùng, mỗi mã chỉ có số lượng ít.
- Không yêu cầu số lượng đặt hàng tối thiểu — chấp nhận đơn hàng lẻ.
Bộ dụng cụ / Số lượng ít
- Quy trình ổn định với thiết lập được ghi chép đầy đủ.
- Đóng gói linh kiện theo định mức vật tư (BOM) của máy.
- FA + IPQC cho mỗi lô hàng
- Tối ưu hóa chi phí vật liệu và sắp xếp nội thất.
- Tính nhất quán trên các máy lặp lại
Lặp lại lô
- Quy trình cố định, thiết bị chuyên dụng
- Công suất tầm trung hai ca
- OQC + hồ sơ truy xuất nguồn gốc 3 năm
- Lịch phát hành cho máy bán hàng loạt
- Chi phí đơn vị ổn định ở mức sản lượng
Nhà xây dựng tự động hóa Chúng tôi cung cấp
Khách hàng của chúng tôi bao gồm các nhà sản xuất thiết bị, pin và linh kiện lớn đang tự xây dựng dây chuyền sản xuất tự động của riêng họ.
Robot và robot cộng tác
Vỏ khớp nối, vỏ hộp số, giá đỡ động cơ, mặt bích dụng cụ, tay đòn liên kết, giá đỡ đầu cuối, vỏ bộ truyền động hài hòa.
Thiết bị pin/lithium
Các bộ phận máy cuộn/xếp chồng, đồ gá hàn tai, thanh dẫn hướng, giá đỡ định vị, tấm lót hút chân không, tấm căn chỉnh.
Lắp ráp điện tử 3C
Các loại vòi phun gắp và đặt, đồ gá, bệ kiểm tra CCD, giá đỡ sản phẩm (POM), đồ gá căn chỉnh, giá đỡ đầu phân phối.
Xử lý chất bán dẫn
Các bộ phận định vị wafer, tấm kẹp chân không, ống lót chính xác, chốt định vị, tấm xử lý mạ anod.
Gắp và đặt / Xử lý vật liệu
Trục dẫn hướng, khối trượt, con lăn dẫn hướng, thân kẹp, tấm bên băng tải, khối chặn, giá đỡ lắp đặt
Giàn thử nghiệm và kiểm tra
Các phụ kiện quang học, tấm định vị, các bộ phận định vị đầu dò, miếng đệm chính xác, giá đỡ cảm biến, khung giàn thử nghiệm.
Tại sao lại là các nhà sản xuất máy móc? Tìm nguồn cung cấp linh kiện tự động hóa từ chúng tôi.
Được thiết kế cho nhiều thể loại nhạc khác nhau, không chỉ dành cho số lượng lớn.
Việc lắp ráp một máy móc bao gồm hàng chục mã số linh kiện, mỗi mã số lại có vài chi tiết. Các nền tảng báo giá tức thời được thiết kế cho một chi tiết lớn; chúng tôi được thiết lập để xử lý toàn bộ danh sách linh kiện (BOM) gồm nhiều loại linh kiện khác nhau – từ báo giá, gia công, kiểm tra đến đóng gói thành một đơn hàng duy nhất.
Chúng tôi cung cấp đồ gá cho toàn bộ quá trình lắp ráp, chứ không chỉ riêng linh kiện.
Nhiều xưởng sản xuất các chi tiết đạt tiêu chuẩn kiểm tra kích thước riêng lẻ nhưng lại không khớp khi lắp ráp. Đối với mặt bích và tấm gắn, chúng tôi sử dụng dụng cụ định vị để đảm bảo vị trí lắp ráp chính xác và kiểm tra mối quan hệ giữa các chi tiết — nhờ đó các chi tiết khớp với nhau ngay từ lần đầu tiên tại trạm lắp ráp của bạn.
Dung sai chặt chẽ đối với các đặc điểm quan trọng
Lỗ ổ trục có độ chính xác ±0.01 mm, lỗ dẫn hướng có độ lệch GD&T 0.02 mm, mặt bích phẳng và vuông góc trong phạm vi 0.01–0.02 mm. Chúng tôi giữ dung sai ở những vị trí phụ thuộc vào chuyển động và vị trí của chi tiết — và không làm tăng chi phí bằng cách đặt dung sai quá mức cho các chi tiết còn lại.
Không theo đuổi mù quáng hệ thống 5 trục.
Nếu máy 3 trục có thể hoàn thành tốt công việc, chúng tôi sẽ không phát sinh thêm chi phí không cần thiết. Đường chạy dao thông minh và đồ gá ổn định tốt hơn nhiều so với việc chỉ đơn thuần mua thêm thời gian sử dụng máy đắt tiền. Bạn trả tiền cho chi tiết mà thiết kế yêu cầu, chứ không phải cho danh tiếng của dòng máy.
Năng lực sản xuất theo hai ca, lấy mẫu trong vòng 3-5 ngày.
Hai ca làm việc và sản lượng 50,000–80,000 chi tiết/tháng có nghĩa là các chi tiết hỗn hợp của bạn sẽ không bị xếp hàng chờ sau một đơn hàng lớn duy nhất. Mẫu được giao trong 3–5 ngày làm việc , lô hàng trong 7–15 ngày — đủ nhanh để đảm bảo tiến độ lắp ráp máy móc.
Kiểm tra 4 cổng, hồ sơ 3 năm
Mỗi bộ phận đều trải qua ít nhất ba khâu kiểm tra độc lập (IQC, IPQC, FA, OQC) theo hệ thống ISO 9001:2015 , kèm theo kiểm tra bằng máy đo tọa độ (CMM) và quang học. Hồ sơ kiểm tra được lưu giữ trong 3 năm và có thể truy xuất nguồn gốc đầy đủ — đây là những tài liệu cần thiết cho các chương trình máy móc sản xuất hàng loạt.
Bốn độc lập Cổng kiểm tra
Chất lượng không được kiểm tra ngay tại chỗ — nhưng kiểm tra là tuyến phòng thủ cuối cùng. Mỗi bộ phận tự động hóa đều trải qua quy trình bốn bước được ghi chép đầy đủ, từ nguyên liệu đầu vào đến khi xuất xưởng.
Kiểm soát chất lượng đến
Nguyên liệu thô được kiểm tra đối chiếu với chứng nhận của nhà máy trước khi bắt đầu cắt. Nguyên liệu không đạt tiêu chuẩn sẽ không bao giờ được đưa vào xưởng.
Kiểm soát chất lượng trong quá trình
Các kỹ thuật viên đo lường các đặc điểm quan trọng theo định kỳ trong suốt quá trình vận hành. Hiện tượng trôi dạt được phát hiện ở giữa lô hàng, chứ không phải ở cuối.
Kiểm tra bài viết đầu tiên
Sản phẩm đầu tiên của mỗi lô hàng mới được kiểm tra kỹ lưỡng bằng máy đo tọa độ (CMM) và kính hiển vi so với bản vẽ trước khi được đưa đi tiếp.
Kiểm soát chất lượng đi
Kiểm tra kích thước và ngoại quan cuối cùng, loại bỏ bavia và làm sạch đã được xác nhận, biên bản kiểm tra được đóng gói cùng với lô hàng.
Richconn Công ty đạt chứng nhận ISO 9001:2015 và kiểm tra bằng máy đo tọa độ (CMM), máy chiếu quang học 2D và các phương pháp đo lường tiêu chuẩn. Chúng tôi nêu rõ dung sai và độ hoàn thiện mà chúng tôi có thể đạt được trong sản xuất hàng loạt với hồ sơ được ghi chép đầy đủ — và nếu bản vẽ yêu cầu độ chính xác cao hơn quy trình tiêu chuẩn của chúng tôi, chúng tôi sẽ thông báo trước cho bạn liệu có cần mài, kiểm tra chuyên biệt hoặc phương pháp thay thế nào khác hay không.
Làm thế nào để có được một Báo giá linh kiện tự động hóa
Gửi một chi tiết riêng lẻ hoặc toàn bộ danh sách linh kiện (BOM) của máy móc — các tệp của bạn được bảo mật theo thỏa thuận bảo mật (NDA) và việc gửi bản vẽ không ràng buộc bạn phải đặt hàng. Dưới đây là cách giúp bạn nhận được báo giá chính xác trong vòng 2 giờ làm việc.
Gửi tệp/BOM
xác nhận thông số kỹ thuật
Đánh giá DFM & Thiết bị
Báo giá
FA & Sản xuất
Đóng gói & Giao hàng
Chúng tôi ký kết thỏa thuận bảo mật (NDA) theo yêu cầu trước khi bất kỳ tập tin nào được tải lên — đây là thông lệ tiêu chuẩn đối với khách hàng thiết bị và nhà sản xuất thiết bị gốc (OEM).
Hãy gửi cho chúng tôi những bộ phận mà máy móc của bạn cần đến.
Tải lên bản vẽ đơn lẻ hoặc bảng kê vật liệu (BOM) đầy đủ của máy móc — các kỹ sư của chúng tôi sẽ gửi báo giá kèm phản hồi miễn phí về thiết kế cho sản xuất (DFM) và thiết kế đồ gá trong vòng 2 giờ làm việc. Không ràng buộc, thỏa thuận bảo mật (NDA) theo yêu cầu, và thiết kế máy móc của bạn được giữ bí mật.