
Gia công phay mặt là một quy trình gia công quan trọng để tạo ra các thiết kế phức tạp và hình học phẳng. Quy trình này mang lại độ chính xác kích thước cao, bề mặt hoàn thiện vượt trội và có khả năng gia công các chi tiết lớn. Hôm nay chúng ta sẽ tìm hiểu về phay mặt, các loại, quy trình và các phương pháp thực hành tốt nhất.
Phay mặt là gì?
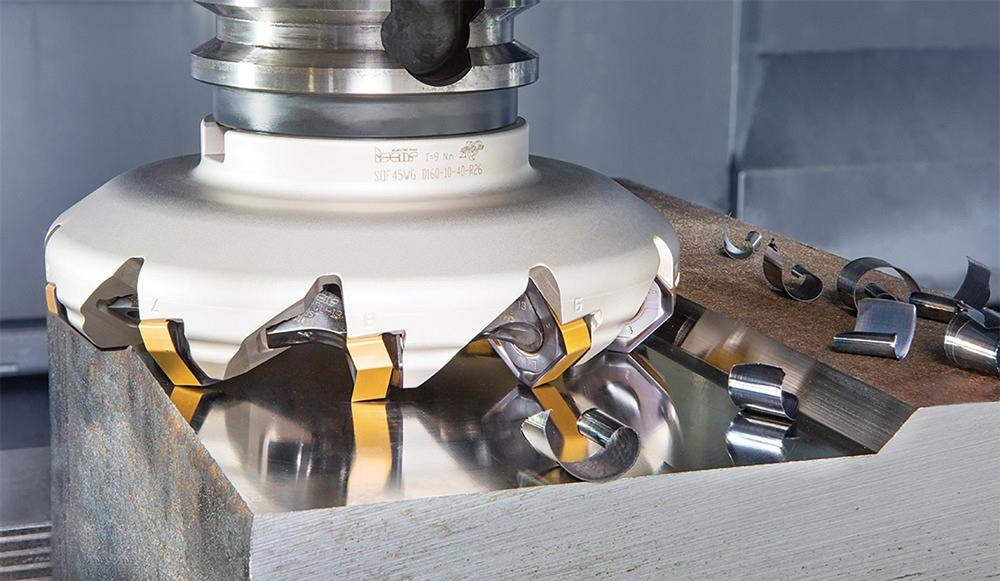
Phay mặt cắt vật liệu với độ chính xác để tạo ra bề mặt nhẵn và phẳng. Nó sử dụng một dao cắt quay để loại bỏ vật liệu vuông góc với phôi. Quy trình này có các công cụ cắt chuyên dụng với nhiều chèn trên mặt, phù hợp để tạo túi, làm phẳng bề mặt và loại bỏ vật liệu.
Phay mặt hoạt động như thế nào?
Bước 1: Định vị phôi
Bước đầu tiên trong phay mặt là đặt phôi vào đúng vị trí trên bàn máy. Thông thường, bạn phải sử dụng đồ gá, kẹp hoặc ê tô để cố định phôi. Điều này sẽ giúp tạo ra đường cắt đồng đều và chính xác trong quá trình phay. Có thể thực hiện thủ công hoặc tự động bằng cách sử dụng bộ điều khiển máy CNC.
Bước 2: Căn chỉnh máy và lựa chọn dụng cụ
Sau khi phôi được thiết lập, máy được căn chỉnh và dụng cụ cắt phù hợp được chọn. Để có kết quả tốt nhất, bề mặt phôi phải vuông góc với trục chính. Việc lựa chọn dụng cụ cũng rất quan trọng. Việc lựa chọn này phụ thuộc vào vật liệu của phôi và độ hoàn thiện cần thiết. Do đó, nên chọn dao phay phù hợp, ví dụ như máy phay vỏ hoặc máy phay mặt.
Bước 3: Điều chỉnh thông số cắt
Tiếp theo là sửa đổi các thông số cắt. Độ sâu cắt, tốc độ cắt và tốc độ nạp liệu là những thông số này. Đối với các hoạt động nạp liệu cao, hãy sử dụng tốc độ cắt 1,000 m/phút và độ sâu cắt 0.5 – 2 mm cho công việc chính xác và tốc độ nạp liệu 0.2 – 0.6 mm cho các lần cắt trung bình.
Bước cuối cùng: Gia công
Cuối cùng sau khi thay đổi các thông số cắt, quá trình phay bắt đầu. Trong quá trình gia công, dao cắt quay sẽ loại bỏ vật liệu khỏi phôi và tạo cho bề mặt sản phẩm một lớp hoàn thiện nhẵn và phẳng. Tại thời điểm này, chất làm mát thường được sử dụng để giảm ma sát, kiểm soát nhiệt và loại bỏ phoi khỏi khu vực cắt.
5 loại hoạt động phay mặt hàng đầu
1. Phay mặt thông thường
Để đạt được khả năng kiểm soát lực cắt tốt hơn, phay mặt thông thường sẽ xoay dao cắt ngược với hướng nạp liệu. Đối với các hoạt động hoàn thiện và bán hoàn thiện, kỹ thuật này sử dụng dao cắt góc dẫn 45°. Và chuyển động cắt xuyên tâm di chuyển từ tâm ra ngoại vi trong phương pháp phay này. Điều này nhằm đảm bảo chất lượng bề mặt đặc biệt và độ chính xác kích thước cao.
2. Phay mặt tổng quát
Đây là hoạt động phay rộng hơn để gia công bề mặt phẳng. Các dao cắt có đường kính lớn hơn chiều rộng của phôi và góc vào là 45° được sử dụng trong quy trình phay mặt chung. Hoạt động cơ bản này tạo ra các bề mặt đồng nhất cho các hoạt động gia công tiếp theo.
3. Phay mặt một phần
Đường kính của dao cắt được sử dụng trong phay mặt một phần nhỏ hơn chiều rộng của phôi, đòi hỏi phải thực hiện nhiều lần để hoàn thiện bề mặt. Bằng cách sử dụng kỹ thuật phay này, các khu vực cục bộ có thể được kiểm soát chính xác và các hốc hoặc túi có thể được tạo ra với ranh giới rõ ràng. Quy trình này cũng nổi bật trong việc loại bỏ vật liệu có chọn lọc để tạo ra hình học phức tạp cùng với việc duy trì dung sai kích thước nghiêm ngặt.
4. Phay mặt tốc độ cao
Phay này kết hợp độ sâu cắt nông với tốc độ ăn dao rất cao - lên đến 2.0mm cho mỗi răng - và tốc độ cắt lên đến hoặc hơn 1000 m/phút. Các dao cắt chuyên dụng được sử dụng trong quá trình này với góc vào 10 độ để hướng lực cắt theo trục nhằm giảm độ rung và tăng độ ổn định. Đây là một hoạt động rất phù hợp để xử lý nhanh chóng các khối lượng lớn vật liệu.
5. Phay mặt chịu lực nặng
Các dao cắt chắc chắn với góc vào 60 độ được sử dụng trong phay mặt chịu tải nặng để loại bỏ vật liệu nặng. Quá trình này có thể xử lý độ sâu cắt lên đến 18mm và tốc độ ăn dao 0.4 – 0.7mm trên mỗi răng. Kỹ thuật này tốt nhất khi gia công các sản phẩm đúc và rèn lớn. Phay chịu tải nặng thường cần các dụng cụ có đầu cacbua và trục chính công suất cao để hoạt động tốt nhất.
Máy phay mặt và dụng cụ
Máy phay mặt cắt
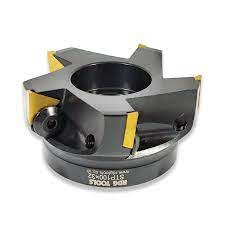
Máy phay mặt bao gồm các thân dao có đường kính lớn với các miếng chèn được gắn chặt bằng cơ học vào thân dao. Các công cụ mạnh mẽ này tỏa sáng khi loại bỏ vật liệu nặng bằng cách thực hiện các đường cắt sâu theo hướng xuyên tâm cùng với việc duy trì độ chính xác về kích thước. Việc lựa chọn đường kính dao dựa trên thông số kỹ thuật khoảng cách máy và chiều dài phôi.
Máy phay đầu cắt
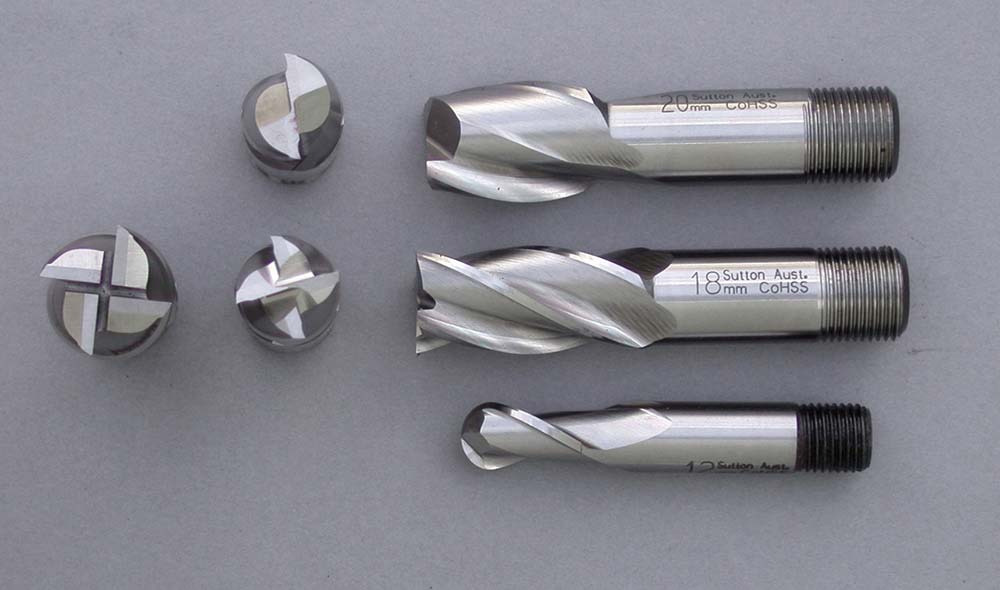
Các cạnh cắt được tìm thấy trên cả mặt và chu vi của máy phay đầu có cấu hình 2 đến 4 rãnh. Phay rãnh, phay định hình và một số phay mặt là nơi chúng tỏa sáng nhưng các cạnh cắt của chúng không được thiết kế để loại bỏ một lượng lớn vật liệu nên chúng không phải là công cụ tốt nhất cho công việc nặng nhọc.
Máy cắt Shell Mills
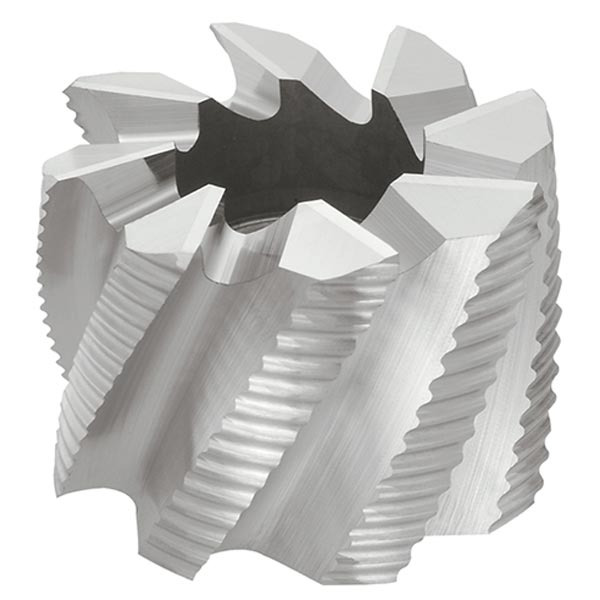
Trong máy nghiền vỏ, lực cắt được cân bằng bằng cách sử dụng nhiều răng cắt có chèn thay thế ở các cạnh ngoài của chúng. Đối với các phôi lớn hơn, chúng là một lựa chọn tốt và quản lý mài mòn linh hoạt hơn thông qua chúng, vì chèn có thể được thay thế mà không cần phải thay thế toàn bộ dụng cụ.
Máy cắt ruồi
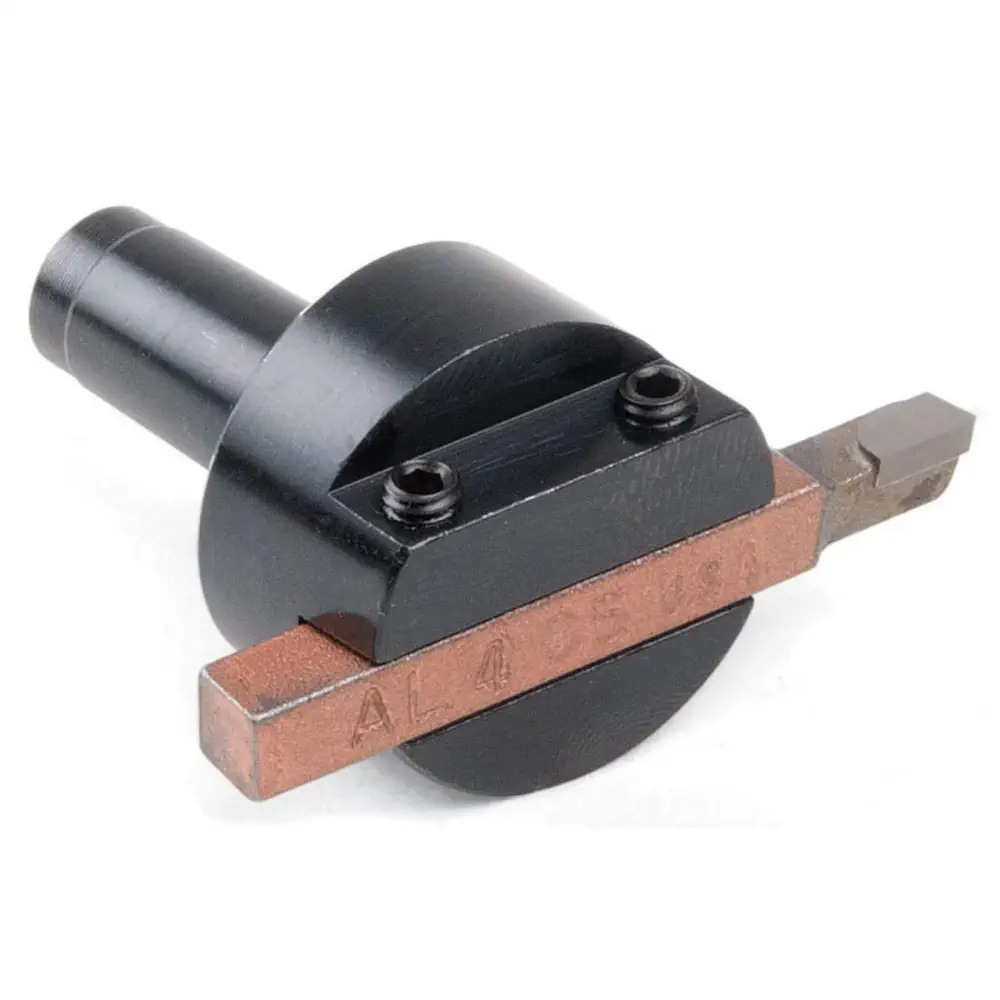
Đây là những dụng cụ một điểm bao gồm một thân xoay lớn và một đầu cắt. Chúng cắt chính xác và nhẹ trên bề mặt phẳng. Chúng có thể chậm hơn máy cắt nhiều răng nhưng chúng tạo ra bề mặt nhẵn và được sử dụng cho công việc chính xác và tinh xảo.
Dao cắt chèn có thể lập chỉ mục
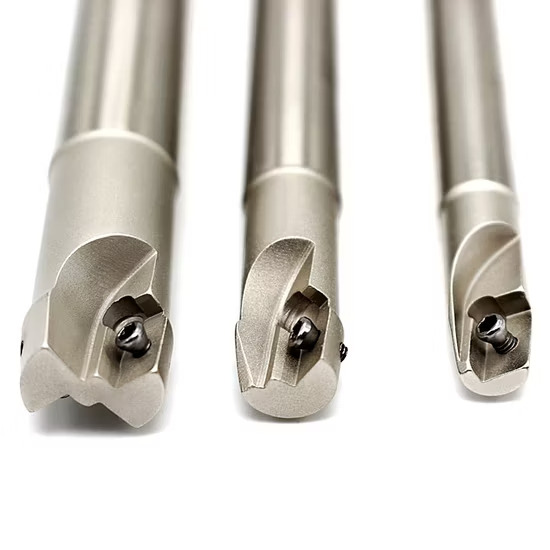
Dao cắt có thể lập chỉ mục là loại dao cắt nhiều góc và có các miếng chèn cacbua có thể thay thế với hình dạng chuyên dụng cho các vật liệu khác nhau. Có sẵn ở các đường kính từ 40 đến 250 mm, chúng chủ yếu có lớp phủ CVD và góc cắt dương để tăng khả năng chống mài mòn.
Các thông số chính trong phay mặt
Độ sâu của vêt căt

Độ dày của vật liệu được loại bỏ trong một lần cắt là độ sâu của vết cắt. Đối với quá trình gia công thô, độ sâu của vết cắt thường là 2 đến 5 mm và đối với quá trình hoàn thiện là 0.2 đến 1 mm tùy thuộc vào vật liệu.
tốc độ cắt
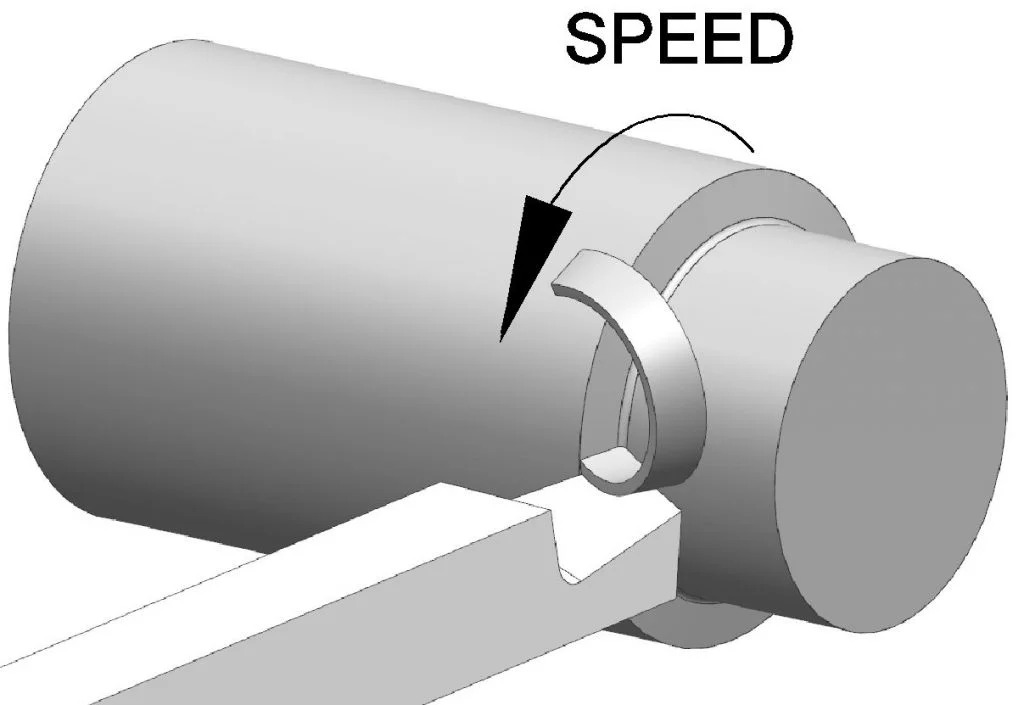
Vật liệu được gia công quyết định tốc độ cắt. Nhôm có thể đạt tới 1,000 m/phút, thép tiêu chuẩn có khoảng 500 SFM và vật liệu cứng thường có tốc độ thấp hơn.
Tỷ lệ thức ăn
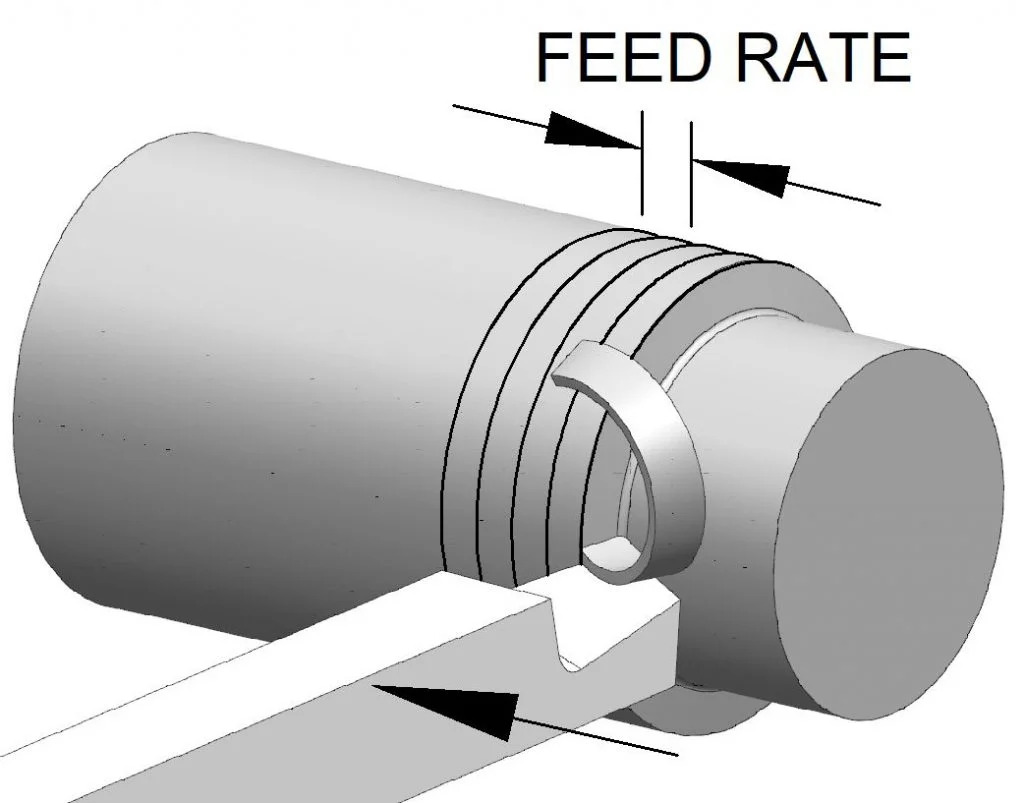
Tốc độ tiến của dụng cụ so với phôi phụ thuộc vào tốc độ chạy dao. Sử dụng 0.005 – 0.020 inch/vòng để gia công thô; sử dụng 0.002 – 0.004 inch để hoàn thiện.
Tốc độ trục chính
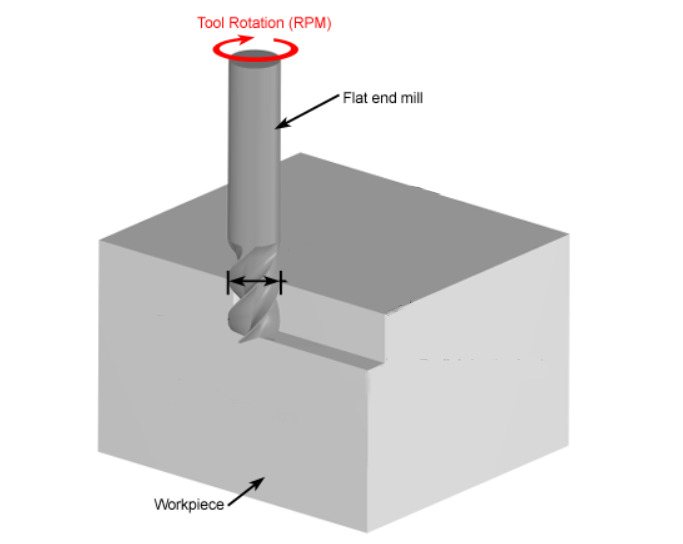
Tốc độ quay của dao cắt là tốc độ trục chính. Tốc độ trục chính thường nằm trong khoảng từ 500 đến 3,000 vòng/phút tùy thuộc vào tốc độ cắt, vật liệu được gia công và đường kính dụng cụ.
Hình học công cụ
Hiệu quả cắt bị ảnh hưởng bởi hình dạng dụng cụ. Nó bao gồm góc hở, góc cào và bán kính dụng cụ. Đối với vật liệu mềm hơn, góc cào dương 5–10° là phổ biến trong khi đối với vật liệu cứng hơn như thép, góc cào âm 0–5° được sử dụng.
Độ cứng của máy công cụ
Độ cứng của máy công cụ có nghĩa là độ cứng của máy ảnh hưởng đến độ chính xác cắt và độ rung. Đối với các hoạt động có độ chính xác cao, giá trị độ cứng của máy cứng dao động từ 10,000 đến 50,000 N/μm.
Kỹ thuật phay mặt tiên tiến
Kỹ thuật phay mặt tốc độ cao
Phay cấp liệu cao mang lại năng suất tăng đáng kể thông qua độ sâu cắt nông và tốc độ cấp liệu nhanh. Phay này phụ thuộc vào các dao cắt chuyên dụng có góc vào rất thấp (10–12 độ) giúp chuyển đổi lực hướng tâm thành tải trọng trục. Do đó, độ rung được giảm và có thể đạt tốc độ lên tới 1000 m/phút. Phay mặt cấp liệu cao là quy trình ổn định hơn với năng suất cao hơn trong các vật liệu khó gia công.
Phay leo so với phay thông thường
Sự khác biệt duy nhất giữa phay leo và phay thông thường là cách dao cắt quay so với thức ăn. Phay leo di chuyển dao cắt theo cùng hướng với thức ăn. Điều này giúp có được bề mặt hoàn thiện tốt hơn và giảm mài mòn dụng cụ. Ngược lại, trong phay thông thường, thức ăn quay ngược lại với dao cắt gây ra nhiều nhiệt hơn và nhiều ứng suất dụng cụ hơn.
Thiết kế máy cắt tiên tiến
Trong các thiết kế máy phay mặt mới hơn, các miếng chèn carbide được xử lý bằng luyện kim bột và có các mặt gạt tích hợp và hình học phức tạp hiện đang được sử dụng. Các thiết kế tiên tiến này đạt được độ hoàn thiện bề mặt mịn xuống tới 0.1 μm bằng cách dịch chuyển theo hướng xuyên tâm và hướng trục. Và kết quả nhất quán hơn (với độ chính xác ở mức micron của các cạnh cắt) có thể đạt được bằng các cấu hình nhiều răng với cơ chế định vị có thể điều chỉnh.
Tích hợp công nghệ số
Việc ứng dụng công nghệ bản sao kỹ thuật số cho phép giám sát liên tục độ mòn của dụng cụ thông qua việc sử dụng các liên kết IoT và cảm biến thông minh. Và các hệ thống CNC mới sử dụng thuật toán học máy để dự đoán nhu cầu bảo trì và điều chỉnh các thông số cắt cùng lúc. Các hệ thống này có thể đạt độ chính xác dự đoán lên đến 96% trong vòng chưa đến 0.1 giây.
Vật liệu và lớp phủ dụng cụ được tối ưu hóa
Để cải thiện kết quả phay mặt, cần có lớp phủ phù hợp và tối ưu hóa vật liệu dụng cụ. Lớp phủ TiN, DLC và TiAlN giúp tăng khả năng chống mài mòn, giảm ma sát và kéo dài tuổi thọ dụng cụ. Độ biến dạng nhiệt tối thiểu của dụng cụ cacbua phủ kim cương cũng giúp chúng hiệu quả trong gia công các vật liệu mài mòn.
Thực hành tốt nhất để phay mặt thành công
Mẹo để tối ưu hóa bề mặt hoàn thiện
Hoàn thiện chất lượng cao đạt được bằng cách sử dụng các miếng chèn mài sắc với góc nghiêng dương và góc dẫn 45°. Ngoài ra, hãy duy trì các vết cắt hoàn thiện nhẹ trong khoảng từ 0.003 đến 0.010 inch và đảm bảo thoát phoi đúng cách. Nên kết hợp các miếng chèn gạt để làm phẳng bề mặt khi chúng đi qua và nên chọn các giá đỡ chính xác để giảm độ chạy dao.
Tầm quan trọng của việc kẹp phôi đúng cách
Cố định chắc chắn phôi ở cùng độ cao với vật liệu bằng kẹp định vị để tránh lệch và dịch chuyển trong quá trình gia công. Bạn cũng nên sử dụng các khối bước có thể điều chỉnh để tạo áp lực kẹp chính xác. Và đặt bu lông gần phôi để chia đều lực.
Chiến lược để giảm thiểu hao mòn dụng cụ
Bạn nên chọn tốc độ và tốc độ phù hợp để tối ưu hóa các thông số cắt. Cũng cung cấp khả năng cung cấp chất làm mát hiệu quả. Các công cụ phủ TiN hoặc TiAlN sẽ tăng tuổi thọ của công cụ, vì vậy hãy sử dụng chúng. Và sử dụng các đường dẫn công cụ được lập trình để phân phối độ mòn trên các cạnh cắt và sử dụng hệ thống giám sát thời gian thực để phát hiện kiểu mòn.
Vai trò của chất bôi trơn và chất làm mát
Để tản nhiệt tốt nhất, hãy cung cấp chất làm mát áp suất cao ở mức 1000 PSI cho vùng cắt. Các hoạt động tốc độ cao chủ yếu được làm mát bằng nhũ tương hòa tan trong nước với nồng độ 5-7% và chất lỏng bán tổng hợp được sử dụng để cải thiện khả năng bôi trơn. Ngoài ra, vị trí vòi phun kép đảm bảo thoát phoi hiệu quả cũng như ngăn ngừa hư hỏng do nhiệt đối với bề mặt phôi.
Kết luận
Tóm lại, công nghệ công cụ thế hệ mới và tích hợp kỹ thuật số đang thúc đẩy quá trình phay mặt. Các phương pháp hiện đại sử dụng lớp phủ thông minh và hình dạng công cụ được tối ưu hóa để tạo ra bề mặt hoàn thiện đặc biệt. Các thông số phù hợp và kỹ thuật cấp liệu cao cũng có thể được áp dụng để tối đa hóa năng suất trong các hoạt động.
Nếu bạn cần bất kỳ loại dịch vụ phay CNC nào, thì RICHCONN là lựa chọn tốt nhất của bạn. Chúng tôi luôn ở đây vì bạn — vì vậy hãy thoải mái liên lạc chúng tôi bất cứ lúc nào.
Câu hỏi liên quan
Sự khác biệt giữa phay ngoại vi và phay mặt là gì?
Trong phay mặt, dụng cụ cắt vuông góc với bề mặt bằng đầu dao trong khi phay ngoại vi cắt song song với bề mặt bằng cách sử dụng các cạnh của dụng cụ.
Việc phay mặt gậy có quan trọng đối với gậy gạt bóng không?
Có, điều này quan trọng vì nó thay đổi cách thức hoạt động, cảm nhận và âm thanh của gậy gạt bóng. Nó cung cấp phản hồi nhất quán và cũng kiểm soát được độ lăn của bóng.
Sự khác biệt giữa phay mặt và phay đầu là gì?
Phay mặt tạo ra các bề mặt phẳng với lưỡi cắt vuông góc với bề mặt và phay đầu thực hiện khía, tạo hình và tạo đường viền bằng dụng cụ hoạt động song song với vật liệu.
Quy trình phay mặt được sử dụng trong những ngành công nghiệp nào?
Phay mặt được sử dụng trong ngành hàng không vũ trụ, sản xuất thiết bị hạng nặng và ô tô để tạo ra bề mặt phẳng chính xác trên các thành phần có yêu cầu chất lượng bề mặt cao.
Phay mặt có thể giảm chi phí sản xuất bằng cách nào?
Phay mặt làm giảm chi phí sản xuất bằng cách giảm hao mòn dụng cụ, tăng tỷ lệ loại bỏ vật liệu, đơn giản hóa hoạt động và tăng độ chính xác. Những điều này giúp giảm chi phí lao động, thời gian gia công và làm lại.



