
Để các bộ phận kim loại hoạt động tốt, quy trình xử lý nhiệt thường là điều cần thiết. Xử lý nhiệt thường bao gồm ba giai đoạn: nung nóng, ngâm và làm nguội. Tùy thuộc vào tốc độ làm nguội, thời điểm giữ nhiệt và cách gia nhiệt lại, bạn sẽ nhận được các giai đoạn làm nguội, ram, thường hóa hoặc ủ. Điều quan trọng là phải hiểu rõ từng quy trình và thời điểm áp dụng chúng.
Trong nhiều thiết lập sản xuất, bao gồm gia công CNC chính xác, xử lý nhiệt đúng cách sẽ đảm bảo các bộ phận đáp ứng các tiêu chuẩn về độ cứng, độ dẻo dai và độ ổn định về kích thước. Richconn, ví dụ, sử dụng kiến thức sâu rộng về các quy trình này để cung cấp các bộ phận có thể gia công, hiệu suất cao.
Làm nguội: Ý nghĩa và lý do sử dụng
Làm nguội là quá trình nung kim loại, đặc biệt là thép, trên nhiệt độ tới hạn (Ac3 đối với thép hạ eutectoid hoặc Ac1 đối với thép siêu eutectoid), giữ cho đến khi trở thành austenit, sau đó làm nguội nhanh qua tốc độ làm nguội tới hạn xuống dưới Ms (khởi đầu martensite). Quá trình này tạo ra cấu trúc martensitic hoặc bainit. Trong kim loại màu (nhôm, titan, đồng), làm nguội nhanh từ nhiệt độ dung dịch hóa cũng được gọi là làm nguội.
Mục đích của việc dập tắt:
(1) để cải thiện tính chất cơ học của kim loại thành vật liệu hoặc bộ phận. Ví dụ: để cải thiện độ cứng và khả năng chống mài mòn của dụng cụ, ổ trục, v.v., để cải thiện giới hạn đàn hồi của lò xo, để cải thiện tính chất cơ học tổng thể của các bộ phận trục.
(2) cải thiện tính chất vật liệu hoặc tính chất hóa học của một số loại thép đặc biệt. Chẳng hạn như cải thiện khả năng chống ăn mòn của thép không gỉ, tăng từ tính vĩnh cửu của thép từ.
Tôi và làm nguội, ngoài việc cần lựa chọn môi trường tôi hợp lý, còn phải có phương pháp tôi chính xác, các phương pháp tôi thường dùng, chủ yếu là tôi một chất lỏng, tôi hai chất lỏng, tôi cấp độ, tôi đẳng nhiệt, tôi cục bộ, v.v.
Phôi thép sau khi tôi có các đặc điểm sau:
① thu được martensit, bainit, austenit còn sót lại và các tổ chức không cân bằng khác (tức là không ổn định).
② tồn tại ứng suất bên trong lớn.
③ Tính chất cơ học không đáp ứng được yêu cầu. Do đó, quá trình tôi phôi thép thường phải trải qua quá trình tôi luyện
Tôi luyện: Thuần hóa độ cứng và ứng suất
Tôi luyện là quá trình nung nóng lại kim loại đã được tôi cứng trước đó đến nhiệt độ thấp hơn (dưới nhiệt độ tới hạn) và giữ ở nhiệt độ đó trước khi làm nguội. Bước này điều chỉnh các đặc tính và giải tỏa ứng suất.
Mục đích chính của quá trình tôi và ram là:
(1) giảm ứng suất bên trong và giảm độ giòn, các bộ phận tôi luyện tồn tại rất nhiều ứng suất và độ giòn, chẳng hạn như không được tôi luyện kịp thời thường gây ra biến dạng hoặc thậm chí nứt.
(2) điều chỉnh tính chất cơ học của phôi, làm nguội phôi, độ cứng cao, độ giòn, để đáp ứng các yêu cầu hiệu suất khác nhau của nhiều loại phôi có thể được điều chỉnh bằng cách tôi luyện, độ cứng, độ bền, độ dẻo và độ dai.
(3) Ổn định kích thước của phôi. Bằng cách tôi luyện có thể làm cho tổ chức luyện kim có xu hướng ổn định, để đảm bảo không có biến dạng tiếp theo trong quá trình sử dụng sau này.
(4) Cải thiện hiệu suất cắt của một số loại thép hợp kim.
Vai trò của quá trình tôi luyện là:
(1) cải thiện tính ổn định của tổ chức, do đó phôi trong quá trình sử dụng không còn xảy ra tình trạng biến đổi tổ chức, do đó hình dạng và hiệu suất của phôi vẫn duy trì được tính ổn định.
② loại bỏ ứng suất bên trong để cải thiện hiệu suất của phôi và ổn định hình dạng của phôi.
③ Điều chỉnh tính chất cơ học của thép để đáp ứng yêu cầu sử dụng.
Trong sản xuất, thường theo yêu cầu của tính chất phôi. Theo nhiệt độ gia nhiệt khác nhau, tôi được chia thành tôi nhiệt độ thấp, tôi nhiệt độ trung bình và tôi nhiệt độ cao. Tôi và tôi nhiệt độ cao tiếp theo là quá trình xử lý nhiệt kết hợp được gọi là tôi, tức là ở độ bền cao cùng một lúc, nhưng cũng có độ dẻo dai tốt.
(1) tôi luyện ở nhiệt độ thấp: 150-250 ℃, M trở lại, giảm ứng suất bên trong và độ giòn, cải thiện độ dẻo dai của nhựa, độ cứng cao và khả năng chống mài mòn. Được sử dụng trong sản xuất đồng hồ đo, dụng cụ cắt và ổ trục lăn.
(2) tôi luyện ở nhiệt độ trung bình: 350-500℃, lưng chữ T, có độ đàn hồi cao, độ dẻo và độ cứng nhất định. Dùng để chế tạo lò xo, khuôn rèn, v.v.
(3) tôi luyện ở nhiệt độ cao: 500-650℃, S trở lại, có tính chất cơ học tổng thể tốt. Dùng để chế tạo bánh răng, trục khuỷu, v.v.
Chuẩn hóa: Một phương pháp điều trị trung dung
Chuẩn hóa nằm giữa quá trình tôi và ủ. Thép được nung nóng trên nhiệt độ tới hạn (Ac3 + 30–50 °C), giữ nguyên, sau đó làm nguội bằng không khí. Tốc độ làm nguội này nhanh hơn ủ nhưng chậm hơn tôi.
Chuẩn hóa có những mục đích và công dụng sau:
① Đối với thép bán eutectic, thường hóa để loại bỏ các bộ phận đúc, rèn, hàn của tổ chức tinh thể thô quá nhiệt và tổ chức Wei, vật liệu cán trong tổ chức dải; tinh chế hạt; và có thể được sử dụng như một quá trình tôi trước khi xử lý nhiệt trước.
② Thép eutectic, quá trình chuẩn hóa có thể loại bỏ mạng lưới thấm cacbon thứ cấp và làm tinh luyện perlit, không chỉ cải thiện tính chất cơ học mà còn có lợi cho quá trình ủ hình cầu tiếp theo.
③ Tấm thép mỏng kéo sâu cacbon thấp, quá trình chuẩn hóa có thể loại bỏ hiện tượng thấm cacbon tự do ở ranh giới hạt để cải thiện các đặc tính kéo sâu của nó.
④ Thép cacbon thấp và thép hợp kim cacbon thấp, sử dụng chuẩn hóa, có thể thu được tổ chức peclit dạng vảy mịn hơn, do đó độ cứng tăng lên đến HB140-190, tránh hiện tượng “dao dính” khi cắt, cải thiện khả năng gia công cắt. Đối với thép cacbon trung bình, trong cả hai trường hợp chuẩn hóa và ủ đều có thể sử dụng, chuẩn hóa tiết kiệm và tiện lợi hơn.
⑤ Đối với thép kết cấu cacbon trung bình thông thường, trong các tính chất cơ học cần thiết cho trường hợp này không cao, có thể sử dụng thay cho quá trình tôi và ram ở nhiệt độ cao, không chỉ dễ vận hành mà còn làm cho tổ chức thép và tính ổn định về kích thước.
⑥ Chuẩn hóa ở nhiệt độ cao (Ac3 trên 150 ~ 200 ℃) do tốc độ khuếch tán ở nhiệt độ cao cao hơn, có thể làm giảm sự phân tách thành phần của vật đúc và vật rèn. Chuẩn hóa ở nhiệt độ cao sau khi hạt thô có thể được tinh chế thông qua chuẩn hóa ở nhiệt độ thấp thứ hai tiếp theo.
⑦ Đối với một số tuabin và nồi hơi làm bằng thép hợp kim các-bon thấp và trung bình, thường sử dụng phương pháp chuẩn hóa để thu được tổ chức bainit, sau đó qua quá trình ram ở nhiệt độ cao, ở nhiệt độ 400 ~ 550℃ có khả năng chống biến dạng tốt.
⑧ Ngoài các bộ phận thép và thép, chuẩn hóa cũng được sử dụng rộng rãi trong xử lý nhiệt gang dẻo, để thu được ma trận perlit, nâng cao độ bền của gang dẻo.
Do đặc điểm làm mát bằng không khí thường hóa, và do đó nhiệt độ không khí xung quanh, chế độ xếp chồng, luồng không khí và kích thước phôi có tác động đến tổ chức và tính chất sau khi thường hóa. Tổ chức thường hóa cũng có thể được sử dụng làm phương pháp phân loại cho thép hợp kim. Thông thường theo đường kính của mẫu vật 25 mm được nung đến 900 ℃, tổ chức làm mát bằng không khí, thép hợp kim được chia thành thép perlit, thép bainit, thép martensitic và thép austenit.
Ủ: Làm mềm, giảm ứng suất và tinh chỉnh hạt
Ủ là một phương pháp xử lý chậm hơn, nhẹ nhàng hơn: nung nóng đến một nhiệt độ nhất định, giữ nguyên, rồi làm nguội từ từ (thường trong lò nung). Điều này thúc đẩy quá trình khuếch tán nguyên tử, kết tinh lại và loại bỏ các khuyết tật.
Mục đích của việc ủ là để:
① Cải thiện hoặc loại bỏ thép trong quá trình đúc, rèn, cán và hàn do nhiều loại khuyết tật về mặt tổ chức cũng như ứng suất dư gây ra, để ngăn ngừa biến dạng, nứt của phôi.
② Làm mềm vật liệu cần cắt.
③ tinh chỉnh hạt, cải thiện tổ chức để nâng cao tính chất cơ học của phôi.
④ Xử lý nhiệt cuối cùng (làm nguội, ram) để chuẩn bị tổ chức.
Quá trình ủ thường được sử dụng:
① ủ hoàn toàn. Dùng để tinh luyện thép cacbon trung bình và thấp bằng cách đúc, rèn và hàn sau khi tính chất cơ học của tổ chức quá nhiệt thô kém. Phôi sẽ được nung nóng đến ferit tất cả chuyển thành austenit ở nhiệt độ trên 30 ~ 50 ℃, giữ trong một khoảng thời gian, sau đó làm nguội chậm bằng lò, austenit trong quá trình làm mát lại, bạn có thể làm cho tổ chức thép mịn.
② ủ hình cầu. Dùng để giảm độ cứng cao của thép dụng cụ và thép chịu lực sau khi rèn. Phôi sẽ được nung đến nhiệt độ thép bắt đầu hình thành austenit trên 20 ~ 40℃, cách nhiệt và làm nguội chậm, trong quá trình làm nguội perlit trong carburit phiến thành hình cầu, do đó làm giảm độ cứng.
③ Ủ đẳng nhiệt. Dùng để giảm độ cứng cao của một số loại thép kết cấu hợp kim có hàm lượng niken và crom cao để cắt. Nói chung, đầu tiên làm nguội nhanh đến austenit đến nhiệt độ không ổn định nhất, cách nhiệt trong một khoảng thời gian thích hợp, biến đổi austenit thành tosite hoặc sostenit, độ cứng có thể giảm.
④ Ủ kết tinh lại. Dùng để loại bỏ hiện tượng tôi luyện của dây kim loại, tấm trong quá trình kéo nguội, cán nguội (độ cứng tăng, độ dẻo giảm). Nhiệt độ gia nhiệt thường thấp hơn 50-150℃ so với nhiệt độ mà thép bắt đầu hình thành austenit, đây là cách duy nhất để loại bỏ hiệu ứng tôi luyện để kim loại có thể mềm ra.
⑤ Ủ graphit hóa. Phương pháp này được sử dụng để chuyển đổi gang chứa nhiều cacbon thành gang dẻo có độ dẻo tốt. Quy trình thực hiện như sau: nung nóng vật đúc đến khoảng 950 ℃, giữ nhiệt trong một khoảng thời gian nhất định sau khi làm nguội thích hợp, để phân hủy cacbonit tạo thành graphit dạng bông.
⑥ Ủ khuếch tán. Dùng để làm cho thành phần hóa học của hợp kim đúc đồng đều, cải thiện hiệu suất của nó. Phương pháp này không phải là nấu chảy dưới tiền đề là đúc được nung nóng đến nhiệt độ cao nhất có thể và thời gian giữ nhiệt dài, để nhiều nguyên tố trong hợp kim khuếch tán có xu hướng phân bố đồng đều sau khi làm nguội chậm.
(7) ủ giảm ứng suất. Dùng để loại bỏ ứng suất bên trong của thép đúc và mối hàn. Đối với các sản phẩm sắt và thép bắt đầu hình thành austenit sau khi nung ở nhiệt độ dưới 100 đến 200 ℃, cách nhiệt và làm mát trong không khí, có thể loại bỏ ứng suất bên trong.
Bảng so sánh các quy trình xử lý nhiệt
| Quy trình | Sưởi ấm / Ngâm | Phương pháp làm mát | Hiệu ứng chính / Sử dụng | Nhược điểm / Rủi ro |
|---|---|---|---|---|
| Quenching | Đun nóng trên Ac3 / Ac1, ngâm để austenit hóa | Làm mát nhanh (dầu, nước, polymer) | Sản xuất martensite / độ cứng cao, cải thiện độ bền, chống mài mòn | Ứng suất bên trong cao, biến dạng, giòn |
| Tempering | Làm nóng lại thép đã tôi ở nhiệt độ thấp hơn, giữ nguyên | làm mát chậm | Giảm căng thẳng, cải thiện độ dẻo dai, ổn định kích thước, điều chỉnh độ cứng | Làm nguội quá mức làm giảm độ cứng |
| Bình thường hóa | Đun nóng trên nhiệt độ tới hạn + biên độ, ngâm | máy làm lạnh không khí | Tinh chế hạt, giảm ứng suất, độ bền cân bằng + độ dẻo | Làm mát bị ảnh hưởng bởi điều kiện môi trường xung quanh |
| làm cho dẽo | Đun nóng đến nhiệt độ ủ, ngâm | Làm mát lò chậm | Làm mềm, giảm căng thẳng, tăng độ dẻo, tinh chỉnh cấu trúc | Tốn thời gian, thông lượng chậm hơn |
Các quá trình này liên quan và diễn ra như thế nào
Bốn quy trình xử lý nhiệt chính — tôi, ram, chuẩn hóa và ủ — có thể được kết hợp trong các quy trình làm việc. Quy trình công nghiệp phổ biến nhất là:
- Austenitize & Làm nguội (cứng lại)
- tâm trạng để giảm độ giòn
- Tùy chọn Bình thường hóa or ủ ở các bước trung gian
Luôn điều chỉnh trình tự theo hợp kim, hình dạng bộ phận và sự cân bằng mong muốn của các đặc tính.
- Chuẩn hóa có thể đóng vai trò là bước xử lý trước hoặc xử lý cuối cùng khi không cần làm cứng hoàn toàn.
- Ủ thường được sử dụng trước khi tạo hình hoặc sau khi gia công nguội nặng.
- Quá trình làm nguội tạo ra trạng thái cứng nhất nhưng phải được cân bằng bằng quá trình ram để tránh bị giòn.
- Martempering / austempering là những phương pháp đặc biệt để giảm độ biến dạng—làm nguội một phần rồi hoàn thiện quá trình biến đổi trong điều kiện được kiểm soát.
Những cân nhắc và thách thức thực tế
- Kiểm soát biến dạng là điều cần thiết khi làm nguội các bộ phận dày hoặc phức tạp.
- Lựa chọn phương tiện làm mát các chất như dầu, nước, polyme hoặc khí đều có tốc độ và ứng suất khác nhau.
- Các nguyên tố hợp kim (C, Mo, Cr, Ni, V) ảnh hưởng đến khả năng tôi cứng, độ ổn định pha và hành vi ram.
- Kích thước, khối lượng và độ dày của phần ảnh hưởng đến độ dốc làm mát và do đó là cấu trúc vi mô.
- Kiểm soát khí quyển (khí trơ, chân không) có thể ngăn ngừa quá trình oxy hóa hoặc khử cacbon.
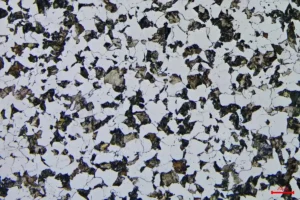
Lịch trình xử lý nhiệt phải được xác nhận bằng phiếu thử nghiệm và phân tích cấu trúc vi mô để đảm bảo tính nhất quán.
Chọn Richconn cho gia công chính xác + tích hợp xử lý nhiệt
Khi các bộ phận không chỉ yêu cầu gia công CNC có độ chính xác cao mà còn yêu cầu xử lý nhiệt tối ưu, Richconn là đối tác lý tưởng của bạn. Với kiến thức sâu sắc về làm nguội, tôi luyện, bình thường hóavà ủ, Richconn đảm bảo các bộ phận không chỉ chính xác về kích thước mà còn đáng tin cậy về mặt cơ học. Chúng tôi thiết kế lịch trình xử lý nhiệt dựa trên vật liệu, hình dạng và mục đích sử dụng. Từ nguyên mẫu đến sản lượng lớn, Richconn cung cấp các bộ phận đã được xử lý nhiệt hoàn toàn, sẵn sàng sử dụng. Ghé thăm Richconn để khám phá các dịch vụ của họ.
Kết luận
Xử lý nhiệt không chỉ là một bước phụ mà là một phần không thể thiếu để đảm bảo các bộ phận kim loại đạt được hiệu suất yêu cầu. Tôi luyện giúp tăng độ cứng, ram giúp cân bằng độ dẻo dai, chuẩn hóa giúp tinh chỉnh cấu trúc, và ủ giúp làm mềm và ổn định. Mỗi quá trình đều có vai trò và hạn chế riêng. Trong các ứng dụng thực tế, các quá trình này được kết hợp cẩn thận để tránh nứt hoặc biến dạng đồng thời đạt được sự cân bằng phù hợp giữa độ bền, độ dẻo và độ ổn định.
Việc lựa chọn đúng trình tự quy trình, phương tiện và thông số điều khiển là rất quan trọng. Trong gia công công nghiệp, việc kết hợp độ chính xác Cơ khí CNC với xử lý nhiệt thích hợp tạo ra các bộ phận sẵn sàng cho môi trường khắc nghiệt. Với RichconnVới chuyên môn về gia công và xử lý nhiệt, bạn có thể tin tưởng rằng các bộ phận của bạn đáp ứng các tiêu chuẩn khắt khe về cả hình học và hiệu suất vật liệu.



