
Lỗ ren là chìa khóa trong sản xuất, chúng cho phép lắp ráp chính xác và cố định chặt chẽ. Hướng dẫn này bao gồm các loại lỗ ren, phương pháp gia công, vật liệu, công cụ và các biện pháp thực hành tốt nhất. Bằng cách có được kiến thức này, bạn có thể tối ưu hóa quá trình gia công lỗ ren của mình để có chất lượng và hiệu quả tốt hơn.
Lỗ ren là gì?
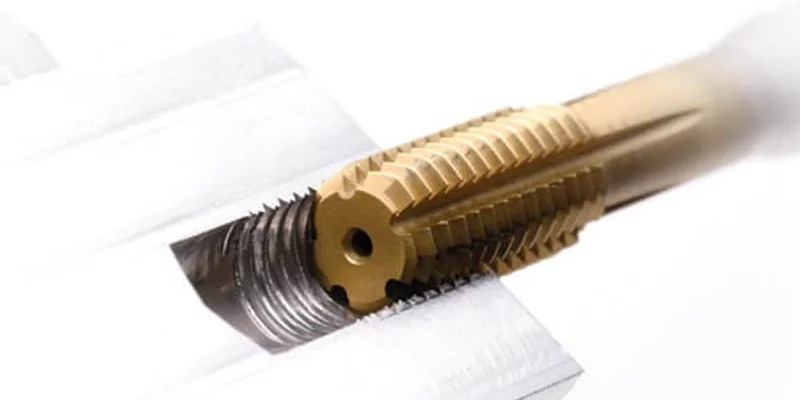
Một lỗ ren tròn được gọi là lỗ ren. Bên trong một lỗ ren, bạn sẽ tìm thấy các rãnh xoắn ốc được thiết kế chính xác được cắt vào các thành khoang hình trụ. Các rãnh này theo các mặt cắt có đường kính và bước xác định. Điều này đảm bảo các kết nối chặt chẽ với các chốt như bu lông và vít.
Các loại lỗ ren
Các lĩnh vực sản xuất sử dụng nhiều loại lỗ ren khác nhau và mỗi lỗ được thiết kế cho mục đích riêng của nó. Sau đây là phân tích các loại chính:
Qua lỗ
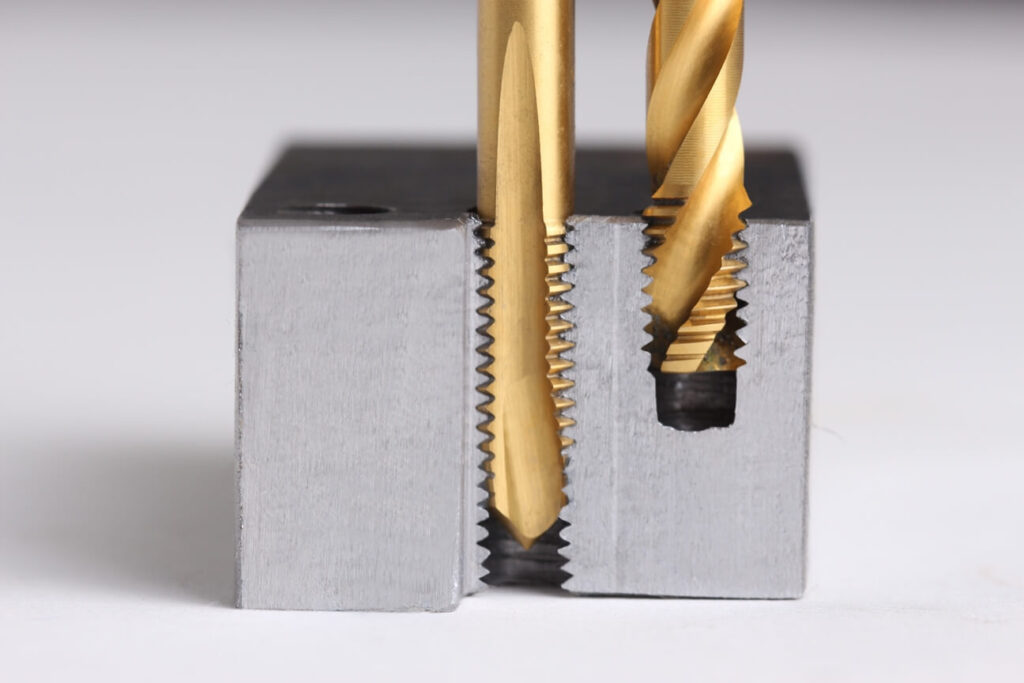
Từ lối vào đến lối ra, các lỗ xuyên qua tạo thành một lối đi hoàn chỉnh xuyên qua vật liệu phôi. Các ren của chúng đồng đều trên toàn bộ chiều dài. Chúng được sử dụng khi các chốt phải đi qua vật liệu. Các kỹ sư chỉ định các lỗ xuyên qua trong các tình huống cần phải loại bỏ phoi.
Lỗ mù
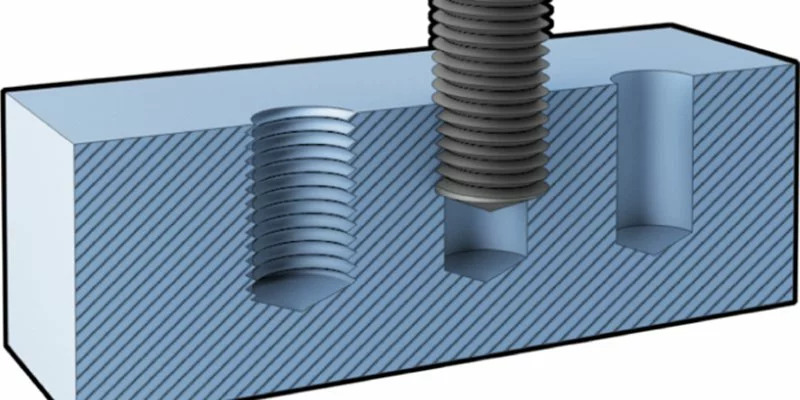
Không giống như lỗ xuyên, lỗ mù dừng ở độ sâu được xác định trước trong phôi. Độ sâu được kiểm soát chính xác này kết thúc ở đáy hình nón hoặc phẳng. Người thợ máy phải quản lý việc thoát phoi và đảm bảo sự ăn khớp của ren khi luồn các lỗ này.
Khai thác lỗ
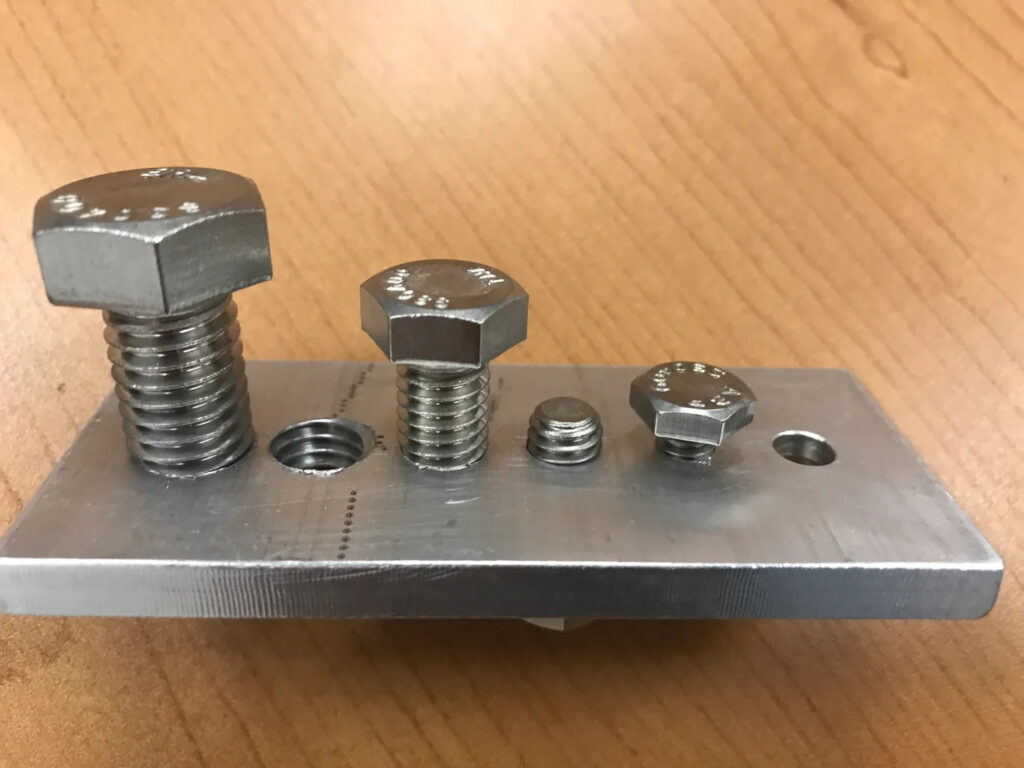
Trong loại này, ren được cắt thành các lỗ khoan trước với sự trợ giúp của các công cụ ren. Các tình huống khác nhau cần các kích thước ren và bước ren khác nhau. Các lỗ này thường có trong các bộ phận xe cộ và các cụm lắp ráp khác, nơi bạn phải tháo rời các bộ phận theo thời gian.
Chèn ren
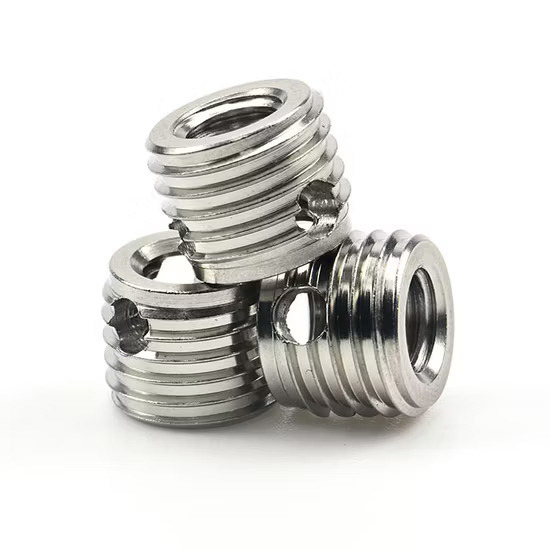
Ống lót kim loại có ren bên trong và bề mặt có kết cấu bên ngoài được gọi là chèn ren. Thiết kế của chúng chống lại lực nới lỏng và cải thiện độ bền của ren trong vật liệu mềm. Hàng không vũ trụ, ô tô và y tế sử dụng các chèn này vì khả năng sử dụng đáng tin cậy của chúng trong các chu kỳ lắp ráp lặp lại và khả năng chịu tải tốt hơn.
Chèn Helicoil
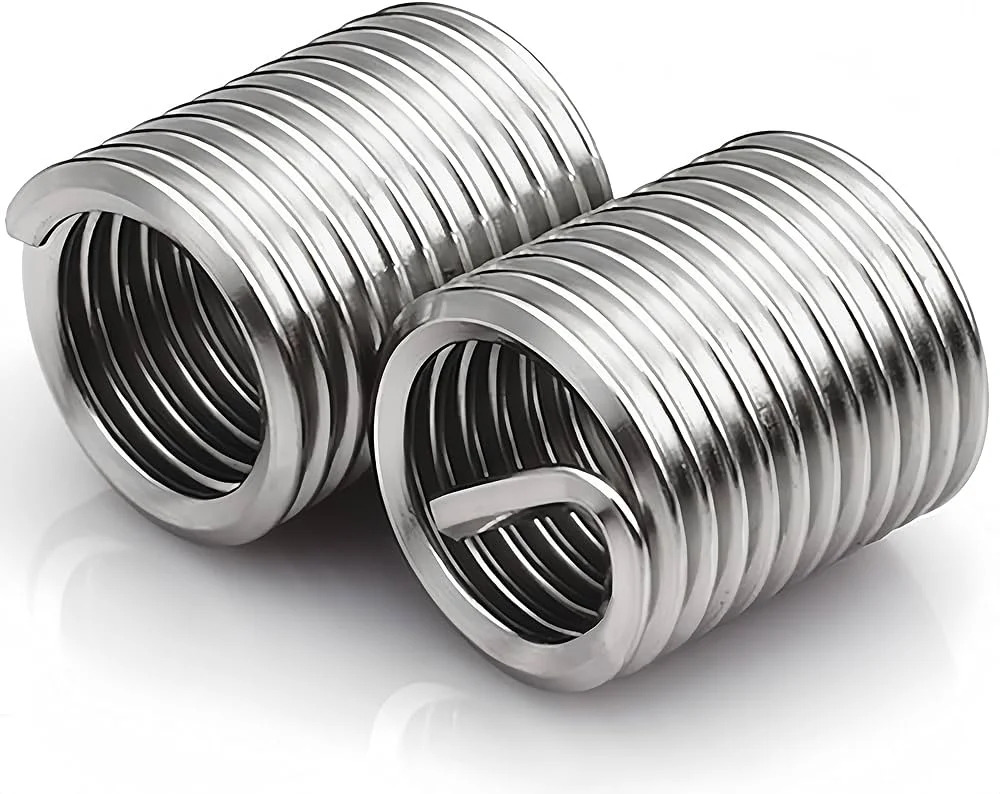
Được làm từ dây thép không gỉ, chèn helicoil là vật liệu gia cố ren vĩnh cửu. Chúng có thể giữ nguyên vẹn ở nhiệt độ khắc nghiệt, tức là từ -320 đến +800°F và phân bổ tải đều trên toàn bộ cấu hình ren. Thiết kế kiểu lò xo của chúng giúp giảm thiểu sự tập trung ứng suất, đặc biệt là trong nhôm, nhựa và các vật liệu mềm khác.
Phương pháp gia công cho lỗ ren
Có nhiều phương pháp khác nhau để tạo lỗ ren và mỗi lỗ đều có lợi ích riêng cho những mục đích sử dụng khác nhau.
1. Cắt chỉ
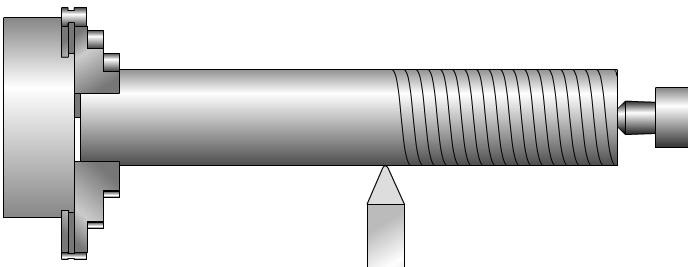
Mũi khoan ren tạo lỗ ban đầu nhỏ hơn một chút so với đường kính ren mong muốn. Sau đó, các công cụ cắt được chế tạo đặc biệt sẽ loại bỏ vật liệu một cách có hệ thống để tạo thành ren. Phương pháp này mang lại chất lượng ren ổn định trong hầu hết các vật liệu kỹ thuật.
2. Tạo hình sợi
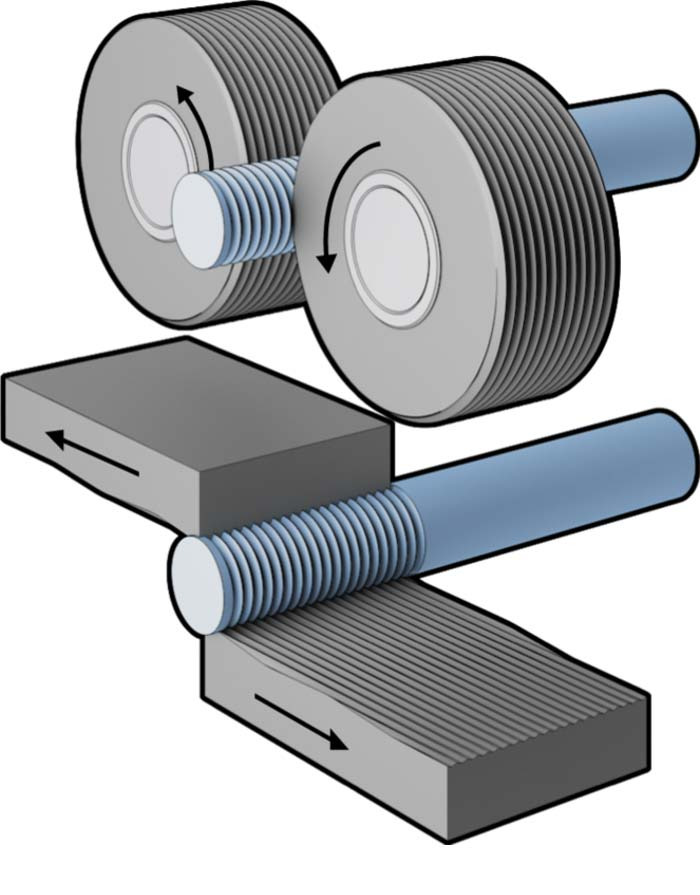
Con lăn áp suất cao đẩy vật liệu theo phương pháp này để tạo ren mà không cần loại bỏ nó. Ren tạo hình nguội có khả năng chống mài mòn cao hơn do quá trình làm cứng. Mặc dù phương pháp này xử lý vật liệu dẻo nhanh, nhưng thành công phụ thuộc vào đặc tính vật liệu.
3. Phay ren
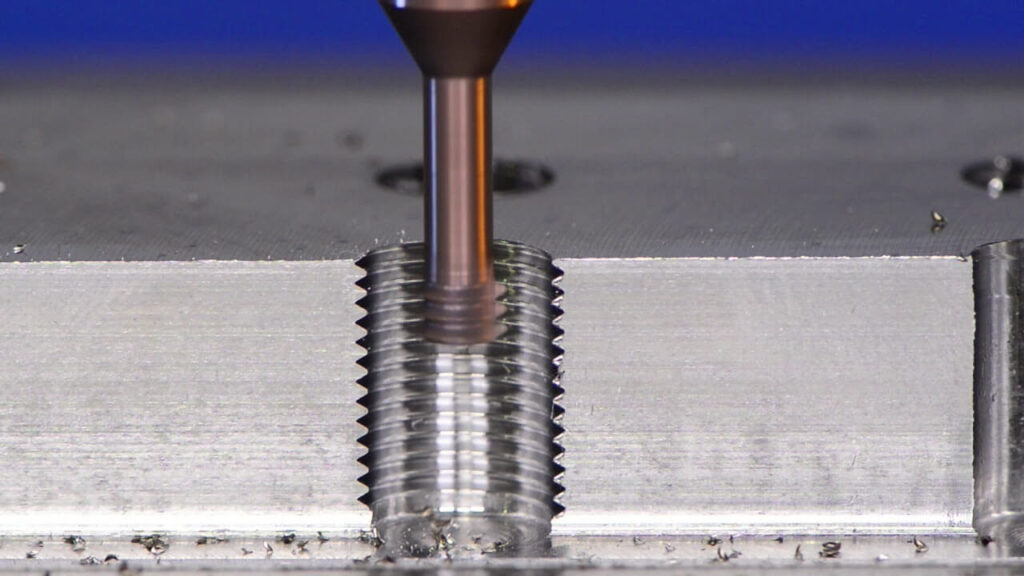
Trong loại máy phay CNC này với các công cụ quay tùy chỉnh tạo ra các ren bên trong với sự trợ giúp của các chuyển động xoắn ốc. Một công cụ có thể tạo ra một số ren và phương pháp này tiết kiệm chi phí cho các tình huống đường kính lớn vì nó giảm thiểu hao mòn công cụ và duy trì độ chính xác.
4. Khai thác
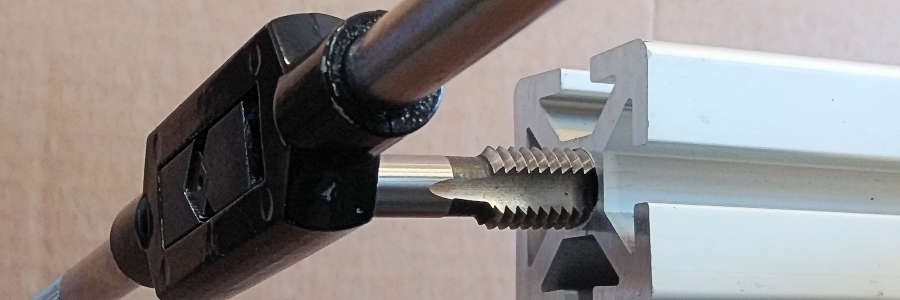
Các vòi được chế tạo đặc biệt được sử dụng cho các lỗ khoan trước để tạo ren trong ren. Thành công phụ thuộc vào việc bôi trơn và tốc độ trục chính, thường là 40 đến 60 vòng/phút. Các trung tâm ren CNC tiên tiến mang lại kết quả nhất quán cho các đợt sản xuất khối lượng lớn.
5. Mài ren
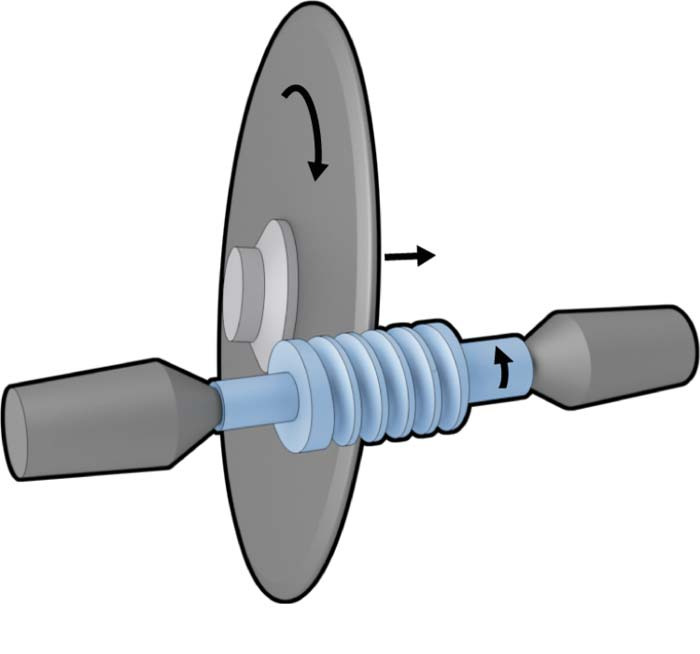
Bánh mài mài các ren bên trong và bên ngoài dưới sự điều khiển của CNC trong loại gia công này. Phương pháp này tốt hơn cho các bộ phận được xử lý nhiệt và vật liệu cứng. Các kỹ sư chọn mài ren khi bề mặt hoàn thiện và hình dạng ren là quan trọng.
Vật liệu và khả năng gia công của chúng
Việc luồn chỉ thành công phụ thuộc vào việc hiểu được phản ứng của các vật liệu khác nhau đối với quá trình gia công. Một số vật liệu như sau:
Kim loại
Hợp kim nhôm 2011 và 6061 có khả năng gia công tốt và tạo ra phôi sạch khi tiện ren. Thép không gỉ 303 có khả năng gia công trung bình, nhưng thép cacbon cao cần các thông số cắt được kiểm soát chặt chẽ. Việc thêm lưu huỳnh và chì vào công thức thép giúp cải thiện khả năng gia công và thoát phôi.
Nhựa
Nhựa Acetal, PEEK và Polycarbonate chủ yếu được sử dụng cho các bộ phận ren vì đặc tính gia công tuyệt vời của chúng. Chúng cần được kiểm soát nhiệt độ để tránh bị biến dạng. Nylon và UHMW phù hợp cho những trường hợp cần độ bền và khả năng chống hóa chất tốt nhưng điểm nóng chảy thấp hơn của chúng có nghĩa là bạn phải sử dụng các chiến lược làm mát và tốc độ cắt cụ thể.
Composites
Những vật liệu này gây ra những vấn đề đáng chú ý trong quá trình cắt ren vì chúng có các sợi gia cố mài mòn như carbon, thủy tinh hoặc than chì có thể ảnh hưởng đến các thông số cắt. Không giống như kim loại, vật liệu composite bị vỡ do gãy giòn thay vì biến dạng dẻo.
Công cụ và thiết bị
Việc tạo lỗ ren chính xác cần một số công cụ đặc biệt. Sau đây là các bộ phận cần thiết để tạo ren.
Khuôn và vòi
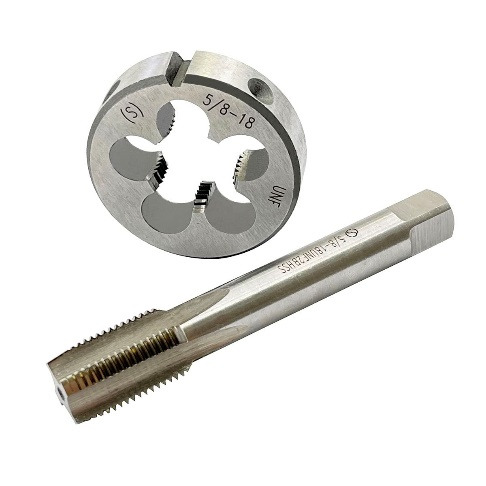
Thép cacbon tôi và thép tốc độ cao (HSS) là cơ sở cho khuôn và ren chất lượng vì đây là những công cụ cắt cần thiết. Có ba loại ren được gọi là ren côn, ren đáy và ren trung gian để tạo ren trong.
Ren ngoài sử dụng khuôn cắt ren thành các bộ phận hình trụ và thanh. Các công cụ chính xác này hoạt động trên mọi loại vật liệu từ nhôm đến thép cứng và được cung cấp theo bộ với thông số kỹ thuật ren và kích thước mũi khoan phù hợp.
Máy phay chỉ
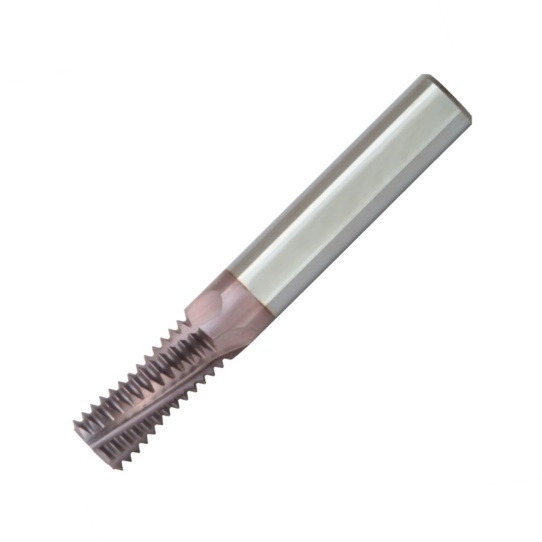
Việc tạo ren tiên tiến đòi hỏi máy phay ren đặc biệt. Có sẵn trong cấu hình nhiều răng và cấu hình đơn, các công cụ này chủ yếu có các kênh làm mát bên trong. Dòng T740TX là thiết kế máy phay ren CNC hiện đại kết hợp lớp phủ cacbua với hình học cắt hiện đại để tối đa hóa khả năng thoát phoi.
Mũi khoan
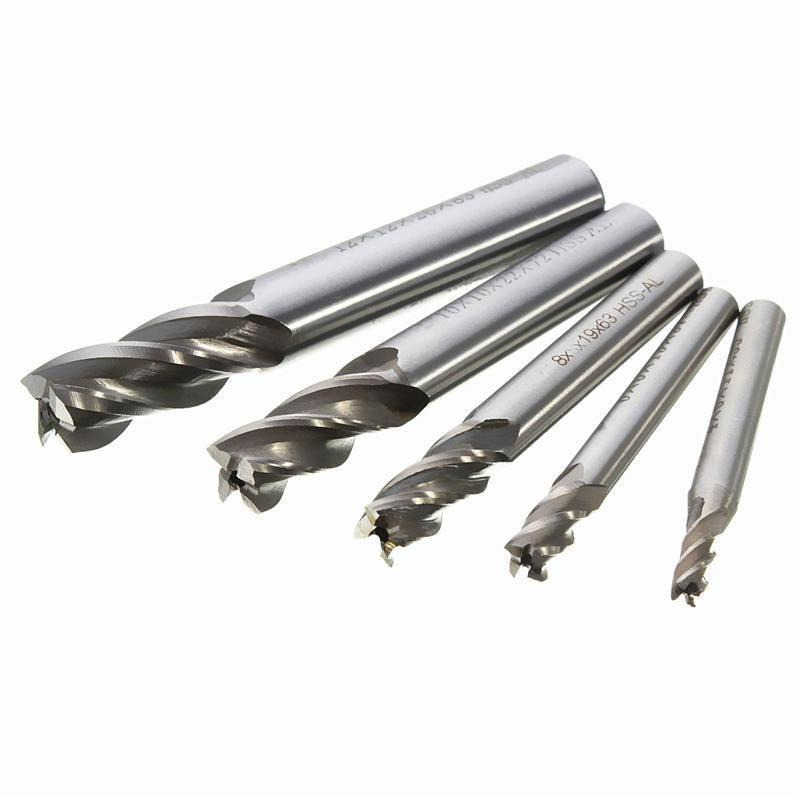
Chuẩn bị lỗ khoan đúng cách bắt đầu bằng mũi khoan phù hợp. Biểu đồ ren giúp thợ máy chọn đúng đường kính mũi khoan dù sử dụng phép đo hệ mét hay phân số. Mũi khoan đầu cacbua tốt hơn cho những tình huống khó khăn trong khi mũi khoan HSS tốt cho mục đích tiêu chuẩn. Nhiều nhà sản xuất hiện đang thêm lớp phủ tùy chỉnh vào mũi khoan để sử dụng tốt hơn trong các vật liệu khác nhau.
Máy CNC
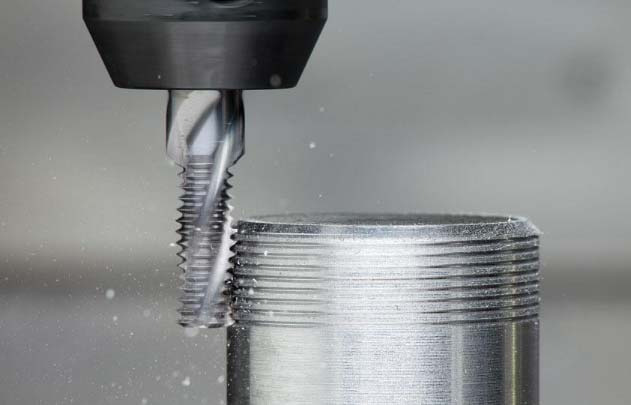
Việc tạo ren phụ thuộc rất nhiều vào công nghệ CNC với các chu kỳ mã G chuyên dụng như trong G32, G33 và G76. Máy phay CNC tiêu chuẩn phù hợp với việc tạo ren cơ bản nhưng hình học phức tạp đòi hỏi máy 5 trục để có kết quả tốt nhất. Mâm cặp ren linh hoạt tích hợp sẽ tự động bù cho các biến thể cấp liệu và liên tục tạo ren chính xác.
Chất làm mát và chất bôi trơn
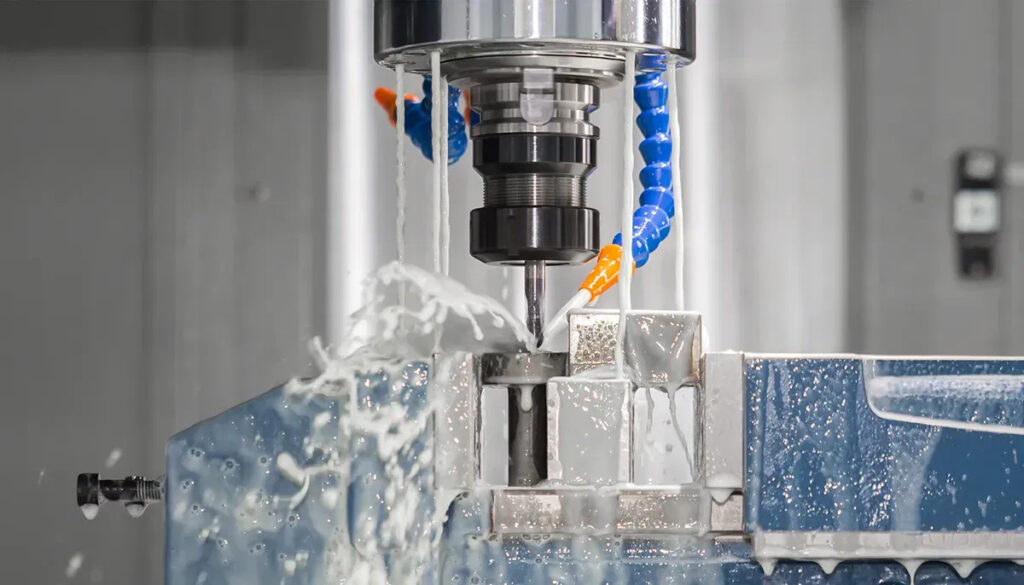
Gia công ren là tất cả về việc lựa chọn chất lỏng. Công việc nặng cần dầu thẳng và công việc tốc độ cao cần dầu hòa tan trong nước để làm mát. Nhôm cần chất lỏng gốc thực vật và gia công thép không gỉ cần chất lỏng tổng hợp. Nồng độ chất lỏng phù hợp trong gia công sẽ kéo dài tuổi thọ của dụng cụ và bảo vệ phôi khỏi bị ăn mòn.
Các biến số ảnh hưởng đến gia công lỗ ren
Khi gia công lỗ ren, bạn cần hiểu rõ những khía cạnh này để có thể tối đa hóa quy trình và đạt được kết quả tốt hơn.
Độ cứng vật liệu
Độ cứng của vật liệu quyết định các thông số công cụ và hoạt động. Vật liệu cứng hơn cần tốc độ cắt chậm hơn và các công cụ carbide để có được các ren chính xác. Bôi trơn là điều chính để ngăn ngừa biến dạng vật liệu và giữ cho công cụ trong tình trạng tốt. Các kỹ sư phải kết hợp các thông số cắt với các đặc điểm của vật liệu.
Độ giòn và độ dẻo
Khả năng biến dạng của vật liệu quyết định phương pháp tạo ren. Tạo ren hoạt động tốt với các vật liệu dẻo như đồng thau và nhôm vì các kim loại này chảy mà không để lại phôi. Các vật liệu giòn cần các quy trình cắt có thể loại bỏ các mảnh vụn vật liệu. Điều này sẽ giúp bạn chọn phương pháp và dụng cụ phù hợp.
Tính chất nhiệt
Mỗi vật liệu đều có khả năng dẫn nhiệt riêng. Những vật liệu có tỷ lệ dẫn nhiệt cao hơn có thể được gia công nhanh hơn vì chúng tản nhiệt ra khỏi khu vực cắt. Mặt khác, các vật liệu như titan có độ dẫn nhiệt kém cần các phương pháp làm mát tiên tiến và tốc độ cũng chậm hơn. Kiểm soát nhiệt độ thích hợp đảm bảo tính ổn định về kích thước và kéo dài tuổi thọ của dụng cụ.
Thực hành tốt nhất trong gia công lỗ ren
Thành công trong gia công lỗ ren đến từ việc tuân thủ các hướng dẫn kỹ thuật và quy trình đã thiết lập. Những thực hành cần thiết này sẽ mang lại cho bạn kết quả lâu dài và chất lượng cao.
Chuẩn bị lỗ
Một dấu đục lỗ được thiết kế ở giữa để hướng dẫn mũi khoan chuẩn bị lỗ. Mũi khoan được sử dụng theo loại vật liệu và áp lực xuống liên tục được áp dụng trong suốt quá trình. Kích thước bu lông cuối cùng phải lớn hơn đường kính lỗ bắt đầu để tiến hành quá trình cắt ren. Các lỗ dẫn hướng có thể giảm ứng suất dụng cụ cho vật liệu cứng và sau đó phủ một lớp chất lỏng cắt sẽ cải thiện độ hoàn thiện tổng thể.
Tốc độ và tốc độ nạp liệu
Các giai đoạn gia công cần các kết hợp tốc độ và tốc độ khác nhau để hoạt động bình thường. Gia công thô hoạt động tốt nhất ở mức 0.005 đến 0.02 inch mỗi vòng quay và hoàn thiện ở mức 0.002 đến 0.004 inch mỗi vòng quay.
Loại vật liệu quyết định tốc độ cắt vì hợp kim niken cứng hơn chỉ cần 30 đến 60 vòng/phút nhưng nhôm cần 300 đến 400 vòng/phút. Lỗ sâu cần tốc độ chậm hơn để bảo vệ dụng cụ.
Kiểm tra chất lượng
Bạn nên sử dụng thước đo ren và thước đo micromet để kiểm tra các thông số quan trọng của ren như độ vuông góc và kích thước. Sử dụng phương pháp đo trong quá trình sản xuất để điều chỉnh nhanh chóng và kiểm soát quy trình thống kê để theo dõi tính nhất quán của ren.
Loại bỏ chip
Phải loại bỏ phoi kim loại đúng cách để có được chất lượng ren tốt và kéo dài tuổi thọ của dụng cụ. Hỗn hợp chất làm mát áp suất cao và đảo ngược ren sẽ phá vỡ và loại bỏ các mảnh vụn. Đối với các lỗ sâu, ren xoắn ốc tạo ra đường dẫn hướng lên tự nhiên để loại bỏ phoi. Sử dụng hỗn hợp đúng tốc độ cấp liệu và chất lỏng cắt để giữ cho vùng cắt sạch sẽ.
Kết luận
Kiểm soát dụng cụ, vật liệu và quy trình là những yếu tố chính cần xem xét để gia công lỗ ren tốt hơn. Bạn có thể có được ren bền nếu thực hiện kiểm tra chất lượng, biết được đặc tính vật liệu và cung cấp tốc độ và bước tiến phù hợp.
Nếu bạn cần bất kỳ loại dịch vụ gia công ren nào, thì RICHCONN là lựa chọn tốt nhất. Bạn có thể liên hệ với chúng tôi Bất cứ lúc nào.
Câu Hỏi Thường Gặp
1. Chúng ta có thể sử dụng máy CNC để cắt ren không?
Có thể. Phay ren, mài, tiện ren và tiện là một số cách phổ biến.
2. Một số dấu hiệu cho thấy chất lượng chỉ kém là gì và làm thế nào để giải quyết?
Bề mặt gồ ghề, hình dạng không đều và kích thước không chính xác là những dấu hiệu thường gặp. Hầu hết, bạn có thể dễ dàng giải quyết những vấn đề này nếu sử dụng đúng thông số cắt và chọn đúng công cụ.
3. Làm thế nào để sửa chữa các sợi bị hỏng?
Chèn xoắn ốc có thể là một lựa chọn tốt ở đây. Ở bước đầu tiên, tháo các sợi cũ (bạn có thể sử dụng máy khoan). Sau đó, sử dụng vòi để tạo một lỗ rồi đẩy chèn xoắn ốc mới vào đó.
4. Một số điểm khác biệt giữa luồng UNF và UNC là gì?
UNF có nhiều sợi hơn trong 1 inch và các sợi của nó luôn nhỏ hơn. Mặt khác, các sợi UNC ít hơn trong XNUMX inch. Chúng cũng có kích thước lớn hơn.
5. Làm thế nào để chọn đúng vòi cho một vật liệu cụ thể?
Có thể lựa chọn vòi phù hợp theo vật liệu như vòi rãnh thẳng cho kim loại màu, vòi HSS cho gang và thép trong khi vòi HSS coban phủ TiCN cho thép không gỉ.



