
Bạn đang gặp khó khăn trong việc lựa chọn giữa up-milling và down-milling cho dự án của mình? Một quyết định sai lầm ở đây có thể dẫn đến tăng độ mòn dụng cụ cũng như lãng phí vật liệu và bề mặt hoàn thiện kém. Trong bài đăng trên blog này, chúng tôi sẽ đề cập đến 8 điểm khác biệt chính giữa up-milling và down-milling để bạn có thể chọn loại tốt nhất cho nhu cầu của mình.
1. Định nghĩa & Khái niệm cơ bản
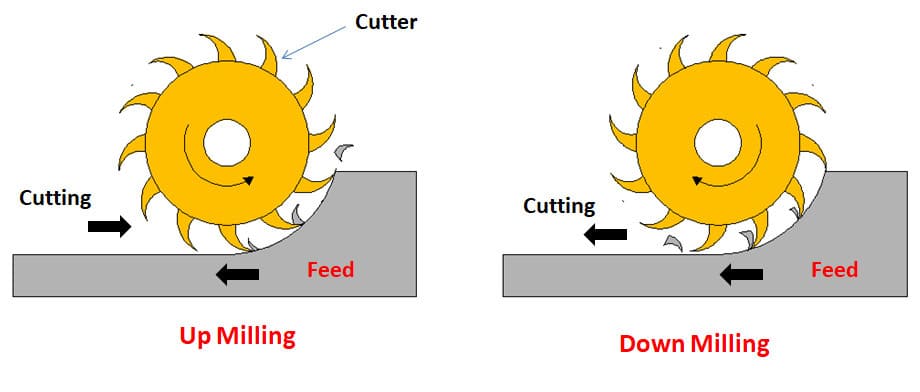
Trong quá trình phay ngược hoặc phay thông thường, dao cắt quay ngược hướng với hướng đưa phôi vào. Chuyển động ngược hướng này tạo ra tình huống mà lưỡi cắt ban đầu tiếp xúc với phôi ở độ dày phoi bằng không.
Sau đó, khi dao cắt tiếp tục quay, độ dày của phoi tăng dần từ 0 đến tối đa. Sự tiếp xúc dần dần này khiến dụng cụ cắt trượt trên phôi trước khi thực sự cắt, từ đó tạo ra ma sát đáng kể.
Ngược lại, trong quá trình phay xuống (còn được gọi là phay lên), dao cắt quay theo cùng hướng với quá trình nạp phôi. Sự căn chỉnh này tạo ra sự ăn khớp ngay lập tức, tại đó dụng cụ cắt đào vào vật liệu ở độ dày tối đa.
Khi dao cắt di chuyển về phía trước, độ dày phoi giảm dần từ mức tối đa đến mức tối thiểu. Hơn nữa, sự tiếp xúc tức thời này loại bỏ hiệu ứng trượt thường thấy trong phay ngược.
2. Cơ chế hình thành chip
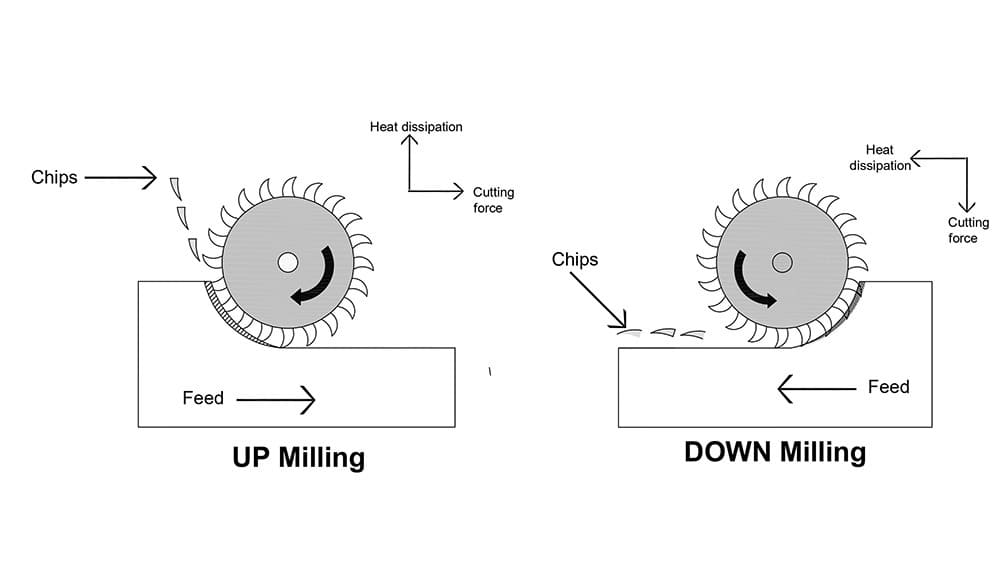
Trong gia công phay thuận, độ dày phôi bắt đầu từ 0 và sau đó tăng dần khi dao cắt di chuyển qua vật liệu. Sự tăng dần độ dày phôi này gây ra hai vấn đề – tạo thêm ứng suất lên dụng cụ và gây ma sát ở giai đoạn đầu. Hiện tượng này sau đó dẫn đến sự cứng hóa vật liệu và sinh nhiệt cao hơn gần đầu cắt.
Ngược lại, khi phay xuống, lưỡi cắt sẽ tiếp xúc ngay với phôi ở độ dày phoi tối đa. Độ dày này sau đó giảm dần khi quá trình cắt diễn ra và cho phép dụng cụ cắt thành thạo với ít nhiệt và ma sát hơn. Nhưng cần có thiết lập máy ổn định để ngăn dụng cụ bị kéo vào do tiếp xúc ban đầu mạnh.
3. Lực cắt và độ mòn của dụng cụ
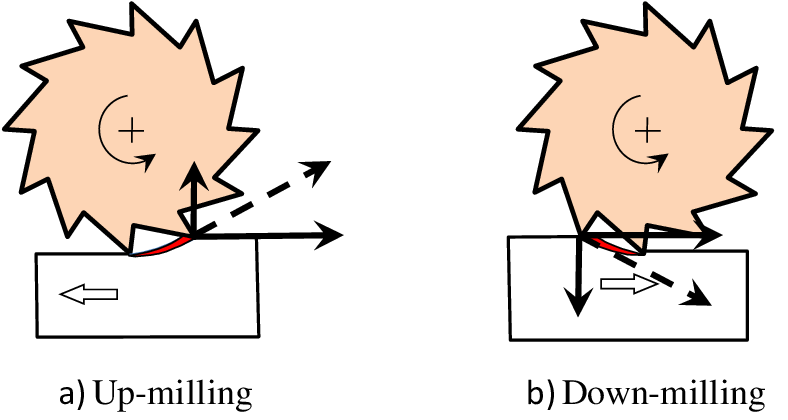
Trong quá trình phay ngược, lực cắt hướng lên trên. Chúng có thể làm mất ổn định phôi bằng cách nhấc phôi ra khỏi kẹp. Sự mất ổn định này thường dẫn đến rung động trong quá trình gia công vật liệu cứng. Hơn nữa, lực đối nghịch làm tăng ma sát khi dụng cụ tiến triển. Điều này đến lượt nó gây ra sự tỏa nhiệt lớn hơn và mài mòn dụng cụ nhanh chóng, làm giảm tuổi thọ dụng cụ.
Ngược lại, trong quá trình phay xuống, lực cắt được áp dụng xuống dưới, ép mạnh phôi vào bàn. Lực ổn định này không chỉ cải thiện độ chính xác gia công mà còn giảm rung động. Bên cạnh đó, việc tiếp xúc trực tiếp của dụng cụ với độ dày phoi tối đa giúp giảm ma sát và tỏa nhiệt, góp phần kéo dài tuổi thọ dụng cụ và vận hành trơn tru.
4. Cân nhắc về máy công cụ
Phay ngược phù hợp hơn với những máy dễ bị va đập như máy cũ. Điều này là do dao cắt quay ngược hướng ăn dao, ngăn không cho dụng cụ kéo vào phôi. Ngoài ra, điều này đảm bảo độ ổn định và giảm nguy cơ chuyển động đột ngột và không có bất kỳ cơ chế bù va đập tiên tiến nào.
Ngược lại, phay xuôi đòi hỏi máy móc có khả năng bù điện tử hoặc có độ rơ tối thiểu . Sự quay của dao cắt dọc theo hướng tiến dao có thể gây ra hiện tượng kéo dao vào trong. Do đó, việc gia công chính xác trở nên khó khăn hơn trên các thiết bị kém cứng vững hoặc cũ hơn.
Một số máy CNC hiện đại có bộ loại bỏ độ rơ rất tốt cho việc phay xuống. Những máy này cải thiện độ chính xác và đảm bảo hoạt động trơn tru.
Xem thêm : Gia công chính xác CNC là gì?
5. Bề mặt hoàn thiện và chất lượng
Do cơ chế cắt khác nhau nên có sự khác biệt lớn về độ hoàn thiện bề mặt và chất lượng của các bộ phận gia công bằng phương pháp phay ngược và phay xuôi
Trong phay ngược, sự quay ngược của dụng cụ so với hướng đưa dao khiến lưỡi cắt cọ xát vào phôi trước khi ăn khớp hoàn toàn. Sự cọ xát này có thể dẫn đến kết cấu bề mặt không đồng đều cũng như làm cứng bề mặt, dẫn đến bề mặt kém hơn.
Ngược lại, phay xuống cung cấp độ hoàn thiện bề mặt tuyệt vời. Ở đây, dụng cụ quay theo hướng nạp liệu để đảm bảo hành động cắt ngay lập tức mà không bị cọ xát. Điều này làm giảm sự không đồng đều và rung động để tạo ra bề mặt mịn hơn, bóng hơn, cũng phù hợp cho các nhiệm vụ gia công chính xác.
Xem thêm : Hoàn thiện bề mặt trong sản xuất
6. Thoát phoi và sinh nhiệt
Trong quá trình phay ngược, phoi bị đẩy lên phía trên, thường tích tụ trong vùng cắt. Điều này làm tăng nguy cơ phoi bị cắt lại, từ đó làm giảm khả năng gia công và làm hỏng bề mặt phôi.
Hơn nữa, hành động cọ xát khi bắt đầu cắt tạo ra rất nhiều nhiệt. Nhiệt này có thể làm tăng tốc độ mài mòn dụng cụ và làm biến dạng phôi, đặc biệt là khi gia công các vật liệu cứng hơn.
Ngược lại, phay xuống hướng phoi xuống dưới – tránh xa vùng cắt. Quá trình thoát phoi thành thạo này không chỉ làm giảm sự tích tụ nhiệt mà còn giảm thiểu biến dạng nhiệt để đảm bảo tuổi thọ dụng cụ và độ chính xác gia công tốt hơn. Do đó, nó phù hợp nhất cho các hoạt động tốc độ cao vì khả năng thoát phoi vượt trội của nó.
7. Ứng dụng và tính phù hợp của vật liệu
Phay ngược được ưa chuộng để gia công các vật liệu giòn và cứng như thép cacbon cao hoặc gang, v.v. Việc tiếp xúc dần dần của dụng cụ cắt làm giảm lực tác động, giúp giảm gãy và mài mòn dụng cụ. Do đó, phương pháp này hoàn hảo cho các hoạt động gia công thô hoặc trong quá trình gia công các vật liệu có độ cứng thay đổi.
Tuy nhiên, phay xuôi thích hợp cho các công đoạn hoàn thiện đòi hỏi chất lượng bề mặt tốt. Dao phay tiếp xúc với vật liệu ở độ sâu tối đa và sau đó từ từ giảm thiểu tiếp xúc để đảm bảo các vết cắt mịn. Phương pháp này đặc biệt hiệu quả đối với các vật liệu dẻo, nơi độ hoàn thiện bề mặt cũng như độ chính xác đều quan trọng. Một số ví dụ là nhựa và nhôm.
Xem thêm : Gia công thô và gia công tinh CNC ─ So sánh đầy đủ
8. Ưu điểm và nhược điểm
lên phay
| Ưu điểm | Nhược điểm |
|---|---|
| Thích hợp để gia công các vật liệu giòn hoặc cứng như gang và gốm sứ. | Lực cắt cao hơn làm tăng áp lực cho máy cũng như làm mòn dụng cụ. |
| Việc dao cắt chuyển động dần dần sẽ làm giảm nguy cơ gãy dụng cụ. | Bề mặt hoàn thiện kém do phoi hình thành không đồng đều. |
| Giảm thiểu sự khuếch tán nhiệt đến phôi, giúp bảo toàn tính chất vật liệu. | Cần phải có vật cố định chắc chắn để tránh việc nâng phôi lên. |
phay xuống
| Ưu điểm | Nhược điểm |
|---|---|
| Tạo ra bề mặt hoàn thiện vượt trội và hoàn hảo cho các ứng dụng chính xác | Yêu cầu máy móc có độ rơ tối thiểu hoặc được bù. |
| Việc loại bỏ phoi thành thạo không chỉ giảm thiểu tình trạng hao mòn dụng cụ mà còn giảm thiểu sự tích tụ nhiệt. | Việc kéo dao cắt vào có thể dẫn đến tình trạng mất ổn định ở các thiết bị cũ. |
| Lực cắt thấp hơn đảm bảo độ chính xác về kích thước tốt hơn và hoạt động trơn tru hơn. | Không thích hợp để gia công vật liệu mài mòn hoặc cứng. |
Khi nào nên chọn phay hướng lên và phay hướng xuống?
Gia công phay xuôi thích hợp cho việc gia công các vật liệu cứng và giòn. Điều này là do lực cắt cần được giảm thiểu để tránh hư hỏng. Ngoài ra, phương pháp này cũng được ưa chuộng cho các thao tác gia công thô, ví dụ như để loại bỏ một lượng lớn vật liệu hoặc gia công các sản phẩm rèn và đúc.
Gia công phay thuận thích hợp hơn cho các công đoạn hoàn thiện cần bề mặt nhẵn mịn và độ chính xác cao. Bên cạnh đó, phương pháp này cũng phù hợp để gia công các vật liệu dẻo nhờ lực cắt hướng xuống. Lực này giúp ổn định phôi và đảm bảo việc thoát phoi tốt hơn.
Tóm lại
Up-milling cho phép kiểm soát tốt hơn với các vật liệu không đồng nhất trong khi down-milling cung cấp độ hoàn thiện bề mặt tuyệt vời cũng như khả năng thoát phoi tốt hơn và tăng tuổi thọ của dụng cụ. Nhưng lựa chọn cuối cùng giữa chúng phụ thuộc vào nhu cầu gia công và đặc tính vật liệu của bạn.
Nếu bạn yêu cầu bất kỳ loại dịch vụ xay xát nào – lên, xuống hoặc bất kỳ dịch vụ nào khác, thì RICHCONN là lựa chọn tốt nhất của bạn. Bạn có thể liên hệ với chúng tôi Bất cứ lúc nào.
Câu hỏi liên quan
Phương pháp phay nào tốt hơn cho bề mặt hoàn thiện – Phay hướng lên hay phay hướng xuống?
Phay xuống tốt hơn cho bề mặt hoàn thiện. Điều này là do độ dày phoi giảm từ mức tối đa xuống mức không, giúp giảm nhiệt lượng tỏa ra và ma sát. Do đó, đảm bảo đường cắt mịn hơn và chất lượng bề mặt ấn tượng.
Lực cắt giữa phay hướng lên và phay hướng xuống khác nhau như thế nào?
Trong phay up-milling, lực cắt hướng lên trên để nâng phôi ra khỏi bàn. Do đó, cần kẹp chặt hơn. Ngược lại, phay down tạo ra lực hướng xuống dưới để ép phôi vào bàn nhằm cải thiện độ ổn định trong quá trình gia công.
Việc phay leo có tốn kém không?
Đúng là phay leo khá tốn kém lúc đầu vì nó đòi hỏi máy kiểm soát độ rơ tinh vi. Nhưng nó cải thiện trình độ và giảm hao mòn dụng cụ cũng như các hoạt động thứ cấp, giúp tiết kiệm chi phí theo thời gian.



