
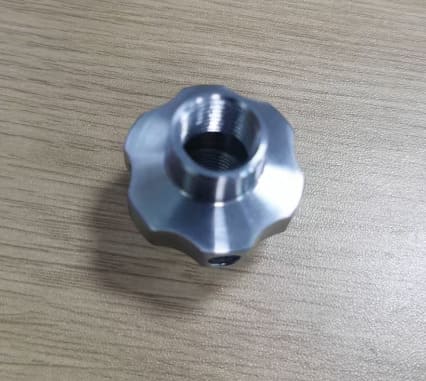
法蘭手輪需要光滑的螺紋組裝和外觀表面控制
本案例涉及對自動化設備用AISI 630鋼材製成的法蘭手輪進行車銑複合加工。此零件包含M14×1.5細牙螺紋和可見的弧形表面,因此需要同時控制組裝功能和外觀品質。
客戶的主要問題是,加工後M14×1.5螺紋表面不光滑,弧形區域有明顯的顫紋。由於該零件是外觀件,表面光滑度和螺紋的可用性對於最終驗收都至關重要。

AISI 630 法蘭手輪的技術圖參考,顯示了 M14×1.5 螺紋、側孔和六角弧區域。
為什麼M14×1.5螺紋加工後表面不光滑?
客戶反映,M14×1.5螺紋在使用過程中不夠順暢。此外,手輪可見的弧形區域有明顯的顫紋,影響了零件的外觀。
此螺紋為細螺紋,螺紋加工後的側向鑽孔導致孔口附近出現毛邊或凸起邊緣。這影響了螺紋的平滑度,降低了組裝或運行的可靠性。
主要製造風險
- M14×1.5 細牙螺紋需要乾淨俐落的切削和順暢的嚙合。
- 螺紋加工後進行側向鑽孔可能會在孔口產生毛邊和凸起的邊緣。
- 螺紋附近的毛邊可能會使螺紋感覺粗糙或不光滑。
- 六角弧面在CNC加工過程中容易出現顫紋。
- 作為外觀部分,可見的弧形區域需要光滑的最終處理。
核心困難在於外觀弧線上的製程順序與顫動控制
問題出在兩方面:螺紋加工順序和弧面加工穩定性。在M14×1.5螺紋加工完成後再鑽側孔,孔口處的材料可能會變形或產生毛刺,導致螺紋表面不光滑。同時,弧面加工產生的顫紋也降低了外觀品質。
| 線材平滑度風險 | M14×1.5 細牙螺紋需要平滑嚙合,但側邊鑽孔產生的毛邊可能會影響螺紋性能。 |
|---|---|
| 工藝順序風險 | 在攻牙後加工側孔會增加毛邊或凸起邊緣影響螺紋的幾率。 |
| 弧面風險 | 可見的六角弧區域在數控加工過程中容易出現顫紋。 |
| 外貌要求 | 手輪是外觀部件,因此最終的平滑度和拋光弧度品質非常重要。 |
我們如何改善螺紋平滑度和弧形外觀
Richconn 改變了加工順序,採用車銑複合加工來控制螺紋的功能和外觀品質。先加工側孔,再加工M14×1.5螺紋。六角弧形區域採用CNC參數控制加工,最後進行手工拋光。
車銑複合加工製程選擇
選擇車銑複合加工來處理手輪的車削、側孔、螺紋和弧形特徵,並採用可控的加工路線。
螺紋加工前的側孔
首先將側孔鑽至最終狀態,然後再加工 M14×1.5 螺紋,以避免毛邊影響螺紋的光滑度。
可控弧加工參數
為了減少顫紋,在CNC機床上加工六角圓弧時,進給量為 300,切削量為 0.2,主軸轉速為 1500。
手工電弧拋光
弧形區域經過手工拋光和去毛邊處理,以確保表面光滑,手感更好。
採用光滑螺紋和表面處理工藝完成的零件
調整工藝順序並控制毛邊後,螺紋變得光滑。

實現了光滑的表面和光滑的M14×1.5螺紋
製程優化後,產品表面變得光滑,M14×1.5螺紋運轉順暢,成品手輪滿足客戶的組裝和使用要求。
- 材質:AISI 630
- 工藝:車銑加工
- 數量:70件
- 主要特點:M14×1.5 細牙螺紋
- 主要問題:外觀弧線上的螺紋不平滑且有顫痕
- 製程控制:先切側孔,後切螺紋,優化弧切參數
- 最終效果:表面光滑,螺紋光滑。
買家應了解的關於車銑複合加工螺紋外觀零件的知識
對於螺紋外觀零件而言,加工品質不僅取決於尺寸精度。螺紋光滑度、毛邊控制、加工順序、表面紋理以及最終拋光等因素都會影響零件的組裝和使用便利性。
在這種情況下,改變側孔和螺紋順序,減少弧面上的顫動,並手工拋光可見區域,有助於手輪滿足功能和外觀要求。
Richconn實務經驗
- 當側孔鑽孔和螺紋加工相互交叉或相互影響時,應仔細規劃側孔鑽孔和螺紋加工的順序。
- 控制細螺紋附近的毛刺,以確保組裝和操作順暢。
- 當弧面出現顫紋時,調整進給量、切削量和主軸轉速。
- 當外觀弧線需要光滑的最終表面時,請使用手工拋光。
- 透過測量和實際組裝或手感回饋來評估螺紋零件。
相關CNC加工服務
Richconn 支援對螺紋零件、手輪、旋鈕、軸組裝零件、自動化設備組件以及需要毛邊控制、表面光潔度和組裝性能的外觀金屬零件進行車銑加工。
關於 AISI 630 車銑加工和螺紋光滑度的常見問題
為什麼M14×1.5螺紋加工後會變得不光滑?
細螺紋在螺紋附近出現毛邊、凸起邊緣或變形時會變得不光滑。在本例中,攻牙後鑽側孔導致孔口處產生毛刺,影響了螺紋的光滑度。
為什麼側孔的加工先於螺紋的加工?
先處理側孔可以降低毛邊損壞或乾擾最終M14×1.5螺紋的風險。之後再加工螺紋,以恢復順暢嚙合。
如何減少電弧表面的顫紋?
採用受控數控參數加工六角圓弧,包括進給量 300、切削量 0.2 和主軸轉速 1500,然後對圓弧區域進行手工拋光。
可以 Richconn 機械加工中外觀相似的螺紋零件?
是的。 Richconn 可支援螺紋零件、手輪、旋鈕、自動化設備零件以及需要光滑表面和可靠組裝性能的外觀零件的車銑加工。
需要加工出外觀帶螺紋且組裝光滑的零件嗎?
請將您的 2D 圖紙、3D 文件、材料要求、螺紋規格、側孔細節、表面光潔度要求、外觀區域和數量發送給我們。 Richconn公司工程團隊將審查製程風險,並提供切實可行的加工解決方案。