
埋頭孔雖小,但在機械設計中卻扮演重要角色。這些特徵使螺絲和螺栓與表面保持水平,從而打造外觀整潔、性能可靠的組件。
如果您了解埋頭孔的標準、形狀和用途,就能避免錯誤,並更有自信地工作。因此,在這篇文章中,您將了解什麼是埋頭孔,它們為何重要,以及工程師和製造商如何使用它們。
什麼是埋頭孔
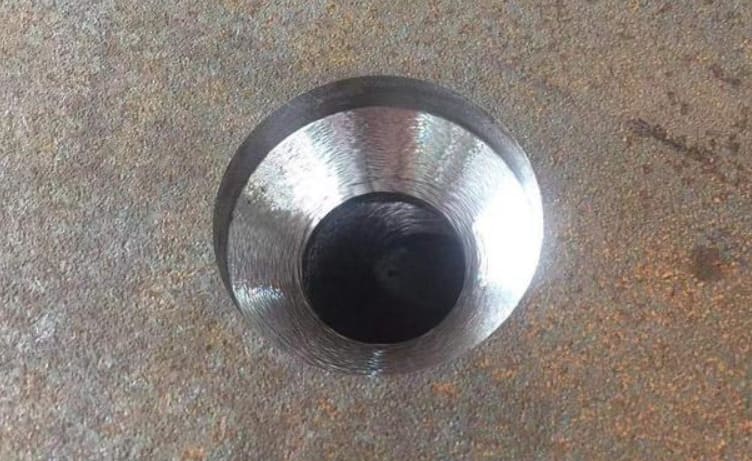
沉頭孔在孔周圍形成一個錐形凹槽。這種形狀使平頭螺絲能夠與表面齊平或低於表面,從而保持組件光滑無鉤掛。沉頭孔的角度與螺絲頭相符—英制螺絲通常為 82°,公制螺絲通常為 90°。與沉孔的平底或點槽的淺凹槽不同,沉頭孔是專為斜頭螺絲設計的。
基本幾何參數
三個主要幾何參數定義了埋頭孔並確保精確配合。
直徑
沉頭孔的最大直徑應與螺絲頭的直徑相等。這種匹配可以使緊固件緊密貼合,並與表面齊平。
角
錐角必須與緊固件頭部對齊。大多數英制螺絲採用 82° 角,而公制螺絲則採用 90° 角。而在航空航太領域,100° 角較為常見。
深度
深度必須與螺絲頭齊平或略微凹陷。深度不應過深,以免削弱部件強度。通常,深度應保持在材料厚度的60%以下。
製造方法、工具和加工考慮因素
要打造理想的埋頭孔,您必須選擇正確的製造方法和工具。材料類型、產量以及所需的精度都會影響這個決定。
手動/常規方法

手動方法適用於小型項目或木材等軟質材料。機械師使用手持式鑽頭或帶有埋頭鑽頭的鑽床來完成這些工作。這種方法成本低廉,適合簡單的任務。然而,最終效果很大程度上取決於操作員的技能和穩定的手感,因為可能會出現顫動。
CNC/工具機方法
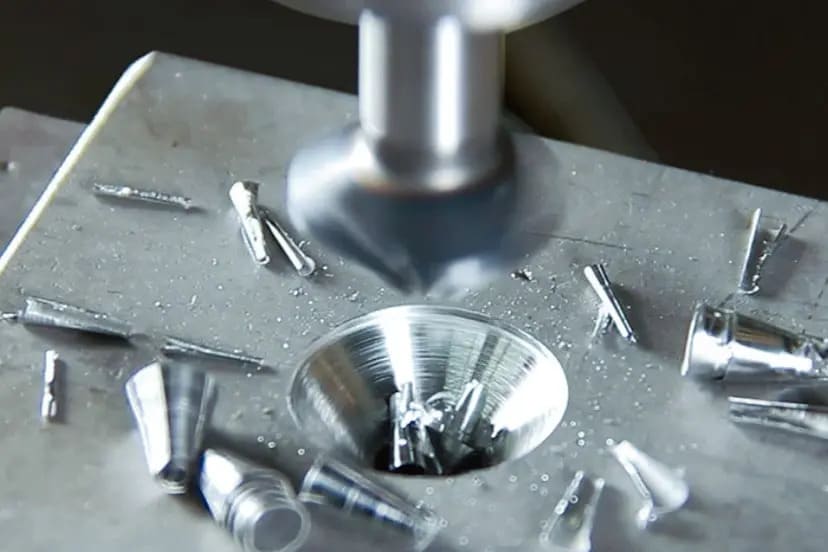
CNC 加工具有高精度和可重複性,尤其適用於金屬和硬質複合材料的加工。自動化工具機遵循編程指令,每次都能加工出一致的沉頭孔。這種方法對於大量生產和要求嚴格公差的零件至關重要。
另請參閱:什麼是精密CNC加工
工具選擇和材料考慮

想要獲得乾淨的埋頭孔,選擇合適的刀具至關重要。像鋼這樣的硬質材料需要鋒利的多刃硬質合金刀具和切割液來控制熱量。另一方面,塑膠容易熔化或碎裂,因此單刃鑽頭和較低的轉速更適合處理塑膠。
埋頭孔的檢驗與品質管制

品質控制檢查確保緊固件的正確配合。簡單的螺絲測試通常是第一步。對於航空航太等關鍵應用,機械師會使用通止規或數位深度規。這些工具用於確認沉頭孔的直徑和角度是否正確。
At Richconn 我們使用校準的儀表和 三坐標測量機 檢查角度、直徑和平整度,還可以為要求嚴格的行業提供完整的檢驗報告。
典型角度和慣例
選擇合適的沉頭角度對於確保牢固安裝至關重要。最佳角度取決於緊固件的類型、材質以及業界標準。
常用的沉頭孔角度
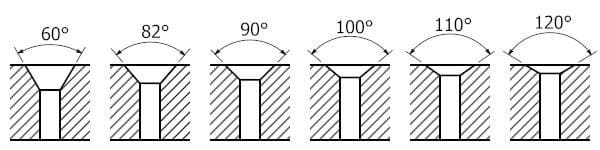
製造商最常使用 82° 和 90° 的沉頭角度。其他選項,例如 60°、100° 和 120°,則用於特殊用途,例如去毛邊或安裝某些鉚釘。
區域和行業特定偏好

區域標準在角度選擇方面起著重要作用。在北美,82° 沉頭孔是英制 (ANSI) 緊固件的標準。對於公制 (ISO) 螺絲,90° 是全球通用的選擇。
影響角度選擇的因素
有幾個因素會影響最佳的沉頭角度
- 緊固件匹配: 無論是英制還是公制,角度都應與螺絲頭相符。
- 材料特性: 材料的硬度和厚度很重要。更大的角度有助於保護薄而脆的材料免受損壞。
- 申請條件: 有些產業,例如航空航天,喜歡 100° 角。這有助於將應力分散到薄表面。
標準與規範(埋頭孔的管理規定)
特定標準控制埋頭孔尺寸和公差,以確保產品在全球的安全性和相容性。
美國機械工程師協會/美國國家標準協會
在美國,ANSI和ASME標準很常見。這些標準通常要求使用英制緊固件時角度為 82 度。這些規定確保螺絲能夠如預期裝入孔中。
ISO/國際標準
ISO(國際標準化組織)標準對於全球使用的產品至關重要。這些標準通常要求90度角,尤其是公制緊固件。 ISO 15065詳細規定了與ISO螺絲配合使用的沉頭孔的尺寸和名稱。
軍事/航空航太標準
軍事和航空航太領域對精度有著極高的要求。 AS9100 或 MIL-SPEC 等標準對沉頭孔的公差要求較為嚴格。這種精度等級可確保表面光滑、結構堅固。
GD&T(幾何尺寸和公差)
工程師在技術圖面上使用GD&T(幾何尺寸和公差)符號系統來精確定義特徵。例如,在指定沉孔時,GD&T標註會詳細說明所需的角度、直徑和位置公差。這種清晰的標註消除了不確定性,並確保每個零件都符合設計者的意圖,這對於正確組裝至關重要。
工程製圖實踐
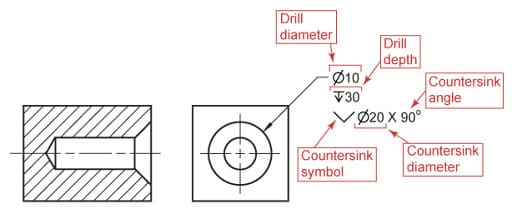
製造商依靠精確的技術圖來確保生產精準。特殊的符號和標註會指示如何處理埋頭孔。這種方法不會出現任何錯誤。
埋頭孔的表示方法
技術圖會用引線標示沉頭孔的位置。這條線指向一個稱為特徵標註的註記。此標註列出了機械師必須使用的所有重要尺寸。這樣,成品零件才能與設計完全搭配。
符號、符號和標註範例
「V」形是沉頭孔的標準符號。標註首先說明內孔直徑,然後給出外徑和沈頭孔角度。例如,標註「Ø9mm,V Ø19mm x 90°」以簡潔的形式提供了所有關鍵細節。
清晰溝通的最佳實踐
務必分別列出導孔和埋頭孔的詳細信息,以確保說明清晰。請註明外徑、角度以及任何必要的公差,以確保緊固件正確安裝。這種方法可以避免混淆,並降低出現代價高昂的錯誤的風險。
為了幫助解決這個問題, RICHCONN的工程師定期檢查客戶圖並提供建議,以便埋頭孔標註能夠實現準確、高效的加工。
不同產業的應用
許多行業都依賴埋頭孔。它們的使用可以提高安全性、增強功能,並使產品外觀整潔美觀。
一般製造和緊固
製造業的埋頭孔可打造出光滑專業的表面。緊固件頭部與工件齊平,因此不會鉤住衣物或其他物體。這種設計也使從工業機器到櫥櫃等各種物品的組裝更加便利。
電子及精密設備
緊湊型電子產品的設計依賴於埋頭孔。筆記型電腦、智慧型手機以及印刷電路板都使用埋頭孔來實現纖薄、光滑的外殼。緊固件與表面齊平,節省空間並避免干擾附近的元件。
航空航天和汽車工業
埋頭孔在航空航太和汽車製造中發揮關鍵作用。飛機使用齊平緊固件來降低蒙皮的空氣阻力。在汽車中,車身面板和內部組件上的埋頭孔可以產生光滑、無縫隙的外觀。
建築和重型機械
建築施工中的埋頭孔有助於移除樓梯和走道上凸起的螺絲頭,防止絆倒。在重型機械上,齊平緊固件可防止面板阻擋運動部件。這種設計可確保設備安全可靠地運作。
機械和結構組件中的埋頭孔
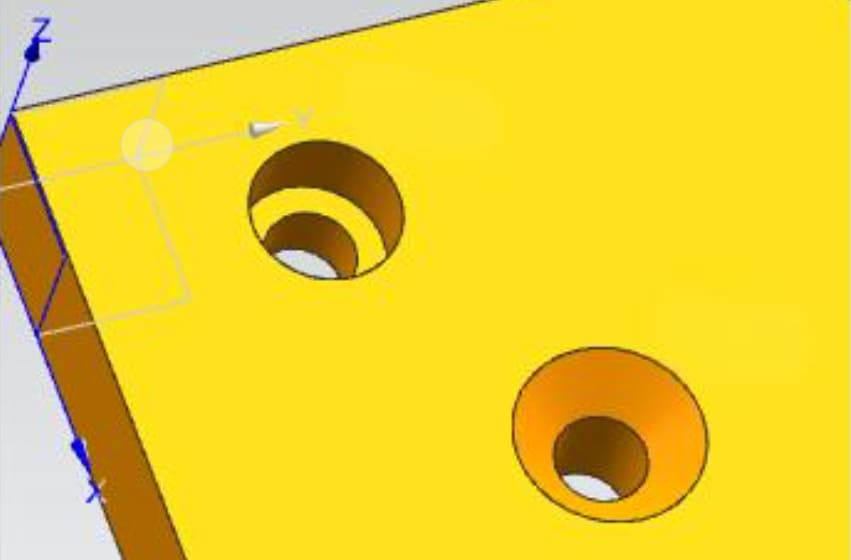
在機械和結構組裝中,埋頭孔主要有兩個用途。它們使緊固件頭部與材料表面齊平或低於材料表面。這樣可以形成光滑的表面,有助於避免與活動部件發生干涉,並提高安全性。
錐形沉頭孔還能使緊固件居中。這確保了精確對準,並將夾緊力分散到更大的區域。因此,材料上的應力減小,接頭在惡劣條件下變得更堅固、更可靠。
總結一下
沉頭孔使緊固件頭部與表面齊平。這在許多行業中提升了組件的強度和外觀。選擇合適的直角、標準和公差,使組件更安全可靠。
如需在金屬或塑膠上進行精確的沉頭孔加工,請聯繫 Richconn我們提供符合您需求的CNC加工服務。您可以 聯繫我們 隨時隨地。
相關問題
緊固件標準使用這些角度。英制 (ASME/ANSI) 螺絲採用 82° 角度,公制 (ISO) 螺絲採用 90° 角度。這確保緊固件能夠按預期安裝。
重點關注外徑和深度。這兩個公差確保緊固件頭部齊平,組件按設計工作。
首先列出通孔直徑。然後加入沉頭孔符號 (⌵)、外徑和角度。這樣就能讓機械師準確知道要製造的緊固件的尺寸和角度。
鈦或硬化鋼等較硬的材料需要更堅韌的工具;例如,碳化物或鈷工具在加工過程中使用壽命更長,並且耐熱和耐磨性更好。
使用此工具可節省車床中心孔加工時間。如果您需要一次完成多個埋頭緊固件的鑽孔和沈頭加工,它也能派上用場。
設計師有時會選擇錯誤的角度或直徑,設定錯誤的深度,或留下的材料太少。這些錯誤會削弱零件並降低其強度。



