
強勁的引擎離不開精密製造的曲軸。而要達到這種精度,需要精湛的工藝、周密的計劃以及按正確順序完成每一個步驟。在本篇部落格文章中,我們將詳細講解曲軸數控加工的每個階段,並展示如何將毛坯曲軸加工成平衡的成品。
什麼是曲軸?
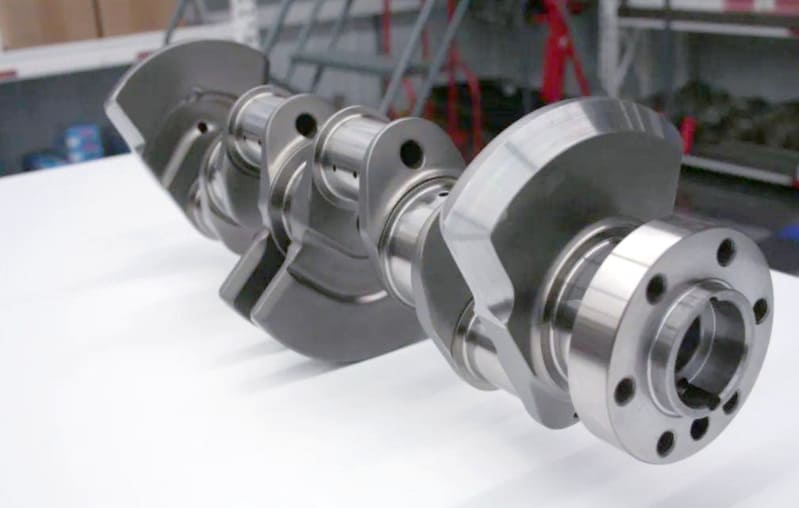
曲軸是引擎的關鍵部件,它將活塞的垂直運動轉化為旋轉動力。它包括連桿軸頸、主軸頸、曲柄臂以及配重塊。
連桿軸頸與活塞連接,主軸頸則使曲軸平穩旋轉。曲柄行程決定了每個活塞的衝程長度。最後,配重塊平衡運動部件,從而減少振動,使引擎運轉更平穩。
為什麼加工精度很重要?
曲軸的精確加工對於其耐久性和性能都至關重要。即使軸頸位置或形狀上的微小誤差也會導致引擎振動。這些振動會給軸承帶來額外的壓力,並可能導致軸承過早失效。
曲軸數控加工概述
將毛坯曲軸加工成成品曲軸需要不同的精密加工階段。
步驟 1 – 坯料準備與夾具安裝
這個過程首先要選擇金屬坯料。這種坯料可以是鑄造的、鍛造的或從鋼坯切割而成的;這種選擇會影響成本和強度。
選定工件後,將其牢固地固定在數控工具機內。夾具、工裝和中心定位裝置確保工件在加工過程中保持穩定。牢固的夾具固定可防止工件移位,從而確保每個特徵都能在正確的位置進行加工。
步驟 2 – 粗車削和輪廓加工
接下來,CNC工具機開始粗車。此步驟對主軸頸和曲柄銷進行粗加工,並去除大量材料以形成基本輪廓。加工人員會特別注意軸頸的偏置幾何形狀。這些軸線的精確對準對於曲軸在引擎內的正常性能至關重要。
相關部落格文章:CNC車削完全指南
步驟 3 – 鑽孔和油道加工
粗加工完成後,曲軸需要深孔和油道來潤滑。技師們以極高的精度鑽出這些油道,以確保油路筆直且位置正確。槍鑽通常用於鑽出深而乾淨的孔,使潤滑油能夠順暢流動。
步驟 4 – 複雜特徵的精加工車削/銑削
在完成主體結構並添加油道後,接下來的工作重點轉向細節處理。現代四軸或五軸CNC工具機在此階段進行精加工,包括銑削和車削。它們能夠加工出諸如配重塊之類的複雜部件,並將曲軸加工至最終尺寸。這確保了每個表面都具有極高的精度。
第五步-研磨和精加工
下一階段是對軸頸進行精密磨削。這樣做是為了獲得所需的圓度、表面光潔度和跳動公差。對於硬化曲軸,通常使用立方氮化硼 (CBN) 砂輪。這些工具有助於獲得鏡面般的表面。
步驟 6 – 平衡、熱處理和最終檢驗
接下來進行氮化等熱處理,以提高曲軸的強度和耐磨性。之後進行動平衡,以減少振動。
最後,最終檢驗會檢查所有尺寸、表面光潔度和油孔品質。此外,還可能進行無損檢測 (NDT) 以發現任何隱藏缺陷。
相關部落格文章:什麼是無損檢測
數控編程及刀具路徑考量
在整個加工過程中,數控編程發揮著至關重要的作用。 CAM軟體產生並模擬控制工具機運動的刀具路徑。這一模擬步驟可以防止碰撞,確保加工精度。選擇合適的刀具、使用合適的冷卻液以及安全地安裝工具機對於獲得最佳加工效果也至關重要。
常用曲軸材料及其加工性能

曲軸由不同的材料製成,每種材料都有不同的加工特性和強度等級。
1.鍛鋼
4340鍛鋼強度高,適用於高性能引擎。然而,其高韌性也使得加工更具挑戰性。此外,剛性夾具和高品質刀具也必不可少。鍛鋼最好在最終熱處理前進行機械加工。
2.鑄鐵
鑄鐵價格實惠,且由於其天然的潤滑性,易於加工。然而,它比鍛鋼更脆,使用壽命也更短。這種材料僅適用於低應力引擎。
3. 鋼坯
從實心坯料上加工曲軸可以獲得優異的晶粒結構和強度。但缺點是,由於需要去除大量材料,因此該製程耗時更長、成本更高。這種方法的加工週期通常較長。
4. 表面硬化或氮化曲軸
氮化處理會在表面形成一層堅硬耐磨的塗層。加工這層塗層難度較高,需特別小心。氮化處理後的研磨也必須謹慎進行,以維持其處理效果。
At Richconn 我們為客戶提供詳細的材料選擇指導,幫助他們根據不同的引擎需求平衡成本、可加工性和耐久性。
關鍵曲軸操作所需的工具材料
選擇合適的切削刀具對於曲軸的精密加工也非常重要。
開啟
所選用的車削嵌件材料直接影響曲軸的性能。
- 塗層硬質合金刀片(TiAlN、AlCrN): 這些刀片適用於大多數半粗加工和精加工操作。它們兼具耐磨性和熱穩定性。
- CBN 嵌件(立方氮化硼): 對於硬化軸頸的精車加工——尤其是在氮化處理之後——CBN刀片 是必需的。它們能保持非常嚴格的公差,並打造出鏡面般的光潔度。
- PCD(聚晶鑽石): 這種材料通常不用於製造曲軸。它太脆,無法加工鐵、鋼等黑色金屬。
研磨
研磨使用專用砂輪,使軸頸表面獲得光滑、精確的表面。
- CBN砂輪: 非常適合用於硬化曲軸。它們在長時間生產過程中能保持形狀,並提供一致的性能。
- 氧化鋁或陶瓷輪: 對於較軟的材料或要求不高的作業,這些產品提供了一種經濟實惠的解決方案。
鑽孔
- 硬質合金深孔鑽/槍鑽: 對於形成長而直的油道至關重要。它們通常包含內部冷卻液通道,用於清除切屑並保持鑽頭冷卻。
- 特殊螺旋鑽頭: 有些曲軸需要彎曲或交叉的油孔。專用的螺旋鑽和多軸機床是加工這些複雜結構的最佳選擇。
工具幾何
刀具幾何形狀與刀具材料一樣重要。選擇正確的刃口半徑和前角有助於控制振動並有效排屑。
對於長軸加工,平衡刀架和防震桿可防止顫動。這對於實現平穩切削和最佳曲軸性能至關重要。
曲軸工件的工具夾持與夾具
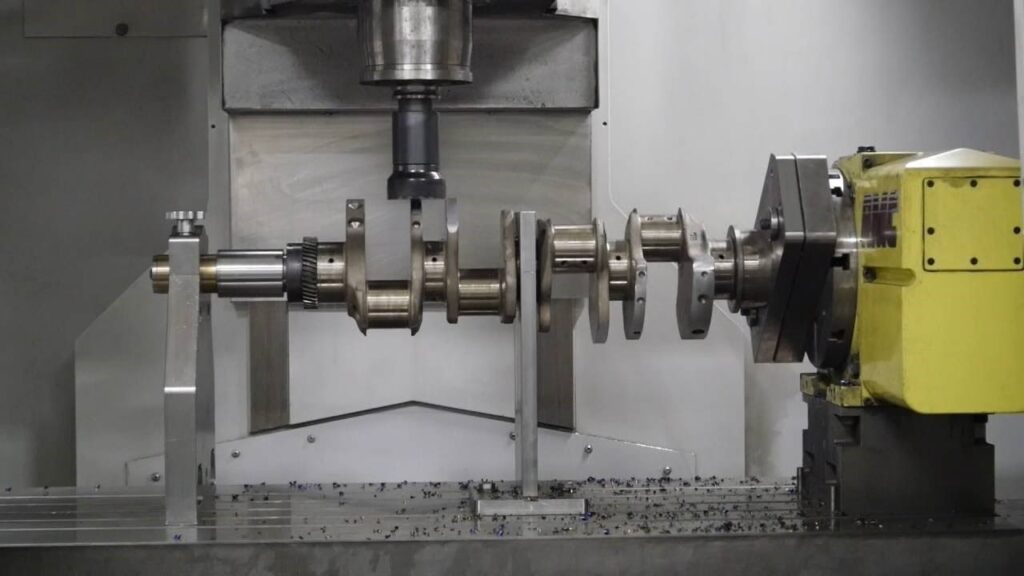
精確加工的關鍵在於牢固地固定曲軸和刀具。正確的安裝可以防止震動,確保每次切削都精準無誤。
- 長臂鏜桿 內置防振裝置的設備用於處理深油道。內部阻尼器可減少振動並改善表面光潔度。
- 液壓和熱縮配合支架 握持刀具時要確保刀具夾緊牢固,並儘可能減少刀具跳動。這種精度對於軸頸加工至關重要。
- 活中心和穩定支點 轉動曲軸時起到支撐作用。它們能保持曲軸筆直,防止因刀具壓力造成的彎曲。
- 模組化裝置 非常適合用於多軸數控工具機。它們能牢固地夾持工件,並在每次操作中精確地重新定位工件。
對於複雜的曲軸加工, RICHCONN 採用精密模組化夾具、中心架和減震刀架。這些工具即使在高速運轉下也能保持長零件的穩定和安全。
相關部落格文章:數控工件夾持方法完整指南
曲軸加工的關鍵品質和製程控制考慮因素
生產完美無瑕的曲軸需要嚴格控制各個關鍵生產環節。任何一個環節的疏忽都可能影響最終產品品質。
1. 考慮公差、表面光潔度和圓度
曲軸要正常運轉,必須滿足嚴格的公差要求。軸頸直徑應保持在 0.0005 至 0.001 英吋的範圍內。軸頸圓度不得超過允許尺寸公差的一半。任何偏差都可能破壞油膜並影響軸承的完整性。表面光潔度也應達到 Ra 0.2-0.4 μm 或更高,因為這樣可以降低摩擦並防止過早磨損。
2. 熱處理後材料變形的規劃
熱處理可能會導致曲軸細長而複雜的形狀發生翹曲或變形。為了解決這個問題,應預留額外的材料,以便後續的機械加工工序能夠修正任何變更。此外,採用先進的冷卻方法並進行精確控制,也有助於從一開始就減少翹曲。
3. 管理刀具磨損和夾具穩定性
在長時間的加工過程中,刀具會磨損,工件也會因加熱而膨脹。應使用機內探測和測量迴路即時調整這些變化。務必確保夾具完全剛性,因為任何安裝上的移動都會降低精度。
4. 預防常見缺陷
磨削燒傷-軸頸不圓和油孔成形不良-是常見的缺陷。這些問題通常是由於加工參數不當或刀具磨損造成的。您可以透過嚴格執行製程控制、定期檢查刀具以及檢查油孔的直線度來預防這些問題。
5. 可追溯性和品質保證文件
對於高效能應用而言,可追溯性系統至關重要。記錄每根曲軸從原料到最終檢驗的整個過程。這可以創建完整的生產記錄,確保責任追溯,並便於追蹤任何品質問題的根源。
At Richconn 我們對每個環節都進行詳細記錄—從原料到最終檢驗。因此,客戶可以獲得完整的可追溯性,並對每個零件的品質充滿信心。
曲軸數控加工的最佳實踐
選擇合適的機器和設置
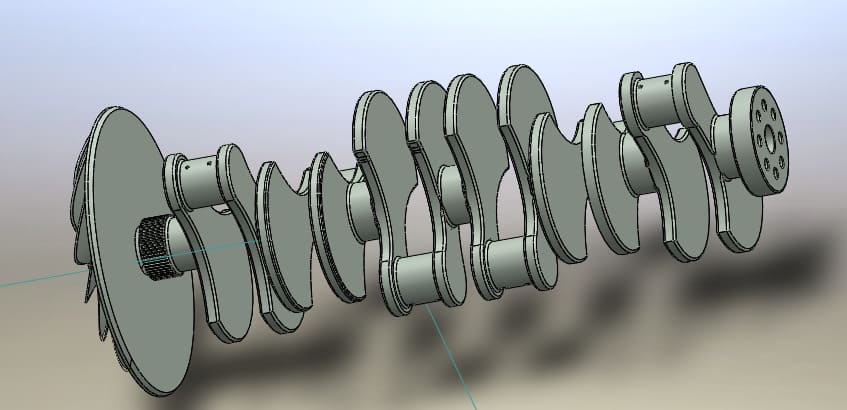
選擇合適的工具機至關重要。多軸數控工具機能夠有效率地處理複雜的加工特性。同樣,專用曲軸磨床能夠為軸頸提供更高的加工精度。無論使用哪種機床,對準和校準都必須完美。定期檢查主軸跳動,以保持嚴格的公差,並防止在長時間的加工過程中出現誤差。
工具和冷卻液策略
工具的選擇直接影響品質和性能。
- 使用高性能刀片進行車削。
- 選擇 CBN 砂輪研磨硬化鋼可獲得優異的表面光潔度。
可靠的冷卻系統也至關重要——它可以防止過熱,延長刀具壽命,並清除可能損壞表面的切屑。
程式模擬與監控
在開始加工之前,使用CAM軟體模擬整個加工程序。這一步驟有助於及早發現潛在的碰撞和錯誤,從而節省時間和材料。
此外,在加工過程中,應使用線上探針和測量迴路。這些工具可提供即時回饋,幫助您校正刀具磨損或熱漂移,從而維持加工精度。
維護和設定計劃
有效管理停機時間對獲利能力至關重要。定期安排維護,確保機器持續穩定運作。優化設置和夾具更換流程,最大限度地減少非生產性時間,尤其是在加工大型或重型曲軸時。
文件和培訓
確保所有操作人員和工程師都接受過所有流程的完整訓練。為每個流程建立詳細的文檔,並記錄所有測量資料。這種方法可以提高可靠性和一致性,同時也有助於建立信譽。
CNC加工曲軸的實際應用
汽車及高性能發動機
現代汽車引擎高度依賴數控加工技術,利用鋼坯製造出堅固的曲軸。數控加工能夠實現極高的精度,從而確保引擎運轉平穩,即使在高轉速下也能保持可靠性。
船舶、機車和重型曲軸
數控加工的應用範圍不僅限於汽車產業,它也被用於製造工業應用中的大型曲軸。船用引擎、機車以及重型卡車都依賴這些零件。數控加工的精度確保了這些大型曲軸能夠承受運作過程中所遇到的巨大力。
總結一下
採用數控技術加工曲軸涉及多個精密工序。從材料選擇到最終檢驗,每一步都直接影響引擎的可靠性和性能。如果您需要定製曲軸或其他精密零件, Richconn 我們提供專業的CNC加工服務。如有任何精密製造需求,歡迎隨時與我們聯絡。
相關問題
曲軸軸頸直徑通常需要極高的公差,通常在 0.0005 到 0.001 英吋之間。橢圓度或錐度一般限制在 0.03 毫米以內。
研磨通常在熱處理之後進行。由於熱處理可能會使材料變形,因此熱處理後的研磨可以確保最終尺寸的精確度。
常見缺陷包括磨削造成的表面燒傷、尺寸誤差、軸頸不完全圓。油孔錯位或加工不良也會導致嚴重問題。
這些結構特徵由於長徑比高,需要深孔鑽孔加工,因此加工難度較高。此外,它們還會產生應力集中點,並可能導致熱處理過程中開裂。



