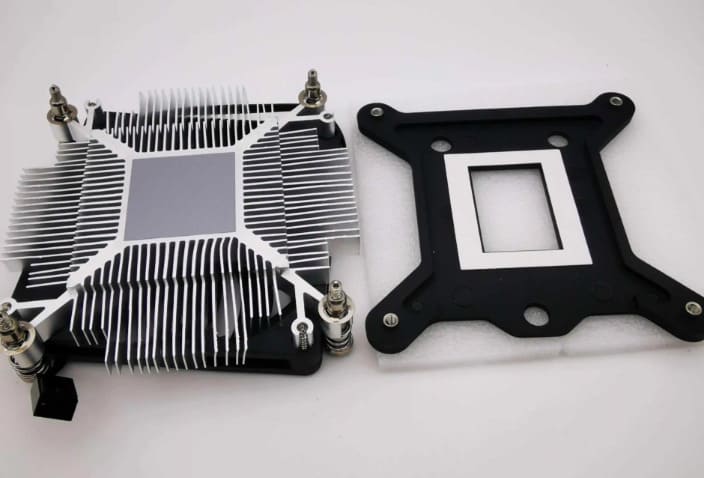
適用於人工智慧伺服器、GPU 和高效能運算的客製化散熱器

Richconn 製成品 AI伺服器專用客製化散熱器 — 專為 700W 至 1,400W GPU 散熱而設計的 CNC 精密加工銅鋁散熱解決方案,涵蓋 NVIDIA H100 風冷設計到 B200 和 GB200 液冷底座。我們負責每個散熱組件內部的精密加工:銅底座、鋁鰭片組、冷底座外殼以及決定 1kW 晶片結溫是否穩定的介面特性。

AI伺服器客製化散熱器
01 熱問題

GPU TDP 有 七年內增長了三倍

AI加速器的熱設計功耗在H100→B200→B300這幾代產品中大約成長了兩倍。下圖展示了這一趨勢,以及為什麼適用於H100的風冷設計在B200上失效,迫使所有伺服器OEM廠商和整合商重新設計其散熱方案。

NVIDIA AI GPU 熱設計功耗 · 2022–2025
資料來源:NVIDIA規格表 · DCD · 2025
350W
A100
PCIe · 2020
700W
H100
SXM · 2022
700W
H200
SXM · 2024
1,000W
B200
空氣 · 2025
1,200W
B200
液體 · 2025
1,400W
B300
液體 · 2025
空冷可行
風冷、風量高 + 銅底座
需要液冷
直接塗覆晶片的液體是必需的
機架級加熱
A GB200 NVL72 該機架產生 120–140 kW 的熱量,而傳統企業機架僅可產生 10–15 kW 的熱量。
熱通量密度
以上 30瓦/平方厘米 在模具處,單相空氣對流在物理上無法帶走足夠的熱量。
液冷份額
液冷技術蓬勃發展 到 2024 年底,人工智慧晶片將佔比約 10%。 高階 GB200 / B300 系統的預設設定。

對硬體工程師而言,這意味著:散熱器不再是錦上添花的零件,而是決定伺服器可靠性的關鍵所在。底座平整度、材料選擇、鰭片幾何形狀以及導熱界面材料(TIM)的兼容性,如今都決定著一顆1千瓦的晶片在持續高負載下能否保持在結溫限制範圍內,還是會因過熱而導致性能下降,作業完成時間延長15%至25%。

02 能力概覽

散熱能力 乍看上去

為熱工程師和採購團隊提供快速能力檢查。以下是我們每天應用於人工智慧伺服器散熱器的材料、製程、公差和檢驗方法。

目標應用
AI GPU散熱器(H100、H200、B200、B300、GB200、MI300高效能運算伺服器 CPU、人工智慧加速卡、邊緣人工智慧模組(Jetson)、用於晶片直接冷卻的液冷板底座
建築構造
純銅·純鋁 銅基+鋁翅片(混合型) · CNC加工的散熱片塊 · 冷板外殼 · 拉鍊式散熱片底座 · 後加工的斜切散熱片
材料種類
銅 (C1100 ETP · C1020 OFC), 鋁 (6061-T6 · 6063-T5 · 1060黃銅(稀有、低成本應用)
公差
底面平整度±0.01毫米基底表面粗糙度 Ra 0.4–0.8 µm (配合面)、鰭片幾何形狀依圖面、孔位置依幾何尺寸和公差 (GD&T) 決定
零件包絡
超過 1,000 × 500 mm 佔地面積 · 鰭片高度最高可達 180 mm (數控銑削)· 長寬比鋼彈 15:1 採用數控切割的鰭片(透過刮削製程可獲得更高的鰭片)
表面處理
黑色陽極氧化、透明陽極氧化、鍍鎳(銅)、鈍化、噴砂、雷射打標、配合面選擇性處理的遮蔽
體積
原型製作(1-10 件,5-10 天)· 試生產(10-500 件)· 大量生產(500 件以上/月)
品檢
CMM表面輪廓儀(基體平整度)、Ra 測試器、光學投影機、工廠認證的原料、首件完整的首件檢驗報告
03 定義

什麼是 客製化AI伺服器散熱器?

AI伺服器散熱器是一種被動式散熱組件,透過螺栓固定在GPU、CPU或加速器上,將晶片產生的熱量傳導至鰭片結構,再由鰭片傳遞給空氣或液體冷卻劑。與桌上型散熱器不同,「AI伺服器」意味著需要在接近或達到TDP的功率下持續數小時散熱,而非偶爾的峰值功率輸出。目前AI伺服器的處理器功耗範圍從350瓦(A10​​0)到1,400瓦(B300)。

在此語境下,「客製化」散熱器指的是根據特定伺服器的機械結構、晶片尺寸、氣流方向、安裝方式和目標結溫進行設計的部件。現成的散熱器很少適用於目前的AI伺服器設計,原因如下:(a) 晶片封裝和BGA間距不斷變化;(b) 1U/2U/4U機箱對散熱鰭片高度的要求各不相同;(c) 超大規模OEM廠商會指定專有的風扇曲線和導軌間距。

我們為人工智慧伺服器程式設計的三種典型訂單:

  • 空冷塔或翅片式散熱器 適用於 350–800 W GPU/CPU — 銅底座,搭配黏合或 CNC 切割的鋁製鰭片,專為特定的 2U/4U 機殼風道設計。
  • 液態冷板底座 適用於 700–1,400 W 晶片直接冷卻-採用 CNC 加工的銅或鍍銅鎳外殼,冷卻液腔內設有銑削或刮削的微鰭片。
  • 混合式銅基鋁鰭散熱器,帶有嵌入式熱管槽 我們負責加工底座、散熱片和管道通道;熱管的安裝由客戶或合作車間完成。
04 製造過程

我們如何 製作各種類型的散熱器

目前主流的散熱器結構設計方法有四種。每種方法都有其適用場景——但對於人工智慧伺服器的高功率密度而言,正確的選擇取決於熱通量、佔地面積、鰭片密度以及是否需要液冷板。以下列出了每種方法的優點和適用場景。 Richconn 適合。

04.1 / 主要流程

CNC 加工散熱器

Richconn 簽名 · 3/4/5軸

整個散熱器——包括底座、鰭片、安裝結構和線纜通道——均由一整塊銅或鋁銑削而成。底座和鰭片共用一個基準面,消除了黏合式或拉鍊式鰭片結構中存在的底座和鰭片之間的熱界面。最適合原型製作、小批量生產、複雜幾何形狀以及冷板外殼。

物料: 銅C1100/C1020·鋁6061/6063
鰭狀方面: 最高可達~15:1(CNC工具機極限)
底部平整度: ±0.01毫米
最適合: 冷板底座、原型製作、客製化安裝、50-5,000 件
04.2 / FIN 流程

車削翅片散熱器

超高鰭片密度 · 整體式

精密刀片一次從實心銅或鋁塊上剝離出超薄散熱片。最終形成一體式結構,基座與散熱片之間無接觸,長寬比高達 30:1——這是數控銑床無法實現的。非常適合空間有限的高密度強制風冷應用。

鰭狀方面: 最多30:1
鰭片間距: 低至 0.5 毫米
成交量最佳點: 500+件
Richconn 範圍: 零件由經過審核的合作夥伴生產;我們負責加工底座介面、安裝特徵和組裝公差。
04.3 / FIN 流程

黏合式/拉鍊式散熱片

高鰭片 · 低成本高產量

薄型沖壓或擠壓翅片透過機械鎖定或熱粘合的方式固定在單獨加工的基座上——與刮削或數控加工相比,這種工藝可以製造出更高、更薄的翅片。但缺點是:翅片和基座之間存在熱界面,因此在相同體積下,其熱阻高於一體式部件。

鰭狀方面: 非常高(40:1+)
權衡: 基部與鰭片之間的界面阻力
成交量最佳點: 1,000+件
Richconn 範圍: 底座採用內部數控工具機加工,符合平面度規格;鰭片組由合作夥伴黏合。
04.4 / FIN 流程

鋁擠型 + CNC 精加工

高流量·線性鰭片幾何形狀

採用6063鋁合金透過型材模具擠壓成型,形成基座+鰭片的橫截面,然後經CNC加工,並添加安裝孔、客製化輪廓和精密基面。模具成本通常分攤到5,000件以上的大量生產。鰭片幾何形狀僅限於沿著擠壓軸線方向的恆定線性形狀。

物料: 鋁合金 6063(僅限可擠壓合金)
鰭片幾何: 沿軸線呈線性,常數
成交量最佳點: 5,000+件
Richconn 範圍: 型材由擠壓合作夥伴提供;我們採用CNC工具機加工底座、孔、輪廓和表面光潔度,以符合規格要求。
誠實範圍說明

Richconn的核心競爭力是 精密CNC加工包括底座、冷板外殼、客製化銑削鰭片幾何形狀、銅鋁混合結構以及符合平面度/Ra規格的表面處理。刮削、深擠壓、真空釬焊和熱管插入等工序由經過審核的合作車間完成,或由您自行在廠內完成。我們在此明確說明加工範圍,以便您清楚了解具體細節。 Richconn 增加價值,並由其他供應商或我們協調的合作夥伴完成操作。如果您的專案需要完整的散熱組件,我們可以全程管理合作夥伴的各個環節,並交付成品。

05 材料選擇

銅 vs. 鋁 vs. 混合結構

散熱器材料的選擇是影響散熱性能(以及成本和重量)的最重要因素。對於人工智慧伺服器工程師而言,散熱器的結構主要體現在三種選擇上。以下數據均為每種結構的實際效能,未做任何行銷方面的調整。

鋁合金

全鋁

鋁合金 6061 / 6063 / 1060
200 瓦/米·K
熱導率(6063)
密度
2.7克/厘米3
成本(相對於銅)
~1×(基線)
可加工性
優
可擠出
是(6063)
最適合TDP < 500 W · 對重量敏感的 1U/2U 伺服器 · 以成本為導向的 OEM 大量生產 · 邊緣 AI 模組
銅

全銅

Cu C1100 / C1020
391 瓦/米·K
熱導率(C1100)
密度
8.96克/厘米3
成本(與人工智慧相比)
3–4×
可加工性
中(軟糖)
可擠出
沒有(削皮機或機器)
最適合TDP > 700 W · 熱通量 > 30 W/cm² · 佔地面積受限 · 液冷板 · GPU/CPU 直接接觸式散熱
雜交種

銅基 + 鋁翅片

C1100 底座 · 6063 鰭片
〜85%
銅的性能,約佔銅重量的 45%。
傳播
銅(391 W/m·K)
對流
鋁製(更輕的鰭片)
成本(相對於銅)
〜60%
建設
黏合/焊接/機械鎖定
最適合主流AI伺服器 · 500–1,000瓦,重量很重要,但需要在晶片介面處鋪銅。
06 散熱器類型

散熱器類型 我們為人工智慧伺服器提供機器

我們為人工智慧伺服器、高效能運算和加速卡OEM廠商生產的代表性零件類別如下。根據保密協議,我們將按項目提供真實照片和檢測資料。

GPU · 混合

銅底座 + 鋁翅片塊

500-1000W 三軸
液體冷卻

冷板底座

Cu C1100 1000W以上
CPU · 高效能運算

全人工智慧塔/方塊水槽

6063-T5
混合式·熱管

HP-Ready 底座 + 鰭片塊

3 × ⌀6mm 銅/鋁
光纖/網路

OSFP/QSFP-DD接收器

Cu Compact single
低調

1U/2U伺服器散熱器

Al(6063) 擠壓
液體·微通道

微通道冷板

Cu 夥伴焊接
邊緣人工智能

Jetson / Edge 模組接收器

Al(6061) <100W

效果圖僅為示意圖。實體照片和CFD/檢測資料將根據保密協議按項目共享。

07 工程規格

公差和規格 我們保持生產狀態

CNC加工可確保單一零件的精度極高。但對於伺服器程式而言,重要的是批量生產中能夠穩定保持的精度,並輔以三坐標測量機和輪廓儀的測量記錄。以下數據為批量生產值,並非最佳情況。

規格Richconn 預約資料為什麼這對人工智慧伺服器很重要
底面平整度(配合面)±0.01毫米 交配區域直接影響 TIM 厚度均勻性 → 熱界面電阻 Rth_int。不平整的基底會形成氣隙,這些氣隙在晶片界面處扮演絕緣體的角色。
基體表面粗糙度Ra 0.4–0.8 微米較低的表面粗糙度Ra可減少導熱界面材料(TIM)的黏合層厚度,進而改善熱接觸。表面過於粗糙則需要更厚的TIM,這會增加電阻。
鰭片間距(CNC加工)1.5–5毫米較小的葉片間距可以增加表面積,但也會提高壓力降和粉塵積聚的風險。我們會根據客戶的氣流範圍來設定葉片間距。
鰭片縱橫比最高可達 15:1(CNC工具機加工)· 最高可達 30:1(刨削,合作夥伴加工)更高的縱橫比可以在固定的空間內容納更大的表面積——當機箱固定而晶片功耗增加時,這是唯一的出路。
孔/凸台位置±0.02 mm GD&T與GPU封裝安裝模式的搭配至關重要。位置誤差會在多個安裝點上累積。
整體包尺寸最大可達 1,000 × 500 毫米,鰭片高度最大可達 180 毫米涵蓋 GPU/CPU 散熱器、加速卡散熱器和機架級冷板。
材質認證每批銅/鋁合金的軋製證書導熱係數取決於合金純度。工廠出具的包含化學成分和機械性質的證書可以避免意外情況的發生。

每個散熱器的檢查流程

QC.01
材料與首件檢驗

在任何批次生產之前,先進行工廠認證檢查 + 首件 CMM 檢定(對照圖)。

QC.02
基座平整度

使用表面輪廓儀/千分錶測量配合區域。合格標準為±0.01毫米。

QC.03
幾何形狀和表面處理

CMM尺寸測量儀、鰭片輪廓光學投影機、關鍵表面Ra測試器。

QC.04
最終 OQC

外觀檢查合格,去毛邊/清潔已核實,遮蔽已確認,包裝內附首件檢驗報告和批次報告。

08 為什麼 Richconn

為什麼選擇伺服器OEM廠商? 選擇 Richconn 用於散熱器加工

六個具體理由-每一個理由都源自於我們為散熱客戶提供的實際服務。我們從不誇大其詞。我們是一家精密數控加工廠,專注於散熱器生產的加工環節—並負責協調其他所有環節。

01 — 介面優先

我們把底座平整度看得比什麼都重要,它就是我們規格的全部。

因為對於散熱器來說,這幾乎就是標準尺寸。我們使用表面輪廓儀(而非千分錶)測量每個散熱器的配合面,並記錄每個批次的測量結果。配合區域內±0.01毫米的誤差是生產標準,而非最佳樣本的誤差。

02 — 銅鋁雙流

銅和鋁材質同樣舒適

許多CNC加工車間都是鋁材加工專家,他們避免加工銅材,因為銅材容易堵塞刀具,而且毛邊控制難度更高。我們針對C1100/C1020銅材採用專用刀具和切屑控制策略-因此,冷軋底座和銅基混合型材從機床上取下後即可直接進行表面處理,無需額外加工。

03 — CFD-AWARE DFM

我們不僅會閱讀您的圖紙,還會閱讀您的熱控規格說明。

如果您提供熱設計功耗 (TDP)、環境溫度和氣流範圍,我們的工程師會指出圖紙上看起來不錯但實際上會犧牲散熱性能的鰭片密度、底座厚度或凸台位置等設計缺陷。每次報價均包含免費的可製造性設計 (DFM) 服務,無需任何承諾。

04 — 誠實範圍

我們會告訴你我們不做什麼

削薄、真空釬焊、熱管安裝、均熱板組裝-這些工序都交由我們嚴格篩選的合作工廠完成,這一點我們非常清楚。如果您的專案需要合作工廠來完成某個工序,我們會負責協調並交付成品。絕不會暗中將工序外包給不知名的工廠。

05 — 原型到卷

5天即可完成原型製作,可直接投入大量生產

標準銅/鋁散熱器的原型製作週期為 5-10 個工作天。 10-500 件的試生產用於驗證製程。批量生產月產量可達 500-5,000 件以上,生產流程穩定,並提供完整的首件檢驗報告 (FAI) 和 ISO 9001 批次追溯認證。

06 — 您可以審核的記錄

每批貨物的材料證書和檢驗記錄

每批銅和鋁均提供軋製證書。每次首件檢驗均提供三坐標測量機和輪廓儀記錄。批次可追溯性(包括批次號碼、機器、操作員、日期)存檔三年。無需您提出要求,即可提供超大規模企業和原始設備製造商 (OEM) 專案所需的文件。

09 報價工作流程

如何報價 客製化AI伺服器散熱器

發送設計稿並不代表您必須下單。如有需要,上傳任何文件前均可簽署保密協議。以下方式可在兩個工作小時內為您提供準確報價。

1
請提供圖面或熱規格
你發送: 3D CAD 檔案(STEP、X_T、IGES 格式)+ 具有平面度/Ra 標註、材料規格和數量的 2D 圖紙——或者,如果您希望先獲得設​​計方案,則需提供熱規格(TDP、環境溫度、風量、外殼尺寸)。
我們確認: 營業時間內30分鐘內可收到收據
2
DFM審查
你等著瞧: 免費,無需任何承諾
我們檢查: 可製造性、基底平整度方法、鰭片角度可行性、材料選擇、表面處理製程、成本驅動因素
3
行情
您將收到: 按數量等級劃分的單價、交貨期、表面處理選項、合作夥伴步驟協調(如有)
我們承諾: 文件齊全後2個工作小時內即可處理完畢
4
原型開發
您提出的問題: 樣品運行採購訂單(1-10 件)
我們提供: 樣品將在 5-10 個工作天內送達,並附完整的 FAI 報告(CMM + 平面度)。
5
試點與批准
你測試: 在您的工作台上/系統內進行熱驗證
我們持有: 設定已準備就緒,可供生產驗收;如果熱數據表明需要更改散熱片/底座,則進行迭代。
6
生產與船舶
您將收到: 批次包含首件檢驗報告 (FAI) + 每批次三坐標測量記錄 (CMM)、材料證書、防腐包裝、出口文件
我們打包: 已清潔、去毛邊、保護配合面,準備組裝
可簽署保密協議

在上傳任何文件之前,我們都會簽署保密協議——這是人工智慧伺服器 OEM 和超大規模資料中心專案的標準做法。

請發送圖面或規格說明 →
10 常見問題

AI伺服器散熱器 - 常問問題

以下是熱力工程師和採購團隊最常問的問題。每個答案都旨在提供有助於決策的細節,而非行銷宣傳。

Q.01什麼是人工智慧伺服器的客製化散熱器?+
客製化AI伺服器散熱器是一種依據特定伺服器的GPU/CPU尺寸、機械結構、氣流方向、安裝方式和目標結溫等因素設計的散熱組件,而非從產品目錄中直接選取。 「AI伺服器」意味著需要在接近或達到TDP的功率下持續散熱數小時,處理器功耗範圍從350W(A100)到1,400W(B300)。由於晶片封裝、BGA間距、機箱尺寸和風扇曲線都在不斷變化,因此需要客製化設計——現成的組件很少能滿足當前的AI伺服器需求。
Q.02您的散熱器可以設計用於哪些GPU?+
我們已經為目前所有人工智慧加速器產品加工了散熱片和冷板底座: NVIDIA A100 (350–400 W)、H100 (700 W)、H200 (700 W)、B200 (1,000–1,200 W)、B300 (1,100–1,400 W)、GB200 Superchip 組件以及 AMD AMD300X/300A我們也做過 CPU 伺服器散熱器(Xeon、EPYC)、加速卡散熱器(客製化推理卡)、邊緣 AI 模組散熱器(NVIDIA Jetson)以及 OSFP/QSFP-DD 光模組散熱器。如果您的設計針對特定封裝和 TDP,請提供規格說明—我們會告訴您哪種結構更合適。
Q.03銅和鋁——我應該用哪種材料來製作人工智慧伺服器?+
經驗法則: TDP低於500瓦時採用鋁製材料,TDP高於700瓦時採用銅製材料或混合材料。對於熱通量高於約 30 W/cm² 的情況,則應採用銅基材料。銅的熱導率約為鋁的兩倍(391 對比約 200 W/m·K),在體積減少 40-60% 的情況下即可達到相同的散熱效果,但成本高出 3-4 倍,密度也高出 3.3 倍。對於大多數主流 AI 伺服器而言, 銅基+鋁翅片混合結構 它能以銅材約 45% 的重量實現約 85% 的銅材性能,因此它是目前 500-1,000W GPU 散熱器的主要結構。
Q.04你認為底面平整度應該是多少?為什麼這很重要?+
我們持有 配合區域的平面度為±0.01毫米 在生產過程中,使用表面輪廓儀測量並記錄每個批次的測量結果。基底平整度至關重要,因為晶片和散熱器之間的導熱界面材料 (TIM) 在均勻、薄的黏合層上效果最佳。基底不平整會形成氣隙,即使使用優質 TIM 也無法避免,這些氣隙會起到絕緣作用。在 1 kW 的 GPU 上,幾微米的意外氣隙就可能導致結溫升高幾度,而這種影響會在整個機架上累積。
Q.05你們能製造用於晶片直接冷卻的液冷板嗎?+
是的-我們採用CNC工具機加工。 冷板底座和外殼 採用銅或鍍鎳銅材質,包括銑削成型的冷卻液通道、進/出水口及與GPU緊密貼合的精密配合面。 真空釬焊微通道冷板 (其中多個銅層被密封在一個亞毫米級的通道結構中,以實現最高密度的液體冷卻),釬焊步驟由經過審查的合作夥伴執行——我們加工所有精密金屬零件,並協調釬焊和洩漏測試過程,以交付成品、經過測試的冷板。
Q.06你們生產切削翅片式散熱器還是擠壓成型散熱器?+
我們使用數控工具機加工用於切削翅片和擠壓成型散熱器的底座和精加工部件;切削和擠壓工序則由我們經過質量審核的合作工廠完成。當您需要翅片長寬比大於約 15:1(CNC工具機的實際極限)或翅片間距小於 1 毫米時,切削是合適的製程-通常用於高密度強制風冷。當產量超過約 5,000 件且翅片幾何形狀恆定時,擠壓是合適的製程。我們對內部生產和合作夥伴合作的各個環節都保持透明;客戶始終了解其零件的供應鏈情況。
Q.07你們是否支援熱管或均熱板整合?+
對於 適用於熱管的底座和散熱片塊 是的。我們採用數控工具機加工底座,刻出精確的管道槽(通常為直徑 6 毫米或 8 毫米),並在散熱片上加工出與之匹配的管道孔,尺寸適合焊接或熱熔環氧樹脂組裝。管道插入和最終的焊接/釬焊工序由客戶或我們協調的合作車間完成。 蒸汽室 (密封式兩相相變散熱器)-這是一個特殊的供應商類別;我們加工外殼和整合式接口,但均熱板本身是透過合作夥伴採購的。
Q.08配合面應指定什麼樣的表面光潔度?+
對於 AI GPU/CPU 配合面,請指定 Ra 0.4–0.8 微米當表面粗糙度 Ra 低於 0.4 µm 時,研磨或拋光成本開始增加,而對熱接觸性能的改善卻並不顯著,因為導熱界面材料 (TIM) 會填充剩餘的微觀粗糙度。當 Ra 高於 0.8 µm 時,介面效能會受到影響。對於鍍鎳銅冷板,請指定鍍層厚度(通常為 5–15 µm)以及配合面是採用遮罩還是鍍層-我們兩種製程均可處理。如果鍍層會增加尺寸,我們也可以預留「鍍後加工尺寸」的餘裕。
Q.09我需要預留多久?+
標準原型製作週期為 5-10 個工作日 適用於中等複雜程度的CNC加工銅或鋁散熱器,從圖面核准開始。試生產(10-500件)通常需要2-3週。批量生產計劃需事先確定-對於持續進行的項目,我們會負責設置,並可按週或按月發貨。混合銅鋁結構或需要合作夥伴加工(削片、釬焊、電鍍)的零件會增加合作夥伴的典型交貨週期——我們會在報價時告知您完整的交貨週期,而不是在收到採購訂單後才告知。
Q.10你們會簽署保密協議並保護我們的設計嗎?+
是的,我們會在客戶要求下簽署保密協議,然後再上傳任何文件——這對於人工智慧伺服器OEM廠商、超大規模資料中心和加速卡客戶來說都是標準流程。圖紙僅限內部指定的工程師和操作人員查看。我們不會將客戶文件上傳到公有雲報價平台,也不會與其他客戶分享散熱器設計。對於涉及合作夥伴車間(例如削薄、釬焊)的項目,在共享任何圖紙之前,合作夥伴車間都會簽署一份保密協議。
Q.11你們提供哪些類型的檢驗報告?+
每份訂單都包含 固定資產投資報告 (首件CMM檢定與圖面比較) 材質證明書 (包含化學成分和機械性能的工廠證明),以及 底部平坦度記錄 使用表面輪廓儀進行測量。根據要求,我們可提供每批次的完整三坐標測量數據、關鍵表面的表面粗糙度Ra測量數據以及正在進行的批次的統計過程控制數據。記錄保留3年,並可完全追溯-包括批次、機器、操作員和檢驗日期。
Q.12我該如何發送請求——僅需圖紙,還是也需要熱規格說明?+
兩種方法都可以。如果你已經有了最終設計,請發送。 3D CAD(STEP / X_T / IGES)+ 2D 圖紙 如果您需要指定平面度、Ra值、材料、表面光潔度和數量等信息,我們將直接報價。如果您處於設計階段並希望獲得報價,請發送郵件。 熱譜目標TDP、環境溫度、氣流、機械結構、安裝方式以及任何GPU封裝資訊-我們的工程師將根據這些訊息,在報價中提出相應的結構方案(全銅、全鋁、混合、冷板)、鰭片幾何形狀和基本規格。無論哪種方案,您都可以在下訂單前獲得免費的DFM服務,且無需承擔任何義務。

請將您AI伺服器所依賴的熱力學作業傳送給我們

上傳散熱器圖紙或熱規格-我們的工程師將在兩個工作小時內回覆一份可製造的設計方案和報價,並提供免費的設計製造(DFM)回饋。無需任何承諾,可根據要求簽署保密協議,您的設計將嚴格保密。

2小時內快速報價

填寫下面的聯絡表。透過向我們提供有關您需求的詳細信息,您使我們的專家能夠定製完全符合您的規格的解決方案。

*如果您有任何設計文件需要發送,請發送電子郵件至 sales@richconn.com