
如果您希望CNC加工的鋁製零件外觀更美觀、使用壽命更長,陽極氧化是最佳的表面處理工藝;但並非所有陽極氧化製程都一樣。您可以選擇普通陽極氧化(II型)以獲得光亮的表面,也可以選擇硬質陽極氧化(III型)以獲得更高的耐用性。具體選擇取決於您的專案需求。
在這篇文章中,我們將分解這兩個過程並強調主要區別,以便您可以為下一個專案選擇正確的陽極氧化類型。
什麼是普通陽極氧化(標準/硫酸 II 型)?

普通陽極氧化,或稱硫酸II型陽極氧化,採用電化學製程將鋁氧化層厚度增加至約1.8至25微米。該工藝在室溫下進行,通常為15至25攝氏度。
此技術可使表面硬度適中(大多為150至250 HV)並形成多孔結構。它具有優異的耐腐蝕性,並支持鮮豔的染色。因此,它廣泛用於裝飾鋁製部件。
什麼是硬質陽極氧化(III 型/硬質塗層)?
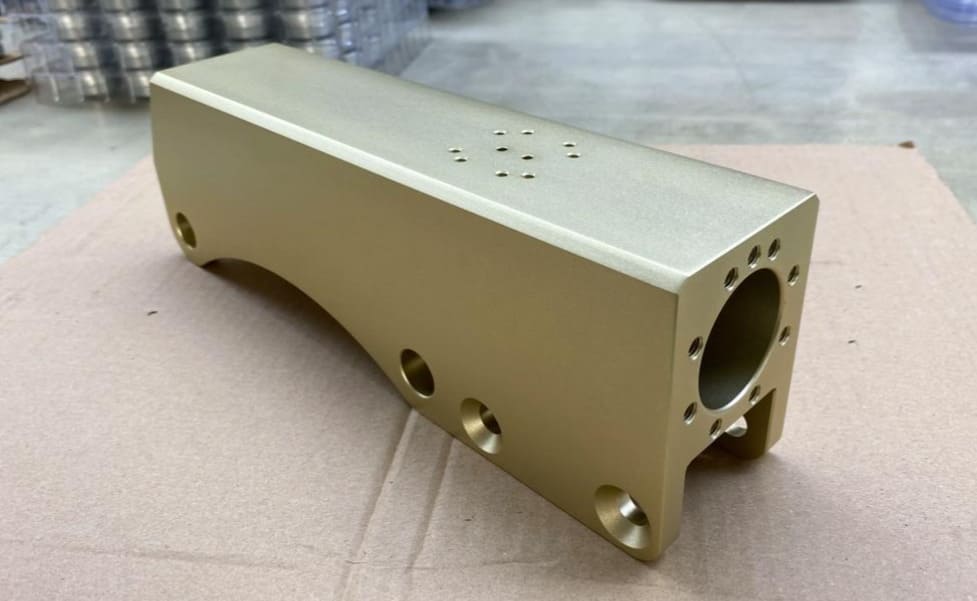
硬質陽極氧化,也稱為 III 型或硬質塗層,會在鋁上形成一層更厚、更堅韌的氧化層。此製程在低溫高壓下進行,最終形成一層厚度為 13 至 150 微米的氧化層。
經過陽極處理,鋁材表面硬度可達400 HV以上,有時甚至高達1000 HV。這層緻密的塗層賦予鋁材卓越的耐腐蝕和耐磨性能。因此,它非常適合要求嚴苛的機械和工業應用。
普通陽極氧化和硬質陽極氧化的10個主要區別
我們已經介紹了兩種陽極氧化方法的基礎知識。現在,讓我們來看看 II 型陽極氧化和 III 型陽極氧化之間的主要差異。
1.塗層厚度
普通陽極氧化(II 型)會形成一層薄層,其厚度通常為 1.8 至 25 微米 (µm)。而硬質陽極氧化(III 型)則會形成一層更厚、更堅固的氧化層,其厚度在 13 至 150 µm 之間。
2.硬度和密度
標準陽極氧化表面硬度為150至250 HV,這是一種基本的保護。而硬質陽極氧化的硬度為300至600 HV,最高可達1000 HV。這種硬度與許多鋼材一樣堅韌,使CNC零件具有耐磨性。
3. 電壓和電流密度
塗層的最終性能取決於電氣設定。在任何陽極氧化過程中,氧化層的形成都是由於製程過程中施加的電流密度所致。普通陽極氧化採用較低的電流密度,通常在 1.0 至 1.5 A/dm² 之間,電壓為 15 至 30 伏特。而硬質陽極氧化則需要更高的電功率,使用 2 至 5.5 A/dm² 的電流密度和高達 100 伏特的電壓,以形成更厚更堅韌的表面。
4. 電解質和溫度
兩種製程都使用硫酸作為電解液,但溫度不同。標準陽極氧化在室溫下進行,通常為 15 至 25°C。這種較溫暖的環境會形成孔隙率較高的氧化層。而硬質陽極氧化則使用溫度低得多的電解液,通常低於 5°C。較低的溫度會減緩氧化物的溶解,有助於形成更緻密、更堅硬的氧化層。
5.耐磨性
耐磨性差異巨大。硬質陽極氧化可產生極佳的耐磨性,其硬度甚至比表面硬化鋼更高。它非常適合用於高摩擦或重型工業用途的部件。
與硬質陽極氧化不同,普通陽極氧化只能提供中等程度的防刮保護。因此,它適用於裝飾物品或不易受到過多機械磨損的部件。
6、耐腐蝕
常規陽極氧化和硬質陽極氧化均可提高耐腐蝕性。硬質陽極氧化可形成更緻密、更厚的塗層,從而提供更佳的保護。這非常適合船舶或工業用途。高品質的硬質陽極氧化層在鹽霧測試中可維持超過 336 小時而不出現腐蝕。
常規陽極氧化可以很好地保護一般用途的零件,但依靠密封步驟來封閉表面孔隙並提高其防護能力。
7. 孔隙率和密封需求
常規陽極處理會使表面產生許多孔隙,有利於染料吸收。但這些孔隙需要密封——通常用熱水或化學物質——以防止腐蝕。
而硬質陽極氧化則會產生一層緻密、孔隙率較低的氧化膜。為了盡可能保持表面的硬度和耐磨性,這層氧化膜通常不會進行封孔處理;為了增強潤滑性,可以在表面上添加PTFE(特氟龍)。
8. 尺寸和表面效果
陽極氧化製程使塗層從鋁表面向內向外生長。常規陽極氧化(II 型)每層厚度增加 1.8 至 25 µm,兩側厚度約為塗層厚度的一半。這幾乎不會改變零件尺寸,並能保持表面光滑。
而硬質陽極氧化(III型)產生的氧化膜厚度則厚得多,可達150微米,表面粗糙度可達裸金屬的2到3倍。此外,精密CNC零件在使用硬質陽極氧化時需要更嚴格的尺寸控制。
9.熱性能和電氣性能
陽極氧化會產生一層氧化鋁層,這是一種電絕緣體。硬質陽極氧化產生的氧化層更厚更堅韌,因此絕緣性能更佳,可承受高達 2000V 的電壓。與裸鋁相比,這種塗層導熱性更低,有助於控制熱量。此外,硬質陽極氧化表面具有良好的耐熱性,可承受 2000°C 的短時間高溫。
10.外觀和成本
這兩種工藝產生的效果不同。普通陽極氧化適合用於裝飾目的。它多孔,因此可以吸收各種染料,並產生明亮多樣的色彩。此外,它更便宜,因為它耗電更少,設定更簡單,而且完成速度更快。
與普通陽極氧化不同,硬質陽極氧化產生的氧化膜較厚。這限制了顏色的選擇,大多數部件最終呈現黑色或深灰色。硬質陽極氧化成本更高,通常比標準陽極氧化高出 1.5 到 2.5 倍。更長的加工時間、更高的能耗和更複雜的設備都推高了成本。
但對於工業應用來說, RICHCONN的精簡流程和批次處理可以幫助降低總成本; 尤其 當您需要在高音量下保持一致的品質時。
硬質陽極氧化與普通陽極氧化:用途

普通陽極氧化
1. 消費類電子產品
製造商使用普通的陽極氧化工藝,賦予消費性電子產品高檔的外觀。堅固的耳機、色彩鮮豔的智慧型手機外殼和纖薄的筆記型電腦機身通常都採用這種工藝。
2. 汽車(非關鍵美觀零件)
汽車製造商會使用普通陽極氧化製程來處理非必要零件,但需要保持美觀。客製化的換檔桿、內裝和儀錶板裝飾通常採用這種工藝,以獲得乾淨時尚的效果。
3. 室內設計與建築
建築項目受益於普通陽極氧化工藝。它可以保護外牆面板、窗框和門把手免受風化侵蝕,同時提供色彩豐富、堅韌的裝飾表面。
4. 包裝和零售
彩色陽極氧化可提升化妝品容器、可重複使用瓶子和品牌鋁包裝的價值。這些產品不僅外觀出眾,還能獲得額外的表面保護。
5. 照明和家具
現代家具和照明產品大多採用普通陽極氧化製程。燈殼、椅腳和其他燈具都經過了美觀而堅固的表面處理,符合現代設計風格。
硬質陽極氧化
航太
飛機上的執行器外殼、起落架和閥塊均採用硬質陽極氧化塗層。這些厚厚的塗層可在惡劣的飛行條件下保護零件免受腐蝕和磨損。
醫用器材
骨科手術器械的手術手柄和外殼需要硬質陽極氧化層。這些塗層能夠承受反覆消毒、清潔以及多年的臨床使用。
國防和槍械
製造商在光學鏡座、扳機護圈和武器接收器上塗上硬塗層。這使得表面具有最大的抗刮擦性,即使頻繁操作也能延長其使用壽命。
海洋和近海
水下歧管、螺旋槳外殼以及船用液壓部件的表面均經過硬質陽極處理。這種塗層能夠抵抗海水腐蝕和磨損。
重型機械和工業自動化
汽缸、機械臂和耐磨導軌均採用硬質陽極氧化處理。這種表面處理有助於它們承受重載、高摩擦和嚴苛的工業條件。
硬質陽極氧化與普通陽極氧化:優點與缺點

普通陽極氧化(II型)
優點
- 經濟實惠: 普通陽極氧化比硬質陽極氧化更便宜,而且耗能和時間也更少。
- 輕質飾面: 氧化層較薄(1.8 至 25 微米),因此幾乎不會增加重量或體積。這使其非常適合製造精密輕量化的零件。
- 審美多樣性: 這些部件幾乎可以染成任何顏色。因此,它非常適合消費品和品牌專屬設計。
- 快速週轉時間: 普通陽極氧化過程更快,因此交貨時間更短,停機時間更少。
- 提高耐腐蝕性: 如果密封得當,表面可以抵抗潮濕和日常磨損。
缺點
- 耐磨性較低: 這一層不太堅韌。在頻繁使用的情況下,它會被刮傷或磨損得更快。
- 有限厚度: 普通陽極氧化不適用於需要厚而深塗層以承受高磨損或衝擊的部件。
- 隨著時間的推移顏色會褪色: 與自然飾面相比,明亮的色彩或頻繁的紫外線照射會導致這種陽極氧化層更快褪色。 為了解決這個問題, RICHCONN 採用先進的密封技術,使染料即使在戶外或陽光下使用也能保持更長時間並保持鮮豔。
硬質陽極氧化(III 型)
優點
- 非凡的耐磨性: 硬質陽極氧化形成的氧化層厚而堅韌(厚度13至150微米以上)。因此,它具有極佳的耐摩擦和重複使用性能。
- 卓越的耐腐蝕性: 這種緻密的塗層可防止生鏽和化學損傷,在船舶和其他工業環境中表現良好。
- 高硬度: 硬質陽極氧化塗層的硬度大多在400 HV以上,最高可達1000 HV。與大多數情況下相比,它更硬。 硬化鋼,適合要求嚴苛的機器設定。
- 電氣絕緣: 更厚的硬質陽極氧化塗層可提供更好的介電強度。敏感的電子設備由此獲得額外的保護。
- 高性能公差: 硬質陽極氧化表面在極端溫度、高壓或沖洗過程中保持穩定。
缺點
- 成本較高: 該製程更加複雜,需要更多能量來冷卻電解液,且電壓更高,因此成本更高。
- 處理時間較長: 與標準陽極氧化相比,創建厚而緻密的層需要更長的時間。
- 更少的顏色選擇: 這種塗層使表面變得黑暗而緻密,難以染色;因此將著色的機會限制為僅青銅色、黑色或灰色。
相關部落格文章:陽極處理要多少錢?
硬質陽極氧化與普通陽極氧化:並排比較
| 方面 | 普通陽極氧化(II型) | 硬質陽極氧化(III 型) |
|---|---|---|
| 塗層厚度 | 1.8 至 25 µm | 13 至 150+ µm |
| 電解液溫度 | 15 至 25 °C(室溫) | 0 至 5 °C(接近冰點) |
| 硬度 | C~150至300 HV | >400 HV(最高可達1000 HV) |
| 電壓和電流 | 中(~15 至 30 V;1 至 1.5 A/dm²) | 高(≥100 V;1.5 至 5.5 A/dm²) |
| 孔隙度和密封性 | 多孔;需密封以防腐蝕 | 密度更高;可能保持未密封狀態;PTFE 浸漬很常見 |
| 耐腐蝕性能 | 良好(密封時) | 出色(特別是密封或浸漬時) |
| 耐磨性 | 中度 | 非凡;適用於高摩擦或承重部件 |
| 電學特性 | 良好的絕緣體;用於低壓應用 | 強絕緣體;更高的介電強度 |
| 表面和尺寸影響 | 光滑、表面粗糙度低;尺寸影響最小 | 表面更粗糙;尺寸變化更大——需要設計公差 |
| 價格 | 成本更低,處理速度更快 | 由於時間更長、控制更嚴格,成本更高 |
| 外觀和染色性 | 透過染色可實現多種顏色範圍 | 染色性有限;多為深灰色/黑色 |
我應該選擇哪種陽極氧化製程?

選擇硬質陽極氧化還是標準陽極氧化取決於零件及其預期用途。標準陽極氧化最適合低成本、色彩鮮豔的表面或輕微磨損。而如果您需要最高的耐用性、最高的耐磨性或強大的防腐保護,硬質陽極氧化則是最佳選擇。在做出決定之前,請務必考慮您的預算、公差以及零件的使用環境。
如果您需要協助為您的專案選擇合適的陽極氧化類型, RICHCONN的工程師可以為您提供協助並建議最佳流程。
總結一下
標準陽極氧化和硬質陽極氧化均可使鋁合金CNC零件更加耐用,但每種製程適用於不同的應用。如果您需要經濟實惠的保護和鮮豔的色彩,標準陽極氧化是理想之選。相反,如果您需要在惡劣環境下獲得強大的耐腐蝕和耐磨性能,硬質陽極氧化是更好的選擇。
如果您不確定哪種陽極氧化類型適合您的需求, 聯繫我們 Richconn.我們的團隊提供專家指導並提供滿足您專案需求的優質 CNC 零件精加工服務。
相關問題
6000 和 7000 系列合金(如 6061 和 6082)最適合硬質陽極氧化。 5000 和 6000 系列合金(如 6063)最適合標準(裝飾)陽極氧化。
陽極氧化層必須密封,尤其對於II型陽極氧化。它可以封閉孔隙,從而顯著提高顏色穩定性、耐腐蝕性和耐磨性。此步驟可延長零件的使用壽命並提升其效能。
是的,陽極氧化會在螺紋區域形成一層表層。這層表層可能會改變螺紋尺寸,導致零件超出公差範圍。
選擇擁有熟練員工、嚴格品質控制和良好客戶評價的陽極氧化供應商。許多工程師選擇 RICHCONN 因為他們提供經過認證的精加工(ISO 9001)和先進的CNC加工,並且是一站式服務。這對於需要可靠結果的複雜或多步驟專案來說,是最佳選擇。



