
首頁»瑞士數控加工服務
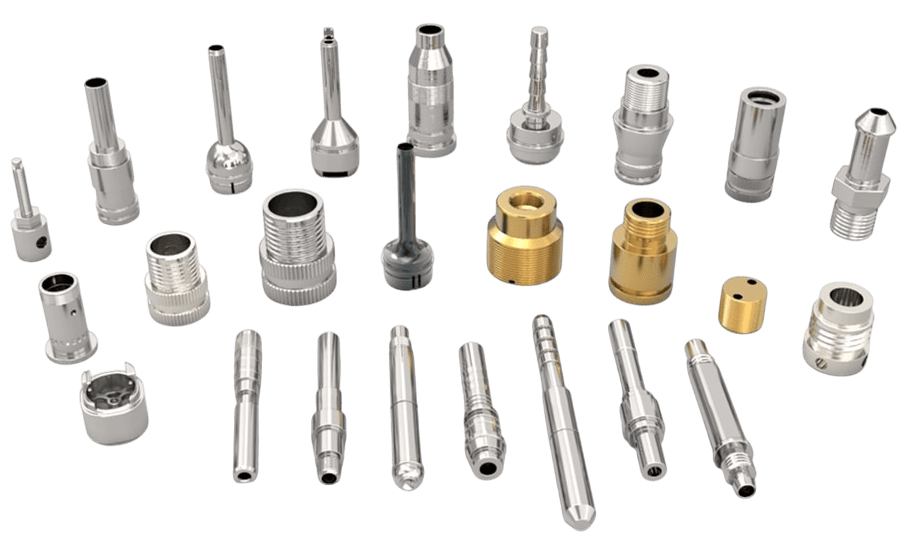
中國的瑞士CNC加工服務
我們利用配備動力刀具的滑動主軸瑞士車床(CITIZEN 和 TSUGAMI),在一次裝夾中即可完成車削、銑削、鑽孔和螺紋加工,加工傳統數控車床無法夾持的細長、複雜的零件。棒材直徑範圍為 Ø0.5 毫米至 Ø32 毫米。標準公差為 ±0.005 毫米。
- ISO 9001 數據安全認證
- 無最低訂購量-從原型到量產
- 24小時內報價
- 免費 DFM 分析
超精密公差
憑藉我們先進的瑞士 CNC 技術,實現高達 ±0.0001 英吋的精度
多軸加工
最多可進行 9 軸同時加工,適用於複雜幾何形狀和精密零件
小零件專業化
製造直徑從 0.5 毫米到 32 毫米的精密零件的專家
熄燈製造
採用棒料送料器實現全天候自動化生產,最大程度提高效率
什麼是瑞士 CNC 加工?
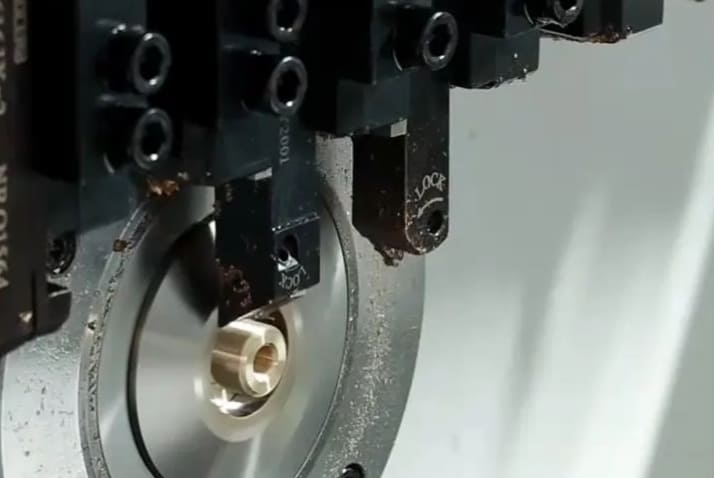
瑞士型數控加工是一種專業的精密車削工藝,它使用滑動主軸箱和導套支撐工件,使其靠近切削刀具。這種獨特的設定最大限度地減少了工件的撓度,即使在細長或複雜的零件上也能實現極小的公差和卓越的表面光潔度。
At Richconn我們將這項高精度製程與先進的 CNC 控制、動力刀具和自動化棒料進給相結合,以簡化客製化組件的生產,確保可重複的品質和卓越的精度。
導引襯套的優勢—以及它對您的零件為何如此重要
在傳統的CNC車削中,工件一端被夾持,懸臂向外伸出。隨著棒料長度增加和直徑減小,無支撐的懸伸部分在切削力的作用下會發生形變,導致難以保持嚴格的加工精度,並且細長結構表面會出現波紋。
瑞士型CNC工具機利用滑動主軸箱和導套解決了這個問題。棒料穿過導套送入工件,導套支撐著緊鄰刀具的材料。無論零件總長度如何,只有一小段棒料處於無支撐狀態。結果是:無撓曲、無振動,從第一個特徵到最後一個特徵的切削效果始終如一。
這就是為什麼瑞士加工是小直徑、高長徑比零件的標準加工流程——也是為什麼從傳統的數控加工轉向瑞士加工往往是滿足細長零件嚴格公差圖紙要求的唯一途徑。
單次安裝完整零件
銑削、鑽孔、橫向鑽孔、攻牙和螺紋加工-所有工序均可在一次循環中完成。無需重新裝夾,因此不會出現基準偏移誤差。
細長零件的持續公差
L/D 比高達 20:1,保持在 ±0.005 毫米以內——在傳統車床上會發生偏轉和偏移的特徵,在瑞士車床上都能保持穩定。
實現大批量一致性的棒料送料自動化
自動化棒料送料器實現了連續無人值守生產。 50,000萬件訂單中的所有零件均由同一套可重複的模具切割而成。
我們的瑞士CNC工具機設備
我們在 CITIZEN 和 TSUGAMI 平台上運行 43 台專用瑞士 CNC 機床,加工範圍涵蓋 Ø0.5 毫米微型銷釘到 Ø32 毫米複雜軸,並配備棒料送料自動化裝置,實現連續生產。
A16 瑞士式滑動式主軸箱
專為微型和超精密小直徑加工而設計。 A16 是我們加工連接器接點、彈簧針、醫用針頭和手錶級精密元件的首選工具,這些元件的直徑公差在微米級以內。
- 酒吧容量 直徑 0.5–15 毫米
- 公差 ±0.005 毫米標準
- 實時工具 是的-銑削、鑽孔、攻絲
- 棒料 自動化-可實現無人值守
A20 瑞士式滑動式主軸箱
我們產量最高的瑞士平台—涵蓋最廣泛的小直徑數控加工。 A20 可處理從 Ø0.5 毫米的微型特徵到 Ø25 毫米的複雜軸的全系列加工,並可同時進行動力刀具操作。
- 酒吧容量 直徑 0.5–25 毫米
- 公差 ±0.005 毫米標準
- 實時工具 是的-具備完整的Y軸功能
- 製作 高容量棒料輸送
BNC40 固定式主軸車銑複合機床
適用於需要瑞士級精度且能夠加工較重棒材的中大型直徑零件。具備Y軸銑削、車銑聯動加工以及副主軸,可在一次加工循環中完成正反面加工。
- 酒吧容量 直徑 5–120 毫米
- 公差 ±0.005 毫米標準
- Y軸銑削 可以
- 副主軸 是的——反向加工
B206 瑞士型CNC車床
高剛性瑞士平台,具有精確的進給控制——非常適合醫用級針狀元件、半導體探針觸點以及孔徑光潔度和同心度是關鍵檢測點的小直徑零件。
- 酒吧容量 直徑 1–20 毫米
- 公差 ±0.005 毫米標準
- 起源 日本——高剛性
- 最適合 醫療和半導體引腳
我們在單一瑞士循環中執行的操作
我們的瑞士機床採用動力刀具,這意味著這些操作與車削操作在同一設定下進行——無需重新裝夾,無需基準偏移。
外徑/內徑車削
外表面和內表面的直徑、錐度、半徑和輪廓。
交叉鑽探
徑向孔和橫向鑽孔通道-定位精度為±0.05毫米。
銑削和平面加工
平面、六角形輪廓、槽、鍵槽和偏心銑削特性。
螺紋銑削
外螺紋和內螺紋——公制 M、NPT、UNC/UNF 和自訂形式。
開槽和分型
O 型圈槽、卡環槽和精密切割。
鑽孔和擴孔
一次組裝即可完成用於緊密滑動配合(H7/g6)的精密孔加工。
我們採用瑞士CNC工具機生產的零件系列
瑞士型工具機在加工特定幾何形狀的零件方面表現出色。如果您的零件屬於以下幾種類型之一——尤其是在公差範圍的窄端——那麼瑞士型CNC加工幾乎肯定是最佳選擇。
連接器引腳和觸點
彈簧探針、彈簧觸點、同軸引腳和電連接器端子。瑞士精密加工確保引腳本體直徑、尖端幾何形狀和鍍層餘裕在超過 100,000 萬件的生產過程中始終保持一致。
醫療器材部件
骨螺絲、牙科基台、手術導針、植牙釘、導管組件和內視鏡軸段。採用生物相容性材料(316L、Ti-6Al-4V、PEEK),表面粗糙度Ra ≤ 0.4 μm。
緊固件和螺紋零件
精密緊固件、隔離柱、墊片和螺紋嵌件,其中螺紋品質和與柄部外徑的同心度至關重要。成形磨削螺紋和螺紋銑削輪廓可在同一加工週期內完成。
半導體及電子元件
測試插座引腳、探針尖端、接觸彈簧和半導體製程組件需要超潔淨的表面和緊密的尺寸堆疊,以實現精確的測試和接觸性能。
微型閥門和流體組件
用於分析儀器、色譜和精密流體控制系統的閥芯、針閥尖端、噴嘴體和微孔組件,其中孔徑幾何形狀是功能特徵。
瑞士CNC加工材料
我們利用瑞士型數控加工平台加工各種金屬—從大批量黃銅瑞士型加工到用於航空航太領域的特殊鎳合金瑞士型加工。每種材料在小直徑加工時都需要不同的刀具策略、切削參數和切屑控制方法。
在直徑 1–5 毫米的加工範圍內,材料特性主導加工結果。易切削合金,例如黃銅 C360和303 不銹鋼,在高進給速度下加工乾淨俐落,切屑形成可預測。而加工硬化材料,例如316L 不銹鋼、鈦和Inconel 合金,則需要鋒利的硬質合金刀具、可控的斷屑以及合適的切削速度,以防止刀具偏轉引起的直徑偏移。
我們在 DFM 階段審查與材料相關的風險,並在生產開始前(而不是在第一批產品之後)指出問題。
瑞士數控生產中產量最高的材料。 C360 自由切削黃銅機床可實現最高進給速度和卓越的切屑控制-是連接銷、接頭和螺紋緊固件的理想之選,尤其適用於對加工週期和單位成本要求極高的場合。一次走刀即可完成複雜的交叉鑽孔和銑削加工。
303 是我們瑞士型不銹鋼加工的預設材料-切削性能優異,切屑控制穩定。 316L 則適用於醫療、半導體和腐蝕性環境部件,這些部件需要鈍化或電拋光處理。 17-4PH H900 適用於彈簧元件和高強度精密軸類應用,其屈服強度超過標準奧氏體不鏽鋼。
輕量化連接器外殼、墊片和結構銷,適用於重量至關重要的應用領域,例如航空航太、可攜式醫療設備和機器人。加工速度快,但需要使用拋光刀具以防止小直徑加工時出現積屑瘤。可進行硬質陽極處理,以提高耐磨性和耐腐蝕性。當密度受到限制且不存在腐蝕性介質時,是最佳選擇。
適用於電阻率是主要材料要求的電氣接點、母線端子和射頻元件。 C110 電解韌性銅純度 >99.9%,在瑞士直徑下具有優異的加工性能。 C101 無氧銅用於真空和氣密應用。該材料較軟,需要使用適當的刀具幾何形狀以避免加工硬化。
對於植入級醫療組件、航空航天緊固件和高性能銷釘,生物相容性和強度重量比都是必備條件。低導熱性意味著熱量集中在切割刃處-瑞士型刀具必須採用內冷式刀具和硬質合金刀片。需進行製造導向的設計 (DFM) 審查:報價前我們會指出長徑比 (L/D) 和特徵幾何形狀的問題。
我們使用Inconel和Monel合金製造航太緊固件、井下感測元件和高溫儀器零件。這些合金在進給不當的情況下會發生嚴重的加工硬化,導致刀具磨損迅速,並且在小尺寸加工中直徑偏移的風險很高。在投入生產之前,我們將對鎳合金進行瑞士型加工,並積極採用面向製造的設計(DFM)方法,優化斷屑幾何形狀、換刀週期和切削順序。
不確定哪種材料適合您的應用?請告訴我們您的應用環境——溫度、介質、負載和表面光潔度要求——我們將為您提供免費的DFM評估,並給予材料推薦。提交您的圖面 →
瑞士CNC工具機為六大關鍵產業提供零件
瑞士型數控加工專為小直徑、高精度和大批量生產等應用場景而設計。以下六個行業佔據了我們瑞士型數控加工業務的大部分——每個行業對材料、表面光潔度和文件的要求各不相同,而我們都能以標準流程滿足這些要求。
航空航天與國防
採用鈦合金、因科鎳合金和不銹鋼加工的精密緊固件、液壓接頭本體、驅動銷和導引系統組件。標配批次全程可追溯性、材料證書和首件檢驗報告。可依要求提供符合 AS9100D 標準的品質控制。
半導體與先進製造
測試插座接腳、探針接點、晶圓處理組件及製程氣體接頭本體-均依照晶圓廠級潔淨度標準生產。採用符合 SEMI F19 標準的 316L 不鏽鋼材質,並經過電拋光和鈍化處理。可提供零顆粒產生包裝,適用於無塵室交付。
工業機器人與自動化
編碼器軸、關節樞軸銷、諧波驅動部件和直線導軌元件等部件,其主要性能要求為位置重複性和跳動量。單次裝夾瑞士型車削能夠維持多次裝夾車削無法實現的特徵間關係。
醫療器械及手術器械
骨螺絲、植體基台、導針、導管軸和內視鏡組件-採用 316L 不銹鋼和 Ti-6Al-4V 鈦合金,材料可完全追溯。表面粗糙度 Ra ≤ 0.4 μm 標準。提供生物相容性材料文件和符合 ISO 13485 標準的控製文件。
汽車與新能源汽車
我們大量生產符合 IATF 16949 標準品質文件要求的電動車充電連接器端子、感測器外殼、電子連接器引腳和精密緊固件。標準材質為 C360 黃銅和 316L 不鏽鋼;高電流接觸應用則採用 C110 銅。
工業電子
彈簧探針、彈簧接觸探針、同軸連接器本體和射頻屏蔽組件-採用瑞士數控棒料自動送料生產線,批量從10,000萬件到500,000萬件以上不等。標準訊號接點採用C360黃銅;彈簧力應用可選用鈹銅材質。
我們在生產中保持的公差數值

這些並非實驗室能力或單件演示,而是持續生產公差,經三坐標測量機驗證,並對每個首件樣品進行校準測量,同時保留製程數據以進行持續生產監控。
如果您的圖面對特定特徵的公差有更嚴格的要求,我們會在 DFM 審查期間告訴您這是否可行以及需要哪些製程控制—在您投入模具或生產之前。
尺寸公差
所有瑞士平台均採用相同標準。透過專用測量和製程控制,關鍵特徵的精度可達±0.002毫米。
圓跳動
單次裝夾瑞士型車削消除了重新裝夾基準偏移——這是多次裝夾車削中跳動誤差的主要原因。
棒材直徑範圍
CITIZEN A16 螺紋接頭適用於細端(0.5–15 毫米)。 BNC40 螺紋接頭可加工直徑達 120 毫米的工件,並能以瑞士級精度加工更大直徑的工件。
表面處理
瑞士標準機械加工表面粗糙度 Ra 0.4–0.8 μm。可提供電拋光處理,適用於醫療和半導體應用。
檢測精度
Mitutoyo 三座標測量機通過 ISO 10012 認證。所有測量儀器均按校準計劃進行校準,並可追溯至國家標準。
認證和檢驗基礎設施
我們不依賴最終檢驗來發現問題——我們將品質控制融入流程的每一個環節。我們的檢驗體系涵蓋了從首件三坐標測量驗證到關鍵特徵100%量產檢驗的整個流程。
ISO 9001:2015 — 品質管理
基礎認證涵蓋了我們所有瑞士數控生產過程中的製程控制、首件檢驗、製程品質控制和最終檢驗。