
螺紋孔是製造的關鍵,它們可以實現精確組裝和緊密緊固。本指南涵蓋不同類型的螺紋孔、加工方法、材料、工具和最佳實務。透過獲得這些知識,您可以優化螺紋孔加工,以獲得更高的品質和效率。
什麼是螺紋孔?
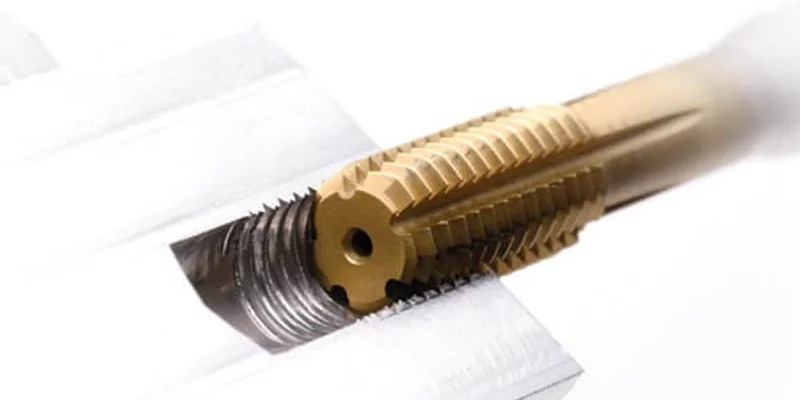
圓形螺紋孔稱為螺紋孔。在螺紋孔內,您會發現在圓柱形腔壁上切有精確設計的螺旋槽。這些凹槽遵循具有限定直徑和節距的輪廓。這可確保與螺栓和螺絲等緊固件的緊密連接。
螺紋孔的類型
製造領域使用不同類型的螺紋孔,每個孔都是針對其特定用途而設計的。以下是主要類型的細分:
通孔
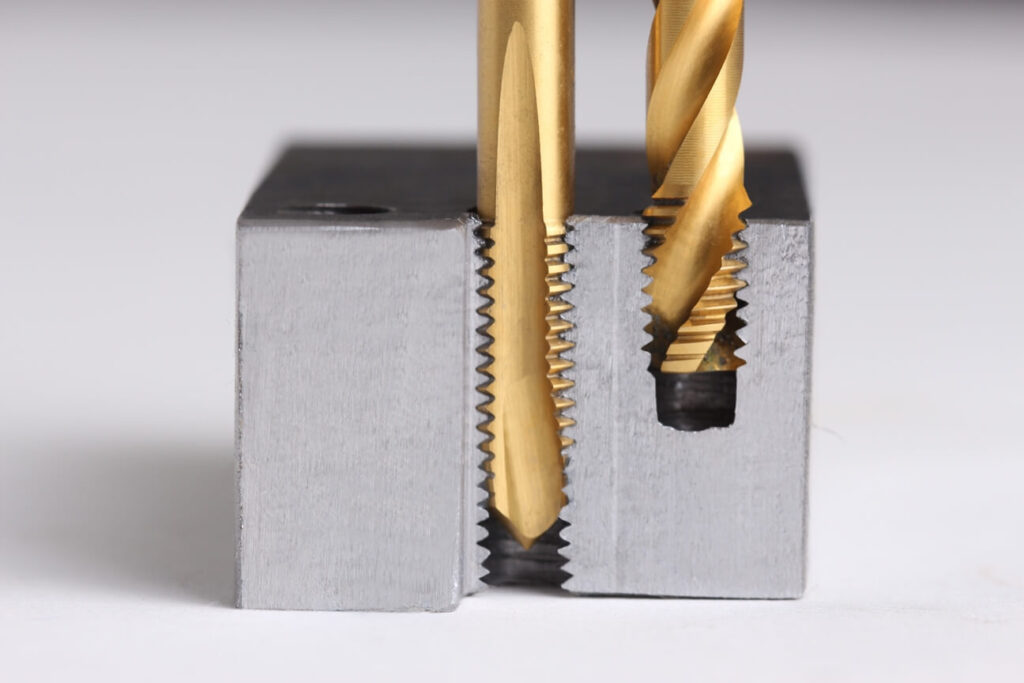
從入口到出口,通孔形成穿過工件材料的完整通道。它們的螺紋在整個長度上是均勻的。當緊固件必須從材料中穿過時,就會使用它們。工程師在需要排屑的情況下指定通孔。
盲孔
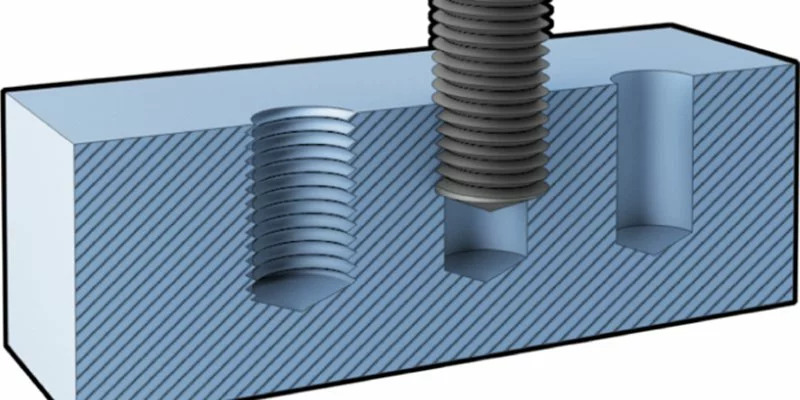
與通孔不同,盲孔停止在工件中的預定深度。這些精確控制的深度以圓錐形或平底結束。機械師必須管理排屑並確保在加工這些孔時螺紋嚙合。
螺紋孔
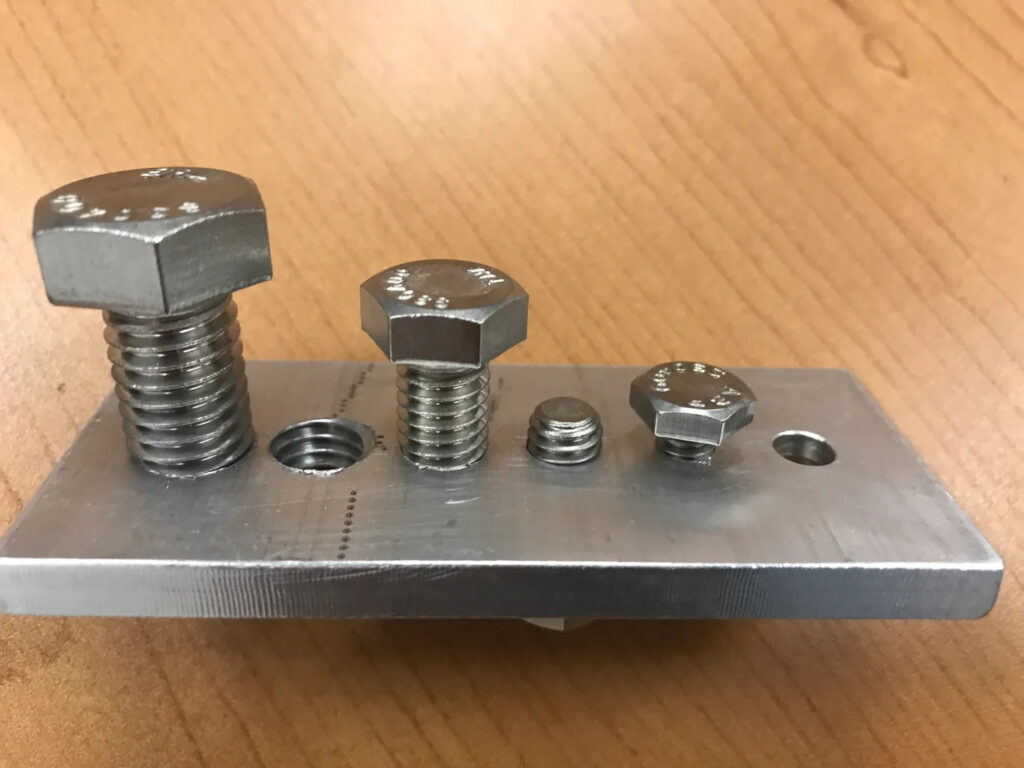
在這種類型中,借助絲錐工具將螺紋切入預先鑽孔的孔中。不同的情況需要不同的絲錐尺寸和螺距。這些孔常見於車輛零件和其他組件中,您必須不時拆卸零件。
螺紋嵌件
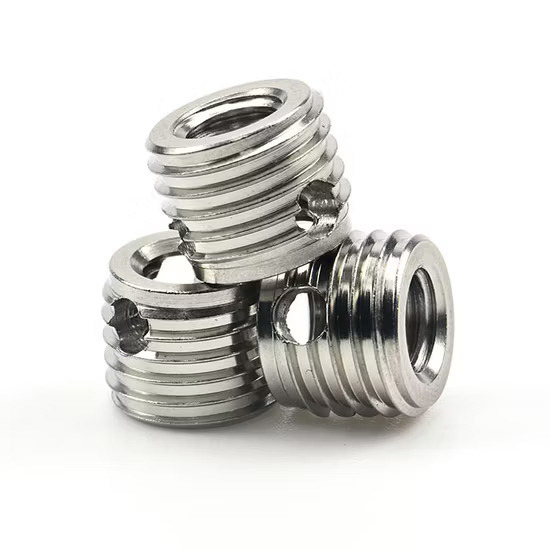
內部具有螺紋、外部具有紋理表面的金屬套筒稱為螺紋嵌件。它們的設計可抵抗松動力並提高軟材料中螺紋的耐用性。航空航太、汽車和醫療領域使用這些嵌件是因為它們在重複組裝週期中具有可靠的可用性和更好的承載能力。
螺旋線圈插入件
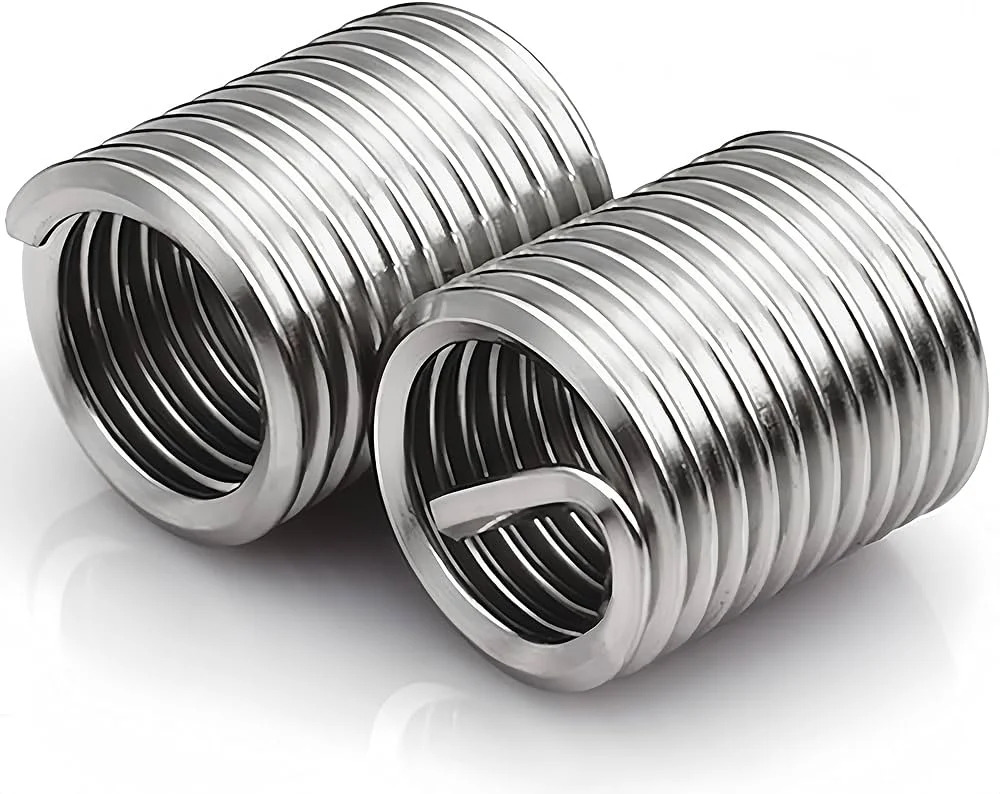
螺旋線圈嵌件由不銹鋼絲製成,具有永久性螺紋加固作用。它們可以在極端溫度(即 -320 至 +800°F)下保持完整性,並將負載均勻分佈在整個螺紋牙形中。它們的彈簧式設計可最大限度地減少應力集中,特別是在鋁、塑膠和其他軟材料中。
螺紋孔的加工方法
製造螺紋孔的方法有很多種,每種孔對於不同的用途都有其各自的好處。
1. 螺紋切削
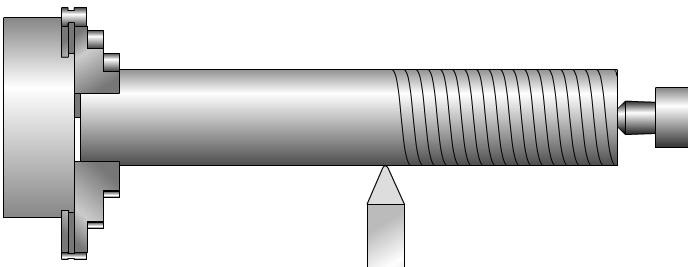
絲錐鑽形成的初始孔略小於所需的螺紋直徑。然後,特製的切削工具系統地去除材料以形成螺紋。這種方法可以在大多數工程材料中提供穩定的螺紋品質。
2. 螺紋成型
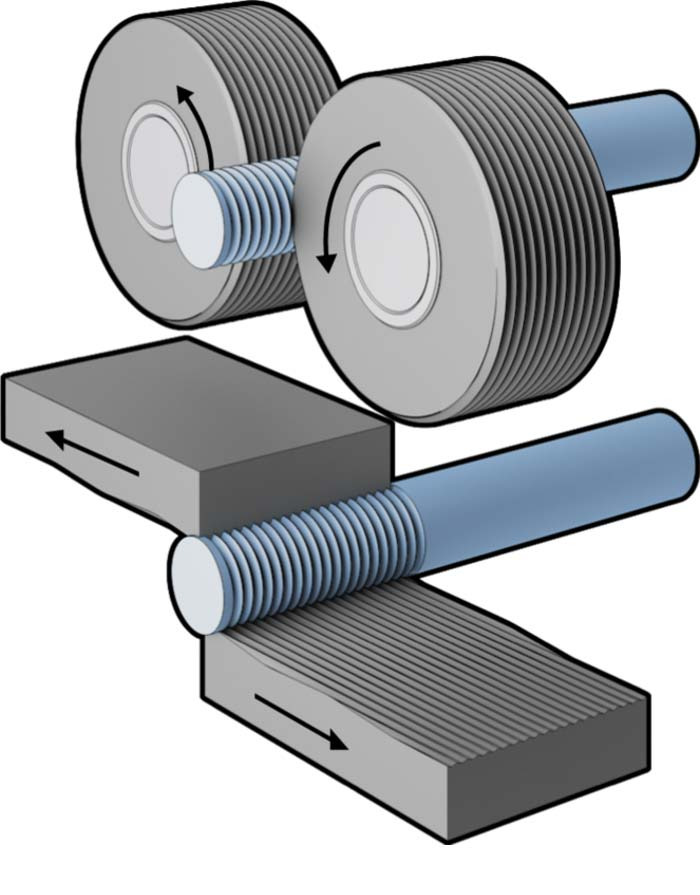
在這種方法中,高壓輥會置換材料以產生螺紋,而無需將其去除。冷成型螺紋由於加工硬化而提高了耐磨性。雖然這種方法可以快速加工延展性材料,但成功取決於材料特性。
3. 螺紋銑削
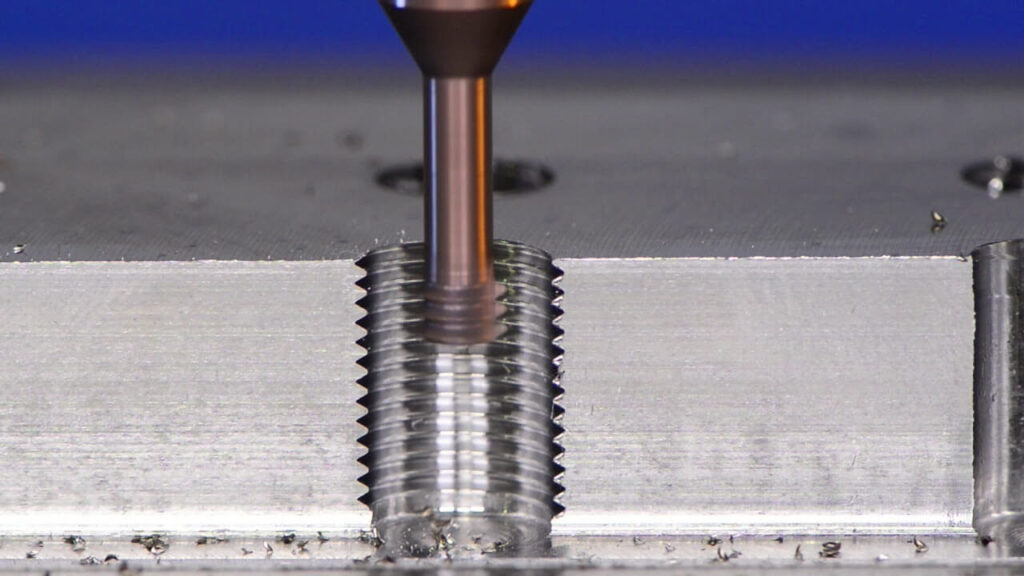
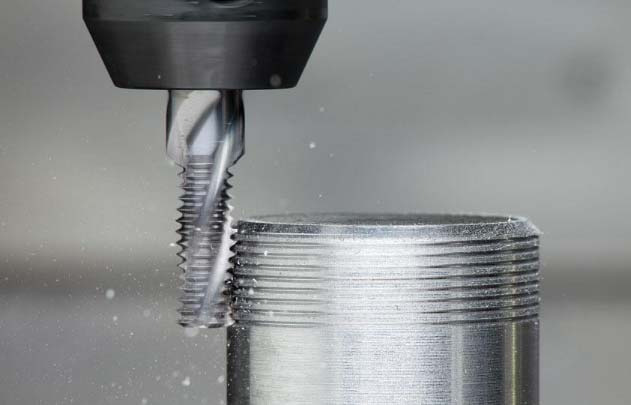
在這種類型的銑削數控工具機中,配備客製化旋轉刀具,借助螺旋運動產生內螺紋。單一刀具可以加工多個螺紋,這種方法對於大直徑情況來說具有成本效益,因為它可以最大限度地減少刀具磨損並保持精度。
4.點擊
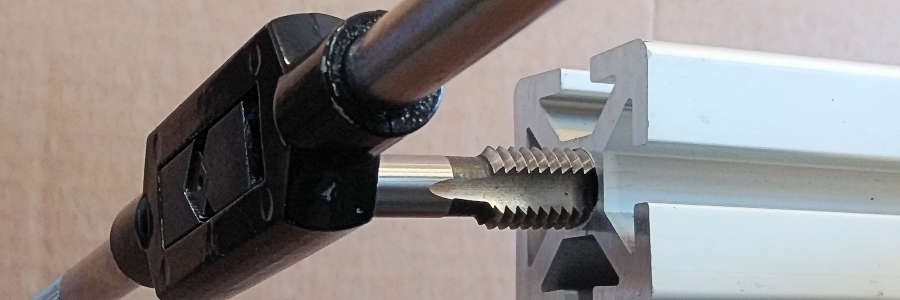
特製絲錐用於預鑽孔,以便在攻牙時製造螺紋。成功取決於潤滑和主軸速度(通常為 40 至 60 RPM)。先進的 CNC 攻牙中心可為大量生產提供一致的結果。
5. 螺紋磨削
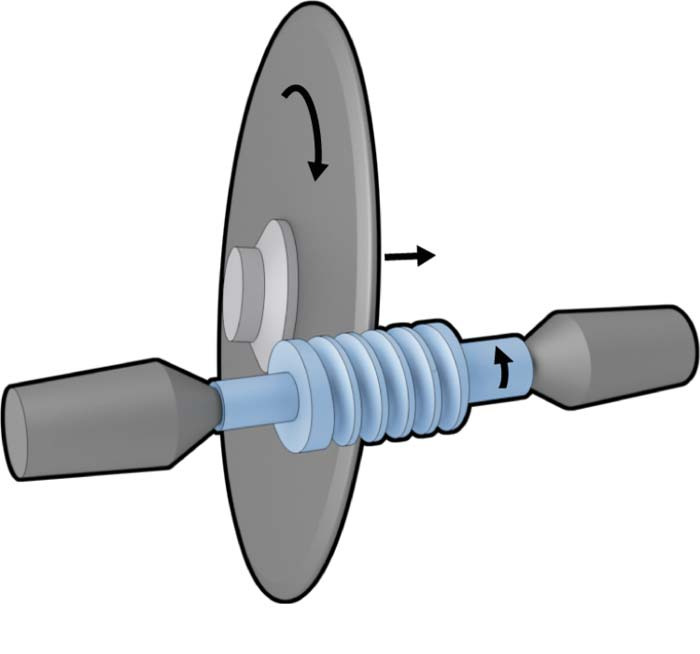
在這種類型的加工中,砂輪在 CNC 控制下磨削內螺紋和外螺紋。此方法更適合熱處理零件和硬化材料。當表面光潔度和螺紋牙形至關重要時,工程師選擇螺紋磨削。
材料及其可加工性
成功的螺紋加工取決於了解不同材料對加工的反應。部分材料如下:
金屬
2011 和 6061 鋁合金加工性能良好,螺紋加工時切屑乾淨。 303 不銹鋼的加工性能中等,但高碳鋼需要嚴格控制切削參數。在鋼材配方中添加硫和鉛有助於提高其加工性能和排屑性能。
塑料
乙縮醛、PEEK 和聚碳酸酯塑膠因其出色的加工性能而主要用於螺紋零件。它們需要溫度控制以防止變形。尼龍和 UHMW 非常適合需要良好耐用性和耐化學性的情況,但它們的熔點較低,這意味著您必須使用冷卻策略和特定的切割速度。
複合材料
這些材料在螺紋加工中增加了顯著的問題,因為它們具有碳、玻璃或石墨等磨料纖維增強材料,會影響切削參數。與金屬不同,複合材料透過脆性斷裂而不是塑性變形而斷裂。
工具和設備
精確的螺紋孔形成需要一些特殊的工具。以下是螺紋加工所需的零件。
板牙和絲錐
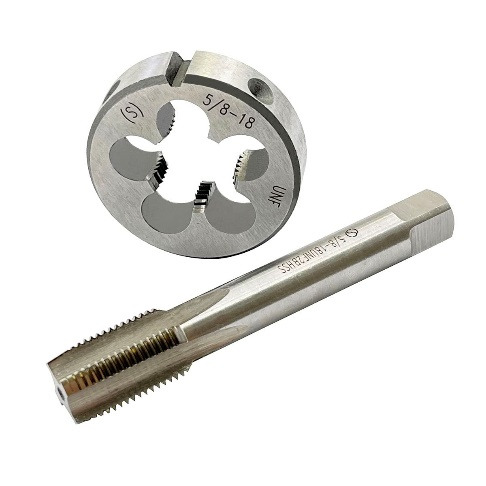
硬化碳鋼和高速鋼 (HSS) 是優質模具和絲錐的基礎,因為它們是必要的切割工具。絲錐分為三種類型,即用於內螺紋的錐度絲錐、底絲錐和中間絲錐。
外螺紋加工使用模具將螺紋切削成圓柱形零件和桿。這些精密工具適用於從鋁到淬硬鋼的各種材料類型,且成套工具具有匹配的螺紋規格和鑽頭尺寸。
螺紋銑刀
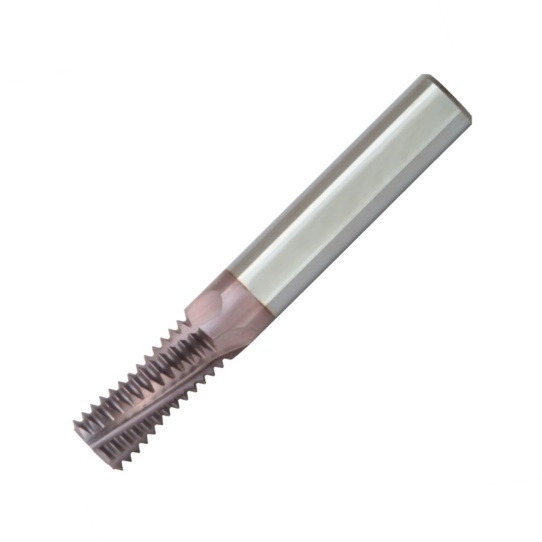
高級螺紋加工需要特殊的螺紋銑刀。這些刀具具有多齒和單齒形配置,大多具有內部冷卻通道。 T740TX 系列是現代 CNC 螺紋銑刀設計,將硬質合金塗層與現代切削幾何形狀相結合,以最大限度地排屑。
鑽頭
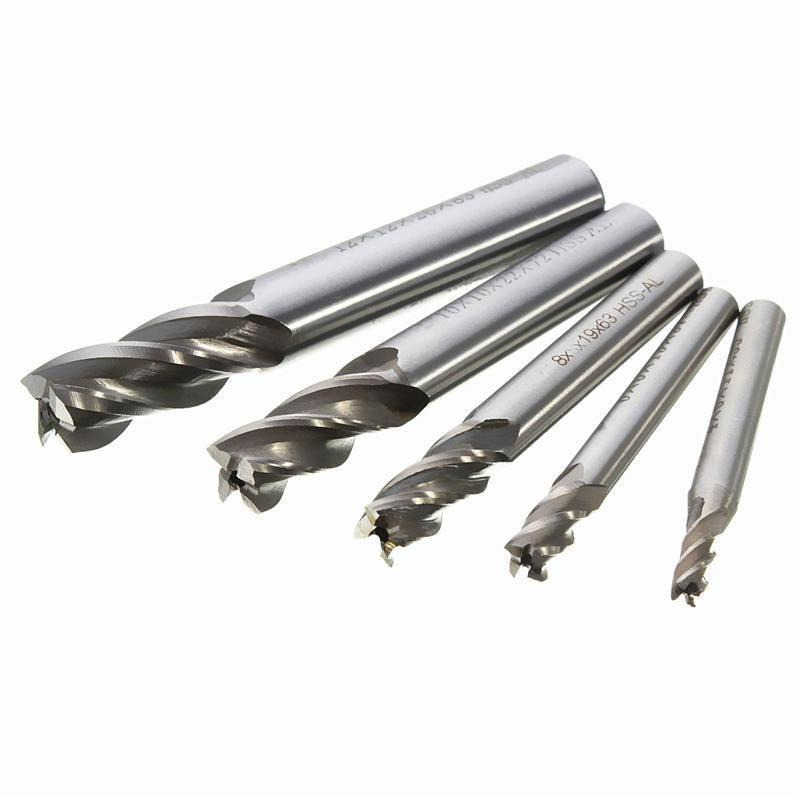
正確的孔準備從正確的鑽頭開始。無論使用公制還是英制測量,螺紋表都可以幫助機械師選擇正確的鑽頭直徑。硬質合金鑽頭更適合惡劣情況,而高速鋼鑽頭則適合標準用途。許多製造商現在正在為鑽頭添加客製化塗層,以便在不同材料中具有更好的可用性。
數控機床
螺紋加工高度依賴具有專用 G 程式碼循環(例如 G32、G33 和 G76)的 CNC 技術。標準 CNC 銑床適用於基本螺紋加工,但複雜的幾何形狀需要 5 軸機床才能獲得最佳效果。內建靈活的攻牙夾頭將自動補償進給變化並連續提供精確的螺紋。
冷卻劑和潤滑劑
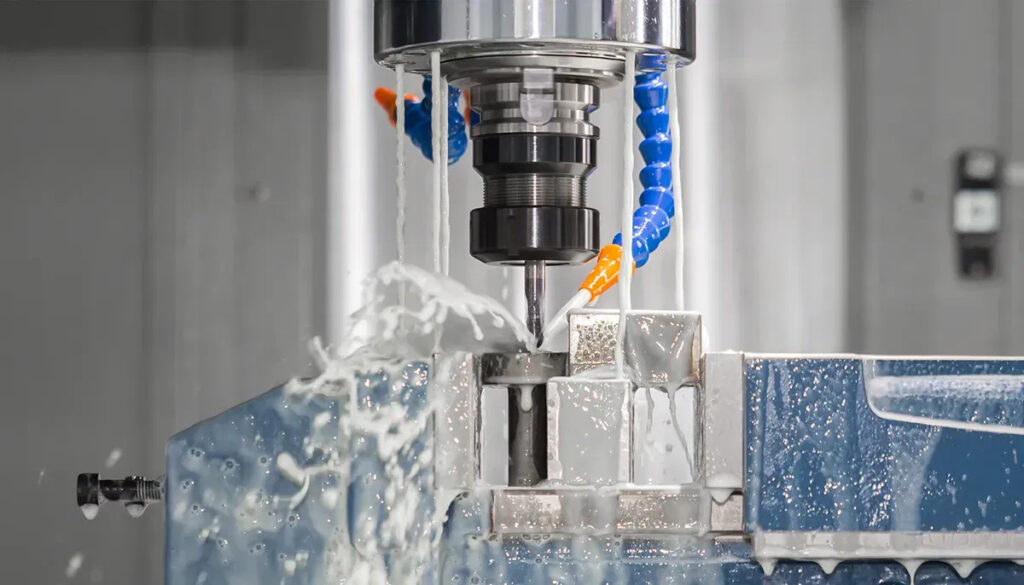
螺紋加工關鍵在於流體的選擇。重載工作需要純油,高速工作需要水溶性油冷卻。鋁加工需要植物性加工液,不銹鋼加工需要合成加工液。加工中正確的液體濃度將延長刀具壽命並保護工件免受腐蝕。
影響螺紋孔加工的變數
加工螺紋孔就是要了解這些方面,這將幫助您最大限度地提高流程並獲得更好的結果。
材料硬度
材料的硬度決定刀具和操作參數。較硬的材料需要較慢的切削速度和硬質合金刀具才能獲得精確的螺紋。潤滑是防止材料變形和保持工具處於良好狀態的主要措施。工程師必須將切割參數與材料特性相符。
脆性和延展性
材料的變形能力決定了螺紋加工方法。螺紋成形適用於黃銅和鋁等延展性良好的材料,因為這些金屬流動性好,不易產生切屑。脆性材料則需要採用切削加工來去除材料碎屑。這將有助於您選擇合適的加工方法和刀具。
熱性能
每種材料都有自己的導熱能力。那些具有較高傳導率的材料可以更快地加工,因為它們可以將熱量從切割區域散發出去。另一方面,鈦等導熱性較差的材料需要先進的冷卻方法和較慢的速度。適當的溫度控制可確保尺寸穩定性並延長工具壽命。
螺紋孔加工的最佳實踐
螺紋孔加工的成功來自於遵循技術指南和既定程序。這些必要的練習將為您帶來持久且高品質的結果。
孔準備
中心設計有打孔標記,用於引導鑽頭準備孔。根據材料類型使用鑽頭,並在整個操作過程中施加恆定的向下壓力。最終的螺栓尺寸應大於起始孔的直徑,以便繼續進行螺紋加工。導孔可以減少硬質材料的刀具應力,然後塗上切削液可以改善整體光潔度。
進給率和速度
加工階段需要不同的進給和速度組合才能正常運作。粗加工每轉 0.005 至 0.02 英吋時效果最佳,精加工每轉 0.002 至 0.004 英吋時效果最佳。
材料類型決定切割速度,較硬的鎳合金僅需要 30 至 60 RPM,而鋁則需要 300 至 400 RPM。深孔需要較慢的速度來保護工具。
品質監控
您應該使用螺紋規和千分尺來檢查螺紋的重要參數,例如垂直度和尺寸。使用製程測量進行快速調整,並採用統計製程控制來追蹤螺紋一致性。
排屑
必須正確去除金屬切屑才能獲得良好的螺紋品質並延長刀具壽命。高壓冷卻劑和絲錐反轉的混合物會分解並清除碎片。對於深孔,螺旋尖絲錐可產生自然的向上路徑以進行排屑。使用正確的進給速度和切削液混合物以保持切削區域清潔。
結語
刀具、材料和製程控制是更好地加工螺紋孔所需考慮的主要因素。如果實施品質檢查、已知材料特性並給出正確的速度和進給量,您可以獲得耐用的螺紋。
如果您需要任何類型的螺紋加工服務,那麼 RICHCONN 是最好的選擇。你可以 聯繫我們 隨時隨地。
常見問題
1.我們可以使用CNC工具機進行螺紋加工嗎?
是的,我們可以。螺紋銑削、磨削、攻絲和車削是一些眾所周知的方法。
2. 螺紋品質差有哪些跡像以及如何解決?
粗糙的表面、不平坦的輪廓和不正確的尺寸是常見的跡象。大多數情況下,如果您使用正確的切削參數並選擇正確的刀具,您可以輕鬆解決這些問題。
3. 如何修復損壞的螺紋?
螺旋刀片在這裡可能是個不錯的選擇。第一步,取下舊螺紋(可以使用鑽頭)。之後,使用絲錐打一個孔,然後將新的螺旋刀片推入其中。
4. UNF 和 UNC 螺紋有哪些差異?
UNF在1英寸中有更多的螺紋,而且它的螺紋總是更小。另一側的 UNC 螺紋小一吋。它們的尺寸也更大。
5. 如何為特定材料選擇合適的絲錐?
可依材質選擇合適的絲錐,如有色金屬用直槽絲錐,鑄鐵和鋼用高速鋼,不銹鋼用鈷高速鋼TiCN塗層絲錐。



