
對於製造來說,底切加工非常重要。它允許生產零件功能和組裝所需的複雜幾何特徵。這種方法在生產特定的互鎖特徵和幾何形狀方面具有非凡的優勢。讓我們來看看底切加工的類型、刀具、方法和實際用途。
什麼是底切加工?
底切加工是一種在工件表面下方、標準刀具無法觸及的區域加工出凹槽的製程。它使用切削刀具在材料上加工出脊狀結構和凹坑。這種方法可以製造出具有複雜幾何形狀、滿足特定功能需求的零件。
底切類型
根據其在工件上的位置,底切分為兩大類:內部和外部。
內部底切
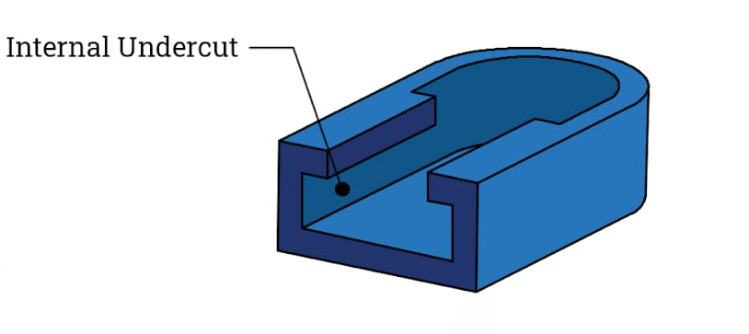
零件內產生的隱藏特徵,例如齒輪輪轂內的空腔,稱為內部底切。由於在整個切削過程中可見度低且刀具通道有限,因此很難加工這些底切。
外部底切

另一方面,外部底切是零件外表面上的可見特徵。由於其簡單的設置程序,因此易於加工。主要範例是外部特徵需要延伸到主表面之外的機械零件和模具組件。
幾何輪廓
底切具有不同的幾何輪廓,所有這些都是根據特定的功能需求和用途而設計的。一些幾何輪廓如下:
T 型槽底切
工件中的 T 形凹槽顯示 T 形槽底切。這是一個兩步驟製程:首先,用標準立銑刀切割直件。然後,使用特殊的 T 形槽銑刀製作水平部分。它們的寬度通常為 3 至 35 毫米。這些最適合進行滑動連接和安裝固定裝置。
燕尾槽底切
堅固的機械接頭得益於燕尾底切,其具有平坦的底部和傾斜的側面。這些型材是使用具有錐形邊緣(45° 至 60°)的切削刀具製成的。工程和木工使用燕尾底切來確保組件的安全連接。
一側底切
工件單一表面上的不對稱凹槽構成單側倒角。這些特殊切口用於容納特殊的組件,例如擋圈或密封件。配備棒棒糖形刀具的多軸數控工具機可執行此操作,並且需要仔細控制間隙以確保刀具發揮最佳性能。
錐形底切
從一側到另一側逐漸變窄的錐形底切使機械部件之間產生摩擦和嚴格的配合。錐形立銑刀可產生要求安全連接的組件所需的斜度。
螺紋底切
零件(例如螺栓)中的擰緊機構的內螺紋是螺紋底切的標誌。為了生產它們,需要使用特殊的螺紋絲錐和銑刀。切削刀具沿著螺旋路徑移動以加工外螺紋或內螺紋。
球形底切
類似球體的彎曲和三維空腔稱為球形底切。需要旋轉運動的零件(例如軸承和球窩接頭)大多具有這些特性。數控工具機使用帶有圓形刀尖的球頭立銑刀來加工這些複雜的曲線輪廓,以獲得光滑的表面光潔度。
鍵槽底切
鍵槽底切是阻止兩個機械零件之間獨立旋轉的槽。這些大多出現在傳遞扭矩的旋轉和軸組件中。為了製作這些槽,機械師使用特殊的鍵槽銑刀或拉刀。拉刀一次即可加工出完美的槽,而鍵槽銑刀的功能與銑床中的 T 形槽銑刀類似。
浮雕底切
軸和軸承周圍切割出的小槽或凹槽稱為減餘槽。這些結構具有雙重作用:提供必要的間隙並降低零件間的應力集中。機械師使用標準開槽刀或減餘立銑刀分多次切割去除材料,以獲得所需的深度和形狀。
O 型圈凹槽底切
在氣動和液壓系統中,O 形圈凹槽底切通過防漏密封形成容納 O 形環的通道。這些凹槽需要正確的尺寸以符合特定的 O 形環尺寸。機械師主要使用特殊的 O 形圈凹槽刀具來確保正確放置和光滑的表面光潔度,並避免壓力下洩漏。
底切加工設備與工具
需要特殊的工具來在機械加工零件中產生正確的底切。並且,每種工具都有特定的作用來獲得不同的幾何屬性。
底切立銑刀
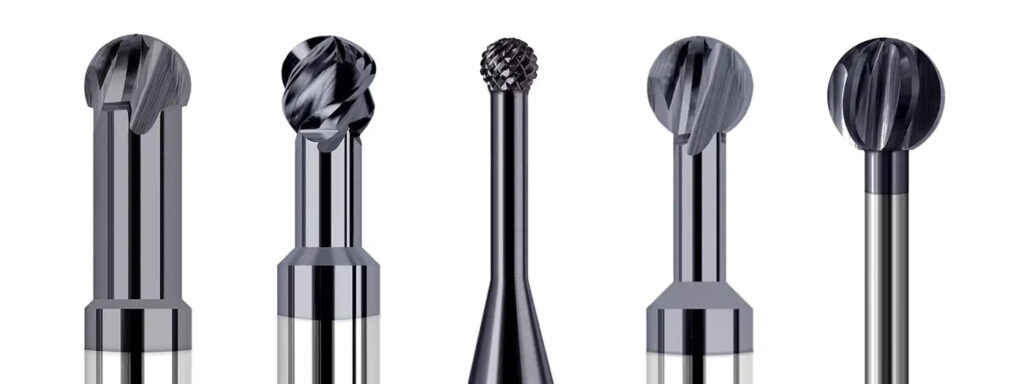
它們是非凡的工具,兩側和尖端都有切割刃。它們的形狀有助於在一次加工中形成深槽和複雜的形狀。它們有錐形和球形兩種形狀。它們非常適合在標準工具無法到達的區域生產複雜的幾何形狀。它們在去毛邊、輪廓加工和開槽等操作中表現非常出色。
棒棒糖刀具
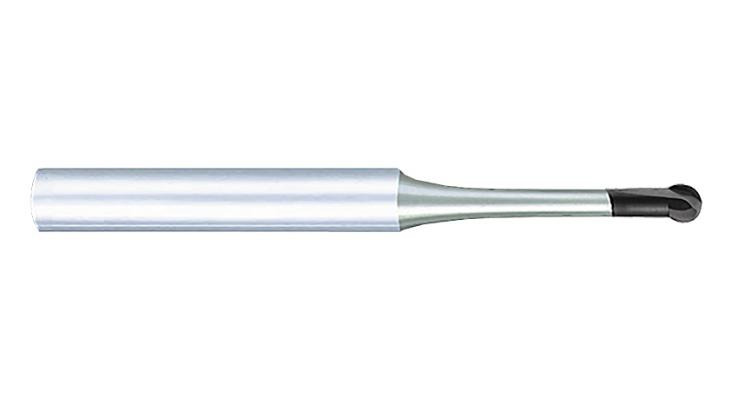
棒棒糖刀具具有獨特的窄軸和圓形尖端。這些工具可以實現完美的表面處理和球形底部底切。棒棒糖切割機提供從 220° 到 300° 的不同包角,可滿足不同需求:較薄的頸部可提供更大的間隙,而較厚的頸部可提供更大的穩定性。
T 型槽銑刀
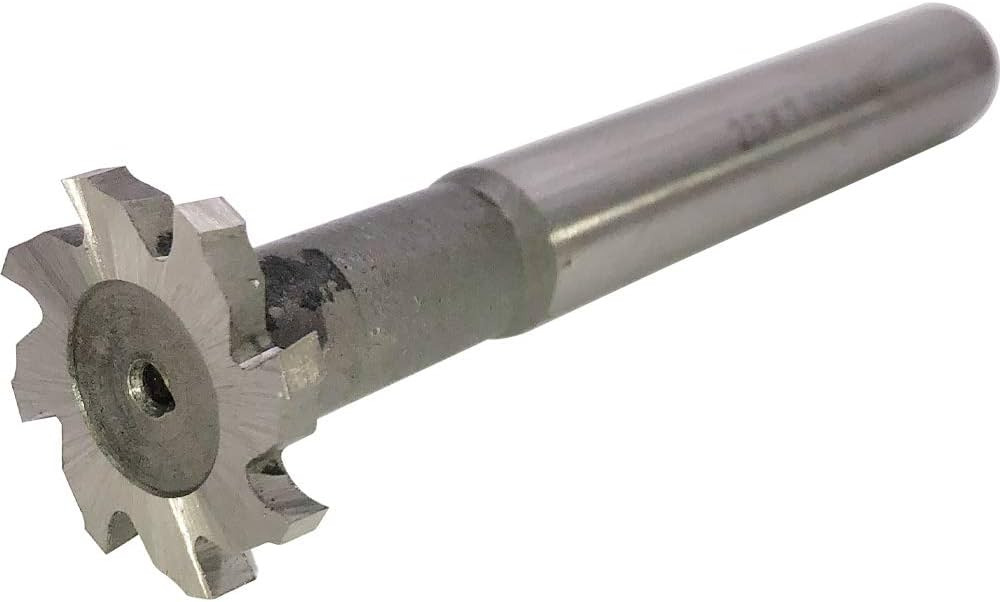
透過將垂直軸與水平刀片結合,T 形槽銑刀可產生 T 形底切。這些工具一次切割槽的側面和底部,並確保精確的尺寸控制和光滑的表面光潔度。主要用途是安裝夾具和工具機工作台。
鍵槽銑刀
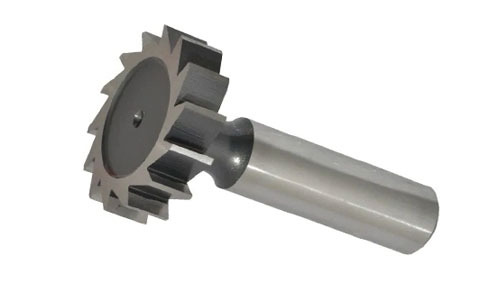
鍵槽銑刀的特點是直切削刃,可在一次操作中加工鍵槽底切的所有側面。這些特殊工具為正確的鑰匙安裝提供了精確的尺寸。他們還可以製作用於零件之間機械連接的槽。
燕尾銑刀
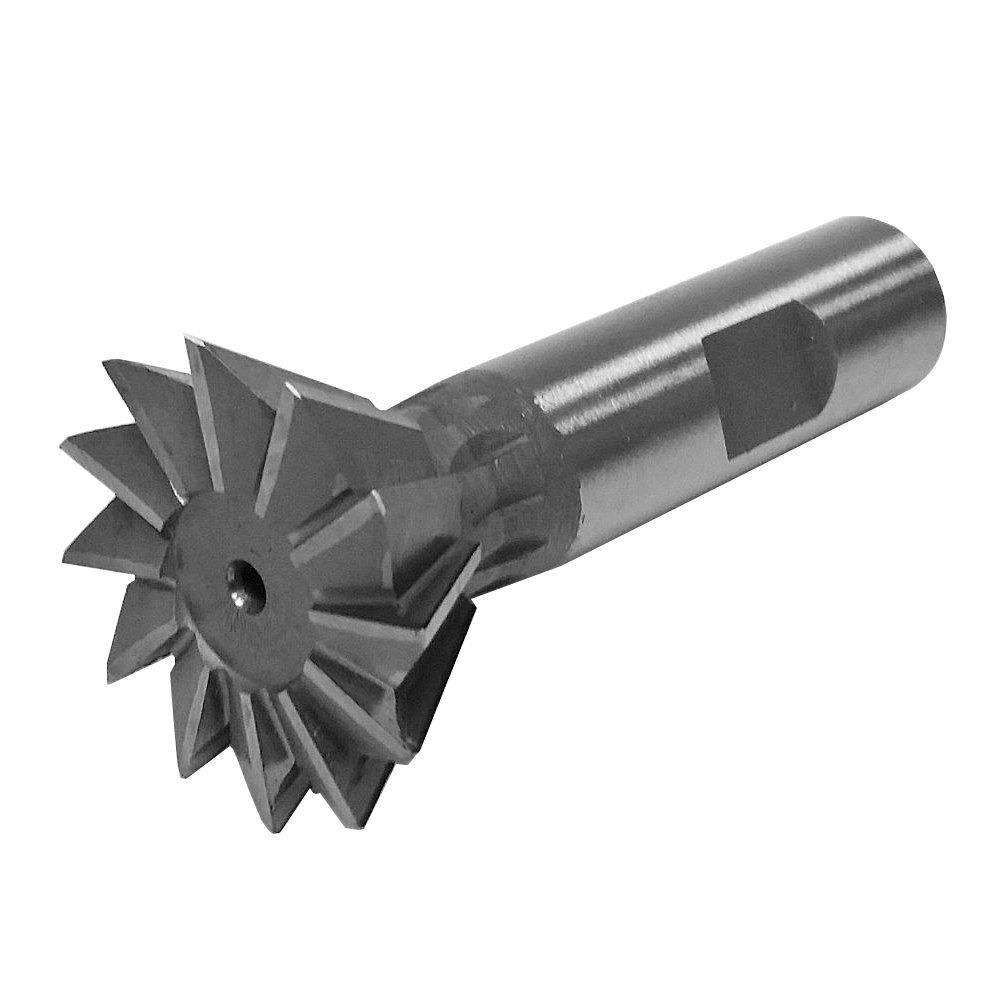
燕尾銑刀上的傾斜刀片可產生梯形底切。一般來說,它們的標準角度為 45° 和 60°,但也可用於特殊用途,最高可達 120°。這些工具對於在不同材料上製造堅固的機械接頭具有非常重要的作用。
底切加工的工作流程
底切加工是基於涉及不同必要階段的系統化策略。現在我們將詳細介紹這些步驟。
結構分析
流程首先是工程師使用 CAD 軟體分析零件設計。此觀察發現底切的要求和位置,以確定是否需要內部或外部底切。透過評估組件的幾何形狀,工程師確保所有底切均可製造且易於接近。
工具選擇
選擇正確的切削刀具至關重要,並且取決於材料特性和底切類型。特定任務需要根據所需深度和輪廓使用燕尾銑刀、棒棒糖銑刀或 T 形槽銑刀等工具。所選工具能夠進入底切區域而不干擾其他零件特徵非常重要。
刀具路徑規劃
下一步是在CNC工具機中編程正確的切割路徑。此階段的重點是確保從隱藏或複雜區域中完全去除材料。工程師使用 CAM 軟體來優化切削速度和進給率,以實現平穩加工並維持零件品質。
精密控制
CNC技術在整個加工過程中保持公差方面發揮著重要作用。依照程式指令,機器沿著定義的路徑高精度切割材料。達到正確的結果取決於正確的工件夾具和正確的刀具方向。
品質監控
最後階段包括對機械加工零件進行全面檢查。技術人員透過使用3D掃描技術或測量儀器來驗證所有底切是否符合設計的需要。此步驟可確保凹面符合所需的公差,並確保組件能如預期運作。
底切加工技術
加工使用不同的策略來產生正確的底切。這些技術根據用途和零件規格提供了明顯的優勢。
磨
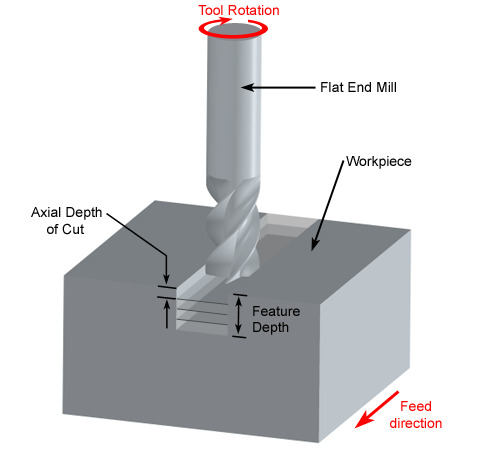
銑削是利用旋轉刀具去除材料來製造倒扣的主要方法。簡單的倒扣可以透過三軸運動加工,而複雜的幾何形狀則需要五軸加工能力。該工藝尤其適用於加工內部凹槽、醫療和航空航天部件所需的複雜形狀以及帶凹槽的槽。
開啟
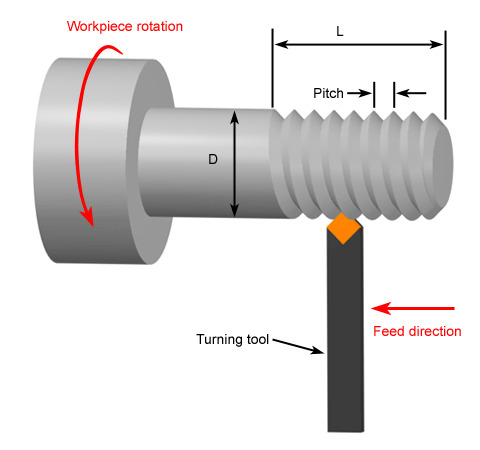
對於圓柱形零件,車削是加工倒角(例如後角槽和頸槽)的有效方法。它將刀具運動與工件旋轉相結合。傳統車削在兩個軸(X軸和Z軸)上進行,而瑞士型車削則透過同步軸運動提供更高的精度。為了獲得所需的倒角角度,車削通常使用專用切槽刀具或傾斜刀柄。
電火花加工 (EDM)
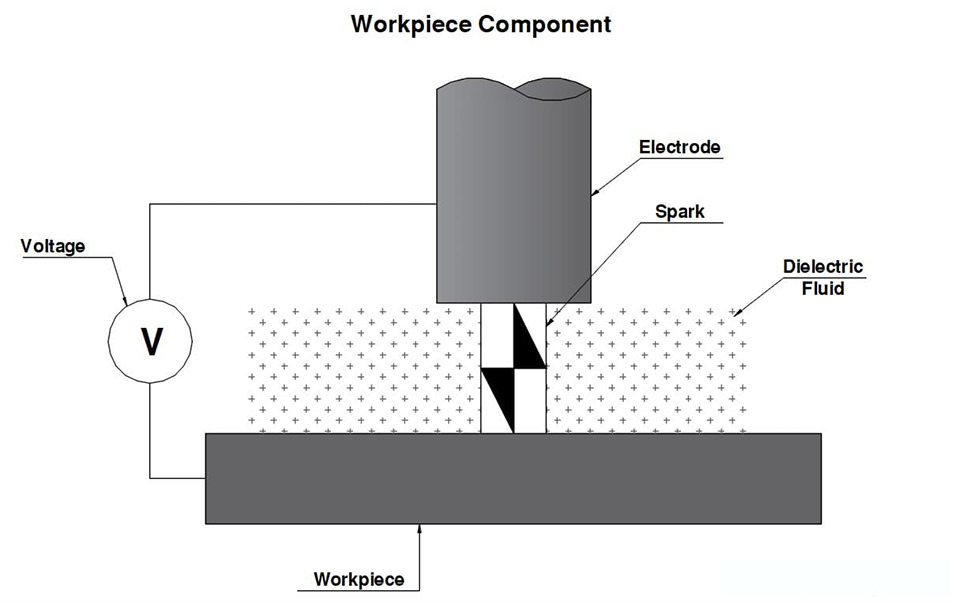
電火花加工(EDM)利用工件和電極之間可控的電火花來加工底切。這種方法能夠加工出傳統方法難以加工的尖角和內部特徵。介電液用於冷卻工件並清除碎屑,從而在不直接接觸刀具的情況下實現精確切削。
CAM程式設計
電腦輔助製造軟體在底切加工作業中扮演重要角色。它支援生成詳細的刀具路徑,將切削刀具放置在正確的位置以創建底切。它們優化了切削速度和進給率,因為它們避免了刀具與現有零件特徵的干擾。
4軸-5軸加工
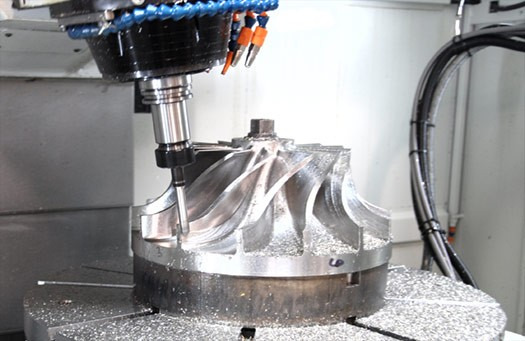
多軸加工提高了加工複雜底切的靈活性。透過允許刀具從多個角度接觸工件,額外的旋轉軸使得在一次裝夾中加工複雜的底切成為可能。這種能力對於需要精確加工多方向底切的醫療器材和航太零件尤其重要。
底切加工的用途
底切加工能夠生產複雜的幾何形狀,這使其在不同產業中非常重要。底切加工的主要用途如下:
模具製造
在模具製造中,倒扣對於生產複雜零件設計至關重要。它們使得模具能夠生產出具有內部空腔和卡扣配合等特徵的零件。
航空零件
航空航太工業基於底切加工來生產輕質但堅固的零件。這項技術對於製造引擎零件、起落架零件和機身結構非常重要。它保證了結構完整性和最佳性能。
汽車部件
在汽車製造中,底切是必要的。它們增加了軸和齒輪的機械嚙合。 O 型圈凹槽還可確保流體系統中的防漏密封。
醫療器械
製造醫療器材時,精度非常必要。底切加工支援複雜的植入物和符合人體工學的手術器械的生產。它也參與功能性和緊湊型醫療機械的設計。
消費類電子產品
電子業從底切加工中受益匪淺。外殼中的浮雕底切提供了組裝適應性,連接器中的 T 形槽底切確保了元件的牢固連接。
底切加工面臨的挑戰
雖然底切加工很普遍,但它對於現代製造來說存在一些技術問題。由於刀具接觸範圍有限,加工複雜或深層特徵需要昂貴且特殊的切削刀具。薄壁零件在加工過程中特別容易出現工件偏斜。中斷的切削條件和複雜的幾何形狀會增加刀具磨損。克服這些困難需要仔細的規劃和執行才能獲得最佳結果。
結語
從消費性電子產品到航空航太等不同產業,底切加工在製造複雜幾何形狀方面發揮重要作用。
如果您需要任何類型的底切加工,那麼 RICHCONN 是您最好的選擇。 聯絡我們 隨時討論您的製造需求。
常見問題解答
如何優化底切加工製程?
為了優化底切加工,請盡可能使用標準刀具尺寸和淺切削。使用棒棒糖切割機來完成複雜的功能。編程正確的刀具路徑並保持適當的切削速度。
底切加工的未來趨勢是什麼?
底切加工的未來趨勢是基於人工智慧整合、5 軸數控工具機、「一體化」生產方法和自動化流程,以降低製造難度並提高精度。
底切加工和標準加工製程有什麼不同?
底切加工需要特殊刀具才能到達標準立銑刀無法到達的區域。它在表面下方形成凹進特徵,而舊式加工則從上方進行。



